
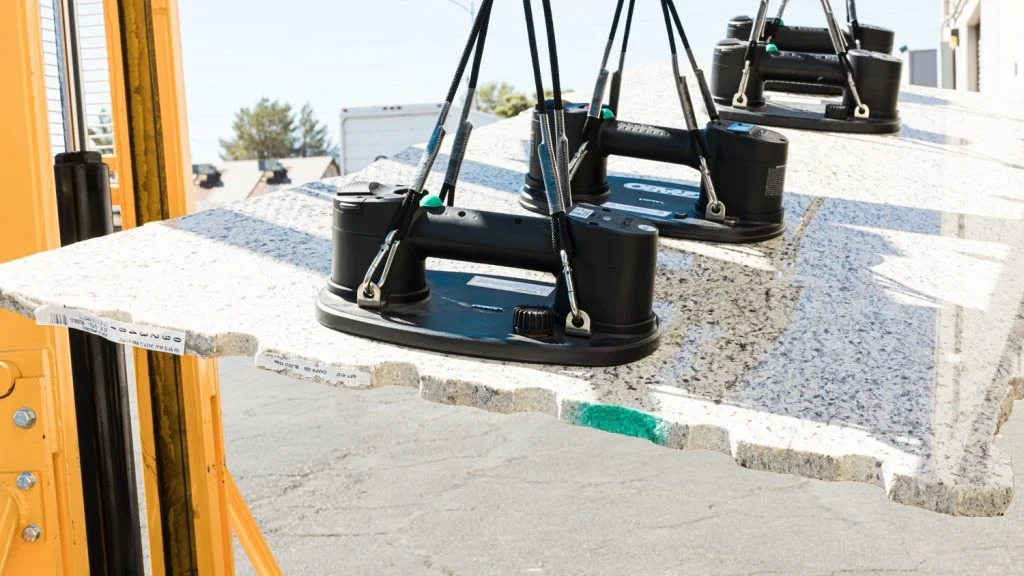
Ta en titt på et hvilket som helst produkt i hyllen. Et bildørpanel. Et forseglet brett med kjøtt. Det er et kretskort. På et tidspunkt i produksjonsprosessen løftet, holdt eller flyttet en industriell vakuumkopp det. Disse koppene er overalt i moderne automatisering. De fungerer automatisk. Helt til de svikter.
Denne veiledningen viser deg hvordan du gjør dem riktig. Vi ser nøye på hver komponent.
Hvilke deler består industrielle vakuumsugekopper av?
Demonter industrielle vakuumkopper. Tre hovedkategorier dukker opp. Puten berører produktet. Koplingen kobles til maskinen. Resten er maskinvare.
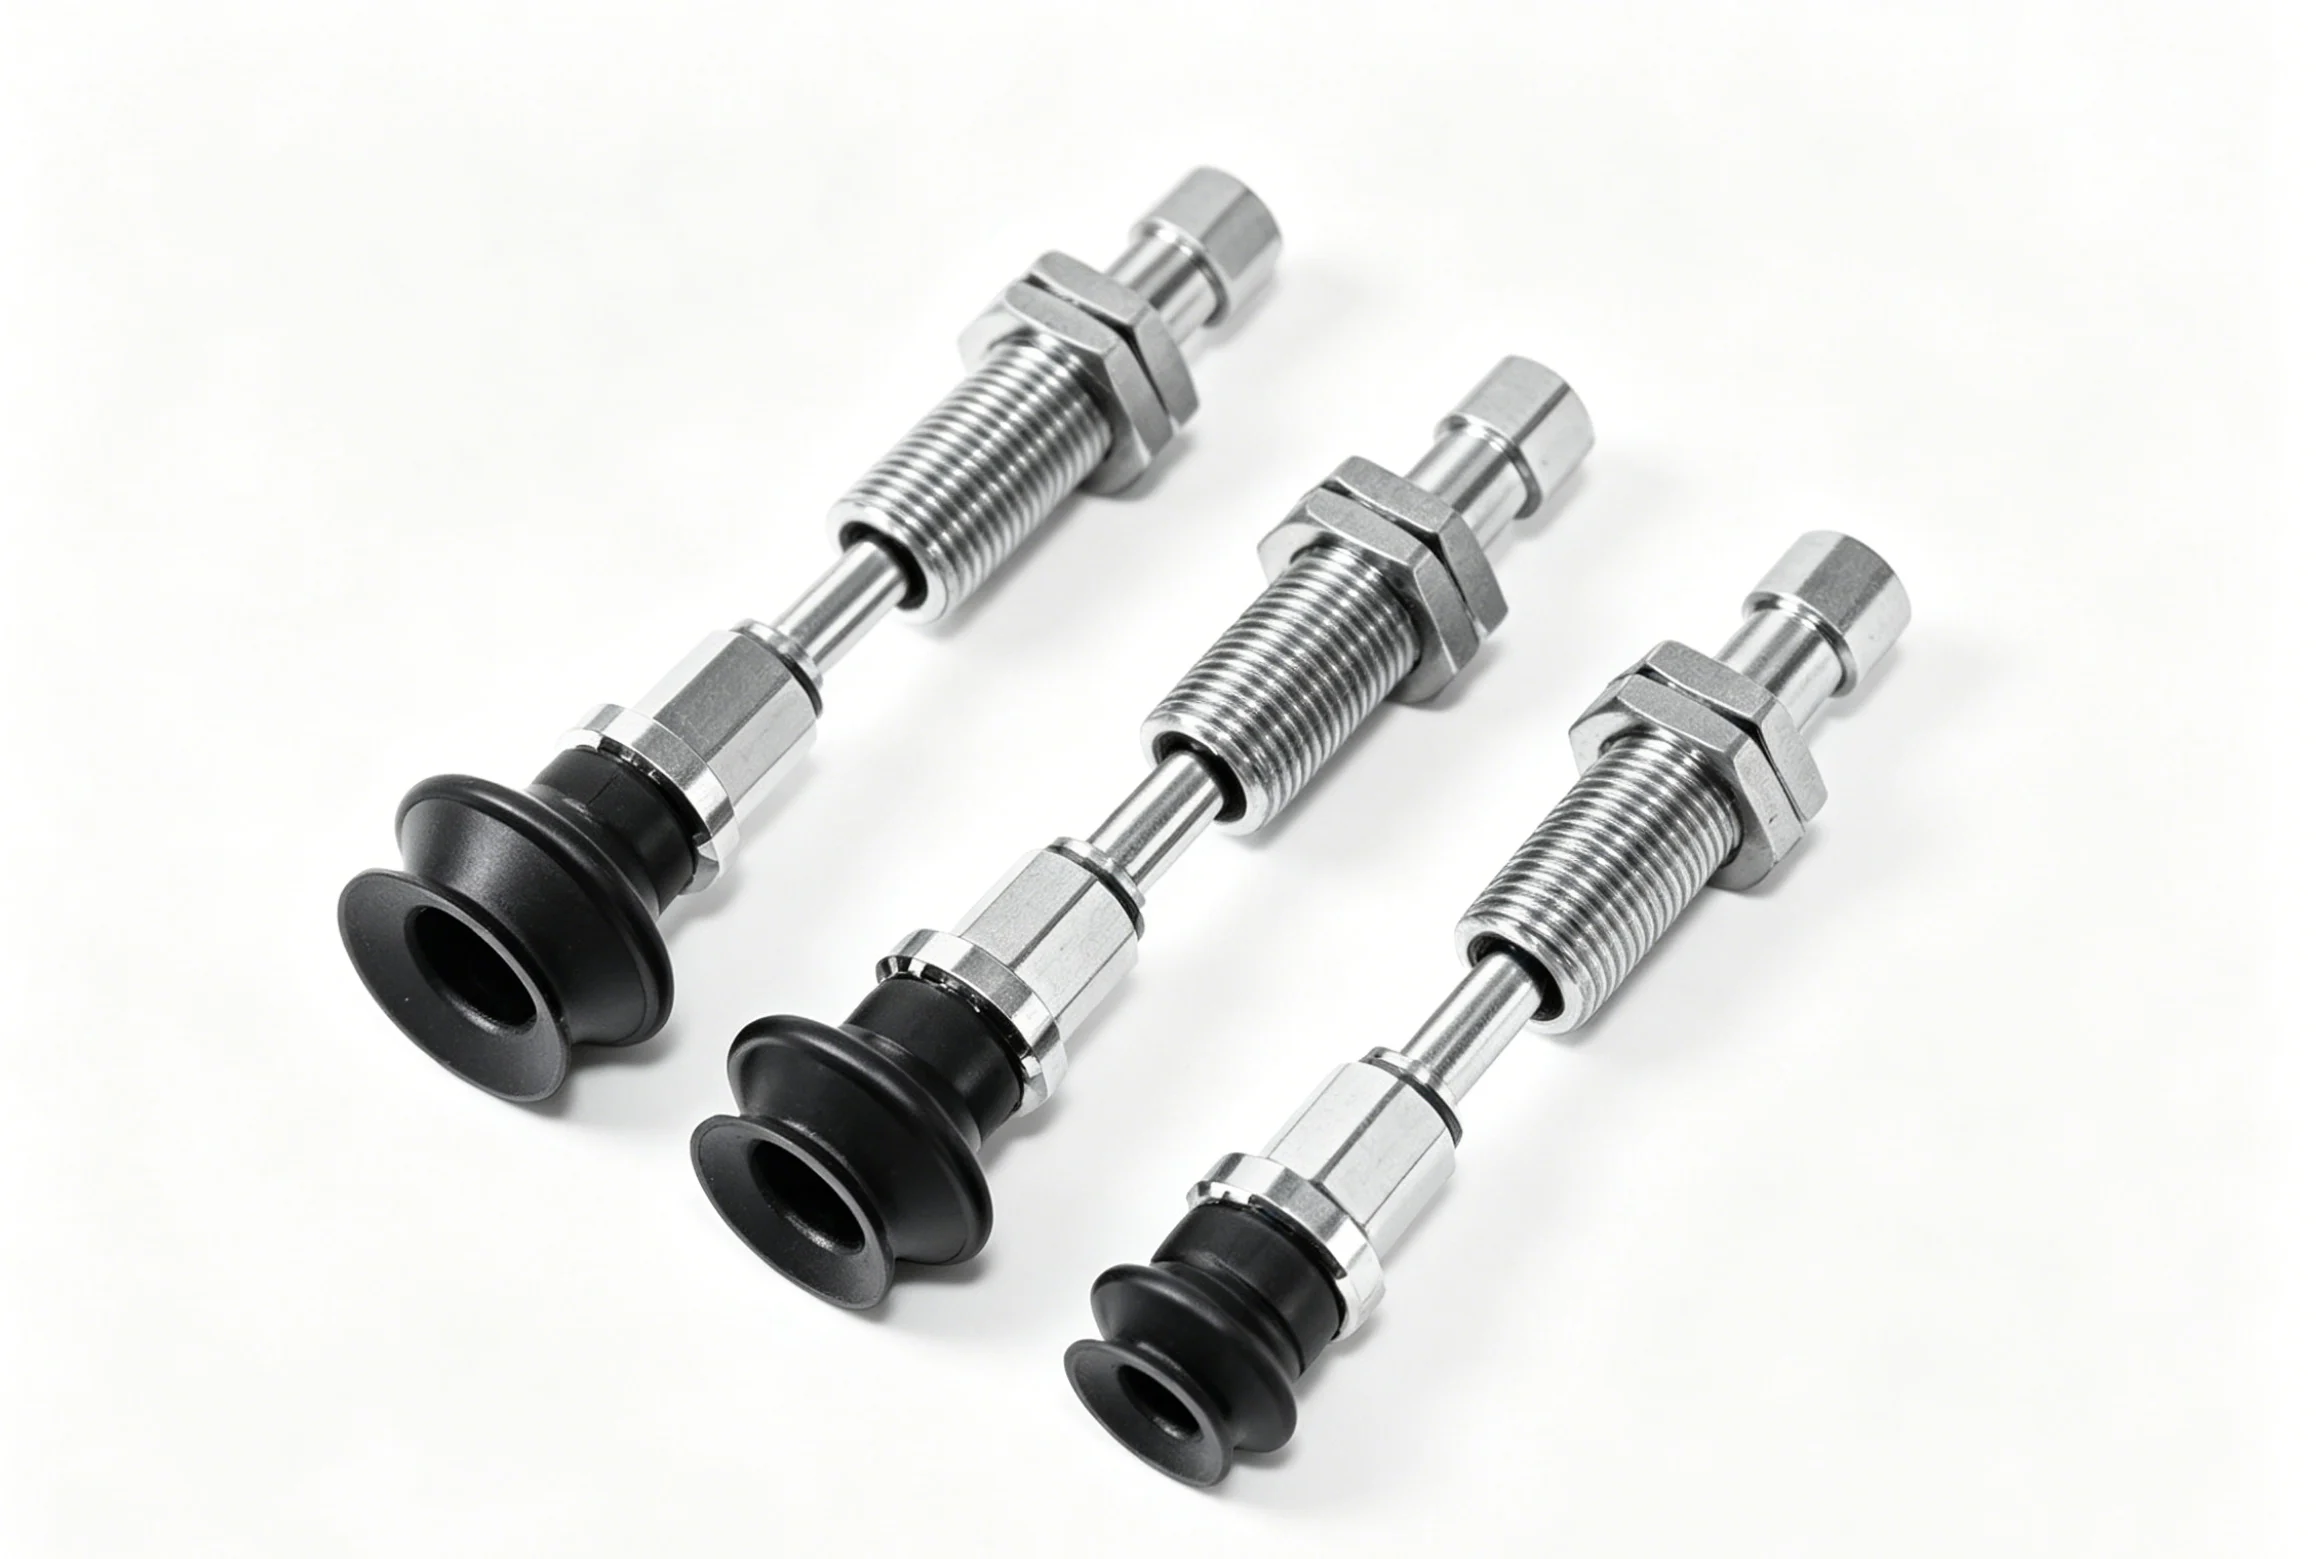
Sugekoppen (puten)
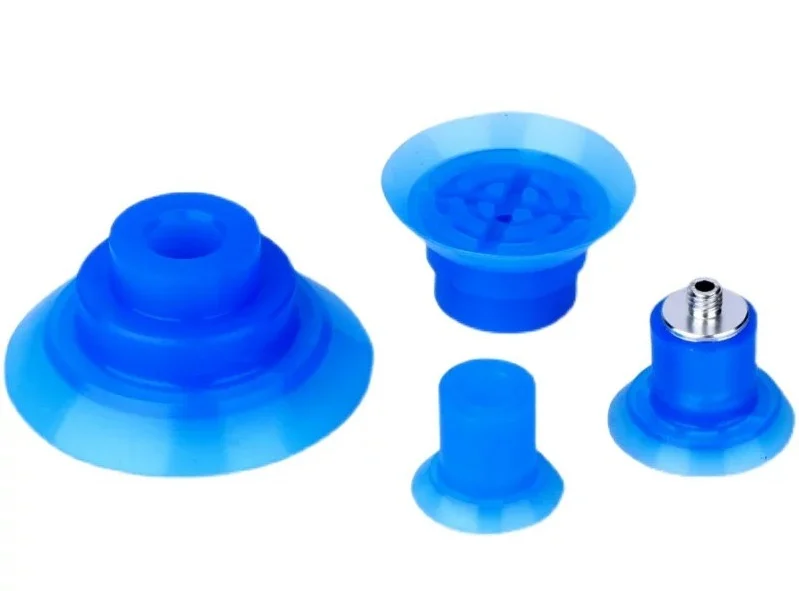
Dette er forretningssiden. To jobber blir gjort her. For det første, forsegle mot deloverflaten. For det andre, gripe hardt nok til å løfte uten å falle. Ulike former passer til forskjellige jobber.
Flate puter fungerer på glatte, flate overflater som glass eller metallplater. Maksimal kontaktflate. Bra for tynne materialer som ikke kan bøye seg.
Belgkopper har brettede vegger. De klapper sammen og strekker seg ut. Dette gir høydekompensasjon. Velg et skjevt bord eller en ujevn bokstopp. Belgen absorberer forskjellen.
Ovale kopper håndterer lange, smale deler. Tenk på en trelist eller en kanalformet komponent. En rund kopp ville gå glipp av halve overflaten. En oval kopp dekker lengden.
Holderen / Beslaget (Kontakten)
Puten alene er ubrukelig. Den må festes til robotarmen eller pick-and-place-systemet.
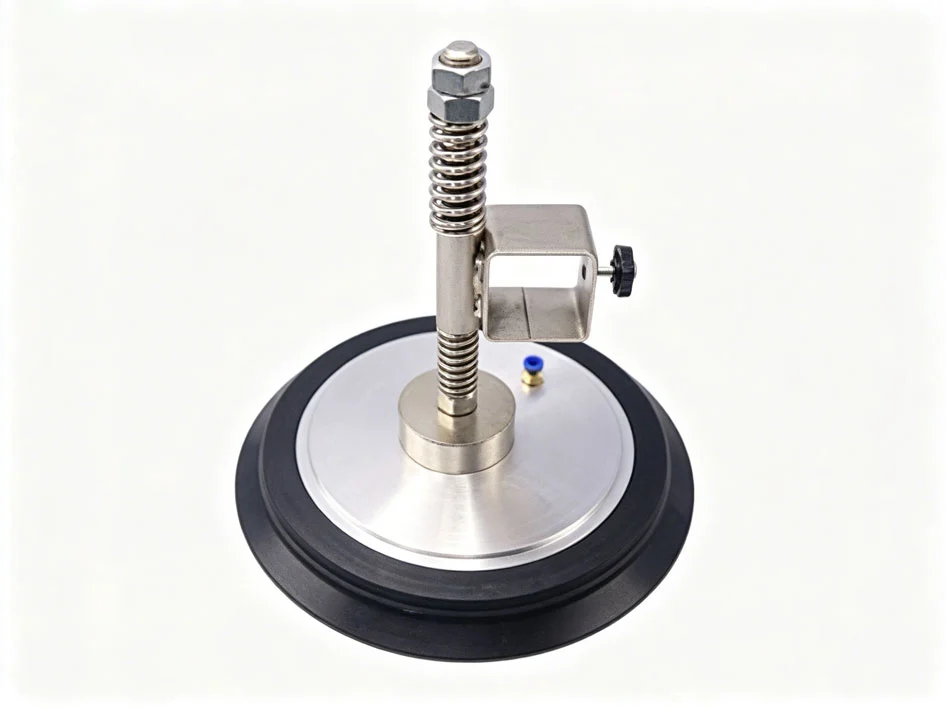
En metallstamme skrus inn i puten. Ofte maskinert av messing eller aluminium – her produserer CNC-maskinering for vakuumkopper presisjonsgjengene og tetningsflatene. Noen ganger inkluderer stammen en fjærmekanisme. Dette gir vertikal fleksibilitet. Koppen berører forsiktig ned i stedet for å smelle inn i delen.
Antirotasjonsfunksjoner er et annet tillegg. En sekskantet flatskrue eller et kilespor hindrer koppen i å vri seg når mutteren strammes. Liten detalj. Stor forskjell i produksjon.
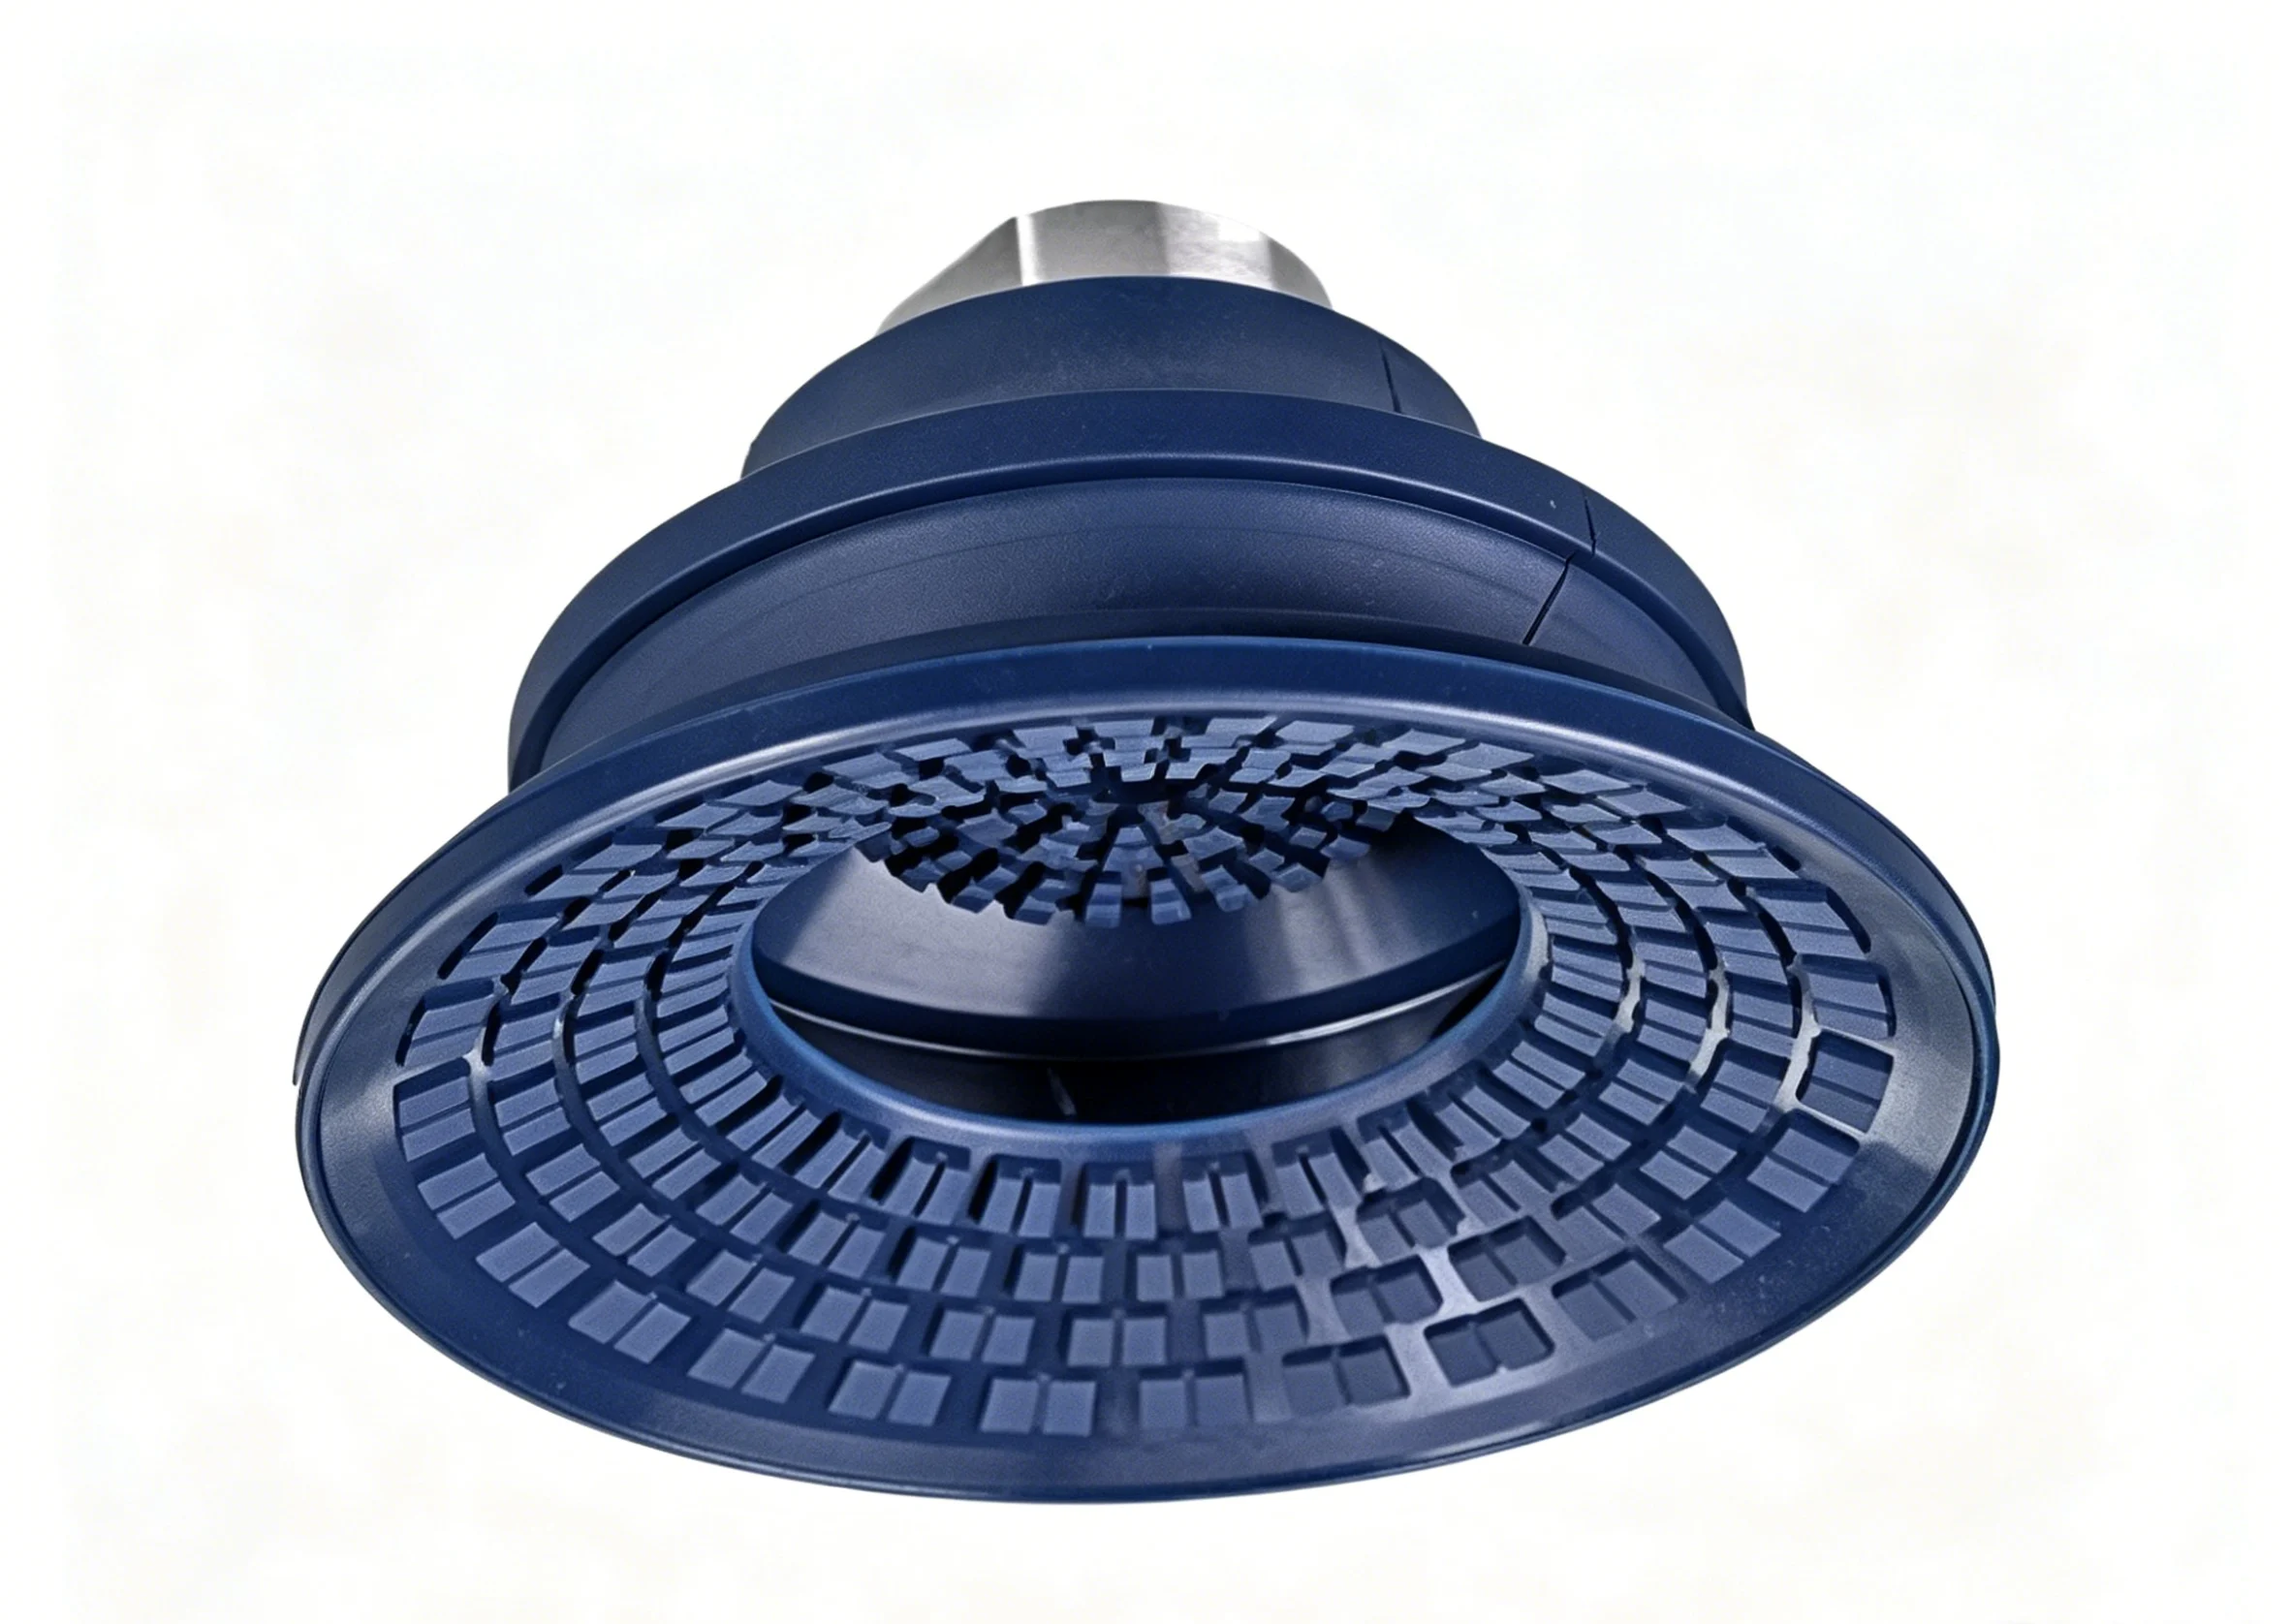
Ytterligere komponenter
Monteringen stopper ikke ved stammen og klossen.
Fittings kobler til vakuumledningen. En kobling med mothake for myke slanger. En gjenget kobling for stive rør.
Reduksjonsstykker reduserer borestørrelsen. En stor kopp kan trenge en liten kobling. Reduksjonsstykket gjør tilkoblingen mulig.
Ventilstammer passer inn i noen design. Dette er strømningskontroll- eller utløserventiler. De bryter vakuumet raskt når delen må slippes.
Alle disse delene av vakuumkoppen må fungere sammen. En dårlig maskinert stamme ødelegger tetningen. En dårlig støpt pute kollapser ujevnt. Hele produksjonsprosessen for vakuumkoppen avhenger av at hver del er riktig.
Hvordan produseres deler til industrielle vakuumkopper?
Ulike prosesser for forskjellige deler. Gummiputen følger én vei. Metallholderen følger en annen. De små plastbitene tar en tredje vei.
Produksjon av gummisugekoppen
Tre støpemetoder dominerer her. Hver av dem passer til et ulikt volum- og ytelsesbehov.
Kompresjonsstøping fungerer for store puter eller små mengder. En preform av gummi plasseres i et oppvarmet hulrom. Pressen lukkes. Klem og varme gjør jobben. Enkelt verktøy. Lave oppstartskostnader. Men syklustidene er lange.
Sprøytestøping tar over for store volum. Gummimaterialet – vanligvis nitril, silikon eller uretan – blir sprøytet inn i en lukket form under trykk. Raskere sykluser. Strammere toleranser. Bedre konsistens på tvers av tusenvis av deler. Mesteparten av vakuumkoppproduksjonen for standardstørrelser bruker denne metoden.
Tokomponentstøping, eller 2K-støping, lager kopper med dobbel durometer. En hard gummibase støpes først. Deretter støpes en myk gummileppe over den. Den harde delen holder formen. Den myke delen forsegler. Dette er en avansert sugekoppdesign for sprøytestøping av plast. Én maskin. To materialer. Én ferdig del.
CNC-maskinering for metallholdere
Gummipader trenger metallskaft for å koble til maskiner. Det er her sponbearbeiding kommer inn i bildet.
CNC-dreiebenker produserer stengler og gjenger. Stangmaterialet mater inn. Spindelen roterer. En freser former utsiden. Deretter kutter et gjengeverktøy de indre eller ytre gjengene. Rent, presist, repeterbart.
CNC-fresing legger til de ikke-runde funksjonene. Sekskantflate sider for en skiftenøkkel. Kilespor for antirotasjon. Flate punkter for settskruer. Ofte flyttes en del fra en dreiebenk til en fresemaskin. Noen ganger utfører en enkelt flerakset maskin begge operasjonene i ett oppsett.
Vanlige vakuumkoppmaterialer for disse holderne inkluderer messing for korrosjonsbestandighet og enkel maskinering, aluminium for lett vekt og rustfritt stål for næringsmiddelgodkjente eller renromsmiljøer. Hvert metall bearbeides forskjellig. Hvert materiale passer til et annet bruksområde.
Støping av plast for tilbehør
De små delene – beslag, reduksjonskoblinger, ventilhus – blir sjelden maskinert fra metall. For dyrt. For tregt.
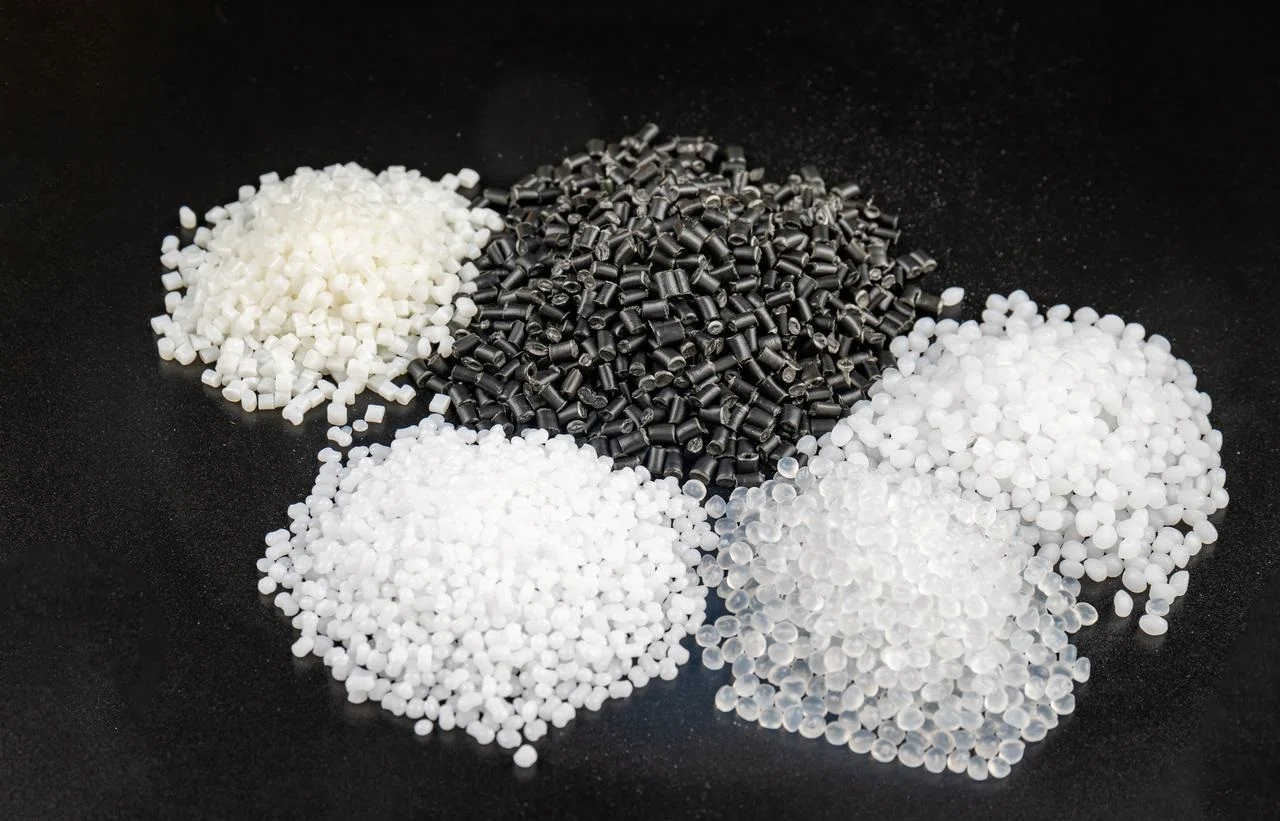
I stedet produseres sugekoppkomponenter av plast for sprøytestøping av teknisk plast. PEEK håndterer høy varme og aggressive kjemikalier. POM, også kjent som acetal, gir lav friksjon og god stivhet. Nylon gir seighet og utmattingsmotstand. Disse vakuumkoppdelene støpes i verktøy med flere kaviteter. Ett skudd gir fire, åtte eller seksten deler. Lav kostnad per del. Høy konsistens.
Å vite hvilken prosess som gjelder for hvilken komponent er halve jobben i produksjon av vakuumkopper. Gummien trenger støping. Metallet trenger maskinering. De små plastbitene trenger injeksjon. Bland dem sammen, og kostnadene skyller i været.
Krever industrielle vakuumkopper spesielle Post-prosessering?
Ja. Det er ikke slutten å støpe eller maskinere en del. Delen som kommer ut av verktøyet er rå. Den trenger etterbehandling før den fungerer pålitelig.
Etterbehandling for gummikopper
To trinn brukes stort sett alltid for støpte gummiputer.
Først, avflashing. Gummien renner inn i formhulrommet. Noen av dem ender alltid opp klemt ut mellom formhalvdelene. Det tynne overskuddet er flash. Det må bort. Når det gjelder små, delikate deler, er kryogen trimming veien å gå. Så delene velter liksom rundt i tønnen. Flytende nitrogen gjør flashen sprø. Bruk små plastpellets til å sprenge den av. Selve koppen forblir intakt fordi materialet den er laget av er tykkere og tøffere.
For det andre, etterherding. Den nystøpte koppen går inn i ovnen. Varme gjør at gummien tverrbinder seg bedre. Dette kalles ettervulkanisering. Hvis du hopper over dette trinnet, vil koppens egenskaper endre seg over tid. Ting kan bli litt vanskeligere etter hvert som tiden går. Kompresjonsstivninger forverrer ting. Ovnbehandling holder alt stabilt.
Hvis du ikke følger disse trinnene når du lager vakuumkopper, vil du ende opp med defekte feltenheter. Smelteflamme kan ødelegge forseglingen. Uherdet gummi varer ikke særlig lenge.
Etterbehandling for metallholdere
Den maskinerte stammen ser bra ut fra dreiebenken. Den er ikke ferdig ennå.
Plettering er det første trinnet. Sink- eller nikkelbelegg gjør dem motstandsdyktige mot korrosjon. En ubelagt stålstamme vil ruste i et fuktig fabrikkmiljø. Rust kan skade tetningsflaten. Det låser også beslaget i holderen. Sinkbelegg er standard. Nikkelbelegg koster mer, men det tåler tøffere kjemikalier.
Så er det videre til gjengeavgrading. Å kutte gjenger kan etterlate skarpe kanter. Disse gradene kan skjære inn i gummiputen under montering. Enda verre, de krysser gjengene med motstykker. Du kan bruke et ståltrådhjul eller en vibrerende tromle for å slå ned gradene.
Gjengerulling er et godt alternativ for høyfaste stengler. I stedet for å kutte, formes gjengene ved valsing. Ingen avskallinger. Og det er ingen grader. Gjengene er sterkere fordi metallfibrene flyter rundt profilen. Dette er ganske standard i premium CNC-maskinering for vakuumkoppoperasjoner.
Spesiell renroms- og næringsmiddelgodkjent etterbehandling
Noen apper trenger noen ekstra trinn.
Når det gjelder bruk i renrom, som for håndtering av halvledere og medisinsk montering, er ultralydrengjøring veien å gå. Delene går i et bad med avionisert vann. Høyfrekvente lydbølger lager små bobler som kollapser og skrubber alle overflater. Det fjerner støv, oljer og løse partikler.
Næringsmiddelgodkjente applikasjoner inkluderer skylling i samsvar med FDA-forskriftene. Rengjøringsmidler og det siste skyllevannet må oppfylle FDA-forskriftene. Resterende kjemikalier kan ikke forurense matvarer. Noen ganger brukes en separat, dedikert produksjonslinje kun for disse delene.
En vanlig industriell vakuumkopp for en bilfabrikk brukes til plettering og avgrading. Koppen som brukes til kjekspakkelinjen rengjøres ultralyd og skylles med FDA-godkjente væsker. Basismaterialene til vakuumkoppen kan være de samme. Etterbehandling er det som utgjør forskjellen.
Hvilke materialer brukes vanligvis til industrielle vakuumkopper?
Gummi er litt av en feilaktig betegnelse. Ulike forbindelser oppfører seg på helt forskjellige måter. Hvis du velger feil materialer til vakuumkoppen, vil den svikte, uansett hvor godt koppen er laget.
Gummi er ikke én ting. Ulike blandinger oppfører seg helt forskjellig. Å velge feil materiale til vakuumkoppen garanterer feil uansett hvor godt koppen ble støpt.
| Materiale | Nøkkelegenskaper | Beste applikasjoner |
| Nitril (NBR) | Oljebestandighet, god slitestyrke, generell bruk | Maskinverksteder, bilmontering, oljete overflater |
| Silikon (VMQ) | Ekstremt temperaturområde (-60 °C til 230 °C), tilgjengelig i næringsmiddelkvalitet | Bakelinjer, fryseapplikasjoner og medisinsk utstyr |
| Polyuretan (PU) | Enestående slitestyrke, høy rivestyrke, slitesterk | Ru overflater, betongblokker, resirkulerte materialer |
| Naturgummi (NR) | Høy friksjonskoeffisient, god elastisitet, rimelig | Pappesker, bølgepapp, papirvarer |
Hvordan velge: En praktisk valgguide
Tre spørsmål styrer avgjørelsen.
- Er miljøet varmt eller kaldt? Silikon fungerer over hele temperaturområdet. Nitril blir stivt under -20 °C. FKM håndterer varme, men svikter i kulde.
- Overflatetekstur. Glatt glass trenger et annet materiale enn grov betong. Polyuretan motstår kutt på skarpe eller ru overflater. Naturgummi griper best glatt papp.
- Hvilke kjemikalier er tilstede? Olje krever nitril eller FKM. Utendørs eksponering krever EPDM. Matkontakt krever FDA-kvalitets silikon.
De riktige materialene i vakuumkoppen passer til bruksområdet. Det finnes ingen universell blanding. En kopp som fungerer perfekt på en oljete motorblokk, svikter umiddelbart på en frossenmatboks. Tilpass materialet til jobben.
Om NOBLE: Din partner innen presisjonsproduksjon
Kjerneproduksjonskapasiteter
- CNC presisjonsmaskinering (For metallholdere og beslag)
Flerakset CNC-dreiing og -fresing. Sveitsiske dreiebenker for små, komplekse stengler. Roterende verktøy gjør det mulig å lage sekskantede flate hull og tverrhull i ett oppsett.
Tilgjengelige materialer: Messing (frimaskinering), aluminium (lettvekt), rustfritt stål (304 og 316 for korrosjonsbestandighet) og legert stål (for høyfasthetsapplikasjoner).
Toleranser ned til ±0.005 mm på kritiske egenskaper. Det er fem mikron. Til sammenligning er et menneskehår omtrent 75 mikron.
- Plastmaskinering og Sprøytestøping
Stive komponenter trenger stiv plast. Gjengede hus. Ventilstengler. Kontakthus.
Prototyping går først gjennom CNC-maskinering . Rask behandlingstid for designvalidering. Når designet er låst, går produksjonen over til sprøytestøping for lavere kostnader per del.
Tilgjengelige materialer: PEEK (høy varme- og kjemikaliebestandighet), POM/Delrin (lav friksjon), nylon PA6/66 (slitesterk), ABS (generelt bruk), polykarbonat (slagfast).
Den direkte forbindelsen til vakuumkopper
Alle disse delene – den maskinerte stammen, den støpte plastkoblingen, den gjengede adapteren – går direkte inn i sugekoppenhetene. Et spesialtilpasset vakuumkoppverktøyprosjekt starter ofte med metallstammedesignet. Det er der NOBLE kommer inn i bildet.
Kvalitetssertifiseringer
ISO 9001:2015 betyr konsistent kvalitet for generelle industrideler. Bilindustrien. Emballasje. Elektronikk. Repeterbare prosesser. Internasjonale standarder. En kunde i Tyskland mottar den samme delen som en kunde i Texas.
ISO 13485:2016 skjerper kravene. Medisinsk kvalitet. Full sporbarhet fra råvareparti til ferdig del. Renhetsprotokoller. Dokumentasjon av risikostyring. Hvis vakuumkoppen brukes i montering av medisinsk utstyr eller farmasøytisk emballasje, er denne sertifiseringen viktig.
Hvorfor samarbeide med NOBLE?
- Vertikal integrasjon. Råmaterialer kommer inn én dør. Ferdige deler går ut til en annen. CNC-maskinering, plastinjeksjon, inspeksjon og frakt skjer alt under ett tak. Ingen overlevering til ukjente underleverandører.
- Ingeniørstøtte. En DfM-analyse kjøres på alle nye design. Kan holderen maskineres raskere? Kan plastdelen støpes med enklere verktøy? Analysen skjer før tilbud. Kundene får lavere kostnader og kortere leveringstider som et resultat.
- Ingen MOQ-press. Et forskerteam trenger fem deler til en prototype. En produksjonslinje trenger femti tusen. NOBLE håndterer begge deler. Start i det små. Skaler opp. Ingen straff for lavt volum i begynnelsen.
Vår forpliktelse til kvalitet
Inspeksjonsutstyr. CMM (koordinatmålemaskin) for komplekse geometrier. Optiske komparatorer for gjengeprofiler. Digitale mikrometre og boremålere for daglige kontroller.
Sporbarhet. For ISO 13485-deler får hvert parti et unikt nummer. Materialsertifikater forblir arkiverte. Prosessparametere logges. Et tilbakekallingsscenario – hvis et skulle skje – er begrenset og kontrollert.
Overflatebehandling. Avgrading skjer på alle maskinerte deler som standard. Plating (sink, nikkel) er tilgjengelig internt. Ultralydrengjøring for renromsapplikasjoner. Du trenger ikke å sende deler til en tredjepart og håpe på det beste.
Dette er tilbudet. Presisjonskomponenter for industrielle vakuumkoppmonteringer. Ingen gummi. Ingen tomme løfter. Bare maskinerte og støpte deler som passer, tetter og varer.
FAQ
Kan jeg 3D-utskrift en vakuumsugekopp?
Ja, for prototyping. Bruk TPU-filament. Det fleksible materialet fungerer.
Men ikke bruk trykte kopper i produksjonen. Laglinjene lager mikroskopiske kanaler. Luft lekker gjennom. Koppen mister vakuum. En støpt kopp har solide vegger. En trykt kopp har tusenvis av små hull.
Hva er forskjellen mellom en belgkopp og en flat kopp?
En flat kopp tetter mot en glatt, flat overflate. Glass. Metallplater. Plastpaneler. Leppen har jevn kontakt. Det er alt den gjør.
En belgkopp har brettede vegger. Disse belgene komprimeres og forlenges. Dette gir høydekompensasjon. Velg et skjevt brett. Løft en boks med ujevn topp. Belgen absorberer forskjellen. Koppen løftes også med et kort vertikalt slag. Det hjelper med skjøre deler.
Hvordan hindrer jeg silikonkopper i å etterlate merker på glasset?
Standard silikon etterlater rester. Oljer fra herdeprosessen overføres til glassoverflaten. Resultatet er en uklar ring eller en fettete flekk.
Fikseringen er halogenert silikon. Noen leverandører kaller det «sporfri» eller «merkefri» behandling. Overflaten modifiseres under støping. Ingen oljemigrering. Ingen merker. Glasset holder seg rent.
Er holdere i messing eller rustfritt stål bedre?
Messingmaskinering er enkel. Det motstår korrosjon i tørr fabrikkluft. Det koster mindre. For et standard samlebånd som plukker plastdeler, fungerer messing fint.
Rustfritt stål tåler våte forhold. Miljøer med nedspyling. Linjer for næringsmiddelforedling. Renrom med aggressive rengjøringsmidler. 304 rustfritt stål motstår rust. 316 rustfritt stål håndterer salt og sterkere kjemikalier.
Velg messing for tørt og billig bruk. Velg rustfritt stål for vått og forskriftsmessig bruk. Det finnes ingen universell «bedre». Bare det som passer til bruksområdet.






