
Hva er elektrisk utladningsmaskinering
Elektrisk utladningsmaskinering former metall med elektriske gnister. Tradisjonell maskinering bruker verktøy til å skjære materiale. Begge metodene har sine styrker. Elektrisk utladningsmaskinering fungerer på svært harde, ledende metaller. Den lager komplekse former med høy presisjon og glatte overflater. Tradisjonell maskinering er raskere og fungerer på flere typer materialer. Den kan også skjære ikke-ledende materialer. Men den kan ha problemer med harde metaller og små detaljer. Å forstå forskjellene i nøyaktighet, materialer, kostnader, hastighet og bruk vil hjelpe deg med å fullføre prosjektene dine mer effektivt og økonomisk.
Nøkkelfunksjoner
- Elektrisk utladningsmaskinering (EDM) former harde metaller med gnister. Den bruker elektrisitet og berører ikke metallet. EDM er svært nøyaktig og fungerer bare på metaller som leder strøm.
- Tradisjonell maskinering bruker skarpe verktøy for å skjære mange materialer. Den kan forme plast og metaller. Den er raskere for enkle former eller store deler.
- Gnistgnist er flott for å lage vanskelige former og små detaljer. Det lager også glatte overflater. Men gnistgnist koster mer penger og tar mer tid enn vanlig maskinering.
- Tradisjonell maskinering kan gjøre mange jobber og spare penger på store prosjekter. Men den har problemer med svært harde metaller og små detaljer.
- Du bør velge en metode basert på materiale, form og nøyaktighetsnivå. Vurder hvor mange deler du trenger og budsjettet ditt.
Viktige forskjeller
Sammenligningstabell
| Aspekt | Maskinering av elektrisk utladning (EDM) | Tradisjonell maskinering |
| Kontaktmetode | EDM berører ikke metallet. Det bruker gnister. | Tradisjonell maskinering berører materialet med verktøy. |
| Materialkompatibilitet | EDM fungerer bare på harde, ledende metaller. | Tradisjonell maskinering fungerer på de fleste materialer. |
| Speed | EDM er tregere, spesielt for harde former. | Tradisjonell maskinering er raskere for store, enkle deler. |
| Kostnad | EDM koster mer fordi det er tregere. | Tradisjonell maskinering koster mindre for enkle former. |
| Precision | EDM er veldig presis og lager små detaljer. | Tradisjonell maskinering er bra, men mindre presis. |
| kompleksitet | EDM kan lage skarpe hjørner og komplekse former. | Tradisjonell maskinering har problemer med små deler. |
| Overflatebehandling | EDM lager glatte overflater og krever ikke noe ekstra arbeid. | Tradisjonell maskinering kan trenge flere etterbehandlingstrinn. |
| Verktøyslitasje | EDM-verktøy varer lenger siden det ikke er noen kontakt. | Tradisjonelle maskineringsverktøy slites raskere. |
| Miljøpåvirkning | EDM bruker mer energi og produserer giftige gasser. | Tradisjonell maskinering bruker mindre energi og er renere. |
| Operatørferdighet | EDM trenger en dyktig person til å sette opp og drive. | Tradisjonell maskinering krever mindre ferdigheter med maskiner. |
Hovedkontraster
Elektrisk utladningsmaskinering fjerner metall med gnister, ikke med makt. Dette lar den skjære i harde metaller som titan. Gnistgnist kan lage dype hull og skarpe hjørner. Det lager også glatte overflater, og verktøyet slites ikke ut raskt. NOBLE spesialiserer seg på presisjonsgnistprosesser som håndterer komplekse geometrier samtidig som de opprettholder overlegen overflatefinish. Men gnistgnist fungerer bare på metaller som leder strøm. Det tar også mer tid og energi å ferdigstille en del. Gnistgnist kan produsere giftige gasser, så avfall må håndteres forsiktig.
Tradisjonell maskinering former ting med skjæreverktøy. Den fungerer på mange metaller og plasttyper, selv om de ikke leder strøm. Denne metoden er raskere og billigere for store eller enkle deler. Men den kan ikke skjære veldig harde metaller godt. Den kan heller ikke lage små former like enkelt som EDM. Hos NOBLE integrerer vi både tradisjonell og avansert maskinering for å tilby den beste løsningen for hvert prosjekts unike krav. Verktøyene slites ut og må noen ganger byttes ut. Ekstra trinn kan være nødvendig for å gjøre overflaten glatt. Maskiner kan bidra til å gjøre arbeidet enklere og krever mindre ferdigheter.

Hvordan Maskinering av elektrisk utladning Works
Elektrisk utladningsmaskinering former metall ved hjelp av gnister. Det fungerer bare på materialer som lar elektrisitet flyte. Verktøyet og metalldelen fungerer som elektroder. Når de kommer nær hverandre, hopper en gnist mellom dem. Denne gnisten produserer mye varme. Varmen smelter og omdanner små metallbiter til gass. Verktøyet berører aldri metallet. Gnisten gjør alt arbeidet i stedet. Både verktøyet og metalldelen forblir i en spesiell væske som kalles dielektrisk væske. Denne væsken kjøler ned alt og vasker bort smeltet metall. I motsetning til tradisjonell maskinering er det ingen kutting eller skyving. Elektrisk utladningsmaskinering fjerner metall uten å berøre det. På denne måten kan den lage veldig nøyaktige former, skarpe hjørner og dype hull. Det fungerer også bra på harde metaller som er vanskelige å skjære med vanlige verktøy.
Merk: Maskinering med elektrisk utladning kan lage vanskelige deler uten å varme dem opp. Dette holder metallet sterkt og stabilt.
Typer av Maskinering av elektrisk utladning
Det finnes tre hovedtyper av elektrisk utladningsmaskinering. Hver type bruker en annen måte å forme metall på og passer til forskjellige jobber.
| EDM-type | Slik fungerer det | Vanlige bruksområder | Viktige funksjoner |
| Wire EDM | Bruker en tynn tråd til å skjære metall med gnister. Tråden beveger seg langs en bane i vann. | Skjæring av vanskelige former, laging av verktøy, medisinsk utstyr og flydeler. | Svært nøyaktig, ingen berøring, fungerer på harde metaller. |
| Sinker (konvensjonell) EDM | Bruker et formet verktøy som synker ned i metallet for å lage hull eller former. Delen og verktøyet sitter i en væske. | Lage former, matriser og deler med dype eller vanskelige former. | Bra for 3D-former, skarpe hjørner og glatt overflate. |
| Hullboring EDM | Bruker et hult rør til å bore små, dype hull med gnister. Væske strømmer gjennom røret. | Boring av kjølehull i turbinblader, startkutt for trådgnist og medisinske deler. | Lager små, dype hull, fungerer i alle vinkler. |
Hver type EDM har sine spesielle bruksområder. Trådgnist kutter detaljerte former. Søkkegnist lager dype hull og former. Hullboringsgnist muliggjør rask produksjon av små, dype hull. NOBLE tilbyr alle de viktigste EDM-metodene, og leverer skreddersydde løsninger for luftfart, bilindustri og medisinindustri med uovertruffen presisjon og pålitelighet.
Tradisjonelle møbler CNC Maskinering
Vanlige metoder
Tradisjonell maskinering bruker mange måter å forme materialer på. Hver metode bruker et spesielt verktøy og bevegelse for å fjerne materiale. De vanligste tradisjonelle maskineringsmetodene er:
- CNC fresingEt roterende verktøy skjærer bort materiale fra flate eller formede overflater. Fresemaskiner kan lage harde former for biler, fly og maskiner.
- CNC TurningDelen roterer mens et stillestående verktøy former den. Dreiing lager runde ting som stenger og aksler.
- CNC boringEt roterende borehode lager runde hull i materialet. Boring er enkelt og brukes mye i maskinering.
- CNC slipingEn grov slipeskive fjerner små biter for en glatt overflate. Sliping bidrar til at delene ser bedre ut og passer godt.
- CNC-sagingEt blad med tenner eller korn kutter materialet i biter. Saging gjør materialet klart for mer arbeid.
- CNC kjedeligEt verktøy lager hull større og mer nøyaktige.
- CNC-brosjingEt verktøy med tenner skjærer former innvendig eller utvendig i én omgang, som for tannhjul.
- CNC-formingEt verktøy beveger seg frem og tilbake for å lage flate, buede eller slissede overflater.
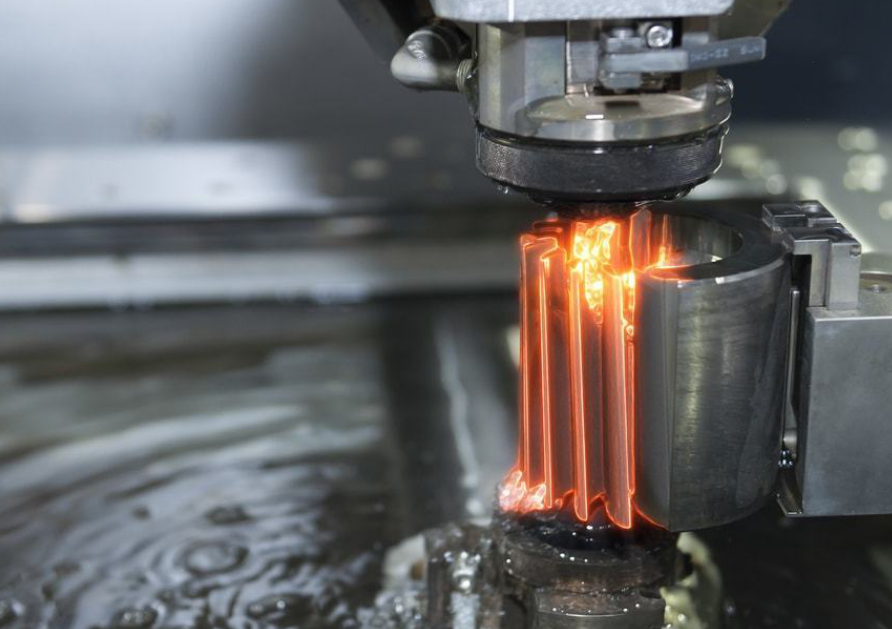
Slik fungerer det
Tradisjonell maskinering bruker skjæring for å forme ting. Maskiner og sterke verktøy, ofte laget av karbidstål eller hurtigstål, skjærer bort materiale fra en del. Verktøyet og materialet beveger seg på en kontrollert måte. Verktøyet eller delen kan spinne, bevege seg rett eller bevege seg frem og tilbake.
Fresemaskiner bruker en roterende kutter med skarpe tenner. Kutteren skjærer bort materiale mens det beveger seg over delen. Dreiing bruker en dreiebenk til å rotere delen mens et verktøy former den langs siden. CNC-boring bruker et roterende bor for å lage hull. CNC-sliping bruker et grovt hjul for å ta av små biter og gjøre delen glatt. Saging skjærer materiale med et blad, og brotsjering fjerner materiale i én omgang med et tannverktøy.
Disse metodene bruker ideen om å bevege verktøyet og delen i bestemte baner. Materialet tas bort ved å skjære, gni eller skrape. Dette lar folk kontrollere den endelige formen og størrelsen på delen. Tradisjonell maskinering fungerer på mange materialer, som metaller og plast, så det er bra for mange jobber.
NOBLE kombinerer disse allsidige tradisjonelle maskineringsteknikkene med moderne ekspertise for å levere jevn nøyaktighet, raske behandlingstider og enestående service for prosjekter i alle størrelser.
EDM-fordeler og ulemper
fordeler med EDM
Maskinering med elektrisk utladning har mange fordeler for å lage ting i dag. Mange bedrifter velger denne metoden fordi den har spesielle funksjoner:
- Verktøyet berører ikke delen. Dette hindrer merker, grader og bøying.
- EDM fungerer bra med tynne eller skjøre deler. Den kan også forme harde metaller uten å skade dem.
- Metoden lager svært nøyaktige deler med glatte overflater. De fleste delene trenger ikke mye polering etterpå.
- EDM kan lage former og innvendige detaljer som skjæreverktøy ikke kan gjøre.
- Maskiner kan kjøre av seg selv med ting som automatisk tråding. Dette hjelper maskinen med å jobbe lenger og bedre.
- Datamaskiner overvåker prosessen og bidrar til å spare energi. De hjelper også med å løse problemer før de blir store.
- EDM lager deler uten grader. Dette sparer tid fordi du ikke trenger ekstra trinn.
- Prosessen kan forme svært harde eller sjeldne metaller med stor nøyaktighet. Dette er bra for høvler, medisinsk verktøy og til å lage andre verktøy.
- Nye ideer hjelper EDM med å bruke mindre energi og tryggere væsker. Bedre måter å håndtere avfall på hjelper planeten.
Merk: Gnistgnist er flott for å lage små eller svake deler. Det hindrer dem i å bøye seg og gir en glatt og nøyaktig finish.
Begrensninger of EDM
Selv om elektrisk utladningsmaskinering er sterk, har den noen problemer. Tabellen nedenfor viser hovedproblemene, hva de forårsaker og hvordan du kan fikse dem:
| begrensning | Tekniske beskrivelser | Innvirkning på adopsjon | Tiltak / avbøtende tiltak |
| Behandler hastighet | EDM tar sakte av metall. | Ikke bra for store jobber eller å lage mange deler. | Bruk bedre pulsprodusenter, sterkere elektroder og flere roboter. |
| Elektrodeslitasje | Elektrodene blir brukt opp over tid. | Koster mer og gjør delene mindre nøyaktige. | Velg tøffe materialer og bruk automatiske reparasjoner. |
| Overflateintegritet | Deler kan få små sprekker eller hull. | Kan trenge mer arbeid for noe bruk. | Endre innstillinger og bruk varme eller polering etterpå. |
| Behandle kostnader | Elektroder, feste og strøm koster mye. | Det kan bli for dyrt for små butikker. | Bruk billigere ting og spar mer energi. |
| Materielle begrensninger | Fungerer bare på ting som fører strøm. | Kan ikke forme plast eller keramikk. | Prøv nye EDM-typer for å jobbe med flere ting. |
| Dybde-til-bredde-forhold | Dype, tynne former er vanskelige å lage. | Stopper noen vanskelige eller dype deldesign. | Bruk spesielle elektroder og bedre kjøling. |
| Miljøpåvirkning | Enkelte materialer og væsker kan skade naturen. | Passer kanskje ikke med grønne mål. | Bruk tryggere væsker og bedre avfallshåndtering. |
| Utstyrskostnader | Fancy maskiner koster mye i starten. | Små butikker har kanskje ikke nok penger. | Lei eller kjøp brukte maskiner. |
EDM fungerer bare på ting som slipper gjennom elektrisitet. Dette betyr at den ikke kan forme plast eller keramikk. Elektroder slites ut, og ru overflater kan gjøre deler dårligere og koste mer. EDM er tregere enn gamle metoder, så det er ikke bra for å lage mange deler raskt. Noen deler krever mer arbeid for å fikse overflaten. EDM bruker mer strøm og kan produsere avfall som trenger sikker håndtering. Maskinene koster mye, noe som er vanskelig for små verksteder. NOBLE hjelper kunder med å veie avveininger og fordeler, og tilbyr ekspertveiledning og avanserte EDM-muligheter for jobber som krever ekstrem nøyaktighet og komplekse former. For jobber som trenger nøyaktige kutt eller vanskelige former, er EDM fortsatt et godt valg.
Fordeler og ulemper med tradisjonell CNC-maskinering
Fordeler med Tradisjonell CNC-bearbeiding
Tradisjonell maskinering har mange fordeler for produsenter. Disse metodene inkluderer fresing, dreiing, boring og sliping. De har hjulpet fabrikker i lang tid.
- AllsidighetTradisjonell maskinering fungerer på mange typer materialer. Man kan skjære i metall, plast eller til og med tre. Dette gjør den nyttig for mange jobber.
- Hastighet for enkle delerMaskiner som dreiebenker og freser former enkle deler raskt. Store grupper av enkle deler beveger seg raskt gjennom verkstedet på disse måtene.
- Lavere startkostnaderMange verksteder har allerede disse maskinene. Det koster mindre å starte en ny jobb fordi det ikke trengs nye verktøy.
- Enkel installeringArbeidere kan raskt gjøre maskiner klare for enkle jobber. Små designendringer krever bare noen få rettelser.
- Tilgjengelighet av faglærte arbeidereMange arbeidere vet hvordan de skal bruke disse maskinene. Det går raskere å lære opp nye folk siden verktøyene er vanlige.
- Bra for prototypingVerksteder kan lage én del eller et teststykke raskt. Dette hjelper ingeniører med å teste ideer før de lager mange deler.
- Ikke behov for ledende materialer: I motsetning til EDM, tradisjonell maskinering trenger ikke at materialet skal lede strøm. Dette gir flere valgmuligheter for hva man skal bruke.
Begrensninger av Tradisjonell CNC-bearbeiding
Tradisjonell maskinering har også noen problemer. Disse kan endre hvor mye ting koster, hvor raskt arbeidet blir gjort og hvor gode delene er.
| begrensning | Innvirkning på produksjonseffektivitet |
| Materialavfall | Lager mer skrap, som koster mer og kan skade naturen |
| Lengre ledetider | Senker arbeidet, spesielt for harde former |
| Høyere kostnader for små partier | Gjør småjobber dyrere på grunn av oppsett og verktøybytter |
Tradisjonell maskinering kutter bort materiale, så det blir mye skrap. Dette avfallet koster mer penger og kan være dårlig for planeten. Verksteder må betale for det ekstra materialet og kaste skrapene.
Folk må styre maskinene for hånd. Fagarbeidere setter opp og kjører maskinene. Dette tar tid og kan føre til feil. Folk kan gjøre feil, så noen deler kan være feil. Ulike arbeidere eller skift kan føre til at deler blir forskjellig.
Å lage vanskelige former forsinker arbeidet. Arbeiderne må stoppe for å bytte verktøy eller flytte delen. Hvert trinn legger til mer tid. Mange trinn gjør at jobben tar lengre tid, spesielt for vanskelige former.
Små jobber koster mer penger. Hver ny jobb kan kreve spesialverktøy eller holdere. Å sette opp for bare noen få deler sprer kostnaden over færre deler. Dette gjør at hver del koster mer enn om du lagde mange.
Lønnskostnadene øker med tradisjonell maskinering. Fagarbeidere får mer betalt. Det tar mer tid å sette opp og reparere maskiner for hånd. Alle disse tingene gjør at hver del koster mer.
Verksteder som bruker tradisjonell maskinering må tenke på hastighet, kostnad og kvalitet. For harde former eller svært nøyaktig arbeid kan andre metoder som EDM- eller CNC-maskinering fungere bedre.
NOBLE tar tak i disse utfordringene ved å blande eksperthåndverk med moderne teknologi, og tilbyr optimaliserte maskineringsstrategier som reduserer avfall, øker produksjonshastigheten og opprettholder høy delkonsistens.
Anvendelse av EDM og tradisjonell CNC-maskinering
Anvendelse av EDM
Mange bedrifter bruker elektrisk utladningsmaskinering til spesielle jobber. Denne metoden er god for harde metaller og vanskelige former. Den kan lage deler som andre verktøy ikke kan lage. Noen vanlige bruksområder er:
- Boring av små hull: Fabrikker bruker EDM til å lage små hull i turbinblader og drivstoffsystemer. Hullene holder seg rette, og verktøyet brekker ikke.
- Form- og dysefremstilling: Gnistgnist former dype hull og danner former i former og dyser. Dette bidrar til å lage plastdeler og metallstempler.
- Fjerning av fastklemte deler: Arbeidere bruker EDM for å få ut ødelagte bolter eller pinner. Det skader ikke hoveddelen.
- Medisinske komponenter: EDM lager glatte, gradfrie deler til medisinske implantater. Disse delene må være nøyaktige og sikre.
- Luftfartskomponenter: EDM lager tynne spor, skarpe hjørner og dype hull i flydeler.
Gnistgnist kan arbeide på alle metaller som fører strøm, selv veldig harde metaller. Verktøyet berører aldri delen, så det verken bøyer eller rister. Nye kontroller og smarte maskiner hjelper gnistgnist med å jobbe raskere og lage bedre deler. NOBLE investerer i banebrytende gnistgnistteknologi for å levere høypresisjonsdeler med komplekse geometrier som oppfyller de strengeste bransjestandardene. Mange av kundene våre vil be om gnistgnist for jobber som krever stor presisjon eller har spesialiserte former.
Tradisjonell CNC-maskinering av Søknad
Tradisjonell maskinering former og etterbehandler mange typer materialer. Disse metodene inkluderer dreiing, fresing, boring, gjenging, høvling, rifling, saging og forming. NOBLE bruker dem ofte til å utføre mange av disse jobbene:
- Forming og dimensjonering: Maskiner kutter og former metall, plast og andre ting til riktig størrelse og form.
- Gjengede deler: Gjenging lager skruer og bolter med gjenger.
- Plane overflater: Høvling og forming lager store, flate områder på metalldeler.
- Grep og dekorasjon: Rifling legger til mønstre for bedre grep eller utseende.
- Skjæring av store deler: Saging kutter store deler i mindre biter.
- Generell materialfjerning: Dreiing, fresing og boring fjerner ekstra materiale for å få den endelige formen.
Disse metodene er viktige for å lage biler, fly, elektronikk og metalldeler. NOBLE har også utmerkede CNC-maskineringsmuligheter, og kombinerer presisjons-CNC-systemer med spesialisert maskineringsteknologi for å produsere deler av høy kvalitet for kritiske industrier.
Materialkompatibilitet
EDM-materialer
Elektrisk utladningsmaskinering fungerer bare med materialer som fører elektrisitet. Den bruker gnister for å slite bort metallet. Delen må la elektrisitet passere gjennom den. Metaller som herdet verktøystål, hurtigstål, titan og nikkelbaserte superlegeringer brukes ofte. Kobber, aluminium og blandinger av disse fungerer også bra. Noe grafitt og noen få keramikkmaterialer kan brukes hvis de leder elektrisitet. Disse materialene er veldig harde og tåler mye varme. Dette gjør dem vanskelige å skjære med vanlige verktøy. Luftfarts-, bil- og medisinselskaper bruker EDM for deler med vanskelige former eller små detaljer. Ikke-ledende ting, som de fleste plasttyper og noen keramikkmaterialer, fungerer ikke med trådgnist. Gnister kan ikke dannes i disse materialene.
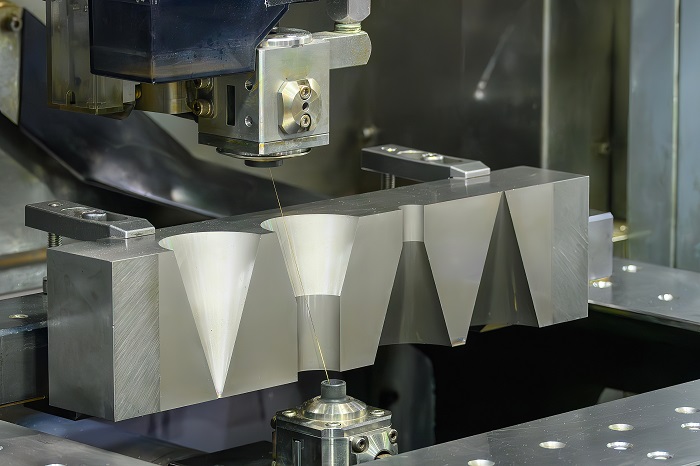
Tradisjonelle CNC-maskineringsmaterialer
Tradisjonell maskinering kan forme mange typer materialer. Den fungerer på metaller, plast og noen keramikktyper. Mange verksteder bruker plast som HDPE og PVC. Disse plasttypene bøyer seg lett, blir ikke skadet av kjemikalier og er enkle å maskinere. Det er viktig å velge riktig verktøy. Verktøy i hurtigstål er bra for myk plast. Karbid- eller diamantbelagte verktøy er bedre for tøff plast. Verksteder må holde øye med varme og belastning slik at deler ikke bøyer seg eller sprekker. Høyeffektiv fresing bidrar til å holde ting kjølige og får delene til å se bedre ut. Harde metaller, som stål over 45 HRc, kan kuttes med hard dreiing og spesialverktøy som keramikk eller CBN. NOBLE bringer ekspertbehandlingsmuligheter til disse applikasjonene, noe som sikrer presisjon og materialintegritet selv i de mest krevende prosjektene. Diamant- og CBN-verktøy hjelper også med kompositter og noen keramikktyper. Disse måtene lar verksteder fjerne mye materiale raskt og lage glatte deler.
- Tradisjonell maskinering kan fungere med:
- Metaller (stål, aluminium, messing, kobber)
- Plast (HDPE, PVC, akryl)
- Noe keramikk og kompositter
- Tre og andre myke ting
Presisjon og overflatefinish i EDM
Toleranser
Presisjon er viktig i alle maskineringsjobber. Hver metode gir et ulikt nøyaktighetsnivå. Tabellen nedenfor viser hvor godt hver metode kan holde tette størrelser:
| Bearbeidingsmetode | Typisk oppnåelig toleranse | Merknader |
| Wire EDM | ± 0.005 mm | Bruker en tynn trådelektrode; lager fine detaljer og intrikate deler; berøringsfri prosess reduserer materialbelastning; kan skjære innvendige hjørner med radier så små som 0.003 tommer. |
| Sinker EDM | ± 0.001 mm | Bruker formet grafitt eller metallelektrode; effektiv for komplekse geometrier; oppnår eksepsjonell presisjon. |
| Tradisjonell CNC-bearbeiding | Begrenset nøyaktighet sammenlignet med EDM | Nøyaktighet og materialtyper er mer begrenset; mindre egnet for ekstremt små toleranser eller komplekse ledende materialer. |
Elektrisk utladningsmaskinering er flott for å lage svært nøyaktige deler. Sinker EDM kan lage deler med størrelser så nær ±0.001 mm. Trådgnist er også svært nøyaktig. Den er bra for deler med små detaljer. NOBLEs avanserte EDM-muligheter oppnår konsekvent ultra-snelle toleranser og fine egenskaper som tradisjonell maskinering ofte ikke kan matche. Tradisjonell maskinering, som CNC-fresing eller dreiing, er ikke like nøyaktig som EDM. Den har problemer med harde eller vanskelige former. NOBLEs avanserte EDM-muligheter oppnår konsekvent ultra-snelle toleranser og fine egenskaper som tradisjonell maskinering ofte ikke kan matche, støttet av utmerket service og fokus på kvalitet.
Overflatekvalitet
Hvor glatt en del er har betydning for hvordan den ser ut og fungerer. Hver maskineringsmåte setter sitt eget preg på delen.
- Trådgnist danner et omstøpt lag når den skjærer grove former. Dette laget dannes fordi gnister produserer mye varme.
- Flere etterbehandlingspassasjer med trådgnist gjør det omstøpte laget tynnere og overflaten glattere.
- Noen ganger kan det omstøpte laget forårsake problemer. Dette kan gjøre trådgnistningsteknikk ikke det beste valget for enkelte deler.
- Flere etterbehandlingspassasjer i EDM bidrar til å forbedre overflaten og fikse problemer.
- EDM smelter og omdanner metall til gass for å fjerne det. Dette etterlater et nytt lag med metall på delen.
- Det omstøpte laget kan inneholde biter fra verktøyet og væsken. Disse kan endre hvordan delen fungerer.
- Hvor ru overflaten er i EDM avhenger av innstillingene og hvor mange ganger den går over delen.
- Tradisjonell maskinering lager ikke et omstøpt lag. Det gir vanligvis en renere overflate, men kan ha problemer med harde eller vanskelige former.
- EDM er bra for harde eller vanskelige metaller, men krever nøye innstillinger for å få best mulig finish.
Kostnad og hastighet
Oppsett og drift
Kostnad og hastighet er viktige når man skal velge mellom elektrisk utladningsmaskinering og tradisjonell maskinering. Pengene som trengs for å starte og kjøre hver metode kan være svært forskjellige. Tabellen nedenfor viser hvordan de sammenlignes:
| Kostnadsaspekt | Maskinering av elektrisk utladning (EDM) | Tradisjonelle maskineringsmetoder |
| Oppsettskostnader | Høye utstyrskostnader i utgangspunktet ($ 100 000 til $ 500 000+ for trådgnistmaskiner); verktøykostnadene er også høyere | Generelt lavere kostnader til oppsett i starten; verktøy er billigere i starten |
| Driftskostnader (per time) | $60 til $200+ per time, inkludert maskinavskrivninger, strøm, ledningsforbruk, arbeidskraft og vedlikehold | Vanligvis lavere timebaserte driftskostnader, men kan øke med komplekse verktøy og materialer |
| Materialhåndtering | Effektiv for herdede materialer; ikke behov for for-/ettervarmebehandling | Kan kreve ytterligere bearbeiding for herdede materialer (varmebehandling) |
| Maskineringskompleksitet | Kostnadseffektiv for intrikate geometrier og fine overflater; reduserer sekundære operasjoner | Mindre effektivt for komplekse former; kan kreve flere oppsett og sekundær etterbehandling |
| Ekstra fordeler | Gradfrie kanter, ingen skjærekrefter, redusert skrap og etterarbeid, fin overflatefinish, redusert polering/sliping | Kan produsere grader; skjærekrefter kan forårsake forvrengning; ytterligere etterbehandling er ofte nødvendig |
| Outsourcing-alternativer | Profesjonelle EDM-tjenester reduserer initiale investerings- og driftskostnader | Outsourcing av tradisjonell maskinering er også mulig, men mindre spesialisert for komplekse deler |
EDM-maskiner koster mye å kjøpe og sette opp. De bruker mer strøm og spesialforsyninger, så de koster mer hver time. EDM er bra for harde metaller og vanskelige former. Det kan spare penger fordi du ikke trenger så mange ekstra trinn. Tradisjonell maskinering er billigere å starte og kjøre, spesielt for enkle jobber.
Produksjonsrate
Hvor raskt et verksted kan lage deler er viktig. Gnistgnist er vanligvis tregere enn tradisjonell maskinering. Dette gjelder når man tar av mye materiale eller jobber med tykke deler. Gnisthastigheten avhenger av ting som hvor lenge gnisten varer, hvor sterk den er, avstanden mellom verktøyet og delen, og hvor raskt ting kjøles ned. Å gjøre gnistgnisten raskere kan slite ut verktøy og lage grovere deler. Verksteder må velge riktige innstillinger for å få gode resultater. Med dyp teknisk kunnskap og effektive prosesseringsstrategier hjelper NOBLE kunder med å balansere hastighet og presisjon i gnistgnistprosjekter.
Tradisjonell maskinering fjerner materiale raskt. Den er best for å lage mange deler eller grove former. Dette gjør den til et godt valg for store jobber. Gnistgnist er bedre for å lage vanskelige former, små detaljer eller arbeid med harde metaller. Gnistgnist bytter hastighet mot bedre detaljer og kvalitet.
- Tradisjonell maskinering er raskere og koster mindre å lage mange deler.
- EDM er bedre for små partier, testdeler eller vanskelige former.
- EDM gir mindre avfall og krever mindre arbeid for spesialdeler, men koster mer for store jobber.
- EDM bruker mer strøm og tar lengre tid, så det er ikke like bra for å lage mange deler.
Å velge riktig metode
Beslutningsfaktorer
Å velge den beste måten å maskinere en del på avhenger av mange ting. Hvert prosjekt er forskjellig og trenger sin egen plan. Tabellen nedenfor viser hvordan gnistgnist og tradisjonell maskinering sammenlignes:
| Beslutningsfaktor | EDM | Tradisjonell maskinering |
| Del kompleksitet | Best for intrikate deler med små toleranser | Bedre for enkle, store deler |
| Material Type | Fungerer med harde, ledende metaller | Håndterer mange materialer, inkludert plast |
| Produksjonsvolum | Bra for små til mellomstore mengder | Best for løp med høyt volum |
| Toleranse og presisjon | Svært høy presisjon | Mindre presis, risiko for varmedeformasjon |
| Førsteinvestering | Høyere utstyrskostnader | Lavere kostnader, enklere for små butikker |
| Størrelse på arbeidsstykket | Små til mellomstore, komplekse deler | Store arbeidsstykker |
| Industriapplikasjoner | Luftfart, medisin, elektronikk | Bilindustri, olje og gass |
| Maskineringseffektivitet | Tregere, men jevn avslutning | Raskere og mer kostnadseffektivt for enkle deler |
| Materielle egenskaper | Trenger elektrisk ledningsevne | Mindre avhengig av materialegenskaper |
| kompatibilitet | Trenger dielektrisk væske | Ingen væskebehov |
Materialtypen er viktig når du velger en metode. Gnistgnist fungerer bare med metaller som slipper gjennom elektrisitet. Disse metallene må også kunne håndtere varme og ikke slites ut raskt. Dette gjør at gnistgnist er bra for harde metaller som er vanskelige å skjære med vanlige verktøy. Hvis du er usikker på hvilken prosess som er best for prosjektet ditt, kan vårt dedikerte team av ingeniører ha svaret.
Praktiske scenarier
Her er noen eksempler fra virkeligheten som kan hjelpe deg med å vite når du skal bruke hver metode:
- Aerospace: Ingeniører bruker EDM å lage turbinblader med små hull. Disse delene må være svært nøyaktige og bruke harde metaller. EDM gir riktig størrelse og glatt finish.
- Medisinsk utstyr: EDM lager små hull og spor i implantater. Prosessen legger ikke belastning på delene, slik at de holder seg trygge.
- BilerFabrikker bruker tradisjonell maskinering for motorblokker og store deler. Denne metoden er rask og fungerer med mange materialer.
- Forming: EDM former harde stålformer med dype, vanskelige egenskaper. Selv om EDM koster mer og bruker mer energi, kan den gjøre jobber som andre verktøy ikke kan.
- Elektronikk: EDM borer små hull i kontakter. Den lager svært små størrelser og glatte overflater.
EDM er best for små grupper av deler, vanskelige former og harde metaller. Tradisjonell maskinering er bedre for store, enkle deler og for å lage mange av dem. Begge metodene har fordeler. Det beste valget avhenger av prosjektets behov, materialer og finansiering. NOBLE vil hjelpe deg med å velge riktig tilnærming ved å evaluere hvert prosjekts mål, materialer og budsjett for å gi den mest effektive produksjonsløsningen.
Om du velger EDM eller konvensjonell maskinering avhenger av prosjektets behov, og NOBLEs eksperter sier at EDM er flott for å lage presise, vanskelige deler med harde materialer og en glatt overflate. Men det tar mer tid og koster mer. For å velge den beste metoden anbefaler NOBLE at du tar følgende trinn:
- Bestem deg for hva du vil lage og hvilke materialer du trenger.
- Tenk på hvor vanskelig formen er og hvor nøyaktig den må være.
- Sørg for at du har tydelige tegninger som viser alle detaljene.
- Snakk og jobb med folk som kan mye om maskinering.
Hvorfor velge NOBLE som din pålitelige EDM-leverandør
NOBLE ble valgt som produsent på grunn av sin enestående evne til å levere både elektrisk utladningsmaskinering (EDM) og tradisjonelle maskineringstjenester med eksepsjonell presisjon, fleksibilitet og pålitelighet. Styrkene til hver maskineringsmetode kommer med avveininger, men NOBLE bygger bro over dette gapet ved å tilby det beste fra begge verdener – integrering av avansert EDM-teknologi med velprøvde tradisjonelle maskineringsteknikker for å tilby tilpassede løsninger skreddersydd til de unike kravene i hvert prosjekt.
NOBLE skiller seg ut av flere grunner:
- Ekspertise i komplekse EDM-prosjekterNOBLE spesialiserer seg på høypresisjonsgnistarbeid, inkludert tråd-, søkke- og hullgnist, som er essensielt for industrier som krever intrikate geometrier, som luftfart, medisin og elektronikk. Våre dyktige teknikere produserer rutinemessig deler med små toleranser som konvensjonelle metoder rett og slett ikke kan matche.
- Dobbel kapasitetstilnærmingI motsetning til mange verksteder som fokuserer utelukkende på enten gnistbearbeiding eller konvensjonell maskinering, bruker NOBLE begge deler. Dette lar oss anbefale den mest effektive og kostnadseffektive prosessen – eller en kombinasjon av begge – for å møte dine design-, material- og volumbehov.
- Avansert teknologi og utstyrNOBLE investerer i de nyeste EDM-systemene og CNC-maskinene, noe som sikrer jevn ytelse, høy repeterbarhet og evnen til å maskinere vanskelige materialer som herdet stål og eksotiske legeringer med minimal etterbehandling.
- Applikasjonsdrevet beslutningstakingVårt ingeniørteam evaluerer hvert prosjekt for å avgjøre om EDM, tradisjonell maskinering eller en hybridstrategi vil gi de beste resultatene. Denne rådgivende tilnærmingen sikrer at kundene får den rette prosessen for sin del, ikke bare den som er mest praktisk for oss å kjøre.
- Dokumenterte bransjeresultaterNOBLE har en merittliste med å levere deler til krevende spesifikasjoner i bransjer der feil ikke er et alternativ. Fra turbinblader til medisinske implantater velger kundene NOBLE fordi vi forstår viktigheten av presisjon, sikkerhet og pålitelighet.
- Skalerbare løsningerEnten du trenger en engangsprototype, et lite opplag med presisjonsdeler eller en storproduksjon av maskinerte komponenter, er NOBLE utstyrt for å skalere driften samtidig som kvalitet og hastighet opprettholdes.
NOBLE var ikke bare en leverandør av maskinering – det var det klare valget for en partner som var i stand til å navigere den komplekse balansen mellom presisjon, hastighet, kostnad og materialkompatibilitet. Når prosjektet ditt krever ekspertise, nøyaktighet og innovasjon, leverer NOBLE.
FAQ av Maskinering av elektrisk utladning
Hvilke materialer kan elektrisk utladningsmaskinering skjære?
EDM fungerer bare på ting som slipper gjennom elektrisitet. Dette betyr at den kan skjære i stål, titan, kobber og noen spesielle blandinger. EDM fungerer ikke på plast eller de fleste keramikkmaterialer.
Merk: EDM kan ikke skjære i tre eller de fleste plasttyper.
Er EDM tryggere enn tradisjonell maskinering?
Gnistgnist produserer ikke skarpe spon eller kanter som kan fly av. Den bruker en væske for å holde delene kjølige. Men Gnistgnist kan produsere dårlige gasser. Arbeidere må bruke riktig sikkerhetsutstyr.
Hvorfor trenger noen deler EDM i stedet for tradisjonell maskinering?
Noen deler har svært små hull eller skarpe hjørner. Gnistgnist kan lage disse formene svært nøyaktig. Tradisjonell maskinering kan ikke alltid lage så små detaljer.
Hvilken metode er raskest for å lage mange deler?
Tradisjonell maskinering er raskere for å lage mange enkle deler. Gnistgnist tar lengre tid, spesielt for tykke eller vanskelige former.
- EDM: Bra for små grupper eller detaljerte jobber.
- Tradisjonell: Bra for å lage mange enkle deler.






