
En medisinsk manifold er en blokk med kanaler og porter som styrer væske- eller gassstrømmen i enheter som infusjonspumper eller anestesimaskiner. Presisjonen påvirker direkte pasientsikkerheten og hvor godt enheten fungerer. Feil materiale eller prosess kan forårsake enhetsfeil, tilbakekallinger eller skade på pasienter – slik unngår du det. Hvordan velger du riktig materiale og maskineringsprosess for å oppfylle strenge medisinske standarder samtidig som du holder kostnadene nede? Denne veiledningen dekker materialer, prosesser, designpunkter, kvalitetsstandarder og valg av partner. Maskinering av medisinske manifold krever nøye oppmerksomhet på toleranser og sikkerhet, spesielt når du arbeider med komplekse geometrier og biokompatible materialer. For medisinsk CNC-maskinering gir det å samarbeide med NOBLE deg ekspertise innen produksjon av prototyper og full produksjon, slik at hvert trinn i maskinering av medisinske manifold oppfyller strenge industrikrav. Laging av medisinsk utstyr krever presisjon, sikkerhet og pålitelige prosesser.
Kriterier for materialvalg for Medisinsk manifoldmaskinering
Å velge riktig materiale for medisinsk manifoldmaskinering betyr å balansere sikkerhet, sterilisering og kostnad. Hovedfaktorene er biokompatibilitet, steriliseringskompatibilitet og mekanisk styrke. Å få denne balansen riktig avgjør om enheten fungerer trygt og pålitelig.
Biokompatibilitet og regulatoriske standarder
Biokompatibilitet og samsvar med regulatoriske standarder
Alt materiale som brukes i medisinsk utstyr må bestå biokompatibilitetstesting i henhold til anerkjente standarder. Disse testene kontrollerer hvordan et materiale reagerer med levende vev og verifiserer sikkerheten gjennom implantatstudier. Materialer som består testen er trygge for kontakt med kroppsvæsker. Dette er viktig for ortopediske implantater og andre medisinske implantater. CNC-prosessen må bruke materialer som ikke irriterer. Biokompatibilitet er det første filteret i materialvalg. CNC-maskineringsmetoden må ikke introdusere forurensninger som påvirker biokompatibiliteten. Dette er kritisk for implantater.
Krav til implanterbare kontra engangsenheter
Den tiltenkte bruken endrer materialkravene. For implanterbare enheter må materialet vare i årevis. Det må motstå korrosjon og opprettholde materialintegriteten over tid. FDA krever omfattende testing for implantater. CNC-maskinering av implanterbare komponenter krever strengere toleranser. Engangsmanifolder har forskjellige regler. De biokompatible materialene som brukes her kan være forskjellige. En engangsmanifold kan bruke en polymer i stedet for metall. Dette valget påvirker hele CNC-tilnærmingen. Maskinering av polymerer er forskjellig fra maskinering av metaller. Verktøy, hastigheter og matinger endres. Ortopediske implantater trenger fortsatt høyeste kvalitet. CNC-prosessen må samsvare med materialets egenskaper.
Mekaniske og kjemiske egenskaper
Styrke, korrosjonsbestandighet og termisk stabilitet
En medisinsk manifold må håndtere trykk uten å lekke. Styrke er avgjørende. Rustfritt stål 316L gir god korrosjonsbestandighet og styrke. Titanlegeringer gir høyere styrke-til-vekt-forhold. Dette er viktig for bærbart medisinsk utstyr. Termisk stabilitet er en annen faktor. Mange medisinske apparater går gjennom autoklavsterilisering. Materialet må holde formen gjennom gjentatte sykluser. For ortopediske implantater sikrer denne termiske stabiliteten at implantatet ikke deformeres. CNC-metoden for disse materialene krever nøye verktøyvalg. Hardere materialer slites ut verktøy raskere. Dette påvirker CNC-maskineringskostnaden og syklustiden. Medisinsk industri krever konsistente resultater fra hver CNC-kjøring.
Væskekompatibilitet og kjemisk inertitet
Manifolden fører væsker eller gasser. Materialet må ikke reagere med dem. Kjemisk inertitet er et must. Noen legemidler kan korrodere visse metaller eller svelle polymerer. Testing bekrefter kompatibilitet. For medisinske applikasjoner må du vite hvilke væsker som vil strømme gjennom enheten. Dette avgjør om du bruker et metall som 316L eller en polymer som PEEK. CNC-prosessen endres også basert på materialets kjemiske egenskaper. Noen materialer produserer skadelig støv under CNC-maskinering. Dette krever spesiell ventilasjon. Produsenter av medisinsk utstyr må vurdere alle faktorer.
Avveininger mellom kostnader og maskinbarhet
Råvarekostnader vs. maskineringstid
Materialkostnaden er bare en del av bildet. Maskineringstid koster ofte mer enn selve råmaterialet. Et billigere materiale som er vanskelig å maskinere kan øke kostnadene. Titan er dyrt å kjøpe og dyrt å maskinere. Det krever lave hastigheter og spesialverktøy. Men for medisinske applikasjoner kan fordelene rettferdiggjøre kostnaden. CNC-tilnærmingen må optimaliseres for hvert materiale. Erfaring med medisinske materialer lønner seg. Å samarbeide med en partner som NOBLE gir deg tilgang til deres ekspertise innen produksjon av medisinsk utstyr. De hjelper med å optimalisere CNC-tilnærmingen for dine behov.
Livssykluskostnadsanalyse for produksjonsvolumer
For produksjon i store volum blir det små besparelser per del. Et materiale som maskineres raskere kan spare tusenvis av dollar. For spesialtilpassede manifolder i lavt volum er materialkostnaden mindre viktig. Oppsett- og programmeringstiden er viktigere. For ortopediske implantater dikteres materialvalget ofte av klinisk behov. For engangsmanifolder er kostnad en større faktor. Nøkkelen er å balansere biokompatibilitet, ytelse og kostnad. CNC-strategien må være i samsvar med produksjonsvolumet.
Toppmaterialer for medisinsk manifoldmaskinering
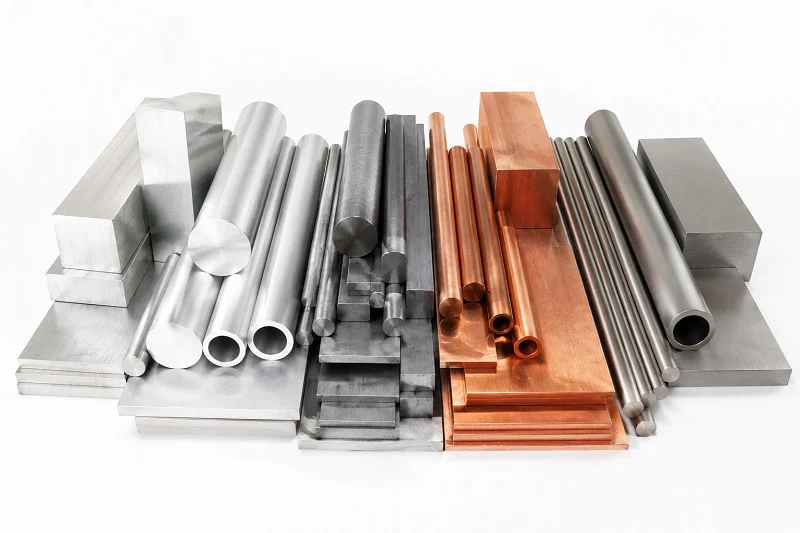
Å velge riktig materiale for medisinsk manifoldmaskinering kommer ned til tre hovedgrupper. Hver gruppe har sine egne fordeler. Valget avhenger av enheten, budsjettet og hvor mange deler du trenger å lage.
Rustfritt stål (316L og 17-4 PH)
Egenskaper og vanlige applikasjoner
Rustfritt stål 316L er standarden for mange medisinske bruksområder. Det gir en god blanding av styrke, korrosjonsbestandighet og kostnad. Tallene viser hvorfor det fungerer så bra. 316L har en strekkfasthet mellom 580 og 680 MPa. Flytegrensen ligger mellom 480 og 580 MPa. Materialet strekker seg 35 til 50 prosent før det brekker. Det betyr at det tåler belastning uten å brekke. Hardheten ligger mellom 200 og 230 HV.
Molybden (2–3 %) bidrar i stor grad til å motstå punktkorrosjon og spaltekorrosjon i kloridrike miljøer. Dette er det som hovedsakelig skiller 316L fra 304L, noe som gjør 316L mye bedre for korrosjonsbestandighet i kroppsvæsker og det beste valget for krevende implantatbruk.
| Eiendom | Typisk verdi (som bygget) |
| Strekkfasthet | 580–680 MPa |
| Avkastningsstyrke (0.2 % offset) | 480–580 MPa |
| Forlengelse ved pause | 35-50% |
| Hardhet | 200–230 HV |
Dette gjør 316L perfekt for implantater som forblir i kroppen i årevis. Du ser det også i engangskirurgiske verktøy og endoskopiske enheter. 17-4 PH gir høyere styrke for deler som trenger ekstra hardhet. CNC-prosessen for disse ståltypene krever skarpe verktøy og god kjøling. Maskinering for kirurgiske verktøy er avhengig av disse kvalitetene for stabile resultater. For ortopediske implantater gir 316L den seigheten som trengs for langvarig bruk.
overflatebehandling for renslighet og korrosjonsbestandighet
Overflatefinish er svært viktig for medisinske manifolder. Etter maskinering må du fjerne grader og glatte overflaten. Elektropolering er et vanlig trinn. Det fjerner et tynt lag med metall og etterlater en ren finish.
| Betingelse | Oppnådd Ra-verdi |
| Standard elektropolering (AISI 316L) | ≤ 0.4 μm |
| Standard for applikasjoner med ultrahøy renhet | ≤ 0.38 μm (15 μin) |
| Ekstremt tilfelle for applikasjoner med ultrahøy renhet | ≤ 0.25 μm (10 μin) |
For ortopediske implantater reduserer en glatt overflate sjansen for at bakterier setter seg fast. Det hjelper også delen med å motstå korrosjon. CNC-maskineringsprosessen må etterlate nok materiale til etterbehandlingstrinn. Dette sikrer at den ferdige delen oppfyller alle krav. Medisinsk industri krever dette presisjonsnivået.
Titanlegeringer (grad 5 og grad 23)
Høyt styrke-til-vekt-forhold og biokompatibilitet
Titan er et toppvalg når vekt teller. Grad 5 (Ti-6Al-4V) og grad 23 tilbyr utmerkede styrke-til-vekt-forhold. Disse materialene veier omtrent halvparten så mye som stål. De består også biokompatibilitetstester med gode resultater. Dette gjør dem ideelle for implantater som må vare. Mange ortopediske implantater bruker titan fordi det binder seg godt til bein. Materialet motstår korrosjon fra kroppsvæsker. For produksjon av medisinsk utstyr tilbyr titan et unikt sett med fordeler. CNC-tilnærmingen for titan krever erfaring og riktig verktøy. Materialets biokompatibilitet gjør det til et toppvalg for krevende bruksområder.
Maskineringsutfordringer og kostnadshensyn
Titan er vanskelig å maskinere. Det varmes opp raskt og sliter ut verktøy. Du trenger lave hastigheter og høy kjølevæskestrøm. Dette øker maskineringstiden og kostnadene. Råmaterialet koster også mer enn stål. Men for mange medisinske bruksområder rettferdiggjør fordelene prisen. Deler som må være lette og sterke bruker ofte titan. CNC-strategien må ta hensyn til dette. Å samarbeide med en partner som vet at titan sparer tid og penger. NOBLE har dyp erfaring med disse materialene for medisinske manifoldmaskineringsbehov.
Avanserte polymerer (PEEK, ULTEM og polykarbonat)
Lett, kjemisk motstandsdyktighet og gjennomsiktighet
Polymerer tilbyr en rekke fordeler. De er lette og tåler kjemikalier godt. PEEK er en høytytende polymer som kan erstatte metall i noen bruksområder. Den håndterer gjentatte steriliseringssykluser. ULTEM tilbyr god styrke og varmebestandighet. Polykarbonat er ideelt for klare manifolder på grunn av slagfasthet. Du kan se væskestrøm gjennom enheten. Dette hjelper med diagnostikk og testing. Andre polymerer som RADEL, akryl, COC og COP fungerer bra for bundne manifolder. PVC og polysulfon brukes også i spesifikke medisinske bruksområder. Materialene du velger avhenger av enhetens behov. For implantater tilbyr polymerer et lettere alternativ til metaller.
CNC-maskinering vs. Sprøytestøping for polymermanifolder
Produksjonsvolumet avgjør den beste prosessen. For lave volumer er maskinering veien å gå. Det er ingen kostnad for spesialtilpasset verktøy. For 500 enheter varierer kostnaden per del fra $50 til $150. Sprøytestøping er fornuftig for 1,000 eller flere enheter. Men verktøykostnaden kan variere fra $5,000 til $20 000 eller mer.
| Produksjonsmetrikk | CNC Maskinering | Sprøytestøping |
| Økonomisk produksjonsområde | 1 til 500 enheter | 1,000 XNUMX+ enheter |
| Verktøykostnad | 0 kr (Ingen spesialtilpassede verktøy) | Høy ($5,000–$20,000+) |
| Produksjonsvolum | Kostnadsområde per del | |
| - | - | |
| Prototype (1–10 deler) | $ 200-500 + | |
| Lavt volum (10–500 deler) | $ 50-150 | |
| Middels volum (500–5,000 deler) | $ 20-50 | |
| Høyt volum (5 000–50 000 deler) | $ 10-20 | |
| Masseproduksjon (50,000+ deler) | $ 5-15 |
For PEEK fungerer mikrokornverktøy i solid karbid med positive sponvinkler best. CNC-prosessen må finjusteres for hver polymer. Ulike materialer kuttes forskjellig. Riktig tilnærming sparer tid og sikrer kvalitet. For implantater må maskineringen være ren og presis. Materialvalg og prosess samarbeider for å skape en trygg og pålitelig enhet. Medisinsk industri krever intet mindre.
NOBLE, som en ledende produksjonspartner i Kina, har kompetansen til å håndtere alle disse materialene for dine medisinske manifoldmaskineringsprosjekter. De hjelper deg med å gå fra prototype til full produksjon på en smidig måte.
Prosesser for medisinsk manifoldmaskinering
Den riktige prosessen for medisinsk manifoldmaskinering avhenger av delens kompleksitet. Enkle blokker med rette kanaler fungerer fint på 3-akset utstyr. Komplekse design med vinklede porter trenger 5-akset kapasitet. Små komponenter med høyt volum flyttes ofte til sveitsiske maskiner. Hver tilnærming har sin plass i produksjon av medisinsk utstyr.
CNC fresing og CNC Turning
CNC-fresing og -dreiing danner ryggraden i mesteparten av produksjonen av medisinske manifolder. Disse prosessene fjerner materiale fra en solid blokk for å lage kanaler, porter og monteringsfunksjoner – valget mellom 3-akset og 5-akset maskinering endrer hvilke geometrier du kan oppnå.
3-akse vs. 5-akses maskinering
En 3-akset maskin beveger skjæreverktøyet langs X-, Y- og Z-koordinater. Den fungerer bra for manifolder med rette kanaler og porter boret fra én retning. Oppsettet er enkelt, og syklustidene forblir forutsigbare. Mange engangsmanifolder faller inn under denne kategorien.
5-akset maskinering legger til rotasjon rundt to ekstra akser. Dette lar verktøyet nærme seg arbeidsstykket fra nesten alle vinkler. For medisinsk CNC-maskinering åpner denne funksjonen for nye designmuligheter. Vinklede porter, buede kanaler og underskjæringsfunksjoner blir praktiske. Avveiningen er høyere maskinkostnad og mer kompleks programmering.
Fra et praktisk perspektiv kommer avgjørelsen ned til geometri. Hvis manifolden din trenger porter i sammensatte vinkler, er 5-akset veien å gå. Hvis alt stemmer overens på ett eller to plan, sparer 3-akset penger uten å ofre kvalitet.
Fleraks for vinklede porter og komplekse geometrier
Fleraksmaskinering er utmerket når porter må møtes i presise vinkler. Et ventilhus eller en hydraulisk manifold krever ofte reelle posisjonstoleranser på ±0.02 mm eller høyere. Dette presisjonsnivået krever utstyr som kan holde tette toleranser på tvers av flere akser. FabVectors 5-aksede tjeneste spesifiserer en posisjoneringsnøyaktighet på ±0.005 mm for utstyret sitt. Denne typen nøyaktighet sikrer at hver port lander nøyaktig der designet krever det.
Spesifikke operasjoner i medisinske CNC-prosesser inkluderer skallfresing for store, flate områder, profilfresing for konturer, boring for gjennomgående hull, forsenkning for innfelte festehoder, brotsjering for glatte hull og gjengefresing for innvendige gjenger. Hver operasjon krever sin egen verktøystrategi og hastighetsparametere. Maskinering for medisinsk utstyr må ta hensyn til materialegenskaper. Titan, for eksempel, trenger lavere hastigheter og høyere kjølevæskestrøm for å forhindre varmeoppbygging.
Sveitsisk maskinering for små, presise komponenter
Sveitsisk maskinering tilbyr en annen tilnærming for små deler. Arbeidsstykket roterer mens det glir gjennom en føringsbøssing. Skjæreverktøyene forblir stasjonære eller beveger seg bare litt. Denne designen gir eksepsjonell støtte nær skjæresonen, noe som reduserer nedbøyning og forbedrer nøyaktigheten.
Fordeler med deler med høyt volum og små toleranser
Sveitsiske maskiner utmerker seg ved å produsere små, komplekse deler i store volumer. De holder tette toleranser, del etter del, uten avvik. For medisinsk manifoldmaskinering er denne konsistensen enormt viktig. Pasientsikkerheten avhenger av at hver enhet oppfyller de samme spesifikasjonene.
Tallene forteller historien. Sveitsisk maskinering reduserer syklustiden med 30–70 % på komplekse deler sammenlignet med konvensjonell fleroppsettsdreiing. Tenk deg en del som tar 8 minutter på tvers av tre oppsett på konvensjonelt utstyr. En enkelt sveitsisk oppsett fullfører den på 3 minutter. Det representerer en reduksjon i syklustid på 62.5 %. For storvolumsproduksjon hoper disse besparelsene seg raskt opp.
Reduksjon av materialavfall og effektiv syklustid
Sveitsisk maskinering reduserer også materialsvinn. Styrehylsen støtter stangmaterialet nær skjærepunktet, noe som minimerer vibrasjon og gir tettere plassering av deler. Mindre materiale går til skrap. Enkeltoppsettmetoden eliminerer behovet for flere fester og omfestefeil. Dette forbedrer den generelle effektiviteten i produksjon av medisinsk utstyr.
For maskinering av kirurgiske instrumenter håndterer sveitsiske maskiner små diametre med letthet. De produserer konsistente resultater over lange produksjonsserier. Medisinsk industri er avhengig av denne påliteligheten.
Maskinering av elektrisk utladning (EDM)
EDM fjerner materiale ved hjelp av elektriske gnister i stedet for skjæreverktøy. Denne prosessen fungerer bra for harde materialer og intrikate funksjoner som konvensjonell maskinering ikke kan nå.
Trådgnist for intrikate interne funksjoner
Trådgnist bruker en tynn, elektrisk ladet tråd for å skjære gjennom materiale. Den utmerker seg ved å lage komplekse indre former med skarpe indre hjørner. Tråden berører aldri arbeidsstykket, så det er ingen skjærekraft som forårsaker avbøyning. Dette gjør trådgnist ideell for delikate funksjoner i medisinsk CNC-maskinering.
For manifolder med intrikate interne kanaler gir trådgnist en nøyaktighet som fresing ikke kan matche. Prosessen fungerer også på herdede materialer, noe som utvider materialvalgene dine.
Sinker EDM for dype kanaler og skarpe hjørner
Sinker EDM bruker en formet elektrode som går ned i arbeidsstykket. Den lager dype kanaler og skarpe hjørner som ville ødelagt standard skjæreverktøy. Elektroden overfører formen sin til arbeidsstykket gjennom kontrollert gnisterosjon.
Denne prosessen passer for manifolder med dype, smale kanaler eller funksjoner med smale innvendige radier. Overflatefinishen etter EDM kan kreve ytterligere polering, men den geometriske nøyaktigheten er utmerket. For medisinske applikasjoner innen CNC-maskinering tilbyr EDM en løsning når konvensjonelle prosesser når sine grenser.
For PEEK og andre polymerer fungerer mikrokornverktøy i solid hardmetall med positive sponvinkler og polerte riller best. Disse verktøyene reduserer varmeoppbygging og forhindrer materialsmøring. Riktig verktøy utgjør forskjellen mellom et rent kutt og en ødelagt del.
NOBLE, som en ledende produksjonspartner i Kina, bringer ekspertise på tvers av alle disse prosessene. Teamet deres hjelper kundene med å velge riktig tilnærming for hvert prosjekt, fra prototyping til masseproduksjon. Denne veiledningen sikrer at prosjektet ditt for medisinsk manifoldmaskinering starter på et solid grunnlag.
Presisjonskrav for medisinsk manifoldmaskinering
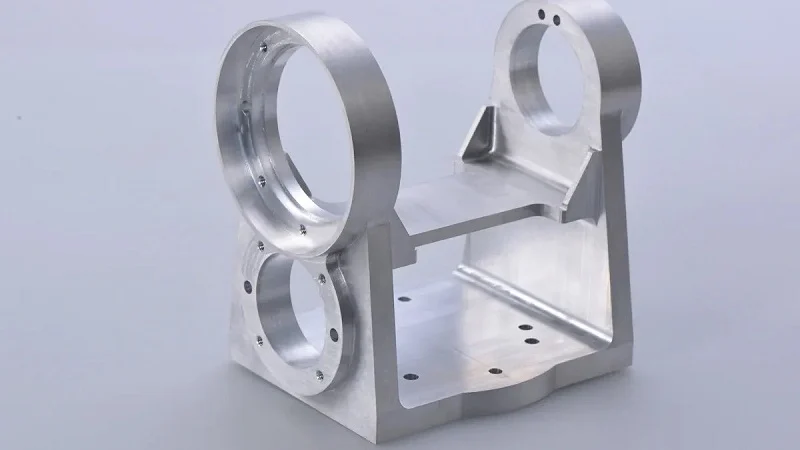
Presisjon er ikke bare et fancy ord innen medisinsk manifoldmaskinering. Det er det som skiller en enhet som fungerer fra en som svikter. Når en manifold sender anestesi eller leverer medisiner, teller hver minste måling. Toleransene du holder og overflatefinishen du får påvirker direkte pasientsikkerheten og hvor godt enheten yter. La oss se på hva presisjon egentlig betyr her.
Toleranser og dimensjonsnøyaktighet
Typiske toleranseområder og deres innvirkning
Medisinske manifolder trenger stramme toleranser. Standard praksis krever stramme toleranser på viktige funksjoner. Noen applikasjoner trenger enda strengere grenser. Tabellen nedenfor viser vanlige områder:
| Funksjonstype | Typisk toleranse | Brukseksempel |
| Havneplasseringer | ± 0.02 mm | Væskeleveringssystemer |
| Kanaldiametre | - | Presisjonsflytkontroll |
| Paringsflater | - | Tetting av grensesnitt |
| Gjengeposisjoner | - | Monteringskompatibilitet |
Disse tallene er ikke tilfeldige. En port som er 0.02 mm skjev kan forårsake lekkasje. En kanal som er for smal blokkerer strømning. For implantater er innsatsen høyere. Ortopediske implantater trenger toleranser på mikronnivå for å passe ordentlig mot beinet. Maskineringsprosessen må holde disse spesifikasjonene konsekvent på hver del.
Måling og verifisering av dimensjonsnøyaktighet
Du kan ikke fikse det du ikke måler. Koordinatmålemaskiner (CMM-er) sjekker viktige dimensjoner på medisinsk CNC-maskinering. Disse enhetene måler delen og sammenligner målingene med CAD-modellen. For store volumserier sørger statistisk utvalg for at kvaliteten holdes i sjakk. Hver batch blir inspisert. Dataene går tilbake til CNC-prosessen for å fange opp avvik tidlig. Denne løkken holder maskineringen innenfor spesifikasjonene fra første til siste del.
Overflatefinish og renslighet
Ra-verdier og deres effekt på væskestrømning
Overflatefinish påvirker hvordan væsker beveger seg gjennom manifolden. Ru overflater skaper turbulens og motstand. Glatte overflater lar væsker strømme fritt. For væskekanaler er en overflatefinish på Ra 0.4 µm eller bedre standard. Tabellen nedenfor viser hva forskjellige overflater oppnår:
| Fullfør nivå | Ra-verdi | Typisk bruk |
| Standard maskinert | - | Ikke-kritiske overflater |
| Medisinsk karakter | 0.4 μm | Væskekanaler |
| Ultra-glatt | ≤ 0.25 μm | Høyrenhetsapplikasjoner |
En glattere overflate reduserer også bakterieoppbygging. Dette er viktig for implantater og gjenbrukbare enheter. CNC-metoden må etterlate nok materiale til etterbehandlingstrinn. Du kan ikke polere bort for mye uten å endre delens form.
Avgrading, passivering og elektropolering
Rå maskinering etterlater grader og mikrosprekker. Disse feilene fanger opp forurensninger og svekker delen. Avgrading fjerner skarpe kanter. Passivering skaper et beskyttende oksidlag på rustfritt stål. Elektropolering glatter ut overflaten på et mikroskopisk nivå. For 316L rustfritt stål oppnår standard elektropolering Ra-verdier på 0.4 µm eller bedre. Disse trinnene beskytter manifoldens integritet og forlenger levetiden.
Sikre repeterbarhet for pasientsikkerhet
Proseskontroll og statistisk analyse
Repeterbarhet betyr at hver del samsvarer med den forrige. Denne konsistensen er et must for pasientsikkerheten. Proseskontroll bruker statistiske metoder for å overvåke produksjonen. Kontrolldiagrammer sporer viktige dimensjoner over tid. Hvis en måling avviker mot toleransegrensen, fanger operatørene opp det før deler går utenfor spesifikasjonene. Denne proaktive tilnærmingen reduserer svinn og hindrer defekte enheter i å nå pasienter.
Redusere variasjon i høyvolumsproduksjon
Høyvolumsproduksjon forverrer små variasjoner. Et verktøy som slites litt kan endre dimensjoner over en lang periode. Regelmessige verktøyskift og inspeksjon underveis holder variasjonen i sjakk. Automatiserte systemer på sveitsiske maskiner og CNC-sentre opprettholder konsistente skjæreparametere. For presisjonsdeler til helsevesenet er det denne påliteligheten som skiller pålitelige leverandører fra resten.
Fra et praktisk synspunkt utgjør det en forskjell å samarbeide med en erfaren partner. NOBLE, en ledende produksjonspartner i Kina, har dyp ekspertise innen maskinering av medisinske manifolder. Teamet deres vet hvordan man opprettholder toleranser på mikronivå samtidig som man håndterer kostnader. De hjelper kunder med å gå fra prototype til masseproduksjon uten å ofre sikkerhet og funksjonalitet. Når pasientsikkerheten avhenger av manifolden din, trenger du en partner som tar presisjon like alvorlig som deg.
Velg NOBLE for ditt medisinske manifoldmaskineringsprosjekt

Det kan føles overveldende å velge riktig partner for medisinsk manifoldmaskinering. Du trenger noen som forstår materialene, holder stramme toleranser og kommuniserer tydelig. NOBLE bidrar med alt dette. Teamet deres jobber med deg fra første skisse til full produksjon. La oss gå gjennom hva som er viktigst når man vurderer en maskineringspartner.
Evaluering av tekniske evner
Erfaring med medisinsk kvalitetsmaterialer
Ikke alle verksteder vet hvordan man håndterer 316L rustfritt stål eller PEEK. NOBLE har jobbet med disse materialene i årevis. Maskinistene deres kjenner riktig hastighet, mating og verktøy for hver enkelt. Denne erfaringen viser seg i den siste delen. En manifold maskinert av noen som forstår materialet, vil ha renere kutt og færre defekter. CNC-prosessen for titan, for eksempel, trenger lave hastigheter og mye kjølevæske. NOBLEs team vet dette av erfaring, ikke fra prøving og feiling. Denne kunnskapen sparer deg tid og penger på hvert prosjekt.
Interne muligheter for etterbehandling og testing
Etterbehandlingstrinn er like viktige som de første kuttene. Avgrading, passivering og elektropolering skjer internt hos NOBLE. Du trenger ikke å sende deler til en annen leverandør. Det holder kvaliteten jevn og tidslinjen kort. Testing skjer også på stedet. Koordinatmålemaskiner verifiserer dimensjoner på hvert parti. Dette betyr færre overraskelser senere. Maskineringsprosessen forblir under ett tak, noe som forenkler kommunikasjon og ansvarlighet.
Vurdering av kvalitetsstyringssystemer
Sertifiseringer og revisjonshistorikk
Kvalitet er ikke bare et moteord hos NOBLE. Det er innebygd i den daglige driften. Sertifiseringene deres beviser at de følger strenge prosedyrer. Revisjoner skjer regelmessig, og resultatene viser en dokumentert samsvarshistorikk. Når du ber om dokumentasjon, gir de den uten å nøle. Denne åpenheten er viktig innen det medisinske feltet. Du må vite at delene dine oppfyller alle krav.
Sertifiseringer av kvalitetsstyringssystem
To sertifiseringer skiller seg ut for medisinsk arbeid. Den ene dekker generell kvalitetsstyring. Den andre går lenger og omhandler spesifikt produksjon av medisinsk utstyr. NOBLE har begge deler. Disse sertifiseringene betyr at prosessene deres er dokumenterte, repeterbare og reviderte. For medisinsk manifoldmaskinering er dette nivået av kvalitetskontroll ikke forhandlingsbart. Det gir deg trygghet for at hver del oppfyller samme standard.
Kommunikasjon og pålitelighet i forsyningskjeden
Prototypingstøtte og DFM-tilbakemelding
Tilbakemeldinger om design for produksjonsevne (DFM) kan spare prosjektet ditt for uker. Når NOBLE gjennomgår designet ditt tidlig, oppdager de problemer før produksjonen starter. Tallene støtter dette. DFM-gjennomganger reduserer design-iterasjoner med 35–40 %, noe som reduserer revisjoner fra 3–4 runder til bare 1–2. Det betyr at man sparer 7–10 dager i gjennomsnitt per prosjekt. Teamet deres forteller deg når en kanal er for smal eller en toleranse er for stram. Denne tilbakemeldingen hjelper deg med å fikse problemer på papiret i stedet for på verkstedgulvet.
Skalerbarhet for produksjonsopptrapping
En prototype som fungerer bra må fortsatt skaleres. NOBLE håndterer denne overgangen problemfritt. De starter med noen få deler for testing, og øker deretter produksjonen etter hvert som du validerer designet. Utstyret deres håndterer både små og store produksjonsvolumer. CNC-maskinene kjører konsekvent på tvers av tusenvis av deler. Denne skalerbarheten betyr at du ikke trenger å finne en ny partner når etterspørselen øker. Det samme teamet som bygde prototypen din håndterer masseproduksjonen din.
Fra et praktisk perspektiv betyr det å velge NOBLE å få en partner som forstår hele bildet. De kombinerer teknisk dyktighet, sertifisert kvalitet og tydelig kommunikasjon. Denne kombinasjonen holder prosjektet ditt for medisinsk manifoldmaskinering på rett spor fra start til slutt.
Materialvalg og prosessvalg må samsvare med kliniske behov. For medisinsk manifoldmaskinering har 316L, titan og PEEK ulike roller. CNC-fresing håndterer komplekse geometrier. Sveitsisk maskinering dekker medisinske deler med høyt volum. CNC-prosessen må oppfylle medisinske krav. Presisjon beskytter pasientsikkerheten. Hver CNC-kjøring følger medisinske standarder. Pasientsikkerhet avhenger av CNC-nøyaktighet. CNC-tilnærmingen krever erfaring. CNC-verktøy er viktig for medisinske applikasjoner. Medisinsk CNC-maskinering gir resultater. Pasientsikkerhet kommer først. Sikkerhet er ikke noe å forhandle om for medisinsk utstyr.
Ifølge Nasto søker produsenter av medisinsk utstyr partnere for tidlig innspill til DFM for å forbedre kvalitet og kostnader. Integrering av produksjonshensyn unngår kostbare redesign, som uttalt av P&Ys ingeniørteam.
Engasjer en medisinsk CNC-partner tidlig for medisinsk manifoldmaskinering. Kontakt vårt CNC-team for en medisinsk designgjennomgang.
Vanlige spørsmål om medisinsk manifoldmaskinering
Hvilken toleranse kan jeg forvente for medisinsk manifoldmaskinering?
For medisinsk manifoldmaskinering kan typiske toleranser være så små som ±0.02 mm (0.0008 tommer) på portplasseringer. Kanaldiametre og kontaktflater krever høy presisjon, med verdier avhengig av den spesifikke applikasjonen. Du kan få strammere toleranser, men de koster mer. Spør bare om det enheten din virkelig trenger.
Hvordan velger jeg mellom rustfritt stål og titan?
Velg 316L rustfritt stål hvis du trenger god korrosjonsbestandighet og vil spare penger. Velg titan hvis vekt er viktig, eller du trenger et høyt styrke-til-vekt-forhold. Titan koster mer og tar lengre tid å maskinere, men det er verdt det for implantater og bærbare enheter.
Når bør jeg maskinere en polymermanifold i stedet for å støpe den?
Maskinbearbeid polymerer når du trenger færre enn 500 deler. Det er ingen kostnad for spesialtilpasset verktøy, så prisen per del holder seg lav. For 1,000 eller flere enheter er sprøytestøping billigere, selv med verktøykostnaden på 5,000 til 20 000 dollar. Maskinbearbeid alltid prototyper først.
Hvilken overflatebehandling trenger væskekanaler?
Væskekanaler i medisinsk manifoldmaskinering trenger en overflatefinish på Ra 0.4 µm eller bedre. Denne glattheten reduserer turbulens og hindrer opphopning av bakterier. Standard elektropolering på 316L rustfritt stål gir dette nivået. Bruksområder med svært høy renhet kan trenge Ra ≤ 0.25 µm.
Kan PEEK erstatte metall i medisinske manifolder?
Ja, PEEK fungerer bra til mange bruksområder. Det kan gjennomgå mange steriliseringssykluser og motstår kjemikalier. Det er lettere enn metall og trygt for kroppen. Når du bearbeider PEEK, bruk mikrokornverktøy i solid hardmetall med positive sponvinkler og polerte riller. Dette hindrer at materialet smøres ut.
Hvilke sertifiseringer bør maskineringspartneren min ha?
Se etter sertifiseringer som demonstrerer kvalitetsstyring og produksjonskapasitet for medisinsk utstyr. Disse indikerer skriftlige og repeterbare prosesser. Be om revisjonshistorikk og dokumenter. En partner som deler denne informasjonen vil gi deg konsistente deler.
Hvor tidlig bør jeg involvere en maskineringspartner?
Involver partneren din i designfasen. Tilbakemeldinger om design for produksjonsevne reduserer designendringer med 35–40 %. Det reduserer revisjoner fra 3–4 runder til 1–2. Det sparer 7–10 dager per prosjekt. Tidlig innspill stopper kostbare redesign og holder prosjektet i rute.







