
Hva er den beste måten å bygge et PCR-utstyrsskap på ? Det avhenger av hvor mange du trenger, hvor nøyaktige de må være, hvilket materiale som skal brukes og hvordan du holder ting rent. Det globale markedet forventes å vokse med 8.5 % hvert år frem til 2033, fordi flere mennesker trenger diagnostiske tester. Laboratorier trenger pålitelige maskiner for sitt daglige arbeid. Å samarbeide med OEM-er og gode designvalg er viktige. Tidlig start med husdesignet bidrar til å bestå kvalifikasjonstester. Leverandører som filtrerer luft godt og sporer partier, har større sannsynlighet for å få godkjenning. PCR-prosessen krever presisjon og streng renslighet. Å kjenne til disse punktene hjelper deg med å velge den beste PCR-maskinen. Denne veiledningen gir deg en klar plan for å velge riktig metode, fra design til det endelige kabinettet.
Krav til PCR-utstyrskabinett
Materialvalg for termisk og kjemisk motstand
Termoplast vs. metaller for PCR-utstyrsskap
Riktig materiale avgjør hvor godt kabinettet fungerer. PCR-maskiner genererer varme under termisk sykling. PCR-utstyrets kabinett må håndtere dette uten å bøye seg eller vri seg. Varmestabiliserte kvaliteter beholder formen selv etter mange varmesykluser. Termiske stabilisatorer og slagmodifisering er de viktigste teknologiene som brukes her. Disse kvalitetene motstår sprøhet og overflateskader. Tabellen nedenfor sammenligner vanlige alternativer.
| Materiale | Termiske og kjemiske motstandsegenskaper |
| ABS/PC-blandinger | Tåler mer varme og er slitesterk; fungerer fint med vanlige våtservietter for helsepersonell |
| polykarbonat | Sterk mot støt; kan sprekke med noen alkoholer hvis den innstøpte belastningen er høy |
| PPSU | Tåler dampautoklav og kraftig rengjøring |
| PEEK | Bra for høye varme- og styrkebehov; motstår kjemikalier veldig godt |
| Aluminum | Bidrar til å spre varme; kan bruke isolerende fôr for å overholde berøringstemperaturgrensene |
| Rustfritt stål | Best der det er behov for høy holdbarhet og hyppig sterilisering |
Hvert materiale har en ulik funksjon. Metaller som aluminium bidrar til å spre varme. Termoplaster som PEEK motstår kjemikalier. PCR-prosessen krever stabil materialytelse.
Evaluering av kjemisk resistens mot laboratoriereagenser
Laboratorier bruker sterke rengjøringsmidler og løsemidler. Kapslingsmaterialet må motstå disse. ABS/PC-blandinger fungerer godt med vanlige våtservietter for helsepersonell. Polykarbonat trenger nøye støping for å unngå spenningssprekker. PPSU tåler dampautoklavsykluser. PEEK motstår sterke kjemikalier veldig godt. Riktig materiale beskytter utstyret. Det sikrer lang levetid. Dette påvirker direkte følsomheten og nøyaktigheten til diagnostiske resultater.
Viktige designhensyn for PCR-utstyrsskap
Termisk styring og varmespredningsstrategier
PCR-kabinettet er utformet for å gi et kontrollert, kontamineringsfritt miljø for oppsett av polymerasekjedereaksjon, og inkluderer funksjoner som ivaretar både termisk stabilitet og kontroll av luftbårne partikler.
Høykapasitets PCR-maskiner genererer mer varme under drift. Kabinettet må håndtere dette godt. Miljøkontrollsystemer inkluderer presise sensorer. Disse sensorene sjekker og justerer temperatur og fuktighet hele tiden. Dette hindrer at prøver brytes ned. En rask PCR-maskin genererer enda mer varme i kortere sykluser. Kabinettets design må ta hensyn til dette. God varmestyring holder PCR-teknologiens ytelse stabil.
Minimering av forurensning med glatte, ikke-porøse overflater
Kontamineringskontroll er svært viktig for diagnostikk. PCR-skapet fjerner 99.99 % av partikler så små som 0.3 mikron. HEPA-filtrering skaper en steril barriere mot luftbårne forurensninger. UV-sterilisering ved 254 nm bølgelengde dreper bakterier effektivt. Negative trykkgradienter hindrer uteluft i å komme inn i arbeidsområdet. Sømløse innvendige overflater etterlater ingen flekker for kontaminering. De gjør rengjøringen enkel. Kabinettet må støtte disse funksjonene. Dette er viktig for molekylærdiagnostikk og genetiske testapplikasjoner. Selv en bærbar PCR-maskin trenger disse kontamineringskontrollene. De beskytter DNA-prøver mot nedbrytning.
Reguleringsstandarder for medisinsk utstyrsskap
Overholdelse av ISO 13485
Produsenter må følge standarder for kvalitetsstyring. ISO 13485 dekker kvalitetssystemer for medisinsk utstyr. Samsvar sikrer stabil produktkvalitet. Den støtter klinisk diagnostikk og genomikkapplikasjoner. Sertifisering viser en forpliktelse til kvalitet. Laboratorier ser etter sertifiserte leverandører. En sertifisert partner gir diagnostiske laboratorier trygghet når de velger utstyr.
Sikkerhetskrav i henhold til IEC 61010-2-101
IEC 61010-2-101 dekker spesifikt in vitro-diagnostisk utstyr. Dette inkluderer PCR-maskiner. Standarden dekker elektrisk sikkerhet, mekaniske farer og termisk sikkerhet. Risikovurdering er nødvendig for diagnostiske instrumenter. Biokompatibilitetstesting i henhold til ISO 10993 gjelder for tetninger som berører prøver. Steriliseringsvalidering sikrer at kapslingsmaterialer kan håndtere vanlige metoder. Disse kravene beskytter operatører. De sikrer pålitelig testing i diagnostiske laboratorier. Testens gjennomstrømning avhenger av stabil maskindrift. DNA-amplifisering trenger presis termisk kontroll. Følsomhet er viktig for hver kjøring.
Produksjon av PCR-utstyrsskap prosesser
Det finnes fire hovedmåter å lage kapslinger for termiske syklingsmaskiner. Hver metode fungerer best for ulike behov, som hvor mange deler du trenger, hvor nøyaktige de må være og hvor rene de må holde seg. CNC-maskinering, 3D-printing, sprøytestøping og metallplatefabrikasjon har hver sine styrker. Tabellen nedenfor viser hvordan disse prosessene passer til ulike bruksområder for kapslinger.
| Produksjonsprosess | Viktige delprosesser | Typiske bruksområder i PCR-utstyrsskap |
| CNC Maskinering | Høypresisjonsskjæring, små toleranser | Instrumentrammer, monteringsplater, presisjonsbraketter, varmeavledningskomponenter |
| Sheet Metal Fabrication | Laserskjæring, CNC-bøying, sveising, medrivende | Kapslingspaneler, strukturelle hus, kabinetter for laboratorieutstyr |
| Sprøytestøping | Formdesign, høytrykksinjeksjon av materiale | Deksler, hus og interne komponenter for store mengder |
| 3D-utskrift | Lag-for-lag additiv avsetning | Prototyper, tilpassede braketter, komplekse interne geometrier |
Prototyping og lavvolumsprosesser (CNC og 3D-printing)
CNC-maskinering for stramme toleranser og komplekse geometrier
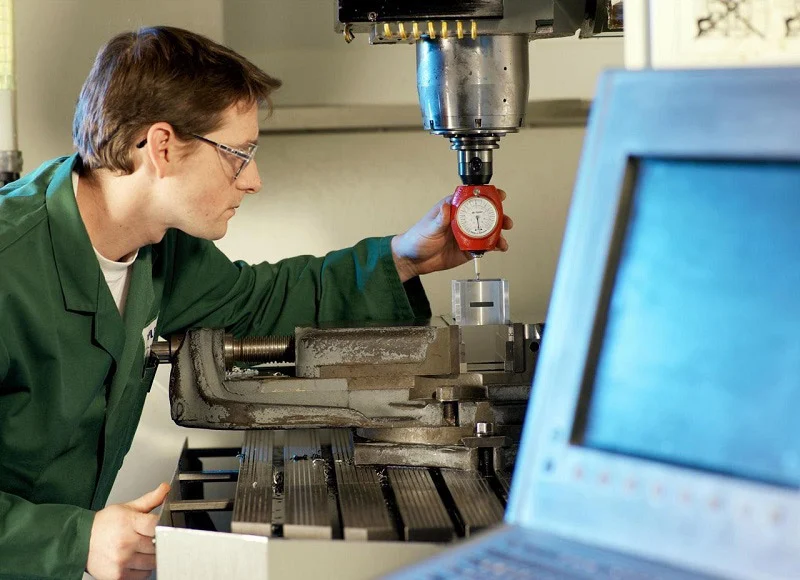
CNC-maskinering skjærer bort materiale fra solide blokker av aluminium, rustfritt stål eller teknisk plast. Denne metoden gir svært nøyaktige dimensjoner. Instrumentrammer og monteringsplater trenger denne typen presisjon. Deler som sprer varme drar også nytte av de stramme toleransene CNC kan oppnå. Prosessen kan håndtere vanskelige former som andre metoder synes er vanskelige. Overflatebehandlinger fra CNC-maskinering dekker behovene for renrom uten mye ekstra arbeid. For små serier tilbyr CNC rask behandlingstid uten verktøykostnader. Hver del koster mer enn støpte, men det at man ikke trenger å betale for en støpeform på forhånd gjør det til et godt valg for mengder under noen få hundre enheter. Materialsvinn er en bekymring, men resirkulering av brikkene hjelper litt.
3D-printing for rask iterasjon og tilpassede design
3D-printing bygger deler lag for lag fra digitale modeller. Teknologien er utmerket til å lage komplekse former som vanlig maskinering ikke kan gjøre. En typisk skrivebordsskriver koster mellom 379 og 3,440 dollar, så den er rimelig for forskningsmiljøer. Laghøyder på 0.2 mm med avvik under 0.2 mm fra CAD-modellen fungerer bra for de fleste prototyper. ABS-filament lager svarte, ugjennomsiktige og sterke deler som er gode for kapslingstesting. Designteam kan raskt prøve nye versjoner og skrive ut oppdaterte deler over natten. Denne hastigheten fremskynder utviklingssyklusen mye. Tilpassede braketter og interne holdere drar nytte av designfriheten. Trykte deler har imidlertid ikke samme overflatekvalitet som maskinerte deler. Ekstra trinn som sliping og forsegling er nødvendig for å gjøre overflater klare for renrom. Teknologien er best for prototyper og svært lave volumer, ikke for produksjonsserier.
Høyvolumsproduksjon med sprøytestøping
Konsekvent kvalitet og lav enhetskostnad i stor skala
Sprøytestøping presser varm, smeltet plast inn i en stålform under høyt trykk. Prosessen lager identiske deler med utrolig konsistens. Når formen er bygget, går kostnaden per del betraktelig ned. Produksjonsvolumer på titusenvis gjør dette til det mest kostnadseffektive valget. Støpte deler har glatte, ikke-porøse overflater som motstår forurensning. Dette er svært viktig for molekylærdiagnostisk utstyr. Repeterbarheten til sprøytestøping betyr at alle kapslinger oppfyller de samme spesifikasjonene. Kvalitetskontroll blir enklere når dimensjonene forblir nesten de samme. For etablerte PCR-maskiner med stabile design gir sprøytestøping den beste langsiktige verdien.
Forhåndsinvestering i verktøy og hensyn til formdesign
Den opprinnelige verktøykostnaden for sprøytestøping er høy. Stålformer koster titusenvis av dollar og tar uker å lage. Formdesign må ta hensyn til trekkvinkler, veggtykkelse og plassering av formåpningen. Dårlig formdesign fører til vridning, synkemerker eller korte skudd. Materialvalg påvirker formdesignet mye. Varmestabiliserte kvaliteter for PCR-applikasjoner kan trenge høyere formtemperaturer. Å bestemme seg for å investere i verktøy krever tillit til produktdesignet. Designendringer etter at formen er laget er dyre. De fleste produsenter fullfører grundig prototyping før de forplikter seg til sprøytestøping. Gevinsten kommer fra lave kostnader per del og høy gjennomstrømning når produksjonen starter.
Metallplateproduksjon for strukturelle innkapslinger
Kutting, bøying og sveising for robuste rammer
Metallplateproduksjon starter med flate metallplater. Laserskjæring skaper presise konturer. CNC-bøying former materialet til tredimensjonale former. Sveising sammenføyer seksjoner for permanent montering. Denne prosessen lager sterke rammer som tåler mekanisk belastning. Rustfritt stål og aluminium er vanlige valg. Disse materialene gir god holdbarhet og varmebestandighet. Metallplatekapslinger håndterer de termiske kravene til PCR-teknologi godt. Prosessen passer til mellomstore volumer der sprøytestøpeverktøy ikke er verdt det. Produksjonstiden er kortere enn formkonstruksjon. Strukturell styrke gjør denne metoden ideell for større instrumenter som trenger stiv støtte.
Integrering av maskinvare og elektromagnetisk skjerming
Metallplateinnkapslinger gjør det enkelt å legge til maskinvare. Nagler og festemidler fester komponenter direkte til rammen. Selve metallet gir elektromagnetisk skjerming, som beskytter sensitiv elektronikk mot interferens. Dette er verdifullt for diagnostiske instrumenter som trenger å opprettholde signalkvaliteten. Ekstra skjermingspakninger kan legges til på monteringssteder. Overflatebehandlingsalternativer inkluderer pulverlakkering, sandblåsing og børsting. Disse behandlingene forbedrer korrosjonsmotstanden og samsvar med renromsstandarder. Kombinasjonen av strukturell styrke og skjerming gjør metallplater til et allsidig valg for mange bruksområder. Design av bærbare PCR-maskiner bruker ofte denne tilnærmingen for holdbarhet under transport.
Valget mellom disse prosessene avhenger av produksjonsvolum, presisjonsbehov og budsjettgrenser. Prototyping favoriserer 3D-printing og CNC-maskinering. Høyvolumsproduksjon krever sprøytestøping. Strukturelle behov peker mot metallproduksjon. Mange produsenter kombinerer prosesser, bruker CNC for presisjonsdeler og metallplater for hovedhuset. Denne hybride tilnærmingen balanserer kostnad, kvalitet og ytelse. Å forstå hver prosess hjelper OEM-er med å ta informerte beslutninger for sine spesifikke utstyrsbehov.
Prosesssammenligning for PCR-utstyrskapsler
Kostnad, ledetid og skalerbarhet
Initial investering vs. kostnad per del for hver prosess
Kostnaden for hver metode påvirker valget. Kostnaden for oppsett og kostnaden per del er svært forskjellig for de fire prosessene.
| Prosess | Oppsett-/verktøykostnad | Kostnad per enhet (lavt volum) | Kostnad per enhet (høyt volum) |
| 3D-utskrift | Minimal (uten verktøy) | Moderat | Moderat |
| Sprøytestøping | Høy (tilpasset støpeform $10 000+) | Veldig høy | Veldig lav |
| CNC Maskinering | Moderat (programmering og kampprogram) | Moderat | Moderat til lavt |
| Støping/Tradisjonell | Høy (dyser eller former) | Høyt | Lav |
Metallproduksjon og CNC-maskinering har middels oppsettkostnader fra spesialtilpassede jigger og operatørtid. 3D-printing krever ingen verktøy. Sprøytestøping krever mest startkapital, med en spesialtilpasset form som koster over 10 000 dollar før noen deler lages. Denne investeringen er bare fornuftig hvis du lager mange deler. Lavvolumsopplag sprer formkostnadene over noen få deler, så hver del har en høy verktøykostnad. Høyvolumsopplag sprer det over tusenvis, så prisen per del synker mye.
Typiske ledetider for prototyper kontra produksjonsserier
Prototype-leveringstider er best for 3D-printing. Et 3D-printet kabinett kan sendes i løpet av dager etter den endelige designen. CNC-maskinering tar litt lengre tid på grunn av programmering. Begge deler unngår ukene som trengs for formproduksjon. Produksjonsløp endrer tidslinjen. Sprøytestøping krever formdesign, stålskjæring og prøvebilder. Dette kan ta flere uker før full produksjon. Metallplatefabrikasjon er midt imellom. Laserskjæring og CNC-bøying tar tid å sette opp, men går deretter raskt. OEM-er som planlegger en lansering må tenke på disse tidslinjene. Et raskt PCR-maskinprosjekt med en stram tidsplan kan starte med 3D-printede prototyper. Deretter bytte til sprøytestøping når designet er stabilt. Denne trinnvise tilnærmingen balanserer hastighet med langsiktige kostnader.
Presisjon, toleranser og overflatefinish
Oppnå stramme toleranser med CNC vs. sprøytestøping
CNC-maskinering gir den strengeste kontrollen over størrelse blant de fire prosessene. Skjæreverktøy fjerner materiale med repeterbar presisjon. Instrumentrammer og monteringsplater holder nøyaktige posisjoner. Denne nøyaktigheten er viktig for PCR-maskiner som justerer optiske deler eller varmeelementer. Sprøytestøping får også stramme toleranser når formen er prøvd. Den kopierer formhulrommet veldig bra. Variasjon fra del til del forblir liten over lange produksjonsserier. Formkrymping gjør det vanskeligere. Hvert materiale krymper forskjellig ved avkjøling. Formdesignere må ta hensyn til dette. CNC-maskinering unngår krympeproblemer. Skjæring fjerner materiale fra en solid blokk, slik at dimensjonene forblir tro mot CAD-modellen. For kritisk justering vinner CNC ofte. For deler med høyt volum og konsistent form gir sprøytestøping lignende presisjon til lavere kostnad.
Krav til etterbehandling av 3D-printede deler
3D-printede deler trenger ekstra arbeid før bruk i et renrom. Laglinjer etterlater små riller på alle overflater. Disse rillene fanger opp smuss og er vanskelige å rengjøre. Sliping glatter ut overflaten, men tar tid. Forsegling fyller hullene. Dampglatting er et annet alternativ for noen materialer. Hvert trinn øker arbeidet og kostnadene. Den endelige overflaten er nesten like god som maskinerte eller støpte deler, men ikke helt. For prototyper fungerer denne avveiningen fint. For produksjonsskap reduserer de ekstra trinnene kostnadsfordelen ved 3D-printing. Designteam bør inkludere etterbehandling i budsjettet og tidsplanen. En trykt del som trenger mye etterbehandling kan koste mer enn en maskinert del.
Materialkompatibilitet og samsvar med forskrifter
Hvilke prosesser støtter ISO 13485-kvalitetsmaterialer best?
ISO 13485-sertifisering krever dokumentert materialsporing. Hvert parti med harpiks eller metall må spores fra leverandør til ferdig del. CNC-maskinering og sprøytestøping håndterer dette bra. Materialleverandører gir analysesertifikater for hvert parti. Metallplateproduksjon tilbyr lignende sporing for aluminium og rustfritt stål. 3D-printing har flere utfordringer. Harpiksformler varierer mellom leverandører og partier. Dokumentasjonsstandarder varierer mye på tvers av additiv produksjonsindustrien. Noen filament- og harpiksprodusenter tilbyr nå medisinske materialer med full sporing. Men disse alternativene er fortsatt begrensede sammenlignet med tradisjonelle metoder. Laboratorie- og diagnostisk utstyrsprodusenter bør sjekke materialdokumentasjonen før de velger en prosess. PCR-utstyrskabinettet må oppfylle de samme kvalitetsstandardene som instrumentet inni det.
Sertifisering av det endelige vedlegget for medisinsk bruk
Endelig sertifisering krever mer enn bare å velge riktig materiale. Hele kabinettet må bestå sikkerhets- og ytelsestester. IEC 61010-2-101 dekker elektriske, mekaniske og termiske sikkerhetskrav for IVD-utstyr. Biokompatibilitetstesting i henhold til ISO 10993 gjelder for alle overflater som berører prøver. Steriliseringsvalidering kontrollerer at kabinettet overlever vanlige rengjøringsmetoder. Hver produksjonsprosess påvirker sertifiseringen forskjellig. Sprøytestøping lager konsistente deler som tester forutsigbart. CNC-maskinering gir samme konsistens for metalldeler. 3D-printede deler trenger ekstra validering. Lagheft og overflateporøsitet endres mellom konstruksjoner. Dette gjør sertifisering vanskeligere. Metallplatefabrikasjon gir sterke, repeterbare resultater. Valg av prosess påvirker direkte hvor problemfritt sertifiseringen går. En partner med erfaring innen produksjon av medisinsk utstyr kan bidra til å veilede dette. Deres ekspertise reduserer risikoen for mislykkede tester og kostbare redesign.
Sammenligningen viser ingen enkelt beste metode. Hver prosess tjener et annet behov. Prototyping fungerer best med 3D-printing og CNC-maskinering. Høyvolumsproduksjon krever sprøytestøping. Strukturelle behov peker mot metallplater. Mange produsenter kombinerer prosesser for best resultat. CNC-maskinerte presisjonsdeler passer inn i et metallplatehus. Sprøytestøpte deksler beskytter monteringen. Denne hybride tilnærmingen gjør PCR-maskiner mer nøyaktige samtidig som de kontrollerer kostnadene. Følsomheten til diagnostiske resultater avhenger av stabil instrumentytelse. Den ytelsen starter med riktig kabinett. Gjennomstrømningen i laboratorier avhenger av maskiner som kjører pålitelig. Effektivitetsgevinster kommer fra å velge riktig produksjonsvei. Hver beslutning, fra materiale til prosess, former sluttproduktet. OEM-er som forstår disse avveiningene, tar bedre valg for PCR-utstyret sitt.
Rammeverk for beslutningstaking
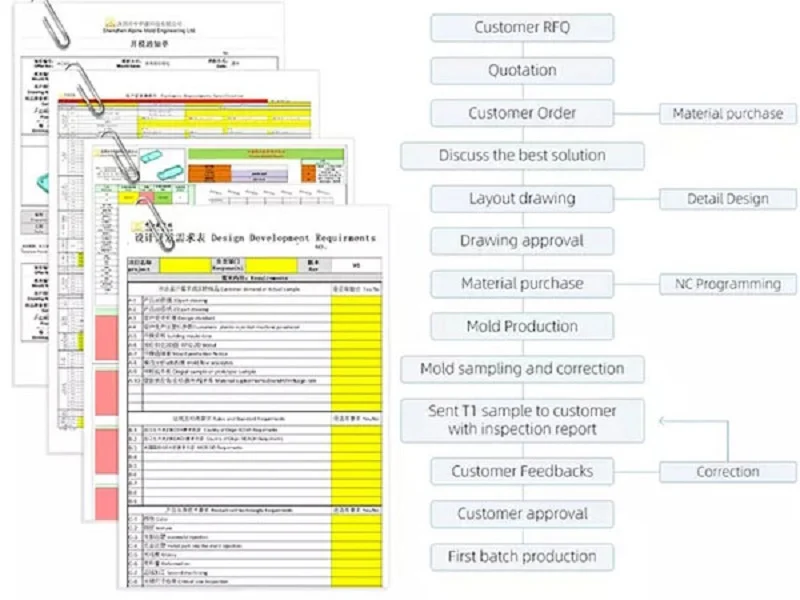
Å velge riktig produksjonsvei for et PCR-utstyrsskap betyr å følge et tydelig rammeverk. Riktig utstyrsvalg avhenger av ditt spesifikke prosjekt. Disse tre trinnene gjør tekniske krav til en konkret beslutning. De dekker volum, presisjon og budsjett. Hvert trinn begrenser alternativene. Resultatet er en klar vei videre.
Trinn 1: Definer produksjonsvolumet ditt
Identifisering av terskler for lavt, middels og høyt volum
Det første trinnet svarer på et enkelt spørsmål. Hvor mange enheter trenger du? Lavt volum dekker prototyper og små serier, og 3D-printing og CNC-maskinering passer inn i dette området. De krever ingen store forhåndsinvesteringer. Medium volum er egnet for metallproduksjon og avansert CNC. Høyt volum er der sprøytestøping blir det beste valget. Formen koster mye på forhånd. Men prisen per del synker veldig lavt. Dette er viktig for PCR-maskiner som brukes i laboratorier med høy gjennomstrømning. Gjennomstrømningen til produksjonslinjen din må samsvare med testbehovet. Et PCR-system for et sentralt diagnostikklaboratorium trenger høyt volum. En forskningsprototype trenger lavt volum. Dette trinnet alene eliminerer mange alternativer for ethvert PCR-prosjekt. Volumterskelen er ikke fast. Den endres basert på delens kompleksitet. Nøkkelen er å beregne break-even-punktet. Det er her verktøykostnadene dekkes av den lavere kostnaden per del.
Trinn 2: Evaluer presisjons- og kompleksitetsbehov
Matche geometri og toleransekrav til en prosess
Trinn to ser på selve delen. Hvilken form trenger den? Hvor nøyaktig må den være? Presisjon er ikke valgfritt for PCR-utstyr. Nøyaktigheten til den termiske syklusen avhenger av delens tilpasning. Følsomheten til den diagnostiske testen er avhengig av stabil justering. CNC-maskinering har de tetteste toleransene. Det er det beste valget av PCR-maskin for kritiske monteringspunkter. 3D-printing håndterer komplekse interne former. Kjølekanaler og tilpassede braketter er enkle å skrive ut. Men overflatefinishen er ru. Etterbehandling øker tid og kostnader. Sprøytestøping gir en glatt, repeterbar overflate. Den er ideell for de beste PCR-maskinhusene i produksjon. Platemetall gir styrke og elektromagnetisk skjerming. Bruk denne kjøpeguiden for PCR-maskiner for å matche geometrien til prosessen. En kompleks form med tette toleranser kan trenge CNC først, deretter støping. En enkel boks trenger platemetall. Valgprosessen for laboratorieutstyr må veie disse faktorene. Beslutningen om å velge den beste PCR-maskinen starter med kabinettet. En uoverensstemmelse her fører til forsinkelser og høye kostnader. Geometrien styrer prosessvalget. Toleransenivået styrer kostnaden. Snære toleranser er oppnåelige med CNC-maskinering og presisjonsstøping, mens 3D-printing gir lavere nøyaktighet for komplekse geometrier. Dette trinnet krever nøye gjennomgang av CAD-modellen.
Trinn 3: Vurder budsjett og tidslinje
Balansering av verktøykostnader med pris per del og tid til markedet
Trinn tre balanserer penger og tid. Budsjett handler ikke bare om delkostnaden. Det er den totale prosjektkostnaden. Verktøy er den største utgiften på forhånd. Sprøytestøping koster titusenvis av dollar. CNC-maskinering trenger festeanordninger, men ingen form med lang ledetid. 3D-printing har null verktøykostnader. Pris per del forteller en annen historie. Høyt volum gjør sprøytestøping billigst. Lavt volum gjør 3D-printing eller CNC billigere. Tidslinjen påvirker også valget. Et PCR-prosjekt med rask tidsplan kan hoppe over sprøytestøping. Formen tar uker å lage. CNC- og 3D-printing starter med en gang. Denne hastigheten får produktet ditt raskere ut på markedet. Diagnostikkselskaper står ofte overfor stramme tidsfrister. Diagnostikklaboratorier trenger utstyret nå. En hybrid tilnærming fungerer bra. Bruk CNC for den første batchen. Bytt deretter til sprøytestøping for den neste. Dette balanserer hastighet og langsiktige kostnader. En partner kan hjelpe deg med å beregne disse avveiningene. Teamet deres evaluerer hele prosessen for deg. De ser på formkostnaden, prisen per del og ledetiden. De gir deg en klar anbefaling. Dette reduserer risikoen for en dårlig beslutning.
Disse tre trinnene skaper en repeterbar prosess for ethvert skapprosjekt. Først, definer volumet. For det andre, evaluer presisjonen. For det tredje, balanser budsjettet og tidslinjen. Resultatet er en tydelig produksjonsbane. De neste avsnittene viser reelle eksempler på disse valgene i praksis.
Casestudier innen produksjon av PCR-utstyrsskap
Lavvolumsforskningsprototype ved bruk av CNC-maskinering
Iterative designendringer og rask snuoperasjon
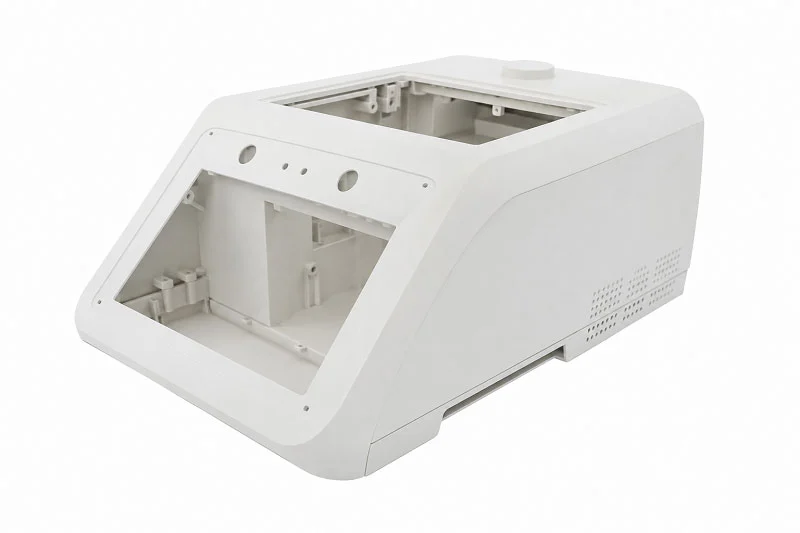
Et genomikklaboratorium ved et universitet trengte et spesialtilpasset kabinett til en ny PCR-prototype. Teamet planla å bare bygge et lite antall enheter for valideringsstudier. Sprøytestøping ga ingen mening i det volumet. Formen alene ville koste mer enn hele prosjektbudsjettet.
CNC-maskinering tilbød den rette veien. Produsenten programmerte skjærebanene direkte fra CAD-modellen. Ingen verktøyinvestering betydde at designet kunne endres fritt. Den første versjonen viste klaringsproblemer rundt varmeblokken. Teamet oppdaterte modellen og fikk nye deler i løpet av få dager. Denne raske behandlingstiden viste seg å være avgjørende. Hver designendring forbedret varmestyringen og komponenttilgangen.
Det maskinbearbeidede aluminiumskabinettet ga også naturlig varmespredning. Laboratoriet unngikk å legge til ekstra kjøleutstyr. Overflatefinishen oppfylte kravene til renrom uten ekstra trinn. Prosjektet gikk fra konsept til fungerende instrument på uker, ikke måneder. For forskningsmiljøer med usikre produksjonsvolumer tilbyr CNC-maskinering fleksibilitet som andre prosesser ikke kan matche.
Kapslinger for PCR-maskiner brukt i diagnostikk
Høyvolumsprøytestøping for jevn kvalitet
Et diagnostikkselskap forberedte seg på å lansere et kommersielt PCR-system for kliniske laboratorier. Markedet etterspurte titusenvis av enheter hvert år. Produksjonsvolumet krevde en produksjonsprosess bygget for skala og repeterbarhet.
Sprøytestøping viste seg å være det klare valget. Bransjekilder lister opp «hus for diagnostiske enheter» som en vanlig bruk, og nevner spesielt kapslinger for PCR-maskiner. Presisjonsmikrosprøytestøping betjener diagnostikk- og genomikkmarkedene direkte. Prosessen produserer identiske deler i hver produksjonsrunde. Denne konsistensen er viktig for samsvar med forskrifter og kvalitetssikring.
Den opprinnelige investeringen i formen var betydelig. Kostnaden per del falt dramatisk da produksjonen startet. Hvert kabinett ble produsert med glatte, ikke-porøse overflater som motstår forurensning. De støpte delene oppfylte dokumentasjonskravene i ISO 13485 med full materialsporbarhet. Selskapet skalerte produksjonen trygt, vel vitende om at hver enhet samsvarte med den validerte designen. For etablerte produkter med stabile design gir sprøytestøping den laveste totalkostnaden ved høye volum.
Kompleks geometrisk innkapsling via 3D-printing
Overvinne designbegrensninger i tradisjonell produksjon
En oppstartsbedrift som utviklet en bærbar PCR-enhet sto overfor en unik utfordring. Kabinettet krevde interne kjølekanaler som fulgte buede baner rundt den optiske deteksjonsmodulen. Tradisjonell maskinering kunne ikke lage disse passasjene. Sprøytestøping ville kreve komplekse sidebevegelser og flere sleider, noe som ville gjøre verktøykostnadene uoverkommelige.
3D-printing løste geometriproblemet. Designteamet integrerte konforme kjølekanaler direkte i kabinettveggene. Disse kanalene fulgte de nøyaktige konturene til de interne komponentene. Den trykte delen kombinerte flere separate maskinerte deler til én komponent. Monteringstiden ble betydelig redusert.
Prototypen presterte bra i den innledende testingen. Overflateruhet krevde etterbehandling for å oppfylle standardene for renrom. Teamet brukte damputjevning og forseglet de utvendige overflatene. Det endelige kabinettet oppfylte følsomhetskravene for fluorescensdeteksjon. Denne tilnærmingen viste seg å være ideell for produksjon i lavt volum der designkompleksiteten oppveier kostnaden per del. Oppstartsselskapet validerte konseptet sitt og gikk senere over til sprøytestøping da volumene rettferdiggjorde verktøyinvesteringen.
Disse casestudiene viser de praktiske avveiningene mellom produksjonsprosesser. Volum styrer beslutningen. Kompleksitet former alternativene. Budsjett og tidslinje setter grensene. En produksjonspartner har erfaring på tvers av alle fire prosessene. Deres ingeniørteam hjelper OEM-er med å navigere disse valgene med selvtillit.
Samarbeid med NOBLE for ditt PCR-utstyrskapslingsprosjekt

NOBLE er en ledende produsent som jobber med metall og plast til medisinsk utstyr. Selskapet hjelper kunder med å ferdigstille prototyper og fulle produksjonsserier med letthet. Ingeniørteam får ekspertråd i hvert trinn. NOBLE kombinerer teknisk dyktighet med responsiv service. Denne teamtilnærmingen reduserer risikoen og får produktene raskere ut på markedet.
Fullservicemuligheter fra design til montering
Ekspertise innen både metall- og plastfabrikasjon
NOBLE har dyp kunnskap innen mange produksjonsområder. Teamet vårt jobber med aluminium, rustfritt stål og sterk plast. Denne doble ferdigheten er viktig for PCR-utstyrskapsprosjekter. Én partner kan skjære presisjonsbraketter, støpe plastdeksler og bygge metallrammer. Selskapet håndterer vanskelige former med selvtillit. Materialkunnskapen dekker en rekke termoplaster og metaller som er egnet for medisinske kapslinger. Dette brede spekteret av ferdigheter betyr ingen bortkastede omlegginger mellom leverandører.
Én kilde for maskinering, støping og etterbehandling
Nøkkelferdig produksjon gjør hele forsyningskjeden enklere. NOBLE håndterer innkjøp av deler, mekanisk arbeid, montering, testing og emballering. Kundene slipper å sjonglere mange leverandører. NOBLE tilbyr:
- CNC-bearbeiding for nøyaktige instrumentrammer og monteringsplater
- Innsprøyting for store serier med hus med jevn kvalitet
- Fremstilling av metallplater for sterke innkapslinger som blokkerer elektromagnetisk interferens
- 3D utskrift for raske prototyper og komplekse interne former
- overflatebehandling som pulverlakkering, sandblåsing og børsting
Denne helhetlige tilnærmingen reduserer ledetider og fjerner kommunikasjonshull. Kvalitetskontrollen forblir stabil fra råmateriale til ferdig produkt.
Sertifisert kvalitet for medisinsk utstyrsbransjen
Sertifisering av kvalitetsstyringssystem
Sertifisering viser en reell forpliktelse til kvalitet. NOBLE har sertifiseringer for kvalitetsstyringssystemer, noe som sikrer streng prosesskontroll. Disse sertifiseringene krever skriftlige systemer for sporing, risikokontroll, prosesskontroller og journalføring. Diagnostiske laboratorier og OEM-produsenter føler seg trygge på at alle kapslinger oppfyller fastsatte standarder. Kvalitetssystemet støtter FDA- og andre regulatoriske godkjenninger.
Streng kvalitetskontroll og sporbarhet
Hvert materialparti spores fra leverandør til ferdig del. Hvert harpiks- eller metallparti leveres med et analysesertifikat. Denne sporingen er viktig for PCR-maskiner som brukes i kliniske omgivelser. Selskapet bruker strenge kvalitetssystemer for å fange opp enheter som ikke samsvarer. Prosessjekker sikrer repeterbare resultater på tvers av alle produksjonsløp. Dette papirarbeidet gjør det enklere å sertifisere det endelige medisinske utstyret.
Slik kommer du i gang med PCR-utstyrsskapsprosjektet ditt
Gjennomgangsprosess for design for produksjon (DFM)
Prosessen starter med en Design for Manufacturing-gjennomgang. NOBLEs ingeniører ser på CAD-modellen din for mulige problemer. De sjekker utkastvinkler, veggtykkelse, plassering av port og toleransegrenser. Denne gjennomgangen finner problemer før du bruker penger på verktøy. Teamet vårt gir nyttig tilbakemelding på materialvalg og prosessvalg. Kunder får tydelige råd basert på volum og budsjett. Dette tidlige samarbeidet forhindrer kostbare reparasjoner senere.
Kontakt ingeniørteamet for en prosjektkonsultasjon
Det tar ett enkelt trinn å starte et prosjekt. Kontakt NOBLEs ingeniørteam med dine designfiler og behov. Teamet vårt sender tilbake et detaljert tilbud og en produksjonsplan. De velger den beste prosessen for din situasjon. Enten du trenger én prototype eller masseproduksjon, leverer NOBLE. Kombinasjonen av sertifiseringer, fullserviceferdigheter og ingeniørkunnskap gjør dem til en pålitelig partner for produksjon av PCR-utstyrsskap. Laboratorie- og diagnostikkselskaper over hele verden stoler på dette teamet for pålitelige og kompatible kapslinger.
Å velge riktig produksjonsprosess for et PCR-utstyrsskap avhenger av volum, presisjon, materiale, kontamineringskontroll og regulatoriske behov. Ingen enkelt metode passer for alle prosjekter. Start med å gjennomgå materialene laboratoriene håndterer. Definer hva som trenger beskyttelse: prøven, brukeren eller begge deler. Kartlegg arbeidsflyten og romoppsettet. Bekreft vedlikeholds- og sertifiseringsbehov tidlig. Sammenlign tilbud bare etter at applikasjonen er klar. Denne strukturerte tilnærmingen reduserer risikoen. En erfaren produksjonspartner bringer ekspertise på tvers av alle prosesser. En Design for Manufacturing-gjennomgang fanger opp problemer før verktøyarbeidet begynner. Teamet vårt veileder deg mot det beste PCR-maskinskapet for dine behov. Kontakt en produksjonspartner i dag for å diskutere PCR-utstyrsskapprosjektet ditt og få ekspertveiledning om å velge riktig prosess.
FAQ
Hva er den beste produksjonsprosessen for et PCR-utstyrsskap?
Ingen enkelt prosess passer til alle prosjekter. Produksjonsvolumet styrer avgjørelsen. Lavvolumsproduksjoner passer for CNC-maskinering eller 3D-printing. Høyvolumsproduksjon krever sprøytestøping. Metallplatefabrikasjon fungerer bra for strukturelle rammer. Hver metode gir forskjellige fordeler for spesifikke behov.
Hvordan velger jeg mellom CNC-maskinering og sprøytestøping?
CNC-maskinering fungerer best for lave volumer under noen få hundre enheter. Det krever ingen investering i verktøy. Sprøytestøping krever dyre former, men gir svært lave kostnader per del i stor skala. Vurder det totale prosjektbudsjettet og tidslinjen før du velger.
Hvilke materialer fungerer best for kapslinger til PCR-utstyr?
ABS/PC-blandinger tåler varme og vanlige rengjøringsmidler. Polykarbonat er slagfast, men krever nøye støping. PEEK motstår sterke kjemikalier. Aluminium sprer varme effektivt. Rustfritt stål gir holdbarhet for hyppig sterilisering. Materialvalg avhenger av dine spesifikke termiske og kjemiske krav.
Hvordan sikrer jeg at PCR-utstyrskabinettet mitt oppfyller ISO 13485-standardene?
Arbeid med en sertifisert produsent. ISO 13485 krever dokumentert materialsporing fra leverandør til ferdig del. Partneren din må fremlegge analysesertifikater for hvert materialparti. Velg en leverandør med etablerte kvalitetsstyringssystemer og sporbarhetsprosedyrer.
Hva er den typiske leveringstiden for et prototypeskap?
3D-printing leverer deler innen få dager etter endelig designgodkjenning. CNC-maskinering tar litt lengre tid på grunn av programmering og oppsett. Begge deler unngår ukene som trengs for sprøytestøpekonstruksjon. Prototypetidslinjene avhenger av delens kompleksitet og krav til overflatefinish.
Kan jeg kombinere ulike produksjonsprosesser?
Ja. Mange produsenter bruker hybride tilnærminger. CNC-maskinerte presisjonsdeler passer inn i metallhus. Sprøytestøpte deksler beskytter monteringen. Denne strategien balanserer kostnad, kvalitet og ytelse. En dyktig produksjonspartner kan anbefale den beste kombinasjonen for prosjektet ditt.
Hvordan påvirker kontamineringskontroll utformingen av PCR-utstyrsskap?
PCR-utstyr krever glatte, ikke-porøse overflater. Disse overflatene motstår forurensning og er lette å rengjøre. Sømløse interiørdesign gir ingen flekker der partikler kan samle seg. HEPA-filtrering og UV-steriliseringsfunksjoner krever riktig integrering av kapslingen. Designvalg påvirker direkte diagnostisk nøyaktighet i kliniske laboratorier.
Hvilke sertifiseringer bør jeg se etter hos en produksjonspartner?
Se etter produsenter med sertifiseringer for kvalitetsstyringssystemer og samsvar med gjeldende sikkerhetsstandarder som IEC 61010-2-101. Disse standardene dekker kvalitetsstyring og sikkerhet for medisinsk utstyr. En sertifisert partner sørger for at myndighetsgodkjenningen går knirkefritt for sluttproduktet ditt.







