
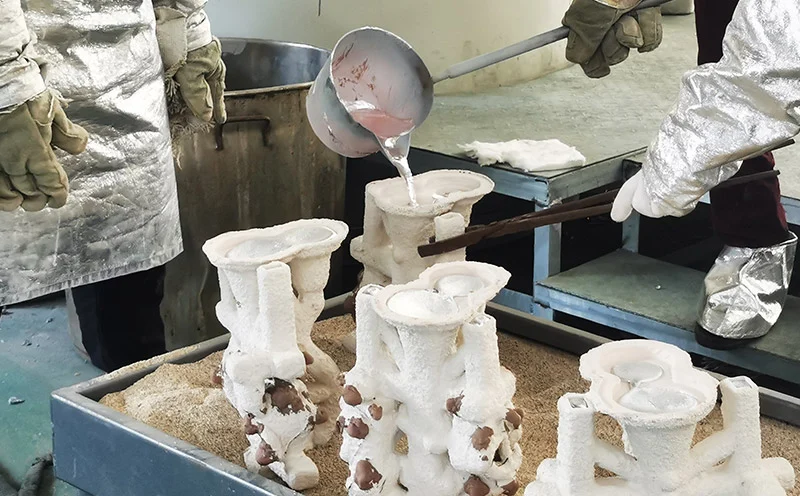
Vakuumstøping med tapt voks er ikke nytt. Tapt voks-prosessen går tusenvis av år tilbake. Men vakuumdelen er moderne. Oksidasjon skjer, porer dannes, og til slutt svikter komponentene under bruk.
Vakuumteknologi fjerner luft, og holder det smeltede materialet rent. Den keramiske formen frigjør heller ingen gasser. De resulterende delene er tette og fri for defekter. Av denne grunn er luftfarts-, medisin- og kraftproduksjonsindustrien avhengig av vakuumstøping med tapt voks for å produsere kritiske komponenter.
Hva er vakuumstøping med tapt voks?
Definisjon
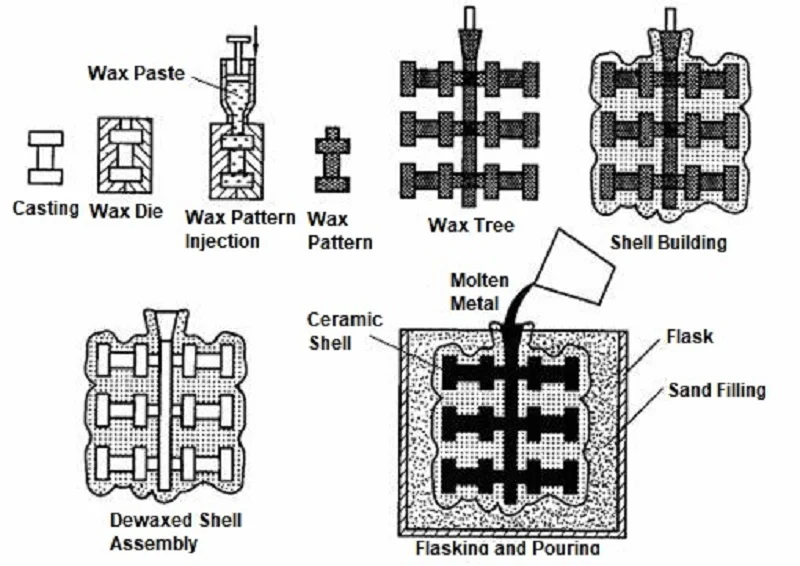
Delene starter med et voksmønster. Du dekker det med keramikk. Du smelter ut voksen. Du har en form. Du heller metall i. Det er investeringsstøping.
Vakuumstøping med tapt voks er i samme rekkefølge. Men støpingen skjer inne i et vakuumkammer. Formen evakueres. Metallet smeltes under vakuum. Støpingen skjer uten luftkontakt. Den enkle forskjellen forandrer alt.
Hvorfor vakuum brukes
Fire grunner til bruk av støvsuger.
Reduser oksidasjon. Reaktive metaller danner umiddelbart oksider når de utsettes for luft. Titan, zirkonium og superlegeringer er spesielt utsatt for oksidasjon. Et vakuummiljø eliminerer oksygenkilden og holder metallet rent.
Forhindre gassabsorpsjon. Hydrogen og nitrogen kan løses opp i smeltet metall og slippe ut under størkning, noe som danner porøsitet. Vakuumprosessen fjerner disse gassene før de kan forårsake problemer.
Forbedre metallrenheten. Oksider og inneslutninger dannes under smelting i friluft; disse stoffene blir fanget i støpegodset og fungerer som sprekkdannelsessteder. Vakuumsmelting eliminerer disse forurensningskildene.
Produser tette støpegods. Uten porøsitet er støpegodset fullstendig tett. De mekaniske egenskapene forbedres, utmattingslevetiden forlenges, og komponentene tåler påkjenningene i kritiske applikasjoner.
Forbedrer mekaniske egenskaper. Høyere tetthet betyr større styrke. Renere metall betyr bedre duktilitet. Kombinasjonen av disse to faktorene gir ytelse som luftstøpte deler ikke kan matche.
Vakuumstøping med tapt voks tilbyr alle disse fem fordelene. Av denne grunn har det blitt standardprosessen for turbinblader, medisinske implantater og strukturelle komponenter til luftfart. Vakuum er ikke en valgfri funksjon – det er kjernen i prosessen.
Steg-for-steg vakuum-tapvoksstøpeprosess
Trinn 1 – Lage voksmønsteret
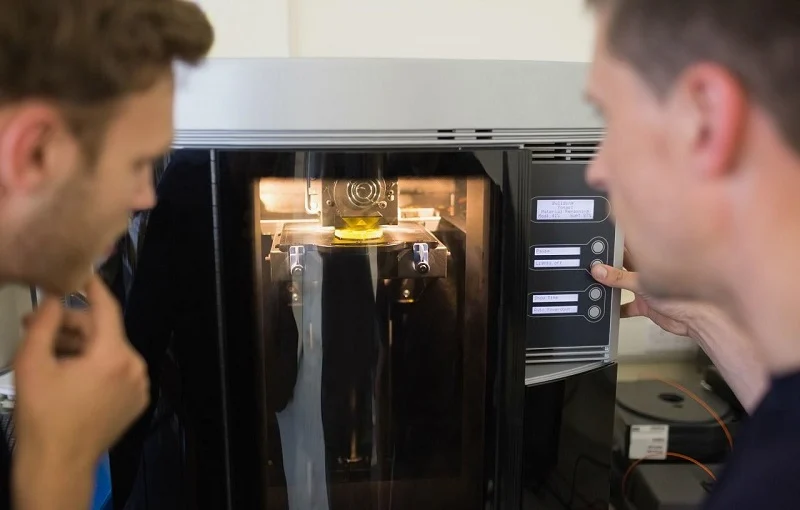
Smeltet voks helles i en metallform. Denne formen er presisjonsmaskinert. Den smeltede voksen fyller hver eneste detalj, noe som sikrer at det resulterende voksmønsteret passer perfekt til formen. Presisjonen som oppnås på dette stadiet bestemmer presisjonen til den endelige støpingen.
Flere modeller er satt sammen på en sentral støpeinnløp. Denne trelignende strukturen støtter alle delene. Delenes orientering og avstand er avgjørende. Støpeinnløpets design bestemmer hvordan metallet strømmer inn i hvert hulrom. En feil tredesign kan forårsake væsketurbulens. Turbulens fanger gass, noe som resulterer i skrapdeler.
Trinn 2 – Bygging av det keramiske skallet
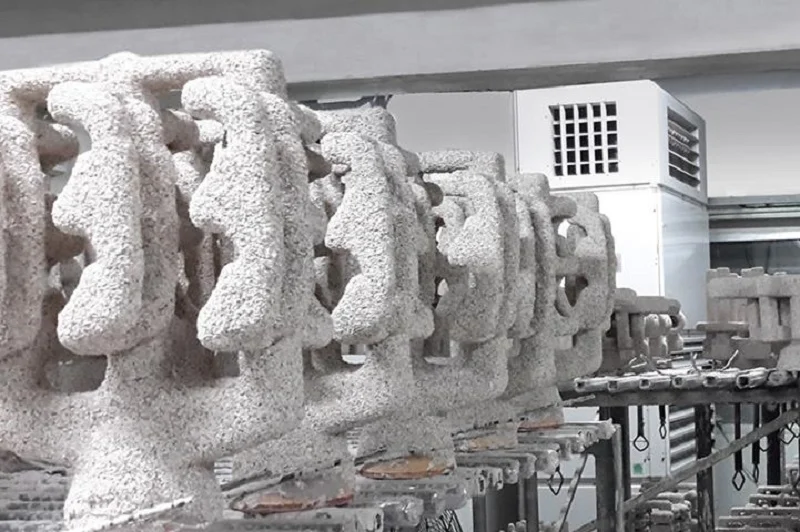
Senk voksmønsteret ned i den keramiske oppslemmingen. Påfør deretter gipspulver på den våte overflaten. Gjenta syklusen med nedsenking og gipspåføring. Påfør det neste laget først etter at det forrige har tørket. Standardprosessen innebærer seks til åtte lag. Tykkere skall tåler mer tøffe støpeforhold.
Keramiske materialer velges basert på legeringen.
Silika er hovedmaterialet. Det er rimelig og egnet for et bredt spekter av legeringer.
Zirkon tåler høyere temperaturer og er motstandsdyktig mot termisk sjokk.
Alumina er kjemisk stabilt og reagerer ikke med de fleste metaller.
Mullitt finner en balanse mellom styrke og termisk stabilitet.
Yttrium er for titan. Det reagerer ikke med smeltet titan. Dette er kritisk fordi titan løser opp de fleste andre keramiske materialer.
Trinn 3 – Avvoksing og granatfyring
Voksen må forlate skallet før den helles. En autoklav gjør det første trinnet. Høytrykksdamp smelter voksen. Den strømmer ut gjennom løpeinnløpet. Skallet forblir intakt.
Deretter går skallet inn i en ovn. Utbrenningssyklusen går ved 800 °C til 1000 °C. Resterende voks brenner helt av. Keramikken sintrer og får styrke. Skallet blir stivt nok til å tåle hellingen.
Det siste trinnet er forvarming av formen. Skallet varmes opp til helletemperatur før det går inn i vakuumkammeret. Varmt metall som treffer et kaldt skall skaper termisk sjokk. Skallet sprekker. Metallet lekker ut. Forvarming forhindrer dette.
Disse tre trinnene setter opp skallet for vakuumstøping med tapt voks. Den neste fasen – smelting og helling – skjer inne i vakuumkammeret. Det er der prosessen virkelig skiller seg fra konvensjonell investeringsstøping.
Trinn 4 – Vakuumsmelting og helling
Det forvarmede skallet plasseres i vakuumkammeret. Kammeret forsegles, og luften tømmes ut. Trykket reduseres til 10⁻² til 10⁻⁴ millibar – en nesten vakuumtilstand.
Vakuuminduksjonssmelting skjer i det samme vakuumkammeret. En induksjonsspole omgir digelen og smelter metallet. Siden det smeltede metallet ikke utsettes for oksygen eller nitrogen, forblir det rent.
Vakuumstøping innebærer å vippe vakuumkammeret og digelen slik at det smeltede metallet strømmer inn i formen. Hele prosessen foregår under vakuumforhold, noe som forhindrer oksidasjon og gassabsorpsjon, og sikrer at metallet fyller formen.
Dette trinnet er sentralt for støping med vakuumtapvoks. Vakuum spiller to kritiske roller: det fjerner oppløste gasser fra det smeltede metallet og forhindrer at nye gasser kommer inn. Resultatet er en tett, defektfri støpeform.
Trinn 5 – Avkjøling og størkning
Avkjølingen starter etter hellingen. Hastigheten er viktig.
Rask avkjøling resulterer i fine korn – fine korn betyr høyere styrke. Termisk stress kan imidlertid forårsake sprekker i tynnveggede seksjoner.
Langsom avkjøling resulterer i grovere korn – grovere korn betyr bedre krypemotstand ved høye temperaturer. Turbinblader krever denne egenskapen.
Retningsbestemt størkning kontrollerer kornorienteringen. Når formen trekkes ut av ovnen, fjernes varme fra den ene enden. Kornene vokser parallelt med ekstraksjonsretningen. Krypestyrken forbedres dermed.
Enkrystallstøpegods representerer det ultimate i denne forbindelse. Med kun ett enkelt korn og ingen korngrenser, oppstår det ikke korngrenseglidning ved høye temperaturer. Denne prosessen brukes til å produsere turbinblader med de mest krevende kravene. Vakuumstøping med tapt voks er den eneste metoden for å produsere slike blader.
Trinn 6 – Fjerning og etterbehandling av skall
Det keramiske skallet fjernes. Hoveddelen brytes fra hverandre ved mekanisk støt. En vannstråle fjerner de gjenværende lagene. På dette tidspunktet blir delen eksponert.
Delen kuttes bort fra løpeinnløpet; operatører bruker vanligvis en slipeskive eller en båndsag for å utføre denne operasjonen. På dette stadiet er overflaten på løpeinnløpsområdet ru, så operatøren fjerner overflødig materiale gjennom maskinering.
Varmebehandling følger. Oppvarming og avkjøling brukes til å gi delen de riktige mekaniske egenskapene: styrke, duktilitet og hardhet. Spesifikke parametere avhenger av legeringstypen.
Maskinering bringer kritiske overflater til sine endelige dimensjoner. Toleranser som støpegodset ikke kan overholde oppnås gjennom skjæring. Områder som krever glatte overflater slipes.
Inspeksjon er det siste trinnet. Det inkluderer dimensjonskontroller, røntgeninspeksjon for interne defekter, penetranttesting for overflatesprekker og ultralydtesting for porøsitet under overflaten. Kun deler som består alle inspeksjoner sendes.
Disse seks trinnene definerer hele vakuumstøpeprosessen med tapt voks fra start til slutt. Hvert trinn er uunnværlig, og hvert trinn påvirker påfølgende prosesser. Vakuumteknologi er på ingen måte en liten detalj; det er nettopp det som gjør at denne prosessen kan brukes med hell på kritiske legeringer.
Vanlige metalllegeringer brukt i vakuumstøping med tapt voks
Rustfritt stål
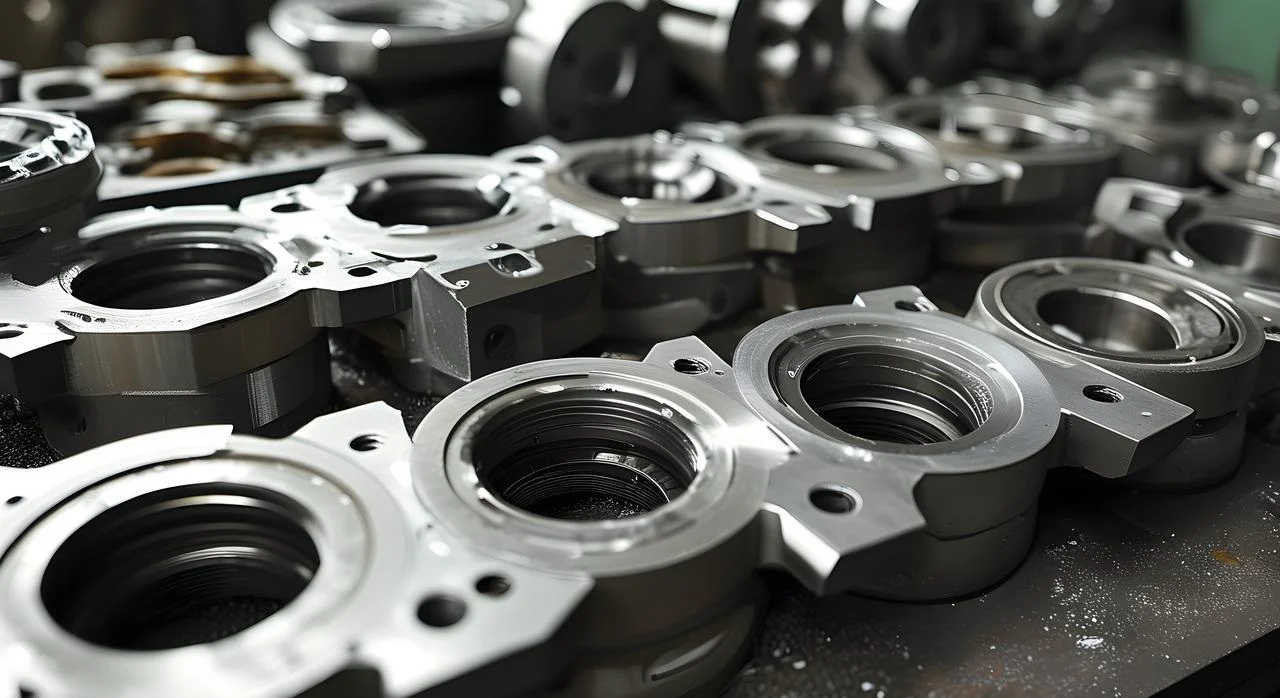
Rustfritt stål er hovedmaterialet. For deler som krever korrosjonsbestandighet og moderat styrke, brukes vanligvis vakuumstøpeprosessen. Pumpehus, ventilhus og maritim maskinvare er typiske eksempler.
Fordelen ligger i jevn kvalitet. Vakuummiljøet fjerner hydrogen. I rustfritt stål støpt ved atmosfærisk trykk kan hydrogen forårsake hull og porøsitet. Deler produsert ved vakuumstøping er av pålitelig kvalitet.
Ulempene? Rustfritt stål har ikke like strenge krav til vakuumprosesser som titan. For deler med enkle geometrier er vakuumstøping kanskje ikke kostnadseffektivt.
Verktøystål
Verktøystål brukes i skjæreverktøy, former og slitasjekomponenter. Det høye karbon- og legeringsinnholdet gir hardhet. Varmebehandling brukes for å oppnå de endelige egenskapene. Vakuumstøpeprosessen produserer en ren mikrostruktur som er fri for oksider og inneslutninger og viser jevn varmebehandlingsrespons.
Slitasjemotstand er dens primære egenskap. Den rene mikrostrukturen sikrer jevn karbidfordeling, og forlenger dermed levetiden til komponentene. Kravet om vakuumstøping stammer fra denne legeringens følsomhet for oksygen.
Nikkelbaserte superlegeringer
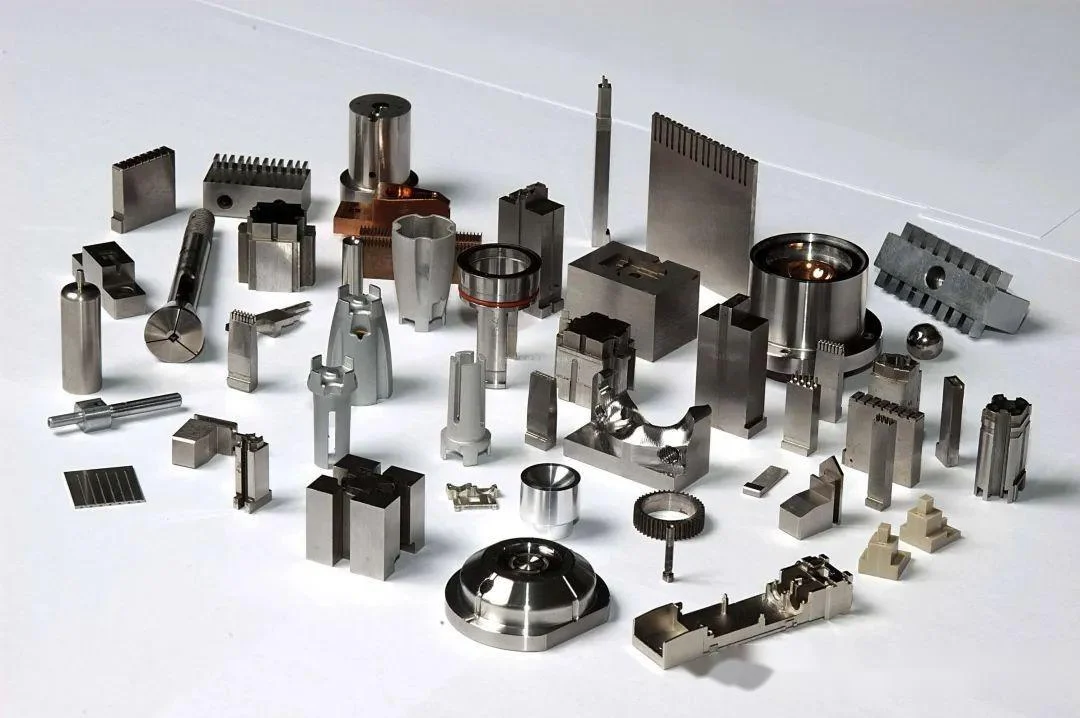
Inconel 718, Waspaloy og René-legeringer. Dette er høytemperaturmaterialer som opprettholder styrken sin ved temperaturer fra 700 °C til 1000 °C. De brukes i turbinblader, forbrenningskamre og eksosdyser.
Ytelsen deres er eksepsjonell: krypemotstand, oksidasjonsmotstand og utmattingsstyrke. Hva er begrensningene? De er dyre, vanskelige å maskinere og krever vakuumstøping.
Vakuumstøping med tapt voks er standard støpemetode for disse legeringene. Konvensjonell støping ville skade disse legeringene, så vakuumprosesser er avgjørende.
Koboltbaserte legeringer
Koboltlegeringer tilbyr slitestyrke og høy temperaturstyrke. Stellitt er den vanligste. Ventilseter, foringer og kirurgiske instrumenter.
Egenskapene kommer fra karbiddannelse. Kromkarbider gir hardhet. Legeringene motstår riving og korrosjon. Industrielle bruksområder inkluderer pumpehjul, ekstruderingsdyser og turbinvinger.
Titanlegeringer
Titan er det høytytende alternativet. Ti-6Al-4V er standarden. Styrke-til-vekt-forholdet er utmerket. Biokompatibilitet gjør det ideelt for implantater.
Kravet til vakuumstøping med tapt voks er absolutt. Titan absorberer oksygen og nitrogen i luften. Den resulterende sprøheten ødelegger duktiliteten. Vakuumet beskytter smelten. Delen beholder sine egenskaper.
Aluminium legeringer
Aluminium er mindre vanlig i vakuumstøping. Oksidfilmen er beskyttende. Men hydrogenporøsitet er et problem. A356 og AlSi10Mg drar nytte av vakuumavgassing.
Bruksområdene er vektkritiske. Braketter for luftfart og fjæringskomponenter for biler. Vakuumet forbedrer egenskapene. Men kostnaden er ofte vanskelig å rettferdiggjøre. Luftstøping er vanligvis tilstrekkelig for aluminium.
Hvorfor velge NOBLE for vakuumstøping med tapt voks og presisjonsproduksjon?

NOBLE spesialiserer seg på presisjonsproduksjon av metall og plast. Arbeidet går til kunder i en rekke bransjer – medisin, luftfart, bilindustri og industri. Tilpassede komponenter av høy kvalitet er standardleveransen.
Totale produksjonstjenester
Prosessen starter før produksjon. Produktdesignstøtte fanger opp problemer tidlig. Design for Manufacturing (DFM)-gjennomganger optimaliserer delen for prosessen. Veiledning om materialvalg sikrer riktig legering for applikasjonen.
Rask prototyping validerer designet før verktøysetting. Deretter starter produksjonen. Vakuumstøping med tapt voks skaper komplekse, defektfrie metalldeler. CNC-maskinering bringer kritiske overflater til endelige toleranser. Plastsprøytestøping håndterer polymerkomponenter i store mengder. Overflatebehandling gir korrosjonsbestandighet og estetikk.
Kvalitetsinspeksjon skjer gjennom hele prosessen. Montering bygger delsystemer. Emballasje og logistikk sender det ferdige produktet.
Én leverandør håndterer alt dette. Fra konsept til ferdig del. Ingen overleveringer. Ingen hull. Ett kontaktpunkt.
Kvalitet du kan stole på
Kvalitetssystemet er sertifisert og dokumentert.
ISO 9001:2015 dekker generell kvalitetsstyring. Konsekvente prosesser. Dokumentert inspeksjon. Sporbare registre.
ISO 13485:2016 gir den strengheten som kreves for produksjon av medisinsk utstyr. Strengere sporbarhet. Strammere prosessvalidering. Ingen avvik.
Samarbeid med NOBLE
Ingeniørteamet er tilgjengelig for å bistå. Materialvalg. Optimalisering av produksjonsevne. Prototyping. Fullskalaproduksjon. Kontakt NOBLE med spesifikke krav. Teamet vil tilby den rette løsningen for applikasjonen.
FAQ
Hva er vakuumstøping med tapt voks?
En prosess der smeltet metall helles i et keramisk skall under vakuum. Voksmønsteret smelter først. Vakuumet eliminerer oksidasjon og gassporøsitet.
Hvorfor brukes vakuum i investeringsstøping?
For å forhindre oksidasjon og gassabsorpsjon i reaktive metaller og superlegerte metaller. Vakuumet fjerner også oppløste gasser fra smelten før størkning.
Hvilke materialer kan støpes ved hjelp av vakuumstøping med tapt voks?
Rustfritt stål, verktøystål, nikkelbaserte superlegeringer, koboltbaserte legeringer, titanlegeringer og noen aluminiumskvaliteter. Prosessen er kritisk for materialer som reagerer med luft.
Hva er det beste keramiske skallmaterialet?
Det avhenger av legeringen. Silika og zirkon fungerer for de fleste ståltyper. Yttrium brukes til titan fordi det ikke reagerer med det smeltede metallet.
Kan titan støpes i vakuuminvesteringer?
Ja. Titan må støpes under vakuum eller inert gass. All oksygenopptak gjør materialet sprøt og ødelegger duktiliteten.
Hva er forskjellen mellom investeringsstøping og vakuumstøping investering avstøpning?
Investeringsstøping er den generelle prosessen. Vakuumstøping med tapt voks er en spesifikk versjon der smelting og helling skjer under vakuum for reaktive og høyytelseslegeringer.
Er vakuumstøping med tapt voks dyrt?
Ja. Utstyret, verktøyene og prosesskontrollen er kostbare. For viktige deler med høy verdi rettferdiggjøres kostnaden av de feilfrie resultatene.
Hvilke bransjer bruker vakuuminvesteringsstøping?
Luftfart, medisinsk utstyr, kraftproduksjon, bilindustri og forsvar. Enhver bransje der delfeil ikke er akseptabelt.







