
Hva er Titanium CNC Mverkende?
CNC-maskinering av titanmetall er en produksjonsprosess som bruker numeriske styringsmaskiner for å kutte og forme titanmetall presist. Enkelt sagt er titan-CNC-maskinering å kontrollere skjæreverktøyene til store maskinverktøy gjennom forhåndsprogrammert dataprogramvare for gradvis å fjerne materiale fra en solid titanmetallblokk, og til slutt produsere komplekse deler med høy presisjon.
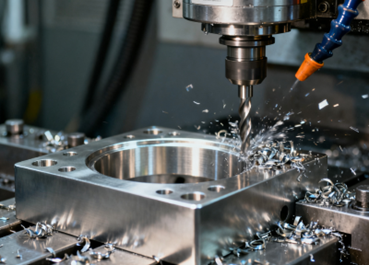
Prosessen med å maskinere titan er spesielt utfordrende fordi titan er kjent for sin høye styrke, lette vekt og utmerkede korrosjonsbestandighet, men titan er også veldig hardt og har dårlig varmeledningsevne, noe som lett kan føre til rask verktøyslitasje og overdreven varmeutvikling under maskinering. Derfor krever vellykket CNC-maskinering av titanmetall profesjonelt utstyr, spesifikk verktøykunnskap, optimaliserte skjæreparametere og rik erfaring.
Hvordan fungerer CNC-maskinering av titan?
CNC-maskinering av titan er en svært automatisert og presis subtraktiv produksjonsprosess. En CNC-maskin er i hovedsak en datastyrt maskin som gradvis bearbeider et solid stykke titanmetallråmateriale til en designet tredimensjonal formdel gjennom skjæring.
Arbeidsflyten for titan CNC-maskinering kan oppsummeres i følgende kjernetrinn:
- Digital design: Hele prosessen starter med en tredimensjonal digital modell av en del laget med CAD-programvare.
- Programprogrammering: Ingeniører bruker CAM-programvare for å konvertere denne 3D-modellen til et maskineringsprogram som CNC-maskinen kan forstå. Dette programmet planlegger nøyaktig alle parametere som verktøybane, spindelhastighet, matingshastighet og skjæredybde, noe som er avgjørende for maskinering av hardt titanmetall.
- Forberedende arbeid: På maskinverktøyet må operatøren klemme titanmetallemnet godt fast og installere passende spesialskjæreverktøy. Fordi titan er brannfarlig og følsomt for varme, må det forberedes et høytrykkskjølesystem.
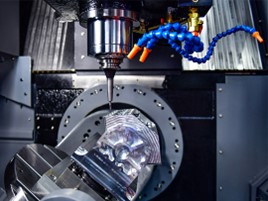
- Presisjonsmaskinering: Etter at programmet er startet, vil CNC-maskinverktøyet operere automatisk i henhold til instruksjonene. Mens det roterer med høy hastighet, beveger skjæreverktøyet seg langs den forhåndsinnstilte banen og fjerner stadig små metallspon fra titanemnet. Hele prosessen kan innebære bruk av forskjellige skjæreverktøy for grovmaskinering, halvfinish og etterbehandling for å oppnå de endelige dimensjonene og overflatefinishen.
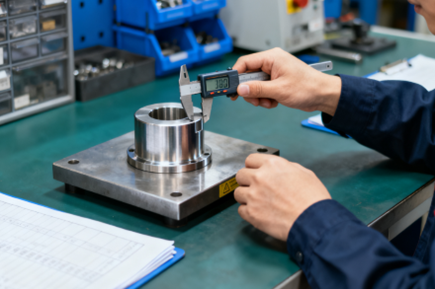
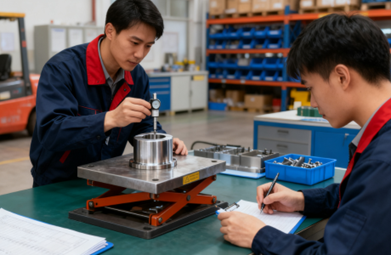
- Etterbehandling og inspeksjon: Etter at maskineringen er fullført, vil delene bli fjernet og gjennomgått nødvendig etterbehandling, som avgrading, polering, varmebehandling eller rengjøring. Til slutt blir delene strengt inspisert med presisjonsmåleverktøy for å sikre at de fullt ut overholder spesifikasjonskravene i designtegningene.
Hvorfor er titan så vanskelig å maskinere?
Vanskeligheten med å maskinere titanmetall stammer hovedsakelig fra den kombinerte effekten av flere av dets egne fremragende fysiske og kjemiske egenskaper. Disse egenskapene til titan er fordeler i ferdige deler, men de medfører store utfordringer under maskinering.
Følgende er flere hovedårsaker:
Lav termisk ledningsevne
Titan har svært dårlig varmeledningsevne. Varmen som genereres under skjæreprosessen er vanskelig å raskt lede bort gjennom selve titandelene eller sponene. Som et resultat konsentreres mesteparten av varmen ved spissen av skjæreverktøyet. Dette fører til ekstremt høye lokaliserte temperaturer ved verktøyspissen, noe som akselererer slitasje og sløving.
Tendens til arbeidsherding
Titan opprettholder høy styrke ved høye temperaturer. Men under skjæring gjennomgår overflaten «arbeidsherding». I denne prosessen herdes området som skjæres dramatisk på grunn av plastisk deformasjon. Dette herdede området er mye hardere enn basismaterialet. Som et resultat blir verktøyet tvunget til å skjære en stadig hardere overflate. Dette genererer massiv skjæremotstand og akselererer verktøyslitasje.
Kjemisk reaktivitet
På grunn av sin høye kjemiske reaktivitet ved høye temperaturer har titan en tendens til å feste seg til mange skjæreverktøymaterialer. Denne adhesjonen resulterer i dannelse av en oppbygd kant på verktøyet. Følgelig brytes disse ustabile avleiringene av med jevne mellomrom. Når de gjør det, ødelegger de ikke bare den maskinerte overflatefinishen, men river også bort fragmenter av selve verktøymaterialet, noe som fører til for tidlig verktøysvikt.
Lav elastikkmodul
Titan har relativt lav stivhet, noe som betyr at det er utsatt for «elastisk deformasjon» eller å gi etter under påvirkning av skjærekraft. Dette vil forårsake vibrasjoner, flagremerker og gjøre det vanskelig å opprettholde en tett toleranse. Dette problemet er spesielt fremtredende ved maskinering av tynnveggede konstruksjoner.
Ulike typer titan brukt til CNC-maskinering
Grad 1 titan
- Funksjoner: Den mykeste, mest formbare og enkleste å bearbeide.
- FordelerSterk korrosjonsbestandighet og god formbarhet.
Grad 2 titan
- Egenskaper: Litt hardere enn grad 1, med høyere mekanisk styrke.
- Fordeler: Utmerket balanse mellom styrke og bearbeidbarhet.
Grad 3 titan
- FunksjonerMiddels styrke, hardere enn grad 1 og 2.
- Fordeler: Utmerket korrosjonsbestandighet og mekaniske egenskaper.
Ti-6Al-4V (klasse 5)
- Egenskaper:Den står for over 50 % av markedet for titanlegeringer og har utmerkede mekaniske egenskaper.
- Fordeler: Høy styrke, lett vekt, høy temperaturbestandighet og sveisbarhet.
Ti-6Al-4V ELI (klasse 23)
- Egenskaper: Lave urenheter, høyere seighet.
- Fordeler: Utmerket biokompatibilitet, egnet for medisinindustrien.
Valg av riktige skjæreverktøy for maskinering av titanlegeringer
Verktøymateriale
Titanlegeringer er sterke og utsatt for deformasjonsherding. Dette krever en verktøybase med høy seighet og slagfasthet. Målet er å unngå avskalling av verktøyet.
Vi må bruke et PVD-belegg. Gode valg er titan, aluminiumnitrid eller kromaluminiumnitrid. Dette belegget har to hovedfunksjoner. For det første reduserer det kjemiske reaksjoner. Dette hindrer titanet i å feste seg til verktøyet. For det andre har det lav varmeledningsevne. Så det fungerer som en isolator. Mer varme tas bort av sponene. Denne beskyttelsen holder verktøybasen kjølig og hard, og forhindrer at den mykner.
Verktøygeometri
Skjæreverktøyets geometri må legge til rette for sponfjerning og redusere skjæremotstanden. En stor spiralvinkel kan sikre at skjærekanten jevnt og gradvis skjærer inn og ut av materialet, noe som gjør skjæreprosessen lettere og reduserer klemmingen på den maskinerte overflaten.
En skarp sponvinkel kan redusere genereringen av skjærekraft og skjærevarme betydelig. For å balansere styrken og forhindre avskalling, må imidlertid selve skjærekanten gjennomgå passende mikroavrunding eller honingbehandling, det vil si for å holde sponvinkelen skarp samtidig som skjærekanten får en liten bue, og dermed oppnå den beste balansen mellom skarphet og holdbarhet.
Verktøystype
Generelle kanalskjæreverktøy er ikke egnet for maskinering av titanlegeringer. Prioritet bør gis til serier som er spesialdesignet av verktøyprodusenter for titanlegeringer eller superlegeringer. Disse skjæreverktøyene kombinerer vanligvis optimaliserte geometrier og spesielle sponsportyper.
De brede og glatte åpne sponsporene sikrer at lange og kveilede spon av titanlegering kan tømmes ut jevnt og uhindret.
Effektiv kjøling
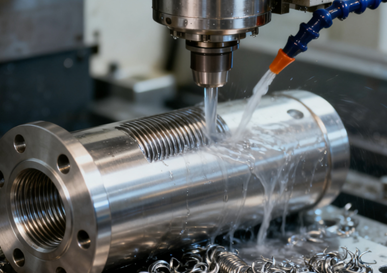
Den lave varmeledningsevnen til titanlegeringer fører til at skjærevarmen er svært konsentrert ved verktøyets skjærekant, så kjøling er av avgjørende betydning. Maskinverktøyet må være utstyrt med et internt høytrykkskjølesystem, og kjølevæsketrykket er helst over 7 MPa.
Høytrykkskjølevæske kan trenge inn i skjæresonen og effektivt redusere temperaturen. Enda viktigere er det at den kan bryte av sponene fra skjærekanten og føre dem bort med sin kraftige slagkraft, noe som forhindrer sekundær friksjon mellom sponene, verktøyet og arbeidsstykket.
Streng prosess
Maskinering med titanlegering er ekstremt følsom for vibrasjoner. Enhver liten vibrasjon vil akselerere verktøyfeil. Derfor er det nødvendig å velge maskinverktøy med ekstremt høy stivhet og bruke korte og tykke verktøyholdere for å minimere verktøyoverhenget, slik at hele systemet får størst mulig stivhet.
Samtidig er det nødvendig å etablere en forebyggende strategi for verktøybytte, der man bytter verktøy regelmessig basert på tid eller mengde maskinering, i stedet for å vente til verktøyene er fullstendig slitt ut.
Viktig Post-prosessering for CNC-maskinerte titandeler
avgrading
Etter CNC-maskinering av titanlegering vil det oppstå små, skarpe grader på kantene, hullene og tverrhullene i delene. Disse må fjernes forsiktig med profesjonelt verktøy.
Hvis det blir igjen grader, vil de ikke bare påvirke monterings- og brukssikkerheten til delene, men kan også, i høybelastningsapplikasjoner innen luftfart eller medisin, bli til metallrester etter at grader faller av, noe som kan forårsake systemfeil eller betennelse i vevet rundt implantatet. Derfor må de rengjøres grundig.

Utglødningsbehandling
CNC-maskinering er en materialfjerningsprosess som forstyrrer materialets indre spenningsbalanse, noe som resulterer i restspenning i delene. Denne indre spenningen vil føre til at delene gradvis deformeres etter maskinering eller under senere bruk.
Gjennom spenningsgløding holdes titandeler ved en spesifikk temperatur i en tilstrekkelig periode, slik at de indre atomene kan omorganisere seg og gjenopprettes. Dette kan effektivt og betydelig redusere eller eliminere disse skadelige indre spenningene, og dermed forbedre delenes dimensjonsstabilitet og langsiktige pålitelighet betydelig. Dette er spesielt viktig for deler med høye presisjonskrav.
sandblåsing
Sandblåsing bruker fine slipepartikler som sprøytes med høy hastighet for å berøre overflaten på deler. Hovedformålene er tre:
- For å fjerne verktøymerker, riper og andre mindre overflatedefekter som er igjen under maskineringen, slik at utseendet blir mer ensartet.
- For å oppnå en jevn matt eller ikke-blank overflatetekstur, som forbedrer den estetiske appellen og følelsen.
- Det kan gi et renere underlag med spesifikk aktivitet og ruhet før påfølgende anodisering eller beleggbehandling, og dermed forbedre beleggets heft. Dette er en viktig prosess som bygger bro mellom foregående og påfølgende trinn.
polering
For deler med høye krav til overflatefinish, som medisinske implantater eller komponenter i kontakt med væsker, er mekanisk polering eller sliping nødvendig.
Polering bruker gradvis raffinert slipepasta eller poleringsskiver for å eliminere ujevnheter i overflaten på mikronnivå gjennom fysisk friksjon, noe som til slutt oppnår en speilblank, glatt overflate.
En ekstremt glatt overflate kan i stor grad redusere risikoen for bakteriell adhesjon og spredning, forbedre biokompatibiliteten til medisinske implantater og også redusere væskestrømningsmotstanden betydelig, og dermed forbedre effektiviteten til hydrauliske eller pneumatiske systemer.
anodisering
Anodisering er en elektrokjemisk overflatebehandlingsteknologi som kunstig genererer en tykk og tett oksidfilm på overflaten av titandeler. Denne oksidfilmen kan forbedre korrosjonsmotstanden og slitasjemotstanden til delene betraktelig.
Ved å kontrollere tykkelsen på oksidfilmen kan man produsere forskjellige sterke farger ved å utnytte lysets interferenseffekt. Disse fargene brukes ikke bare til produktmerkeidentifikasjon og estetisk distinksjon, men enda viktigere er at fargeforskjellene kan legge til rette for rask kvalitetskontroll og batchhåndtering under produksjonen.
Rengjøring og pakking
Etter alle behandlingene ovenfor kan det bli igjen slipende materialer, fett eller kjemiske reagenser på overflaten av delene. Løsemidler med høy renhet, avionisert vann og grundig rengjøring må utføres i et ultrarent miljø for å sikre absolutt renhet.
Etter at rengjøringen er fullført, bør vakuumpakking eller inertgassbeskyttet emballasje tas i bruk umiddelbart for å forhindre at titandeler blir forurenset og oksidert av fingeravtrykk, støv eller fuktighet under transport og lagring, slik at produktene leveres til kundene i perfekt stand.
Vanlige utfordringer ved maskinering av titan
Verktøyslitasje
Titanlegeringer har høy styrke og kan opprettholde den ved høye temperaturer, noe som fører til enorm skjæremotstand. Samtidig betyr den ekstremt dårlige varmeledningsevnen at den store mengden varme som genereres under skjæreprosessen ikke raskt kan ledes bort gjennom arbeidsstykket eller sponene, men er sterkt konsentrert i et veldig lite område av skjærekanten. Dette miljøet med høy temperatur og høyt trykk vil akselerere slipeslitasje og diffusjonsslitasje på skjæreverktøyet, og på grunn av den kjemiske affiniteten mellom titan og skjæreverktøyets materiale, vil det forårsake klebende slitasje.
Arbeidsherding
Når titanlegeringer bearbeides mekanisk, blir overflatematerialet ekstremt hardt på grunn av plastisk deformasjon. Dette fenomenet kalles deformasjonsherding.
Hvis verktøyet under skjæreprosessen ikke «skjærer» med en skarp kant, men «klemmer» materialet, eller hvis matehastigheten er for lav, slik at verktøyspissen gjentatte ganger gnir mot det herdede laget, vil dette fenomenet forverres. Det dannede herdede laget vil forårsake store vanskeligheter ved påfølgende skjæring, akkurat som å skjære et hardt skall, noe som ytterligere akselererer verktøyslitasje og påvirker integriteten og utmattingsstyrken til den maskinerte overflaten alvorlig.
Chipkontroll
Spon i titanlegering er tynne, diskontinuerlige og ekstremt varme. Hvis de ikke fjernes raskt, samler de seg nær skjærekanten. Dette fører til sekundær friksjon, som genererer mer varme og skaper en ond sirkel. Dette skader verktøyet og arbeidsstykket, og i ekstreme tilfeller kan den akkumulerte varmen antenne titanen og skape brannfare – spesielt med oljebaserte kjølevæsker.
Lav stivhet
Titans lave elastisitetsmodul gir det dårlig stivhet. Det deformeres og vibrerer lett under skjærekrefter. Dette er et stort problem ved maskinering av tynnveggede eller slanke deler. Vibrasjonen skader nøyaktigheten, skaper vibrasjonsmerker og får arbeidsstykket til å fjære tilbake etter skjæring. Dette gjør det svært vanskelig å holde stramme toleranser konsekvent, noe som stiller høye krav til både operatørens ferdigheter og maskinverktøyets stabilitet.
Materialheft
Titan vil gjennomgå kjemiske reaksjoner og feste seg til mange verktøymaterialer ved høye temperaturer. Dette vil føre til at titanmaterialet "kaldsveises" til skjærekanten og danner en oppbygd egg.
En oppbygd egg er vanligvis ustabil og vil falle av med jevne mellomrom. Når den finnes, vil den endre verktøyets faktiske geometriske vinkel og påvirke skjæreprosessen. Når den faller av, fjerner den ofte belegget på overflaten av skjæreverktøyet og til og med basismaterialet, noe som fører til at verktøyet brekker og etterlater defekter på den maskinerte overflaten, noe som påvirker overflatekvaliteten alvorlig.
Slik reduserer du kostnadene for ditt titan CNC-maskineringsprosjekt
Optimaliser design
Bruk avrundede hjørner i stedet for skarpe for å opprettholde skjærehastigheten og redusere maskineringstiden. Unngå dype hulrom, da de krever svake, lange verktøy som fører til vibrasjon og nødvendiggjør flere langsomme passeringer. Lemp også på toleransene på ikke-kritiske funksjoner, siden strengere spesifikasjoner krever dyrere prosesser og øker kostnadene eksponentielt. En enkel designendring kan spare betydelig tid og penger.
Velg materialer med omhu
Under forutsetningen om å oppfylle ytelseskravene, velg den mest økonomiske titanlegeringskvaliteten. Hvis det for eksempel ikke er en lastbærende strukturkomponent, kan industrielt rent titan med en lavere pris vurderes for bruk.
Samtidig bør du prøve å velge det blanke materialet som er nærmest den endelige delen i form og størrelse for å minimere mengden ekstramateriale som må fjernes.
Maksimer maskineringseffektiviteten
Ved å bruke avansert CAM-programvare og effektive verktøybanestrategier, som dynamisk fresing, muliggjør det større skjæredybde og høyere matehastigheter ved å opprettholde en konstant verktøybelastning og kontinuerlig mating, og dermed redusere maskineringstiden betydelig.
Planlegg maskineringssekvensen på en rimelig måte og reduser antall spenningstider, da hver nye spenning vil øke tiden og feilen. For å sikre kvalitet er det tilrådelig å bruke verktøy med større diametere for grovmaskinering så mye som mulig for å fjerne materialet raskt.
Velg en pålitelig leverandør
Det er avgjørende å velge en partner som spesialiserer seg på maskinering av titanlegeringer. Selv om enhetsprisen deres kanskje ikke er den laveste, kan deres profesjonelle håndverk, optimaliserte parametere, passende skjæreverktøy og rike erfaring fundamentalt unngå skjulte kostnader som hyppig verktøyskade, skraping av arbeidsstykker og maskinstans.
Som en profesjonell partner kan NOBLE redusere dine totale eierkostnader gjennom høye suksessrater, høy effektivitet og høy avkastning.
Planlegg grupper smart
Kostnaden for å produsere én enkelt del om gangen er mye høyere enn for masseproduksjon. Hvis det er mulig, kan det å kombinere flere identiske deler for produksjon eller å maskinere forskjellige små deler på ett ark spre de faste kostnadene betydelig, som programmering, fastspenning og tid for klargjøring av utstyr.
Sørg for streng kvalitetskontroll
Før prosjektet starter, avklar nøkkelfunksjonene, testmetodene og akseptkriterier med prosessoren. Dette kan forhindre omarbeiding eller tvister forårsaket av misforståelser i en senere fase.
Tapet av en titanlegeringsdel som kasseres i den siste fasen av maskineringen er ikke bare råmaterialet, men også alle maskineringstimene og utstyrsressursene som tidligere er investert.

Anvendelser av titan CNC-maskinering
Aerospace
Luftfart er det feltet der titan-CNC er mest brukt og har de høyeste kravene. Titanlegeringer brukes til å produsere viktige komponenter i flymotorer, som vifteblader, kompressorskiver og -blader, samt strukturelle deler til flykroppen, som landingsunderstell og vingekoblinger. Disse delene må opprettholde ekstremt høy pålitelighet og levetid under ekstreme temperaturer, høy belastning og korrosive miljøer.
Medisinsk
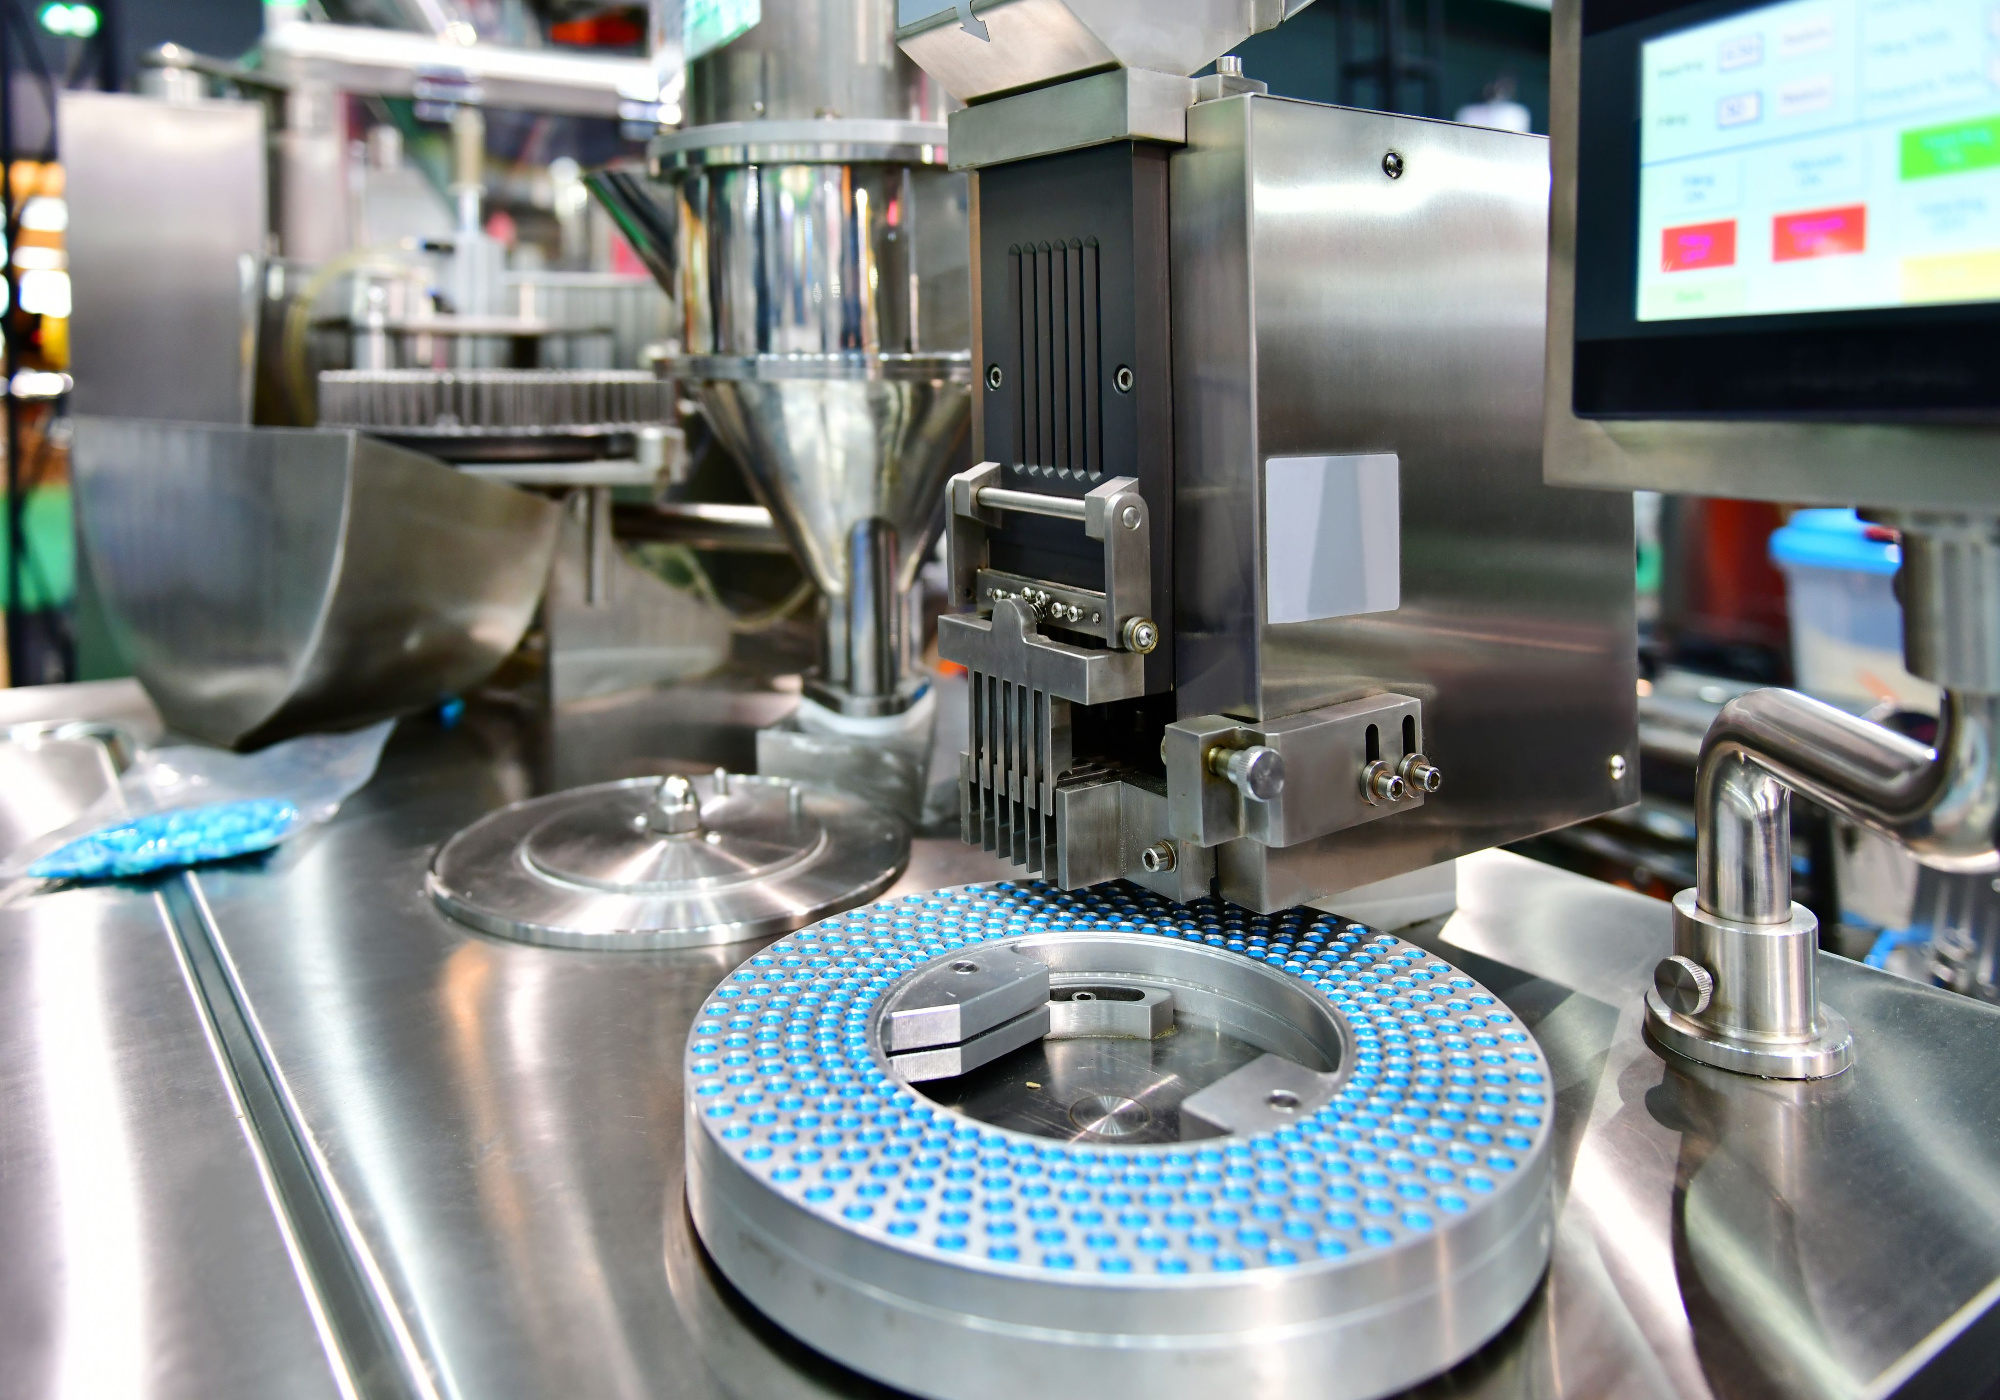
Titan har blitt det foretrukne materialet for kirurgiske implantater på grunn av sin utmerkede biokompatibilitet og motstand mot korrosjon av kroppsvæsker.
CNC-maskinering brukes til å produsere kunstige ledd, beinplater, beinskruer, tannimplantater og kirurgiske instrumenter. Disse delene har ekstremt høye krav til overflatefinish, presisjon og sterilitet.
Høyytelses bil
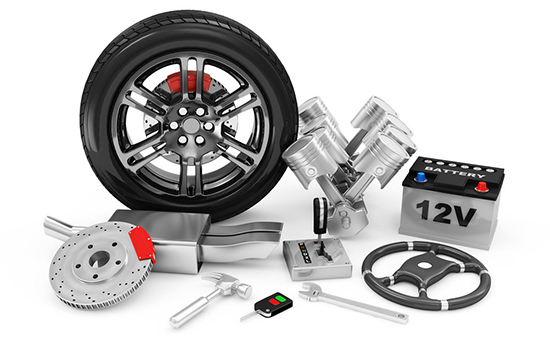
I racerbiler og sportsbiler med høy ytelse er vektreduksjon nøkkelen til å forbedre fart og effektivitet.
Titan CNC-deler brukes til å produsere motorens forbindelsesstenger, ventiler, fjæringskomponenter og eksosanlegg. De tåler ekstremt høye rotasjonshastigheter og temperaturer, samtidig som de reduserer den uavfjærede massen betydelig og forbedrer håndteringen.
Forsvar
Bruken av titan i dette feltet ligner på den innen luftfart, men det legges mer vekt på overlevelsesevne og pålitelighet i ekstreme miljøer.
Titan CNC-deler brukes til å produsere pansrede kjøretøy, marinefartøy, missiler, raketter, samt lett utstyr og våpensystemer som bæres av soldater.
Premium forbruksvarer
I jakten på optimal lettvekt og ytelse bruker noen eksklusive produkter også CNC-maskinering av titan. For eksempel eksklusive sykkelrammer og -komponenter, golfkøllehoder, fjellklatringsutstyr, eksklusive klokkekasser og eksklusive brilleinnfatninger osv.
NOBLE's Titanium CNC maskinering Service
Når prosjektet ditt krever titans eksepsjonelle egenskaper, trenger du en maskineringspartner med dokumentert ekspertise. NOBLE leverer nettopp det. Våre CNC-maskineringstjenester for titan er bygget på et fundament av:
- Avanserte egenskaper: Vi bruker toppmoderne 5-aksede CNC-freser og dreiebenker, som er i stand til å lage komplekse geometrier med små toleranser.
- Teknisk fortreffelighet: Våre proprietære maskineringsparametere og spesialiserte verktøystrategier adresserer direkte titans lave varmeledningsevne, forhindrer arbeidsherding og sikrer overlegen verktøylevetid og delkvalitet.
- Streng kvalitetssikring: Hver komponent blir nøye inspisert for å sikre at den oppfyller dine eksakte spesifikasjoner og de strenge kravene i din bransje.
La oss bli din pålitelige kilde til pålitelige titankomponenter med høy ytelse.
Spørsmål og svar
Hva er de største utfordringene med CNC-maskinering av titan?
Titan er kjent for å være vanskelig å bearbeide, først og fremst på grunn av sin lave varmeledningsevne, høye kjemiske reaktivitet og styrke ved høye temperaturer. Disse egenskapene fører til at varmen konsentreres på skjæreverktøyets egg i stedet for å bli ført bort av sponene.
Hva er den beste CNC-maskinen for maskinering av titan?
Den «beste» maskinen avhenger av delen, men ideelle maskiner deler viktige egenskaper. Et stivt maskineringssenter med høyt dreiemoment er avgjørende for å håndtere titans styrke og motstå vibrasjoner. For komplekse deler anbefales en 5-akset CNC-maskin på det sterkeste, da den gir bedre tilgang til verktøyet og kan redusere behovet for flere oppsett.
Hvilke skjæreverktøy anbefales for titanlegeringer?
Karbidverktøy er standarden for titanmaskinering. Spesielt mikrokorn- eller submikrokornkarbid gir en optimal balanse mellom hardhet og seighet.
Hva er de vanligste titanlegeringene som brukes i CNC-maskinering?
De to vanligste typene er grad 5 (Ti-6Al-4V) og grad 2 (kommersielt ren titan).
Hvordan er kostnaden for maskinering av titan sammenlignet med aluminium eller stål?
Maskinering av titan er betydelig dyrere enn maskinering av aluminium eller stål. Kostnadspremien kan være 3 til 10 ganger høyere enn aluminium og 2 til 5 ganger høyere enn stål.







