
Hva er lavtrykk Inektelse Maldrende?
Lavtrykkssprøytestøping er en plastmaskineringsteknologi som bruker et relativt lavt trykk for å injisere smeltet smeltelim i formen, og dermed pakke inn og beskytte de indre komponentene.
Sammenlignet med tradisjonell sprøytestøping har lavtrykkssprøytestøping lavere trykk og temperatur, og er hovedsakelig egnet for emballasje av presisjons- og sensitive elektroniske komponenter eller medisinsk utstyr.
Fordelene med lavtrykkssprøytestøping inkluderer redusert risiko for komponentskade, forbedret tetningsytelse og beskyttende effekter, samt kort maskineringssyklus og lavere energiforbruk.
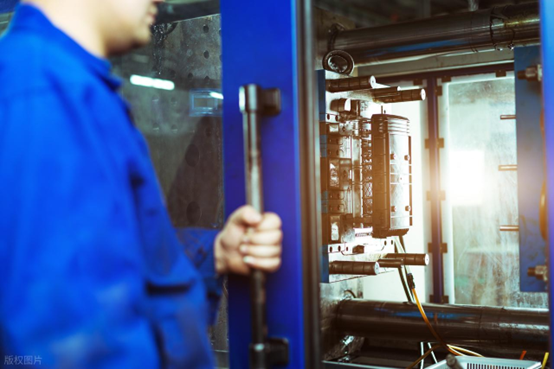
Materiale brukt i lavtrykk Sprøytestøping
PA
Polyamid (PA), spesielt PA12-serien, er det mest brukte materialet for lavtrykkssprøytestøping. Det er raffinert fra biobasert ricinusolje.
Dette materialet har en viktig fordel: smelteviskositeten er ekstremt lav. Når det varmes opp, blir det tynt som vann. Dette gir det utmerket flyteevne.
Som et resultat kan den fylle de fineste detaljene i en form med svært lite trykk. Den innkapsler også delikate deler perfekt uten å flytte dem.
- Utmerket mekanisk styrke
- God varmebestandighet
- Enestående motstand mot kjemisk korrosjon
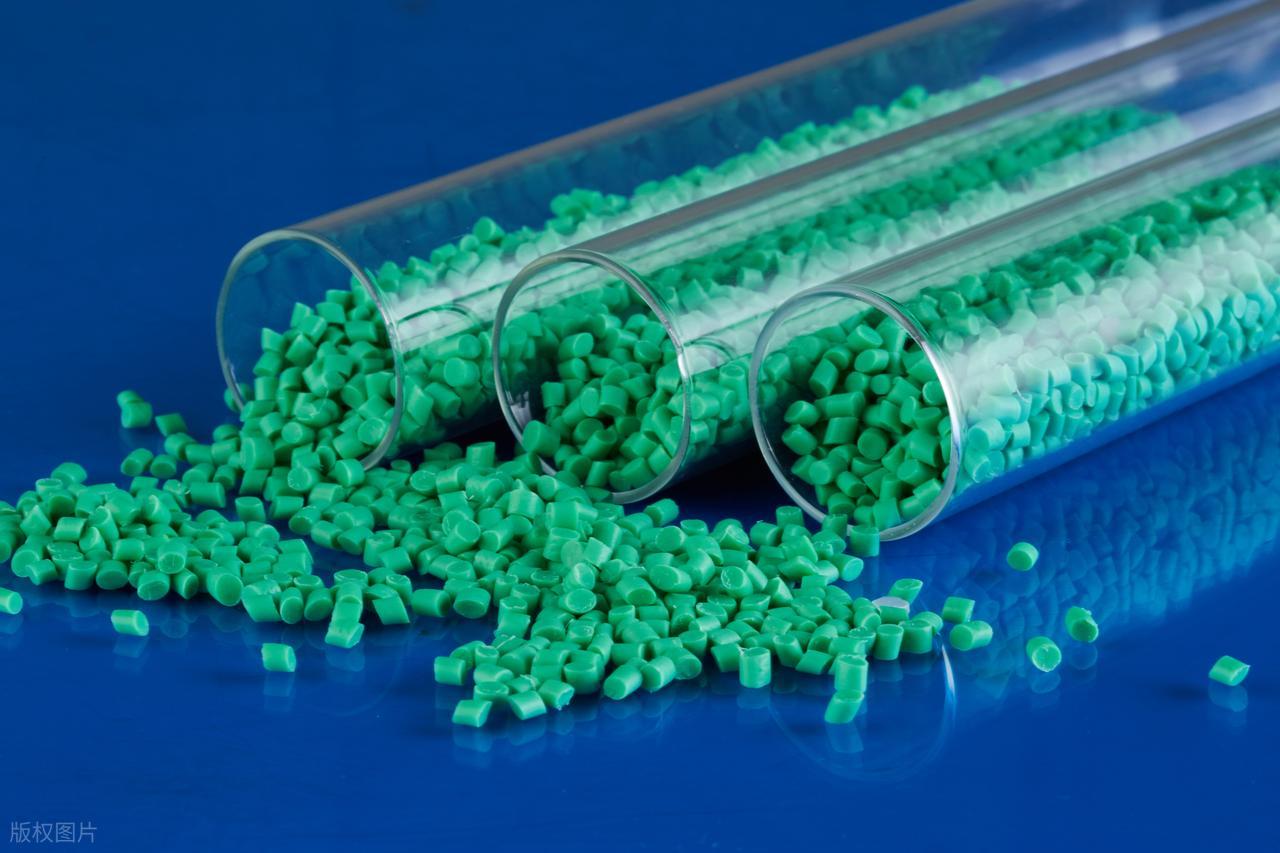
TPU
Bruken av TPU i lavtrykkssprøytestøping drar hovedsakelig nytte av dens enestående elastisitet, slitestyrke og lavtemperaturmotstand.
Sammenlignet med polyamid kan TPU gi en mer fleksibel innkapsling og brukes ofte i komponenter som ofte må bøyes eller utsettes for mekanisk belastning, for eksempel kabelkontakter og fleksible kretser i bærbare enheter.
TPU har utmerket slagfasthet og støtdempende effekter, og overflaten føles mer delikat med en viss grad av vedheft.
- Utmerket vanntett forseglingsevne
- Høy friksjonskoeffisient
- God slagfasthetseffekt
Polyolefin-kopolymerer
Polyolefin-kopolymerer er smeltelim modifisert fra polyetylen eller polypropylen. Deres mest bemerkelsesverdige egenskaper er høy kostnadseffektivitet, samt utmerket elektrisk isolasjonsytelse og hydrolysebestandighet.
Polyolefinmaterialer har et bredt spekter av hardhet etter herding, fra halvstiv til fleksibel, men deres generelle temperaturbestandighetsgrad og bindingsstyrke er vanligvis ikke like god som polyamid og TPU.
- God elektrisk isolasjonsytelse
- God hydrolysebestandighet
Hvordan fungerer lavtrykkssprøytestøping?
Forbehandling av råmateriale
De spesielle polyamid- (PA) eller smeltegranulatene som brukes i lavtrykkssprøytestøping er svært følsomme for fuktighet og må gjennomgå en streng tørkebehandling før de settes i produksjon. Vanligvis plasseres gummigranulatene i en avfuktingstørker og bakes ved en bestemt temperatur i flere timer for å fjerne spormengder av fuktighet.
OBS:
- Kontroller tørketemperaturen og tiden strengt
- Oppbevar råvarene i en lukket oppbevaringsbøtte for å forhindre fuktighetsopptak og rekontaminering
Sett inn feste
Innsatser og formforberedelse er viktige trinn. Først plasseres og festes delikate elektroniske deler som PCB-er og sensorer i den nedre formen. Fiksturer kan automatiseres eller være manuelle. Deretter lukkes den øvre formen og klemmes fast. Denne sterke klemkraften holder formen forseglet under injeksjonen, og forhindrer at materiale lekker ut.
OBS:
- Sørg for at innsatsene er presist og godt plassert
- Overflaten på formen må være ren og fri for rester for å sikre hefteffekten.
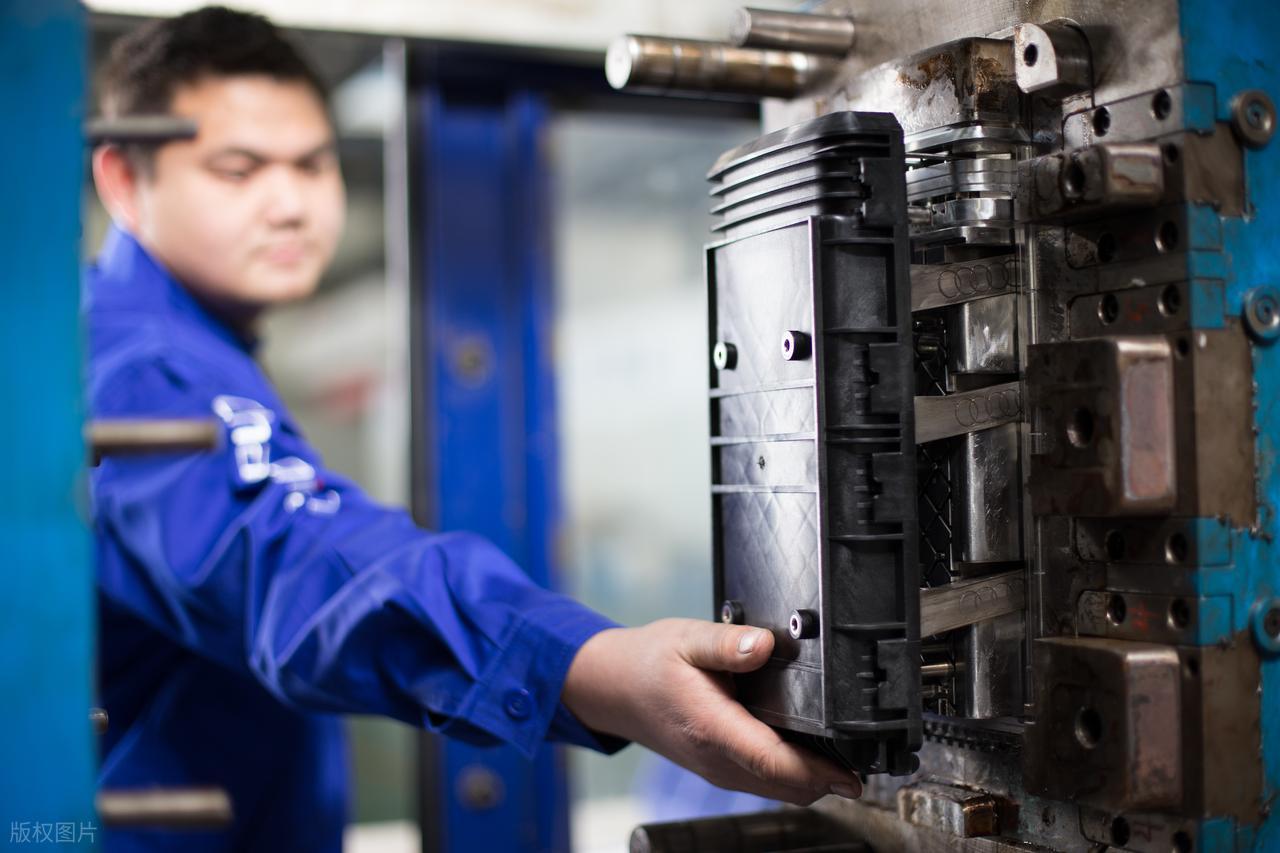
Smelteinjeksjon
Mens formen forberedes, sendes de tørkede plastpelletene inn i sprøytestøpemaskinens sylinder. Sylinderen varmer opp materialet til over smeltepunktet gjennom en presist kontrollert varmer, og omdanner det til en smeltet tilstand med ekstremt lav viskositet.
Sprøytestøpemaskinen sprøyter sakte og jevnt denne smeltede gummiblandingen inn i det lukkede formhulrommet ved et svært lavt trykk gjennom en skrue eller et stempel.
OBS:
- Kontroller injeksjonstemperaturen og hastigheten
- Sørg for en jevn strømningsbane
Holde trykket
Etter at formhulrommet er fylt, går systemet inn i trykkholdingsfasen. Et lavere trykk påføres kontinuerlig. Dette trykket presser mer materiale inn for å kompensere for krymping når plasten avkjøles. Dette sikrer at den ferdige delen har nøyaktige dimensjoner, en glatt overflate og er tett bundet til eventuelle interne komponenter.
Deretter avkjøles delen inne i formen. Den kan avkjøles naturlig eller kjøles ned raskere av vannkanaler i selve formen. Avkjølingen fortsetter til delen er solid og sterk nok til å kunne kastes ut uten skade.
OBS:
- Trykkholdetiden bør være moderat
- Jevn kjølehastighet
- Juster den lokale temperaturen nøyaktig
utkastelse
Når det er bekreftet at delen har avkjølt seg og stivnet, vil sprøytestøpemaskinen flytte malen for å åpne formen. Umiddelbart etter vil formens innebygde utstøtingssystem, som for eksempel utstøterpinnen eller topplaten, fungere og skyve den allerede dannede pakken jevnt ut av formhulrommet.
OBS:
- Oppretthold en viss formåpningshastighet
- Balanser kraften på utkastningsenheten
- Sjekk i tide om det er noen feste i formen eller dårlig avforming
Inspeksjon
De utstikkende delene kan også ha en liten mengde hjelpestrukturer, for eksempel porter eller små tuter, som vanligvis må fjernes for hånd eller med enkle inventar.
Etterpå kreves en omfattende inspeksjon av de ferdige produktene for å kontrollere om utseendet er intakt, om emballasjen er komplett, og om det er noen defekter, som manglende materialer eller bobler, for å sikre at kvaliteten på hvert produkt oppfyller kravene.
OBS:
- Fjern restmateriale eller avskalling i strømningskanalen
- Sjekk produktets utseende og funksjoner
- Utfør vanntetthet, støvtetthet eller elektrisk ytelsestester på pakkede produkter
Fordeler med lavtrykkssprøytestøping
Overlegen komponentbeskyttelse
Kjernefunksjonen ved lavtrykkssprøytestøping er bruken av ekstremt lavt injeksjonstrykk, noe som sikrer at skjøre komponenter som kretskort, sensorer og presisjonskontakter ikke forskyves, deformeres eller skades på grunn av høyt trykk når de pakkes.
Materialene som brukes i lavtrykkssprøytestøping kan danne et tøft skall etter herding, noe som gir produktet utmerket vannmotstand, støvmotstand og kjemisk korrosjonsbestandighet, og forbedrer produktets pålitelighet og levetid i tøffe miljøer betraktelig.
Høy prosesseffektivitet
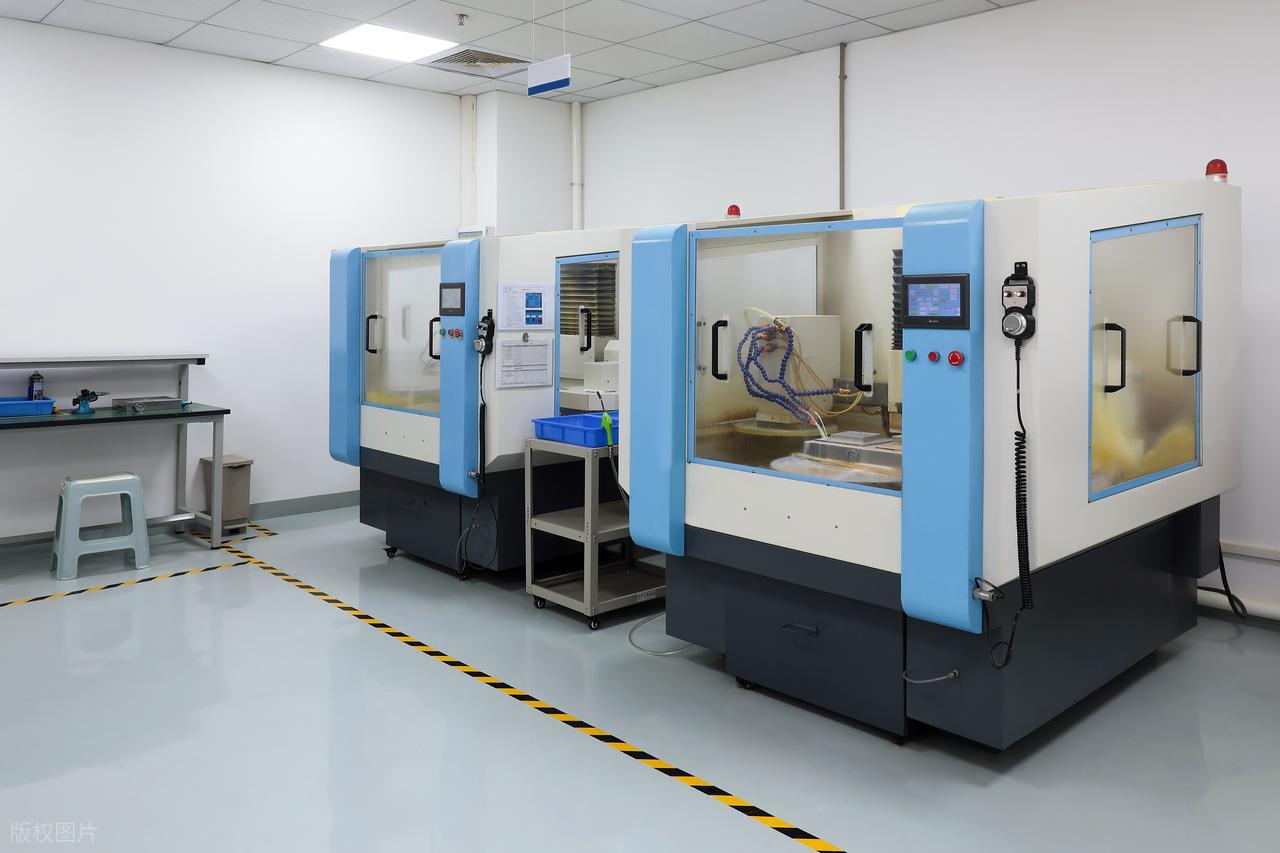
Lavtrykkssprøytestøpeprosessen er ekstremt rask. Hele syklusen fra lukking av formen, sprøytestøping til avkjøling og utforming tar vanligvis bare noen få dusin sekunder, noe som er mye raskere enn tradisjonelle støpe- eller skallmonteringsmetoder.
Den høye effektiviteten til lavtrykkssprøytestøping er svært egnet for kontinuerlig produksjon i stor skala, noe som kan øke produksjonskapasiteten betraktelig og oppfylle de strenge kravene til moderne produksjon for produksjonseffektivitet, og dermed hjelpe bedrifter med å redusere produksjonskostnader per tidsenhet.
Høy strukturell integrasjon
Lavtrykkssprøytestøping kan kombinere flere separate deler – som kretskort, kontakter og kabler – til ett solid stykke i ett enkelt trinn. Dette erstatter den tradisjonelle, mer komplekse metoden med først å lage et hus og deretter montere og forsegle det.
Lavtrykkssprøytestøping reduserer både produksjonstrinn og antall nødvendige deler. Det unngår også potensielle monteringsfeil og forenkler forsyningskjede- og lagerstyring.
Utmerket innkapslingskvalitet
Den formede pakken har utmerkede tetnings- og isolasjonsegenskaper, som effektivt kan forhindre inntrengning av fuktighet og skadelige gasser, noe som sikrer langsiktig stabil drift av elektroniske komponenter.
Selve materialet har høy og lav temperaturbestandighet, utmerket elektrisk isolasjonsevne og slagfasthet, noe som gjør at sluttproduktet enkelt tåler komplekse arbeidsforhold innen felt som biler og industrielt utstyr.
Enestående kostnadseffektivitet
Kostnaden per kilogram for den spesielle gummiblandingen for lavtrykkssprøytestøping kan være høyere enn for vanlig plast. Med tanke på fordelene som redusert monteringstid, lavere lønnskostnader, reduserte defektrater og reduserte skraprater som følge av den forenklede prosessen, er imidlertid den totale produksjonskostnaden for produktet ofte effektivt kontrollert.
Utfordringer med lavtrykkssprøytestøping
Strenge materialkrav
Varmsmeltelim for lavtrykksstøping absorberer lett fuktighet fra luften. Denne absorberte fuktigheten forårsaker hydrolyse under bearbeidingen, som bryter ned materialets molekyler.
Dette fører til endringer i viskositet og defekter som bobler, sølvstriper eller brannskader i sluttproduktet. Enda mer alvorlig er det at det skader delens tetningsevne, styrke og elektriske isolasjon.
Derfor er strenge lagrings- og tørkeprosedyrer avgjørende. Materialet må tørkes grundig før bruk og holdes tørt under produksjonen for å forhindre reabsorpsjon av fuktighet.
Utfordrende Muggdesign
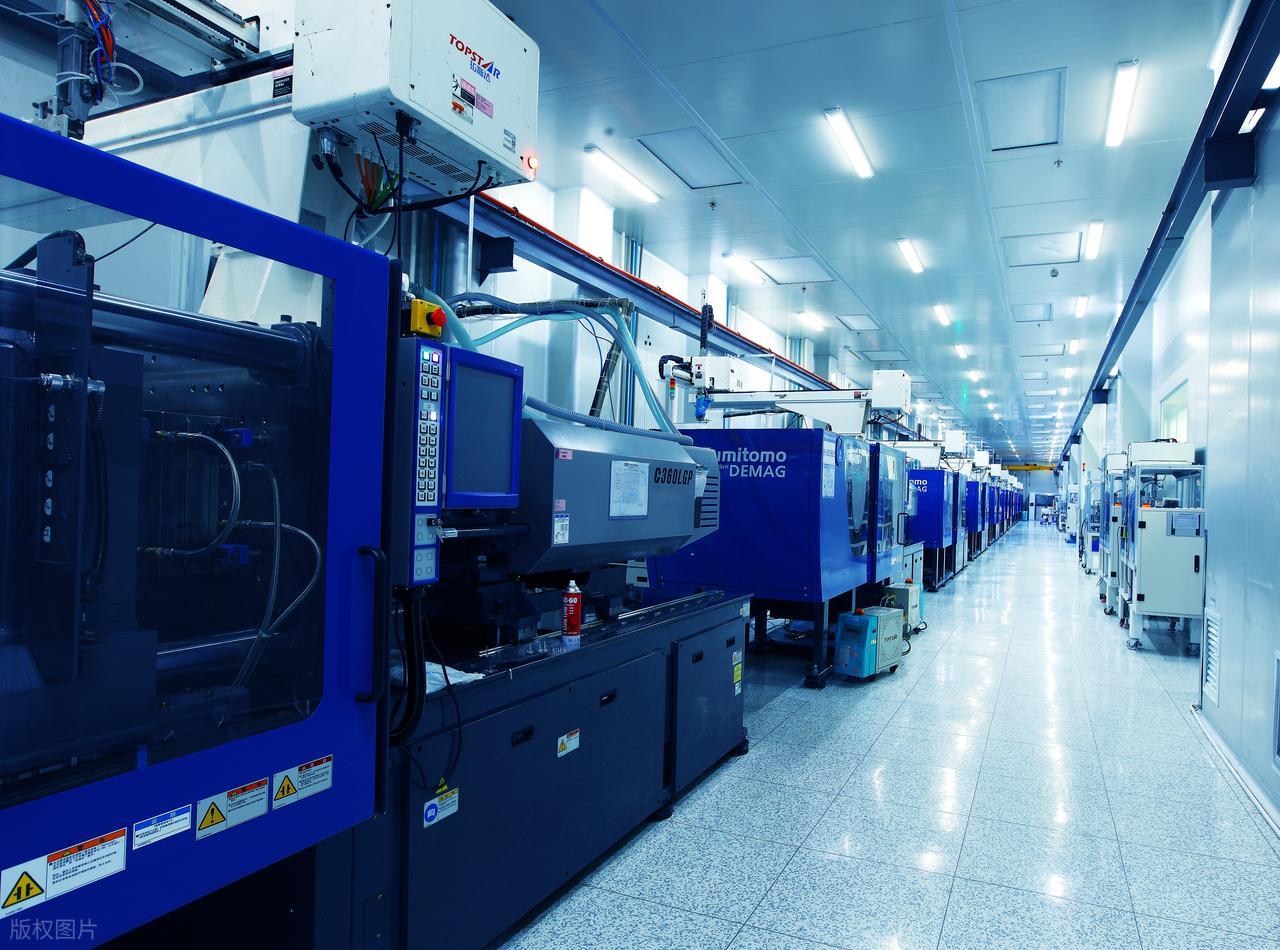
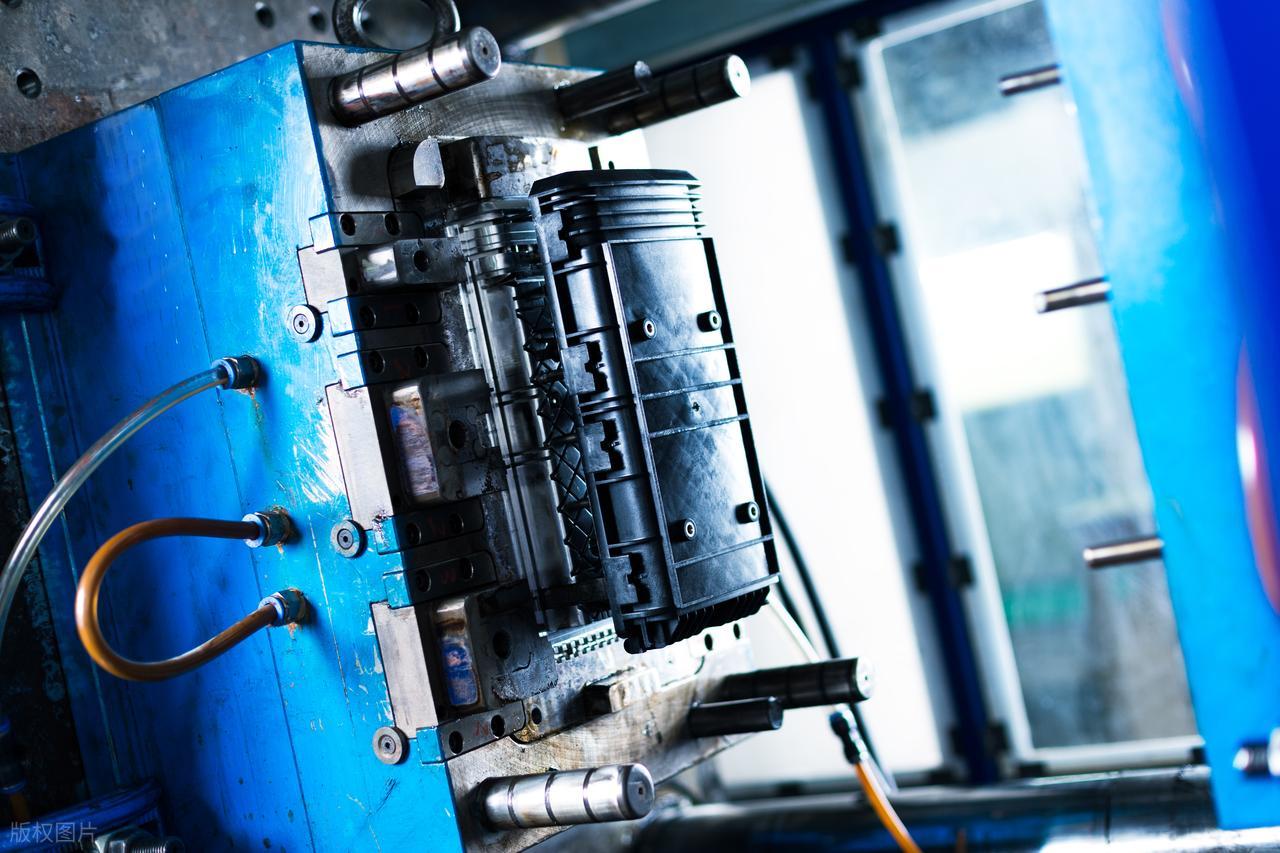
Smelteviskositeten og fluiditeten til lavtrykkssprøytestøping er lav, og injeksjonstrykket er også lavt.
- Presisjonspassform: Formen må være presist maskinert og tett forseglet. Dette forhindrer at det flytende materialet lekker og skaper en overflateflash på delen.
- Effektiv ventilasjon: Formen trenger et godt designet eksosanlegg. Ellers kan innestengt luft forårsake korte skudd (ufylte områder) eller brent materiale.
- Optimalisert flyt: Løpeskiven og porten må lede smelten for å fylle hulrommet jevnt og rolig. Dette unngår å skade sensitive indre komponenter.
Presis innsatsposisjonering
Under sprøytestøpeprosessen utøver smeltestrømmen en viss kraft på innsatsen. Hvis innsatsene ikke er nøyaktig plassert eller godt festet i formen, kan de flyte, forskyve seg eller deformeres under trykk, noe som resulterer i sluttprodukter av lav kvalitet. Dette krever at formen utformes med presise posisjoneringsmekanismer og pålitelige festeanordninger, og at innsatsene plasseres riktig i hver produksjonssyklus.
Høy startkostnad
Stabil lavtrykkssprøytestøping krever et dedikert oppsett, inkludert spesialiserte maskiner, høypresisjonsformer og ekstra tørkeutstyr, noe som fører til en høyere startkostnad enn tradisjonelle prosesser.
Videre er egnede materialer begrenset til spesifikke polyamider og TPU som tilbyr lav viskositet og rask herding. Disse materialene er dyrere og mindre varierte enn konvensjonelle plasttyper, noe som noe begrenser teknologiens anvendelsesområde.
Lavtrykkssprøytestøping og høytrykkssprøytestøping
| Sak | Lavtrykkssprøytestøping | Høytrykkssprøytestøping |
| Injeksjonstrykk | Lavt trykk (ca. 2–5 MPa) | Høyt trykk (vanligvis 50–150 MPa) |
| Hovedmaterialer | Varmsmeltende polyamid (PA), EVA, polyolefin, TPU, etc. | Ulike termoplaster som ABS, PC, PP, PE, PA, POM, etc. |
| Muggstruktur | Enkel struktur; aluminium eller myke former kan brukes | Komplekse stålformer med lang levetid |
| Mugg kostnad | Lav kostnad og kort produksjonssyklus | Høye kostnader og lang produksjonssyklus |
| Trykkpåvirkning på innsatser | Skånsom mot innlegg og interne komponenter | Høyt trykk kan deformere eller belaste innsatsene |
Anvendelser av lavtrykkssprøytestøping
Automotive Electronics
- Motorkontrollenheter
- Hjulhastighetssensorer i ABS-bremsesystemer
- Kollisjonsputesensorer
Innen bilindustrien er lavtrykkssprøytestøping mye brukt for å pakke ulike elektroniske kontrollenheter og sensorer. Disse komponentene i en bil må opprettholde høy pålitelighet i ekstreme miljøer som vibrasjoner, oljeflekker, høy temperatur og fuktighet, og kjemisk korrosjon.
Lavtrykkssprøytestøpeteknologi kan gi et sterkt og forseglet beskyttende skall for bildeler, og effektivt forhindre inntrenging av fuktighet, saltspray og bensin, sikre langsiktig stabil drift av kjøretøyets viktigste elektroniske systemer og forbedre kjøresikkerheten betraktelig.
Consumer Electronics
Forbrukerelektronikk er et av de viktigste bruksområdene for lavtrykkssprøytestøping, spesielt for å beskytte sentrale presisjonskomponenter.
De indre delene i elektroniske produkter er skjøre og krever høy renslighet. Lavtrykkssprøytestøping gjør at disse komponentene kan forsegles trygt under svært lavt trykk, slik at man unngår skader under prosessen. Det beskyttende laget som dannes, kan effektivt motstå svette, støv og små støt under daglig bruk.
Medisinsk utstyr
Medisinsk industri har ekstremt høye krav til utstyrets pålitelighet, tetningsytelse og biokompatibilitet.
Innkapslingen som dannes gjennom denne prosessen gir fullstendig forsegling. Den tåler gjentatt rengjøring med kjemiske desinfeksjonsmidler og sterilisering ved høy temperatur og høyt trykk. Dette bidrar til å forhindre at væsker og bakterier kommer inn i utstyret.
Materialene som brukes må bestå strenge medisinske sertifiseringer for å sikre at de er trygge og giftfrie for menneskekroppen.
- Kretskort og sensorer i endoskoper
- Høreapparat
- Bærbare diagnostiske enheter
Industrielle sensorer
Innen industriell automatisering må et stort antall sensorer, nærhetsbrytere, kodere og PLS-kontakter operere i fabrikkmiljøer med mye støv, fuktighet, etsende gasser eller sterke mekaniske vibrasjoner.
Lavtrykkssprøytestøping kan gi omfattende beskyttelse for disse komponentene av industrikvalitet. Den robuste emballasjen kan motstå fysiske støt og vibrasjoner, og den utmerkede tetningsevnen forhindrer at støv og fuktighet skader de interne presisjonskretsene.
Smarte hjem enheter
- Smarte dørlåser
- Miljøsensorer
- Smarte vannmålere/strømmålere
Med populariseringen av tingenes internett har flere og flere smarte enheter kommet inn i husholdninger og byer. Disse enhetene befinner seg ofte i uovervåkede utendørs- eller delvis utendørsmiljøer.
Lavtrykkssprøytestøpeteknologi brukes til å beskytte kjernekontrollmodulen og kommunikasjonsmodulen, og håndterer effektivt påvirkningen av naturlig aldring, som temperaturforskjeller gjennom de fire årstidene, regn og ultrafiolette stråler.
Denne integrerte emballasjemetoden forbedrer ikke bare produktets miljøtoleranse, men gjør også strukturen mer kompakt og holdbar, noe som gjør det svært egnet for storskala utrulling av Internet of Things-terminalenheter.
EDEL: Profesjonell leverandør av lavtrykkssprøytestøping
Hos NOBLE spesialiserer vi oss på lavtrykkssprøytestøping (LPM) – en velprøvd prosess for innkapsling og beskyttelse av delikate elektroniske komponenter. Med avansert utstyr, profesjonell ingeniørekspertise og streng kvalitetskontroll leverer vi pålitelige støpeløsninger som sikrer både funksjonell beskyttelse og estetisk kvalitet.
hvorfor velge oss
- Over 10 års erfaring innen presisjonsstøping
- Tilpassede løsninger for små eller mellomstore serieproduksjoner
- Raske leveringstider og fleksibel prosjektstøtte
- Samsvar med RoHS-, REACH- og ISO 9001-kvalitetsstandarder
Med vår ekspertise innen lavtrykkssprøytestøping hjelper vi kunder med å oppnå overlegen beskyttelse, renere produktdesign og lengre levetid for elektroniske komponenter.
Vanlige spørsmål om Trykksprøytestøping
Hva er lavtrykkssprøytestøping?
Lavtrykkssprøytestøping (LPM) er en prosess som bruker lavtrykkssmeltematerialer for å innkapsle og beskytte delikate elektroniske komponenter. Det gir utmerket tetting, isolasjon og mekanisk beskyttelse uten å skade sensitive deler.
Hvilke materialer brukes i lavtrykkssprøytestøping?
Vanlige materialer inkluderer smeltepolyamider (PA), EVA, polyolefiner og TPU. Disse materialene har lave smeltepunkter, god vedheft og utmerket motstand mot vann, kjemikalier og temperaturendringer.
Hva er fordelene med lavtrykkssprøytestøping?
LPM tilbyr mange fordeler: skånsom bearbeiding for sensitive komponenter, overlegen tetting og vanntetting, forenklet produktdesign og reduserte totale produksjonskostnader sammenlignet med støping eller høytrykksstøping.
Hvilke bransjer bruker lavtrykkssprøytestøping?
Det er mye brukt i bilelektronikk, forbrukerelektronikk, medisinsk utstyr, industrielle sensorer og smarthjemprodukter, spesielt der holdbarhet og beskyttelse er avgjørende.
Hvordan er lavtrykkssprøytestøping forskjellig fra høytrykkssprøytestøping?
LPM opererer ved mye lavere trykk (2–5 MPa) og temperatur, med fokus på beskyttelse og tetting snarere enn strukturell styrke. Høytrykksstøping brukes til å produsere stive plastdeler med presise former i masseproduksjon.






