
Hva er 5-aksemaskinering?
Femaksmaskinering er en avansert CNC-maskineringsteknologi som legger til to roterende akser (vanligvis A-, B- eller C-aksene) til de tradisjonelle tre lineære aksene (X, Y og Z) for å oppnå synkronisert bevegelseskontroll av arbeidsstykket i fem frihetsgrader. Denne fleraksede interpolasjonsmuligheten gjør det mulig for maskinverktøyet å maskinere komplekse deler fra alle vinkler uten å måtte spenne fast på nytt. Femaksmaskinering er spesielt egnet for produksjon av deler med komplekse buede overflater, vinklede hull eller uregelmessige strukturer, noe som muliggjør flerflatemaskinering i én operasjon, noe som forbedrer presisjon og effektivitet betydelig. Sammenlignet med tradisjonell treakset maskinering tillater femakset teknologi bruk av kortere verktøy, reduserer vibrasjoner, forbedrer skjæreparametere og oppnår bedre overflatekvalitet. Denne teknologien er mye brukt i bransjer med høye presisjonskrav, som luftfart, medisinsk utstyr og bilverktøy, og er en av kjerneteknologiene i moderne presisjonsproduksjon.
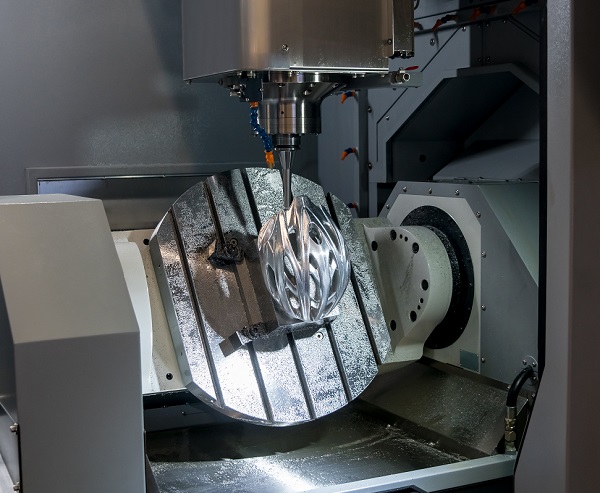
Fordeler med 5-aksede CNC-maskineringstjenester
1. Engangsforming av komplekse deler
I dagens presisjonsproduksjonsfelt omformer 5-aksede CNC-maskineringstjenester industristandarder for kompleks delbehandling med sine unike tekniske fordeler. Den mest revolusjonerende fordelen er muligheten til å «forme komplekse deler på én gang», en banebrytende teknologi som har fullstendig endret tradisjonelle prosesseringsmodeller.
Tradisjonelle treaksede maskineringsmetoder krever ofte tungvinte flere klemmeprosesser når man håndterer deler med komplekse geometriske former. Ta maskinering av flymotorblader som et eksempel: bruk av et treakset maskinverktøy kan kreve 4–6 reposisjonerings- og klemmeoperasjoner for å fullføre alle maskineringsflater. Hver omklemming bruker ikke bare betydelig tid (statistisk gjennomsnitt 15–30 minutter per klemme), men introduserer, enda mer kritisk, nye posisjoneringsfeil (vanligvis 0.02–0.05 mm). Denne kumulative feilen kompromitterer direkte den relative posisjoneringsnøyaktigheten mellom forskjellige maskinerte overflater, noe som påvirker monteringskvaliteten og ytelsen alvorlig.
5-akset maskineringsteknologi oppnår presis posisjonering av arbeidsstykket i fem frihetsgrader i rommet gjennom koordinert bevegelse av de unike A/B/C-rotasjonsaksene og X/Y/Z-lineære aksene. Dette betyr at selv deler med komplekse buede overflater, skrå hull eller uregelmessige strukturer kan fullbearbeides i ett enkelt oppsett. Med turbinhusmaskinering som eksempel kan femakset teknologi forenkle en prosess som opprinnelig krevde fem oppsett i ett enkelt oppsett, og redusere behandlingstiden med over 40 % samtidig som kritiske posisjonstoleranser forbedres fra ±0.05 mm til innenfor ±0.01 mm.
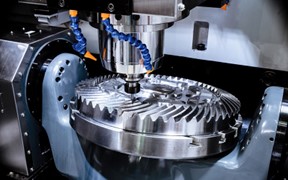
Kvalitetsforbedringene som denne ett-trinns maskineringsteknologien gir, er tydelige i flere dimensjoner: for det første eliminerer den referansekonverteringsfeil forårsaket av flere oppsett, noe som sikrer at alle maskineringsfunksjoner er basert på samme originale referanse. For det andre reduserer den risikoen for overflateriper forårsaket av gjentatte oppsett. Viktigst av alt, ved å optimalisere verktøybanene kan man oppnå mer fornuftige skjæreparametere, noe som resulterer i bedre overflateintegritet. Bearbeiding av kunstige ledd i medisinsk industri er et typisk eksempel. Femaksmaskinering reduserer ikke bare produksjonssyklusen med 60 %, men oppnår også en overflateruhet på Ra0.2 μm, en speillignende overflate som fullt ut oppfyller biokompatibilitetskravene for implantater.
Med utviklingen av smart produksjon har moderne femaksede maskineringssentre integrerte online målekompensasjonssystemer, noe som muliggjør sanntidsovervåking av kritiske dimensjoner under maskinering og automatisk korrigering av verktøybaner, noe som tar engangsformingsnøyaktigheten til nye høyder. Denne teknologien er spesielt egnet for deler med strenge krav til dimensjonal og geometrisk toleranse, for eksempel nye batterihus og optiske komponentbraketter.

2. Forbedring av maskineringseffektiviteten
For det første, når det gjelder optimalisering av verktøybruk, utnytter femakset maskinering sine unike romlige posisjoneringsmuligheter for å intelligent justere arbeidsstykkevinkelen, slik at verktøyet forblir i optimal skjæreposisjon til enhver tid. Denne teknologiske funksjonen medfører en revolusjonerende endring: kortere, mer rigide verktøy kan brukes under maskinering. Sammenlignet med tradisjonell treakset maskinering kan verktøylengden ved femakset maskinering reduseres med gjennomsnittlig 30–50 %. Dette korte verktøysystemet gir betydelige tekniske fordeler. – Vibrasjonsamplitude reduseres med over 60 %, og verktøyavbøyningen reduseres med 45 %, noe som gjør det mulig å øke skjæreparametrene med 20–30 %, noe som direkte fører til en betydelig forbedring av metallfjerningshastigheten. For eksempel, ved maskinering av deler av aluminiumslegering til luftfart, kan metallfjerningshastigheten ved femakset maskinering nå 300–500 cm³/min, som er 1.5–2 ganger så høy som ved treakset maskinering.
For det andre, når det gjelder besparelser i prosesstid, oppnår femakset maskinering flere effektivitetsforbedringer. Ved å redusere antall omfastspenningsoperasjoner for arbeidsstykker, kan behandlingstiden for enkeltstykker reduseres med 40–60 %. Med typisk bilstøpemaskinering som eksempel, krever tradisjonell treakset maskinering 5–7 fastspenningsoperasjoner, noe som tar omtrent 8 timer; mens femakset maskinering bare krever 1–2 fastspenningsoperasjoner, noe som reduserer tiden til 3–4 timer. I tillegg reduserer optimaliserte verktøybaner tomgangsbevegelsen med over 50 %, noe som øker andelen effektiv skjæretid fra konvensjonelle 60 % til 85 %.
Enda viktigere er det at femaksede maskineringer oppnår integrert optimalisering av produksjonsprosesser. Tradisjonell spredt flerprosessmaskinering konsolideres til en kontinuerlig automatisert prosess, noe som reduserer ventetid mellom prosesser og logistikkomsetning. Moderne femaksede maskineringssentre er utstyrt med verktøymagasiner med stor kapasitet som rommer over 60 verktøy og hurtigverktøybytteenheter (verktøybyttetid på 1–2 sekunder), kombinert med høytrykkskjølesystemer (trykk opptil 70–100 bar) og intelligente sponfjerningssystemer, noe som muliggjør kontinuerlig ubemannet maskinering i over 72 timer. Denne svært effektive produksjonsmodellen er spesielt egnet for maskinering av høypresisjonsdeler i store volumer, for eksempel medisinske implantater og presisjonsgir.
I et virkelig produksjonstilfelle oppnådde en viss strukturell komponent innen luftfart en reduksjon i prosesseringstiden for ett stykke fra 18 timer til 7 timer etter å ha tatt i bruk femakset maskinering, med verktøykostnadene som gikk ned med 40 %, mens produktraten økte fra 92 % til 99.5 %. Disse tallene demonstrerer den enestående ytelsen til 5-akset maskinering når det gjelder å forbedre produksjonseffektiviteten. Med utviklingen av intelligent kontrollteknologi har neste generasjon av femaksede maskineringssentre også adaptiv skjæreoptimaliseringsfunksjonalitet, som muliggjør dynamiske parameterjusteringer basert på faktiske skjæreforhold for å ytterligere frigjøre potensialet for produksjonseffektivitet.
3. Eksepsjonell overflatekvalitet
5-akset maskineringsteknologi har satt nye industristandarder for overflatekvalitet på arbeidsstykker gjennom sine unike bevegelseskontrollfunksjoner. Kjernen i denne teknologiske fordelen ligger i evnen til intelligent å optimalisere verktøybanene, noe som sikrer at skjæreprosessen alltid er i optimal stand.
Når det gjelder kontroll av skjæreprosessen, bruker det femaksede maskineringssystemet presise bevegelsesalgoritmer for å opprettholde en konstant optimal kontaktvinkel mellom verktøyet og arbeidsstykket. Denne dynamiske justeringsmuligheten gir revolusjonerende maskineringsresultater: skjærekraftsvingninger reduseres med over 50 %, og variasjoner i spontykkelse kontrolleres innenfor ±5 %. Hvis vi tar maskinering av titanlegering av luftfartskomponenter som et eksempel, er skjærekraftstabiliteten ved femakset maskinering tre ganger høyere enn ved treakset maskinering, noe som direkte gir to viktige fordeler: verktøylevetiden forlenges med 40–60 %, og overflateruheten forbedres med 30–50 %.
Når det gjelder overflatefinish, viser femakset maskinering enestående fordeler. Ved å opprettholde konstante skjæreforhold og optimaliserte verktøybaner, kan man oppnå en speilblank overflate med en overflateruhet på Ra 0.4 μm eller lavere. Slik overflatekvalitet er spesielt kritisk innen avanserte felt som medisinsk utstyr og optiske komponenter. Faktiske testdata viser at overflateruheten til kunstige leddkulehoder produsert ved femakset maskinering kan nå Ra 0.1–0.2 μm, noe som fullt ut oppfyller implantatkravene, samtidig som den påfølgende poleringstiden reduseres fra 4 timer til 30 minutter.
Applikasjoner av 5-Akse CNC-maskinering
1. Flyindustri
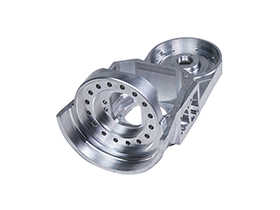
Innen luftfartsproduksjon har 5-akset CNC-maskinering blitt en uunnværlig kjerneteknologi. Denne teknologien oppfyller perfekt luftfartsindustriens krav til bearbeiding av komplekse strukturer, ultrahøy presisjon og spesielle materialer. Store monolittiske strukturkomponenter i moderne fly, som vingebjelker og flykroppsrammer, krever presisjonsfresing ved hjelp av femaksede maskineringssentre. Kritiske komponenter i flymotorer er gode eksempler på femaksede maskineringsapplikasjoner: turbinblader må maskineres for å produsere presise aerodynamiske overflater, kompressorskiver må sikre strenge dynamiske balanseegenskaper, og forbrenningskammerenheter krever komplekse kjølekanalstrukturer. Disse komponentene er vanligvis laget av vanskelige å maskinere materialer som titanlegeringer og nikkelbaserte høytemperaturlegeringer. Femaksede maskinverktøy, med sin overlegne stivhet og intelligente skjærekontroll, kan oppnå stabil og effektiv maskinering av disse materialene. Spesielt presisjonskomponenter i romfartøy, som satellittfester og rakettmotordyser, krever maskineringsnøyaktighet på mikronnivå – et domene der femakset maskinering virkelig utmerker seg.
2. Produksjon av medisinsk utstyr
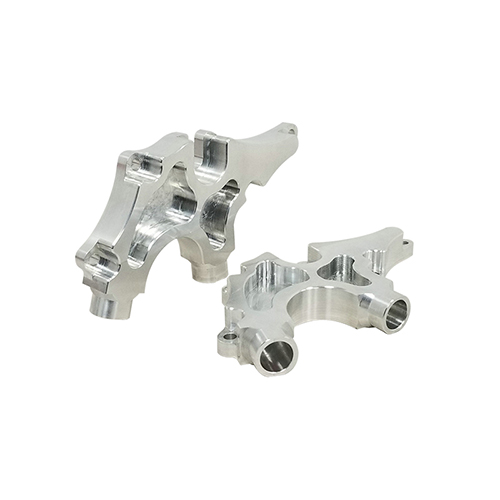
Medisinsk industri er spesielt avhengig av 5-akset CNC-maskinering , hovedsakelig på grunn av de strenge standardene for biokompatibilitet og overflatekvalitet som kreves for medisinsk utstyr. Kunstige ledd (som hoftekopper og kneproteser) krever komplekse anatomiske overflater som må matche menneskebein perfekt, og fem-akset maskinering kan gjenskape disse tilpassede designene presist. Tannimplantater med mikrogjenger og interne forbindelsesstrukturer krever overflatepresisjon på submikron, og det er nettopp der fem-aksede maskiner utmerker seg. Moderne kirurgiske instrumenter, spesielt minimalt invasive kirurgiske verktøy, krever fem-akset teknologi for å oppnå sine intrikate buede strukturer og skarpe kanter. Det er verdt å merke seg at medisinsk industris spesielle krav også inkluderer: maskineringsprosessen må unngå krysskontaminering, og overflaten må ikke ha maskineringsmerker eller mikrosprekker, noe som nødvendiggjør at fem-aksede maskineringssentre utstyres med spesialiserte rengjøringssystemer og prosesskontrollprogrammer. Med utviklingen av personlig medisin viser fem-akset maskinering større fordeler i produksjonen av småskala, tilpassede medisinske produkter.
3. Bilindustri
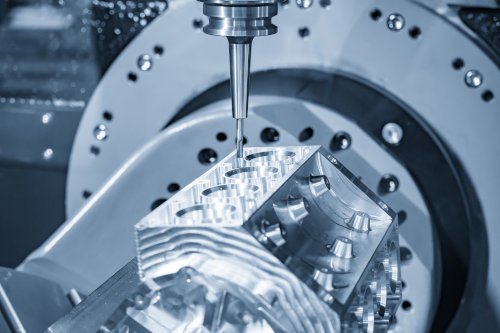
Bilindustrien gjennomgår en teknologisk revolusjon, der 5-akset CNC-maskinering spiller en stadig viktigere rolle. I den tradisjonelle sektoren for forbrenningsmotorer brukes femakset teknologi til å maskinere komplekse komponenter i høyytelsesmotorer: Veivakselhullene og kamakselhullene i sylinderblokken krever ekstremt høy koaksialitet, mens turbinhjulene til turboladere krever presise fluiddynamiske overflater. I produksjonen av racerbiler og konseptbiler muliggjør femakset maskinering produksjon av presisjonsformer for karbonfiberkomponenter og integrert maskinering av lette metallkonstruksjoner. Med den raske utviklingen av elektriske kjøretøy dukker det stadig opp nye bruksområder: Maskinering av store tynnveggede strukturer for batterihus krever stabiliteten til femaksede maskiner, kjølekanaler i motorhus krever fleksibiliteten til femakset teknologi, og presisjonsgir i elektriske drivsystemer nødvendiggjør ultrapresisjonsmaskineringskapasiteten til femaksede systemer. Nye komponenter som sensorbraketter for intelligente kjøresystemer og laserradarhus stiller også høyere krav til femakset maskinering. Masseproduksjonsegenskapene i bilindustrien driver ytterligere kontinuerlig innovasjon innen automatisering og intelligens for 5-akset maskinering.
Faktorer å vurdere når du velger en 5-Akse CNC-maskineringssenter
1. Analyse av maskineringskrav
Når man kjøper et femakset maskineringssenter, er den første oppgaven å gjennomføre en detaljert analyse av maskineringskravene. Dette krever vurdering fra flere dimensjoner: først bestemme materialegenskapene til delene som skal maskineres, inkludert metalltype (som aluminiumslegering, titanlegering eller høytemperaturlegering), hardhetsområde og spesielle maskineringskrav (som tynnvegget maskinering). Deretter vurderer man delenes fysiske dimensjoner, inkludert maksimale ytre dimensjoner, vekt og de minste egenskapsdimensjonene som må maskineres. Enda viktigere er det å tydelig definere kravene til maskineringsnøyaktighet, inkludert kritiske målinger som dimensjonstoleranser, geometriske toleranser og overflateruhet. For eksempel krever strukturelle komponenter innen luftfart vanligvis en posisjoneringsnøyaktighet innenfor 0.01 mm, mens formindustrien kan legge større vekt på overflatekvalitet. I tillegg er delens strukturelle kompleksitet en kritisk faktor, for eksempel tilstedeværelsen av dype hulrom, smale spor eller komplekse buede overflater. Valget av passende maskinverktøy bør nøyaktig samsvare med disse kravene, og unngå både sløsing med ressurser forårsaket av overkapasitetsutstyr og kompromiss med prosesseringskvaliteten på grunn av underpresterende utstyr.

2. Maskinverktøyets nøyaktighetsgrad
Nøyaktighetsgraden til en femakset maskin er en sentral faktor når man velger en maskin. Maskinverktøyets nøyaktighet måles primært av følgende nøkkelparametere: posisjoneringsnøyaktighet (vanligvis 0.005–0.015 mm), repeterende posisjoneringsnøyaktighet (vanligvis 0.003–0.008 mm) og nøyaktighet ved konturmaskinering. Ulike bransjer har betydelig varierende presisjonskrav: luftfarts- og presisjonsmedisinsk industri krever ofte modeller med ultrahøy presisjon (posisjoneringsnøyaktighet ≤ 0.005 mm), mens generell mekanisk produksjon kanskje bare krever en presisjon på 0.01–0.02 mm. Det er verdt å merke seg at maskinverktøyets presisjon ikke bare avhenger av nominelle parametere, men også av langsiktig stabilitet, inkludert temperaturkompensasjonskapasitet, vibrasjonsmotstand og presisjonsretensjonssyklus. For behandling av deler med høy verdiøkning anbefales det å velge en maskinverktøy med en presisjonsgrad ett nivå høyere enn dagens krav for å gi rom for fremtidig utvikling. Samtidig bør den dynamiske presisjonsytelsen til maskinverktøyet vurderes, dvs. banepresisjonen under høyhastighetsbehandling, noe som er spesielt viktig for kompleks overflatebearbeiding.
3. Spesifikasjoner for roterende bord
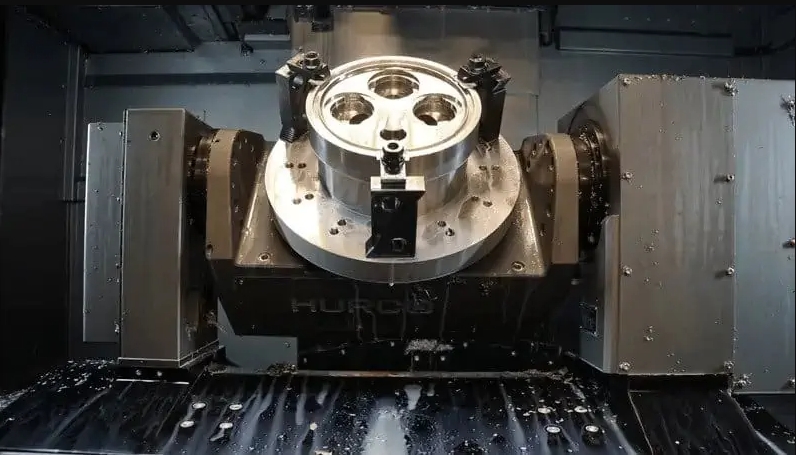
Som en kjernekomponent i en femakset maskinverktøymaskin påvirker ytelsesparametrene til rotasjonsbordet direkte maskineringskapasiteten. Når man evaluerer bordet, er de første vurderingene størrelsesspesifikasjoner og bæreevne: standardmodeller har vanligvis en borddiameter fra 400 til 800 mm og bæreevner fra 500 til 3,000 kg. Tilpassede bord kan være nødvendig for maskinering av store deler. Rotasjonshastighetsegenskaper er like kritiske: vanlig maskinering kan tilfredsstilles med 200–500 o/min, mens høyhastighetsfresing kan kreve et bord som kan kjøre på 1000 o/min eller høyere. Bordets presisjonsmålinger inkluderer rotasjonsnøyaktighet (vanligvis 0.005–0.01 mm) og vippenøyaktighet, som direkte påvirker maskineringskvaliteten under femakset interpolering. For tunge skjæreapplikasjoner må bordets stivhetsytelse og dreiemomentkapasitet også evalueres. Moderne high-end arbeidsbenker har vanligvis direktedriftsteknologi og hydrauliske klemmesystemer, slik at de kan oppfylle både høyhastighets- og høystivhetskrav samtidig. Når du velger en arbeidsbenk, anbefales det å reservere en ytelsesmargin på 20–30 % basert på typiske krav til delbehandling for å sikre langsiktig pålitelighet.
Enten du trenger tilpassede prototyper eller masseproduksjon, kan NOBLEs 5-aksede CNC-maskineringssentre levere. Ved å samarbeide med NOBLE, en profesjonell produsent av CNC-maskineringsdeler i Kina, får du tilgang til teknisk ekspertise og kostnadseffektivitet.
5-akset maskinering av vanlige spørsmål
Hvordan velger jeg en pålitelig produsent av 5-aksede maskineringsdeler?
Se etter produsenter med avansert utstyr, erfarne ingeniører, streng kvalitetskontroll og evnen til å jobbe med forskjellige materialer.
Hvilke bransjer drar mest nytte av 5-akset CNC-maskinering?
Bransjer som luftfart, bilindustri, produksjon av medisinsk utstyr og støpeforming drar nytte av presisjonen og allsidigheten til 5-akset CNC-maskinering.







