
In de wereld van metaalgieten zijn lagedruk- en hogedrukgieten twee populaire technieken, elk met hun eigen sterke punten en toepassingen. Door deze handleiding te lezen, krijgt u een beter inzicht in deze methoden en kunt u bepalen welke het beste aansluit bij uw productiebehoeften.
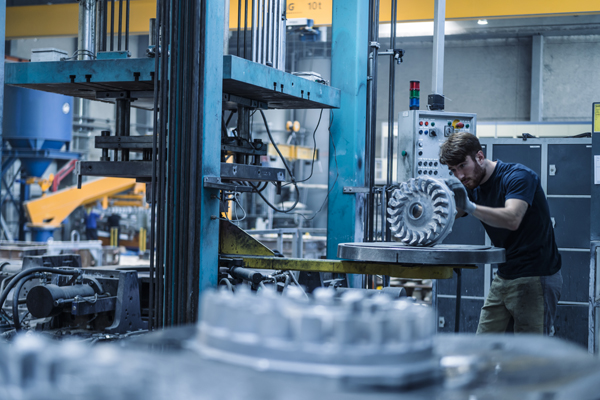
Inleiding tot gieten onder lage en hoge druk
In de moderne maakindustrie zijn gietprocessen onmisbaar, vooral bij de productie van metalen onderdelen. Lagedrukgieten en hogedrukgieten zijn twee veelgebruikte technieken, die elk specifieke voordelen bieden die aansluiten bij verschillende materiaaleigenschappen en productie-eisen.
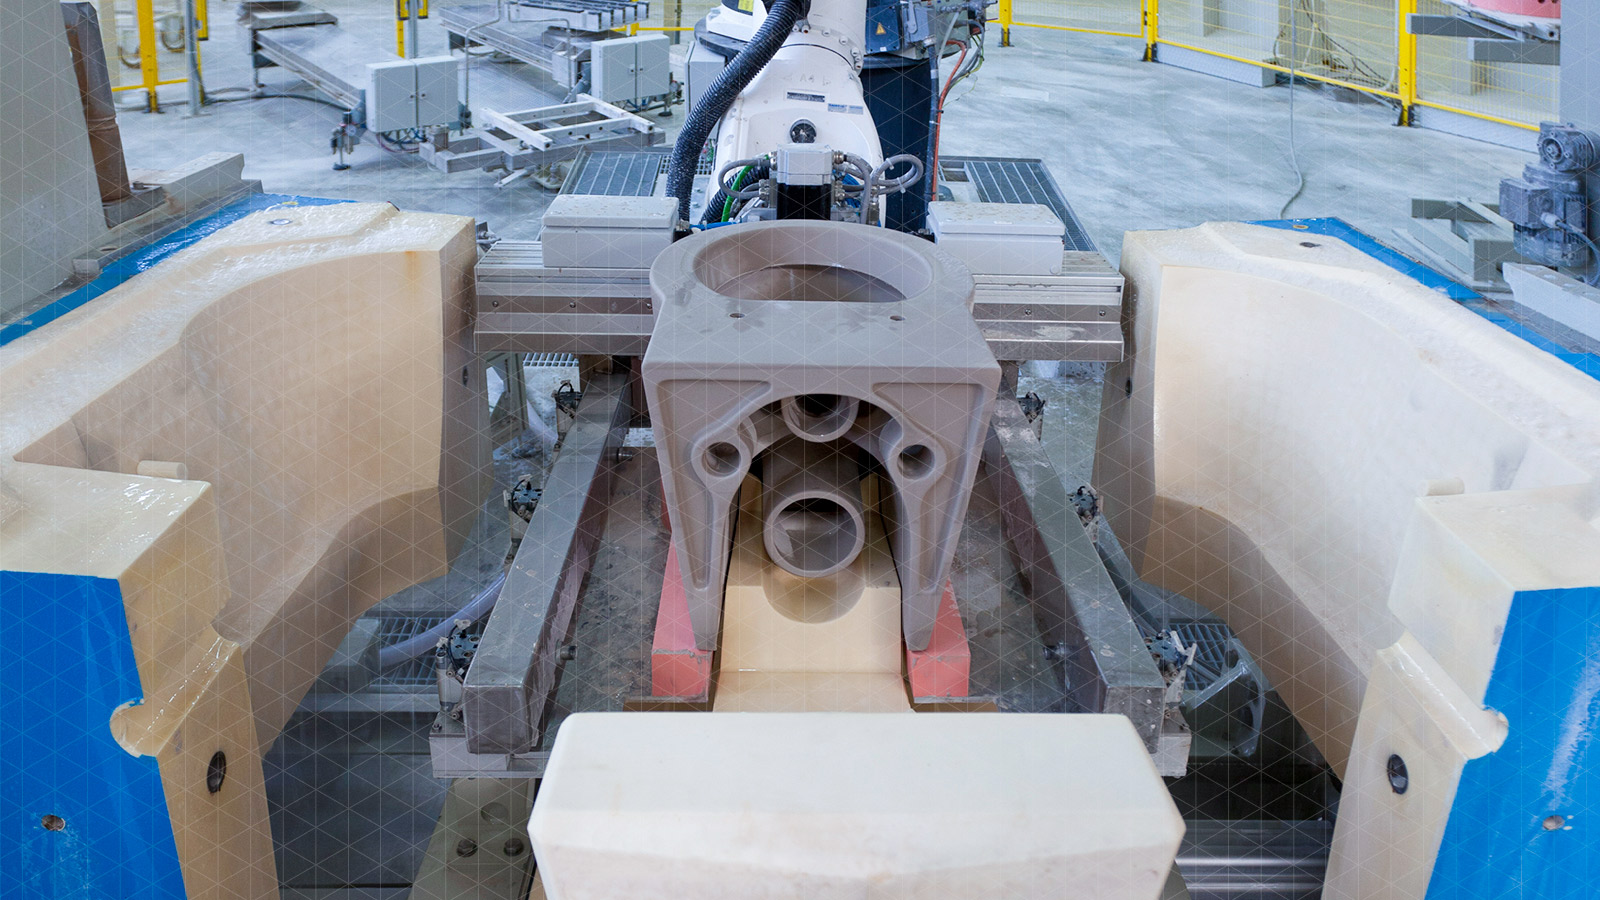
Gieten onder lage druk
- Definitie: Het proces van lagedrukgieten houdt in dat gesmolten metaal in een mal wordt geperst onder een druk die doorgaans varieert van 0.5 tot 1 bar, waardoor een nauwkeurige en gecontroleerde vulling wordt gegarandeerd.
- Belangrijkste kenmerken:
Voorzichtig de mal vullen.
Geschikt voor complexe geometrieën.
Wordt veel gebruikt voor aluminium- en magnesiumlegeringen.
Hogedrukgieten
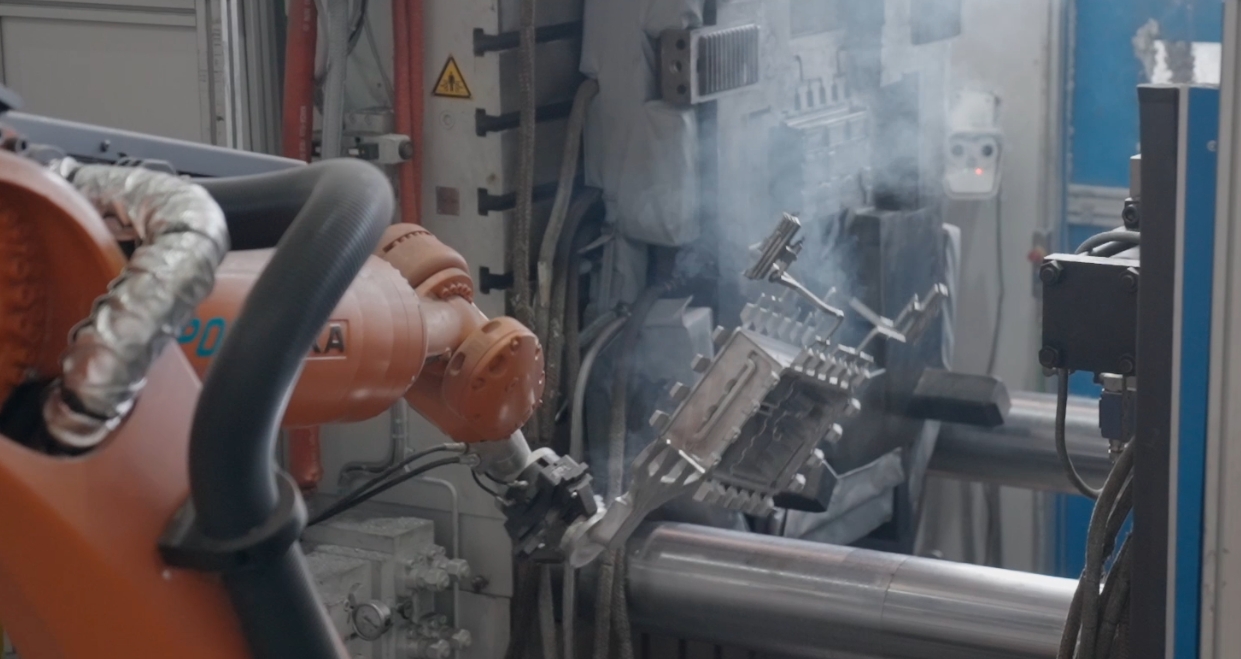
- Definitie: Bij de hogedrukgietmethode, waarbij gesmolten metaal onder een druk van doorgaans 100 tot 1000 bar in een mal wordt geïnjecteerd, wordt een hoge precisie van het eindproduct gegarandeerd.
- Belangrijkste kenmerken:
Snel vullen van de mal.
Ideaal voor grootschalige productie.
Wordt veel gebruikt voor zink-, aluminium- en magnesiumlegeringen.
Belangrijkste verschillen tussen gieten onder lage druk en gieten onder hoge druk
1. Drukniveaus
Lagedrukgieten: Bij lagedrukgieten wordt gesmolten metaal onder lage druk, meestal tussen de 0.5 en 1 bar, in de mal geperst.
Hogedrukgieten: Bij hogedrukgieten wordt de mal snel gevuld dankzij de hoge druk, meestal tussen de 100 en 1000 bar.
2. Vulsnelheid van de mal
Lagedrukgieten: Bij lagedrukgieten wordt de mal langzaam gevuld, wat turbulentie vermindert en voorkomt dat er gas in de mal opgesloten raakt.
Hogedrukgieten: Bij hogedrukgieten wordt een snellere vultechniek gebruikt, die met name effectief is voor het vervaardigen van dunwandige onderdelen die precisie vereisen.
3. Vormmateriaal
Lagedrukgieten: Bij lagedrukgieten worden zandvormen of permanente metalen mallen gebruikt om het materiaal vorm te geven.
Hogedrukgieten: Bij hogedrukgieten worden stalen mallen gebruikt, omdat deze sterk genoeg zijn om de hoge druk te weerstaan.
4. Onderdeelcomplexiteit
Lagedrukgieten: Als u met complexe vormen of grotere onderdelen werkt, is lagedrukgieten de aangewezen methode.
Hogedrukgieten: Hogedrukgieten is het meest geschikt voor kleine tot middelgrote onderdelen met dunne wanden.
5. Oppervlaktebehandeling
Lagedrukgieten: Bij lagedrukgieten krijg je gladdere oppervlakken en minder defecten dankzij het langzame vulproces.
Hogedrukgieten: Bij hogedrukgieten kan het nodig zijn om de oppervlakte extra na te werken om oneffenheden weg te werken.
Lagedrukgieten versus hogedrukgieten
Zowel lagedruk- als hogedrukgieten hebben hun eigen voordelen, waardoor ze geschikt zijn voor verschillende productieprocessen. In deze vergelijking bekijken we hoe elke methode bijdraagt aan zaken als kwaliteit en kostenefficiëntie.
Voordelen van gieten onder lage druk
Superieure oppervlaktekwaliteit
Gladde afwerking: De vermindering van turbulentie resulteert in een gladder oppervlak, waardoor veelvoorkomende oneffenheden zoals ruwheid worden geminimaliseerd.
Minder onvolkomenheden: Lagere drukken helpen gasinsluiting en porositeit te voorkomen, wat zorgt voor een schoner, defectvrij gietstuk.
Betere mechanische eigenschappen
Verbeterde sterkte: Door het vulproces te beheersen, behouden de onderdelen een betere sterkte en structurele integriteit.
Minder spanning: Gieten onder lagere druk minimaliseert de interne spanningen die het onderdeel anders zouden kunnen verzwakken.
Kosteneffectiviteit voor lage tot gemiddelde volumes
Lagere gereedschapskosten: Dit proces is compatibel met zand- of permanente mallen, waardoor de gereedschapskosten worden verlaagd.
Minder afval: Het efficiënte gebruik van materiaal tijdens het gieten vermindert afval, wat verdere kostenbesparingen oplevert.
Voordelen van hogedrukgieten
Hoge productiesnelheid
Snelle cyclustijden: De mogelijkheid om snelle cyclustijden te realiseren maakt hogedrukgieten uitermate geschikt voor productie op grote schaal.
Dunwandige onderdelen: Hooggieten maakt het mogelijk om dunwandige onderdelen te produceren met een dikte van slechts 1 mm, waardoor delicate componenten efficiënt kunnen worden vervaardigd.
Precisie en consistentie
Strikte toleranties: Het hogedrukspuitgietproces zorgt ervoor dat de mallen nauwkeurig worden gevuld, waardoor strakke toleranties worden bereikt.
Herhaalbaarheid: Hogedrukgieten biedt een uitstekende herhaalbaarheid, waardoor dezelfde hoogwaardige resultaten gegarandeerd zijn, ook bij grote series.
Kosteneffectiviteit voor grote volumes
Schaalvoordelen: Door de productie te optimaliseren voor grote volumes, behaalt hogedrukgieten schaalvoordelen, waardoor de kosten per eenheid dalen.
Duurzame mallen: Het gebruik van stalen mallen, die bekendstaan om hun duurzaamheid, verlaagt de kosten voor gereedschapsvervanging aanzienlijk, waardoor het proces kostenefficiënter wordt.
Vat de kenmerken van lagedrukgieten en hogedrukgieten samen.
| Kenmerk | Gieten onder lage druk | Hogedrukgieten (spuitgieten) |
|---|---|---|
| drukbereik | Laag (0.2 – 1.5 bar) | Hoog (100 – 1500 bar) |
| Vormtype | Herbruikbare metalen mallen (permanente mallen) | Stalen matrijzen (complex, zeer nauwkeurig) |
| vulmethode | Gesmolten metaal stijgt onder lage druk in de mal. | Gesmolten metaal wordt onder druk in de mal geïnjecteerd. |
| Gedeeltelijke complexiteit | Matige tot hoge complexiteit | Hoge complexiteit en fijne details zijn mogelijk. |
| Oppervlaktebehandeling | Goed, maar moet wellicht nog worden afgewerkt. | Uitstekende oppervlakteafwerking |
| poreusheid | Lagere porositeit als gevolg van geleidelijke vulling. | Verhoogd risico op poreusheid door ingesloten lucht. |
| wanddikte | Geschikt voor middelgrote tot dikke onderdelen. | Geschikt voor dunwandige componenten |
| Koeltijd | Langzamere, natuurlijke koeling | Snel, met actieve koelsystemen |
| Gereedschapskosten | Gemiddeld | Hoog (vanwege complexe matrijzen en apparatuur) |
| Productie volume | Gemiddeld tot hoog | Zeer hoog (massaproductie) |
| Materiaalgebruik | Aluminium, magnesiumlegeringen | Aluminium, zink, magnesium, koperlegeringen |
| Mechanische kracht | Hoger (vanwege lage porositeit) | Lager, tenzij er gebruik wordt gemaakt van vacuümgieten. |
| Gemeenschappelijke toepassingen | Autowielen, cilinderkoppen, remonderdelen | Motorblokken, versnellingsbakhuizen en behuizingen voor elektronica |
Hoe kies je tussen het lagedrukgietproces en het hogedrukgietproces?
| Als je nodig hebt... | Kiezen… |
|---|---|
| Massaproductie met oog voor detail. | Hogedrukgieten |
| Structureel solide onderdelen met een lage porositeit. | Gieten onder lage druk |
| Dunwandige componenten en snelle cycli | Hogedrukgieten |
| Betere mechanische sterkte en dichtheid. | Gieten onder lage druk |
| Kosteneffectieve kleine tot middelgrote productieruns | Gieten onder lage druk |
Toepassingen van gieten onder lage en hoge druk
We gaan nu bekijken hoe deze twee gietmethoden in verschillende industrieën worden gebruikt en hoe flexibel en effectief ze zijn in het voldoen aan specifieke behoeften.
Gieten onder lage druk
Automotive: Lagedrukgieten wordt in de auto-industrie toegepast voor de productie van cruciale onderdelen zoals motorblokken, cilinderkoppen en wielen.
Lucht- en ruimtevaart: Dit proces wordt veelvuldig gebruikt in de lucht- en ruimtevaart voor het vervaardigen van duurzame constructieonderdelen en turbinebladen.
Industrieel: In industriële toepassingen blinkt Low Pressure Casting uit in het vervaardigen van pomphuizen en klephuizen.
Hogedrukgieten
Automotive: Hogedrukgieten wordt in de automobielindustrie veel gebruikt voor transmissiehuizen en motorsteunen.
Consumentenelektronica: In de consumentenelektronica wordt het gebruikt voor het maken van behuizingen en connectoren.
Huishoudelijke apparaten: In de sector van huishoudelijke apparaten wordt hogedrukgieten gebruikt voor het maken van frames en handgrepen.
De juiste gietmethode kiezen
De juiste gietmethode kiezen is essentieel voor optimale resultaten op het gebied van productie-efficiëntie en productkwaliteit. De keuze tussen lagedruk- en hogedrukgieten hangt af van factoren zoals de complexiteit van het onderdeel, het aantal benodigde eenheden, de gebruikte materialen en het budget.
Gedeeltelijke complexiteit
Lagedrukgieten: Lagedrukgieten is ideaal voor het produceren van onderdelen met complexe vormen en grotere afmetingen, waarbij precisie en fijne details cruciaal zijn.
Hogedrukgieten: Hogedrukgieten is daarentegen beter geschikt voor kleine of middelgrote onderdelen die dunne wanden en een hoge precisie vereisen.
Productie volume
Lagedrukgieten: Lagedrukgieten is meer geschikt voor lage tot middelmatige productievolumes, waarbij flexibiliteit en een langzamer tempo vereist zijn.
Hogedrukgieten: Hogedrukgieten, met zijn snelle cyclustijden, is perfect voor massaproductie waarbij snelheid en consistentie essentieel zijn.
Materiële overwegingen
Lagedrukgieten: Lagedrukgieten is ideaal voor het verwerken van aluminium- en magnesiumlegeringen, omdat het een betere controle over de metaalstroom biedt en defecten vermindert.
Hogedrukgieten: Hogedrukgieten is veelzijdiger, kan een breder scala aan materialen verwerken, waaronder zink-, aluminium- en magnesiumlegeringen, en garandeert een nauwkeurig eindproduct.
Budget en gereedschapskosten
Lagedrukgieten: Lagedrukgieten is kosteneffectiever voor kleinere productieseries vanwege de lagere initiële investering in gereedschap.
Hogedrukgieten: Hoewel hogedrukgieten in eerste instantie hogere gereedschapskosten met zich meebrengt, wordt het bij grote productieaantallen economischer vanwege de lagere kosten per eenheid.
Conclusie
Elke gietmethode – lagedruk en hogedruk – biedt specifieke voordelen, afhankelijk van factoren zoals toepassing, complexiteit van het onderdeel en productievolume. Inzicht in deze verschillen stelt u in staat weloverwogen beslissingen te nemen die uw productie-efficiëntie en productkwaliteit optimaliseren.






