
Introductie
Zuignappen zijn een veelvoorkomend onderdeel van zowel het dagelijks leven als industriële omgevingen. Of je nu grote onderdelen optilt of een handtas aan de muur hangt, ze zijn altijd aanwezig.
Ze bestaan meestal uit twee delen: een zuignap en een flexibele afdichtingslip. Metalen vacuümzuignappen worden veel gebruikt in industriële omgevingen, terwijl mensen in het dagelijks leven meestal kiezen voor plastic of siliconen modellen. In dit hoofdstuk zullen we ons richten op plastic vacuümzuignappen.
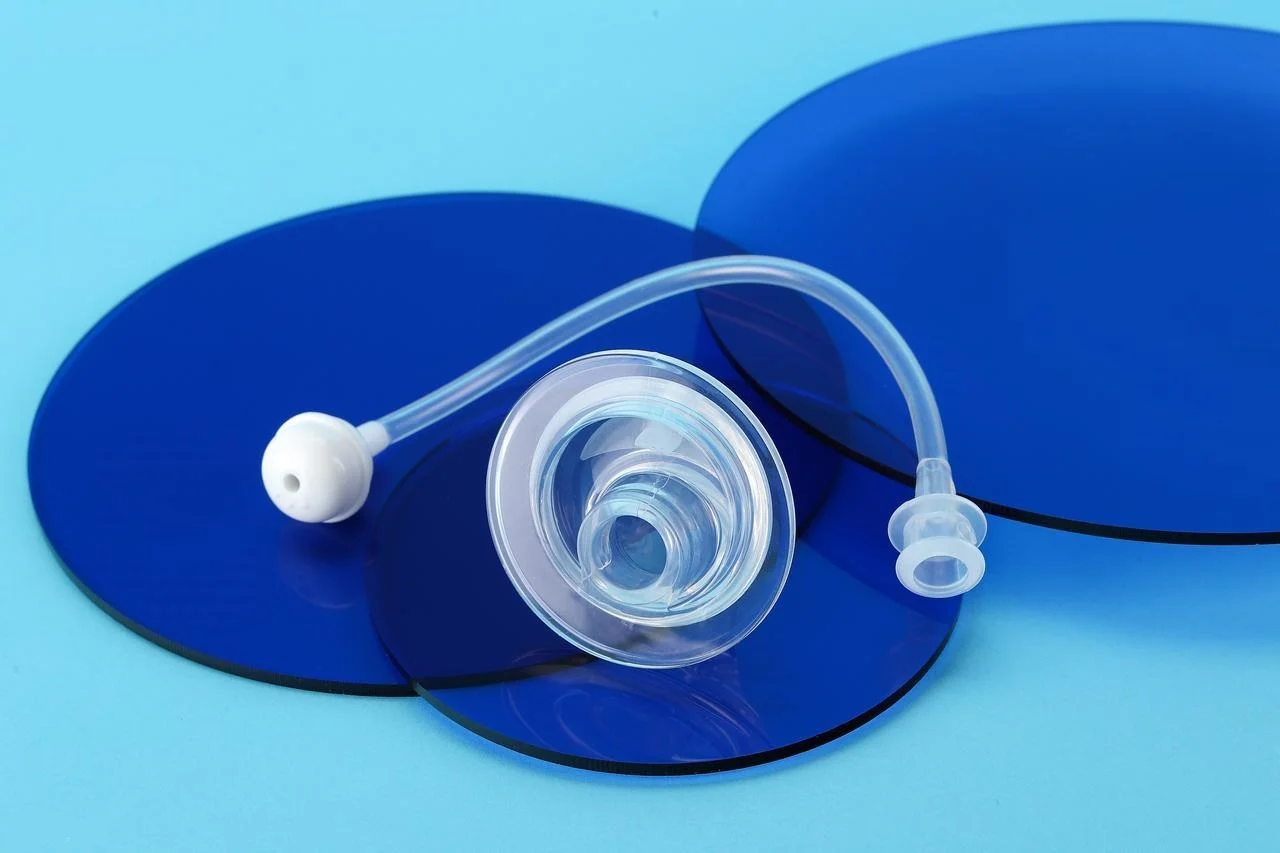
Het plastic zorgt voor de stevige structuur. De beker heeft een stijve basis nodig om de kracht over te brengen zonder in te storten. Siliconen zorgen voor de flexibele afdichtingsrand. Deze rand past zich aan oneffen oppervlakken aan en creëert zo de vacuümafdichting.
Stapsgewijs: Kernproductieprocessen
De massaproductie van vacuümzuignappen vereist geen metaalbewerking. Geen lassen. Geen bewerking van ruwe blokken. De dominante technologieën zijn vormprocessen. Mensen gieten materiaal in holtes. De holtes geven het onderdeel vorm.
1. Kunststof behuizing Injection Molding (Het starre onderdeel)
Klanten gebruiken kunststofspuitgieten voor het maken van de stijve behuizing. Veelgebruikte materialen zijn ABS, PC en nylon. Een spuitgietmachine smelt de kunststofkorrels. Het gesmolten materiaal wordt vervolgens in een stalen matrijs geperst. De cyclustijden variëren van 15 tot 60 seconden, afhankelijk van de grootte en wanddikte van het onderdeel.
Rapid prototyping speelt hier vaak een rol. Een 3D-geprint plastic model stelt mensen in staat om de pasvorm en functionaliteit te testen zonder te hoeven wachten op een fysiek model. Zodra het ontwerp definitief is, wordt de productiemal gemaakt.
2. Siliconen lipvorm (het flexibele afdichtingselement)
Twee processen spelen hier een dominante rol. Mensen maken hun keuze op basis van volume en precisie-eisen.
- Compression gieten Bedrijven Voor kleinere volumes. De gereedschapskosten zijn lager. Een voorgevormd siliconenblok wordt in een verwarmde matrijs geplaatst. De pers sluit. Warmte en druk geven het materiaal vorm. De cyclustijden zijn langer. Maar de initiële investering is kleiner.
- Vloeibaar siliconenrubber (LSR)Spuitgieten is geschikt voor grote volumes. De precisie is beter. Twee vloeibare componenten worden gemengd en rechtstreeks in een verwarmde mal geïnjecteerd. Het uithardingsproces vindt plaats in de matrijs. De cyclustijden zijn korter. De matrijskosten zijn hoger. Mensen gebruiken LSR voor veeleisende toepassingen waar consistentie belangrijk is.
3. De cruciale verbinding: siliconen aan plastic verbinden
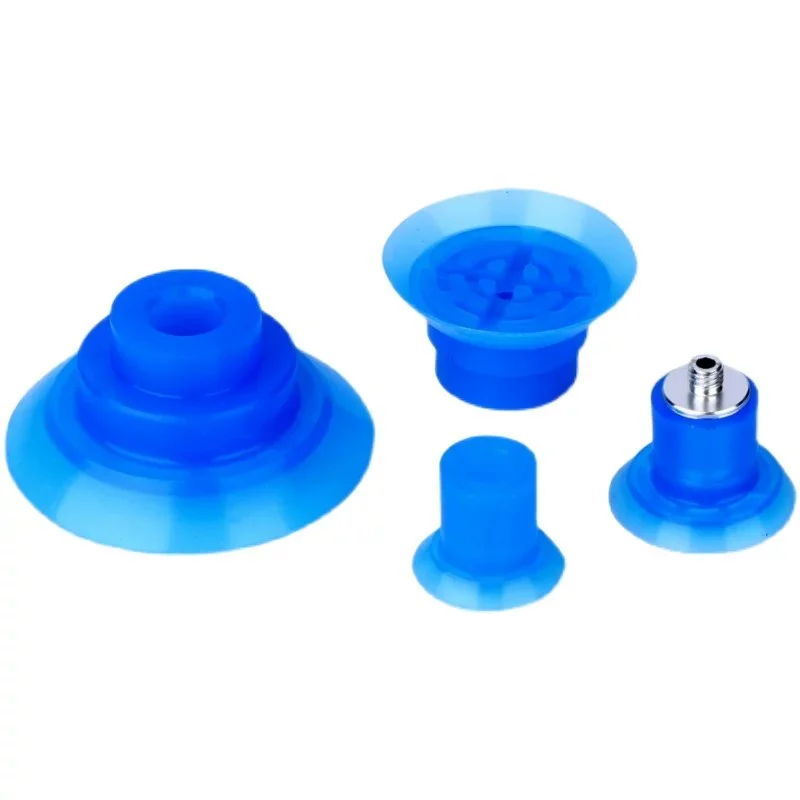
Deze stap bepaalt of de cup wel of niet werkt. De siliconen rand moet aan de plastic behuizing vast blijven zitten. Er bestaan twee methoden.
- Overgieten is De voorkeursmethode voor massaproductie. Het plastic onderdeel wordt in een tweede mal geplaatst. Vloeibare siliconen worden er rechtstreeks op geïnjecteerd. Er ontstaat een chemische verbinding op het grensvlak. Geen lijm nodig. De verbinding is permanent.
- Na-vormen Lijm Verlijmen dient als alternatief. Men gebruikt het wanneer materialen niet compatibel zijn of wanneer er geen matrijs voor overspuiten beschikbaar is. Er wordt een primer op het plastic oppervlak aangebracht. Lijm wordt op de siliconenrand aangebracht. Vervolgens worden de onderdelen tegen elkaar geperst. De verbinding is mechanisch, niet chemisch. Het werkt, maar is minder betrouwbaar voor toepassingen met een hoge gebruiksduur.
4. Afwerking & Nabewerking
De gevormde beker is nog niet klaar. Er volgen nog een aantal stappen.
Ontbramen verwijdert overtollige siliconen. Bij de scheidingslijnen van de mal ontstaan dunne braamrandjes. Deze worden handmatig of met behulp van geautomatiseerde cryogene ontbraming verwijderd. Siliconen zijn zacht. De braamrandjes laten zich netjes verwijderen als de mal goed ontworpen is.
Na het uitharden vindt het plaats in ovens. De siliconen worden gedurende enkele uren op verhoogde temperatuur gehouden. Deze stap voltooit de crosslinkingreactie. De stabiliteit verbetert. De mechanische eigenschappen stabiliseren. Het overslaan van deze stap is op eigen risico.
Lektesten en inspecties sporen defecten op. Elke beker wordt getest op vacuümvastheid. Men gebruikt hiervoor drukvervalmetingen of stroommetingen. Visuele inspectie controleert op holtes, bramen en de integriteit van de verbindingen. Een beker die lekt, is ongeschikt. Testen is niet optioneel.
De 7 grootste productie-uitdagingen bij de productie van vacuümbekers
1. Luchtbellen (holtes) in siliconen
Tijdens het mengen raakt er lucht ingesloten. Deze luchtbellen vormen holtes in het eindproduct. Deze holtes verzwakken de afdichting en creëren lekpaden.
Oplossing: Vacuümontgassingsapparatuur is essentieel. De siliconencomponenten worden gemengd. Vervolgens wordt het mengsel in een vacuümkamer geplaatst. Het vacuüm zuigt de ingesloten lucht eruit voordat het mengsel wordt gegoten of geïnjecteerd.
2. Ongelijkmatige uitharding (plakkerige of zachte delen)
Het onderdeel komt plakkerig uit de mal. Of te zacht. Of op sommige plekken niet volledig uitgehard. De oorzaak is bijna altijd een onjuiste mengverhouding.
Oplossing: Nauwkeurige weegschalen en grondige mengprotocollen. Mensen wegen elk component af. Ze mengen gedurende een bepaalde tijd. Ze schrapen de zijkanten van de container schoon. Een batch die twee procent afwijkt, wordt afgekeurd. Bij snelle prototyping worden vaak kleine, handmatig gemengde batches gebruikt. Deze kleine batches kunnen mengfouten maskeren die pas op productieschaal duidelijk worden. Men moet het mengproces valideren op productieapparatuur voordat de productie wordt opgeschaald.
3. Vervorming van het onderdeel
De siliconenrand begeeft het onder belasting. Of de cup behoudt zijn vorm niet tijdens het ontvormen. Het materiaal is te zacht voor de geometrie van het onderdeel.
Oplossing: Stem de Shore A-hardheid af op de grootte en vorm van het onderdeel. Een siliconenkit van 30A is geschikt voor kleine, dikke onderdelen. Een grote, dunne rand vereist 50A of hoger. Ingenieurs testen verschillende hardheden tijdens het prototypen om de minimale hardheid te vinden waarbij de vorm behouden blijft. Te hard en de afdichting laat te wensen over. Te zacht en het onderdeel vervormt.
4. Vastzitten aan de mal (problemen met ontvormen)
De uitgeharde siliconen laten niet los. Het onderdeel scheurt tijdens het verwijderen. De mal raakt beschadigd.
Oorzaak: Onvoldoende lossingsmiddel of complexe uitsparingen in het matrijsontwerp. Sommige siliconensoorten zijn plakkeriger dan andere.
Oplossing: Een goed matrijsontwerp is de eerste verdedigingslinie. Vermijd scherpe ondersnijdingen. Gebruik lossingshoeken. Breng vervolgens het lossingsmiddel zorgvuldig aan. Te weinig en het onderdeel blijft plakken. Te veel en de oppervlakteafwerking lijdt eronder. Men ontwikkelt voor elke matrijs een standaard aanbrengproces.
5. Zwakke of mislukte hechting tussen kunststof en siliconen
De siliconen rand laat los van de plastic behuizing. De cup begeeft het tijdens gebruik. De verbinding was nooit sterk genoeg.
Oorzaak: Materiaalonverenigbaarheid is meestal de boosdoener. Siliconen hechten niet aan de meeste kunststoffen zonder oppervlaktebehandeling.
Oplossing: Geef waar mogelijk prioriteit aan matrijsvorming door overspuiting. Overspuiting creëert een chemische binding tijdens het LSR-spuitgietproces. Er is geen lijm nodig. Wanneer overspuiting niet mogelijk is, worden speciale industriële lijmen met oppervlakteprimers gebruikt. De lijmmethode vereist nauwkeurige procescontrole.
6. Chemische uitloging en verontreiniging (voedsel/medisch)
Onderdelen die in contact komen met voedsel of voor medisch gebruik mogen geen chemicaliën afgeven. Standaard siliconen bevatten additieven die niet veilig zijn.
Oorzaak: Niet-gecertificeerde grondstoffen. De leverancier heeft bezuinigd.
Oplossing: Gebruik siliconen die voldoen aan de FDA-richtlijnen. De relevante regelgeving is 21 CFR 177.2600. Voor medische toepassingen kan een ISO 10993-certificering vereist zijn. Mensen vragen om certificaten voordat ze materiaal kopen.
7. Risico's op besmetting door vreemde voorwerpen
Een stuk metaal of hard plastic valt in een voedselleiding. De vacuümzuignap breekt of er komt een fragment vanaf. De besmetting leidt tot een terugroepactie.
Oorzaak: Standaard siliconen zijn niet detecteerbaar door metaaldetectoren. Gebroken stukken passeren de kwaliteitscontrole onopgemerkt.
Oplossing: Gebruik metaaldetecteerbare siliconenverbindingen. Deze materialen bevatten ijzerhoudende additieven die metaaldetectoren op productielijnen activeren. De additieven zijn door de FDA goedgekeurd voor incidenteel contact. Voor voedselverwerking en farmaceutische toepassingen worden detecteerbare varianten voorgeschreven. De extra materiaalkosten zijn gering in vergelijking met een terugroepactie.
Kritische materiaalselectiecriteria in Vinzicht Cups Productie
Hardheid (Shore A)
De hardheid van siliconen wordt gemeten op de Shore A-schaal. Lagere waarden betekenen een zachter materiaal. Hogere waarden betekenen een steviger en duurzamer materiaal.
35A is geschikt voor zachte, delicate toepassingen. Denk aan het hanteren van een versgebakken croissant of het oppakken van een gepolijste lens. De rand past zich gemakkelijk aan. De grip is prettig. Het nadeel is de slijtage. Zacht siliconen scheurt sneller.
50A is geschikt voor stevige, duurzame toepassingen. Bijvoorbeeld het optillen van een metalen plaat of het verplaatsen van een ruw plastic onderdeel. De rand is slijtvast en de klemkracht is hoger. 50A past zich echter minder goed aan onregelmatige oppervlakken aan dan 35A.
Naleving van voedselkwaliteit
Voedselcontact is een gereguleerde omgeving. Losse siliconen zijn niet toegestaan.
FDA 21 CFR 177.2600 is de Amerikaanse norm. Deze norm specificeert de toegestane extracteerbare stoffen en testmethoden. Een gecertificeerd product voldoet aan deze tests. Geen certificaat betekent dat het materiaal niet voldoet aan de norm, zelfs als het er hetzelfde uitziet.
EU-verordening 1935/2004 is het Europese kader. De eigenlijke testmethoden zijn afkomstig van andere normen, maar deze verordening stelt de eisen vast. Mensen die in Europa verkopen, hebben een conformiteitsverklaring van de materiaalleverancier nodig.
Beide normen zijn van belang. Een beker voor een bakkerij heeft de ene of de andere nodig, afhankelijk van waar de apparatuur naartoe wordt verzonden. Mensen vragen om documentatie voordat ze materiaal bestellen.
Speciale eigenschappen
Soms voldoet de standaardoplossing niet. Mensen hebben behoefte aan extra functies.
Metaaldetectie is bedoeld voor de voedingsmiddelen- en farmaceutische industrie. IJzerhoudende additieven worden door de siliconen gemengd. Als er een stukje afbreekt, detecteert een metaaldetector het fragment. Het alternatief is een terugroepactie.
Hittebestendigheid is geschikt voor hete omgevingen, zoals bakovens en sterilisatiecycli. Standaard siliconen degraderen boven 200 °C. Speciale samenstellingen zijn bestand tegen temperaturen van 250 °C en hoger.
Antistatische eigenschappen voorkomen dat stof zich aantrekt. Dit is essentieel in de elektronica-industrie. Een statische lading trekt deeltjes naar het product. De beschermkap moet die lading afvoeren. Men kiest voor antistatische materialen wanneer standaard siliconen problemen met vervuiling veroorzaken.
Geen enkel materiaal is geschikt voor alle toepassingen. Mensen stellen prioriteiten op basis van de toepassing. Hardheid staat voorop. Flexibiliteit komt op de tweede plaats. Speciale eigenschappen komen als derde aan de beurt. Als de volgorde verkeerd is, zal de beker niet werken, hoe goed hij ook is gemaakt.
Conclusie
Massaproductie van vacuümcups is geen eenvoudige opgave. Drie zaken moeten perfect op elkaar afgestemd zijn. De uitharding van de siliconen moet consistent zijn. Het spuitgieten van het plastic moet aan zeer nauwe toleranties voldoen. De hechting tussen de drie onderdelen moet duizenden cycli doorstaan. Als er één van deze factoren niet klopt, falen de cups al tijdens de productie.
Laatste advies voor mensen die een productie opzetten: geef al vroeg in de ontwerpfase prioriteit aan de kunststof-siliconenverbindingsmethode. Overmolding is de beste keuze voor grote volumes. Lijmen werkt ook, maar vereist meer procescontrole. Neem een beslissing voordat u het matrijsstaal snijdt.
Gebruik vanaf het begin gecertificeerde materialen. FDA-conformiteit. EU-verklaringen. Metaaldetecteerbare kwaliteiten indien nodig. Wijzig geen materialen laat in het project. Het uithardingsprofiel verandert. De hechtsterkte verandert. Het hele proces raakt ontregeld.
Investeer in vacuümontgassingsapparatuur. Luchtbellen zijn onacceptabel in een afdichtingsoppervlak. Handmatig gemengde batches zonder vacuüm zullen mislukken. Productie op grote schaal vereist een goede ontgassing. Geen compromissen. De bekers sluiten goed af of niet. Mensen herinneren zich de bekers die niet goed afsluiten.
Over NOBLE: Uw partner in precisieproductie van kunststof en siliconen.
Wie Wij Zijn
NOBLE is een gespecialiseerd bedrijf in de productie van kunststoffen. Klanten komen naar ons voor uiterst nauwkeurig spuitgieten en siliconenverwerking.
Overbrug de kloof tussen complexe productontwerpen en betrouwbare massaproductie. De uitdaging zit hem in componenten van twee materialen: kunststof en siliconen. Vacuümcups zijn daar een perfect voorbeeld van. Een stijve kunststof behuizing heeft een flexibele siliconen rand nodig. De twee materialen moeten permanent met elkaar verbonden zijn. Wij maken dat mogelijk.
Onze kernverwerkingsmogelijkheden
Spuitgieten van kunststof
De ingenieurs van NOBLE werken met hoogwaardige kunststofmaterialen. ABS, polycarbonaat (PC), nylon (PA) en andere op maat gemaakte samenstellingen. Klanten sturen ons hun materiaalspecificaties. Wij maken de mallen.
Grote volumes worden geproduceerd in geautomatiseerde cellen. Constante kwaliteit is het doel. De cyclustijden zijn kort. Mensen hebben duizenden onderdelen per dag nodig. Onze machines leveren dat volume zonder variatie.
Vloeibaar siliconenrubber (LSR) spuitgieten
Precisievormen van flexibele siliconencomponenten is een kernvaardigheid in de productie van vacuümcups. Complexe lipvormen voor vacuümcups zijn routine. Het LSR-proces is geschikt voor hoge snelheden en grote volumes. De braamvorming is minimaal. De consistentie tussen de onderdelen is zeer hoog.
Overgieten (Verbinding van kunststof met siliconen)
Dit is onze specialiteit. Wij hechten siliconen chemisch rechtstreeks aan harde kunststofsubstraten in één enkele vormcyclus. Geen secundaire lijmlaag nodig. Geen zwakke lijmverbindingen.
Waarde toevoegende diensten
Het feit dat we de gereedschappen in eigen huis produceren, is een groot voordeel. We ontwerpen en fabriceren precisievormen die perfect zijn afgestemd op de geometrie van elk product – u hoeft niet te wachten op een externe gereedschapmakerij.
Nabewerking vindt plaats in onze fabriek. Ontbramen verwijdert overtollig materiaal. Na-uitharding stabiliseert de siliconen. Ultrasoon reinigen bereidt de oppervlakken voor. Lektesten sporen defecten op voordat de onderdelen worden verzonden.
Materiaalaanpassing is mogelijk. Wij formuleren siliconen die voldoen aan de FDA-richtlijnen. We produceren ook metaaldetecteerbare compounds voor de voedingsmiddelen- en farmaceutische industrie.
Certificeringen en naleving (Kwaliteitsgarantie)
ISO 9001:2015 (Kwaliteitsmanagementsystemen)
Deze certificering toont onze toewijding aan. Constante kwaliteit. Continue verbetering. Klanttevredenheid. De norm omvat al onze productieprocessen.
ISO 13485:2016 (Medische hulpmiddelen – Kwaliteitsmanagement)
Dit is de cruciale certificering voor medisch werk. Wij produceren componenten voor medische, farmaceutische en gezondheidszorgtoepassingen. De norm bevestigt ons vermogen om te voldoen aan strenge wettelijke eisen. Veiligheid. Traceerbaarheid. Risicomanagement.
FAQ
Wat is het verschil tussen compressievormen en LSR-injectie voor siliconen bij de productie van vacuümcups?
Bij compressievormen wordt een voorgevormd siliconenblok gebruikt. De matrijskosten zijn lager. De cyclustijden zijn langer. Klanten kiezen hiervoor bij kleinere volumes of eenvoudigere geometrieën.
LSR-injectie maakt gebruik van vloeibaar siliconenrubber. Twee componenten worden automatisch gemengd. De vloeistof wordt rechtstreeks in een verwarmde mal geïnjecteerd. Het uithardingsproces vindt plaats in de matrijs. De cyclustijden zijn korter. De precisie is beter. De matrijskosten zijn hoger. Men kiest voor LSR bij grote volumes en complexe onderdelen.
Kan ik siliconen op plastic lijmen in plaats van ze eroverheen te gieten?
Ja. Lijmen werkt. Het is niet hetzelfde als overspuiten. Bij overspuiten ontstaat een chemische verbinding tijdens het spuitgietproces. Er is geen lijmlaag aanwezig. Lijmen vereist oppervlaktevoorbereiding. Er wordt een primer op het plastic aangebracht. Vervolgens wordt de lijm op de siliconen aangebracht. Daarna worden de onderdelen op elkaar geperst.
De verbinding is mechanisch, niet chemisch. Het is minder betrouwbaar voor toepassingen met een hoge gebruiksduur. Men gebruikt lijmverbindingen wanneer er geen matrijs voor overspuiten beschikbaar is of wanneer materialen niet compatibel zijn. Voor de massaproductie van een vacuümcup is overspuiten de betere keuze.
Zijn siliconen vacuümcups recyclebaar?
De meeste siliconen vacuümcups zijn niet recyclebaar via de standaard gemeentelijke recyclingprogramma's. Siliconen zijn een thermohardend polymeer. Het smelt niet en hervormt niet zoals thermoplasten.
Sommige gespecialiseerde recyclingbedrijven accepteren siliconen. Ze vermalen het materiaal tot poeder dat gebruikt kan worden als vulmiddel of voor hergebruik in andere toepassingen. Maar dergelijke bedrijven zijn niet algemeen. De meeste gebruikte siliconen bekers belanden op de stortplaats of worden verbrand. Mensen die prioriteit geven aan een verantwoorde afvalverwerking, moeten met deze beperking rekening houden bij de materiaalkeuze voor toepassingen met een hoog verbruik.







