
Introductie
Bij CNC-bewerking van onderdelen stuiten ingenieurs vaak op lastig op te lossen problemen die soms moeilijk te detecteren zijn tijdens de ontwerpfase. Een van de meest voorkomende problemen is de verwerking van dunwandige structuren. Lage stijfheid. De wand buigt onder de snijkracht. Dit leidt tot trillingen. Er ontstaan trillingssporen op het oppervlak. Doorbuiging veroorzaakt maatafwijkingen. Het afvalpercentage neemt toe.
Deze handleiding behandelt de belangrijkste uitdagingen waar ingenieurs mee te maken krijgen bij de productie van dunwandige onderdelen. We bekijken ook welke CNC-bewerkingsprocessen succesvol zijn voor deze lastige componenten. Vijf-assige bewerking verandert de spelregels voor dunwandige onderdelen. Laten we beginnen.
Waarom is CNC-bewerking van dunwandige onderdelen moeilijk?
Wat zijn de grootste problemen met dunwandige onderdelen bij CNC-bewerking? De ingenieurs van NOBLE hebben 6 belangrijke aandachtspunten geïdentificeerd:
Lage stijfheid en statische doorbuiging
Stel je een dunne wand voor. Die heeft geen massa erachter. Het snijgereedschap duwt tegen het materiaal. Die kracht buigt de wand weg van het gereedschap. Daarna veert de wand na de bewerking weer terug. Dit noemen we statische doorbuiging.
Het resultaat is een maatafwijking. Het onderdeel komt te klein of niet rond van de machine. Operators meten het op. Het wordt afgekeurd tijdens de inspectie. Dit probleem wordt erger naarmate de wanden dunner worden. Snelle prototyping-runs brengen het probleem vaak al vroeg aan het licht, maar bij grotere productievolumes wordt elke fout vergroot.
Geklets en harmonische trillingen
Elk onderdeel heeft een eigenfrequentie. Dunne wanden hebben een lage eigenfrequentie. De snijfrequentie van de tanden van het gereedschap kan overeenkomen met die eigenfrequentie. Wanneer dat gebeurt, treedt resonantie op. De wand trilt. Heftig.
Er ontstaan trillingssporen op het bewerkte oppervlak. De levensduur van het gereedschap neemt af. De oppervlaktekwaliteit verslechtert. Soms is de trilling zo hevig dat de operator deze door de hele fabriekshal hoort. 5-assige bewerking kan hierbij helpen, omdat de gereedschapsoriëntatie de dynamiek van de gereedschapsinschakeling verandert. Maar de natuurkundige principes blijven hetzelfde. Een lage stijfheid bevordert trillingen.
Warmteontwikkeling en thermische vervorming
Dunne secties voeren warmte slecht af. Een massief metalen blok voert warmte af van de snijzone. Een dunne wand kan dat niet. De warmte hoopt zich op in het materiaal.
De wand zet plaatselijk uit. Vervolgens koelt deze af na de bewerking, waardoor de vorm verandert. Thermische vervorming verstoort de toleranties die direct na het snijden nog in orde leken. Operators meten het onderdeel een uur later en constateren dat het is verschoven. Dit is een nachtmerrie voor precisie-CNC- bewerkingen. De oplossing ligt in het beheersen van de warmte-inbreng, niet alleen de snijkrachten.
Werkstukbevestiging en klemmingsvervorming
Een standaard bankschroef werkt prima voor een massief blok. Knijp er stevig in. Het blok beweegt niet. Maar een dunwandig onderdeel? Dat is een ander verhaal. De bankschroefbekken pletten de wand. Of ze vervormen de vorm al voordat het snijden begint.
Operators meten vaak een onderdeel na de bewerking. Vervolgens maken ze het los. De wand veert terug naar zijn oorspronkelijke kromme vorm. Het onderdeel voldoet niet aan de inspectie-eisen. De bewerking zelf was niet het probleem, maar de klemming. Oplossingen hiervoor zijn onder andere flexibele klembekken, potklemmen of lijmbevestiging. Standaard CNC-bewerkingsmethoden moeten worden herzien voor dunne wanden.
Restspanning en kromtrekking
Metaal komt uit de fabriek met interne spanningen erin opgesloten. Walsen, extrusie en warmtebehandeling – al deze processen laten spanningen achter in het materiaal. Wanneer een machinist materiaal verwijdert uit een massief blok, worden die spanningen ongelijkmatig opgeheven. Het onderdeel vervormt.
Bij een dik onderdeel is de kromtrekking gering. Bij een dunwandig onderdeel veroorzaakt dezelfde spanningsontlasting een dramatische vervorming. Een vlakke wand wordt een gebogen wand. Een ronde vorm wordt ovaal. Ruwbewerkingen gevolgd door spanningsontlastingscycli kunnen helpen. Snelle prototyping met spanningsarme materialen zoals aluminium, die kromtrekkingspatronen kunnen onthullen voordat de productie begint, maakt gebruik van hardere metalen.
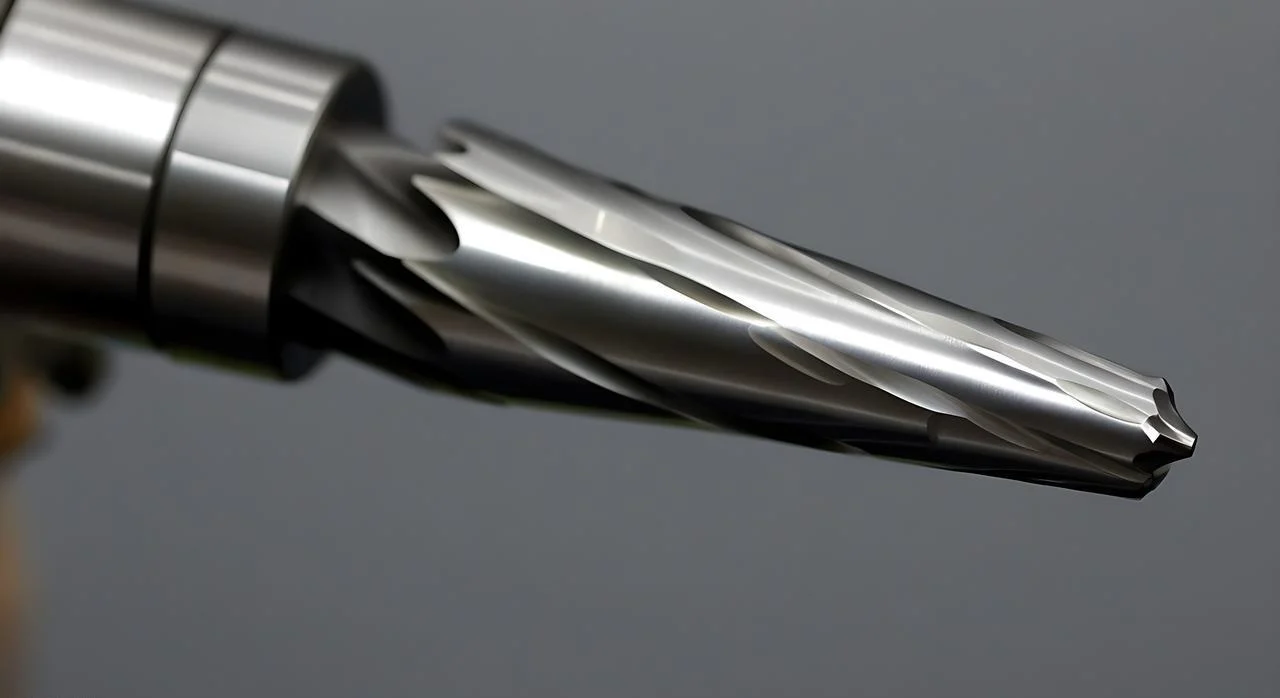
Gereedschapsafbuiging
Het snijgereedschap buigt. Een korte, dikke vingerfrees is stijf. Een lange, dunne vingerfrees is dat niet. Dunwandige onderdelen vereisen vaak gereedschappen met een groot bereik om dieper gelegen structuren te bereiken. Dat bereik brengt kosten met zich mee.
Het gereedschap buigt door onder de snijbelasting. De mate van doorbuiging varieert afhankelijk van de wanddikte. De oppervlaktekwaliteit lijdt eronder. Toleranties verschuiven. Soms breekt het gereedschap. 5-assige bewerking maakt het gebruik van kortere gereedschappen mogelijk, omdat het werkstuk kan worden verplaatst. Kortere gereedschappen betekenen minder doorbuiging. Dat is een groot voordeel bij dunne wanden en beperkte toegang.
Bewezen strategieën om de CNC-bewerking van dunwandige materialen te verbeteren
Hieronder vindt u vier categorieën van beproefde strategieën. Pas ze toe in de fabriek. Dunwandige onderdelen worden zo mogelijk in plaats van een moeizaam proces.
1. Bevestiging en werkstukondersteuning
Vulmaterialen werken goed. Laagsmeltende legeringen kunnen in holle vormen worden gegoten. Bewerk ze met een freesmachine. Smelt ze daarna weer weg. Was werkt voor kunststoffen. Urethaan voor onregelmatige vormen. Opofferingssteunen en lipjes verbinden de dunne wand met dikker materiaal. Snijd de lipjes aan het einde af.
Vacuümspantangen klemmen platte, dunne onderdelen vast zonder ze te pletten. De flexibele klembekken worden nauwkeurig op het onderdeel afgestemd. Geen puntbelasting. Geen vervorming. Steunpluggen worden achter uitsparingen en dunne ribben geplaatst. De plug ondersteunt de wand van onderaf. Het gereedschap duwt. De plug duwt terug. CNC-bewerking wordt weer voorspelbaar.
2. Gereedschapspad en snijstrategie
Verminder de snijkracht. Minder kracht betekent minder doorbuiging.
Hogesnelheidsbewerking verandert de spelregels. Lichte radiale inschakeling. Hoge voedingssnelheden. Trochoïdaal frezen maakt gebruik van cirkelvormige gereedschapspaden om de inschakeling laag te houden. Men ziet met deze methode een dramatische verbetering bij dunwandige werkstukken.
Omhoog frezen. Altijd. Nooit conventioneel. De spanen beginnen dik en worden dunner. Het gereedschap trekt zich in het werkstuk in plaats van het weg te duwen. Door de snijrichting afwisselend te gebruiken, wordt de restspanning op de tegenoverliggende wanden in evenwicht gebracht. Frees de ene wand omhoog. Frees de tegenoverliggende wand omlaag. De krachten heffen elkaar op.
Een hellende of spiraalvormige indringing is altijd beter dan een indringing. Een indringing gaat recht naar beneden. Hoge kracht. Hoge hitte. Een hellende indringing verdeelt de indringing over een grotere afstand. Een spiraalvormige indringing doet hetzelfde, maar dan in een cirkel. Vijfassige bewerking maakt betere indringhoeken mogelijk voor dunwandige holtes.
3. Gereedschapsselectie en -instelling
Maximaliseer de stijfheid van het gereedschap. Een zo kort mogelijke overhang is essentieel. Steek het gereedschap zo ver mogelijk uit als nodig is, maar niet verder.
Frezen met variabele snijkanten en variabele spiraalhoeken onderdrukken harmonische trillingen. De onregelmatige afstand tussen de snijkanten voorkomt resonantie. Standaardgereedschappen trillen. Gereedschappen met variabele geometrie snijden soepel.
Gereedschappen met een grotere kerndiameter zijn stijver dan standaard vingerfrezen. Dezelfde buitendiameter. Meer staal in het midden. Hardmetaal is de basis. CBN en PCD zijn harder en stijver, maar kosten meer. Voor dunne titaniumwanden loont de meerprijs zich.
4. Operationele volgorde
Beheers de spanning gedurende het productieproces. Lees eerst het onderdeel. Laat materiaal op de wanden zitten. Stuur het onderdeel naar de spanningsontlastingsinstallatie – thermisch of cryogeen. Breng het vervolgens terug voor de afwerking.
De voorfreesbewerking verwijdert het grootste deel van het materiaal. De spanningsontlasting zorgt ervoor dat het werkstuk vanzelf kromtrekt, niet tijdens de nabewerking. Vervolgens verwijdert de nabewerking de laatste kleine hoeveelheid. De wand ondervindt een lage snijkracht en er vindt geen restspanningontlasting plaats.
Adaptieve afwerking is ook belangrijk. Meerdere lichte bewerkingen in plaats van één zware. De eerste afwerkingsbewerking verwijdert het grootste deel van het overtollige materiaal. De tweede bewerking bereikt de uiteindelijke afmeting. De wand buigt minder door omdat er bij elke bewerking minder materiaal wordt verwijderd. Snelle prototypes helpen om deze volgordes te optimaliseren voordat er voor productievolumes een methode wordt gekozen.
De beste CNC-bewerkingsprocessen voor dunwandige onderdelen
Niet elk CNC-bewerkingsproces verwerkt dunne wanden op dezelfde manier. Het is belangrijk om het proces af te stemmen op de geometrie van het onderdeel. Hieronder een vergelijking van de belangrijkste methoden.
CNC frezen (3-, 4-, 5-assig) – Meest veelzijdig
Draaien is geschikt voor cilindrische werkstukken met dunne wanden. Denk hierbij aan buizen, hulzen, balgen en dunwandige ringen. Het werkstuk draait rond en het gereedschap beweegt lineair.
Bij achterwaarts draaien wordt het gereedschap van de spankop afgetrokken. Dit vermindert de afschuifkracht bij lange, dunne wanden. Bij afpellend draaien worden meerdere lichte bewerkingen uitgevoerd in plaats van één zware snede. Steunen ondersteunen het werkstuk op het contactpunt met het gereedschap. Bij extreem dunwandige buizen vult men de binnendiameter met een legering met een laag smeltpunt voordat men gaat draaien. Deze legering wordt vervolgens weer weggesmolten. De steun maakt de snede mogelijk.
CNC Draaien (Draaibank) – Voor cilindrische onderdelen
Draaien is geschikt voor cilindrische werkstukken met dunne wanden. Denk hierbij aan buizen, hulzen, balgen en dunwandige ringen. Het werkstuk draait rond en het gereedschap beweegt lineair.
Bij achterwaarts draaien wordt het gereedschap van de spankop afgetrokken. Dit vermindert de afschuifkracht bij lange, dunne wanden. Bij afpellend draaien worden meerdere lichte bewerkingen uitgevoerd in plaats van één zware snede. Steunen ondersteunen het werkstuk op het contactpunt met het gereedschap. Bij extreem dunwandige buizen vult men de binnendiameter met een legering met een laag smeltpunt voordat men gaat draaien. Deze legering wordt vervolgens weer weggesmolten. De steun maakt de snede mogelijk.

Zwitserse draaibank – voor kleine, dunne onderdelen
Deze machine is uitermate geschikt voor kleine, dunne onderdelen. Diameters kleiner dan 1.5 inch. Medische componenten. Behuizingen van elektronische connectoren. Kleine, dunwandige hulzen.
Het voordeel is de geleidingsbus. Deze ondersteunt het materiaal precies op de plek waar het gereedschap snijdt. Er is vrijwel geen overhang. Het materiaal wordt niet weggedrukt. Men krijgt dunne wanden met een uitzonderlijke rondheid en oppervlakteafwerking. Snelle prototyping op een Zwitserse draaibank laat vaak zien dat een onderdeel bewerkbaar is, terwijl conventioneel draaien faalt.
Machinale bewerking van elektrische ontlading (EDM) – Voor extreem dunne wanden
Soms zijn snijkrachten de vijand. Zelfs lichte freeskrachten kunnen een wand vervormen. EDM biedt hiervoor een oplossing. Er is geen snijkracht nodig. Een vonk erodeert het materiaal.
Dit werkt voor wanden dunner dan 0.3 millimeter. Gehard staal is een veelvoorkomende toepassing. Matrijzen met dunne ribben. Medische instrumenten met delicate onderdelen. Het nadeel is de snelheid. EDM is traag. Maar voor extreem dunne wanden in harde metalen is het de enige betrouwbare methode.
Laser & waterstraal – Voor dunne 2D-profielen
Deze processen werken voor dunne 2D-profielen. Platte onderdelen. Pakkingen, vulplaatjes, dunne beugels. Het materiaal wordt niet blootgesteld aan snijkracht. Lasersnijden gebruikt warmte. Waterstraalsnijden gebruikt een schuurmiddel in water onder hoge druk.
Geen van beide methoden veroorzaakt doorbuiging. De beperking zit hem in de geometrie. Laser- en waterstraalsnijden kunnen geen diepe uitsparingen of interne 3D-structuren snijden. Ze zijn het meest geschikt voor doorlopende sneden in vlak materiaal.
Snel naslagwerk voor probleemoplossing
Operators op de fabrieksvloer hebben snel antwoorden nodig. Hier is een handig overzicht. Koppel het probleem aan de oplossing. Geen theorie. Gewoon wat werkt.
| Challenge | Beste strategie |
| Klapperen | Trochoïdale gereedschapspaden in combinatie met een frees met variabele snijkanten. De onregelmatige afstand tussen de snijkanten breekt harmonische trillingen af. |
| Instorting (muur stort in) | Vulmateriaal in de holte. Laagsmeltende legering of was. Vormvaste, zachte klemmen die nauwkeurig op de vorm van het onderdeel zijn afgestemd. Geen puntbelastingen. |
| Warmteophoping | Hogesnelheidsbewerking om de spaanafvoer licht te houden. Koelvloeistof door het gereedschap om warmte uit de snijzone af te voeren. |
| Vervorming na het losmaken van de klem | Ruw bewerken. Stuur het naar de spanningsontlastingsafdeling. Breng het terug voor de afwerking. Het onderdeel vervormt tijdens de spanningsontlasting, niet tijdens de afwerkingsgang. |
| Dunne vloer tillen | De vacuümzuignap trekt de vloer vlak. Lijmmal voor kleine onderdelen op een opofferingsplaat. Breek het onderdeel los met hitte of oplosmiddel. |
Operators die deze strategieën toepassen, kunnen het aantal afgekeurde onderdelen verminderen, de machinebeschikbaarheid verhogen en de kans vergroten dat onderdelen de inspectie doorstaan.
Veelvoorkomende fouten die je moet vermijden bij het CNC-bewerken van dunwandige onderdelen
Hieronder staan enkele veelgemaakte fouten die NOBLE-ingenieurs zijn tegengekomen bij het bewerken van dunwandige onderdelen. Vermijd deze vier fouten. Het werk wordt er een stuk eenvoudiger door.
Het gebruik van conventionele sleuffreesmethoden op dunne wanden
Een sleuffreesbewerking over de volledige breedte benut de hele gereedschapsdiameter. De snijkrachten schieten omhoog. De wand buigt door. Er ontstaat trilling. Het werkstuk schuurt vaak. Trochoïdaal frezen of hogesnelheidsbewerking met lichte radiale inschakeling werkt beter. Kleine stapgroottes. Hoge voedingssnelheden. De wand ondervindt een lagere kracht en blijft op zijn plaats.
De richting van het klimmen tijdens het frezen negeren
Bij het frezen tegen de muur is tegendrukfrezen niet mogelijk. Het gereedschap bijt in het materiaal. De spanen beginnen dik en eindigen dun. De frees trekt zich in het werkstuk. Bij conventioneel frezen gebeurt het tegenovergestelde. Het gereedschap schuurt eerst en snijdt dan pas. De spanen beginnen dun en eindigen dik. De frees duwt zich van de wand af. Doorbuiging treedt direct op.
Overmatige gereedschapsuitsteek
Elke millimeter overhang die verder gaat dan nodig, vermindert de stijfheid. Het gereedschap buigt. Er ontstaat trilling. De oppervlaktekwaliteit verslechtert. Veel machinisten pakken een lang gereedschap en gebruiken dat. Dat is een fout. Gebruik het kortste gereedschap dat het werkstuk bereikt. Als een grote reikwijdte onvermijdelijk is, gebruik dan een conische frees of een gereedschap met een grotere kerndiameter. Stijfheid is belangrijker dan gebruiksgemak.
Stressverlichting vergeten voordat je klaar bent
Bij het voorbewerken wordt het grootste deel van het materiaal verwijderd. Restspanningen in het materiaal worden losgelaten. Het werkstuk beweegt. Als een operator direct doorgaat naar de nabewerking, snijdt de nabewerking een vorm die niet langer uitgelijnd is. Het afvalpercentage stijgt.
De oplossing is simpel, maar wordt vaak overgeslagen. Bewerk het onderdeel ruw. Haal het uit de machine. Laat het spanningsarm maken – thermisch of cryogeen. Stel het vervolgens weer in voor de afwerking. Het onderdeel stabiliseert tijdens het spanningsarm maken. Bij de afwerkingsgang ziet het onderdeel een stabiel geheel. Snelle prototyping zonder deze stap geeft een vals gevoel van zekerheid. Productievolumes onthullen de waarheid. Sla het spanningsarm maken niet over.
Over NOBLE – Precisie CNC-bewerking van dunwandige onderdelen
NOBLE is een gespecialiseerd CNC-bewerkingsbedrijf. Mensen komen naar ons voor uiterst nauwkeurige, complexe componenten.
De focus ligt op het oplossen van complexe opdrachten. Dunwandige onderdelen die andere fabrieken afwijzen. Strakke toleranties die de mogelijkheden van de machines tot het uiterste drijven. Uitdagende materialen zoals titanium, Inconel en gehard staal. We hebben jarenlange ervaring in precisieproductie.
Onze kernmogelijkheden voor CNC-bewerking
CNC-frezen (3-, 4- en 5-assig)
Hogesnelheidsbewerking voor dunne wanden en diepe uitsparingen. Gelijktijdige vijfassige bewerking voor complexe contouren en ondersnijdingen. De vijfassige mogelijkheid maakt kortere gereedschappen mogelijk en zorgt voor betere toegang tot moeilijk bereikbare onderdelen.
CNC-draaien (met aangedreven gereedschap en meerassig)
Diameters tot 300 millimeter. Dankzij aangedreven gereedschap zijn frees-draaibewerkingen in één opspanning mogelijk. Minder handelingen betekenen een hogere nauwkeurigheid en minder kans op fouten.
Zwitserse draaibank
Schuifkopconstructie. Ideaal voor medische en elektronische componenten met een kleine diameter en dunne wanden. De geleidingsbus ondersteunt het materiaal precies op de snede. Minimale doorbuiging. Hoge precisie.
Extra processen
Draadvonkerosie voor harde materialen en dunne sleuven. Oppervlakteslijpen voor vlakheid en afwerking. Lasermarkering voor traceerbaarheid. Assemblage in eigen huis indien nodig. Klanten kunnen ook gebruikmaken van afwerkingsdiensten. Ontbramen, passiveren en anodiseren. Eén fabriek. Meerdere stappen.
Kwaliteitscertificaten
Vertrouwen is essentieel bij precisiewerk. Onze certificeringen bewijzen dat de systemen werken.
ISO 9001:2015
Kwaliteitsmanagementsysteem. Constante kwaliteit. Continue verbetering. Strikte procesbeheersing en documentatie.
ISO 13485:2016
Kwaliteitsmanagement voor medische hulpmiddelen. Deze certificering bevestigt ons vermogen om componenten te produceren voor chirurgische instrumenten, implantaten en diagnostische apparatuur. Verbeterde traceerbaarheid. Risicomanagement. Naleving van wet- en regelgeving.
Waarom met ons samenwerken voor dunwandige onderdelen?
Bewezen expertise in opspan- en gereedschapsstrategieën. Wij voorkomen vervorming in plaats van deze te bestrijden. Gecertificeerde kwaliteitssystemen garanderen dat elk dunwandig onderdeel voldoet aan de specificaties op de tekening. Geen giswerk. Geen nabewerking.
Geavanceerde CAM-programmering stuurt onze machines aan. HSM. Trochoïdaal frezen. Adaptief uitfrezen. Allemaal geoptimaliseerd voor onderdelen met een lage stijfheid. Mensen die standaard gereedschapspaden gebruiken op dunwandige restonderdelen. Wij niet.
Dankzij rapid prototyping kunnen klanten strategieën testen voordat ze overgaan tot productie. Of het nu om één stuk of tienduizend stuks gaat, wij schalen. Dezelfde strategieën die werken voor een prototype, werken ook voor een serieproductie. Dat is het verschil met NOBLE.
FAQ
Waarom wordt CNC-bewerking van dunwandige onderdelen als moeilijk beschouwd?
Dunwandige onderdelen missen stijfheid. De lage stijfheid is het kernprobleem. Snijkrachten duwen tegen de wand. Deze buigt door. Er ontstaan trillingen. Er verschijnen schaafplekken op het oppervlak. Er ontstaat warmte omdat dunne secties deze niet kunnen afvoeren. Restspanningen van het basismateriaal komen vrij tijdens de bewerking. Terugvering verstoort de afmetingen. Standaard klemmen maken het erger. Bankschroefbekken pletten de wand of vervormen het hele onderdeel nog voordat het snijden begint.
Wat is de beste gereedschapspadstrategie voor dunne wanden?
Trochoïdaal frezen, in combinatie met hogesnelheidsbewerking, wordt algemeen beschouwd als de beste aanpak. Een kleine radiale insnijding werkt goed, doorgaans vijf tot tien procent van de gereedschapsdiameter. Een grote axiale insnijding zorgt ervoor dat het gereedschap blijft snijden. Het resultaat zijn lage en constante snijkrachten. Trillingen nemen drastisch af. Mensen die overstappen van conventioneel sleuvenfrezen naar trochoïdaal frezen zien direct verbeteringen.
Welk CNC-bewerkingsproces is het meest geschikt voor dunwandige onderdelen?
Het antwoord hangt af van de geometrie van het onderdeel.
- CNC frezen with Snelle of trochoïdale bewerkingstechnieken werken het beste voor behuizingen, uitsparingen en ribben. Vijfassige bewerking biedt de mogelijkheid om het gereedschap te kantelen en de benodigde kracht te verminderen.
- CNC draai with Een stabiele steun of een uitzetbare doorn is zeer geschikt voor buizen en hulzen. De steun voorkomt dat de buis tijdens het snijden inklapt.
- Zwitsers type draaibanken uitmunten Bij dunwandige onderdelen met een kleine diameter. Minder dan 1.5 inch. De geleidingsbus ondersteunt het materiaal precies op het snijpunt.
- Wire EDM is Voor extreme gevallen. Wanden dunner dan 0.3 millimeter. Geharde materialen. Nul snijkracht betekent geen enkele doorbuiging.
- Laser of waterstraal snij- Bedrijven Voor platte, dunne 2D-profielen. Pakkingen, vulplaatjes, eenvoudige beugels.
Kun je zowel prototypes ontwikkelen als grote series dunwandige onderdelen produceren?
Ja. Met onze snelle prototyping-service voor 1 tot 10 stuks kunnen klanten hun ontwerpen testen voordat ze overgaan tot massaproductie. Hetzelfde productieproces kan worden opgeschaald voor de productie van 10,000 stuks of meer. NOBLE's ISO-gecertificeerde kwaliteitsmanagementsysteem zorgt ervoor dat alles wat we doen altijd van topkwaliteit is. We zitten altijd op één lijn, of het nu de eerste of de tienduizendste is. We houden ons aan de regels en blijven altijd binnen de vastgestelde toleranties. Dat is waar we naar streven.






