

CNC-bewerking van exoskeletten produceert onderdelen voor draagbare robotsystemen. Dit proces biedt de precisie en herhaalbaarheid die deze systemen voor menselijke ondersteuning nodig hebben. Medische exoskeletten helpen bij revalidatie en mobiliteit, terwijl industriële versies het risico op blessures verlagen. Een hoge sterkte-gewichtsverhouding is cruciaal. Hoe voldoet het proces aan de specifieke eisen van deze systemen? Het antwoord ligt in de materiaalkeuze en ontwerpstrategieën die prestaties en kosten in balans brengen. Complexe vormen verminderen het gewicht met behoud van structurele integriteit, en nauwe toleranties zorgen voor soepele bewegingen.
Wat is CNC-bewerking van exoskeletten?
Definitie en kernwerkstroom
Substractieve fabricage voor draagbare robotica
Bij CNC-bewerking van exoskeletten wordt materiaal van een massief blok verwijderd om de uiteindelijke vorm te creëren. Deze subtractieve methode stelt ingenieurs in staat om elke afmeting en elk oppervlak te controleren. De aanpak werkt goed voor draagbare robotsystemen, omdat de pasvorm van invloed is op het comfort en de functionaliteit. Het proces begint met een blok metaal of kunststof. De machine verwijdert alles wat niet overeenkomt met het 3D-model. Wat overblijft is een nauwkeurig onderdeel dat klaar is voor assemblage. Ingenieurs kiezen voor subtractieve methoden omdat massieve blokken geen interne defecten of laaglijnen hebben. De materiaalstructuur blijft overal in het onderdeel hetzelfde.
Geautomatiseerd snijden, boren en slijpen
CNC-machines volgen digitale programma's om zelfstandig te snijden, boren en slijpen. De machine leest de gereedschapspaden en beweegt de snijgereedschappen erlangs. Er vinden geen handmatige aanpassingen plaats tijdens de cyclus. Deze automatisering zorgt voor consistentie tussen de verschillende onderdelen. Operators laden het materiaal en starten het programma. De machine doet de rest zonder menselijke tussenkomst. Elk onderdeel komt exact overeen met het ontwerp. Het programma regelt de spindelsnelheid, de voeding en de snijdiepte voor elke bewerking. Verschillende gereedschappen worden gebruikt voor voorbewerking, nabewerking en detailwerk.
Het project van de HEI Junia Engineering School biedt een concreet voorbeeld. Hun team bouwde een aluminium bewegingsexoskelet met behulp van een CNC-workflow. Dankzij het geautomatiseerde proces konden ze betrouwbare onderdelen met exacte afmetingen produceren. Het project liet zien hoe subtractieve methoden lichtgewicht structuren creëren voor menselijke augmentatie.
CNC-bewerking voor robotische exoskeletten
3-assig voorbewerken en 5-assig nabewerken
Fabrikanten verdelen het werk in twee fasen. Eerst komt het 3-assig voorbewerken. In deze stap wordt snel een groot deel van het materiaal verwijderd. Grotere gereedschappen frezen dikke lagen om snel de uiteindelijke vorm te benaderen. Kortere gereedschapslengtes zorgen voor een stabielere opstelling na het voorbewerken. Vervolgens verfijnt het 5-assig nabewerken elk oppervlak tot de specificaties van het ontwerp.
Het 5-assige platform biedt duidelijke voordelen. Het gereedschap kan vanuit elke hoek worden benaderd. Het onderdeel blijft in één positie geklemd. Dit voorkomt fouten door het verplaatsen van het onderdeel tussen verschillende instellingen. Bij typisch 5-assig werk worden toleranties van ongeveer ±0.01 mm aangehouden voor verbindingsonderdelen. Complexe structuren vereisen mogelijk een tolerantiebereik van ±0.005 mm tot ±0.05 mm. Deze nauwe toleranties zorgen ervoor dat de assemblage tijdens gebruik soepel verloopt.
5-assige mogelijkheden voor anatomische vormen
Met 5-assige simultaanbewerking kunnen vormen worden gecreëerd die overeenkomen met de menselijke anatomie. Het gereedschap beweegt gelijktijdig langs vijf assen. Het produceert gebogen skeletstructuren, holle interne kanalen en asymmetrische mechanische behuizingen. Deze onderdelen zouden onmogelijk zijn met eenvoudigere opstellingen. De machine kan ondersnijdingen en complexe contouren in één bewerking bereiken. Het gereedschap kantelt en roteert om verborgen oppervlakken te bereiken zonder tegen het werkstuk aan te botsen. Deze mogelijkheid maakt 5-assige bewerking de beste keuze voor draagbare robotica.
Machinetypen en -configuraties
Verticale en horizontale bewerkingscentra
Verticale centers zijn geschikt voor kleinere werkstukken. Ze zijn gemakkelijk te laden en te bedienen. Horizontale centers zijn meer geschikt voor grotere frameprofielen. Door de zwaartekracht worden spanen uit diepe holtes verwijderd. Beide typen centers hebben hun nut, afhankelijk van de grootte en geometrie van het onderdeel.
| Machinetype | Rol in de productie van exoskeletcomponenten met anatomische geometrieën | Ondersteunende details |
| 5-asbewerking | Primaire basisstructuur voor anatomische geometrieën | Maakt het mogelijk om het gereedschap vanuit elke hoek te benaderen, elimineert meerdere instellingen en houdt het werkstuk stevig vastgeklemd, waardoor geometrische verhoudingen behouden blijven. |
| 3-assige machine | Niet aanbevolen voor anatomische geometrieën. | Meerdere instellingen introduceren stapelfouten die een kritische boring buiten de tolerantiezone kunnen duwen; ondersnijdingen zijn niet bereikbaar. |
| Draaibanken / Zwitserse machines | Secundair, voor actuatorcomponenten | Zwitsers precisiedraaien is essentieel voor kleine, lange en dunne onderdelen zoals actuatorassen, draaipennen en schroefdraadinzetstukken. |
| Precisiedraaicentra met aangedreven gereedschap | Voor harmonische aandrijfcomponenten | Hiermee kunt u vlakken frezen, kruisgaten boren en schroefdraad snijden in dezelfde opstelling. |
Meerassige systemen en Zwitserse draaibanken
Het 5-assige bewerkingscentrum is hét gereedschap voor anatomisch werk. Het zorgt ervoor dat de onderdelen perfect uitgelijnd blijven, omdat het werkstuk nooit naar een andere positie verplaatst wordt. Standaard 3-assige machines zijn hier minder geschikt. Meerdere posities creëren stapelfouten die een kritische boring buiten de tolerantiezone kunnen duwen. Het 5-assige systeem elimineert dit risico volledig. De machine klemt het werkstuk vast op een kantelbare draaitafel. Hierdoor kan het gereedschap in één bewerking vijf zijden van het werkstuk bereiken. Voor complexe hoeken zijn geen speciale opspaninrichtingen nodig.
Zwitserse draaibanken bewerken kleine roterende onderdelen. Ze maken motorbehuizingen, lagerbanen en scharnierpennen. Deze vereisen een hoge concentriciteit. De Zwitserse methode ondersteunt het materiaal dicht bij het snijgereedschap. Dit voorkomt doorbuiging tijdens het snijden.
Draaicentra met aangedreven gereedschap bieden extra flexibiliteit. Ze frezen vlakken, boren kruisgaten en snijden schroefdraad in dezelfde opspanning. Dit verkort de cyclustijd en verbetert de nauwkeurigheid. De 5-assige methode verwerkt complexe robotvormen in één enkele opspanning. Door deze machinetypes te combineren, beschikken fabrikanten over het volledige scala dat nodig is voor de productie van draagbare robots.
Materialen voor CNC-bewerking van exoskeletten
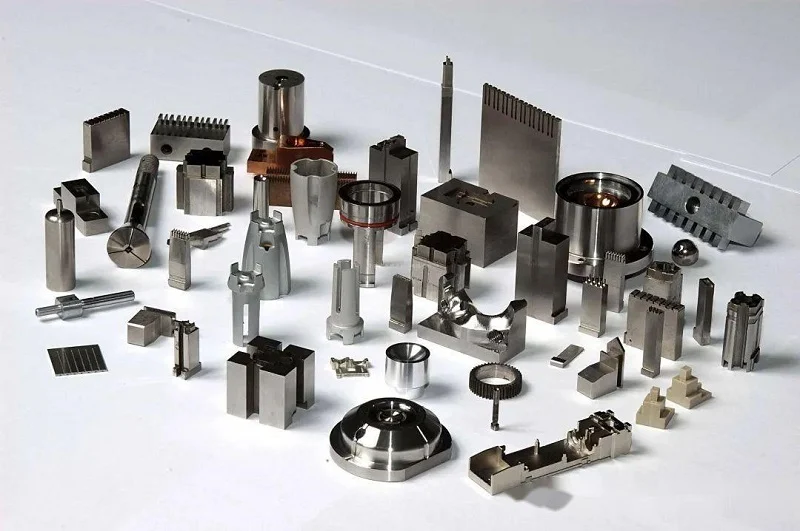
Titanium legeringen
Groep 5 en groep 23
Titanium is een uitstekende keuze voor exoskeletonderdelen die gewicht moeten dragen. Kwaliteit 5 is de meest gebruikte soort. Het is sterk en roestbestendig. Kwaliteit 23 is zachter en veiliger voor het lichaam. De kans op allergische reacties bij contact met de huid is kleiner. Beide soorten blijven sterk, zelfs na veelvuldig gebruik.
Dragende verbindingen en frames
Deze legeringen werken uitstekend in verbindingen en frames. Ze hebben een uitstekende sterkte-gewichtsverhouding. Onderdelen zijn dus sterk maar niet zwaar. Titanium is bovendien bestand tegen schade door zweet en vocht. Daardoor is het veilig om te dragen. De nadelen zijn de kosten en de moeilijkheid om het te bewerken. Het is moeilijker te bewerken dan aluminium. Gereedschap slijt sneller en het bewerken moet langzamer gebeuren.
Aluminiumlegeringen
6061 en 7075 voor frames
Aluminium is een betrouwbaar materiaal voor exoskeletframes. Het project van de HEI Junia Engineering School gebruikte aluminium voor zijn bewegingsexoskelet. Kwaliteit 6061 is gemakkelijk te snijden en te lassen. Kwaliteit 7075 is sterker, maar moeilijker te vormen. Beide zijn licht, wat belangrijk is voor draagbare apparaten.
Anodiseren en oppervlaktebehandeling
Anodiseren brengt een beschermende laag aan op aluminium. Dit verhoogt de slijtvastheid en maakt het mogelijk om kleur toe te voegen. Het helpt ook roestvorming te voorkomen. Een glad oppervlak is belangrijk voor comfort en hygiëne. Extra stappen zoals glasparelstralen of polijsten kunnen het gevoel verbeteren.
Koolstofvezel en technische kunststoffen
Uitdagingen bij het bewerken van CFRP
Koolstofvezelcomposieten zijn zeer sterk en stijf. Ze zijn erg licht. Deze eigenschappen zijn zeer geschikt voor ledemaatsteunen en frames. Maar CFRP is moeilijk te bewerken. De vezels rafelen en maken gereedschap snel bot. Snijstof moet met zorg worden behandeld. Delaminatie kan optreden tijdens het boren.
PEEK-, Delrin- en nyloninterfaces
Technische kunststoffen hebben verschillende toepassingen. PEEK is geschikt voor warme of steriele omgevingen. Delrin behoudt zijn vorm en is gemakkelijk te snijden. Nylon absorbeert schokken en trillingen. Deze materialen worden vaak gebruikt tussen metalen onderdelen en de carrosserie. Ze verminderen het gewicht en verhogen het comfort. De keuze voor het juiste materiaal heeft invloed op de kosten, de bewerkbaarheid en de benodigde afwerking. Elk type heeft zijn eigen voor- en nadelen.
Essentiële exoskeletonderdelen vervaardigd met behulp van CNC-bewerking voor exoskeletten.
CNC-bewerking van exoskeletten maakt de belangrijkste robotonderdelen mogelijk die ervoor zorgen dat draagbare systemen werken. Gewrichten, beugels, behuizingen en structurele onderdelen worden allemaal via dit proces vervaardigd. Elk onderdeel moet aan exacte specificaties voldoen. Het Indego-project illustreert dit goed. Ingenieurs maakten tijdens de ontwikkeling gebruik van de CNC-bewerking en 3D-printing van Protolabs. Ze gebruikten CNC-diensten om mallen te maken die componenten vasthielden voor ultrasoon lassen. Deze stap was cruciaal voor de bouw van het robotische exoskelet. Dezelfde precisie wordt toegepast op elk onderdeel van een afgewerkte eenheid.
Gewrichten en articulatiemechanismen
Scharnierconstructies en draaikoppelingen
Scharnierconstructies en draaigewrichten vormen de bewegende kern van elk exoskelet. Deze onderdelen verwerken constante beweging en belasting. De kogel-en-komverbinding van een heupgewricht moet buigen, strekken, abductie en adductie ondersteunen. Het draagt ook het lichaamsgewicht. Dit vereist een hoge structurele stabiliteit en minimale speling. CNC-bewerking in combinatie met CAD-modellering stelt ingenieurs in staat de kom te ontwerpen en te frezen voor een optimale pasvorm. Het kogelcomponent kan met toleranties van slechts enkele micrometers worden vervaardigd. De kom wordt gefreesd om aan deze toleranties te voldoen. De resulterende nauwsluitende pasvorm minimaliseert speling in het gewricht. Soepele articulatie is het gevolg. Betrouwbare biomechanische prestaties volgen daarna.
Tolerantie-eisen voor een soepele beweging
Tolerantiecontrole onderscheidt goede verbindingen van uitstekende. De onderstaande tabel laat zien waaraan verschillende onderdelen moeten voldoen.
| Bestanddeel | Precisievereiste | Productiedetails |
| Harmonische reductiekasten | ≤0.005 mm ellipticiteit op nokoppervlakken | Beheersing van vervorming van ultradunwandige flexsplines (wanddikte 0.2–0.8 mm) door middel van precisieslijpen |
| RV-verkleiners | positioneringsnauwkeurigheid ≤±0.01 mm | Tolerantie voor complexe cycloïdale tandprofielen en boringen in de penbehuizing; cruciaal voor robotbases die zwaar belast worden. |
| Gekruiste rollagers | Rondheid ≤0.003 mm; ruwheid Ra ≤0.2 μm | Behoud de precisie van de kabelgoot, zelfs bij dunwandige constructies. |
| Gezamenlijke behuizingen | Positioneringsnauwkeurigheid van meerdere gaten ≤0.02 mm | Een evenwicht tussen een lichtgewicht constructie van 6061/7075 aluminium en structurele stijfheid. |
| Procescontroles | CPK > 1.33 voor grootschalige productie | Gespecialiseerde opspaninrichtingen voor het beheersen van dunwandige vervorming, in-machine metingen en slijtagecompensatie, SPC en nabewerkingen zoals anodiseren en precisieslijpen. |
Nauwkeurige CNC-bewerking maakt ook precieze behuizingen en complexe trajecten voor sensoren en besturingsbedrading mogelijk. Dit zorgt voor een gelijkmatige verdeling van druksensoren, zoals die onder de poten. Kleine bewegingen worden gedetecteerd en de respons verbetert. Precisiebewerking met meerdere assen creëert beschermende lagen van aluminium en polymeerlegeringen. Deze lagen worden gevormd om te passen bij specifieke gewrichtsgeometrieën. Ze beschermen gevoelige sensoren en besturingseenheden tegen vocht en milieuschade. Voor kogelgewrichten onder belasting verminderen afwerkingsmethoden zoals PVD (Physical Vapor Deposition), CVD (Chemical Vapor Deposition), polijsten en precisiebewerking slijtage en wrijving. Spiegelglad polijsten door middel van precisiebewerking en schurende processen vermindert oppervlaktedefecten. Dit draagt bij aan een soepele beweging van het gewricht in de loop der tijd.
Structurele raamwerken en verbindingen
Topologie-optimalisatie voor gewichtsvermindering
Gewicht is belangrijk bij draagbare systemen. Elke gram heeft invloed op het comfort en de vermoeidheid van de gebruiker. Topologieoptimalisatie verwijdert materiaal waar het niet nodig is. Het resultaat is een frame dat zijn sterkte behoudt, maar minder gewicht heeft. Deze optimalisatie werkt samen met de bewerkingstechniek. Ingenieurs simuleren eerst de krachten die op de onderdelen inwerken. Vervolgens verwijderen ze alles wat geen spanning draagt. De uiteindelijke vorm ziet er vaak organisch uit. Hij volgt de krachtlijnen in plaats van eenvoudige geometrische vormen.
Dunwandige en complexe geometrieën
Dunwandige profielen en complexe geometrieën verleggen de grenzen van de bewerkingstechniek. Deze eigenschappen besparen gewicht zonder aan stijfheid in te boeten. Ze buigen echter ook tijdens het snijden. Speciale opspaninrichtingen houden dunne wanden op hun plaats. In-machine metingen detecteren direct elke afwijking. Slijtagecompensatie zorgt ervoor dat gereedschappen scherp en nauwkeurig blijven. CNC-frames uit één stuk elimineren verbindingen en bevestigingsmiddelen. Dit bespaart nog meer gewicht en verhoogt de algehele stijfheid. Slijtvaste constructieframes profiteren van deze aanpak. Het ontwerp voelt lichter aan op het lichaam en gaat langer mee bij herhaalde belasting.
Beugels, behuizingen en connectoren
Interfaces op maat voor de menselijke anatomie
Beugels en verbindingsstukken moeten perfect aansluiten op het menselijk lichaam. Iedere gebruiker heeft een andere lichaamsvorm. Interfaces op maat bieden hiervoor een oplossing. CNC-bewerking maakt van elke beugel een nauwkeurige pasvorm voor de drager. Dit verbetert de ergonomie en vermindert drukpunten. Behuizingen voor gewrichten werken volgens hetzelfde principe. Ze omsluiten gewrichten en beschermen interne mechanismen. Behuizingen voor heup- en kniegewrichten vereisen een precieze vorm. Een slechte pasvorm veroorzaakt ongemak en beperkt de bewegingsvrijheid. Een goede pasvorm voelt natuurlijk aan. De gebruiker vergeet dat het apparaat er is.
Schroefdraadinzetstukken en bevestigingsfuncties
Schroefdraadinzetstukken en bevestigingselementen houden alles bij elkaar. Deze kleine details bepalen of een apparaat stevig vastzit of losraakt. CNC-bewerking snijdt schroefdraad met een exacte spoed en diepte. Het boort ook kruisgaten en freest vlakken in dezelfde bewerking. Dit zorgt ervoor dat alle onderdelen perfect uitgelijnd zijn. Actuatorbevestigingen vereisen deze mate van zorgvuldigheid. Een verkeerd uitgelijnde schroefdraad kan onder belasting beschadigd raken. Een goed gesneden schroefdraad gaat duizenden cycli mee. De actuator blijft stevig vastzitten. Het hele systeem blijft betrouwbaar.
Voordelen van CNC-bewerking van exoskeletten
Nauwkeurige CNC-bewerking en herhaalbaarheid
Het bereiken van nauwe toleranties
Strikte toleranties bepalen of een draagbaar apparaat soepel beweegt of vastloopt. Precisie-CNC-bewerking bereikt waarden die met andere methoden niet te evenaren zijn. Slijpen haalt doorgaans ±0.005 mm en in het beste geval ±0.001 mm. CNC-frezen haalt doorgaans ±0.025 mm en in het beste geval ±0.005 mm. Draadvonkerosie (Wire EDM) gaat nog nauwkeuriger te werk, met een tolerantie van ±0.0001 inch (0.0025 mm) of beter. Deze waarden zijn cruciaal voor scharnierpunten en actuatorbevestigingen. Een onnauwkeurige boring verstoort de uitlijning. Een precieze boring zorgt ervoor dat alles perfect functioneert.
Consistentie over productieruns heen
Herhaalbaarheid is wat hobbyprojecten onderscheidt van echte producten. Elk exemplaar moet identiek zijn aan het eerste. CNC-automatisering zorgt hiervoor. De machine volgt bij elke cyclus hetzelfde programma. Er sluipt geen menselijke variatie in. Deze consistentie maakt het mogelijk om de CNC-bewerking van exoskeletten op te schalen van prototype naar volledige productie. Kopers krijgen identieke geometrie en pasvorm bij elke batch.
Complexe geometrieën en ontwerpvrijheid
Ondersnijdingen, contouren en organische vormen
Bij simultaan bewerken met vijf assen bewegen alle vijf assen tegelijk. Dit maakt ondersnijdingen en gebeeldhouwde oppervlakken mogelijk. Een Italiaanse ingenieur werkte samen met Lewei Precision aan de ontwikkeling van een passief exoskelet voor het hele lichaam met behulp van deze methode. Het gereedschap nadert het werkstuk vanuit verschillende hoeken in één bewerking. Cumulatieve fouten door herpositionering verdwijnen. Organische vormen die de menselijke anatomie volgen, worden zo mogelijk.
Snelle prototyping en iteratie
CNC-bewerking en 3D-printen gaan vaak hand in hand. Het Indiego-project maakte tijdens de ontwikkeling gebruik van beide technieken. Ingenieurs vertrouwden op CNC-bewerking voor mallen en precieze onderdelen. Additieve productie zorgde voor complexe geometrieën en maatwerk. Deze combinatie versnelt het iteratieproces. Ontwerpers testen al vroeg echte metalen onderdelen. Problemen worden opgespoord voordat de mallen gemaakt hoeven te worden.
Materiaalveelzijdigheid en oppervlakteafwerking
Metalen, kunststoffen en composieten
CNC-bewerking kan een breed scala aan materialen verwerken. Aluminium, roestvrij staal, titanium, messing, koper en gehard staal kunnen allemaal goed bewerkt worden. Elk materiaal brengt verschillende afwegingen met zich mee op het gebied van gewicht en sterkte. De onderstaande tabel laat zien hoe CNC-bewerking zich verhoudt tot additive manufacturing (3D-printen).
| Categorie | CNC Machining | Additive Manufacturing |
| Mechanische kracht | Sterke, compacte onderdelen uit massief materiaal. | Laaghechting creëert zwakke punten. |
| Toleranties | Zeer strak en consistent | Gemiddeld; varieert per technologie. |
| Oppervlaktebehandeling | Glad, vaak klaar voor montage | Ruwer; mogelijk nabewerking nodig. |
| Schaalbaarheid | Schaalbaar naar volledige productie | Het meest geschikt voor kleine productieruns. |
| Materiaalopties | Breed assortiment, inclusief titanium | Beperkt in sommige metalen |
| Structurele integriteit | Volledig compact; geen ondersteunende structuren. | Mogelijk is een warmtebehandeling nodig. |
| Deelgrootte | Niet beperkt door de bouwkamer | Bouwkamer beperkt de afmetingen |
| Hittebestendigheid | Stabiel bij hoge temperaturen | Risico's op thermische vervorming |
Bewerkte versus gepolijste afwerkingen
De oppervlakteafwerking is van invloed op comfort en hygiëne. Onbewerkte oppervlakken zijn prima geschikt voor interne beugels en behuizingen. Gepolijste oppervlakken zijn beter geschikt voor contactpunten met de huid. Spiegelvonkerosie (EDM) bereikt een nauwkeurigheid van ±0.00005 inch (0.0013 mm) of beter. Deze mate van gladheid vermindert wrijving en slijtage. Het maakt ook de reiniging bij medisch gebruik eenvoudiger.
Ontwerpoverwegingen voor CNC-bewerking van exoskeletten
Balans tussen precisie en kosten
Toleranties beïnvloeden hoe een draagbaar apparaat past en aanvoelt. Een los gewricht wiebelt en veroorzaakt ongemak. Een strak gewricht beweegt soepel en voelt natuurlijk aan. Maar strakkere toleranties kosten meer omdat de machine langzamer draait, gereedschap sneller slijt en inspectie langer duurt. Ingenieurs moeten de optimale balans vinden. Kritische interfaces zoals gewrichtsboringen vereisen de strakste specificaties. Niet-kritische beugels kunnen een ruimere tolerantie hebben. Deze balans zorgt ervoor dat het apparaat veilig blijft zonder het budget te overschrijden.
GD&T beste praktijken
GD&T vertelt de machinist wat er echt toe doet. Het definieert referentiepunten, maattoleranties en toelaatbare variatie. Goede GD&T begint met duidelijke referentiepunten door stabiele oppervlakken te kiezen. Gebruik positietoleranties voor gatenpatronen en profieltoleranties voor gebogen oppervlakken. Vermijd overtoleranties voor onderdelen die de functie niet beïnvloeden. Dit vereenvoudigt de inspectie en vermindert afval. Het doel is om de ontwerpintentie over te brengen zonder onnodige kosten te maken.
Ra-waarden voor comfort en hygiëne
De oppervlakteafwerking beïnvloedt hoe het apparaat aanvoelt op de huid. Ruwe oppervlakken irriteren de huid en houden bacteriën vast, terwijl gladde oppervlakken prettiger aanvoelen en gemakkelijker schoon te maken zijn. Ra meet de gemiddelde oppervlakteruwheid. Een lagere Ra-waarde betekent een gladdere afwerking. De onderstaande tabel toont typische vereisten.
| Toepassing | Ra-bereik | Notes |
| Huidcontactpunten | Lage Ra | Voelt glad aan, is makkelijk schoon te maken. |
| Binnenbeugels | Matige Ra | Functioneel, niet aangeraakt. |
| Gezamenlijke interfaces | Lage Ra | Vermindert wrijving en slijtage |
Nabewerking voor medisch en industrieel gebruik
Medische exoskeletten vereisen extra zorg. Polijsten verwijdert gereedschapssporen en zorgt voor een hygiënisch oppervlak. Anodiseren voegt een beschermende laag toe aan aluminium. Straalreiniging geeft een uniforme matte afwerking. Industriële toepassingen slaan cosmetische stappen soms over en richten zich in plaats daarvan op slijtvastheid. De juiste nabewerking hangt af van de toepassing van het apparaat.
Insteltijd en gereedschapswisselingen
Elke instelbewerking brengt extra kosten met zich mee, omdat de machine stilstaat, de operator het werkstuk opnieuw positioneert en de nauwkeurigheid kan afnemen. Vijfassige bewerking vermindert het aantal instelbewerkingen, omdat het werkstuk geklemd blijft. Minder gereedschapswisselingen besparen ook tijd. Een goed ontworpen werkstuk vereist minder bewerkingen, wat leidt tot minder arbeid en machine-uren. Ontwerpen voor maakbaarheid betekent dat hier al in een vroeg stadium over nagedacht wordt.
De invloed van materiaalkeuze op de kosten
De materiaalkeuze heeft op twee manieren invloed op de kosten. De prijs van de grondstoffen varieert sterk. Titanium is duurder dan aluminium. Ook de bewerkbaarheid speelt een rol. Harde materialen slijten gereedschap sneller en zijn moeilijker te bewerken. Een kostenramingsmodel voor onderdelen van een handexoskelet gebruikt het materiaalsoort als input. Het model telt de materiaalkosten, arbeidskosten, machineonderhoud, afschrijvingen en verwerkingstijd bij elkaar op. De juiste materiaalkeuze zorgt voor een balans tussen sterkte, gewicht en budget. Het doel is duurzaamheid zonder overbesteding.
NOBLE kiezen voor CNC-bewerking van exoskeletten

Complete service van ontwerp tot montage.
NOBLE werkt met metaal en kunststof. Maar we doen meer dan alleen onderdelen snijden. We verzorgen het ontwerp, de prototyping, de productie en de assemblage. Eén team behandelt alles van begin tot eind. Dit bespaart tijd en minimaliseert fouten. De communicatie blijft helder, van de eerste schets tot het uiteindelijke product.
Een draagbaar systeem heeft beugels, actuatorhouders en elektronische behuizingen nodig die perfect op elkaar aansluiten. NOBLE maakt al deze onderdelen in eigen huis. Strikte toleranties worden in het hele systeem toegepast. Het uiteindelijke apparaat beweegt soepel. Elk onderdeel komt overeen met het originele ontwerp. De montage verloopt in één keer.
ISO 9001:2015 en ISO 13485:2016
Certificeringen zijn belangrijk voor onderdelen die op het lichaam worden gedragen. NOBLE is ISO 9001:2015 gecertificeerd voor algemeen kwaliteitsmanagement. We zijn ook ISO 13485:2016 gecertificeerd voor medische hulpmiddelen. Deze norm is essentieel voor draagbare robotsystemen. Het omvat ontwerpbeheer, productie en eindinspectie.
ISO 13485 is geen wettelijke verplichting voor elke leverancier, maar het is wel de wereldwijde industriestandaard die fabrikanten van medische robots verwachten. Het toont aan dat een partner een kwaliteitssysteem hanteert met gecontroleerde, traceerbare en gevalideerde productieprocessen.
Verschillende regio's hanteren verschillende regels. De onderstaande tabel laat zien wat partners nodig hebben voor medisch werk.
| Certificering / Standaard | Regio | Vereiste normen |
| ISO 13485 | Globaal | Gecertificeerd kwaliteitsmanagementsysteem (QMS), gevalideerde parameters, apparaathistoriegegevens. |
| FDA 21 CFR Deel 820 | Traceerbaarheid van het ontwerp, procesvalidatie (IQ/OQ/PQ), traceerbaarheid van de partij | |
| EU MDR 2017/745 | Europa | Technische documentatie, materiaalcertificaten, risicomanagement (ISO 14971) |
| PMDA / MHLW | Japan | Fabrikantenregistratie, JIS-conforme certificaten |
| TGA | Australië | Essentiële principes, samenvattingen van biocompatibiliteit |
NOBLE voldoet aan deze normen. Uw onderdelen doorstaan audits sneller.
Markten die we bedienen
medische toepassingen
Medische exoskeletten helpen patiënten hun mobiliteit terug te winnen na een blessure of ziekte. Deze hulpmiddelen vereisen nauwkeurige gewrichten en comfortabele contactpunten. NOBLE-machines leveren componenten die aan beide eisen voldoen. Gladde oppervlakken voorkomen huidirritatie, zelfs bij langdurig gebruik. Nauwkeurige toleranties zorgen voor een stabiele en natuurlijke gewrichtsbeweging. Het resultaat is een veilig en betrouwbaar hulpmiddel dat het herstel ondersteunt.
Klinische exoskeletten worden aan dezelfde eisen onderworpen. Ze ondergaan sterilisatie en herhaald gebruik. We vertrouwen op een gecertificeerde partner met beproefde processen om ervoor te zorgen dat elk exemplaar aan de specificaties voldoet.
Industriële en militaire toepassingen
Industriële exoskeletten verminderen het risico op blessures in fabrieken. Werknemers dragen ze om zware lasten te tillen zonder zich in te spannen. Militaire versies helpen soldaten om uitrusting over lange afstanden te dragen. Beide vereisen sterke, lichtgewicht onderdelen die bestand zijn tegen intensief gebruik. NOBLE gebruikt aluminium en titanium voor deze toepassingen. Complexe geometrieën, voortkomend uit ontwerpoptimalisatie, vormen geen probleem. Het resultaat is een sterk frame dat de gebruiker niet verzwaart.
Onze totaaloplossing
Ontwerpondersteuning en prototyping
Goed ontwerp verlaagt de kosten later. NOBLE helpt ingenieurs bij het kiezen van materialen en eigenschappen voor het snijden. We kijken al vroeg naar toleranties, afwerkingseisen en kostenfactoren. Prototypen volgen snel. U ontvangt echte onderdelen om de pasvorm en functionaliteit te testen voordat de volledige productie van start gaat. Zo worden problemen opgespoord wanneer aanpassingen nog goedkoop en snel kunnen worden doorgevoerd.
Productie, assemblage en kwaliteitscontrole
Na goedkeuring van het ontwerp starten we met de productie. Onze machines draaien elke cyclus hetzelfde programma. Elk onderdeel is identiek aan het eerste. We inspecteren elk onderdeel vóór de assemblage. Vervolgens zetten we alles in elkaar en controleren we het eindproduct. Kwaliteitsgegevens worden bij elke bestelling bewaard. Dit garandeert volledige traceerbaarheid van grondstof tot eindproduct.
CNC-bewerking van exoskeletten levert de precieze, duurzame en lichtgewicht onderdelen die medische en industriële exoskeletten vereisen. Materiaalkeuze, ontwerpbeslissingen en processelectie bepalen de prestaties en de kosten. Geen enkele andere methode evenaart de precisie, herhaalbaarheid en ontwerpvrijheid van CNC-bewerking. Daarom is het zo belangrijk om een partner te kiezen die zowel de behoeften van verspaning als van robottoepassingen begrijpt. In de toekomst zullen hybride productie, AI-gestuurde gereedschapspadoptimalisatie en geavanceerde materialen het gewicht verlagen en de oppervlaktekwaliteit verbeteren. Klaar om uw volgende exoskelet te bouwen? Neem vandaag nog contact op met NOBLE om uw CNC-bewerkingsbehoeften te bespreken.
Veelgestelde vragen over CNC-bewerking van exoskeletten
Waarvoor wordt CNC-bewerking van exoskeletten gebruikt?
Het produceert precies de onderdelen die draagbare robots nodig hebben. Gewrichten, frames, beugels en behuizingen worden allemaal via dit proces vervaardigd. Medische apparaten gebruiken het om mensen te helpen herstellen en bewegen. Industriële en militaire systemen gebruiken het om lasten te dragen en blessures te voorkomen. De methode garandeert nauwe toleranties en consistente resultaten, elke keer weer.
Welke materialen zijn het meest geschikt voor exoskeletonderdelen?
Het hangt af van de toepassing. Titanium van klasse 5 en 23 is zeer geschikt voor dragende verbindingen. Aluminium 6061 en 7075 zijn goed voor frames. Koolstofvezel is gewichtsbesparend, maar moeilijk te snijden. Kunststoffen zoals PEEK en Delrin zijn geschikt voor interfaces en absorberen schokken. Elke keuze heeft invloed op de kosten, de bewerkbaarheid en de afwerkingseisen.
Waarom is 5-assige bewerking beter dan 3-assige bewerking voor exoskeletten?
Vijf-assige machines frezen lichaamsvormige onderdelen in één opspanning. Het onderdeel blijft vastgeklemd, waardoor bewegingsfouten worden geëlimineerd. Bij drie-assige machines zijn veel opspanningen nodig en kunnen stapelfouten ervoor zorgen dat een boring buiten de tolerantie valt. Vijf-assige machines bereiken bovendien ondersnijdingen en holle kanalen die met eenvoudigere machines niet te bereiken zijn.
Hoe klein kunnen de toleranties zijn bij CNC-bewerking van exoskeletten?
Slijpen bereikt een nauwkeurigheid van ±0.005 mm typisch en ±0.001 mm in het beste geval. CNC-frezen haalt een nauwkeurigheid van ±0.025 mm typisch en ±0.005 mm in het beste geval. Draadvonkerosie (Wire EDM) bereikt een nog kleinere nauwkeurigheid van ±0.0001 inch of beter. Verbindingsvlakken en actuatorbevestigingen vereisen deze waarden om een soepele beweging en nauwkeurige uitlijning te garanderen.
Kunnen CNC-bewerking en 3D-printen samenwerken?
Ja, en dat doen ze vaak. Het Indiego-project gebruikte beide tijdens de ontwikkeling. CNC-gefreesde mallen en nauwkeurige metalen onderdelen. Additieve productie zorgde voor complexe vormen en maatwerk. Deze combinatie versnelt het testen en stelt ontwerpers in staat om echte onderdelen te testen voordat de volledige productie van start gaat.
Welke oppervlakteafwerking hebben medische exoskeletten nodig?
Contactpunten met de huid vereisen een lage Ra-waarde voor comfort en eenvoudige reiniging. Interne beugels kunnen een gemiddelde afwerking hebben, aangezien deze niet worden aangeraakt. Verbindingsvlakken vereisen eveneens een lage Ra-waarde om wrijving en slijtage te verminderen. Polijsten, anodiseren en glasparelstralen zijn veelvoorkomende nabewerkingsstappen voor medische apparatuur.
Welke certificeringen moet een bewerkingspartner hebben?
Zoek naar ISO 9001:2015 voor algemeen kwaliteitsmanagement. ISO 13485:2016 is vooral relevant voor medische hulpmiddelen. Deze norm omvat ontwerpbeheer, productie en inspectie. Regionale regelgeving zoals FDA 21 CFR Part 820 en EU MDR 2017/745 kunnen ook van toepassing zijn. Deze normen tonen aan dat een partner een gecontroleerde en traceerbare productieomgeving heeft.
Hoe kan ik de kosten van CNC-bewerking van een exoskelet verlagen?
Verminder het aantal instellingen en gereedschapswisselingen. Vijfassige bewerking houdt het werkstuk geklemd, wat tijd en arbeid bespaart. Kies materialen die een goede balans bieden tussen sterkte, gewicht en bewerkbaarheid. Verruim de toleranties voor niet-kritische beugels. Een goed ontwerp gericht op maakbaarheid verlaagt de kosten zonder in te leveren op precisie waar dat nodig is.






