
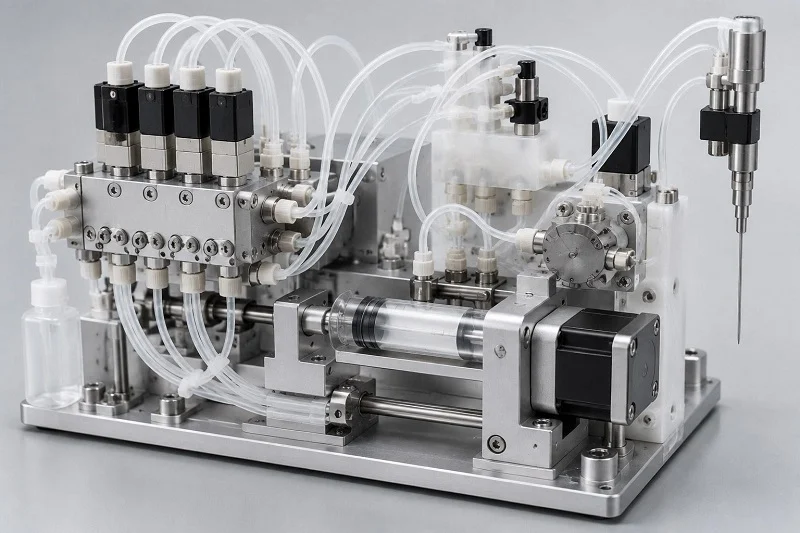
Het bouwen van een betrouwbaar medisch apparaat begint met een harde waarheid. Uw hele systeem is afhankelijk van de precisie van de componenten voor de vloeistofafhandeling in uw IVD-systeem. Succes komt niet voort uit het eerst kiezen van materialen en het later uitzoeken van de productie. U hebt vanaf het begin een samenhangend proces nodig. De vraag is dus: hoe ontwerpt u componenten voor de vloeistofafhandeling in uw IVD-systeem die goed werken, eenvoudig te produceren zijn en betaalbaar blijven, zelfs in grote volumes? Deze gids behandelt de belangrijkste keuzes voor uw medisch diagnostisch apparaat. We bespreken de selectie van het juiste polymeer voor uw medische toepassing. We gaan ook in op het optimaliseren van de medische gereedschappen voor de productie. Het echte geheim is om uw productiepartner er vroegtijdig bij te betrekken. Die samenwerking voorkomt kostbare herontwerpen en vertragingen.
Selectiecriteria voor materialen Componenten voor vloeistofbehandeling in vitro
Het kiezen van het juiste materiaal voor onderdelen van een IVD-vloeistofsysteem betekent dat je aan drie belangrijke eisen tegelijk moet voldoen. Je medisch apparaat heeft transparante materialen nodig voor detectiesystemen. Je hebt stabiele afmetingen nodig zodat de onderdelen precies in elkaar passen. Je hebt ook materialen nodig die bestand zijn tegen de agressieve chemicaliën die bij tests worden gebruikt. Het polymeer dat je kiest, beïnvloedt al deze drie aspecten. In elk medisch systeem zijn compromissen onvermijdelijk. Een transparant materiaal kan bijvoorbeeld tijdens het spuitgieten buigen. Een ander materiaal dat bestand is tegen chemicaliën, kan te veel licht blokkeren. De kunst is om te weten welke eigenschappen het belangrijkst zijn voor jouw IVD-toepassing. De functie van elk onderdeel bepaalt welke eigenschap prioriteit heeft. Als je deze balans niet goed vindt, zul je later herontwerpen moeten uitvoeren.
Optische helderheid en dimensionale stabiliteit
Vereisten voor optische detectie
Veel IVD-testen vereisen dat licht door het onderdeel heen kan. Cuvetten en cartridges hebben heldere vensters nodig voor absorptie- of fluorescentiemetingen. Het materiaal moet bepaalde lichtgolflengten doorlaten zonder het signaal te veranderen. PMMA is erg helder, maar blokkeert een deel van het UV-licht. COC- en COP-materialen werken goed omdat ze een breed spectrum aan licht doorlaten. Polycarbonaat werkt ook, maar kan na verloop van tijd vergelen. Uw keuze hangt af van hoe uw IVD-medisch apparaat de resultaten detecteert. Dit is vooral belangrijk voor cuvetten die worden gebruikt bij absorptietesten in de klinische praktijk. Verschillende detectiemethoden vereisen verschillende mate van helderheid. Het juiste polymeer voor de vensters heeft direct invloed op de gevoeligheid en herhaalbaarheid van de test.
De wanddikte speelt ook een grote rol. Dikkere secties verstrooien meer licht en verzwakken het signaal. Dat vermindert de gevoeligheid voor monsters met een lage concentratie. Voor detectie van kleine volumes zijn dunne, gelijkmatige wanden gewenst. Maar dunne wanden zijn moeilijker te vullen tijdens het spuitgieten. Deze afweging vereist vroegtijdige input van uw productieteam. Een goede productiepartner helpt u de optische prestaties in balans te brengen met het gemak waarmee het onderdeel kan worden gespoten.
Toleranties en kromtrekking beheersen
Precisie is van groot belang bij IVD-instrumenten. Kleine lekkages kunnen een hele test verpesten. De krimp van het materiaal bepaalt hoe goed nauwe toleranties kunnen worden aangehouden. Semi-kristallijne polymeren zoals polypropyleen krimpen meer dan amorfe polymeren zoals polystyreen. Dit heeft direct invloed op de uiteindelijke afmetingen. Uw normen voor medische hulpmiddelen vereisen hier een nauwgezette controle.
Vervorming treedt op wanneer onderdelen met verschillende snelheden afkoelen. Een ongelijke wanddikte verergert de vervorming. Scherpe hoeken dragen bij aan het probleem. Een gelijkmatige wanddikte helpt deze problemen te verminderen. De juiste lossingshoek (draft angle) zorgt ervoor dat de onderdelen gemakkelijk uit de mal komen. Zonder de juiste lossingshoek buigen of breken de onderdelen. Een correcte plaatsing van de aanspuitopening verlaagt bovendien de interne spanning en zorgt ervoor dat de onderdelen vlak blijven. Uw specificatie moet rekening houden met het gedrag van het materiaal tijdens het afkoelen. Het ontwerp moet krimptoeslagen bevatten voor elk materiaalsoort. Uw ontwerp moet ook rekening houden met de mate waarin het polymeer uitzet bij verhitting. Elke toepassing voor medische hulpmiddelen vereist deze mate van zorgvuldigheid.
Chemische compatibiliteit en biocompatibiliteit
Resistentie tegen testreagentia
IVD-verbruiksartikelen komen dagelijks in contact met veel chemicaliën. Buffers, enzymen en detergenten stromen door de kanalen die vloeistoffen transporteren. Het materiaal moet bestand zijn tegen afbraak. Zwelling of scheuren maken de resultaten onbruikbaar. Ook uitloging kan het monster verontreinigen. Dit is van belang voor elk onderdeel van het systeem.
Voor sterke chemicaliën zijn standaardpolymeren niet voldoende. Hier komen hoogwaardige polymeren in beeld. PEEK is bestand tegen sterke zuren en basen. PVDF is bestand tegen agressieve oplosmiddelen. Deze materialen zijn duurder, maar bieden de chemische bestendigheid die sommige IVD-tests vereisen. De nauwkeurigheid van uw medisch hulpmiddel hangt af van deze materiaalkeuze. Een ander type IVD-verbruiksartikel kan andere eigenschappen vereisen. Evalueer elk onderdeel afzonderlijk op basis van de omgevingsfactoren waarmee het in contact komt. Test altijd de materiaalcompatibiliteit met uw specifieke reagentia voordat u het ontwerp definitief vastlegt. Deze stap kan later in het project veel tijd en kosten besparen.
Het minimaliseren van eiwitbinding en uitloging.
Eiwitten in biologische monsters hechten zich aan oppervlakken. Dit wordt eiwitbinding genoemd. Het verlaagt de hoeveelheid analyt die beschikbaar is voor detectie. Het veroorzaakt ook kruisbesmetting tussen testen. Kies materialen met lage bindingseigenschappen. COC en COP werken goed. Polypropyleen werkt ook redelijk goed. Sommige materialen vereisen een oppervlaktebehandeling. Uw cartridges moeten aan dezelfde normen voldoen voor betrouwbare resultaten. Plasmabehandelingen of speciale coatings kunnen de hechting van eiwitten aanzienlijk verminderen. Oppervlakte-energie speelt een grote rol in de interactie tussen eiwitten en het plastic. Het doel is om de monsters intact te houden en consistente resultaten te garanderen bij elke testrun.
Uitloogbare stoffen vormen een ander aandachtspunt tijdens de ontwikkeling. Kleine moleculen migreren vanuit het plastic naar het monster. Deze verstoren de chemische testresultaten. Regelgeving voor medische hulpmiddelen vereist dat extracteerbare stoffen worden getest op uitloogbare stoffen. Elk medisch onderdeel moet aan deze normen voldoen. Dit is met name belangrijk voor IVD-producten die een wettelijke beoordeling ondergaan. Een derde type IVD-verbruiksartikel voegt complexiteit toe aan het selectieproces. Uw medisch team moet de materiaalkeuze grondig valideren. Deze toepassing voor medische hulpmiddelen vereist zorgvuldige aandacht.
Veelgebruikte polymeren in componenten voor vloeistofverwerking in in-vitro diagnostiek
In de praktijk worden bij IVD-systemen vaak een paar veelgebruikte kunststoffen gebruikt. Elk type heeft zijn eigen unieke sterke en zwakke punten. Je keuze heeft invloed op alles, van optische helderheid tot productiekosten. Laten we de meest voorkomende opties eens bekijken en zien waar elk type in uitblinkt.
Polypropyleen (PP) en polystyreen (PS)
Polypropyleen domineert de IVD-markt om een zeer goede reden. Het is bestand tegen de meeste gangbare reagentia, kan de hitte van autoclavering verdragen en is zeer goedkoop. Veel diagnostische cartridges gebruiken PP voor hun hoofdgedeelte, omdat het goed genoeg bestand is tegen buffers en milde reinigingsmiddelen. Het materiaal biedt ook een behoorlijke chemische bestendigheid voor routinetests. Maar PP heeft ook een nadeel. Het wordt troebel of doorschijnend, waardoor de lichtstralen voor detectie worden geblokkeerd. Daarom zie je PP zelden in cuvetten of detectievensters. Door de semi-kristallijne structuur krimpt het materiaal ook meer tijdens het afkoelen, waardoor het lastiger is om nauwe toleranties te handhaven.
Polystyreen werkt precies andersom. Het is kristalhelder en goedkoop, waardoor het perfect is voor optische onderdelen. Veel cuvetten en testplaten gebruiken PS omdat licht er gemakkelijk doorheen gaat. Het materiaal laat zich ook vormen met een uitstekende vormvastheid. PS barst echter onder chemische belasting. Sterke oplosmiddelen of agressieve reagentia zullen het snel vernietigen. Daarom is PS het meest geschikt voor eenvoudige tests met milde chemicaliën. Veel medische verbruiksartikelen gebruiken PS voor monsterhouders en kijkvensters, waar helderheid belangrijker is dan chemische bestendigheid.
PMMA, polycarbonaat (PC) en cyclische olefinecopolymeren (COC/COP)
PMMA biedt een zeer goede helderheid en weerbestendigheid. Het laat licht goed door over het gehele zichtbare spectrum. PMMA neemt echter water op en kan buigen in vochtige lucht. Het breekt ook gemakkelijk, waardoor dunne wanden kunnen barsten bij hantering. Polycarbonaat is sterk. Het is bestand tegen ruw gebruik en stoten. PC kan ook beter tegen hitte dan PS of PMMA. PC verkleurt echter na verloop van tijd geel onder UV-licht, wat de optische prestaties bij detectie negatief beïnvloedt.
Cyclische olefinecopolymeren en polymeren, vaak COC of COP genoemd, zijn favoriet geworden voor geavanceerde onderdelen voor vloeistofverwerking in in-vitro diagnostiek. Deze materialen combineren een uitstekende helderheid met een lage eiwithechting en weinig uitloging. Ze zijn bovendien veel beter bestand tegen water dan PMMA. Veel diagnostische cartridges gebruiken tegenwoordig COC voor kleine kanaaltjes en optische vensters. Het materiaal vloeit goed tijdens het spuitgieten, wat helpt bij het maken van fijne details. COC is duurder dan PP of PS, maar de prestaties zijn de prijs waard voor veeleisende toepassingen. Ontwerpers van medische apparaten kiezen vaak voor COC wanneer ze zowel optische nauwkeurigheid als chemische stabiliteit nodig hebben.
Hoogwaardige polymeren (PEEK, PVDF)
Sommige IVD-tests maken gebruik van zeer sterke chemicaliën. Normale kunststoffen zijn simpelweg niet bestand tegen contact met sterke zuren, basen of bepaalde organische oplosmiddelen. Dat is waar hoogwaardige polymeren van pas komen. PEEK is bestand tegen vrijwel elke chemische stof die je erop loslaat. Het behoudt bovendien zijn fysieke eigenschappen bij hoge temperaturen. Dit maakt PEEK perfect voor fittingen, kleppen en pomponderdelen die herhaaldelijk worden blootgesteld aan agressieve reagentia. Het nadeel? PEEK is aanzienlijk duurder dan gangbare kunststoffen en vereist een hogere verwerkingstemperatuur tijdens de productie.
PVDF biedt een vergelijkbare chemische bestendigheid met een andere set eigenschappen. Het is zeer goed bestand tegen halogenen en sterke oxidatiemiddelen. Veel vloeistofsystemen gebruiken PVDF voor leidingen en verdeelstukken die agressieve media transporteren. Het materiaal heeft ook een lage extractiecapaciteit, wat belangrijk is voor gevoelige tests. Zowel PEEK als PVDF bieden aanzienlijke voordelen, maar vereisen een zorgvuldig matrijsontwerp en procesbeheersing. De kosten per onderdeel zijn hoger, maar de betrouwbaarheidsvoordelen wegen vaak op tegen de extra kosten voor kritische medische toepassingen.
Ontwerp- voor-productie (DFM)-regels voor componenten voor vloeistofbehandeling in in-vitro diagnostiek
Goede ontwerpregels zorgen ervoor dat uw project vooruitgang boekt. Ze verbinden wat u op papier tekent met wat er daadwerkelijk uit de mal komt. Voor componenten voor vloeistofverwerking in in-vitro diagnostiek zijn deze regels nog belangrijker. Uw onderdelen transporteren kleine hoeveelheden vloeistof door smalle kanalen. Een kleine fout in de wanddikte of de plaatsing van de aanspuitopening leidt tot een mislukte test. Het ontwerp van medische apparaten vereist precisie in elke stap. Toezichthouders kijken nauwlettend naar hoe u uw productieproces beheerst. Ze willen bewijs dat uw onderdelen consistent blijven over miljoenen eenheden. Laten we daarom de belangrijkste DFM-regels doornemen die uw project op koers houden.
Optimalisatie van wanddikte en hellingshoek
Wanddikte is cruciaal bij spuitgieten. Uniforme wanden zorgen ervoor dat het plastic gelijkmatig door de matrijs stroomt. Ze dragen er ook aan bij dat het onderdeel gelijkmatig afkoelt. Wanneer een gedeelte sneller afkoelt dan een ander, vervormt het onderdeel. Dunne wanden vullen zich snel, maar koelen te snel af. Dikke wanden doen er langer over en veroorzaken krimpverschijnselen. Voor diagnostische cartridges is een wanddikte van 1 tot 2 mm, indien mogelijk, wenselijk. Deze dikte biedt een goede balans tussen sterkte en vormbaarheid. Microfluïdische kanalen vereisen echter veel dunnere wanden. Voor deze fijne details is een zorgvuldige stroomanalyse nodig voordat het staal wordt bewerkt.
De lossingshoek is net zo belangrijk. Deze zorgt ervoor dat het afgewerkte onderdeel zonder te plakken uit de mal komt. Zonder voldoende lossingshoek kunnen de uitwerpkrachten het onderdeel beschadigen of vervormen. De juiste hoek hangt af van de gewenste oppervlakteafwerking. Hier is een korte referentie voor polystyreen onderdelen:
| Oppervlaktebehandeling | Aanbevolen ontwerphoek | Notes |
| Hoogglans (gepolijst) | 1 ° - 2 ° | Voorkomt vlekken; biedt een goede balans tussen esthetiek en functionaliteit. |
Voor een gladde afwerking is slechts 1 tot 2 graden helling nodig. Gestructureerde oppervlakken vereisen meer, vaak 3 tot 5 graden per zijde. Uw matrijsontwerper moet de hellingshoek tijdens de ontwerpbespreking bevestigen. Een fout in deze hoek leidt later tot kostbare aanpassingen aan de matrijs.
Strategische plaatsing van poorten en beheer van laslijnen
De poort is de plek waar gesmolten plastic de matrijs binnenkomt. De locatie ervan bepaalt hoe het materiaal stroomt. Het bepaalt ook waar lasnaden ontstaan. Lasnaden ontstaan wanneer twee vloeistoffronten elkaar ontmoeten en samensmelten. Deze naden verzwakken het onderdeel. Ze laten ook zichtbare sporen achter op het oppervlak. Voor IVD-verbruiksartikelen zijn lasnaden in de buurt van vloeistofkanalen gevaarlijk. Ze kunnen onder druk scheuren en lekkages veroorzaken.
Plaats de afsluiters waar het stroompad eenvoudig blijft. Vermijd plaatsing in de buurt van dunne wanden of scherpe hoeken. Eén afsluiter werkt het beste voor kleine onderdelen. Grotere onderdelen hebben mogelijk meerdere afsluiters nodig, maar elke afsluiter voegt een lasnaad toe. Uw team moet elke lasnaad in kaart brengen tijdens de ontwerpfase. Stel uzelf de volgende vragen: bevindt deze lasnaad zich in de buurt van een afdichtingsoppervlak? Kruist deze een detectievenster? Zo ja, verplaats de afsluiter of pas het stroompatroon aan.
De plaatsing van de poorten heeft ook invloed op de esthetiek. Zichtbare poortmarkeringen op optische oppervlakken verstoren de helderheid. Plaats poorten op verborgen vlakken of niet-kritische gebieden. Dit houdt uw detectievensters schoon en uw onderdelen zien er professioneel uit. Houd er rekening mee dat elke wijziging in de plaatsing van de poorten de stromingsdynamiek verandert. Voer vroegtijdig matrijsstroomsimulaties uit om problemen op te sporen voordat de matrijs in productie gaat.
Rekening houden met materiaalkrimp en tolerantie-opeenstapeling.
Elk polymeer krimpt bij afkoeling. De mate van krimp verschilt per materiaal. Semi-kristallijne kunststoffen zoals polypropyleen krimpen meer dan amorfe kunststoffen zoals COC. Uw ontwerp moet rekening houden met de krimp van elk materiaal. Anders komt het uiteindelijke product niet overeen met de tekening.
Het opstapelen van toleranties voegt een extra laag complexiteit toe. Elk onderdeel heeft zijn eigen tolerantie. Wanneer meerdere onderdelen op elkaar inwerken, stapelen de fouten zich op. Bij perspassingverbindingen of klikverbindingen kan deze opstapeling de assemblage beschadigen. Uw engineeringteam moet het worstcasescenario berekenen. Passen de onderdelen nog steeds als elke afmeting de limiet bereikt? Zo niet, dan moeten de kritische toleranties worden aangescherpt of de verbinding opnieuw worden ontworpen.
COC-materialen bieden uitstekende dimensionale controle voor microfluïdische toepassingen. Echte productiegegevens tonen aan wat mogelijk is:
| Parameter | Tolerantie bereikt | Procescapaciteit (Cpk) |
| Microfluïdische kanaalbreedte | 100 µm ± 5 µm | 1.67 |
| Kanaaldiepte | ±3 µm | Overschreed minimum 1.33 |
Deze cijfers tonen aan dat nauwe toleranties haalbaar zijn. Maar ze vereisen zorgvuldige procesbeheersing en gevalideerde gereedschappen. Een Cpk van 1.67 betekent dat het proces ruim binnen de limieten blijft. De meeste normen voor medische hulpmiddelen vereisen een minimale Cpk van 1.33 voor kritische onderdelen. Uw productiepartner moet tijdens de validatie gegevens over de procescapaciteit aanleveren. Deze testen bewijzen dat uw onderdelen elke keer aan de specificaties voldoen.
Begin vanuit een praktisch oogpunt met realistische toleranties. Specificeer niet ±5 μm voor elke afmeting. Alleen kritische onderdelen vereisen dat niveau van controle. Voor al het andere volstaan standaardtoleranties. Deze aanpak houdt de matrijskosten laag en de productieopbrengst hoog. Uw componentontwerp moet deze balans tussen precisie en functionaliteit weerspiegelen.
De bredere les sluit aan bij het ontwerp van medische hulpmiddelen. Regelgevende instanties willen bewijs dat uw productieproces onder controle blijft. DFM-regels (Design for Manufacturing) bieden u dat bewijs. Ze verminderen variatie, voorkomen defecten en documenteren uw redenering. Wanneer u deze regels volgt, functioneren uw IVD-vloeistofverwerkingscomponenten betrouwbaar. Uw cartridges werken op dag één en op dag duizend op dezelfde manier. Die consistentie schept vertrouwen bij zowel artsen als patiënten.
Kostenoptimalisatie en samenwerking voor IVD-vloeistoftechnologie
Kosten spelen een cruciale rol bij elke keuze in de ontwikkeling van medische producten. Je kunt het beste ontwerp op papier hebben, maar als elk onderdeel te duur is, loopt het project vast. Slimme besparingen beginnen al in de ontwerpfase. Wachten tot de productie begint, betekent dat je de grootste besparingen misloopt.
Strategieën voor het verlagen van de kosten van onderdelen
Onderdelenconsolidatie en ontwerpvereenvoudiging
Elke extra functie die u toevoegt, verhoogt de kosten van de matrijs. Denk bijvoorbeeld aan ondersnijdingen. Elke ondersnijding vereist een zijwaarts bewegend mechanisme. Deze schuifmechanismen of hefmechanismen verhogen de matrijskosten met $1,000 tot $2,000 of meer. Ze vertragen bovendien de cyclustijd en brengen onderhoudsrisico's met zich mee.
De oplossing kost niets in de ontwerpfase. Je kunt het scheidingsvlak opnieuw ontwerpen. Je kunt de lossingshoeken aanpassen. Je kunt mechanische onderdelen vervangen door doorlopende kernen. Deze wijzigingen verwijderen ondersnijdingen zonder de functionaliteit te beïnvloeden.
Ontwerpaanpassingen die de maakbaarheid verbeteren, kunnen de kosten per onderdeel met 30 tot 50 procent verlagen. Hoe eerder u deze aanpassingen doorvoert, hoe groter de besparing. Zodra de matrijs is gesneden, worden aanpassingen veel duurder.
Voor interne structuren bieden inklapbare kernen een alternatieve oplossing. Ze vormen de structuur op ware grootte tijdens het spuitgieten en trekken zich vervolgens naar binnen voor het uitwerpen. Dit elimineert zijwaartse bewegingen in veel toepassingen. Het verkleint de matrijsafmetingen, verbetert de herhaalbaarheid en verkort de cyclustijden. De medische industrie gebruikt deze methode voor verbruiksartikelen waar nauwe toleranties van belang zijn.
De vorm van uw onderdeel heeft ook invloed op het materiaalgebruik. Eenvoudigere vormen vullen sneller en verbruiken minder hars. Dat verlaagt de materiaalkosten per onderdeel direct. Elke gram die wordt bespaard, telt op bij miljoenen medische verbruiksartikelen.
De waarde van outsourcing versus interne productie
Veel medische teams discussiëren over de vraag of ze de productiecapaciteit in eigen huis moeten opbouwen of juist met een specialist moeten samenwerken. Beide opties hebben voor- en nadelen.
Productie in eigen huis geeft u directe controle. U beheert zelf de planning en de kwaliteitscontrole. Maar het vereist een aanzienlijke kapitaalinvestering. U hebt cleanroomruimte, spuitgietmachines en gekwalificeerde operators nodig. Voor kleine tot middelgrote volumes is die investering moeilijk te rechtvaardigen.
Outsourcing verschuift de kapitaallast naar de partner. U betaalt voor onderdelen, niet voor machines. Uw team kan zich concentreren op kernactiviteiten zoals ontwerpverificatie. Een goede partner brengt ervaring mee uit vergelijkbare medische projecten. Ze optimaliseren de doorlooptijden en opbrengstpercentages. Daarnaast verzorgen ze de wettelijke documentatie die nodig is voor medische productie.
Voor diagnostische cartridges en verbruiksartikelen die in grote volumes worden geproduceerd, is uitbesteding vaak de beste optie. De schaalvoordelen van de partner zorgen voor lagere kosten per eenheid. Ze bieden productieondersteuning. Als een machine uitvalt, schakelen ze over op een andere. Zo vermijdt u het risico op stilstand van een interne productielijn.
Het belang van vroege betrokkenheid van productiepartners
Ontwerp voor assemblage (DFA) en waardetechniek
Door uw productiepartner al vroeg bij het proces te betrekken, verandert alles. In plaats van een kant-en-klaar ontwerp aan te leveren, werkt u vanaf het begin samen. Dit is waar DFA en waardetechniek daadwerkelijke kostenbesparingen opleveren.
Ontwerpen voor assemblage houdt in dat er gekeken wordt naar hoe onderdelen in elkaar passen. Bestaat uw cartridge uit losse onderdelen? Kunt u twee onderdelen tot één geheel combineren? Elke verbinding kost extra montagetijd en inspectiekosten. Door deze stappen te verminderen, bespaart u op arbeidskosten en verlaagt u het aantal defecten.
Waardeanalyse onderzoekt de verhouding tussen functie en kosten. De partner stelt de vraag: dient deze functie een doel? Kunnen we hetzelfde resultaat bereiken met een eenvoudigere geometrie? Een kleine aanpassing aan een kanaal kan de cyclustijd verkorten zonder de prestaties te beïnvloeden.
Uw specificatie definieert kritische afmetingen. Deze vereisen strikte controle. Voor alle andere afmetingen kunnen standaardtoleranties worden gebruikt. Een partner die uw ontwerp van medische apparatuur begrijpt, helpt u onderscheid te maken tussen essentiële en wenselijke kenmerken.
De holistische aanpak beschouwt uw systeem als een geheel. In plaats van elk onderdeel afzonderlijk te optimaliseren, optimaliseert u de assemblage. Dit kan betekenen dat een ventielpoort wordt aangepast om de slangroute te verkorten. Het kan ook betekenen dat een connectorontwerp wordt gewijzigd voor een snellere installatie. Kleine aanpassingen leiden tot grote besparingen. Elk medisch technologie-team zou deze aanpak moeten gebruiken voor hun volgende project.
Vroege betrokkenheid helpt ook bij de materiaalkeuze en de kostenbesparing. Een partner die veel verschillende soorten medische onderdelen produceert, weet welke harsen goed vloeien. Ze weten welke harsen de cyclustijd verlengen. Ze kunnen alternatieven voorstellen die aan uw behoeften voldoen tegen een lagere prijs. Die begeleiding is moeilijk te vinden als u alleen werkt. De kostenbesparingen door vroege betrokkenheid gaan verder dan alleen de matrijs. Ze hebben invloed op de opbrengst, de montagetijd en het regelgevingsrisico voor elk apparaat dat u produceert.
De mogelijkheden van NOBLE voor de productie van componenten voor vloeistofbehandeling in de in-vitro diagnostiek.

Samenwerken met NOBLE aan uw IVD-vloeistofverwerkingscomponenten betekent dat u een partner krijgt die het complete plaatje overziet. We sluiten ons vanaf de allereerste ontwerpvergadering aan bij uw team. We signaleren problemen voordat ze tot dure reparaties leiden. Deze methode bespaart u tijd en vermindert stress tijdens de ontwikkeling van uw medisch product.
Expertise in precisiebewerking en spuitgieten.
Van prototype tot massaproductie
Elk goed product begint met een prototype. NOBLE gebruikt CNC-bewerking om nauwkeurige onderdelen te maken voor uw eerste tests. Met deze gefreesde onderdelen kunt u uw ontwerp controleren voordat u geld uitgeeft aan productiegereedschap. U kunt echte tests uitvoeren. U kunt testen hoe onderdelen passen en werken. Wijzigingen in dit stadium kosten veel minder dan wanneer de productie van gereedschap van start gaat.
Zodra het ontwerp klaar is, gaan we over op spuitgieten. Onze ingenieurs verfijnen elk detail van het proces. Ze kijken naar de plaatsing van de spuitopeningen, de koelkanalen en de cyclustijden. Het resultaat zijn stabiele onderdelen die elke keer aan uw specificaties voldoen. Deze betrouwbaarheid is essentieel voor medische artikelen zoals cartridges en cuvetten.
Voor grote series gebruikt NOBLE matrijzen met meerdere holtes. Deze produceren duizenden onderdelen per uur. Elke holte blijft hetzelfde. Elk onderdeel is identiek aan het volgende. We bewaken de omstandigheden continu om afwijkingen te signaleren voordat ze de kwaliteit beïnvloeden. Deze controle is essentieel voor medische toepassingen, waar consistentie cruciaal is. Dit nauwkeurigheidsniveau is wat ontwerpers van medische apparaten verwachten.
We bieden ook overbruggingsmatrijzen aan voor kleinere series. Misschien heeft u onderdelen nodig voor klinische studies. Met overbruggingsmatrijzen kunt u onderdelen van productiekwaliteit produceren zonder direct in een volledige matrijs te hoeven investeren. Zo blijft uw planning soepel verlopen.
Gecertificeerde kwaliteitsmanagementsystemen
ISO 9001:2015 en ISO 13485:2016 naleving
Kwaliteit vormt de basis van de medische productie. NOBLE werkt volgens twee gecertificeerde systemen. ISO 9001:2015 dekt onze algemene processen. ISO 13485:2016 voegt daar de regels voor de productie van medische hulpmiddelen aan toe.
Deze certificeringen betekenen dat uw onderdelen in een gecontroleerd systeem worden geproduceerd. Elke stap heeft een schriftelijke procedure. Iedere medewerker volgt duidelijke instructies. Elk probleem wordt onderzocht. Deze discipline zorgt voor een stabiele productie.
Validatie is een essentieel onderdeel van ons systeem. We valideren elk gereedschap en elk proces vóór de productie. Procesvalidatie omvat IQ-, OQ- en PQ-stappen. Deze stappen bewijzen dat het proces onderdelen kan produceren die telkens aan de specificaties voldoen.
Interne audits controleren onze systemen regelmatig. Externe auditors beoordelen ons jaarlijks. Dit toezicht zorgt ervoor dat we altijd aan de medische normen voldoen.
Voor uw medisch hulpmiddel betekent dit aantoonbare kwaliteit. Uw audits worden eenvoudiger. Uw inzendingen worden sterker.
Geïntegreerde diensten van ontwerp tot Montage
NOBLE doet meer dan alleen onderdelen gieten. We helpen bij het ontwerpen, maken en assembleren ervan. Deze gecombineerde aanpak vermindert het aantal overdrachten en verbetert de communicatie.
Onze ontwerpingenieurs werken samen met uw team aan de vorm van het onderdeel. We stellen wijzigingen voor die het spuitgietproces verbeteren zonder de functionaliteit te beïnvloeden. We bestuderen stromingspatronen om zwakke plekken in kritieke gebieden te voorkomen. We passen de wanddikte aan voor een gelijkmatige koeling.
Nadat de onderdelen de pers verlaten, bieden we extra bewerkingsstappen aan. Ultrasoon lassen verbindt de onderdelen tot complete assemblages. Lasermarkering voegt labels toe. Reiniging en verpakking maken de onderdelen verzendklaar.
Onze cleanroom-assemblagelijn voldoet aan de eisen voor medische artikelen. Operators volgen gedetailleerde werkinstructies. Elk product wordt gecontroleerd voordat het de lijn verlaat.
Testdiensten bevestigen dat uw apparaat naar behoren werkt. We voeren lektesten uit op vloeistofleidingen. We meten de optische helderheid van detectievensters. Alle gegevens worden vastgelegd en gedeeld.
Dankzij deze totaaloplossing verzorgt één partner uw volledige productie. U werkt met minder leveranciers, kortere toeleveringsketens en betere controle over kwaliteit en levertijd.
Van uw eerste prototype tot uw miljoenste onderdeel, NOBLE levert. We investeren in de gereedschappen en mensen om medische onderdelen te maken waarop u kunt vertrouwen. De prestaties van uw product hangen af van elk detail. Wij zorgen ervoor dat die details kloppen.
De ontwikkeling van componenten voor vloeistofdosering in in-vitro diagnostiek werkt het beste wanneer teams vanaf dag één samenwerken. Ken eerst uw materialen. Ken uw optische eisen, blootstelling aan chemicaliën en tolerantie-eisen. Betrek uw productiepartner vroegtijdig. Hun expertise op het gebied van gereedschap voorkomt kostbare verrassingen. Hun procesbeheersing zorgt ervoor dat elk medisch apparaat consistent is. Deze samenwerking vermindert herontwerpen en verkort uw doorlooptijd. Elk medisch verbruiksartikel profiteert van deze aanpak. Uw medisch team voelt zich zekerder wanneer de productie overeenkomt met het ontwerp. Uw medisch apparaat bereikt patiënten sneller. Vermijd een geïsoleerde workflow. Kies een partner die helpt met prototyping, matrijsvorming en eindmontage. Vraag naar hun validatieprotocollen en testmogelijkheden. De juiste partner zet componentproblemen om in betrouwbare producten. Uw volgende project verdient deze geïntegreerde aanpak van concept tot afgewerkte cartridge.
Veelgestelde vragen over componenten voor vloeistofverwerking in in-vitrodiagnostiek
Welk polymeer biedt de beste optische helderheid voor detectievensters?
Cyclische olefinecopolymeren (COC/COP) laten licht door een breed scala aan golflengten. Ze absorberen ook minder water dan PMMA. Voor de meeste medische diagnostische systemen biedt COC de beste combinatie van helderheid en stabiliteit. Polycarbonaat werkt ook, maar kan na verloop van tijd vergelen in medische instrumenten.
Hoe voorkom ik dat eiwitten aan mijn kanalen blijven plakken?
Kies materialen die hechting tegengaan. COC en COP presteren hier goed. Polypropyleen werkt redelijk goed voor veel medische analyses. Oppervlaktebehandelingen zoals plasmacoating kunnen ook de eiwithechting verminderen. Test uw specifieke reagentia altijd met het gekozen materiaal voordat u het ontwerp voor uw medisch hulpmiddel definitief vastlegt.
Welke wanddikte moet ik voor mijn cartridge gebruiken?
Streef naar een dikte van 1 tot 2 mm wanneer dat mogelijk is. Dit bereik biedt een goede balans tussen sterkte en de mate waarin het onderdeel zich laat vormen. Microfluïdische kanalen vereisen dunnere secties, vaak minder dan 0.5 mm. Voor deze fijne details is een zorgvuldige stroomanalyse nodig voordat de mal wordt gemaakt. Uw productiepartner moet in een vroeg stadium simulaties uitvoeren om problemen met het vullen op te sporen.
Wanneer moet ik mijn productiepartner bij het project betrekken?
Betrek ze al tijdens de ontwerpfase, niet erna. Vroegtijdige samenwerking voorkomt kostbare aanpassingen aan de matrijs. Een partner die de eisen van medische hulpmiddelen kent, kan materiaalwijzigingen en geometrische aanpassingen voorstellen die kosten besparen. Wachten tot de productie van de matrijs begint, betekent dat u de grootste besparingsmogelijkheden voor uw medisch product misloopt.
Welke invloed hebben lasnaden op de prestaties van mijn onderdeel?
Lasnaden ontstaan waar twee stromingsfronten samenkomen. Ze verzwakken het onderdeel en laten zichtbare sporen achter. In de buurt van vloeistofkanalen vormen ze een risico op lekkage. Uw matrijsontwerper moet elke lasnaad in kaart brengen tijdens de ontwerpbeoordeling. Verplaats de aanspuitpunten of pas de stromingspatronen aan als lasnaden kritische afdichtingsoppervlakken in uw medische cartridge kruisen.
Welke toleranties kan ik realistisch gezien hanteren voor microfluïdische componenten?
Kanaalbreedtes van circa 100 micron met een tolerantie van ±5 micron zijn mogelijk. Een procescapaciteit (Cpk) van 1.67 is haalbaar met zorgvuldige controle. De meeste normen voor medische hulpmiddelen vereisen een minimale Cpk van 1.33 voor kritische onderdelen. Specificeer nauwe toleranties alleen waar de functie dit vereist voor uw medische toepassing.
Hoe maak ik de keuze tussen COC en polycarbonaat?
COC biedt een betere helderheid, een lagere eiwitbinding en minder uitloging. Polycarbonaat biedt een hogere slagvastheid en hittebestendigheid. Voor medische cartridges met optische detectie is COC meestal de beste keuze. Voor onderdelen die ruw worden behandeld, kan polycarbonaat een betere optie zijn. Denk goed na over de specifieke behoeften van uw toepassing.
Welke certificeringen moet mijn productiepartner hebben?
Zoek naar ISO 9001:2015- en ISO 13485:2016-certificering. Deze garanderen gecontroleerde processen en correcte documentatie. Vraag naar hun validatieprotocollen. Procesvalidatie met IQ-, OQ- en PQ-stappen bewijst dat ze onderdelen kunnen produceren die consistent aan de specificaties voldoen. Deze documentatie versterkt uw indieningen bij de regelgevende instanties.







