
AI-tools die artsen helpen bij het stellen van diagnoses, transformeren de patiëntenzorg in een ongekend tempo. Denk hier eens over na: de wereldwijde markt voor AI in medische diagnostiek bereikte in 2021 een waarde van 748 miljoen dollar, en experts voorspellen een samengestelde jaarlijkse groei van 39.8% tot en met 2026.
- Wereldwijde marktwaarde in 2021: $748 miljoen
- Samengestelde jaarlijkse groei (CAGR) van 2021 tot 2026: 39.8%
Die explosieve groei roept een cruciale vraag op: hoe ontwerp je een behuizing voor medische AI-apparaten die gevoelige computercomponenten beschermt en tegelijkertijd voldoet aan strenge wettelijke normen? Deze gids begeleidt ingenieurs en besluitvormers bij deze uitdaging. Je leert wat de behuizing van medische AI-apparaten onderscheidt, welke materialen bestand zijn tegen herhaaldelijk reinigen en steriliseren, en hoe je productiekeuzes van invloed zijn op zowel de planning als het budget. Geen overbodige informatie – alleen bruikbare inzichten voor je volgende project.
Kernvereisten voor Behuizing voor medische AI-apparaten
AI-processoren in diagnostische apparaten genereren veel meer warmte dan oudere medische elektronica. Deze chips verwerken razendsnel enorme hoeveelheden data, wat warmte produceert die moet worden afgevoerd. Het ontwerp van de behuizing moet de warmte efficiënt van gevoelige onderdelen afvoeren. Anders kunt u te maken krijgen met tragere prestaties, een kortere levensduur van onderdelen of storingen tijdens kritieke procedures.
Thermische en EMI-bescherming voor AI-componenten
Warmteafvoer voor processoren
Warmtebeheersing begint met de juiste materiaalkeuze. Thermisch geleidende kunststoffen en aluminium verspreiden de warmte goed over het oppervlak van de behuizing. Je kunt ook koelribben, heatpipes of koelventilatoren aan je ontwerp toevoegen. Elke optie heeft voor- en nadelen. Ventilatoren maken lawaai en hebben bewegende onderdelen die kapot kunnen gaan. Passieve opties zijn eenvoudiger, maar vereisen een zorgvuldige planning van de luchtstroom. De vorm van je behuizing is ook belangrijk. Ventilatiesleuven, vinpatronen en interne schotten beïnvloeden allemaal hoe goed de warmte uit de behuizing wordt afgevoerd.
Afscherming tegen elektromagnetische interferentie
AI-onderdelen zenden elektromagnetische straling uit en kunnen ook beschadigd raken door externe storingen. Andere apparatuur in een ziekenkamer kan gevoelige AI-processen verstoren. Er zijn twee belangrijke afschermingsopties. Geleidende coatings op kunststof behuizingen bieden een lichtgewicht oplossing. Metalen behuizingen blokkeren storingen van nature, zonder extra maatregelen. De beste keuze hangt af van uw gewichtsdoelstellingen, budget en ontwerpvereisten. Houd er rekening mee dat naden, openingen en connectoren storingen kunnen doorlaten. Uw ontwerp moet deze zwakke plekken aanpakken.
Overwegingen met betrekking tot antenneprestaties
Veel medische AI-apparaten maken gebruik van draadloze communicatie. Dit zorgt voor een conflict tussen afscherming en antennefunctie. Je hebt voldoende afscherming nodig om interne onderdelen te beschermen, maar je moet er ook voor zorgen dat radiosignalen er goed doorheen kunnen. Door antennevensters slim te plaatsen of speciale materialen te gebruiken in bepaalde delen van de behuizing kan dit probleem worden opgelost. Houd hier vroeg in het ontwerpproces rekening mee. Het achteraf aanpassen van de antenne na de productiestart kost zowel tijd als geld.
Biocompatibiliteits- en veiligheidsnormen
ISO 10993-naleving
Elk materiaal dat in contact komt met patiëntenweefsel moet een biologische test ondergaan. ISO 10993 stelt de testregels voor deze beoordeling vast. De tests controleren op celbeschadiging, allergische reacties, irritatie en andere biologische risico's. De door u gekozen materialen moeten documenten bevatten die aantonen dat ze aan deze regels voldoen. Deze documentatie maakt deel uit van uw aanvraag bij de regelgevende instantie.
Huidcontact versus implanteerbare apparaten
Behuizingen die op het huidoppervlak worden geplaatst, vallen onder andere regels dan implanteerbare apparaten. Een draagbaar diagnostisch hulpmiddel dat op de huid wordt gedragen, vereist minder tests dan een apparaat dat in het lichaam wordt geplaatst. Zorg dat u het type apparaat vroegtijdig kent. Die kennis is bepalend voor uw materiaalkeuze en testbudget.
Toxiciteitstesten van materialen
Zelfs indirect contact is van belang. Patiënten kunnen de behuizing aanraken tijdens gebruik. Schoonmaakpersoneel komt er dagelijks mee in aanraking. Uw materialen mogen bij normaal gebruik geen schadelijke stoffen afgeven. Kunststoffen en metalen van medische kwaliteit worden doorgaans geleverd met veiligheidsinformatie van de leveranciers. Controleer of deze documenten uw specifieke gebruikssituatie dekken.
Sterilisatie en milieubestendigheid
Autoclaaf en chemische sterilisatie
Ziekenhuizen reinigen apparatuur met krachtige methoden. Autoclaafsterilisatie maakt gebruik van hogedrukstoom bij hoge temperaturen. Chemische reiniging omvat agressieve middelen die kunststoffen na verloop van tijd kunnen aantasten. Uw materialen moeten herhaaldelijke reinigingscycli doorstaan zonder te barsten, te verkleuren of hun sterkte te verliezen. Deze duurzaamheidseis heeft een directe invloed op uw materiaalkeuze.
Bescherming tegen vocht en indringing
Vloeistoffen kunnen in apparaten terechtkomen. Er kunnen ongelukjes gebeuren. Reinigingsmiddelen kunnen in naden sijpelen. Uw behuizing moet voldoende bescherming bieden tegen water en stof. Pakkingen, afgedichte naden en een zorgvuldig ontwerp van de poorten houden vloeistoffen weg van de interne elektronica. Test de behuizing van uw medische AI-apparaat grondig onder realistische omstandigheden.
Chemische bestendigheid tegen reinigingsmiddelen
Verschillende faciliteiten gebruiken verschillende desinfectiemiddelen. Bleekoplossingen, waterstofperoxide en alcoholdoekjes reageren allemaal anders op de materialen waarin de behuizing is gemaakt. Zorg ervoor dat de materialen die u kiest bestand zijn tegen de specifieke chemicaliën die uw klanten zullen gebruiken. Een behuizing die na maanden van routinematig reinigen beschadigd raakt, brengt veiligheidsrisico's en juridische problemen met zich mee. Een goed ontwerp voor een behuizing voor medische AI-apparaten houdt rekening met deze omgevingsinvloeden. Behuizingen voor medische instrumenten worden wereldwijd in ziekenhuizen en klinieken aan dezelfde zware omstandigheden blootgesteld.
Selectiecriteria voor materialen voor de behuizing van medische AI-apparaten
De juiste materiaalkeuze voor de behuizing van uw medische AI-apparaat heeft invloed op alle latere beslissingen. Het materiaal dat u kiest, is van invloed op de sterilisatiecompatibiliteit, de effectiviteit van de elektromagnetische afscherming en de doorlooptijden voor wettelijke goedkeuring. Medische polymeren, roestvrij staal, titaniumlegeringen en keramiek bieden elk hun eigen voor- en nadelen. Door deze voor- en nadelen vroegtijdig te begrijpen, voorkomt u later kostbare herontwerpen.
Thermoplasten van medische kwaliteit
Thermoplasten worden veel gebruikt voor behuizingen van medische AI-apparaten omdat ze gemakkelijk te vormen zijn en minder kosten dan metalen. Ze wegen ook minder, wat belangrijk is voor draagbare diagnostische instrumenten die artsen tussen verschillende ruimtes meenemen.
PC-ABS voor slagvastheid
PC-ABS combineert de robuustheid van polycarbonaat met het gemak waarmee ABS gevormd kan worden. Deze combinatie zorgt voor een uitstekende slagvastheid, waardoor het een goede keuze is voor draagbare apparaten die op harde ziekenhuisvloeren kunnen vallen. PC-ABS vereist echter specifieke kwaliteiten en beschermende coatings om bestand te zijn tegen alcohol en peroxide. Langdurige blootstelling aan bleekmiddel vergroot het risico op spanningsscheuren aan de rand van de behuizing, dus controleer of uw reinigingsprotocol aansluit op de limieten van het materiaal.
Polycarbonaat voor helderheid
Polycarbonaat biedt transparantie wanneer uw ontwerp een venster of lens in de behuizing vereist. Het is bovendien goed bestand tegen stoten. Net als PC-ABS kunnen standaard polycarbonaatsoorten problemen ondervinden met agressieve chemische desinfectiemiddelen. Beschermende coatings of speciale medische varianten bieden hiervoor een oplossing. Als uw apparaat patiëntgegevens weergeeft via een transparant paneel, biedt polycarbonaat optische helderheid zonder in te leveren op structurele sterkte.
Hittebestendige polymeren (PEEK, PPSU)
Apparaten die in een autoclaaf worden gesteriliseerd, vereisen materialen die bestand zijn tegen herhaalde stoomcycli. Polysulfon (PSU) en polyetherimide (PEI) voldoen hier goed aan. PSU heeft een glasovergangstemperatuur van 190 °C en is bestand tegen stoten. PEI kan continu worden gebruikt tot 170 °C met een glasovergangstemperatuur van 217 °C. PEEK en PPSU presteren vergelijkbaar voor veeleisende, herbruikbare chirurgische instrumenten in steriele omgevingen. Deze hittebestendige polymeren zijn duurder, maar ze maken speciale behandeling na elke reinigingscyclus overbodig.
Metalen voor behuizingen van medische apparaten
Metalen bieden natuurlijke EMI-afscherming en structurele stevigheid aan behuizingen voor medische AI-apparaten. Ze zijn bovendien beter bestand tegen agressieve ontsmettingsmiddelen dan de meeste kunststoffen.
Aluminium voor lichtgewicht afscherming
Aluminiumlegeringen zoals 6061 en 5052 worden vaak gebruikt in draagbare echografiesystemen, patiëntmonitoren en interne behuizingen. Aluminium geleidt van nature elektriciteit, waardoor elektromagnetische interferentie wordt geblokkeerd zonder extra coatings. Anodiseren verbetert de corrosiebestendigheid en zorgt voor een duurzame afwerking. Aluminium geleidt ook warmte goed, wat helpt bij het koelen van AI-processoren. De gunstige sterkte-gewichtsverhouding maakt het ideaal voor apparaten die in een ziekenhuis worden verplaatst.
Roestvrij staal voor duurzaamheid
Roestvrij staal, met name kwaliteit 316L, is uitermate geschikt voor grote diagnostische apparatuur zoals MRI- en CT-scanners. Deze apparaten vereisen stijfheid en effectieve elektromagnetische afscherming. Roestvrij staal is bestand tegen lichaamsvloeistoffen en agressieve ontsmettingsmiddelen, waardoor het gemakkelijk te reinigen is. Bovendien biedt het een hoge treksterkte voor structurele componenten. Het nadeel is het gewicht: roestvrij staal weegt meer dan aluminium, waardoor het beter geschikt is voor stationaire apparatuur dan voor draagbare apparaten.
Titaniumlegeringen voor hoogwaardige toepassingen
Titaniumlegeringen zoals Ti-6Al-4V worden zelden gebruikt in behuizingen voor medische AI-apparaten. Hun voornaamste voordeel is de biocompatibiliteit voor langdurige implantatie, niet de behoefte aan afscherming of structurele bescherming. Hoewel titanium sterk en lichter is dan staal, rechtvaardigen de kosten het gebruik ervan in behuizingen zelden. Reserveer titanium voor orthopedische implantaten, tandheelkundige onderdelen en stents, waar biocompatibiliteit belangrijker is dan de prestaties van de behuizing voor medische AI-apparaten.
Keramiek en speciale materialen
Keramiek en speciale additieven vullen specifieke niches in behuizingen voor medische instrumenten.
Keramische substraten voor elektronica
Keramische substraten bevinden zich in behuizingen en ondersteunen elektronische componenten die warmte genereren. Ze voeren warmte-energie efficiënt af en zijn bestand tegen hoge temperaturen. Hoewel keramiek niet vaak de buitenste schil vormt, speelt het een cruciale rol bij het koel houden van AI-processoren.
Antimicrobiële polymeeradditieven
Door antimicrobiële middelen toe te voegen aan polymeerharsen wordt de bacteriegroei op oppervlakken verminderd. Deze eigenschap is gunstig voor apparaten die patiënten vaak aanraken. De additieven werken gedurende de hele levensduur van het materiaal, in tegenstelling tot oppervlaktecoatings die slijten. Voor apparaten die worden gebruikt in infectiegevoelige omgevingen, bieden antimicrobiële polymeren een extra beschermingslaag.
Oppervlaktecoatings voor slijtvastheid
Oppervlaktebehandelingen verlengen de levensduur van zowel kunststof als metalen behuizingen. Harde coatings beschermen tegen krassen en slijtage. Geleidende verfsoorten met zilver, nikkel of koper zorgen voor een demping van 40-80 dB tussen 10 MHz en 1 GHz voor kunststof behuizingen van medische AI-apparaten. Deze coatings maken het mogelijk om lichtgewicht kunststoffen te gebruiken en tegelijkertijd te voldoen aan de EMI-eisen.
Materiaalvergelijking in één oogopslag
| Criterium | Medische polymeren | Metalen | Keramiek |
| Kosten | Laag tot matig | Matig tot hoog | Hoge |
| Gewicht | Licht | Zwaar (aansteker van aluminium) | Gemiddeld |
| biocompatibiliteit | Goed met de juiste cijfers | Uitstekend (roestvrij staal, titanium) | Uitstekend |
| Warmtegeleiding | arm | Goed (aluminium uitstekend) | Goed |
| EMI-afscherming | Slecht (heeft een coating nodig) | Uitstekend (moedertaalspreker) | arm |
| Sterilisatieweerstand | Verschilt per polymeer | Uitstekend (roestvrij) | Uitstekend |
Het juiste materiaal brengt deze factoren in evenwicht met de specifieke behoeften van uw apparaat. Een draagbaar AI-diagnostisch hulpmiddel heeft mogelijk de voorkeur voor aluminium vanwege de afscherming en warmteafvoer. Een apparaat voor eenmalig gebruik kan kiezen voor een goedkoper polymeer. Een herbruikbaar chirurgisch instrument dat in steriele omgevingen wordt gebruikt, vereist hittebestendige polymeren of roestvrij staal. Uw materiaalkeuze heeft ook invloed op het productieproces, de kwaliteitscontrole en de totale kosten. Denk goed na over elke factor voordat u voor een materiaalsoort kiest.
Productieprocessen voor Behuizing voor medische AI-apparaten
De juiste manier kiezen om de behuizing van uw medische AI-apparaat te maken, hangt af van een aantal factoren. U moet nadenken over het aantal te produceren eenheden, de complexiteit van de vorm, de benodigde materialen en de documentatie die door regelgevende instanties wordt vereist. Elke methode heeft zijn eigen sterke en zwakke punten die van invloed zijn op uw planning, budget en productkwaliteit.
Injection Molding voor grootschalige productie
Spuitgieten is de beste keuze als u van plan bent meer dan 10,000 eenheden per jaar te produceren. Deze methode levert consistente onderdelen tegen lage kosten per eenheid, nadat u de initiële matrijs hebt terugverdiend.
Investeringen in gereedschap en matrijsontwerp
De matrijs is uw grootste investering vooraf. Een typische productiematrijs voor behuizingen van medische AI-apparaten kan tussen de $ 10,000 en $ 100,000 kosten. De prijs hangt af van het aantal holtes en de complexiteit van de matrijs. Deze investering betaalt zich terug omdat de productiekosten per onderdeel aanzienlijk dalen naarmate er meer onderdelen worden gemaakt. Het ontwerp van uw matrijs moet aansluiten op het gekozen materiaal, inclusief de mate van krimp en de vloei-eigenschappen. Door al vroeg in de ontwerpfase samen te werken met een ervaren matrijzenmaker voorkomt u kostbare aanpassingen achteraf.
Tolerantie- en oppervlakteafwerkingscontrole
Spuitgieten kan zeer nauwkeurige toleranties opleveren als de matrijs met precisie is vervaardigd. Standaard productietoleranties liggen doorgaans rond de ±0.005 inch voor goed ontworpen onderdelen. De oppervlakteafwerking hangt af van hoe goed de matrijs is gepolijst. Behuizingen van medische apparaten hebben vaak een gestructureerde of matte afwerking nodig om vingerafdrukken te verbergen en krassen te voorkomen. De oppervlaktebehandeling van de matrijs is zichtbaar op elk onderdeel dat u produceert.
Materiaalstroom en kromtrekking voorkomen
Kunststof stroomt op een bepaalde manier door de matrijs, wat de uiteindelijke kwaliteit van het onderdeel beïnvloedt. Ongelijkmatige koeling veroorzaakt kromtrekking, waarbij dunne delen sneller afkoelen dan dikke. Uw ontwerp moet de wanddikte overal in de behuizing gelijk houden. Het toevoegen van ribben voor stijfheid zonder de wanden dikker te maken, helpt krimp te voorkomen. De plaatsing van de aanspuitopening bepaalt hoe het materiaal de matrijs vult, wat van invloed is op de lasnaden en de structurele sterkte. Besteed speciale aandacht aan de rand waar de twee helften van de behuizing samenkomen. Bij het spuitgieten van de rand is een zorgvuldige positionering van de aanspuitopening nodig om een volledige vulling zonder ingesloten lucht te garanderen. Software voor matrijsstroomanalyse kan deze problemen voorspellen voordat u met het snijden van het staal begint.
CNC Machining voor prototypes en kleine series
CNC-bewerking is uitermate geschikt voor prototyping en kleine productieseries. Bij deze methode wordt materiaal uit massieve blokken verwijderd met behulp van computergestuurde snijgereedschappen. Het biedt een uitstekende precisie en werkt met vrijwel elk materiaal dat u maar kunt kiezen.
Precisie en materiaalveelzijdigheid
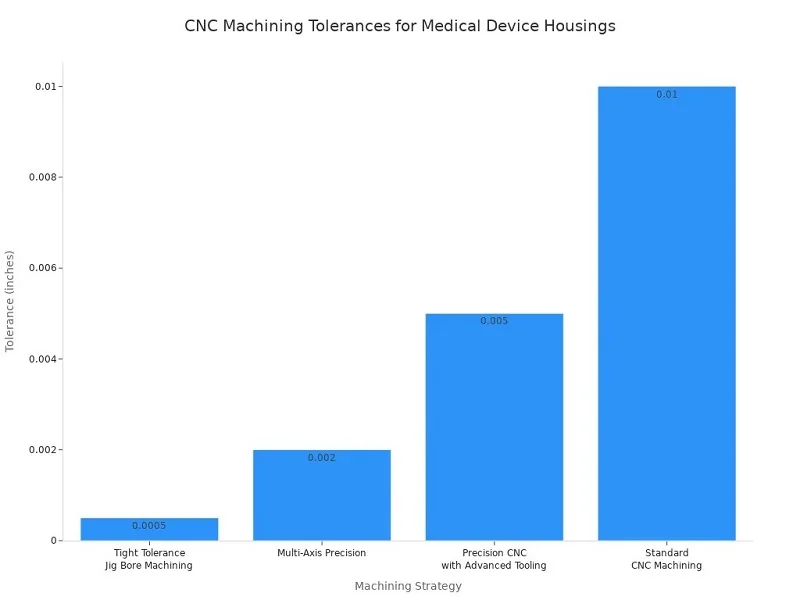
CNC-bewerking kan toleranties bereiken die bij spuitgieten moeilijk te evenaren zijn. Standaard CNC-bewerking haalt een tolerantie van ±0.010 inch voor algemene componenten. Precisie-CNC met geavanceerde gereedschappen bereikt een tolerantie van ±0.005 inch voor chirurgische instrumenten. Nauwkeurige matrijsboring met strakke toleranties bereikt een tolerantie van ±0.0005 inch voor kritische interfaces. Meerassige precisiemachines leveren een tolerantie van ±0.002 inch voor implanteerbare apparaten.
De oppervlakteafwerking is net zo belangrijk als de dimensionale nauwkeurigheid. Behuizingen van implanteerbare apparaten vereisen een Ra-waarde tussen 0.1 en 0.4 μm om bacteriegroei te voorkomen. Chirurgische instrumenten vereisen handgreepoppervlakken met een Ra-waarde van 0.4 tot 0.8 μm en functionele oppervlakken met een Ra-waarde van 0.2 tot 0.4 μm voor een nauwkeurige bediening en steriliseerbaarheid. Componenten van vloeistofleidingen vereisen een Ra-waarde van 0.2 tot 0.4 μm om activering van bloedplaatjes te voorkomen.
Voordelen van langere doorlooptijden
CNC-bewerking slaat de fase van het maken van mallen volledig over. U kunt de bewerkte onderdelen binnen enkele dagen na het afronden van uw ontwerpbestanden ontvangen. Deze snelheid is van onschatbare waarde tijdens iteratieve prototyping, waarbij u meerdere ontwerpvarianten test voordat u overgaat tot productiematrijzen. Bedrijven zoals NOBLE, een toonaangevende productiepartner in China, bieden snelle CNC-prototypingdiensten aan waarmee klanten ontwerpen snel kunnen valideren voordat ze overgaan tot massaproductie.
Kostenstructuur voor kleine batches
CNC-bewerking is bij grote volumes per onderdeel duurder dan spuitgieten. Voor series van minder dan 1,000 stuks is bewerking echter vaak voordeliger, omdat de investering in gereedschap volledig wordt vermeden. Elk onderdeel vereist machinetijd en materiaal, maar geen initiële kosten voor een matrijs. Deze kostenstructuur maakt CNC-bewerking ideaal voor klinische studies, pilotprogramma's en gespecialiseerde apparaten in kleine volumes.
Additieve productie voor complexe geometrieën
3D-printen opent mogelijkheden die traditionele productiemethoden niet kunnen evenaren. Complexe interne kanalen, organische vormen en geconsolideerde assemblages worden haalbaar met additieve technieken.
SLA- en SLS-thermoplastisch printen
Stereolithografie (SLA) produceert onderdelen met gladde oppervlakken en fijne details met behulp van fotopolymeerharsen. Selectief lasersinteren (SLS) smelt nylonpoeder tot duurzame onderdelen zonder ondersteunende structuren. Beide methoden zijn zeer geschikt voor het prototypen van behuizingen voor medische AI-apparaten. SLS-onderdelen bieden betere mechanische eigenschappen voor functionele tests, terwijl SLA uitblinkt in visuele modellen en pasvormcontroles.
Metaal 3D-printen met titanium
Met additieve metaalproductie met behulp van titaniumlegeringen worden onderdelen met een uitstekende sterkte-gewichtsverhouding gecreëerd. Dit proces is geschikt voor complexe geometrieën die anders uit meerdere gefreesde componenten zouden bestaan die aan elkaar geassembleerd moeten worden. Metaal 3D-printen is echter aanzienlijk duurder dan CNC-bewerking voor eenvoudige vormen. Reserveer deze technologie daarom voor ontwerpen die de unieke mogelijkheden ervan echt vereisen.
Toelating van 3D-geprinte onderdelen door regelgevende instanties
Regelgevende instanties accepteren 3D-geprinte componenten wanneer u het proces grondig valideert. Uw kwaliteitssysteem moet elke bouwparameter, materiaalbatch en nabewerkingsstap documenteren. Elk productieproces kent specifieke documentatievereisten. Lassen vereist procedurekwalificatierecords en kwalificatierecords van lassers. Warmtebehandeling vereist temperatuuruniformiteitsmetingen. Reiniging vereist gevalideerde procedures met gedocumenteerde residutests. Uw ontwerpgeschiedenisbestanden, apparaatstamgegevens en batchproductierecords moeten alle procesdetails vastleggen voor beoordeling door de regelgevende instanties.
De productiemethode die u kiest, bepaalt uw regelgevingsstrategie, productiekosten en productkwaliteit. Evalueer elke optie aan de hand van uw specifieke volume-, geometrie- en tijdsplanningseisen voordat u een definitieve keuze maakt.
Ontwerp gericht op maakbaarheid bij de behuizing van medische AI-apparaten
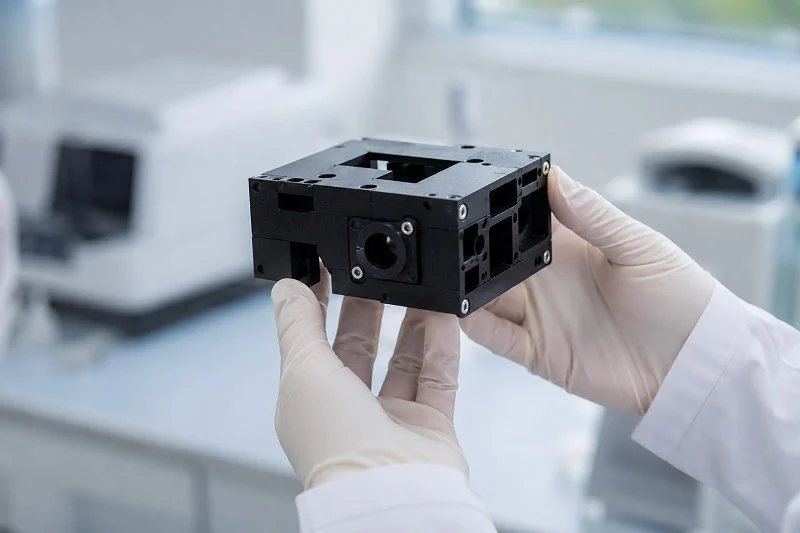
Vroege DFM-controles voorkomen dure matrijsaanpassingen en zorgen voor snellere goedkeuringen. Onderdelen die gebruikers aanraken, zoals schermen, knoppen en poorten, beïnvloeden het ontwerp van de behuizing, de materiaalkeuze en de productiemethode. Door deze details vroegtijdig goed aan te pakken, voorkomt u later kostbare matrijsaanpassingen.
DFM-richtlijnen voor kunststof behuizingen
Veelvoorkomende problemen komen voort uit fouten die je kunt vermijden. Concentreer je op deze basisprincipes.
Uniforme wanddikte
Onderdelen die door spuitgieten worden vervaardigd, vereisen een constante wanddikte tussen 1 en 5 mm. Variaties in dikte veroorzaken kromtrekking en luchtbellen. Een Y-connector van een infuusset lekte totdat technici de ongelijkmatige wanddelen hadden gecorrigeerd. Het randgebied vereist een zorgvuldige plaatsing van de spuitopening nabij de rand van de behuizing om het volledig te vullen. Gebruik uitsparingen en ribben voor stevigheid in plaats van dikke wanden die de afkoeling vertragen.
Trekhoeken en hoekradii
Behuizingen voor medische instrumenten vereisen een lichte afschuining op elk verticaal oppervlak. Een afschuining van minder dan 1 graad is een veelvoorkomende fout. Gebruik 1 graad per inch holtediepte. Afsluitingen hebben minimaal 3 graden nodig. Een lichte textuur vereist 3 graden; een zware textuur 5 graden of meer. Bij een herontwerp van een katheterhandvat werd de afschuining verhoogd van 0.5 naar 2 graden en het gereedschapsonderhoud met 60 procent verminderd. Houd de hoekradius minimaal de helft van de wanddikte.
Boss-, Rib- en Snap-Fit-ontwerp
De dikte van de ribben moet 60 tot 70 procent van de wanddikte bedragen om krimp te voorkomen. Gebruik meer kleine ribben in plaats van één dikke. De oppervlakken van de pompbehuizing verbeterden toen de ingenieurs de dikte van de basis van de bevestigingsnok verminderden. Voeg afrondingen toe bij de ribverbindingen om spanningspunten te voorkomen. Glasvezelversterkte harsen krimpen anders en vereisen extra zorg tijdens het gieten.
Integratie van de mens-machine-interface
De plekken waar gebruikers met elkaar in contact komen, leveren de grootste ontwerpproblemen op. Elke opening kan vloeistoffen binnenlaten.
Montage van beeldscherm en touchscreen
Pakkingen achter de beeldschermen sluiten vocht buiten. Gebruik siliconen of EPDM met een 360-graden dekking en een compressie van 25 tot 40 procent. Optisch heldere lijm hecht de beeldschermen en voorkomt lekkage van vloeistoffen. Diagnostische monitoren gebruiken afgedichte overlays en gelijmde randen.
Afdichting van knop en connector
Verzonken bedieningselementen leiden vloeistoffen weg van de naden. Siliconen toetsenpanelen met ingebouwde randen beschermen de schakelaars. Aansluitpoorten hebben O-ringen nodig waar ze door de behuizing lopen. Elke afdichting moet reinigingscycli doorstaan zonder te slijten.
Akoestische en ventilatieopeningen
Geventileerde membranen laten geluid door en houden vocht buiten. Ze zorgen voor een evenwichtige druk in de behuizing. Draagbare ECG-apparaten maken gebruik van afgedichte behuizingen met gecoate printplaten.
Montage en bruikbaarheidsstrategieën
Denk na over hoe het apparaat in elkaar zit en hoe werkers later bij de onderdelen aan de binnenkant kunnen komen.
Modulaire constructie voor upgrades
AI-hardware verandert snel. Dankzij het modulaire ontwerp kunt u processormodules verwisselen zonder de hele behuizing opnieuw te hoeven ontwerpen. Aparte ruimtes voor de belangrijkste onderdelen maken toekomstige upgrades eenvoudiger.
Pakking- en afdichtingsmethoden
Pakkingen langs de rand van de behuizing vormen de belangrijkste barrière tegen vloeistoffen. Siliconen zijn goed bestand tegen herhaalde sterilisatie. Conforme coatings op printplaten bieden een extra beschermingslaag tegen vocht. Pakkingen moeten 360 graden rondom sluiten en een compressie van 25 tot 40 procent hebben. Vermijd scherpe hoeken in de pakkingkanalen, want die creëren lekpaden.
Vergelijking van bevestigingssystemen
Schroeven zorgen voor sterke, verwijderbare verbindingen, maar verlengen de montagetijd. Klikverbindingen versnellen de montage, maar maken demontage voor onderhoud lastiger. Ultrasoon lassen zorgt voor permanente verbindingen. Maak een keuze op basis van hoe vaak de behuizing geopend moet worden. Een behuizing voor een medisch AI-apparaat met regelmatige firmware-updates heeft baat bij schroeven boven het processorgebied en klikverbindingen voor de cosmetische afdekking.
Kosten- en levertijdfactoren voor behuizingen van medische AI-apparaten
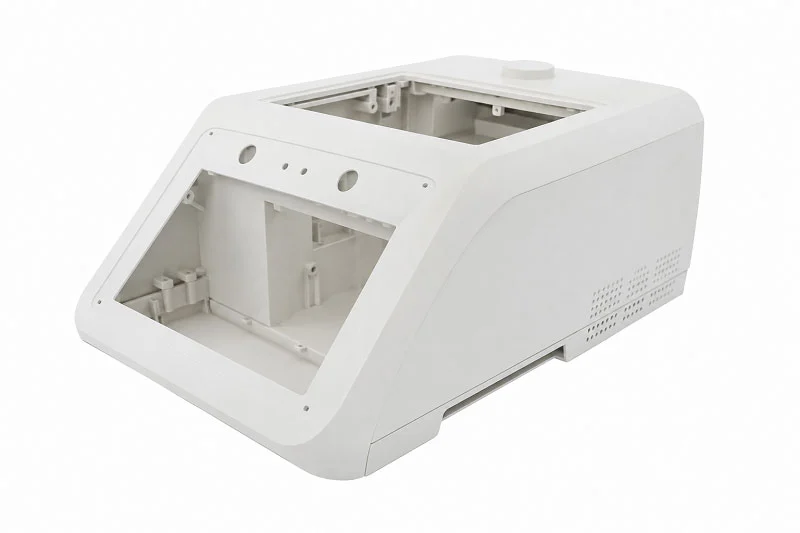
De uiteindelijke prijs van een behuizing voor een medisch AI-apparaat hangt af van verschillende factoren. De gekozen productiemethode heeft invloed op de verhouding tussen de kosten vooraf en de totale kosten over de tijd. Ook het aantal geproduceerde exemplaren heeft een grote invloed op de kosten.
Kostenfactoren in productieprocessen
Afwegingen tussen materiaalkosten en prestaties
De kosten van hars bepalen het uitgangspunt voor kunststof behuizingen. Een standaard polymeer van medische kwaliteit kan een paar dollar per stuk kosten, alleen al aan grondstoffen. Arbeids- en energiekosten komen daar nog bovenop. Hoogwaardige polymeren zoals PEEK of speciale legeringen zijn veel duurder. Deze bieden een betere hittebestendigheid of EMI-afscherming. Bij uw keuze moet u de prestaties afwegen tegen het budget.
Amortisatiestrategieën voor gereedschap
Matrijzen voor spuitgieten kosten flink wat geld. Een typische matrijs voor een behuizing kost ongeveer $42,000. De spuitgietmachine zelf kost $215,000 over een levensduur van 8 jaar. Deze kosten worden verdeeld over alle onderdelen die je produceert. Bij een volume van 8,500 eenheden per jaar kost het intern produceren van onderdelen $31.87 per stuk. Het uitbesteden van hetzelfde volume kost $18.75 per stuk. Het verschil zit hem in de afschrijving van de matrijzen.
Het break-evenpunt is belangrijk. Bij ongeveer 14,200 eenheden per jaar bespaart interne productie circa $ 43,600 per jaar. Bij een lager volume is uitbesteding aantrekkelijker. Verdeel die matrijs van $ 42,000 over 5 jaar en 50,000 eenheden per jaar, en de kosten bedragen minder dan een dollar per eenheid. Tel daar de opportuniteitskosten van het kapitaal bij op, doorgaans 8 tot 12 procent per jaar over het niet-afgeschreven saldo, en daar komt nog eens $ 0.12 per eenheid bij. Revisiekosten, meestal 15 tot 30 procent van de oorspronkelijke investering na ongeveer de helft van de levensduur van de matrijs, komen daar nog bovenop.
De rand van de behuizing bepaalt vaak de complexiteit van de matrijs. Een slecht ontworpen rand verhoogt de kosten en verlengt de productietijd.
Op volume gebaseerde prijsmodellen
Bij lage volumes stijgen de kosten per stuk. CNC-bewerking en 3D-printen zijn er geen gereedschapskosten, maar de prijs per onderdeel is hoger. Deze methoden zijn geschikt voor klinische proeven en kleine proefseries. Bij hogere volumes is spuitgieten duidelijk de economische winnaar.
Benaderingen voor het optimaliseren van de doorlooptijd
Het is belangrijk om een medisch AI-apparaat sneller op de markt te brengen. De juiste prototypingmethode kan weken tijd besparen.
| Prototyping-methode | Voordeel van langere doorlooptijden |
| 3D afdrukken | Onderdelen in uren of dagen, snelle geometrische iteratie |
| CNC-bewerking | Snelle levertijd voor functionele behuizingen met nauwe toleranties. |
| Snel spuitgieten | Dagen in plaats van weken voor proefvaarten |
| Gieten van urethaan | Snelle productie in kleine volumes zonder ingewikkelde gereedschappen. |
| Prototyping van plaatwerk | Versnelde fabricage van metalen behuizingen |
Rapid Prototyping-methoden
Met 3D-printing kun je binnen enkele uren een behuizing produceren. CNC-bewerking levert functionele onderdelen in dagen op. Snelle matrijsontwikkeling verkort de doorlooptijd van spuitgieten van maanden tot dagen. Deze methoden stellen je in staat om de pasvorm, functionaliteit en het uiterlijk te testen voordat je besluit om de productiematrijzen te laten maken.
Risicobeperking in de toeleveringsketen
Het leveren van slechts één leverancier brengt reële risico's met zich mee voor de productie van medische AI-apparaten. Een back-upleverancier voor kritieke harsen of op maat gemaakte mallen beschermt uw planning. Lange levertijden voor specialistische materialen vereisen een vroege planning. Kwaliteitsproblemen met ongeteste leveranciers kunnen de productie ontregelen. Het testen van meerdere leveranciers tijdens de ontwikkelingsfase voorkomt vertragingen later in het proces.
Parallelle ontwikkelingsworkflows
Door ontwerpiteraties uit te voeren terwijl offertes voor de gereedschappen worden aangevraagd, worden weken bespaard. Engineeringteams controleren de behuizingsgeometrie met behulp van 3D-geprinte prototypes. Matrijsontwerpers werken tegelijkertijd aan de productiegereedschappen. Deze overlapping verkort de totale ontwikkeltijd aanzienlijk.
Totale kosten van eigendomsanalyse
De aankoopprijs van een woning is slechts het begin. Onderhoud, sloop en toekomstige verbouwingen verhogen de werkelijke kosten.
Implicaties voor onderhoud en reparatie
Een goedkope behuizing die na herhaalde sterilisatiecycli barst, kost op de lange termijn meer. Vervangende onderdelen, servicebezoeken en stilstand van het apparaat lopen snel op. Duurzame materialen verminderen deze verborgen kosten. De rand van de behuizing wordt tijdens de montage en reiniging herhaaldelijk belast.
Overwegingen bij de verwijdering aan het einde van de levensduur
De regels voor het afvoeren van medische hulpmiddelen verschillen per regio. Behuizingen die gemakkelijk te demonteren zijn voor recycling verlagen de kosten aan het einde van de levensduur. Ook het kiezen van materialen die de hoeveelheid gevaarlijk afval verminderen, helpt. Plan de afvoer al tijdens de materiaalkeuze.
Schaalbaarheid voor toekomstige iteraties
AI-hardware ontwikkelt zich snel. Een modulair ontwerp van de behuizing maakt het mogelijk om processormodules te verwisselen zonder de gehele behuizing van het medische AI-apparaat opnieuw te hoeven ontwerpen. Deze toekomstbestendigheid bespaart aanzienlijke kosten bij de volgende revisie van het apparaat. Een behuizing voor medische AI-apparaten die upgrades ondersteunt, verlengt de levensduur van het product en verlaagt de kosten op lange termijn.
NOBLE: Productiepartner voor behuizingen voor medische AI-apparaten

De juiste partner kan het verloop van uw project veranderen. Het bespaart u tijd en verlaagt de risico's. NOBLE biedt technische ondersteuning, productie-expertise en kennis van regelgeving, allemaal onder één dak. Minder overdrachten betekenen minder fouten. Hun team werkt met u samen vanaf de eerste ontwerpbeoordeling tot aan de uiteindelijke verpakking.
Complete dienstverlening, van ontwikkeling tot assemblage.
Interne engineering- en DFM-ondersteuning
Ons interne team biedt uitgebreid DFM-advies, hulp bij materiaalkeuze en deskundige ondersteuning op het gebied van gereedschap. Deze methode zorgt ervoor dat uw onderdelen goed functioneren en dat de productiekosten lager zijn.
DFM spoort problemen al vroeg in de ontwerpfase op. Het vermindert defecten doordat het ingenieurs helpt behuizingen te bouwen die gemakkelijk in elkaar te zetten zijn. DFM verwijdert onderdelen die niet nodig zijn, waardoor de matrijs eenvoudiger wordt en afval wordt verminderd. Vroege controles signaleren zwakke punten in de rand van de behuizing. De rand moet in deze fase zorgvuldig worden bestudeerd. Kostenbeheersing verbetert door eenvoudigere matrijzen. Naleving van regels wordt sterker door gestroomlijnde processen. Deze controles verbeteren ook validatieplannen en voorkomen ongewenste wijzigingen.
Van prototype tot productie
NOBLE volgt een duidelijke aanpak. Conceptevaluatie en behoefteanalyse staan voorop. Snelle prototyping en validatietests verbeteren de vorm. De ontwikkeling van gereedschappen zorgt ervoor dat de onderdelen elke keer identiek zijn. De productie vindt plaats in een cleanroom met ISO-certificering. Er zijn verschillende assemblageopties, waaronder handmatige, semi-automatische en volledig geautomatiseerde lijnen. Kwaliteitscontroles worden uitgevoerd volgens de ISO 13485-normen.
Montage-, test- en verpakkingsdiensten
De assemblageopties zijn afgestemd op het aantal benodigde eenheden. Handmatige assemblage is geschikt voor complexe apparaten die zorgvuldige behandeling vereisen. Semi-automatische assemblage combineert toezicht door een medewerker met de consistentie van de machine. Volledig geautomatiseerde assemblage verwerkt grote volumes met cameracontroles. Cleanroomassemblage in ISO-klasse 7- en 8-ruimtes is geschikt voor delicate onderdelen. Verpakkingsontwikkeling en -testen ronden het proces af.
Kwaliteitscertificeringen en naleving
ISO 9001:2015 gecertificeerde bedrijfsvoering
ISO 9001:2015 dekt het kwaliteitssysteem van NOBLE. Het zorgt voor consistente processen, van leveranciersbeheer tot eindcontroles. U ontvangt bij elke batch betrouwbare onderdelen.
ISO 13485:2016 Kwaliteitsmanagement voor medische hulpmiddelen
Deze norm is een leidraad voor de productie van veilige medische AI-apparaten. Het biedt een duidelijke structuur die ontwerp en productie koppelt aan wettelijke vereisten. ISO 13485 verbetert de risicobeheersing door betere traceerbaarheid en consistentie. Wereldwijde erkenning helpt bij het binnenhalen van meer contracten. Veel partners eisen deze certificering voordat ze aan de slag gaan.
Hulp bij het opstellen van regelgevingsdocumentatie
Voor het indienen van regelgevingsdocumenten zijn de juiste gegevens essentieel. NOBLE helpt bij het opstellen van DHF-bestanden en Device Master Records. Hun team weet precies waar toezichthouders op letten. Deze ondersteuning versnelt uw indiening.
Expertise in metaal- en kunststofverwerking
CNC-bewerking en spuitgieten
NOBLE werkt met zowel metalen als kunststoffen. CNC-bewerking zorgt voor nauwe toleranties bij prototypes. Spuitgieten produceert stabiele onderdelen in grote aantallen. Doordat we beide technieken beheersen, kunnen we eerlijk advies geven over welk proces het meest geschikt is.
Plaatbewerking en Afwerking
Plaatbewerking zorgt voor stevigheid en elektromagnetische afscherming van behuizingen voor medische AI-apparaten. Lassen creëert sterke verbindingen. Afwerkingen zoals anodiseren verhogen de duurzaamheid.
Geïntegreerde supply chain-oplossingen
NOBLE beheert toeleveringsketens om vertragingen te voorkomen. Ze zoeken materialen in en coördineren onderaannemers. Deze methode zorgt ervoor dat uw planning wordt nageleefd.
Het bouwen van een succesvolle behuizing voor een medisch AI-apparaat vereist een duidelijke aanpak. Begin met uw eisen. Kies uw materialen. Selecteer uw productieproces. Optimaliseer uw productieontwerp. Zorg voor naleving van de regelgeving. Beheer uw kosten zorgvuldig. Elke stap bouwt voort op de vorige. De rand van de behuizing vereist speciale aandacht tijdens de ontwerpbeoordeling. Om de juiste beslissingen te nemen, is het belangrijk een balans te vinden tussen technische prestaties, medische normen en budgettaire beperkingen. Die balans wordt gemakkelijker bereikt wanneer u vroegtijdig een ervaren productiepartner inschakelt. Zo'n samenwerking voorkomt kostbare herontwerpen en versnelt de marktintroductie. Evalueer uw specifieke behoeften voor een medisch AI-apparaat aan de hand van de richtlijnen in deze handleiding. Neem vervolgens contact op met het engineeringteam van NOBLE voor persoonlijk advies over de productie van uw behuizing.
Veelgestelde vragen over behuizingen voor medische AI-apparaten
Hoe maak ik de juiste keuze tussen plastic en metaal voor de behuizing van mijn medische AI-apparaat?
Denk na over hoe het apparaat dagelijks gebruikt zal worden. Kunststoffen zijn lichter en goedkoper bij de productie van grote aantallen. Metalen blokkeren elektromagnetische interferentie vanzelf en zijn beter bestand tegen sterke reinigingsmiddelen. Aluminium is een goede middenweg omdat het goed bestand is tegen hitte. Kies het materiaal op basis van hoe je het apparaat wilt steriliseren en of het draagbaar moet zijn.
Wat houdt een ISO 10993-test nu precies in?
Deze norm controleert hoe materialen reageren met levend weefsel. Laboratoria testen op celbeschadiging, allergische reacties en irritatie. Apparaten die alleen de huid aanraken, hoeven minder vaak getest te worden dan apparaten die in het lichaam worden geplaatst. Uw materiaalleverancier zou u veiligheidsgegevens moeten verstrekken. Bewaar deze documenten voor uw latere indiening bij de regelgevende instanties.
Kan ik standaard kunststoffen gebruiken voor de behuizing van een medisch AI-apparaat?
Standaard kunststoffen breken vaak af bij blootstelling aan reinigingsmiddelen die in ziekenhuizen worden gebruikt. Bleekmiddel en waterstofperoxide kunnen ze na verloop van tijd doen barsten of verkleuren. Medische polymeren bevatten speciale additieven die bestand zijn tegen deze chemicaliën. Als uw apparaat in een autoclaaf wordt gesteriliseerd, heeft u in plaats daarvan hittebestendige kunststoffen zoals PSU of PEI nodig.
Wat zijn de kosten van matrijzen voor spuitgieten?
Een productiemal kost doorgaans tussen de $10,000 en $100,000. De prijs is afhankelijk van het aantal holtes en de complexiteit van de vorm. Deze kosten worden verdeeld over alle onderdelen die u produceert. Bij grote productievolumes dalen de kosten per onderdeel aanzienlijk. Voor kleine series van minder dan 1,000 stuks is CNC-bewerking vaak financieel aantrekkelijker.
Wat is de snelste manier om prototypebehuizingen te verkrijgen?
Met 3D-printen kun je onderdelen binnen enkele uren of dagen maken. CNC-bewerking levert werkende behuizingen met nauwkeurige afmetingen in ongeveer een week. Beide methoden slaan de stap van het maken van mallen volledig over. Gebruik deze methoden om je ontwerp te testen voordat je geld uitgeeft aan productiegereedschap.
Hoe voorkom ik elektromagnetische interferentie zonder extra gewicht toe te voegen?
Geleidende coatings op kunststof behuizingen bieden een lichtgewicht alternatief. Zilver-, nikkel- of koperverf blokkeert signalen goed tussen 10 MHz en 1 GHz. Let op naden en connectorpoorten, want die laten storingen door. Een goed ontworpen pakking dicht deze openingen effectief af.
Wat veroorzaakt kromtrekking in spuitgegoten behuizingen?
Ongelijkmatige koeling veroorzaakt kromtrekking. Dunne secties koelen sneller af dan dikke, wat interne spanningen creëert. Houd de wanddikte overal in uw ontwerp gelijk, meestal tussen 1 en 5 mm. Gebruik ribben voor stijfheid in plaats van de wanden dikker te maken. De rand van de behuizing vereist een zorgvuldige plaatsing van de gietkanalen, zodat deze volledig gevuld is zonder ingesloten lucht.
Wanneer moet ik een productiepartner bij mijn project betrekken?
Betrek ze al tijdens de ontwerpfase, niet erna. Vroege DFM-reviews sporen problemen op voordat je mallen maakt. Een partner met expertise in zowel metaal als kunststof geeft je eerlijk materiaaladvies. Deze aanpak voorkomt kostbare herontwerpen en versnelt de doorlooptijd van je wettelijke indiening.







