
Denk eens aan de lens in je smartphonecamera. Die maakt scherpe foto's, ook al is hij kleiner dan een munt. Die precisie is te danken aan CNC-bewerking. De uitdaging? Optische onderdelen vereisen een nauwkeurigheid op submicronniveau. Een satellietspiegel moet licht over grote afstanden reflecteren. Elk klein defect kan de prestaties negatief beïnvloeden. CNC-bewerking is verbeterd om aan deze eisen te voldoen. Moderne machines bieden herhaalbare en nauwkeurige manieren om complexe onderdelen te produceren. Ze houden toleranties aan die kleiner zijn dan een mensenhaar. Deze gids verkent de processen, technologieën en voordelen van CNC-bewerkte optische componenten. Je krijgt praktische tips die je direct kunt toepassen. Of je nu ingenieur, inkoper of hobbyist bent, deze kennis is belangrijk. NOBLE, een toonaangevende productiepartner in China, is uitstekend in het efficiënt afronden van prototyping en massaproductie. Hun expertise garandeert dat je optische onderdelen aan de eisen voldoen.
Sleuteltechnologieën voor CNC optische componenten
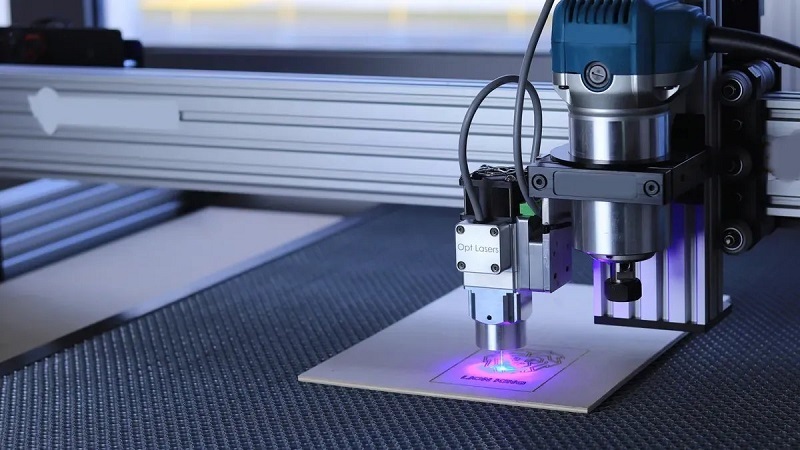
Het vervaardigen van optische onderdelen met een precisie van minder dan een micron vereist meer dan een standaard machinefabriek. Het vraagt om gespecialiseerde apparatuur, zorgvuldige omgevingscontrole en slimme meetsystemen. Laten we de kerntechnologieën die dit nauwkeurigheidsniveau mogelijk maken eens nader bekijken.
Meerassige CNC-machines
Standaard 3-assige machines hebben moeite met optische geometrieën. Vrijgevormde oppervlakken, samengestelde hoeken en onderdelen met meerdere vlakken vereisen meer flexibiliteit. Dat is waar 5-assige CNC-bewerking alles verandert. Deze machines bewegen het snijgereedschap gelijktijdig langs vijf assen, waardoor het complexe krommingen kan volgen met behoud van de perfecte gereedschapshoek.
Waarom is dit belangrijk voor optische componenten? Neem bijvoorbeeld een vrijvormige spiegel voor een head-up display. De kromming van het oppervlak verandert continu over het onderdeel. Een 3-assige machine kan bij die veranderingen geen goed contact met het gereedschap behouden. Maar een 5-assige machine houdt het gereedschap tijdens het hele snijproces loodrecht op het oppervlak. Dat vermindert de hoogte van de oneffenheden en verbetert de oppervlakteafwerking aanzienlijk.
Dit is wat 5-assige CNC-bewerking mogelijk maakt:
- Gebeeldhouwde of vrije-vorm oppervlakken waarbij de gereedschapshoek moet veranderen om contact te behouden en de afwerking te voltooien.
- Samengestelde hoeken waarbij een enkele vaste gereedschapsrichting het onderdeel niet zuiver kan raken
- Strikte positionele toleranties over de vlakken waarbij kenmerken op één lijn moeten liggen wanneer ze worden gemeten ten opzichte van een gemeenschappelijke referentieset.
- Multi-face onderdelen waarbij belangrijke kenmerken zich aan meerdere zijden bevinden en nauw met elkaar verbonden moeten blijven.
De onderstaande tabel laat zien hoe 5-assige beweging de kwaliteit van optische onderdelen direct beïnvloedt:
| Mechanisme | Directe impact op de bewerking van optische componenten met vrije vorm |
| Simultaan 5-assige beweging | Hiermee kan de frees complexe, vrije-vormoppervlakken volgen met behoud van constante gereedschapscontact. |
| Het behouden van de optimale gereedschapshoek | Houdt het gereedschap loodrecht op het gebogen oppervlak, waardoor de hoogte van de ribbels wordt verminderd en de Ra-waarde van het oppervlak verbetert in vergelijking met 3-assig kogelkopfrezen. |
| Bewerking met één opspanning | Elimineert verschuivingen van het referentiepunt tussen instellingen, waardoor een nauwkeurigheid van ±0.005 mm wordt bereikt op kritische kenmerken en een ware positie van ±0.01 mm over de vlakken. |
| Constante gereedschapsinschakelhoek | Vermindert gereedschapslijtage bij het bewerken van lastige materialen zoals titanium en gehard staal. |
Naast de machine zelf, zorgt meting tijdens het productieproces ervoor dat de kwaliteit gewaarborgd blijft. Tastsondes controleren de positie van het werkstuk voordat het snijden begint. Laserinterferometers verifiëren de nauwkeurigheid van de machine tijdens de cyclus. Deze systemen sporen problemen vroegtijdig op, zodat fouten niet pas na de productie van het werkstuk worden ontdekt.
Diamant CNC Draaien en CNC frezen
Voor spiegelgladde oppervlakken volstaan standaard snijgereedschappen niet. Bij enkelpunts diamantdraaien wordt een diamantgereedschap met een vlijmscherpe rand gebruikt om optische oppervlakken direct te bewerken. De resultaten zijn indrukwekkend. De oppervlakteruwheid bereikt Ra ≤ 0.01 µm en de hoogte van de randbraam blijft onder de 0.5 µm. Dit betekent dat de onderdelen direct na het draaien gebruiksklaar zijn, zonder dat nabewerking nodig is.
Diamantdraaien is bijzonder geschikt voor optische CNC-bewerking van reflecterende optische componenten en precisie-mechanische onderdelen. De voedingen op nanometerniveau creëren gladde, nauwkeurige oppervlakken die presteren als gepolijst glas.
Temperatuurregeling is net zo belangrijk als het gereedschap zelf. Ultraprecisiemachines houden de omgevingstemperatuur op 20 ± 0.1 °C. Waarom? Warmte veroorzaakt uitzetting. Zelfs kleine temperatuurschommelingen vervormen het werkstuk en het machineframe. Lasercalibratie op de machine zelf compenseert eventuele resterende geometrische fouten.
Hieronder een overzicht van de kerntechnologieën die samenwerken voor precisie tot op submicronniveau:
| Kerntechnologiecategorie | Belangrijkste specificaties en parameters | Toepassing in CNC-precisie optische componenten van minder dan 1 micron. |
| Uiterst nauwkeurige CNC-apparatuur en thermische stabiliteit | Positioneringsnauwkeurigheid 0.1 µm; herhaalbaarheid 0.02 µm; temperatuurregeling 20 ± 0.1 °C; laserkalibratie op de machine | Minimaliseert thermische vervorming en geometrische fouten. |
| Diamantdraaien met één snijpunt en ultraprecisiesnijden | Oppervlakteruwheid Ra ≤ 0.01 µm; voeding op nanometerniveau; hoogte van de randbraam < 0.5 µm | Produceert direct spiegelgladde oppervlakken, waardoor nabewerking door middel van polijsten overbodig is. |
| Slijpen van mallen en precisiebewerking van gatensystemen | Coaxialiteit binnen 0.5 µm; tolerantie boringdiameter ±1 µm; rondheid 0.3 µm; vlakheid 0.5 µm | Maakt het mogelijk om meer-lens coaxiale systemen in één enkele opspanning te bewerken. |
| Precisiebewerking van schroefdraad en dunwandige componenten | Tolerantie spoeddiameter ±2 µm; cumulatieve spoedfout 1 µm; spanningsvrije klemming | Voorkomt vervorming van ultradunne lensbehuizingen. |
| Inspectie op nanometerniveau en schone assemblage | Meetonzekerheid 0.1 µm; reinheidsklasse 100; witlichtinterferometer & AFM; SPC met CPK ≥ 1.33 | Controleert nauwkeurigheid tot op submicronniveau en zorgt voor een contaminatievrije assemblage. |
Deze technologieën werken samen. De machine zorgt voor de basisnauwkeurigheid. Diamantgereedschappen creëren de afwerking. Meetsystemen verifiëren de resultaten. En omgevingscontrole zorgt ervoor dat alles stabiel blijft. Die combinatie maakt moderne CNC-optische componenten mogelijk.
Voordelen van CNC Machining voor optische componenten
Hoge herhaalbaarheid en schaalbaarheid
CNC-machines blinken uit in het herhaaldelijk uitvoeren van dezelfde taak zonder aan nauwkeurigheid in te boeten. Produceer vandaag duizend onderdelen en volgende maand nog eens duizend. Elk onderdeel is identiek aan het eerste. Die consistentie is cruciaal voor optische onderdelen, omdat zelfs minuscule veranderingen de prestaties beïnvloeden. Een lens die tussen twee productieseries een paar micron afwijkt, kan een hele productlijn ruïneren.
Deze herhaalbaarheid maakt opschalen eenvoudig. Begin met een prototype, controleer het ontwerp en schaal vervolgens de productie op. Hetzelfde programma draait op dezelfde machine. Geen herwerk, geen verrassingen. Voor optische onderdelen op maat is deze flexibiliteit een groot voordeel. Je kunt één exemplaar testen en er vervolgens 10,000 bestellen zonder het proces te hoeven aanpassen.
NOBLE integreert deze betrouwbaarheid in elk project. Hun machines handhaven nauwe toleranties gedurende lange productieruns. Ze bewaken de kwaliteit met statistische procescontrole, zodat u weet dat de volgende batch identiek zal zijn aan de vorige. Die consistentie transformeert een risicovol prototype in een betrouwbare toeleveringsketen.
Kosteneffectiviteit voor complexe onderdelen
Ja, de instelkosten van CNC-machines liggen hoger dan bij traditionele methoden. Gereedschap, programmering en machinetijd tellen op. Maar de berekening verandert wanneer de onderdelen complexer worden. Een vrijgevormde spiegel of een veelzijdig prisma vereist meerdere instellingen en speciale hulpstukken bij conventionele bewerking. Elke instelling introduceert fouten en verhoogt de arbeidskosten.
CNC lost die problemen op. Eén machine, één instelling, één programma. De machine verwerkt complexe vormen automatisch. Het snijdt sneller, verspilt minder materiaal en vermindert afval. Voor ingewikkelde ontwerpen is optische CNC-bewerking vaak goedkoper dan traditionele methoden, zelfs met de hogere investering vooraf.
Denk bijvoorbeeld aan een op maat gemaakte behuizing voor een lasersysteem. Traditionele bewerkingstechnieken vereisen mogelijk vijf afzonderlijke bewerkingen op drie verschillende machines. CNC-bewerking doet dit in één keer. Dat bespaart tijd, vermindert schade door hantering en verlaagt de arbeidskosten. Het resultaat is een hoogwaardig optisch onderdeel tegen een concurrerende prijs.
Vanuit praktisch oogpunt wordt het break-evenpunt snel bereikt. Complexe onderdelen die op conventionele wijze moeilijk of onmogelijk te produceren zijn, worden betaalbaar met CNC-bewerking. Voor ingenieurs die de volgende generatie optische systemen ontwerpen, opent dit nieuwe mogelijkheden. Voor kopers betekent het betere prijzen voor complexe projecten. De totaalservice van NOBLE – van ontwerp tot assemblage – zorgt voor nog meer kostenbesparingen door de coördinatie met leveranciers en de logistieke overhead te verminderen.
Precisie-eisen voor CNC-bewerkte optische componenten
Het definiëren van toleranties op micronniveau
Optische onderdelen vereisen doorgaans toleranties tussen ±0.001 mm en ±0.005 mm. De exacte waarde hangt af van de functie van het onderdeel. Een cameralens voor een smartphone gebruikt mogelijk de ruimere tolerantie. Een satellietspiegel vereist juist de nauwere tolerantie. Deze waarden lijken klein, maar ze hebben een grote invloed op de werking van het onderdeel.
Denk eens aan glasvezelkoppeling. Als de uitlijning slechts 1 micron afwijkt, daalt de koppelingsefficiëntie met ongeveer 4.2%. Dat komt neer op een verlies van 0.2 dB. Verplaats de afwijking naar 2 micron en het verlies loopt op tot meer dan 0.5 dB. Houd de afwijking binnen ±1 micron en het verlies blijft zeer klein. Dit is het verschil tussen een systeem dat werkt en een systeem dat niet werkt.
Onderdelen voor de lucht- en ruimtevaart gaan nog een stap verder. Kritische componenten hebben daar toleranties van ±0.0005 inch, oftewel ongeveer ±0.0127 mm. Gewone machinaal bewerkte onderdelen hebben ruimere toleranties, tussen ±0.001 en ±0.005 inch. De toleranties voor geometrische positionering zijn zelfs nog kleiner, namelijk ±0.0002 inch. De procescapaciteit moet een Cpk-waarde van meer dan 1.33 bereiken. Deze regels onderscheiden optische componenten van lucht- en ruimtevaartkwaliteit van die voor consumenten.
| Precisie-aspect | Lucht- en ruimtevaartvereiste |
| Kritische componenttolerantie | ±0.0005 inch (±0.0127 mm) |
| Standaard toleranties voor bewerkte onderdelen | ±0.001 tot ±0.005 inch |
| Oppervlak | Ra 32 tot Ra 125 micro-inch |
| Geometrische tolerantie (positie) | ± 0.0002 inch |
| Procescapaciteit (Cpk) | > 1.33 |
Oppervlakteruwheid en vormnauwkeurigheid
Oppervlakteruwheid is net zo belangrijk als maattolerantie. Reflecterende optiek vereist vaak een Ra-waarde lager dan 10 nm. Diamantdraaien maakt dit mogelijk. De juiste instellingen zijn essentieel: een spindelsnelheid van ongeveer 2000 tpm, een voeding van 5 mm/min en een afwerkingsdiepte van 4 μm. Gereedschappen van synthetisch diamant met één kristalstructuur houden de snijkant scherp. De omgevingstemperatuur blijft constant op 20 °C ± 0.5 °C. De reinheid wordt gehandhaafd volgens ISO-klasse 5. Elk van deze factoren draagt bij aan die spiegelgladde afwerking.
Waarom is ruwheid belangrijk? Het bepaalt hoe licht zich gedraagt. Wanneer de oppervlaktestructuur veel kleiner is dan de golflengte van het licht, reflecteert het oppervlak spiegelend, zoals een spiegel. Wanneer de ruwheid de golflengte benadert, wordt het licht diffuus verstrooid. Een oppervlak met een Ra-waarde van 0.4–0.8 µm vertoont gemengde reflectie. Bij 0.8–1.6 µm daalt de reflectiviteit tot onder de 1%. Deze verschuiving beïnvloedt de prestaties van een spiegel negatief.
Vormnauwkeurigheid is ook belangrijk. Vlakheid, bolvormigheid en hoekuitlijning beïnvloeden allemaal de golffrontkwaliteit. Een oppervlaktevlakheid van λ/10 voegt λ/5 toe aan de golffrontfout bij reflectie. Een hoekafwijking van 1 micron over 10 mm veroorzaakt een bundelafwijking van ongeveer 20 boogseconden. Deze fouten stapelen zich op in systemen met meerdere elementen.
In de ruimtevaartoptiek hangt succes af van het beschouwen van omgevingsinvloeden als een primaire ontwerpeis. Ingenieurs moeten de prestaties valideren onder reële missieomstandigheden. Consumentenoptiek vereist zelden een dergelijke mate van nauwkeurigheid.
Voor CNC-bewerking van optische componenten is meer nodig dan alleen een goede machine om aan deze eisen te voldoen. Het vereist nauwgezette procesbeheersing, het juiste gereedschap en gedisciplineerde metingen. Dat is wat CNC-bewerking van optische componenten levert. De beste optische componenten komen van bedrijven die deze precisie-eisen begrijpen en ze in elke stap van het proces integreren.
Belangrijke ontwerpoverwegingen voor CNC-optische componenten
Materiaalselectie op basis van bewerkbaarheid
De juiste materiaalkeuze is van invloed op elke stap van de optische CNC-bewerking. Optisch glas biedt een uitstekende helderheid, maar is moeilijk te bewerken. Germanium en zinkselenide zijn geschikt voor infraroodoptiek, maar vereisen speciale zorg. Kunststoffen zoals PMMA en polycarbonaat bieden een lichter en goedkoper alternatief.
| Materiaal | Optische helderheid | CNC-bewerkbaarheid |
| PMMA (acryl) | Optimaal voor helderheid; kan een lichttransmissie van meer dan 90% bereiken. | Kan met speciale gereedschapspaden CNC-gefreesd worden. |
| PC (polycarbonaat) | Kan een lichtdoorlatendheid van meer dan 90% bereiken. | Kan met speciale gereedschapspaden CNC-gefreesd worden. |
| Aluminium 6061-T6 | Gebruikt voor reflecterende optiek (niet doorzichtig). | Machines werken zeer goed; gangbaar in de industrie. |
Germanium vereist een zorgvuldig tweestappenproces. Eerst wordt er gelapt met een gietijzeren lapplaat en Kemox 0800S schuurmiddel gedurende twee minuten per zijde. Dit levert een vlakheid van 0.67 µm op. Vervolgens wordt er gepolijst met een ASFL-doek en vloeibaar diamant van 1 micron gedurende vijf minuten per zijde. Dit brengt de oppervlakteruwheid terug tot Rz 0.0253 µm. Samen zorgen deze stappen ervoor dat de optische componenten klaar zijn voor zware toepassingen.
Geometrische en gereedschapsbeperkingen
Vrijgevormde oppervlakken verleggen de grenzen van de bewerkingstechnologie. Deze vormen variëren in kromming over het gehele werkstuk. Een standaard 3-assige machine kan ze niet goed volgen. Je hebt 5-assige CNC-bewerking nodig om het gereedschap tijdens elke snede in de juiste hoek te houden.
De planning van het gereedschapspad is net zo belangrijk als de mogelijkheden van de machine. Cartesiaanse paden met een vaste stapgrootte veroorzaken vaak trillingen omdat de snijkrachten sterk variëren. Adaptieve strategieën lossen dit probleem op. Tangentiële uitlijning van het gereedschapspad zorgt ervoor dat de frees in de lokale richting van het oppervlak beweegt. Dit verdeelt de krachten gelijkmatig en vermindert trillingen. Het resultaat is een gladder oppervlak en minder onvolkomenheden.
Gereedschapsafbuiging heeft ook een negatieve invloed op de nauwkeurigheid. Lange, dunne gereedschappen buigen onder de snijdruk. Die buiging uit zich in maatafwijkingen in het eindproduct. Kortere gereedschappen met een grotere diameter zijn beter bestand tegen buiging. Ook de spindelsnelheid en de voeding moeten in de gaten worden gehouden. De juiste combinatie voorkomt trillingen en zorgt tegelijkertijd voor redelijke cyclustijden.
Ontwerp uw onderdeel vanuit een praktisch oogpunt met het oog op bewerking. Vermijd scherpe binnenhoeken die het gebruik van zeer kleine gereedschappen vereisen. Zorg voor een gelijkmatige wanddikte om kromtrekken te voorkomen. Denk na over hoe het onderdeel tijdens het bewerken vastgehouden zal worden. Een stabiele opstelling voorkomt trillingen en garandeert een constante kwaliteit.
Toepassingen van CNC-bewerking in de optica
LUCHT- EN RUIMTEVAART en verdedigingssystemen
Lucht- en ruimtevaartoptiek wordt blootgesteld aan zware omstandigheden. Temperatuurschommelingen, trillingen en straling vormen allemaal een bedreiging voor de prestaties. CNC-bewerking helpt onderdelen deze uitdagingen te doorstaan. Infraroodlenzen voor warmtebeeldsystemen vereisen nauwkeurige krommingen om warmtesignalen correct te focussen. Een kleine fout resulteert in een onscherp beeld. Die fout kan ertoe leiden dat een doelwit verborgen blijft of een bedreiging gemist wordt.
Spiegels voor lasersystemen vereisen een nog nauwkeurigere controle. Deze spiegels leiden hoogenergetische stralen om. Elke oneffenheid in het oppervlak absorbeert energie en creëert hotspots. Deze hotspots kunnen de spiegelcoating beschadigen. CNC-bewerking zorgt ervoor dat de oppervlakteruwheid laag genoeg blijft om dit probleem te voorkomen. Het resultaat is een spiegel die bestand is tegen intense energie zonder te bezwijken.
Behuizingen voor optische sensoren worden ook vervaardigd met behulp van CNC-bewerking. Deze behuizingen beschermen delicate componenten en zorgen ervoor dat ze perfect uitgelijnd blijven. Die uitlijning is belangrijk omdat sensoren precies moeten wijzen waar het systeem ze verwacht. CNC-machines kunnen die positionele toleranties over meerdere vlakken handhaven. Die precisie maakt de assemblage eenvoudig en betrouwbaar.
Defensietoepassingen stellen nog hogere eisen. Nachtzichtsystemen, richtsystemen en verkenningsapparatuur zijn allemaal afhankelijk van precisieoptiek. Elk onderdeel moet feilloos functioneren in extreme omstandigheden. CNC-bewerking levert die betrouwbaarheid, batch na batch. De herhaalbaarheid zorgt ervoor dat elke eenheid presteert zoals het eerste geteste exemplaar.
Medische hulpmiddelen en diagnostische apparatuur
Medische optica vereist reinheid en nauwkeurigheid. Het leven van patiënten hangt af van heldere beelden en precieze metingen. CNC-bewerking voldoet aan deze eisen door zorgvuldige procesbeheersing en materiaalkeuze.
Endoscopen maken gebruik van minuscule lenzen die in smalle buisjes moeten passen. Deze lenzen moeten een exacte diameter en precieze brandpuntsafstand hebben. CNC-bewerking produceert deze kleine onderdelen met een constante kwaliteit. De gladde oppervlakken verminderen lichtverstrooiing, waardoor artsen een helderder beeld krijgen van de binnenkant van het lichaam.
Chirurgische microscopen vereisen nog hogere prestaties. Chirurgen vertrouwen op scherpe, vergrote beelden tijdens delicate ingrepen. Het optische systeem bestaat uit meerdere lenzen, prisma's en spiegels. Elk onderdeel moet perfect uitgelijnd zijn met de andere. CNC-bewerking zorgt ervoor dat deze uitlijningen tot op micron nauwkeurig zijn. Die precisie vertaalt zich direct in betere chirurgische resultaten.
Diagnostische beeldvormingsapparatuur is ook afhankelijk van nauwkeurig bewerkte optische componenten. CT-scanners, MRI-systemen en optische coherentietomografie-apparaten maken allemaal gebruik van precisielenzen en -spiegels. Deze componenten leiden licht of straling door complexe paden. Elke afwijking in de uitlijning vermindert de beeldkwaliteit. CNC-bewerking zorgt ervoor dat elk onderdeel voldoet aan de strenge specificaties die deze systemen vereisen.
Vanuit praktisch oogpunt waarderen fabrikanten van medische apparaten CNC-bewerking om nog een andere reden: traceerbaarheid. Elk onderdeel kan gedurende het productieproces worden gevolgd. Deze documentatie ondersteunt de naleving van regelgeving en kwaliteitsaudits. Voor hoogwaardige optische componenten in medische omgevingen is deze traceerbaarheid net zo belangrijk als de bewerking zelf.
Samenwerking met NOBLE voor CNC-optische componenten

Onze productiemogelijkheden
NOBLE werkt met zowel metaal als kunststof. Die expertise is essentieel voor optische projecten. Een enkele assemblage kan bijvoorbeeld bestaan uit een aluminium behuizing, een kunststof lensvatting en een messing centreerring. Door één partner te gebruiken die alle materialen levert, wordt uw toeleveringsketen eenvoudiger. U hoeft niet langer met talloze leveranciers te werken en te hopen dat hun onderdelen op elkaar aansluiten.
De machines bij NOBLE kunnen complexe vormen verwerken. Meerassige apparatuur, waaronder 5-assige CNC-bewerkingscentra, bewerkt vrije vormen en samengestelde hoeken. Diamantdraaien zorgt voor spiegelgladde oppervlakken. Met behulp van mallenslijpen worden boringtoleranties van ±1 micron gehandhaafd. Deze mogelijkheden bestrijken het volledige scala aan CNC-optische componenten, van eenvoudige beugels tot complexe lensbehuizingen.
Kwaliteitssystemen ondersteunen de bewerking. NOBLE is ISO 9001:2015 gecertificeerd voor kwaliteitsmanagement. Het bedrijf voldoet tevens aan de ISO 13485:2016-norm voor medische hulpmiddelen. Deze certificeringen betekenen gedocumenteerde processen, traceerbare materialen en een constante productie. Voor CNC-gefreesde optische componenten is die traceerbaarheid van groot belang. U kunt elk onderdeel terugvoeren tot de grondstofbatch en de bewerkingsinstellingen.
Een totaaloplossing van ontwerp tot montage.
NOBLE doet meer dan alleen metaal en kunststof snijden. Het team helpt bij het ontwerpen met het oog op maakbaarheid. Ze beoordelen uw tekeningen, stellen materiaalwijzigingen voor en signaleren potentiële bewerkingsproblemen voordat de productie begint. Deze vroege input bespaart tijd en geld. Een kleine aanpassing in het ontwerp kan een kostbare tweede stap overbodig maken.
De service omvat ook de assemblage. NOBLE kan uw optische componenten integreren in complete subassemblages. Zij verzorgen de reiniging, inspectie en verpakking. Deze totaaloplossing vermindert de last van uw leveranciersmanagement. Eén partner beheert het gehele proces, van grondstof tot eindproduct.
Vanuit praktisch oogpunt versnelt dit full-service model uw doorlooptijd. U levert een concept aan. U ontvangt een getest, geassembleerd apparaat dat klaar is voor integratie. Geen heen en weer gestuur tussen verschillende bedrijven. Geen wachttijden voor onderdelen die tussen vestigingen worden verzonden. Voor complexe optische projecten in de lucht- en ruimtevaart, defensie en medische industrie is die snelheid van groot belang.
De combinatie van materiaalkennis, precisiebewerking en assemblagecapaciteiten maakt NOBLE tot een betrouwbare partner. Of u nu een enkel prototype of een productieserie van duizenden nodig heeft, zij leveren consistente kwaliteit. Dankzij die betrouwbaarheid kunt u zich concentreren op uw kerntaak: het ontwerpen van betere optische systemen.
CNC-bewerking is essentieel geworden voor moderne optica. De precisie die we besproken hebben – toleranties in de micron, oppervlakteafwerkingen in de nanometer – maakt de technologie van vandaag mogelijk. Smartphonecamera's, satellietspiegels en medische endoscopen zijn allemaal afhankelijk van deze mogelijkheden.
Het vakgebied blijft zich ontwikkelen. Elk jaar verschijnen er nieuwe materialen, nauwere toleranties en complexere geometrieën. CNC-gefreesde optische componenten zullen alleen maar belangrijker worden naarmate toepassingen betere prestaties vereisen.
Daar komt NOBLE van pas. Hun meerassige machines, diamantdraaitechnieken en complete service zorgen ervoor dat zelfs de meest complexe projecten worden aangepakt. Ze brengen waardevolle ervaring mee naar elk onderdeel, van prototype tot productie.
Klaar om aan uw optisch project te beginnen? Neem vandaag nog contact op met NOBLE. Bespreek uw specificaties, ontvang deskundig advies en ontdek hoe hun precisiebewerking uw ontwerp tot leven kan brengen.
Veelgestelde vragen over CNC-optische componenten
Hoe lang duurt het gemiddeld om een prototype van een optisch component te maken met een CNC-machine?
De meeste prototypes zijn binnen 2 tot 4 weken klaar. Eenvoudige onderdelen gaan sneller. Complexe, vrijvormige optische componenten vergen extra tijd voor het plannen van de gereedschapspaden en het testen. Uw leverancier moet u een duidelijke planning geven voordat de productie begint. Vraag naar spoedopties als u haast heeft.
Wat is het verschil tussen CNC-bewerking en traditioneel polijsten?
CNC-bewerking snijdt de vorm direct uit het ruwe materiaal. Polijsten maakt het oppervlak na het snijden glad. Veel optische onderdelen vereisen beide stappen. CNC-bewerking verzorgt de vorm. Polijsten verwijdert minuscule bewerkingssporen. Diamantdraaien kan het polijsten overslaan voor sommige reflecterende onderdelen, waardoor direct na het bewerken een Ra-waarde van ≤ 0.01 µm wordt bereikt.
Kan CNC-bewerking zowel metalen als kunststof optische componenten verwerken?
Ja. Aluminium 6061-T6 is zeer geschikt voor reflecterende optiek. PMMA en polycarbonaat zijn geschikt voor transparante onderdelen. Germanium en zinkselenide zijn ideaal voor infraroodtoepassingen. Elk materiaal vereist andere snijsnelheden en gereedschappen. Een partner zoals NOBLE, die beide materiaalsoorten verwerkt, vereenvoudigt uw toeleveringsketen.
Welke kwaliteitscertificaten moet ik zoeken bij een partner voor optische bewerking?
Zoek naar ISO 9001:2015 voor algemeen kwaliteitsmanagement. Voor werkzaamheden aan medische hulpmiddelen is ISO 13485:2016 vereist. Deze certificeringen garanderen gedocumenteerde processen en traceerbare materialen. Voor CNC-optische componenten is traceerbaarheid van groot belang. U kunt elk onderdeel terugvoeren tot de grondstofbatch en de bewerkingsinstellingen.







