
Stel je een groot datacenter voor dat miljoenen verzoeken per seconde verwerkt. In elke switch bevindt zich een kleine optische modulebehuizing die geruisloos zijn werk doet. Deze zorgvuldig vervaardigde behuizing beschermt kwetsbare onderdelen, voert warmte af en voorkomt elektromagnetische interferentie.
Zonder de juiste behuizing vallen optische zendontvangermodules uit. Oververhitting beschadigt lasers. Elektromagnetische interferentie verstoort signalen. Mechanische spanning verbreekt verbindingen. Deze storingen beschadigen glasvezelcommunicatiesystemen.
De juiste behuizing maakt hoogwaardige connectiviteit mogelijk. Ingenieurs kiezen uit metalen, keramiek en legeringen. Ze kiezen productiemethoden zoals spuitgieten of machinale bewerking. Ze stemmen de behuizingen af op de vormfactoren, van SFP tot QSFP-DD.
Aan het eind van deze cursus weet u hoe u verschillende woningopties kunt vergelijken op basis van prestaties, betrouwbaarheid en kosten.
Waarom Behuizingen voor optische modules Materie
Bescherming van prestaties en betrouwbaarheid
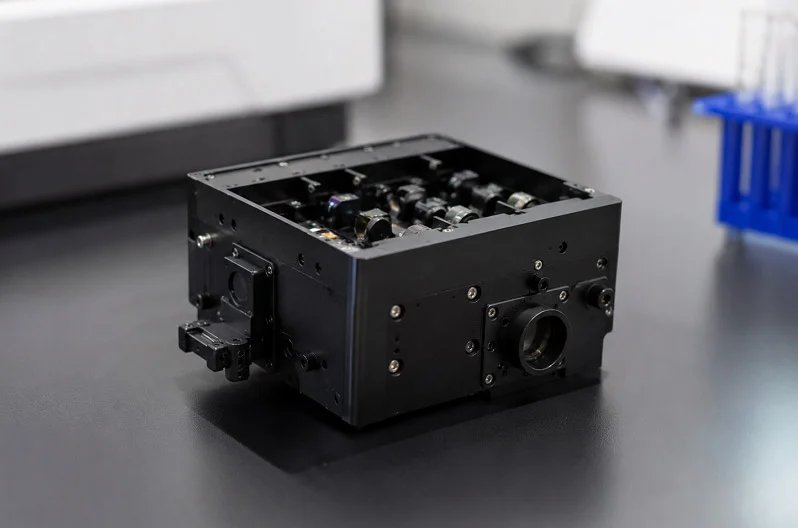
Beschouw de behuizing van de optische module als de eerste verdedigingslinie. Deze beschermt gevoelige optische onderdelen tegen fysieke schade. Stof, vocht en mechanische spanning kunnen kwetsbare lasers en fotodetectoren beschadigen. Zonder een robuuste behuizing gaan deze onderdelen snel kapot. De behuizing helpt ook bij het beheersen van de warmte. Lasers en digitale signaalprocessoren (DSP's) produceren veel warmte. In drukke datacenters loopt die warmte snel op. Als de behuizing de warmte niet kan afvoeren, neemt de prestatie af. De module kan zelfs uitschakelen. Een goed ontworpen behuizing houdt de temperatuur stabiel. Materialen zoals aluminium worden gebruikt om warmte van hotspots af te voeren. Dit heeft direct invloed op de betrouwbaarheid. Koelere onderdelen gaan langer mee en werken ook consistenter. De behuizing is dus niet zomaar een doos. Het is een essentieel onderdeel van het warmtegeleidingspad.
Het mogelijk maken van snelle gegevensoverdracht
Snelle gegevensoverdracht vereist meer dan alleen snelle elektronica. Het vereist schone signalen. Elektromagnetische interferentie (EMI) is een groot probleem. Zonder goede afscherming verstoort EMI de data. Het veroorzaakt overspraak tussen nabijgelegen modules, wat de signaalkwaliteit aantast. De behuizing van de optische module werkt als een kooi van Faraday. Deze houdt elektromagnetische straling binnen de module en blokkeert externe interferentie. Dit is essentieel voor snelle optische modules. Bij snelheden van 400G en 800G veroorzaakt zelfs de kleinste interferentie fouten. De behuizing moet geleidend zijn. Zink- en aluminiumlegeringen zijn hiervoor zeer geschikt, omdat ze een continue afscherming rond de elektronica vormen. Het ontwerp moet ook nauwkeurig aansluiten op de connectoren van de kooi. Elke opening in de behuizing laat EMI ontsnappen. Productietoleranties zijn daarom van groot belang. Een goed gemaakte behuizing zorgt voor schone en snelle signalen en maakt de datasnelheden mogelijk die moderne netwerken vereisen.
Kernfuncties van optische modulebehuizingen
Mechanische interface en uitlijning
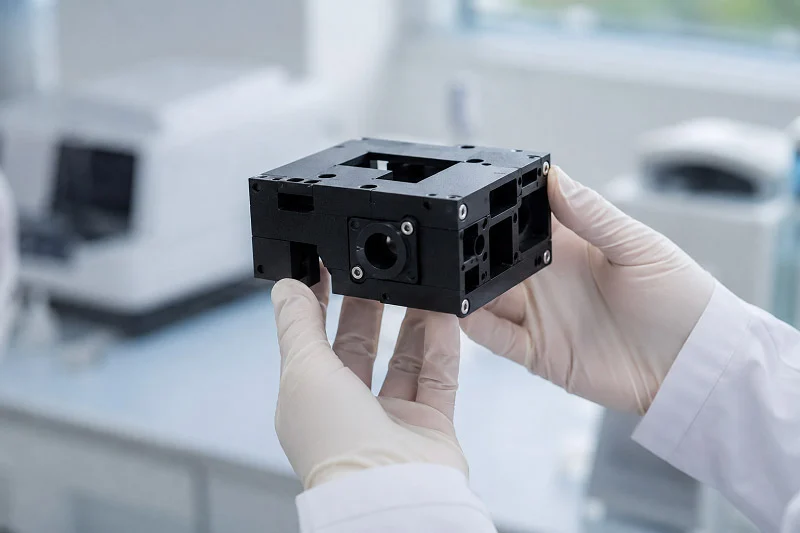
De behuizing van de optische module moet perfect passen op de connector op het moederbord. Zie het als een sleutel die in een slot schuift. De buitenmaten van de behuizing voldoen aan strikte normen, zodat deze elke keer correct aansluit. Wanneer je een module in een switchpoort duwt, geleidt de behuizing de elektrische connector op zijn plaats. Een verkeerd uitgelijnde behuizing veroorzaakt verbogen pinnen of slecht elektrisch contact. Dit leidt tot intermitterende storingen die moeilijk te diagnosticeren zijn.
Koelplaten zijn ook afhankelijk van een nauwkeurige uitlijning. Het bovenvlak van de behuizing drukt tegen een koelplaat of thermische pad. Als de behuizing zelfs maar een klein beetje kromtrekt, vermindert de ontstane opening de warmteoverdracht. De module wordt dan warmer dan bedoeld. Dit verkort de levensduur van de componenten en kan thermische uitschakelingen veroorzaken. Fabrikanten hanteren nauwe toleranties voor de contactoppervlakken. Ze controleren ook de positie van het vergrendelingsmechanisme. De vergrendeling moet stevig vastklikken, maar soepel loslaten. Als deze te los zit, kan trilling de module loskoppelen. Als deze te strak zit, kunnen technici problemen ondervinden tijdens onderhoud.
EMI-afscherming en signaalintegriteit
Elektromagnetische interferentie vormt een constante bedreiging voor snelle signalen. De behuizing fungeert als een kooi van Faraday en houdt de straling van de elektronica van de module tegen. Het blokkeert ook externe interferentie, waardoor deze gevoelige componenten niet kan bereiken. Geleidende materialen zoals zink of aluminiumlegeringen vormen deze afscherming. De gehele behuizing moet elektrische continuïteit behouden. Elke naad, schroefgat en ventilatieopening is een potentieel lekpunt.
Ontwerpers besteden veel aandacht aan deze openingen. Ze plaatsen schroeven op de juiste afstand van elkaar om de afscherming ononderbroken te houden. Ze voegen veertjes of geleidende pakkingen toe bij de connectoropening. Deze kenmerken zorgen voor contact tussen de behuizing en de kooi. Zonder deze elementen ontsnapt elektromagnetische interferentie (EMI) en verstoort dit naburige modules. Overspraak tussen aangrenzende poorten verhoogt de bitfoutfrequentie. Bij snelheden van 400 Gbps veroorzaken zelfs de kleinste lekkages herverzendingen die het netwerk vertragen.
De behuizing moet meerdere functies tegelijk vervullen. Hij moet mechanische sterkte bieden voor herhaaldelijk aansluiten en loskoppelen. Hij moet een solide thermisch pad creëren voor warmteafvoer. En hij moet elektromagnetische energie insluiten. Deze functies staan soms lijnrecht tegenover elkaar. Een dikkere wand verbetert de afscherming, maar voegt gewicht toe. Meer ventilatieopeningen bevorderen de luchtstroom, maar creëren EMI-lekken. Een goed ontwerp vindt de optimale balans. Die balans ondersteunt direct het thermisch beheer en zorgt tegelijkertijd voor zuivere signalen. Ingenieurs evalueren elke afweging zorgvuldig tijdens de ontwerpfase.
Materialen voor behuizingen van optische modules
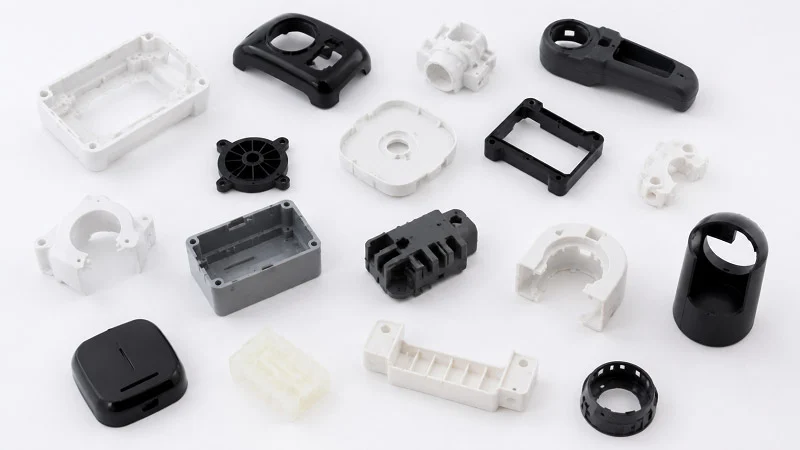
Het kiezen van het juiste materiaal voor de behuizing van een optische module betekent een afweging tussen warmteontwikkeling, gewicht, kosten en afscherming. Elk metaal heeft zijn eigen sterke punten. De materiaalkeuze heeft invloed op de prestaties van de module en de productiekosten. Ingenieurs kiezen een materiaal niet op basis van slechts één reden. Ze bekijken alle factoren in samenhang.
Metalen: Aluminium, zink en koperlegeringen
Aluminium is de meest gangbare keuze voor behuizingen van optische modules. Het is licht, wat belangrijk is in drukke datacenters waar elke gram telt. Het voert warmte zeer goed af van lasers en DSP's. Aluminium is bovendien goedkoper dan andere hoogwaardige metalen. Voor de meeste toepassingen biedt het een goede balans tussen prestaties en prijs. Je vindt aluminium in veel verschillende moduletypen, van SFP tot QSFP-DD.
Zink heeft verschillende voordelen. Gesmolten zink vloeit zeer gemakkelijk. Daardoor kunnen fabrikanten complexe vormen met dunne wanden en fijne details gieten. Zinken behuizingen zijn sterk en hard, waardoor ze vele aansluitcycli doorstaan zonder te slijten. Ze zijn bovendien vaak goedkoper dan aluminium. Zink heeft echter een nadeel: het roest gemakkelijk. Oppervlaktebehandelingen zoals galvaniseren of coaten zijn nodig om de behuizing op lange termijn te beschermen. Zelfs met die extra stap blijft zink een populaire keuze voor modules die gedetailleerde vormen vereisen.
Koperlegeringen bieden de beste warmtegeleiding van de drie. Warmte wordt sneller door koper geleid dan door aluminium of zink. Voor modules met een hoog vermogen die erg heet worden, biedt koper grote voordelen. Het nadeel is dat koper duurder is. Het is ook lastiger om het met fijne details te gieten, waardoor fabrikanten meer moeite hebben met complexe vormen. Koper wordt meestal gebruikt in speciale modules waar warmte de grootste uitdaging vormt.
| Materiaal | Belangrijkste sterke punten | Afwegingen |
| Aluminium | Lichtgewicht, uitstekende warmteoverdracht. | Moeilijker om te gieten met fijne details |
| zink | Uitstekende elektromagnetische afscherming, vloeit gemakkelijk voor complexe vormen, sterk en voordelig. | Roest gemakkelijk, heeft een oppervlaktebehandeling nodig. |
| Koper | Optimale warmteoverdracht | Duur, moeilijk te gieten met fijne details. |
Keramiek en technische kunststoffen
Metalen komen het meest voor, maar keramiek en kunststoffen hebben ook belangrijke toepassingen. Keramiek kan zeer hoge en lage temperaturen weerstaan zonder te desintegreren. Bovendien blokkeert het elektriciteit, iets wat metalen niet kunnen. Deze eigenschappen maken keramiek geschikt voor speciale toepassingen waar zowel warmte- als elektrische isolatie nodig is. De nadelen zijn de kosten en de kwetsbaarheid. Keramische behuizingen zijn duurder om te produceren en kunnen barsten onder spanning. Daarom worden ze vooral gebruikt in speciale situaties of situaties waar hoge betrouwbaarheid vereist is.
Technische kunststoffen zoals LCP (vloeibaar kristalpolymeer) en PPS (polyfenyleensulfide) zijn licht en goedkoop. Ze kunnen gemiddelde temperaturen goed verdragen, wat voldoende is voor modules met lagere snelheden. Bovendien stellen ze fabrikanten in staat om complexe vormen in grote hoeveelheden te produceren. Spuitgieten met kunststoffen is goedkoper dan metaalgieten , vooral bij grote series. Kunststoffen kunnen echter niet tippen aan metalen wat betreft warmteoverdracht of EMI-afscherming. Voor 10G- of 25G-modules is die afweging vaak acceptabel. Voor 400G en snellere modules zijn kunststoffen doorgaans niet geschikt.
De uiteindelijke materiaalkeuze hangt af van de behoeften van de klant. Het warmtebudget bepaalt het minimum: hoeveel warmte moet de behuizing afvoeren? Gewichtslimieten zijn belangrijk voor draagbare of ruimtebeperkte apparatuur. Kostenoverwegingen spelen een rol bij elke beslissing. Omgevingsfactoren voegen daar nog een factor aan toe. Wordt de module blootgesteld aan vochtigheid, trillingen of temperatuurschommelingen? Elk van deze factoren beïnvloedt de keuze in een andere richting. Ingenieurs houden rekening met al deze factoren samen voordat ze een materiaal kiezen. Door dit vroegtijdig goed te doen, bespaart men later in de productie tijd en geld.
Productieprocessen voor behuizingen van optische modules
Bij het maken van een behuizing moet je het juiste proces kiezen voor het volume en het materiaal. Elke methode heeft zijn eigen sterke punten. De keuze heeft invloed op de kosten, de kwaliteit en de levertijd. De drie belangrijkste processen zijn spuitgieten, CNC-bewerking en injectievormen. Elk proces heeft een andere functie.
Spuitgieten: de industriestandaard
Spuitgieten is de meest gebruikelijke manier om metalen behuizingen te maken. Bij dit proces wordt gesmolten metaal onder hoge druk in een stalen mal geperst. Aluminium- en zinklegeringen werken hier het beste. Het metaal koelt snel af, waardoor een onderdeel met nauwkeurige afmetingen en een glad oppervlak ontstaat. De druk zorgt ervoor dat het metaal elke hoek van de mal vult. Dit garandeert consistente resultaten bij duizenden geproduceerde onderdelen.
Maatnauwkeurigheid is van groot belang voor deze onderdelen. De behuizing moet perfect aansluiten op de kooiconnectoren en koelplaten. Spuitgieten zorgt voor een goede tolerantie. De onderdelen zijn consistent, van de eerste tot de tienduizendste spuitgietcyclus. Die herhaalbaarheid is moeilijk te evenaren. Zelfs kleine afwijkingen in de behuizing kunnen uitlijningsproblemen veroorzaken. Het proces moet daarom gedurende de hele productie stabiel blijven.
De oppervlakteafwerking is een ander voordeel. Gegoten onderdelen hebben een glad buitenoppervlak. Dit bevordert de warmteafvoer van de behuizing naar het koelblok. Een ruw oppervlak creëert kleine luchtspleten. Deze spleten houden warmte vast en verminderen de prestaties. De gladde afwerking draagt ook bij aan EMI-afscherming. Minder spleten betekent dat er minder straling kan ontsnappen. De oppervlaktekwaliteit is te danken aan de gepolijste stalen mal. Deze mal brengt zijn gladde afwerking over op elk onderdeel.
De kosten zijn afhankelijk van het volume. De matrijs kost duizenden dollars vooraf. Dat is de grootste drempel. Maar zodra de matrijs klaar is, kost elk onderdeel heel weinig. Voor een klein onderdeel, zoals een behuizing voor een optische module, ligt het break-evenpunt rond de 400 tot 800 stuks. Boven dat volume is spuitgieten qua kosten altijd voordeliger dan machinale bewerking. Bij 10,000 onderdelen of meer dalen de kosten per onderdeel aanzienlijk. De investering in de matrijs betaalt zich op de lange termijn terug.
| criteria | CNC Machining | Die Casting |
| Gereedschapskosten (aanvankelijk) | Geen tot laag | Hoge |
| Kosten per onderdeel (groot volume) | Hoge | Laag |
| Ideaal volumebereik | 0–500 onderdelen | 10,000+ onderdelen |
| Break-even volume | 1–2,000 onderdelen | ~5,000–10,000 onderdelen |
De tabel geeft een algemeen beeld voor grotere onderdelen. Voor kleine behuizingen ligt het break-evenpunt lager. De belangrijkste conclusie is eenvoudig: bij grote volumes wordt er gekozen voor spuitgieten. De kosten van de matrijs worden verdeeld over meer onderdelen, waardoor elk onderdeel goedkoper wordt.
precisie Machining en Injection Molding
CNC-bewerking hanteert een andere aanpak. Een computergestuurd gereedschap snijdt de behuizing uit een massief blok metaal. Er hoeft geen mal gemaakt te worden. Geen gereedschapskosten vooraf. Dit maakt CNC ideaal voor kleine series en prototypes. Je kunt één onderdeel of een dozijn maken zonder grote investering.
Ook hier speelt het volume een belangrijke rol. Bij jaarlijkse volumes onder de 1,000 stuks is CNC-bewerking doorgaans goedkoper. Je betaalt weliswaar meer per onderdeel, maar je bespaart op de kosten van de matrijs. De flexibiliteit is ook een groot pluspunt. Ontwerpwijzigingen zijn eenvoudig door te voeren. Je hoeft alleen het programma bij te werken en een nieuw onderdeel te produceren. Ingenieurs kunnen verschillende ontwerpen en legeringen testen zonder te hoeven wachten op een nieuwe matrijs. Dit versnelt de ontwikkelingscycli. Bovendien verkleint het de risico's bij het uitproberen van nieuwe methoden.
Voor kunststof behuizingen is spuitgieten het geprefereerde proces. Het plastic smelt en wordt onder druk in een mal geperst. Met dit proces kunnen complexe vormen met dunne wanden worden gecreëerd. Microspuitgieten kan een wanddikte van slechts 0.1 mm bereiken. Dit is afhankelijk van de materiaalstroom en het ontwerp van het onderdeel. LCP en PPS vloeien goed in gedetailleerde mallen. Ze produceren behuizingen die licht, sterk en bestand tegen matige hitte zijn. De dunne wanden besparen materiaal en verminderen het gewicht. Dit is belangrijk in datacenters met een hoge dichtheid.
De juiste combinatie van materialen en productieprocessen heeft direct invloed op de uiteindelijke kosten en prestaties. Ingenieurs wegen deze factoren af tegen het volume en het budget van het project. Bij lage volumes is CNC-bewerking de beste optie. Bij hoge volumes voor metaal is spuitgieten (matrijzengieten) de beste keuze. Bij hoge volumes voor kunststof is spuitgieten (injectievormen) de beste optie. Elk proces heeft een duidelijk optimaal toepassingsgebied. De juiste keuze maken bespaart tijd en geld.
Precisie in de fabricage van behuizingen voor optische modules
Het maken van deze onderdelen vereist een zeer nauwkeurige controle van elke afmeting. De behuizing moet perfect in de switchpoort passen. Zelfs een kleine fout kan grote problemen in het netwerk veroorzaken.
Maattoleranties en oppervlakteafwerking
De behuizing van een optische module vereist zeer nauwe toleranties. Die tolerantie is ongeveer de helft van de breedte van een mensenhaar. Waarom is dit zo belangrijk? De behuizing moet exact aansluiten op de connector van de module. Zelfs een kleine afwijking kan pinnen verbuigen of slecht elektrisch contact veroorzaken. Ook de koelplaat moet perfect passen. Als het bovenvlak van de behuizing te hoog of te laag is, wordt de opening voor warmteoverdracht groter. Er hoopt zich warmte op in de module. De lasers en DSP's worden warmer dan zou moeten. De prestaties nemen af.
De oppervlakteafwerking is ook erg belangrijk. Een ruw oppervlak creëert kleine luchtspleten tussen de behuizing en het koelblok. Lucht houdt warmte vast en vertraagt de warmteoverdracht. Hoe ruwer het oppervlak, hoe slechter de warmtestroom. Ook de EMI-afscherming wordt slechter. Spleten in het oppervlak laten elektromagnetische straling ontsnappen. Dat veroorzaakt overspraak tussen modules in de buurt. Fabrikanten streven naar een gladde afwerking. Ze polijsten de mallen en controleren het gietproces zorgvuldig. Hierdoor blijft het oppervlak van de behuizing elke keer hetzelfde.
Kwaliteitscontrole- en inspectiemethoden
Het controleren van elke behuizing op defecten is erg belangrijk. Coördinatenmeetmachines (CMM's) zijn hiervoor het belangrijkste hulpmiddel. Een CMM meet de behuizing op meerdere punten en vergelijkt elke meting met het CAD-model. Als een van de meetpunten buiten de tolerantie valt, is de behuizing afgekeurd. CMM-inspectie spoort meetfouten op voordat ze in de praktijk problemen veroorzaken.
Oppervlakteprofilometrie meet de ruwheid. Een minuscule stylus wordt over het oppervlak getrokken. Deze registreert de hoogste en laagste punten. De resultaten geven ingenieurs inzicht in de gladheid van het oppervlak voor een goede warmteoverdracht. Voor afgedichte behuizingen is lektesten cruciaal. De behuizing wordt onder druk met lucht gevuld. Een sensor controleert op drukverlies. Zelfs een klein lek laat vocht of stof binnen. Dit kan de optische onderdelen na verloop van tijd beschadigen.
Deze kwaliteitscontrolemethoden zorgen ervoor dat elke behuizing aan de vereiste normen voldoet. De combinatie van nauwe toleranties, gladde oppervlakken en zorgvuldige inspectie resulteert in betrouwbare onderdelen. De productieprocessen moeten ongewijzigd blijven om deze resultaten op grote schaal te kunnen behalen.
Typen behuizingen voor optische modules per vormfactor
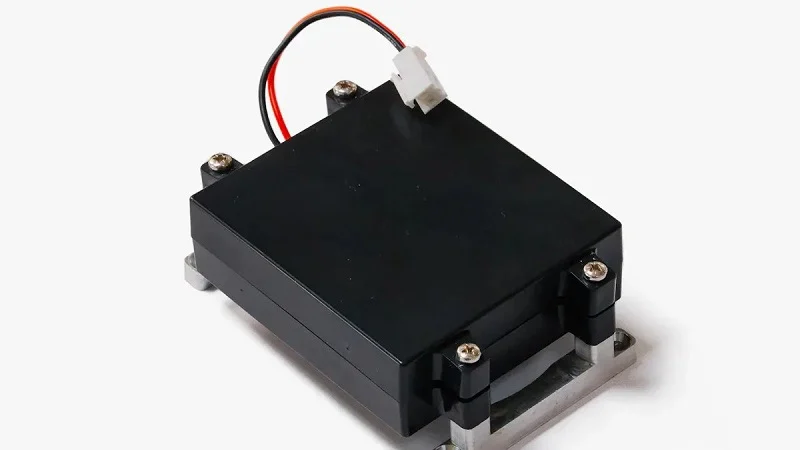
De vormfactor geeft de vorm en grootte van optische modules aan. Elke vormfactor voldoet aan een Multi-Source Agreement (MSA) die standaardafmetingen vastlegt. Dit zorgt ervoor dat modules van verschillende fabrikanten in dezelfde switchpoorten passen. Het ontwerp van de behuizing verschilt per vormfactor om te voldoen aan de verschillende stroom- en warmtebehoeften.
Small Form Factors: SFP, SFP+ en SFP28
De SFP-familie omvat snelheden van 1 Gbps tot 25 Gbps. Deze kleine, hot-pluggable behuizingen schuiven in de racks van switches en routers. Ze zijn zeer geschikt voor korteafstandsverbindingen binnen datacenters en voor langere verbindingen tussen gebouwen.
SFP-behuizingen zijn klein en licht. De meeste zijn gemaakt van gegoten zink of aluminium. Zink vloeit goed in dunne wanden, waardoor fabrikanten gedetailleerde vergrendelingsmechanismen kunnen creëren. Aluminium biedt een betere warmteafvoer voor SFP+ en SFP28 modules, die warmer worden. De behuizing moet ervoor zorgen dat de elektrische connector goed uitgelijnd blijft met de behuizing. Zelfs een kleine verschuiving veroorzaakt signaalproblemen.
Deze modules worden vaak aangesloten en losgekoppeld. Technici wisselen ze tijdens onderhoud of upgrades. De behuizing heeft een stevige vergrendeling nodig die honderden keren aan- en uitgezet kan worden. De geleiderails aan de zijkanten moeten glad blijven. Elke braam of ruwe rand maakt het inbrengen lastig. De oppervlakteafwerking is hier belangrijk voor zowel de functionaliteit als het gevoel.
Vormfactoren met hoge dichtheid: QSFP, QSFP-DD en OSFP
De QSFP-familie ondersteunt veel hogere snelheden. QSFP ondersteunt 40G tot 100G. QSFP-DD verdubbelt de dichtheid met extra rijen contacten en bereikt 400G. OSFP is ook gericht op toepassingen met 400G en 800G. Deze grotere behuizingen hebben een grotere afmeting en een complexere interne lay-out.
Warmteontwikkeling vormt de grootste uitdaging bij deze snelheden. Meer data betekent meer stroomverbruik. De behuizing moet die warmte goed afvoeren. QSFP-DD-modules verbruiken doorgaans 12-15 W. OSFP-modules voor 800 Gbps hebben 20-25 W of meer nodig. Dat extra vermogen zorgt voor meer warmte in dezelfde behuizing.
800G-modules verbruiken meer stroom dan 400G-modules en mogen alleen worden gebruikt in 400G-platforms die voldoende stroom kunnen leveren en de warmte kunnen afvoeren voor 800G-modules.
| Form Factor | Typisch vermogensbereik |
| QSFP-DD | 12-15W |
| OSFP | 20–25W+ |
De behuizing van de optische module voor deze krachtige componenten heeft dikkere wanden en een groter oppervlak. Sommige ontwerpen hebben koelvinnen aan de bovenkant om het contact met de luchtstroom te verbeteren. Andere gebruiken koperen inzetstukken op de hete plekken. De MSA (Microsoft Systems Association) stelt de buitenafmetingen vast, maar fabrikanten hebben binnen die grenzen de vrijheid om te kiezen voor het beste materiaal en de meest optimale interne vorm voor een betere warmteafvoer en EMI-beheersing (Emissions Interference). Deze flexibiliteit stelt elk bedrijf in staat de behuizing af te stemmen op specifieke prestatiedoelen.
Thermisch beheer in behuizingen van optische modules
Warmte is het grootste probleem voor moderne optische modules. Lasers, fotodetectoren en DSP's in de behuizing produceren allemaal warmte. In een druk datacenter loopt die warmte snel op. Zonder goed thermisch beheer stijgen de temperaturen snel. De prestaties nemen af en onderdelen kunnen defect raken. De behuizing moet de warmte van deze hete plekken afvoeren.
Strategieën voor warmteafvoer
De materiaalkeuze heeft direct invloed op de warmteoverdracht. Aluminium is de meest gangbare optie. Het geleidt warmte goed en houdt het gewicht laag. Voor modules die warmer worden, werken koperlegeringen beter. Warmte wordt ongeveer twee keer zo snel door koper overgedragen als door aluminium. Het nadeel is de hogere kostprijs. Ingenieurs kiezen de juiste materialen op basis van het energiebudget van de module.
Het ontwerp van de behuizing is net zo belangrijk als de materiaalkeuze. Sommige behuizingen hebben koelribben aan de bovenkant. Deze ribben vergroten het contactoppervlak met de lucht. Een groter oppervlak betekent dat er meer warmte kan ontsnappen. Warmteverspreiders in de behuizing helpen hier ook bij. Ze onttrekken warmte aan de warmste plekken en verspreiden deze over een groter oppervlak. Dit zorgt voor een gelijkmatigere temperatuurverdeling.
De behuizing moet ook een goede warmtegeleiding naar de koelplaat van het systeem hebben. Het bovenoppervlak moet tegen een thermische pad of koelplaat aanliggen. Elke opening houdt warmte vast. Daarom moet het oppervlak glad zijn. De juiste hoogte van de behuizing is ook belangrijk.
Thermische interfacematerialen en innovaties
Thermische geleidende materialen (TIM's) vullen de kleine openingen tussen de behuizing en het koelblok. Zonder deze materialen blokkeren luchtbellen de warmteoverdracht. Thermische pads zijn de meest gangbare keuze. Ze zijn zacht en vormen zich naar de oneffenheden van het oppervlak. Faseveranderingsmaterialen werken anders. Ze beginnen als vaste pads. Wanneer ze opwarmen, smelten ze en vloeien ze in elke opening. Dit zorgt voor een beter contact dan standaard pads.
Voor modules met een hoog vermogen zijn standaardmethoden mogelijk niet voldoende. Dampkamers en warmtebuizen bieden een oplossing. Een dampkamer is een platte, afgesloten container met een kleine hoeveelheid vloeistof erin. Door verhitting verandert de vloeistof in damp. De damp beweegt naar koelere gebieden en condenseert weer tot vloeistof. Deze cyclus voert warmte veel sneller af dan massief metaal alleen.
Deze nieuwe ideeën maken thermische stabiliteit mogelijk, zelfs bij snelheden van 800 Gbps. De behuizing wordt een actief onderdeel van het koelsysteem. Hij dient niet alleen om onderdelen te huisvesten, maar voert ook warmte effectief af. Goed thermisch beheer is cruciaal naarmate de datasnelheden blijven stijgen. Toekomstige modules zullen een nog betere thermische prestatie nodig hebben.
Ontwerpoverwegingen voor de behuizing van de optische module
Kosten versus prestatie-afwegingen
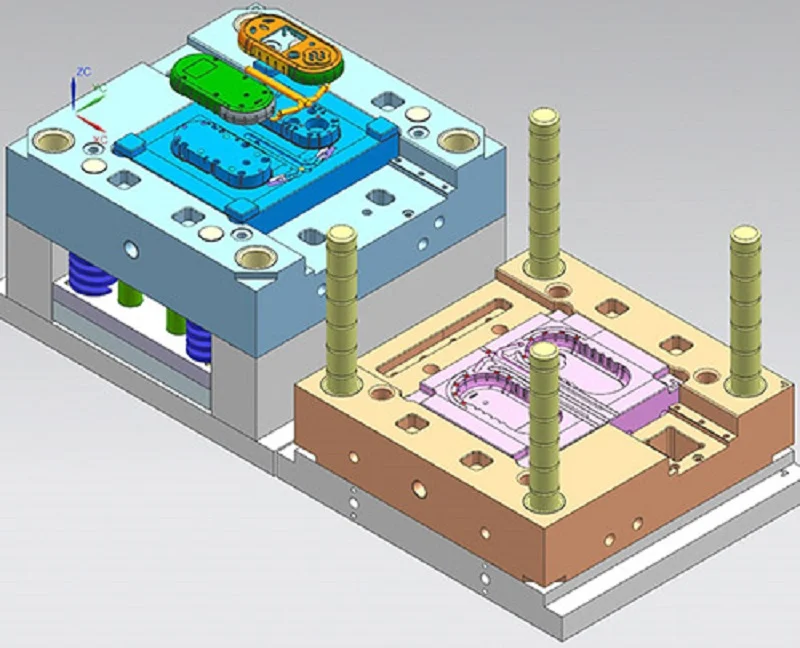
Geld speelt een grote rol bij de keuze van behuizingen. De manier waarop de behuizing wordt gemaakt, heeft invloed op de uiteindelijke prijs. Spuitgieten vereist een stalen mal die duizenden dollars aan initiële kosten met zich meebrengt. Dat klinkt als veel geld. Maar zodra de mal klaar is, kost elk onderdeel weinig. De kosten zijn gunstig als je veel behuizingen nodig hebt. Bij grote volumes worden de kosten van de mal verdeeld over duizenden onderdelen. Elk onderdeel wordt dan goedkoop.
CNC-bewerking werkt anders. Geen matrijs betekent geen gereedschapskosten vooraf. Je kunt slechts een paar onderdelen bestellen zonder geld te verspillen. Maar elk bewerkt onderdeel kost meer. De machine heeft tijd nodig om elke behuizing uit een massief blok te frezen. Die arbeidskosten lopen op. Voor kleine series is machinale bewerking de beste optie. Voor grote producties is spuitgieten de beste keuze.
De materiaalkeuze beïnvloedt ook de balans. Aluminium biedt een goede warmtegeleiding tegen een redelijke prijs. Koper werkt beter, maar is duurder. Zink maakt complexe vormen mogelijk tegen lage kosten, maar vereist extra oppervlaktebehandeling. Elke keuze brengt een compromis met zich mee. Ingenieurs wegen deze compromissen af tegen het budget en de prestatiedoelen van het project.
Milieuduurzaamheid en betrouwbaarheid
Elke behuizing van een optische module wordt blootgesteld aan zware omstandigheden. Datacenters worden erg heet. Apparatuur die buiten wordt gebruikt, heeft te maken met vrieskou 's nachts en vochtige dagen. Modules worden constant blootgesteld aan trillingen. De behuizing moet dit alles doorstaan zonder te barsten of te vervormen.
Temperatuurcycli behoren tot de zwaarste tests. De Telcordia GR-468-CORE zet de standaard voor optische componenten. De test stelt behuizingen bloot aan herhaalde temperatuurschommelingen. Onderdelen worden blootgesteld aan temperaturen van -40 °C tot 70 °C of 85 °C. Deze cyclus wordt tot wel 1,000 keer herhaald. Dit simuleert jarenlang gebruik in de praktijk in een korte periode.
| Test-ID | eis |
| 5.20 | Temperatuurcycli: -40 tot 70 °C (of 85 °C) volgens MIL-STD 883, methode 1010, 100 tot 1,000 cycli. |
Betrouwbaarheidstesten gaan verder dan alleen temperatuurmetingen. Thermische schoktesten stellen onderdelen bloot aan plotselinge temperatuurschommelingen. Versnelde levensduurtesten testen modules onder hoge belasting om zwakke punten te vinden. Mechanische stresstesten controleren hoe behuizingen trillingen en fysieke impact weerstaan. Deze tests sporen ontwerpfouten op voordat producten naar klanten worden verzonden.
Een behuizing die deze tests doorstaat, wekt vertrouwen. Hij blijft functioneren wanneer het netwerk ervan afhankelijk is. Die betrouwbaarheid is belangrijker dan een paar cent per onderdeel besparen.
Normen voor behuizingen van optische modules
MSA-, IEEE- en industriespecificaties
Multi-Source Agreements (MSA's) stellen de regels vast voor het uiterlijk en de pasvorm van optische modules. Deze overeenkomsten definiëren de exacte mechanische afmetingen voor elke vormfactor. Ze specificeren ook de connectorinterfaces en thermische eisen. Wanneer een bedrijf een nieuwe module ontwerpt, volgt het de MSA voor de beoogde vormfactor. Dit garandeert dat het product werkt met elke switch of router die aan dezelfde standaard voldoet. Zonder MSA-conformiteit past een module simpelweg niet in de behuizing. De behuizing moet precies aan deze afmetingen voldoen. Zelfs kleine afwijkingen veroorzaken uitlijningsproblemen met de elektrische connector.
IEEE-standaarden behandelen de elektrische en optische aspecten. Deze standaarden definiëren signaalsnelheden, vermogensniveaus en prestatieparameters. Het ontwerp van de behuizing moet aan deze eisen voldoen. Een behuizing voor een 400G-module heeft bijvoorbeeld voldoende afscherming nodig om signalen bij die snelheden zuiver te houden. De IEEE-standaarden schrijven niet voor hoe de behuizing gebouwd moet worden, maar welke prestaties de uiteindelijke module moet leveren. Ingenieurs werken vervolgens vanuit die eisen terug om de behuizing te ontwerpen.
Milieu- en veiligheidscertificeringen
Milieuvoorschriften bepalen welke materialen in een behuizing voor een optische module mogen worden gebruikt. RoHS beperkt gevaarlijke stoffen zoals lood, kwik en cadmium. Er zijn echter uitzonderingen. Zo is lood in aluminiumlegeringen toegestaan tot 0.4 gewichtsprocent onder uitzondering 6(b). Dit is belangrijk omdat veel behuizingen van gegoten aluminium worden gemaakt. De uitzondering erkent dat het technisch gezien nog niet haalbaar is om al het lood uit aluminiumlegeringen te verwijderen. REACH is een andere regelgeving. Deze omvat een breder scala aan chemicaliën en vereist dat fabrikanten het gebruik ervan registreren.
Veiligheidscertificeringen beschermen gebruikers en apparatuur. UL-certificering test behuizingen op brandwerendheid en elektrische veiligheid. Een UL-gecertificeerde behuizing heeft strenge tests doorstaan. Deze certificering is belangrijk voor datacenterapparatuur die 24/7 in bedrijf is. ISO 9001 richt zich op de productiekwaliteit. Het garandeert dat de fabriek beschikt over de juiste kwaliteitsmanagementsystemen. Wanneer u koopt van een ISO 9001-gecertificeerde fabrikant, weet u dat zij consistente processen volgen. Deze certificeringen werken samen. Ze beschermen het milieu, zorgen voor de veiligheid van gebruikers en garanderen dat elke behuizing voor optische modules aan dezelfde kwaliteitsnormen voldoet.
Toekomstige trends in Behuizingen voor optische modules
Geavanceerde materialen en productietechnologieën
De volgende generatie behuizingen zal gebruikmaken van nieuwe materialen en innovatieve manieren om onderdelen te produceren. Geavanceerde composieten combineren sterkte met een laag gewicht. Ze zijn hittebestendig en wegen weinig. Dat is een voordeel bij compacte switches waar elke gram telt. Additieve productie, oftewel 3D-printen, opent een nieuwe mogelijkheid. Het bouwt onderdelen laagje voor laagje op. Deze methode creëert complexe interne kanalen die met traditioneel gieten niet mogelijk zijn. Deze kanalen kunnen koelvloeistof transporteren of heatpipes huisvesten. Ook het prototypen gaat sneller. Ingenieurs printen een nieuw ontwerp in één nacht in plaats van weken te wachten op een mal. Die snelheid verkort de ontwikkeltijd en stelt teams in staat meer ideeën te testen.
Deze nieuwe methoden vervangen spuitgieten niet voor grote productieseries. Maar ze veranderen wel de manier waarop ontwerpers denken. Ze kunnen gedurfde vormen uitproberen zonder enorme gereedschapskosten. De beste ontwerpen worden vervolgens voor massaproductie overgezet naar traditionele processen. Deze mix van oud en nieuw houdt de kosten laag en verhoogt tegelijkertijd de prestaties. De materiaalkeuze blijft bepalend voor het eindresultaat. Betere materialen betekenen een betere warmteafvoer en zuiverdere signalen.
Gecombineerde optische componenten en evoluerende vormfactoren
Co-packaged optics (CPO) markeert een grote verschuiving. In plaats van insteekbare modules bevinden optische engines zich direct naast de switchchip. Dit verkleint de afstand en bespaart energie. De markt is nog jong. Fortune Business Insights schatte de wereldwijde markt voor co-packaged optics in 2025 op 256.2 miljoen dollar. Dat bedrag zal snel groeien naarmate datacenters streven naar meer efficiëntie.
CPO verandert de behuizingstechniek volledig. De behuizing van de optische module voor CPO moet de warmte in een veel kleinere ruimte kunnen verwerken. De tabel hieronder laat het verschil zien.
| Aspect | Geco-Packaged Optics (CPO) | Insteekbare modules |
| Ruimtelijke beperking | Warmteafvoer in een beperktere ruimte vereist geavanceerde koeloplossingen die extra energie verbruiken. | Onafhankelijke strategieën voor thermisch beheer zijn mogelijk, maar kunnen, afhankelijk van het ontwerp van het hostsysteem, in minder optimale thermische omstandigheden functioneren. |
| Thermische koppeling | De nabijheid van krachtige schakelende ASIC's creëert plaatselijke hotspots die temperaturen boven de 85 °C bereiken, waardoor de laserprestaties verslechteren; thermische overspraak tussen componenten die zich op dezelfde locatie bevinden, is een belangrijk probleem. | Het is een uitdaging om de temperatuur constant te houden onder wisselende omgevingsomstandigheden en luchtstromen. |
| Koelbenadering | Vereist innovatieve materialen voor de thermische interface en koeling via microkanalen; vaak vloeistofgekoeld. | Standaard formfactoren (QSFP-DD, OSFP) leggen strikte stroombudgetten op (12-15W), waardoor geavanceerde koelplaten en thermische pads noodzakelijk zijn. |
Een slimme oplossing zorgt ervoor dat de laser buiten de verpakking blijft.
De ELS genereert continu licht met één of meerdere golflengten en verdeelt dit via optische splitters of golflengtemultiplexers over meerdere optische modules. Door de laser extern te plaatsen, wordt de warmteontwikkeling op de ASIC-behuizing verminderd en de algehele betrouwbaarheid van het systeem verbeterd.
Deze aanpak spreidt de warmtebronnen uit elkaar. Het vereenvoudigt ook het ontwerp van de behuizing. Naarmate de datasnelheden richting 1.6 Tbps stijgen, zullen deze trends ervoor zorgen dat elk onderdeel van de behuizing harder moet werken. Nauwere toleranties en slimmere materialen zullen de winnaars onderscheiden van de rest.
NOBLE: Precisieproductie van behuizingen voor optische modules

Onze productiecapaciteiten en certificeringen
NOBLE is een toonaangevende Chinese fabrikant van precisiebehuizingen voor optische modules. We maken onderdelen op drie manieren: spuitgieten, CNC-bewerking en injectievormen. Elke methode heeft een ander doel. Spuitgieten is geschikt voor het maken van grote aantallen metalen onderdelen. Het levert consistente resultaten op, zelfs bij duizenden stuks. CNC-bewerking is beter geschikt voor kleine series of prototypes. Je krijgt een snelle doorlooptijd zonder dat er een mal nodig is. Injectievormen maken kunststof behuizingen. Hiermee kunnen complexe vormen met dunne wanden worden gecreëerd tegen lage kosten per onderdeel.
Kwaliteit staat bij elke stap centraal. Onze fabriek is gecertificeerd voor kwaliteitsmanagement. We beschikken tevens over certificeringen voor gespecialiseerde kwaliteitsnormen. Dezelfde zorgvuldige aanpak hanteren we voor elke behuizing van een optische module die we produceren. We meten de afmetingen met coördinatenmeetmachines. We testen de oppervlakteafwerking met profielmeters. We controleren afgedichte behuizingen op lekkage. Elk onderdeel voldoet aan dezelfde hoge eisen.
Van ontwerp tot assemblage: complete oplossingen
Wij bieden uitstekende service vanaf het allereerste ontwerpidee. We helpen klanten met zowel snelle prototyping als massaproductie. Ons team bekijkt uw behuizingsontwerp en stelt wijzigingen voor die de productie vereenvoudigen. Kleine aanpassingen besparen later tijd en geld. Misschien zorgt een andere wanddikte ervoor dat het metaal beter vloeit in de mal. Misschien verbetert een andere legeringskeuze de warmteoverdracht zonder de kosten te verhogen. Wij ontdekken dit soort dingen al in een vroeg stadium.
Het proces gaat verder tijdens de assemblage. Wij verzorgen de laatste stappen die van een behuizing een afgewerkt module maken. Dit betekent dat u met minder leveranciers te maken hebt. Het zorgt ook voor een betere communicatie tussen ontwerp en productie. Eén team behandelt alles van begin tot eind. Dat vermindert fouten en vertragingen.
We helpen u ook bij de materiaalkeuze. De materiaalkeuze heeft invloed op de prestaties van een behuizing. Aluminium biedt een goede warmtegeleiding tegen een redelijke prijs. Zink is geschikt voor complexe vormen. Koper is bestand tegen de hoogste temperaturen van de modules. Wij helpen u het juiste materiaal voor uw behoeften te kiezen. Onze engineers weten hoe elk materiaal zich gedraagt in de mal en in het eindproduct. Die kennis bespaart onze klanten tijd en geld bij elk project.
De behuizing van de optische module beschermt niet alleen de componenten, maar maakt ook de datasnelheden mogelijk die moderne netwerken vereisen. Elke keuze is belangrijk. De gekozen materialen beïnvloeden de warmteafvoer, afscherming en kosten. Het productieproces heeft invloed op de precisie en de prijs per eenheid. Inzicht in de vormfactoren helpt u de juiste behuizing voor uw toepassing te kiezen. Thermisch beheer zorgt ervoor dat lasers en DSP's koel genoeg blijven om optimaal te presteren. Naarmate de datasnelheden richting 1.6 Tbps stijgen, wordt innovatie op het gebied van behuizingen cruciaal voor verdere ontwikkeling. Nieuwe materialen en koelmethoden zullen de winnaars onderscheiden van de rest. Laat deze beslissingen niet aan het toeval over. Neem contact op met productie-experts zoals NOBLE. Zij kunnen u helpen uw behuizing voor de optische module te optimaliseren voor prestaties, betrouwbaarheid en produceerbaarheid.
Veelgestelde vragen over de behuizing van optische modules
Welk materiaal houdt de behuizing van een optische module het koelst?
Aluminium is de standaardkeuze voor de behuizing van een optische module. Het voert warmte af van hete componenten zonder veel extra gewicht toe te voegen. Koper werkt beter voor modules met een hoog vermogen, maar is duurder. Zink vereist een extra coating om roestvorming te voorkomen. Maak een keuze op basis van uw warmtebudget.
Wanneer moet ik kiezen voor spuitgieten in plaats van CNC-bewerking?
Spuitgieten is zinvol voor grote volumes, bijvoorbeeld 10,000 stuks of meer. De metalen mal kost duizenden euro's vooraf, maar de behuizing zelf wordt daarna erg goedkoop. CNC-bewerking brengt geen gereedschapskosten met zich mee. Elk onderdeel is duurder, dus het is meer geschikt voor kleine series van minder dan 500 stuks.
Wat is het verschil tussen een QSFP-DD-behuizing en een standaard SFP-behuizing?
De behuizingen van QSFP-DD optische modules zijn groter en verwerken meer vermogen, zo'n 12 tot 15 watt. Ze hebben dikkere wanden en betere warmteafvoer nodig. De buitenafmetingen voldoen nog steeds aan de MSA-standaard. Het interne ontwerp is aangepast om de extra warmte te kunnen afvoeren.
Zijn kunststof behuizingen geschikt voor snelle optische modules?
Kunststof is geschikt voor modules met lagere snelheden, waar warmteafvoer en elektromagnetische interferentie (EMI) minder belangrijk zijn. Voor modules met hogere snelheden kan kunststof qua warmteoverdracht en afscherming niet tippen aan metaal. Ingenieurs kiezen het materiaal op basis van de snelheidsklasse.







