
 Introductie
Het ontwerpen van gietvormen is een delicate evenwichtsoefening. Het onderdeel moet functioneren, maar je moet het ook daadwerkelijk kunnen produceren zonder de helft van je productie te hoeven afkeuren.
De volgende 30 kernpunten gaan rechtstreeks in op de theorie. Ze zijn praktisch en georganiseerd op basis van wat er echt toe doet in de fabriek. Ten eerste: kun je het überhaupt gieten? Dat is de haalbaarheid van het proces. Ten tweede: is het bestand tegen de elementen? Dat is de structurele integriteit. Ten derde: hoe ga je om met de interne ruimtes? Dat is het ontwerp van de holte en de kern. Ten slotte: hoe maak je het goedkoper en betrouwbaarder? Dat is versterking en vereenvoudiging.
Elk punt behandelt een reëel probleem. Gebruik ze in combinatie.
Wat is gieten en waarom is het ontwerp van de gietconstructie belangrijk?
Wat is Gieten?
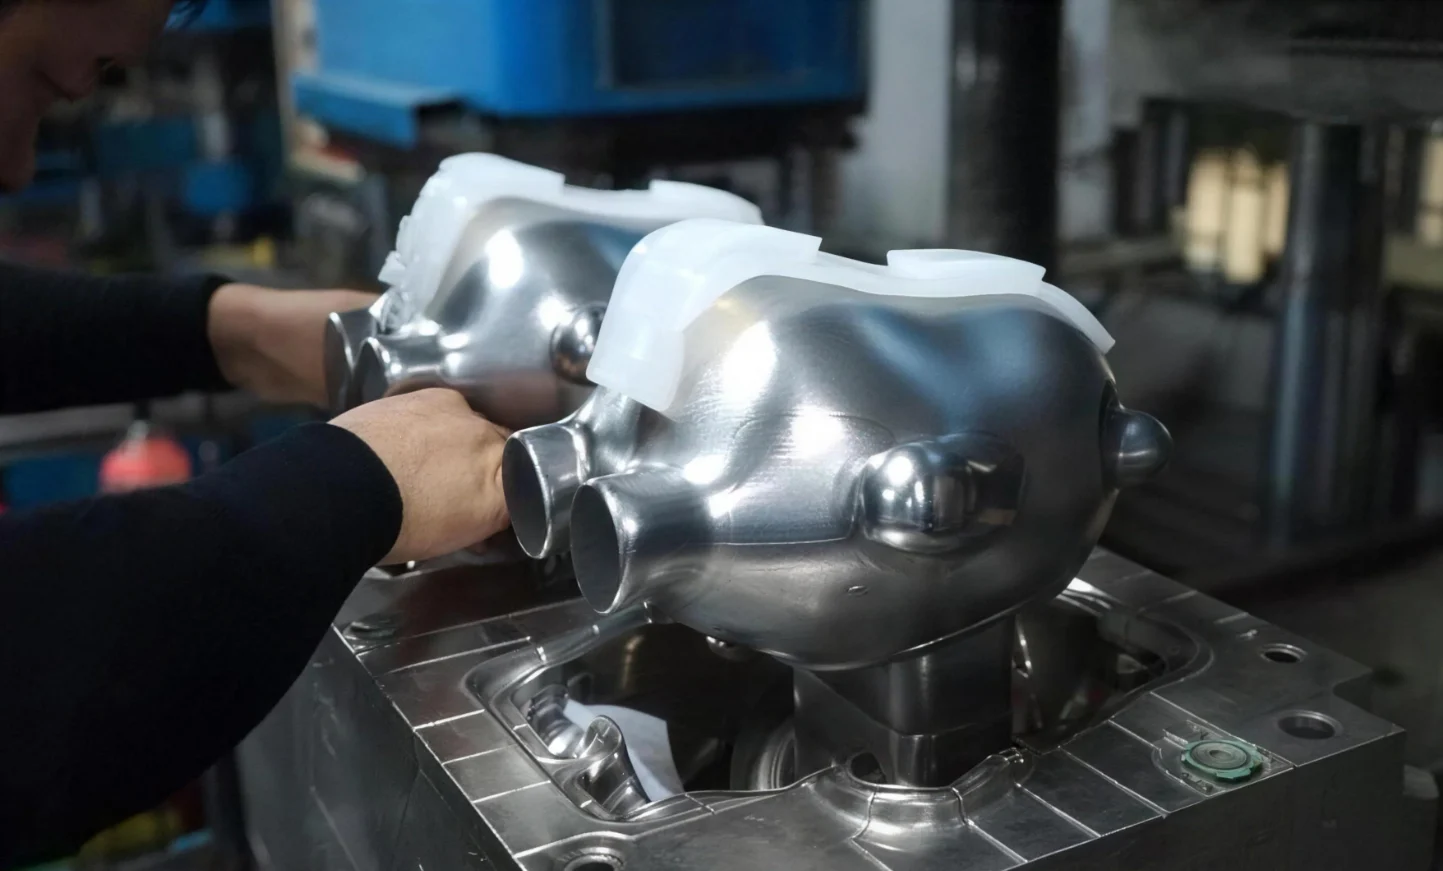
De operator giet gesmolten metaal of plastic in de mal. Wanneer het afkoelt en hard wordt, kunnen de onderdelen eruit worden gehaald.
Waarom is het ontwerp van de gietconstructie belangrijk?
Een goed ontworpen gietvorm komt schoon uit de mal. Er zijn slechts enkele kleine imperfecties. De matrijs is eenvoudig. Fabrieksmatige productie zonder constante onderbrekingen.
Maar een slecht ontwerp? Dan ontstaan er krimpholtes in de dikke delen. Gasporositeit vlak onder het oppervlak. Zand blijft vastzitten op onbereikbare plaatsen. Het onderdeel vervormt tijdens het afkoelen. Het scheurt tijdens het uitpersen.
De kostenimpact van het negeren van ontwerpvoorschriften voor gietvormen
De prijs wordt meerdere keren betaald.
Eerst moet de mal worden aangepast. Dat kost tijd en geld. Dan volgt de productie. Het afvalpercentage blijft hoog. Onderdelen raken zoek. De planning loopt achter.
Nabewerking wordt toegevoegd om tekortkomingen van het gietproces te verhelpen. De kosten per onderdeel stijgen.
Wat is het ergste scenario? Het onderdeel begeeft het tijdens gebruik. Er treedt een storing op in het veld. Een terugroepactie. Een rechtszaak.
Het kerndoel van het ontwerp van gietvormen
In de eerste schets worden drie dingen in balans gebracht: functionaliteit, sterkte en produceerbaarheid.
De perfecte vorm moet niet eerst ontworpen worden en daarna pas gecontroleerd worden op gietbaarheid. De regels komen eerst. Het ontwerp past zich daarbinnen aan.
Het doel is een gietstuk dat sterk genoeg, licht genoeg, gemakkelijk te vormen, eenvoudig te vullen met een kern en snel schoon te maken is. Aan al deze vijf eisen moet voldaan worden. Dat is een goed ontwerp voor een gietvorm.

Haalbaarheidsstudie — Gietstukken produceerbaar en gemakkelijk ontvormbaar maken
1. Principes van het ontwerp van scheidingslijnen
Houd de scheidingslijn simpel. Eén rechte lijn is beter dan drie zigzaglijnen. Elke extra lijn is een potentiële bron van problemen.
Hier is een praktisch probleem. De matrijshelften sluiten nooit perfect op elkaar aan. Er is altijd een kleine afwijking. Die afwijking is op het product zichtbaar als een lelijke richel of een oneffenheid. Je kunt die niet volledig wegfrezen. Vermijd daarom vanaf het begin het aanbrengen van scheidingslijnen op zichtbare, cosmetische oppervlakken. Een goed ontwerp van de gietvorm beschouwt scheidingslijnen als functionele beslissingen, niet als een bijzaak.
2. Oppervlaktegeometrie en lossingsmiddel voor mallen
Let op concave oppervlakken. Dit zijn naar binnen gebogen oppervlakken. Ze werken als mechanische vergrendelingen. Het gestolde metaal of plastic kan fysiek niet uit de mal worden getrokken zonder te scheuren. Een fundamentele regel bij het ontwerpen van gietvormen is dat elk oppervlak ofwel in de trekrichting moet wijzen, ofwel voldoende helling moet hebben om los te komen.
Bundel de verhoogde nokken. Voeg ze samen tot één dikker element in plaats van ze overal te verspreiden. Dit vereenvoudigt het ontwerp van de gehele gietstructuur.
Grote gietstukken vormen een speciaal geval. Kleine uitstekende elementen aan de buitenkant – ribbels, nokjes, logo's – zijn problematisch. Ze breken af tijdens het ontvormen of zorgen ervoor dat het onderdeel vast komt te zitten. Als het gietstuk groot is, zorg er dan voor dat de buitenoppervlakken schoon zijn.

Structurele integriteit — Controle van de wanddikte en preventie van defecten
Een onderdeel dat er goed uitziet als het uit de mal komt, maar drie weken later barst, is een mislukking. Bij het ontwerp van de gietvorm moet rekening worden gehouden met wat er gebeurt nadat het metaal is gestold.
3. Gelijkmatige wanddikte
Dikke gedeelten koelen langzaam af. Dunne gedeelten koelen snel af. Dat verschil veroorzaakt interne spanning. De oplossing is saai maar effectief: houd de wanden overal even dik.
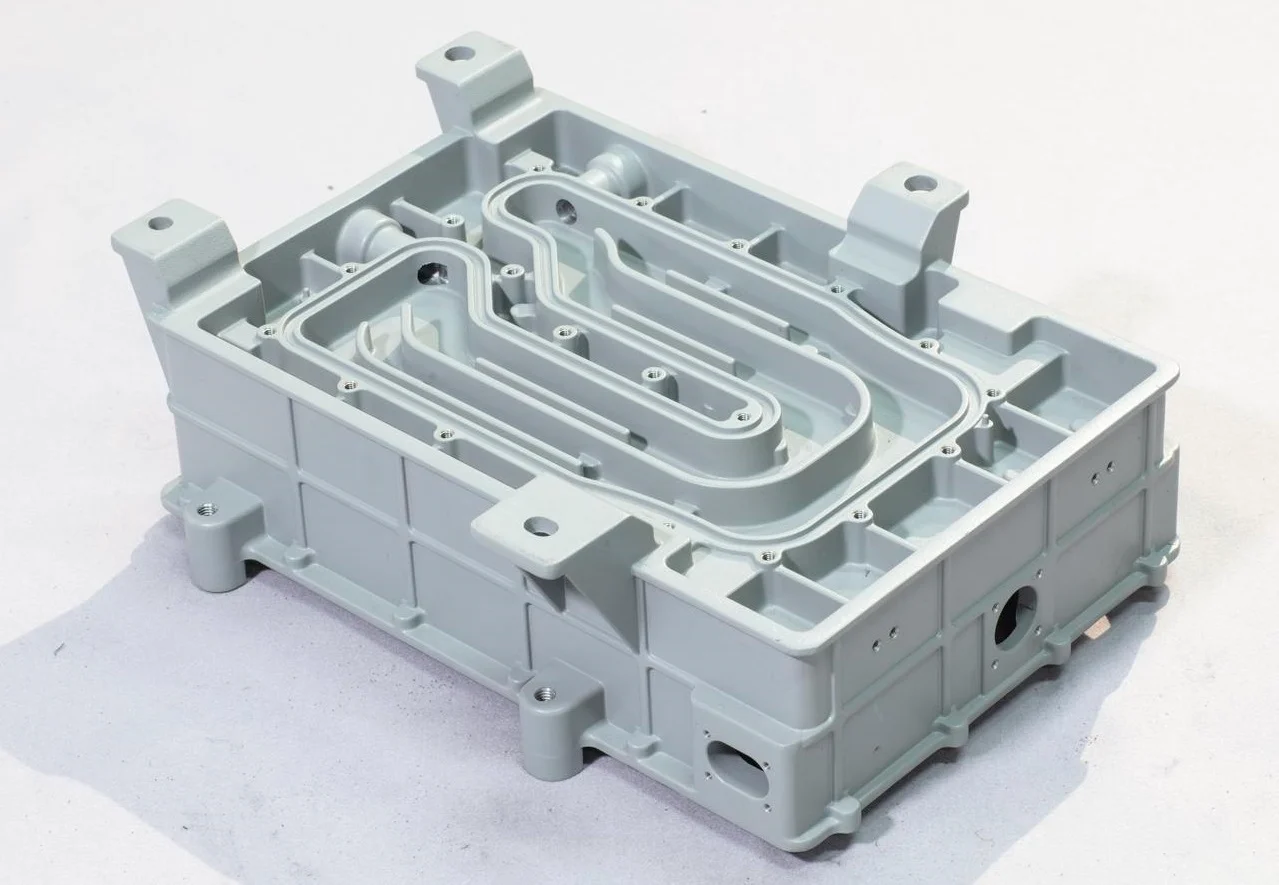
Hoe versterk je een constructie zonder de dikte ervan te vergroten? Gebruik verstevigingsribben. Die zorgen voor extra stijfheid zonder een extreem heet punt te creëren.
Hier is een specifieke regel: binnenmuren moeten dunner zijn dan buitenmuren, die alleen dienen als afscheiding of ondersteuning.
4. Maak overgangen geleidelijk.
Stap niet in één abrupte beweging van een dikke muur op een dunne muur. Die hoek wordt een spanningsconcentratiepunt. De muur zal barsten.
Maak de verandering in plaats daarvan geleidelijk. Gebruik een afrondingsradius bij de overgang. Verdeel de overgang over een afstand.
Vermijd scherpe hoeken op de kruising van twee muren. De scherpe binnenhoek is een potentiële bron van scheuren. Het toevoegen van afgeronde hoeken is de juiste oplossing.
5. Vermijd procesgerelateerde defecten
Hier zijn drie specifieke vormen die je moet vermijden.
- Grote, dunne, horizontale oppervlakken. Die zijn problematisch. Bij het gieten komen gas en los zand omhoog en raken ze gevangen onder dat vlakke plafond. Daardoor ontstaan er poriën of zandinsluitingen direct aan het oppervlak.
- Vormen die restspanningen vasthouden. Tijdens het afkoelen wil het onderdeel krimpen. Als de geometrie die krimp verhindert – zoals een massieve ring of een volledig gesloten doos – bouwt de spanning zich intern op.
- Controleer op vrije krimp. Het gietstuk moet tijdens het stollen naar binnen kunnen trekken zonder tegen een stijf onderdeel aan te botsen. Als het niet kan bewegen, zal het barsten. Dat is een essentiële les in het ontwerp van gietconstructies. Houd eerst rekening met krimp bij het ontwerp en voeg daarna de functie toe.

Kern- en holteontwerp — Vereenvoudiging van het maken van kernen en vergemakkelijken van zandverwijdering
6. Verwijder kernen of maak ze eenvoudig.
Stel jezelf al vroeg één belangrijke vraag: heb je die interne holte echt nodig? Kun je de functie van het onderdeel aanpassen om die holte te vermijden?
Als u per se een opening wilt, ontwerp deze dan als een doorlopend gat. Een gat dat volledig door de muur heen gaat, is gemakkelijker te boren dan een blind gat dat in de muur stopt. De kern van een doorlopend gat heeft twee steunpunten. De kern van een blind gat heeft er slechts één. Dat ene steunpunt is een zwak punt.
Het praktische doel is om de interne holtegeometrie net zo eenvoudig te maken als de externe vorm. Complexe binnenkanten betekenen complexe kernen. Complexe kernen betekenen een hoger afvalpercentage.
7. Kernverwerkbaarheid
Denk na over hoe de kern eruit komt, niet alleen over hoe hij erin gaat.
Vermijd of minimaliseer het gebruik van metalen steuntjes. Dit zijn kleine metalen plaatjes die de kern op zijn plaats houden. Het probleem? Ze smelten weg in het omringende metaal. Nu heb je een vreemde insluiting met andere eigenschappen. Dat is een potentieel punt waar scheuren kunnen ontstaan.
Ontwerp de kern zo dat deze stabiel blijft tijdens het gieten. Een wiebelende kern produceert een wiebelende holte. Dat is niet nauwkeurig. Dat is afval.
8. Verwijder het zand
Na het gieten moet het kernzand verwijderd worden. Dat is geen eenvoudige klus. Complexe interne kanalen houden zand vast. Operators zijn uren bezig met schudden, hameren en doorspoelen.
Ontwerp voor eenvoudige zandverwijdering. Grote openingen en rechte doorgangen zijn daarbij behulpzaam. Vermijd doodlopende hoeken waar zand zich kan ophopen.
Hier is een praktische functie. Voeg nokken toe rond gaten. Dit zijn verhoogde kussentjes. Ze versterken het gebied rond de opening. Ze bieden ook een schoon, vlak positioneringsoppervlak voor latere bewerkingen. Een kleine nok lost twee problemen tegelijk op. Dat is een efficiënt ontwerp voor een gietconstructie.
De kernregel is simpel. Elke kern brengt extra kosten, risico's en arbeid met zich mee. Elimineer ze. Als dat niet kan, vereenvoudig ze dan. Als vereenvoudigen niet lukt, ontwerp ze dan zo dat het zand gemakkelijk te verwijderen is. Sla deze stap niet over.
Ribben en algehele optimalisatie — efficiënte krachtoverdracht en vereenvoudiging van het ontwerp
9. Plaats de ribben waar ze werken
Plaats de ribben niet willekeurig. Denk na over de belasting. Uit welke richting komt de kracht? De rib moet in lijn liggen met die richting. Een rib die loodrecht op de belasting geplaatst is, heeft vrijwel geen effect.
Elke rib moet zijn nut bewijzen. Stel jezelf de vraag: Draagt deze rib daadwerkelijk bij aan de stabiliteit? Of is het gewoon extra gewicht en een potentiële bron van krimp?
Hier is de test. Verwijder de rib in gedachten. Werkt het onderdeel nog steeds? Zo ja, verwijder de rib. Als het onderdeel niet meer werkt, behoud de rib. Maar positioneer hem wel precies.

10. Vereenvoudig de hele vorm
Deel grote, complexe onderdelen op in eenvoudigere blokken. Een gietvorm met tien eenvoudige vormen is gemakkelijker te maken dan een gietvorm met één ingewikkelde vorm.
Let goed op de krachtoverdracht. De kracht komt op één punt het onderdeel binnen, verplaatst zich door de constructie en verlaat het onderdeel op een ander punt. Uw ribben en steunen moeten precies die lijn volgen. Elke afwijking veroorzaakt buigspanning waarvoor het gietstuk niet is ontworpen.
Steunpunten zijn belangrijk. Waar wordt dit gietstuk aan iets anders bevestigd? Die plekken zijn spanningsconcentraties. Voeg daar massa toe. Voeg daar ribben toe. Laat ze niet te dun.
Vermijd onnodige afrondingen. Afrondingen verminderen weliswaar spanningsconcentraties bij scherpe hoeken, maar ze verlengen ook de bewerkingstijd als het oppervlak nabewerkt moet worden. Bovendien kan een te grote afronding een plaatselijke verdikking creëren die krimpt en een holte vormt. Gebruik afrondingen waar nodig en laat ze achterwege waar ze schadelijk zijn.
Het doel van het ontwerp van een gietconstructie is niet maximale complexiteit, maar voldoende sterkte met minimale problemen.
Conclusie
Je hebt de categorieën doorgenomen. Nu komt de haalbaarheid van het proces op de eerste plaats. Als je het niet kunt ontvormen, doet de rest er niet toe. Dat is de basis. Gaat het mis, dan stopt het project voordat het begint.
Vervolgens is het controleren van de wanddikte aan de orde. Dit voorkomt veelvoorkomende defecten zoals scheuren, holtes en kromtrekking. Een onderdeel met ongelijke wanden zal defect raken. Dat probleem kun je niet oplossen door inspectie.
Het ontwerp van de kern bepaalt de maximale complexiteit. Elke kern brengt extra kosten en risico's met zich mee. Het vereenvoudigen van kernen is geen esthetische keuze, maar een financiële.
De ribben en de manier waarop de krachten worden verdeeld, bepalen de sterkte-gewichtsverhouding. Een goede plaatsing maakt het onderdeel sterk. Een slechte plaatsing maakt het zwaar, maar toch zwak.
Ga het nu toepassen!

Ontdek de gieterijproductie van NOBLE
Wij zijn een gespecialiseerd bedrijf dat zich richt op twee dingen: CNC-bewerking en spuitgieten. Dat is wat we doen. Dat is het enige wat we doen.
Kernproductiecapaciteiten
Wij bewerken metaal en kunststof. CNC-frezen , CNC-draaien , 5-assige bewerking . Complexe vormen zijn geen probleem. Nauwe toleranties zijn aan de orde van de dag.
Wij doen ook aan spuitgieten. Spuitgieten van kunststof onderdelen, inclusief maatwerkcomponenten. Prototypes of volledige productieseries. Dezelfde machines. Dezelfde kwaliteitsnormen. Geen compromissen.
Kwaliteitscertificaten
Certificaten zijn geen wanddecoratie.
ISO 9001:2015: Dit betekent dat we een werkend kwaliteitsmanagementsysteem hebben. Consistente processen. Gedocumenteerde controle. U krijgt elke keer hetzelfde onderdeel.
ISO 13485:2016: Deze norm geldt voor medische hulpmiddelen. Strengere traceerbaarheid. Nauwkeurigere documentatie. Wij voldoen aan deze norm omdat onze klanten dit vereisen.
Waarde voorstel
Betrouwbare procesbeheersing. Volledige traceerbaarheid van kritische onderdelen. Klantgerichte service betekent dat we uw vragen beantwoorden voordat u ze hoeft te stellen.
FAQ
Waarom verschilt het ontwerp van gietvormen van het ontwerp van machinaal bewerkte onderdelen?
Bij verspanen begin je met een massief blok. Je snijdt weg wat je niet nodig hebt. Het blok is er al. Gieten is het tegenovergestelde. Je begint met niets. Je giet materiaal in een holte. Dat materiaal moet vloeien, de holte vullen en vervolgens stollen zonder te scheuren.
Bij gieten moet je nadenken over het vullen van de mal, over de stolling en over de krimp. Bij verspanen hoef je je daar allemaal geen zorgen over te maken. Een machinebewerker heeft alleen maar een werkstuk nodig dat groot genoeg is.
Wat is de meest voorkomende fout bij het ontwerpen van gietvormen?
Ongelijke wanddikte. Zonder twijfel. Het veroorzaakt hotspots. Het leidt tot krimpholtes. Het vervormt het onderdeel tijdens het afkoelen. Ontwerpers die uit de metaalbewerking komen, vergeten dit vaak, omdat een machinaal bewerkt onderdeel elke gewenste diktevariatie kan hebben. Een gietstuk niet.
De tweede fout is het negeren van de ontvormbaarheid. Complexe kernen. Verborgen ondersnijdingen. Kenmerken die het onderdeel in de matrijs vastzetten. Die kenmerken kun je later infrezen. Je kunt ze niet gieten zonder een manier om de kern eruit te trekken.
Kan NOBLE mij helpen mijn gietontwerp te optimaliseren voor produceerbaarheid?
Ja. Dat is precies het doel van onze beoordelingsprocedure.
We bekijken uw ontwerp al in een vroeg stadium. Voordat u staal gaat zagen of gereedschap bestelt. We sporen de problemen op: ongelijke wanden, slechte lossingshoeken en onmogelijke kernen. Vervolgens vertellen we u hoe u ze kunt oplossen. Eenvoudiger gereedschap. Minder defecten. Lagere kosten.
Dat is de waarde van het vroegtijdig betrekken van een fabrikant.
Is deze handleiding van toepassing op zowel metalen als kunststof gietstukken?spuitgieten)?
De meeste principes gelden voor beide. Metaalgieten en kunststofspuitgieten zijn echter verschillende processen. De materialen gedragen zich anders. De temperaturen zijn verschillend.
Maar de kernprincipes blijven hetzelfde. Gelijkmatige wanddikte. Vloeiende overgangen in de hoeken. Gemakkelijk te ontvormen. Geen ingesloten onderdelen. Deze regels zijn gebaseerd op de natuurkunde van het vullen van een holte en het afkoelen van een onderdeel. Die natuurkunde maakt het niet uit of het materiaal gesmolten aluminium of gesmolten plastic is.
Gebruik de handleiding voor beide. Pas de richtlijnen later aan op basis van materiaalspecifieke eigenschappen.







