
Het zit zo met spuitgieten : de matrijs is niet zomaar een doos waar je plastic in giet. Het is het hart van het hele proces. Als de matrijs slecht is, doet de rest er niet toe.
De kwaliteit ervan heeft gevolgen voor alles wat daarop volgt. De afmetingen van het eindproduct zullen niet kloppen. Het oppervlak zal er ruw of ongelijkmatig uitzien. De mechanische sterkte van elk onderdeel kan tekortschieten. Bovendien zal uw productiesnelheid dalen en zal de mal zelf snel slijten. Dat is een hoop gedoe met één matrijs.
Wat maakt een spuitgietmatrijs nu eigenlijk goed of slecht? Laten we dat eens nader bekijken.
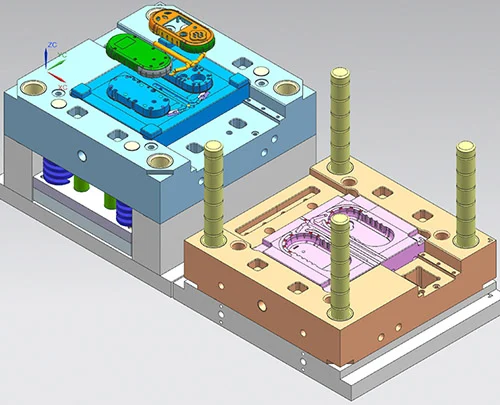
Vormontwerp
Laten we eens bekijken wat een mal goed of slecht maakt. Het begint allemaal op de tekentafel. Ontwerpfouten worden niet later verholpen. Je kunt een slecht ontwerp niet achteraf verbeteren. Dus dit is het absolute beginpunt.
Ontwerp van de holte en de kernstructuur
De holte en de kern zijn het belangrijkste onderdeel. Ze geven het plastic vorm. De maatnauwkeurigheid, de exacte geometrie, de hellingshoek van de wanden, de hoekradii – dit alles bepaalt het uiteindelijke uiterlijk van het onderdeel en of het aan de maatspecificaties voldoet.
Nog iets. De lay-out is belangrijk. Als je meerdere holtes in één mal hebt, bepalen de afstand en de opstelling ervan hoe gelijkmatig het gesmolten plastic vloeit. Een onevenwichtige lay-out is een probleem. Je krijgt onderdelen die van elkaar verschillen in grootte. De materiaaldichtheid zal variëren binnen de batch. Het ene onderdeel kan sterk zijn, het volgende zwak.
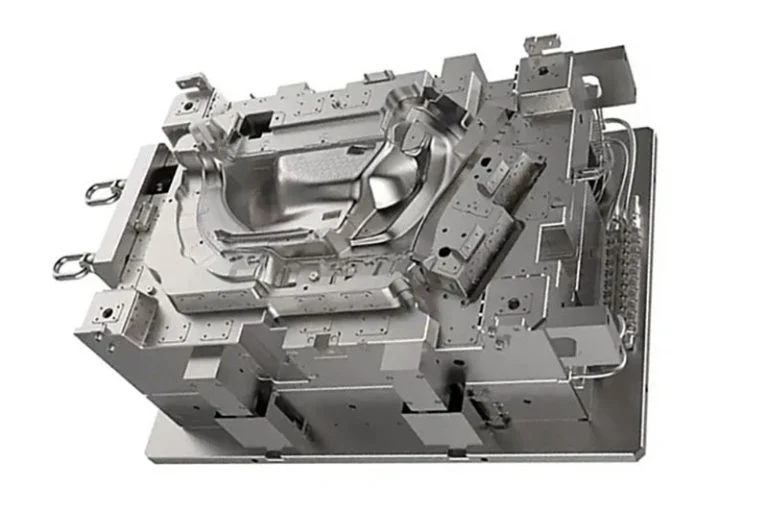
Ontwerp van het runnersysteem
Zie het aanvoerkanaal als het leidingwerk. Het bestaat uit de hoofdspruit, de vertakkende kanalen, de poorten die elke matrijs voeden en de koude opvangbakken die het eerste beetje afgekoelde plastic opvangen. Dit hele traject leidt het gesmolten plastic van de spuitmond van de machine naar de matrijs. Het ontwerp ervan is cruciaal. Een slecht aanvoerkanaal betekent dat de matrijs slecht of helemaal niet gevuld wordt.
Ontwerp van koel- en verwarmingssystemen
Een belangrijk getal om te onthouden: de afkoelfase beslaat meer dan 60% van de totale spuitgietcyclus. Dat is het grootste deel van je tijd. Een slim ontwerp van het koelsysteem heeft daarom twee belangrijke voordelen. Het versnelt de productie door de cyclustijd te verkorten. En het bepaalt direct hoeveel het onderdeel kromtrekt of vervormt tijdens het stollen. Als de koeling niet goed is, komt elk onderdeel krom uit de spuitgietmachine.
Ventilatiesysteem en het ontwerp van het geleidings-/positioneringsmechanisme
Er kan lucht in de mal terechtkomen. Dat gebeurt nu eenmaal. Als je die lucht niet via een ventilatiesysteem kunt laten ontsnappen, ontstaan er zichtbare defecten. Je ziet dan luchtbellen, brandplekken van de hete perslucht, stukjes plastic die niet tot het einde komen, of zwakke plekken waar twee luchtstromen elkaar slecht raken. In het ergste geval wordt de perslucht zo heet dat het de stalen matrijs verbrandt of beschadigt. Dat maakt de mal onbruikbaar.
Daarnaast heb je het geleidings- en positioneringsmechanisme nodig. Dat zijn de geleidingspennen, bussen en positioneringsvergrendelingen. Deze onderdelen zorgen ervoor dat de matrijshelften elke keer op dezelfde manier sluiten. Ze voorkomen uitlijningsfouten tussen de matrijsvorm en de kern. Zonder geleidingssysteem ontstaan er zichtbare oneffenheden of verschuivingen in de onderdelen.
Mold-materialen
Je kunt het beste ontwerp ter wereld hebben. Maar als je het van het verkeerde staal maakt, zal de mal het begeven. Materiaalkeuze is geen bijzaak, maar een essentiële voorwaarde. Het bepaalt de hardheid van de mal, de slijtvastheid, de corrosiebestendigheid, de hittebestendigheid en de slagvastheid. Kies je het verkeerde materiaal, dan werkt niets anders.
Holte- en kernmaterialen
Dit is waar het plastic het staal raakt. De keuze hangt dus af van je werkzaamheden.
Voor standaardonderdelen en kleinere volumes gebruik je voorgehard kunststofvormstaal. Denk aan P20 of 718. Ze zijn mooi te polijsten, slijtvast en redelijk geprijsd. Dat is je werkpaard.
Maar voor massaproductie? Of voor transparante onderdelen? Of voor alles wat een hoogglanzende, spiegelende afwerking nodig heeft? Dan kies je voor spiegelstaal zoals S136 of NAK80. Deze zijn anders. Je kunt ze letterlijk tot een spiegel polijsten. Ze zijn corrosiebestendig. Ze zijn bestand tegen slijtage gedurende miljoenen cycli. Je betaalt er meer voor, maar je krijgt er wel de prestaties voor terug.
Hierbij een specifieke waarschuwing. Sommige kunststoffen zijn corrosief. PVC en POM zijn daar goede voorbeelden van. Ze stoten chemicaliën uit die standaard gereedschapsstaal aantasten. Voor deze materialen moet u een corrosiebestendig roestvrij staal voor de matrijs gebruiken. Anders zal het oppervlak van de matrijs roesten, putjes vertonen en degraderen. De onderdelen zullen er vreselijk uitzien en de matrijs zal snel kapotgaan.
Vormbasis en structurele componenten
De matrijsvorm zorgt voor de vormgeving. De matrijsbasis houdt de vorm vast. Het is het complete dragende frame. Meestal is het gemaakt van een goed koolstofconstructiestaal, zoals 45# staal. De basis moet sterk en stijf zijn. Hij moet de enorme klemkrachten van de spuitgietmachine kunnen weerstaan zonder te buigen of te vervormen. Als de basis vervormt, verlies je klemkracht en komt er overtollig materiaal uit de matrijs.
Dan heb je de bewegende onderdelen. Uitwerppennen, uitwerphulzen, geleidepennen, geleidebussen. Deze vereisen speciaal staal. Ze moeten extreem hard en slijtvast zijn. Ze schuiven miljoenen keren heen en weer. Hun vormvastheid is cruciaal. Goedkope pennen en bussen van lage kwaliteit slijten snel. Ze vervormen of raken vast. Dan krijg je problemen met uitwerpers of verkeerd uitgelijnde geleiders. Dat legt de productie stil. Dus je koopt hier kwaliteitsonderdelen. Dat is niet onderhandelbaar.
Warmtebehandeling en Oppervlakte behandeling
Hier wordt ruw staal omgetoverd tot een echt gereedschap. Warmtebehandeling en oppervlaktebehandeling zijn geen optionele stappen. Ze geven de mal zijn robuustheid.
Denk eerst aan de warmtebehandeling. Je hebt het dan over afschrikken, temperen, carboneren en nitreren. Deze processen bepalen direct twee dingen: de uiteindelijke hardheid van het staal en de interne spanningstoestand die erin opgesloten zit. Als het recept niet klopt, zijn de gevolgen ernstig. De mal wordt niet hard genoeg. Hij slijt snel. Erger nog, de interne spanningen kunnen ervoor zorgen dat de mal vervormt of scheurt tijdens de bewerking of onder productiedruk. Een gescheurde mal is een waardeloze mal.
Laten we nu eens kijken naar de oppervlaktebehandelingen. Dit betreft de buitenste laag van de holte. Polijsten, verchromen, nitreren en titaniumplateren. Elk van deze behandelingen heeft een eigen functie. Ze verbeteren de afwerking van de holte, verhogen de slijtvastheid en gaan corrosie tegen.
Maar precisie is hier cruciaal. Als je niet nauwkeurig genoeg polijst, krijg je ruwe oppervlakken. Zo'n ruw oppervlak maakt het uitwerpen van het onderdeel ook lastig. Het onderdeel blijft plakken. Als je de verkeerde oppervlaktebehandeling voor je kunststof kiest – bijvoorbeeld door corrosiebescherming bij PVC over te slaan – versnel je de slijtage van de matrijs aanzienlijk. De matrijs erodeert. Je moet de behandeling dus afstemmen op het materiaal en de toepassing. Geen compromissen mogelijk.
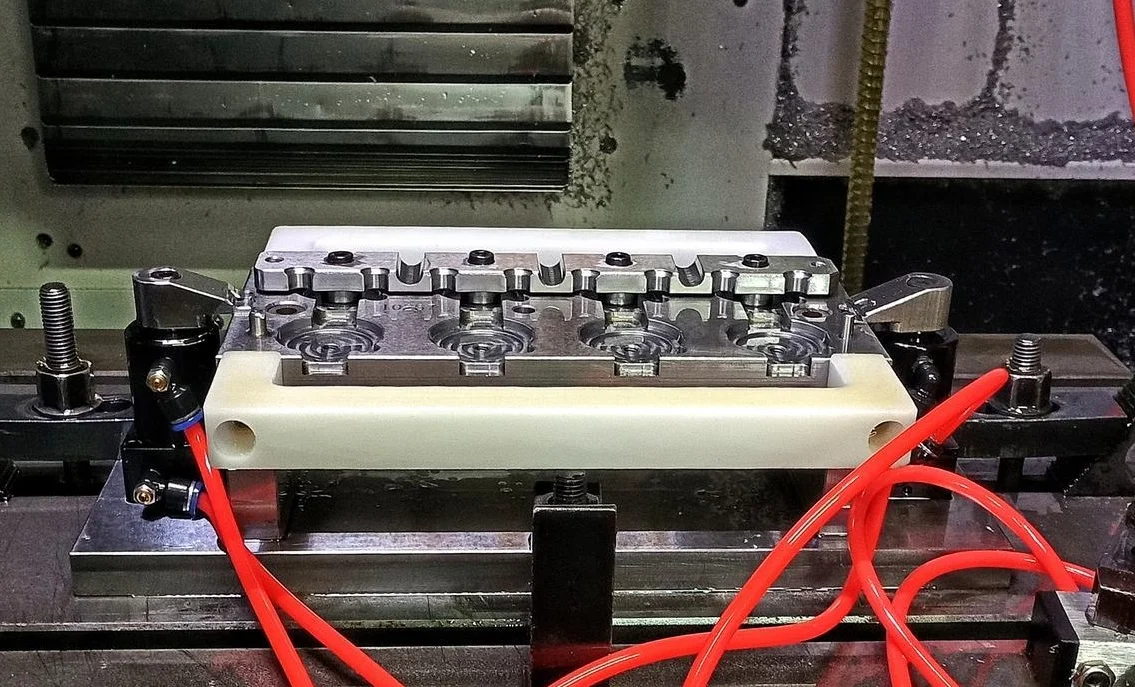
Verspaning en fabricageprecisie
Je kunt een perfect ontwerp hebben. Je kunt het beste staal kiezen. Maar als je het slecht bewerkt, is de mal waardeloos. Punt uit. Precisiebewerking is waar theorie en metaal samenkomen. Drie dingen bepalen het eindresultaat: de apparatuur, het procesplan en de persoon die de machine bedient.
Precisiebewerkingsapparatuur
De kern van de matrijs wordt gefreesd door specifieke machines. CNC-freesmachines, bewerkingscentra, EDM-machines (elektro-erosie), draad-EDM-machines, vlakslijpmachines. Elk apparaat heeft zijn eigen precisielimieten en stabiliteit. Als de machine een afwijking vertoont – versleten kogelomloopspindels, losse geleidingen, slingering van de spindel – wordt die fout direct in uw matrijsonderdeel gefreesd. U kunt dit later niet meer herstellen. De nauwkeurigheid van de machine is uw nauwkeurigheid.
Rationaliteit van het bewerkingsproces
De volgorde is cruciaal. Heel belangrijk zelfs. Je kunt niet zomaar gaan snijden en hopen op het beste. De juiste volgorde is voorbewerken, dan warmtebehandeling, dan afwerken, dan slijpen en tot slot polijsten. Als je stappen overslaat of ze in de verkeerde volgorde uitvoert, introduceer je interne spanningen in het matrijsstaal. Die spanningen blijven niet verborgen. Ze zorgen ervoor dat de matrijs vervormt tijdens de productie, of soms zelfs tijdens de uiteindelijke bewerking.
Hier volgen enkele specifieke valkuilen. Bij EDM worden vonken gebruikt om de holte te eroderen. Als de parameters niet kloppen, krijg je een ruw, geperforeerd oppervlak. Draad-EDM zorgt voor een duidelijke afwerking. Als de korrelgrootte te grof is, ziet de holtewand er verschrikkelijk uit. En polijsten? Als je dat niet grondig en systematisch doet, bereik je nooit die spiegelglans. Sterker nog, je kunt de maatnauwkeurigheid zelfs verpesten door op één plek te veel te polijsten. Elke stap moet dus gecontroleerd worden.
Controle van maattoleranties en geometrische toleranties
Dit is de kern van de zaak. Elk onderdeel van de matrijs heeft een maattolerantie. Die moet je aanhouden. Maar daarnaast zijn er ook geometrische toleranties: parallelliteit tussen twee oppervlakken, loodrechtheid van een pen ten opzichte van een vlak, coaxialiteit van een gat en een as. Als ook maar één van deze toleranties buiten de specificaties valt, kan dat problemen veroorzaken. Onderdelen komen verkeerd uit de matrijs. De matrijs slijt ongelijkmatig en snel. In een catastrofaal geval begeeft de matrijs het gewoon. Hij loopt vast of scheurt.
Vaardigheidsniveau van de operators
Dit is de ongemakkelijke waarheid. Machines werken niet vanzelf. Matrijzenbewerking is een hybride ambacht. Het vereist uiterst nauwkeurige machines die worden bediend door een bekwame mens. De technische ervaring van de operator, zijn oog voor detail, zijn verantwoordelijkheidsgevoel – dit zijn geen soft skills. Dit zijn productievariabelen. Je kunt de beste vijfassige freesmachine ter wereld hebben. Als de operator onzorgvuldig of onervaren is, zal hij het gereedschap beschadigen, een werkstukoffset verkeerd instellen of een cruciale meting missen. Geen enkele machine en geen enkel proces kan een gebrek aan vaardigheid of simpelweg oplettendheid van de operator volledig compenseren. De persoon achter de bedieningselementen is de eindbaas.
Montage en debuggen
Alle onderdelen zijn perfect gefreesd. Nu moet je ze in elkaar zetten. Bij de assemblage worden de afzonderlijke onderdelen een werkend systeem. Daarna volgt het debuggen – dat is proefgieten – om te bewijzen dat het daadwerkelijk goede onderdelen oplevert.
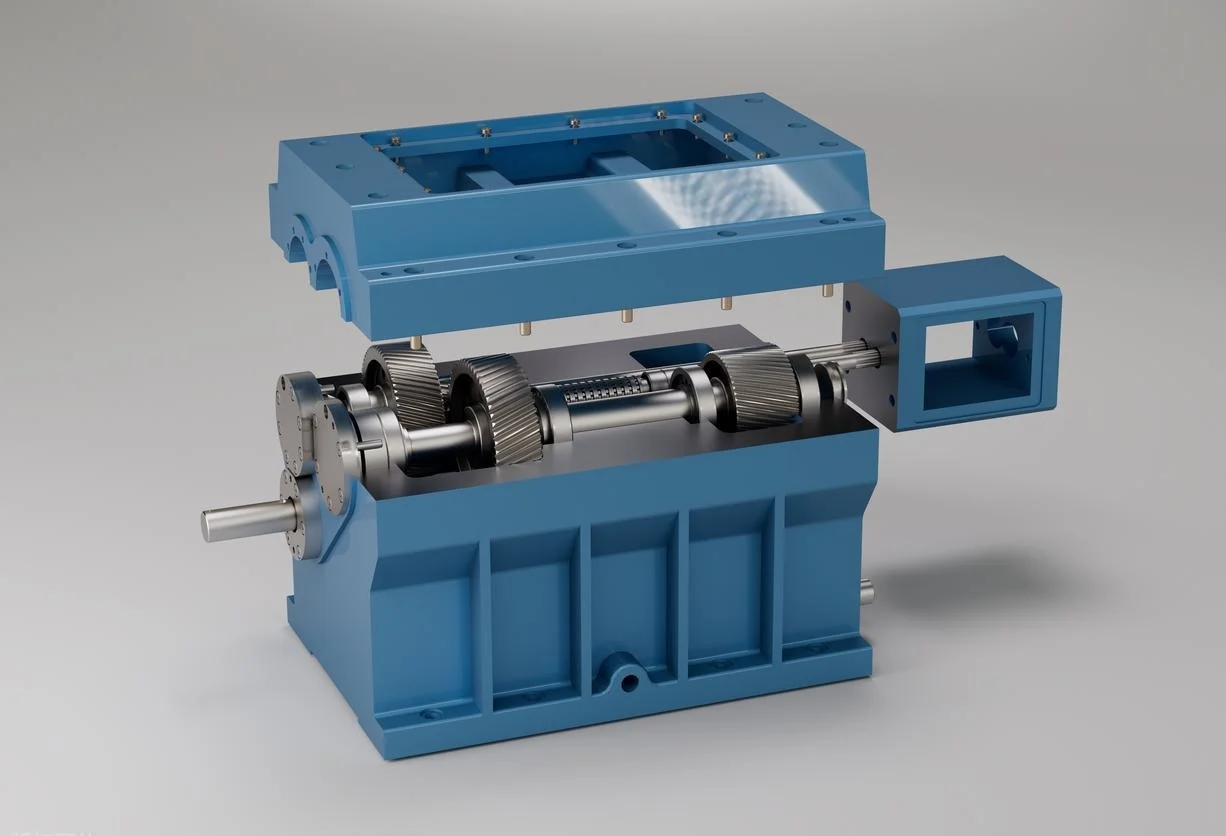
Precisie van de montage
Dit is geen slordig werk. Nauwkeurige passingen zijn belangrijk. Een te strakke pen zorgt voor wrijving. Te losse pen zorgt voor speling. Je moet ook letten op parallelliteit en loodrechtheid van de gehele constructie. De matrijsbasis, de holte en kern, de geleidepennen en bussen, de uitwerpplaat en de afsluiters van de aanvoerkanalen. Alles moet perfect uitgelijnd zijn.
Laat ook maar één van deze toleranties afwijken, en de gevolgen zijn direct merkbaar. Onderdelen komen uit de mal met bramen of onvolledige vulling. De matrijswerking wordt inconsistent – hij loopt vast of blijft plakken. De slijtage neemt dramatisch toe in de eerste duizend cycli. Maar als het goed gaat, loopt alles soepel. De matrijs sluit elke keer met een solide, precieze klap.
Proefvormen en parameterdebugging
Hier komt de theorie in de praktijk. Je assembleert de mal, monteert hem en voert een proef uit. Het doel is systematische aanpassing. Je gokt niet. Je verandert één variabele tegelijk.
De belangrijkste parameters zijn injectiedruk, injectiesnelheid, matrijstemperatuur, houddruk en afkoeltijd. Je bekijkt de proefonderdelen. Je meet ze. Je zoekt naar specifieke defecten. Onvolledige injectie wijst erop dat de matrijs niet volledig gevuld is. Kromtrekking geeft aan dat de koeling ongelijkmatig is of dat de pakking verkeerd is. Inzinkingen duiden op onvoldoende houddruk. Overtollig materiaal betekent dat de klem zwak is of dat de matrijs niet volledig is geplaatst.
Tijdens dit proces verfijn je de instellingen. Succesvol debuggen heeft twee belangrijke voordelen. Ten eerste valideert het het matrijsontwerp en de assemblage. Ten tweede legt het een gedocumenteerd, betrouwbaar proces vast voor grootschalige productie. Je vergrendelt die parameters. Dat is je recept.
Onderhoud en operationeel beheer
Je kunt een perfecte mal maken. Het juiste ontwerp, het beste staal kiezen, de mal tot op tienden van een millimeter nauwkeurig bewerken. Maar dan geef je hem aan de productie. En dat is waar mallen het begeven als je niet voorzichtig bent. Hoe je de mal gebruikt, onderhoudt en beheert gedurende zijn hele levensduur, bepaalt de werkelijke levensduur. Dit is geen bijzaak. Het is cruciaal.
Gepland onderhoud
Dit is het dagelijkse werk. Je moet de holte, de ventilatiekanalen en het railsysteem regelmatig schoonmaken. Er hoopt zich plasticresten op. Gasresten laten een laagje achter. Vuil hoopt zich op. Dit alles moet eruit.
Smering is essentieel. Geleidingscomponenten – geleidingspennen, bussen, geleiders – hebben olie nodig. Uitwerpmechanismen hebben vet nodig. Zonder smering ontstaat droge wrijving. Droge wrijving betekent voortijdige slijtage. Slijtage leidt tot speling in de onderdelen en uiteindelijk tot het falen van de matrijs.
Langdurig inactief zijn een valkuil. Als de mal weken of maanden ongebruikt blijft staan, moet u roestpreventiemaatregelen nemen. Dat betekent dat u alle stalen oppervlakken moet voorzien van een antiroestmiddel. Sluit de holte af. Bescherm de mal tegen vocht in de lucht. Als u dit overslaat, zal een hoogwaardige mal roesten en putjes vertonen, zelfs als hij gewoon in de kast staat. Corrosie trekt zich niets aan van de prijs die u voor het gereedschap hebt betaald.
Correcte werkprocedures
Operators kunnen een matrijs snel onherstelbaar beschadigen. Dit kan gebeuren door: onjuiste injectieparameters; een te hoge klemdruk die de ontluchtingsranden platdrukt of de matrijsbodem vervormt; een te hoge uitwerpsnelheid die tegen de onderdelen aanbotst en kleine uitwerppennen breekt; en verontreinigd ruw materiaal – gerecycled materiaal met fijne deeltjes of metaalsplinters – dat als schuurpapier in de matrijs werkt.
De regel is simpel. De machine-instellingen moeten overeenkomen met de ontwerpspecificaties van de matrijs. Een matrijs buiten het beoogde bereik laten draaien is misbruik. Het versnelt de slijtage aanzienlijk en leidt tot permanente, onherstelbare schade.
Tijdige reparaties
Kleine beschadigingen komen voor. Lichte krasjes op een holte in het oppervlak. Kleine deukjes door een gevallen onderdeel. Plaatselijke slijtage aan een afsluitklep. Deze repareer je direct. Door te polijsten verwijder je de kras. Met puntlassen vul je een deukje op, waarna je het oppervlak opnieuw bewerkt.
Het gevaar schuilt in uitstel. Negeer een klein defect en het wordt erger. Een krasje wordt een diepe deuk. Een beschadiging wordt een barst. Plaatselijke slijtage breidt zich uit. Wat een simpele reparatie van dertig minuten leek, wordt een complete vervanging van de matrijs. Dat is onherstelbare schade. Dat betekent dat de matrijs onbruikbaar is. Tijdig ingrijpen is dus cruciaal. Repareer het nu, of koop later een nieuwe matrijs. De keuze is aan u.
Conclusie
Je wilt dus een goede mal. Een mal die lang meegaat. Dat is het resultaat van vele fasen die samenwerken. Niet één. Niet twee. Allemaal. Ontwerp. Materiaalkeuze. Bewerking. Assemblage. Onderhoud. Elke schakel in die keten moet stevig zijn.
Dit is de harde waarheid. Eén zwakke schakel breekt de hele boel. Een perfect ontwerp, gemaakt van slecht staal, begeeft het. Een perfecte matrijs die slecht is gefreesd, begeeft het. Een perfecte matrijs die zonder onderhoud is geproduceerd, begeeft het. De ketting is slechts zo sterk als zijn zwakste punt.
De les is dus simpel. Je besteedt aandacht aan elke fase. Van de eerste schets op het scherm tot het laatste onderdeel dat op dinsdagmiddag uit de mal komt. Zo bereik je hoge kwaliteit. Zo krijg je een mal die lang meegaat.
Kies NOBLE voor het beste. Productie van spuitgietmatrijzen
Wij zijn een CNC-precisiefabriek . Spuitgietmatrijzen en precisieonderdelen vormen onze kernactiviteit. Jarenlange ervaring in de fabriek heeft ons één ding geleerd: de kwaliteit van een matrijs is geen kwestie van geluk. Het is het resultaat van zorgvuldig werk in elke fase die we zojuist hebben besproken. Ontwerp. Materiaalselectie. Precisiebewerking. Assemblage. Onderhoud. Geen compromissen.
Dit is wat we doen: CNC-frezen , EDM, draadsnijden , vlakslijpen en precisiepolijsten. We verwerken alle soorten matrijsstaal. P20 en 718 voor standaardwerk. S136 en NAK80 voor hoogglans en grote volumes. Corrosiebestendig roestvrij staal voor lastige kunststoffen zoals PVC. Warmtebehandeling en oppervlakteafwerking worden in eigen huis uitgevoerd. We beheersen het hele proces.
Twee certificeringen zijn voor ons van groot belang. ISO 9001:2015 voor algemeen kwaliteitsmanagement en ISO 13485:2016 voor medische hulpmiddelen. Dit zijn geen decoratieve elementen. Ze staan voor consistente kwaliteit, volledige traceerbaarheid van materialen en processen, actief risicomanagement en een systeem dat in de loop der tijd steeds beter wordt. Dat geldt of we nu een mal maken voor een autoclip of voor een cruciaal onderdeel van een medisch hulpmiddel.
Heeft u een prototype matrijs nodig om een ontwerp te testen? Dat doen we. Heeft u matrijzen nodig voor massaproductie die miljoenen cycli meegaan? Die bouwen we. Heeft u een complexe matrijs met meerdere caviteiten, schuif- en hefmechanismen nodig? Dat is voor ons dagelijkse kost. We beschikken over de apparatuur, de gecertificeerde processen en de ervaring. U krijgt een betrouwbaar, hoogwaardig gereedschap.
FAQ
Wat is de gemiddelde levertijd voor een spuitgietmatrijs?
Dat hangt ervan af. Een eenvoudige prototype matrijs met één holte? Dat duurt misschien één tot twee weken. Een zeer nauwkeurige productiematrijs met meerdere holtes, geleiders en nauwe toleranties? Dat duurt vier tot vijf weken of langer. We bekijken uw onderdeelontwerp en uw gewenste productievolume. Vervolgens geven we u een realistische planning.
Hoe lang gaat een spuitgietmatrijs mee?
De levensduur van een matrijs is geen vast getal. Het hangt af van het staal, het plastic, de cyclusomstandigheden en hoe goed u de matrijs onderhoudt. Voor een standaard productiematrijs van P20 of 718 kunt u rekenen op 500,000 tot 1,000,000 spuitcycli. Als u grote volumes produceert of schurende materialen zoals glasvezelversterkt nylon gebruikt, kies dan voor hoogwaardige staalsoorten zoals S136 of NAK80. Met goed onderhoud kunnen deze meer dan 1,000,000 spuitcycli meegaan.
Kunt u mij helpen mijn onderdeelontwerp te verbeteren voor een betere vormbaarheid?
Absoluut. Wij bieden DFM-reviews aan. Onze engineers bekijken uw onderdeel en doen specifieke suggesties. De lossingshoek hier aanpassen. De wanddikte daar egaliseren. Een radius toevoegen aan die scherpe hoek. De locatie van de scheidingslijn wijzigen. Deze kleine aanpassingen verminderen defecten, verkorten de cyclustijden en verlengen de levensduur van de matrijs. Ze besparen u vaak aanzienlijke kosten gedurende de looptijd van het project.
Welke gebreken kunnen er ontstaan als de mal slecht ontworpen of onderhouden is?
Je zult ze zelf ook zien. Onvolledige lasnaden waar de holte niet volledig gevuld is. Inzinkingen in dikke secties. Vervorming waardoor het onderdeel uit vorm raakt. Lasbraam langs de scheidingslijn. Brandplekken door ingesloten lucht. Zwakke lasnaden waar twee stromingsfronten slecht samenkomen. Oppervlakkige oneffenheden die het uiterlijk bederven. Zoals we eerder al besproken hebben, zijn deze problemen terug te voeren op een slecht ontwerp, slechte koeling, slechte ventilatie of gebrekkig onderhoud.
Welke soorten Welke mallen maakt u??
Wij bieden het complete assortiment. Twee-platenmatrijzen voor eenvoudige onderdelen. Drie-platenmatrijzen voor nauwkeurige aanspuiting. Hotrunner-matrijzen voor minder afval en snellere cyclustijden. Losdraaimatrijzen voor onderdelen met schroefdraad. Familiematrijzen waarmee meerdere onderdeelgeometrieën in één keer kunnen worden verwerkt. We bouwen ook prototypematrijzen voor ontwikkelingswerk en proefseries in kleine volumes.
Exporteert u mallen naar het buitenland?
Ja. Wij verzenden mallen naar klanten over de hele wereld. We zorgen voor een degelijke verpakking om roestvorming tijdens het transport te voorkomen. Corrosiebescherming, luchtdichte kratten en complete verzendregelingen. Uw mal arriveert gebruiksklaar.
Hoe krijg ik een offerte?
Stuur ons uw onderdeeltekening. Zowel 2D- als 3D CAD-bestanden zijn het meest geschikt. Geef uw geschatte jaarlijkse productievolume en uw voorkeursmateriaal door. Ons team bekijkt de vereisten. Wij sturen u een concurrerende offerte en onze aanbeveling voor het matrijsontwerp. Zo simpel is het.







