
Introductie
Loop vandaag de dag een willekeurige fabriek binnen. Je ziet overal plastic. Het zit in autodashboards, medische apparaten en telefoonhoesjes. Het materiaal is nu onmisbaar.
Maar dit is wat mensen vaak over het hoofd zien. Een plastic onderdeel is niet zomaar een vorm die je uit een mal trekt. Het is het resultaat van drie verschillende beslissingen. Je kiest eerst het basismateriaal. Vervolgens bedenk je hoe je het sterker of robuuster kunt maken. Ten slotte bepaal je welke oppervlaktebehandeling het nodig heeft om in de praktijk te kunnen functioneren. Sla je er één over, dan faalt het onderdeel.
Deze handleiding behandelt alle drie de aspecten. Je leert hoe je het juiste plastic selecteert. Je ziet de methoden om de sterkte ervan te verhogen. En je begrijpt de afwerkingsstappen die bepalen of een onderdeel lang meegaat of scheurt.
Inzicht in plastic grondstoffen
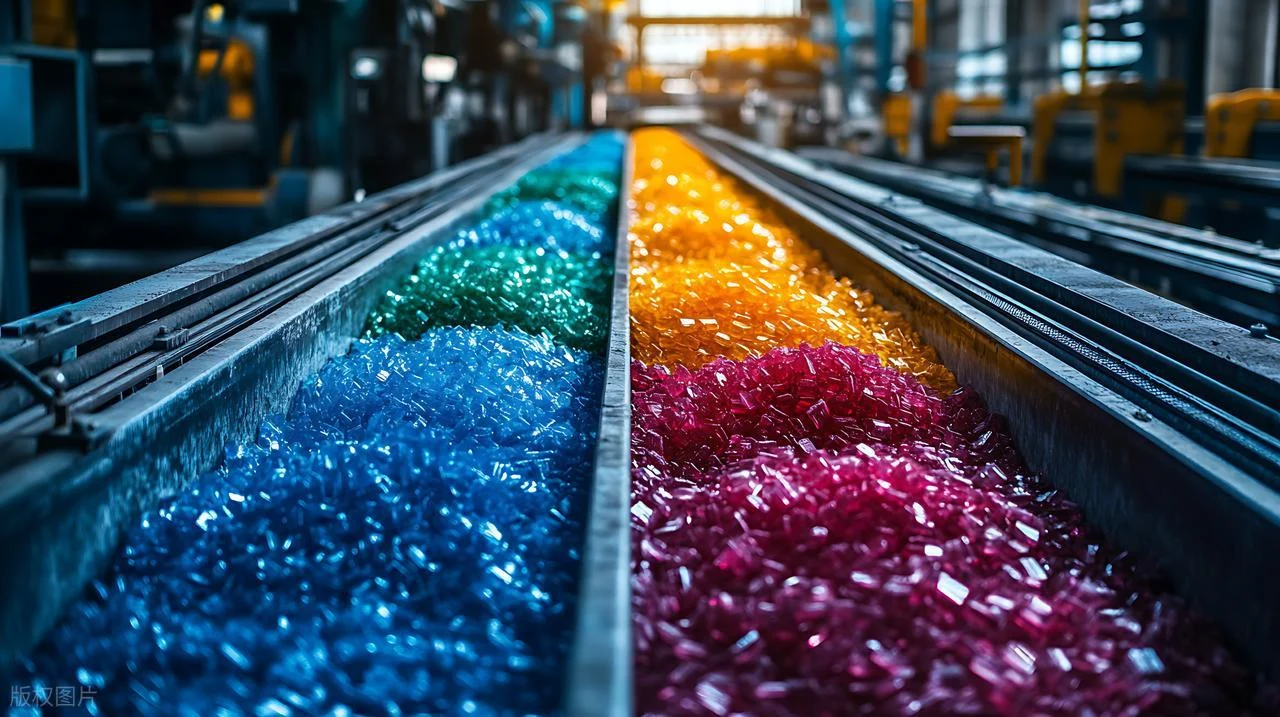
Laten we beginnen met wat je daadwerkelijk koopt. Plastic wordt niet als kant-en-klare onderdelen geleverd. Het zit in zakken of dozen en bestaat uit kleine, massieve stukjes.
Wat zijn de grondstoffen voor plastic?
Je koopt polymeren. Zie ze als lange ketens van herhalende chemische eenheden. De afzonderlijke schakels worden monomeren genoemd. Als je er genoeg aan elkaar koppelt, krijg je plastic.
De fysieke vorm is van belang voor de verwerking ervan. Je zult drie typen tegenkomen.
- Korrels Het zijn kleine, onregelmatige stukjes. Vaak gebruikt bij spuitgieten.
- Beads Het zijn uniforme, kleine bolletjes. Ze stromen en pakken consistent samen.
- Poeders Het betreft fijn stof. Het wordt gebruikt bij rotatiegieten of voor bepaalde additieven.
De twee belangrijkste classificaties van kunststoffen
Hier is het eerste belangrijke tweesprong. Kunststoffen worden op basis van hun reactie op warmte in twee families verdeeld.
- thermoplasten verzachten Ze smelten wanneer ze verhit worden en harden wanneer ze afkoelen. Je kunt dit steeds opnieuw doen. Smelt ze, vorm ze, maal ze fijn en smelt ze opnieuw. Hierdoor zijn ze recyclebaar. Bekende voorbeelden: ABS, polypropyleen, nylon.
- thermoharders ondergaan Een permanente chemische verandering vindt plaats tijdens het uitharden. Zodra ze uitgehard zijn, kunnen ze niet meer gesmolten worden. Als je ze te veel verhit, verkoolen of verbranden ze. Dit geeft ze een uitstekende hittebestendigheid en stabiliteit. Bekende voorbeelden: epoxy, fenolhars, melamine.
Hieronder een vergelijking naast elkaar.
| Eigendom | thermoplasten | thermoharders |
| Reactie op hitte | Verzacht omkeerbaar | onomkeerbaar ontbinden |
| recycleerbaarheid | Kan opnieuw worden gesmolten en hergebruikt. | Kan niet opnieuw worden gesmolten. |
| Moleculaire structuur | Lineaire of vertakte ketens | Crosslinked netwerk |
| Chemische weerstand | Varieert per materiaal | Over het algemeen uitstekend |
| Typische toepassingen | Consumptiegoederen, verpakkingen | Elektrische componenten, lijmen |
| verwerkingsoplossingen | spuitgieten, extrusie | Persvormen, gieten |
De keuze tussen de twee materialen bepaalt alles wat daarna komt. Kies voor thermoplast als je grote volumes en recyclebaarheid nodig hebt. Kies voor thermohardend materiaal als het onderdeel aan hitte wordt blootgesteld of permanente stijfheid vereist.

Veelvoorkomende soorten kunststofharsen en hun eigenschappen
Laten we het concreet maken. Je kunt niet zomaar voor "plastic" kiezen. Het type dat je kiest, bepaalt alles over hoe het onderdeel presteert en hoe het gemaakt is. Hier zijn de meest voorkomende soorten die je zult tegenkomen.
Polyethyleen (PE)
Dit is het werkpaard. Het is verkrijgbaar in twee hoofdvarianten.
- HDPE is Hoge dichtheid. Het is stijf, sterk en bestand tegen chemicaliën. Denk aan melkpakken, wasmiddelflessen, brandstoftanks.
- LDPE is Lage dichtheid. Het is flexibel, zacht en sterk. Denk aan knijpflesjes, plastic zakken en krimpfolie.
Polypropyleen (PP)
Dit materiaal is overal te vinden in de auto-industrie en de medische sector. Het is bestand tegen herhaaldelijk buigen zonder te breken – dat noemen we vermoeiingsweerstand. Levens hangen af van pillenpotjes. Gebruik dit materiaal. Het is ook bestand tegen de meeste chemicaliën. Veelvoorkomende toepassingen: auto-interieuronderdelen, medische spuiten, voedselverpakkingen.
Polyvinylchloride (PVC)
PVC is veelzijdig omdat het op twee manieren kan worden samengesteld.
- Stijf PVC is Sterk en weerbestendig. Gebruikt voor leidingen, raamkozijnen en gevelbekleding.
- Flexibel PVCBevat weekmakers. Wordt gebruikt voor buizen, draadisolatie en synthetisch leer.
Polyethyleentereftalaat (PET)
Je kent dit materiaal vast wel van waterflessen. Het wordt gewaardeerd om twee dingen: het is kristalhelder en het vormt een uitstekende barrière tegen vocht en zuurstof, vandaar dat het gebruikt wordt in voedsel- en drankverpakkingen. Het wordt ook gebruikt in polyestervezels.
Polystyreen (PS)
Twee heel verschillende vormen.
- Stijf PS is Hard, transparant en breekbaar. Denk aan wegwerpbestek, cd-hoesjes en doorzichtige bakjes.
- Schuimvormig PSwordt uitgezet in piepschuim. Isolatie, verpakking, koffiebekers.
Technische kunststoffen: PC en ABS
Deze producten gaan verder dan standaard kunststoffen. Ze bieden betere mechanische en thermische prestaties.
- Polycarbonaat (pc)Het is ongelooflijk sterk en transparant. Het wordt gebruikt voor kogelwerend glas, veiligheidsbrillen en elektronische componenten.
- ABS is Stevig, slagvast en gemakkelijk te vormen. Gebruikt voor auto-onderdelen, behuizingen van huishoudelijke apparaten en LEGO-stenen.
Hieronder vindt u een samenvattende tabel om ze direct met elkaar te vergelijken.
| Materiaal | Key Properties | Gemeenschappelijke toepassingen |
| HDPE | Stijf, sterk, chemicaliënbestendig | Melkpakken, brandstoftanks, snijplanken |
| LDPE | Flexibel, zacht, sterk | Zakjes, knijpflesjes, slangetjes |
| PP | Bestand tegen vermoeidheid en chemicaliën. | Scharnieren, medische spuiten, auto-onderdelen |
| Stijf PVC | Sterk, weerbestendig | Leidingen, raamkozijnen, gevelbekleding |
| Flexibel PVC | Zacht, soepel | Draadisolatie, medische slangen |
| PET | Duidelijke, goede barrière-eigenschappen | Flessen, voedselverpakkingen, polyestervezels |
| Polystyreen (stijf) | Hard, helder, broos | Bestek, cd-hoesjes, containers |
| Polystyreen (schuim) | Lichtgewicht, isolerend | Verpakking, koffiebekers, isolatie |
| Polycarbonaat | Stevig, transparant | Veiligheidsbrillen, elektronica en beglazing |
| ABS | Stijf, slagvast | Auto-interieurafwerking, behuizingen voor apparaten, speelgoed |
De verschuiving naar duurzame grondstoffen
De tijden veranderen. Je hebt nieuwe opties naast nieuwe, op fossiele brandstoffen gebaseerde kunststoffen.
- Bio-gebaseerd kunststoffen hoe PLA is afkomstig van hernieuwbare bronnen. Het wordt gemaakt van maïs of suikerriet en is composteerbaar in industriële installaties. Andere zijn "drop-in" oplossingen: chemisch identiek aan conventionele kunststoffen, maar afkomstig van biologische bronnen. Ze kunnen op dezelfde manier worden verwerkt met bestaande apparatuur.
- Recycled kunststoffen zijn Wint aan populariteit. Gerecycled materiaal van consumenten is afkomstig van producten die mensen hebben gebruikt en weggegooid. Gerecycled materiaal van industriële oorsprong is afkomstig van fabrieksafval – gietkanalen, aanvoerkanalen, afgekeurde onderdelen. Beide methoden verminderen afval en de CO2-uitstoot.
De toekomst evolueert naar meerdere bronnen. Nieuwe materialen voor kritische toepassingen waar zuiverheid en prestaties niet onderhandelbaar zijn. Gerecyclede materialen voor al het andere. Biobased opties waarbij afvalverwerking aan het einde van de levensduur onderdeel is van het ontwerp. Uw keuze wordt steeds vaker bepaald door duurzaamheid, prestaties en kosten.
Hoe de eigenschappen van plastic tijdens de productie te verbeteren
Laten we eens kijken hoe je het materiaal daadwerkelijk verandert. Het gaat er niet om een ander soort plastic uit het schap te pakken. Het gaat erom een basispolymeer te nemen en de eigenschappen ervan fundamenteel te veranderen.
Strategieën voor materiaalmodificatie
Vezelversterking voor sterkte en hittebestendigheid.
Je voegt vezels toe om plastic sterker en stijver te maken. De vezels dragen de belasting. Het plastic houdt ze op hun plaats.
- Glas vezels zijn De standaardkeuze. Ze zijn goedkoop en effectief. Voeg 30% glasvezel toe aan nylon en je verdubbelt de sterkte en verhoogt de hittebestendigheid aanzienlijk. Je ziet dit terug in autoventilatoren, behuizingen van elektrisch gereedschap en onderdelen onder de motorkap.
- Carbon Fibre vezels zijn Voor hoogwaardige toepassingen. Ze zijn stijver, lichter en sterker dan glas. Ze geleiden ook elektriciteit. Gebruikt in de lucht- en ruimtevaart, sportartikelen en elke toepassing waar elke gram telt.
- Naturel vezels, als Vlas of hennep wint aan populariteit. Ze zijn hernieuwbaar, licht van gewicht en bieden een goede stijfheid. Ze worden gebruikt in interieurpanelen van auto's en consumentenproducten waar duurzaamheid een belangrijk verkoopargument is.
Een cruciaal punt om te weten: vezelversterkte kunststoffen zijn anisotroop. Dat betekent dat ze sterker zijn in de richting waarin de vezels zijn uitgelijnd. Dwars op de stroomrichting zijn ze zwakker. Hiermee moet je rekening houden bij het ontwerpen.
Toevoeging van vulstof voor stijfheid en stabiliteit
Vulstoffen verschillen van vezels. Het zijn meestal kleine deeltjes, geen lange strengen. Ze zorgen niet voor dezelfde richtingsgevoeligheid.
- Mineraal vulstoffen, als Talk, mica en calciumcarbonaat komen veel voor. Ze zijn goedkoop en in overvloed aanwezig.
- De voordelen zijn duidelijk. Je verhoogt de stijfheid. Je verbetert de dimensionale stabiliteit – het onderdeel krimpt minder en gelijkmatiger. Je vermindert kromtrekking.
- In tegenstelling tot vezels zijn met mineralen gevulde kunststoffen grotendeels isotroop. Hun eigenschappen zijn in alle richtingen gelijk. Dit vereenvoudigt het ontwerp.
Polymeermengsels voor taaiheid
Soms meng je twee polymeren. Elk polymeer draagt zijn beste eigenschap bij.
Neem bijvoorbeeld PLA, dat biologisch afbreekbaar maar bros is. Meng het met PBAT, een flexibel bioplastic. Het resultaat is een sterker, flexibeler materiaal dat ook nog composteerbaar is.
Er is echter een addertje onder het gras. Veel polymeren mengen zich niet graag. Ze scheiden zich als olie en water. Dit is waar compatibilisatoren van pas komen. ADR is daar een voorbeeld van. Het werkt als een chemische brug die de verschillende polymeren aan elkaar bindt, zodat ze een stabiel mengsel vormen.
Een andere geavanceerde techniek creëert stereocomplexkristallen. Dit houdt in dat twee vormen van hetzelfde polymeer met verschillende moleculaire arrangementen worden gemengd. Ze vergrendelen zich aan elkaar, waardoor een materiaal ontstaat met een veel hogere hittebestendigheid dan elk afzonderlijk.
Om flexibiliteit te verkrijgen, voeg je weekmakers toe. Deze kleine moleculen nestelen zich tussen de polymeerketens, waardoor ze langs elkaar kunnen schuiven. Zo verandert stijf PVC in flexibele buizen.
Gespecialiseerde additieven voor corrosiebestendigheid
Kunststoffen roesten niet. Maar metalen onderdelen in de buurt wel. Speciale additieven lossen dit op.
- Migrerende corrosieremmers (MCI's)Ze worden aan het plastic toegevoegd. Ze migreren langzaam naar het oppervlak en beschermen aangrenzende metalen onderdelen tegen roest. Gebruikt in auto-connectoren en elektronische behuizingen.
- Zuur aaseters, als Hydrotalciet beschermt het plastic zelf. Bij polyolefinen kunnen katalysatorresten tijdens de verwerking zuren vormen. Deze additieven neutraliseren deze zuren, waardoor degradatie van het plastic en corrosie van de verwerkingsapparatuur wordt voorkomen.
Geavanceerde moleculaire bewerking
Dit is de grens van het onderzoek. In plaats van alleen maar stoffen aan plastic toe te voegen, veranderen onderzoekers de polymeermoleculen zelf.
Chemische "polymeerbewerkingstechnieken" kunnen afvalplastic omzetten in compleet nieuwe materialen. Een voorbeeld: harde, stijve kunststoffen worden chemisch omgezet in zachte, rekbare materialen met totaal andere eigenschappen.
Dit is nog niet op grote schaal commercieel verkrijgbaar. Maar het wijst wel op een toekomst waarin plastic niet alleen wordt gerecycled, maar ook wordt omgezet in waardevollere materialen dan waar het oorspronkelijk van gemaakt is.
Ontwerp- en verwerkingstechnieken
Laten we de focus verleggen. Materiaalveranderingen zijn één ding. Maar de manier waarop je het onderdeel vormgeeft en de manier waarop je de machine bedient, is minstens zo belangrijk. Soms zelfs belangrijker.
Slim ontwerp van onderdelen voor inherente sterkte.
Een goed ontwerp zorgt vanaf het begin voor stevigheid. Je hebt geen dikkere muren nodig, maar een slimmere geometrie.
- Ribben en inzetstukken zijn Je eerste gereedschappen. Een rib is een dunne wand die wordt toegevoegd om een groter oppervlak te ondersteunen. Het zorgt voor stijfheid zonder dat de wand enorm dik wordt. Verstevigingsplaten zijn driehoekige steunen in de hoeken. Ze bieden bescherming tegen buigkrachten. Het principe is eenvoudig: gebruik vorm, niet volume.
- Filets en radii Rondingen in de binnenhoeken zijn essentieel. Scherpe hoeken concentreren de spanning. Onder belasting ontstaan daar scheuren. Een radius verdeelt die spanning over een groter oppervlak. Het onderdeel gaat daardoor langer mee. Rond de hoeken altijd af.
- Gevel dikte behoeften controle. Dikke secties koelen langzaam af en krimpen meer. Dit veroorzaakt krimpverschijnselen aan de oppervlakte. Deze zien er niet mooi uit en kunnen wijzen op interne holtes. Houd de wanden zo uniform mogelijk. Als een overgang noodzakelijk is, doe dit dan geleidelijk.
Hier is een visuele vergelijking. Stel je twee beugels voor. De ene heeft scherpe binnenhoeken, dikke, ongelijkmatige wanden en geen ribben. Onder belasting scheurt hij in de hoek en ontstaan er deuken aan de oppervlakte. De andere heeft ruime rondingen, een constante wanddikte en strategisch geplaatste ribben. Hij kan dezelfde belasting dragen zonder te bezwijken en ziet er netjes uit als hij uit de mal komt. Hetzelfde materiaal. Beter ontwerp.
Geavanceerde structurele versterking
Soms zijn gewone ribben niet genoeg. Je hebt extreme prestaties nodig.
- Hoogwaardige staaldraad integratie instortvoorzieningen Tijdens het spuitgieten worden metalen draden rechtstreeks in het plastic verwerkt. Het staal draagt de trekkrachten. Het plastic zorgt voor de vorm en corrosiebestendigheid. Gebruikt in distributieriemen en hogedrukslangen in de auto-industrie.
- 3D koolstofnanobuis "nanokooi" technologie is Van een ongekend niveau. Koolstofnanobuisjes vormen een driedimensionaal netwerk door het hele plastic. Dit creëert een materiaal met ongelooflijke sterkte en geleidbaarheid. Onderzoek toont aan dat deze composieten vlamvertragend kunnen zijn tot bijna 1000 °C, terwijl de structurele integriteit behouden blijft. Nog niet algemeen verkrijgbaar, maar wel in de toekomst.
Oppervlaktevoorbehandelingen voor verbeterde eigenschappen
Het oppervlak is belangrijk. Veel kunststoffen zijn chemisch inert. Verf hecht er niet op. Lijm hecht niet. Dat moet je veranderen.
- Plasma behandeling toepassingen Geïoniseerd gas. Het reinigt het oppervlak op moleculair niveau. Belangrijker nog, het voegt functionele chemische groepen toe die bindingsplaatsen creëren. Het resultaat is een oppervlak dat klaar is voor lijm of coatings. Veel gebruikt in medische apparaten en elektronica.
- Corona behandeling toepassingen Hoogspanningselektriciteit. Dit creëert een ontlading die het plastic oppervlak oxideert. Hierdoor neemt de oppervlakte-energie toe. Inkt, verf en lijm hechten beter en blijven permanent plakken. Wordt veelvuldig gebruikt op plastic folies en verpakkingen.
- Flame behandeling passes Het onderdeel wordt door een gecontroleerde vlam verhit. De hitte verbrandt de verontreinigingen. De oxidatie verandert de oppervlaktechemie. Het is een snelle methode die grote oppervlakken kan bedekken. Het wordt gebruikt voor auto-onderdelen en verpakkingen vóór het bedrukken of lakken.
Alle drie de methoden doen hetzelfde: ze veranderen een inert plastic oppervlak in een oppervlak dat geschikt is voor coatings. Zonder deze stap bladdert de verf af en laat de lijm los. Met deze stap blijft de hechting wel goed.
Nabewerkingstechnieken voor kunststofonderdelen
Wat is nabewerking en waarom is het belangrijk?
Nabewerking is alles wat je doet nadat het plastic is gevormd. De vormstap creëert het blanco canvas. Nabewerking maakt er een afgewerkt product van.
De doelen verschillen per onderdeel. Soms gaat het om het uiterlijk – een glad en glanzend oppervlak. Soms gaat het om de functionaliteit – het aanbrengen van een coating die bestand is tegen chemicaliën. Soms gaat het om de assemblage – het creëren van een oppervlak waarop lijm goed hecht. Alles is belangrijk. Sla je de nabewerking over, dan krijg je een ruw, onafgewerkt product dat in de praktijk niet goed functioneert.
Oppervlakte die eindigen en esthetiek
Hier zorg je ervoor dat het onderdeel er aantrekkelijk uitziet voor de klant, zodat hij het kan aanraken en gebruiken.
Coaten en schilderen
Verf doet meer dan alleen kleur toevoegen. Het beschermt het plastic eronder.
- Spray schilderij is De standaard. Automatische spuitpistolen brengen een fijne verfnevel aan. Gebruikt voor auto-onderdelen, behuizingen van elektronica en consumentengoederenBetrouwbaar en snel.
- Dip bekleding onderdompelt Het onderdeel wordt in vloeibare vorm gecoat. Het dekt alles gelijkmatig, ook complexe vormen. Gebruikt voor gereedschapshandvatten, grepen en onderdelen die volledig bedekt moeten worden.
- UV bescherming coatings blok Zonlicht. Zonder zonlicht vergelen en barsten veel kunststoffen buitenshuis. Een transparante UV-coating verlengt de levensduur van onderdelen aanzienlijk.
- Krasbestendig coatings toevoegen hardheid. Polycarbonaat lenzen en telefoonschermen maken hier gebruik van. De coating vangt de beschadigingen op, niet het zachte plastic eronder.
Damppolijsten
Oplosmiddeldamp kan dingen doen die schuren niet kan.
Je stelt het onderdeel bloot aan damp van een oplosmiddel zoals aceton of methyleenchloride. De damp condenseert op het oppervlak en lost de buitenste laag enigszins op. Door oppervlaktespanning wordt het gladgetrokken terwijl het weer uithardt.
Werkt het beste op ABS, polycarbonaat en acryl. Het resultaat is een hoogglanzende, spiegelachtige afwerking. Transparante onderdelen worden helderder. Oppervlakkige krassen verdwijnen. Doordat er geen mechanisch contact is, is er geen stof of vervuiling.
Plating
Je kunt plastic eruit laten zien als metaal en het zich laten gedragen als metaal.
- electroplating toepassingen Elektriciteit wordt gebruikt om metaalionen op het oppervlak af te zetten. Maar plastic geleidt geen elektriciteit. Daarom breng je eerst een geleidende laag aan en galvaniseer je het plastic. Verchroomd plastic zie je overal: autoroosters, kranen, sierlijsten van huishoudelijke apparaten.
- Stroomloos plating toepassingen Chemische reacties in plaats van elektriciteit. Het zorgt voor een gelijkmatige metaalafzetting, zelfs op complexe vormen en in gaten. Vernikkelen op deze manier biedt slijtvastheid en een basis voor verdere coatings.
- Het resultaat is een kunststof onderdeel met metaalachtige oppervlakte-eigenschappen. Lichtgewicht zoals kunststof, glanzend zoals metaal. Gebruikt voor decoratieve afwerkingen en functionele componenten die geleidbaarheid of slijtvastheid vereisen.
Afdrukken en labelen
De informatie moet op het onderdeel zelf staan. Bedieningselementen, logo's, instructies.
- stootkussen het drukken transfers De inkt wordt aangebracht met behulp van een zacht siliconen kussentje. Het print op onregelmatige, gebogen of gestructureerde oppervlakken. Het kussentje past zich aan de vorm aan. Geschikt voor toetsenbordtoetsen, medische apparaten en speelgoed.
- scherm het drukken duwt Inkt door een gaasstencil. Werkt op vlakke of licht gebogen oppervlakken. Geeft dikke, dekkende en duurzame afdrukken. Gebruikt voor bedieningspanelen, naamplaatjes en verpakkingen.
- Warmteoverdracht etikettering geldt Een voorgedrukt ontwerp met behulp van hitte en druk. Het etiket hecht permanent aan het plastic. Zeer gedetailleerd en in volle kleur. Gebruikt voor cosmeticaverpakkingen, consumentenelektronica en sportartikelen.
Elke methode heeft een eigen doel. Maak een keuze op basis van de geometrie van het onderdeel, het productievolume en hoe permanent de markering moet zijn.
Oppervlaktevoorbereiding en textuurmodificatie
Straalreiniging (parelstralen)
Je bewerkt het onderdeel met kleine deeltjes onder druk. Het type straalmiddel beïnvloedt het resultaat.
- "Sand"ik ben Agressief. Verwijdert hardnekkig materiaal en oude coatings. Geschikt voor gebruik op harde onderdelen.
- Glas kralen zijn Zachtjes reinigen zonder de basislaag te verwijderen. Zorgt voor een gladde, satijnachtige afwerking.
- Walnoot schelpen zijn Zacht. Beschadigt oppervlakken niet. Goed voor het reinigen van mallen of delicate onderdelen.
De toepassingen zijn eenvoudig. Verwijder resten. Creëer een egale matte afwerking. Of maak het oppervlak ruwer zodat verf en lijm beter hechten.
Tumbling
Je plaatst een aantal kleine onderdelen in een vat of trilkom. Het slijpmiddel en de onderdelen wrijven tegen elkaar aan.
- trillend tuimelen toepassingen Een trilkuip. Onderdelen en slijpmiddel bewegen in een constante stroom. Geschikt voor ontbramen, afronden van randen en het gladmaken van oppervlakken.
- Draaiend tuimelen toepassingen Een roterende trommel. Langzamer maar krachtiger. Geschikt voor grotere hoeveelheden.
Het resultaat is consistent over alle onderdelen. Braamranden verdwenen. Scherpe randen afgerond. Het oppervlak is uniform afgewerkt. Perfect voor grote volumes kleine componenten.
Montage- en verbindingsmethoden
Kunststoflastechnieken
Je kunt plastic lassen zoals metaal. Hitte en druk zorgen ervoor dat de onderdelen aan elkaar smelten.
- Ultrasonore lassen toepassingen Hoogfrequente trillingen. De onderdelen wrijven tegen elkaar aan op de verbindingslijn. Door de wrijving ontstaat warmte. Het plastic smelt en hecht zich. De cyclus duurt slechts enkele seconden. Geen lijm, geen bevestigingsmiddelen.
- trilling lassen toepassingen Lineaire beweging. Het ene deel trilt onder druk tegen het andere. Door wrijving smelt het contactvlak. Gebruikt voor grotere onderdelen zoals inlaatspruitstukken van auto's.
- Heet bord lassen persen Onderdelen tegen een verwarmde plaat. De oppervlakken smelten. De plaat trekt zich terug. De onderdelen worden tegen elkaar gedrukt en koelen af. Eenvoudig, betrouwbaar en werkt met veel soorten kunststoffen.
Hier is hoe ze vergelijken.
| Methode | beste voor | Cyclustijd | Uitrustingskosten | Gezamenlijk ontwerp |
| Ultrasonore | Kleine onderdelen, precisieverbindingen | 1-3 seconden | Gemiddeld | Directeur Energie gezocht |
| trilling | Grote onderdelen, onregelmatige vormen | 5-15 seconden | Hoge | Vlakke contactoppervlakken |
| Kookplaat | Eenvoudige geometrische vormen, in elk gewenst formaat. | 10-30 seconden | Gemiddeld | Vlak contactoppervlak |
Zelfklevende verlijming
Soms werkt lassen niet. Verschillende soorten kunststoffen. Kunststof op metaal. Complexe vormen. Dan gebruik je lijm.
- epoxies zijn Sterk en vullend. Twee componenten mengen en uitharden. Duurzame structurele verbindingen.
- cyanoacrylaten zijn Snellijm. Hardt binnen enkele seconden uit door vocht. Ideaal voor kleine onderdelen en snelle reparaties.
- structuur- acryl zijn Sterk en flexibel. Hecht aan olieachtige oppervlakken zonder perfecte reiniging. Gebruikt in de automobiel- en industriële assemblage.
De sleutel is de voorbereiding van het oppervlak. Reinig de onderdelen. Ruw ze soms lichtjes op. Gebruik vaak een primer. Lijmen hebben een oppervlak nodig dat goed hecht.
Mechanische bevestiging
Soms heb je alleen een schroef of een klemmetje nodig.
- Kliksluitingen zijn Geïntegreerd in het onderdeel. Flexibele armen vergrendelen zich. Snelle montage. Geen gereedschap, geen reserveonderdelen.
- Schroeven en bouten genoodzaakt bent Maak nokken in het plastic. Ontwerp ze met voldoende materiaal rondom het gat. Anders scheurt het plastic.
- Klinknagels zijn Permanent. Snel te installeren. Te gebruiken waar demontage niet nodig is.
- Inzetstukken go Ze worden na het vormen in het plastic aangebracht. Ze zorgen voor metalen schroefdraad die bestand is tegen herhaaldelijk monteren. Hitteverlijming of ultrasone insertie zijn veelgebruikte methoden.
Elke methode heeft zijn eigen toepassing. Lassen voor permanente verbindingen zonder extra materiaal. Lijmen voor verschillende materialen of complexe geometrieën. Bevestigen wanneer u het later weer uit elkaar moet halen. Kies op basis van uw productievolume en servicevereisten.
Verbetering van functionele eigenschappen
Gloeien
Kunststoffen behouden na het vormen interne spanning. Moleculen worden als het ware vastgezet, uitgerekt en onder druk gezet. Na verloop van tijd komt die spanning vrij. Onderdelen vervormen. Er ontstaan scheuren.
Door middel van gloeien wordt dit verholpen. Je verwarmt het onderdeel langzaam tot net onder het smeltpunt. Houd het daar. Laat het vervolgens langzaam afkoelen. De moleculen ontspannen zich en herschikken zich tot een stabielere toestand.
De voordelen zijn reëel. Spanning verdwijnt. Afmetingen stabiliseren. Het onderdeel zal weken later, bijvoorbeeld op een plank of in een hete auto, niet van vorm veranderen. Kromtrekken stopt. Scheuren op spanningspunten worden veel minder waarschijnlijk.
Cruciaal voor precisieonderdelen. Tandwielen. Behuizingen met nauwe toleranties. Elk onderdeel dat tijdens gebruik aan temperatuurschommelingen wordt blootgesteld.
Warmtebehandeling voor geavanceerde eigenschappen
Soms heb je meer nodig dan alleen stressverlichting. Je moet de materie fundamenteel veranderen.
Onderzoek toont aan dat je koolstofnanobuisjesstructuren kunt vormen binnen de plastic structuur. Gecontroleerde verhitting creëert een driedimensionaal netwerk op moleculair niveau. Dit is niet zomaar het toevoegen van vezels. Het is het creëren van versterking van binnenuit.
De resultaten zijn spectaculair. De glasovergangstemperatuur kan met honderden graden stijgen. Sommige behandelde kunststoffen zijn bestand tegen temperaturen van bijna 1000 °C zonder te verbranden. Ze worden gebruikt in de lucht- en ruimtevaart, defensie en extreme omstandigheden waar standaard kunststoffen zouden smelten of ontbinden.
Nog niet algemeen gangbaar. Maar het komt eraan. En het verandert de mogelijkheden van plastic.
Oppervlaktebehandeling voor hechting
De verf bladdert af. De lijm laat los. De etiketten vallen eraf. Het probleem zit niet in de coating, maar in het oppervlak.
Kunststoffen zijn chemisch inert. Ze hebben een lage oppervlakte-energie. Vloeistoffen vormen druppels in plaats van dat ze uitvloeien. Niets blijft plakken.
Plasmabehandeling biedt hiervoor de oplossing. Geïoniseerd gas bombardeert het oppervlak. Het reinigt op moleculair niveau. Belangrijker nog, het brengt nieuwe chemische groepen aan op het plastic. Deze groepen creëren bindingspunten.
De oppervlakte-energie neemt dramatisch toe. Water verspreidt zich in plaats van druppels te vormen. Verf hecht chemisch in plaats van erop te blijven liggen. De kleefkracht wordt aanzienlijk sterker.
Essentieel vóór het schilderen, printen of lijmen. Zonder dit is uw coating slechts tijdelijk. Met dit zorgt het voor een duurzame hechting.
Ondersteuning verwijderen en verfijnen
3D afgedrukt Onderdeel nabewerking
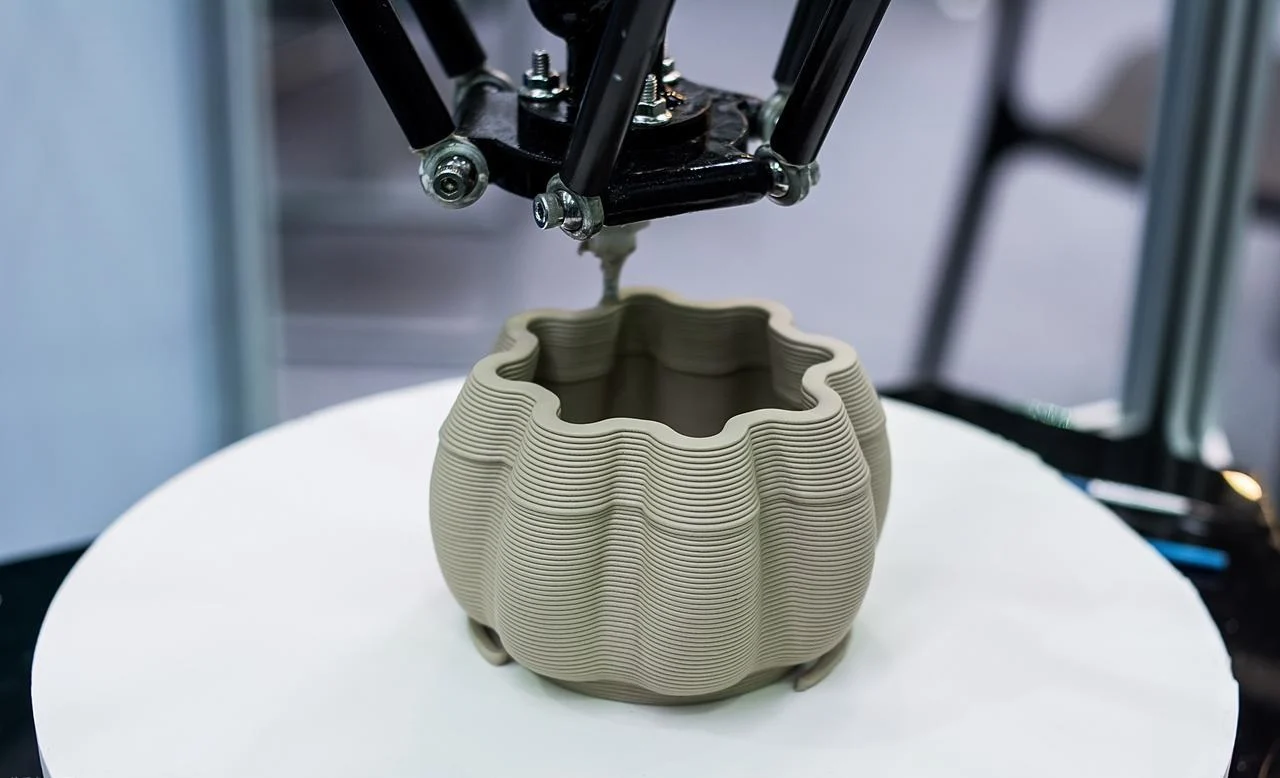
Bij additieve printtechnieken zijn sporen te vinden. Steunstructuren houden de overhangende delen tijdens het printproces op hun plaats. Na afloop moeten ze verwijderd worden.
- Breaking weg is De eenvoudigste methode. Verwijder de steunen met de hand of met gereedschap. Werkt voor de meeste materialen. Laat kleine sporen achter op de plekken waar de steunen de materialen raakten.
- Oplosbaar ondersteunt . Een tweede materiaal. Print met een wateroplosbaar filament. Dompel het onderdeel onder in water of een milde oplossing. De steunstructuren verdwijnen. Geen afdrukken, geen handwerk nodig.
- Schuren en smoothing volgen Verwijder de ondersteuningsstructuur. De laaglijnen vereisen aandacht. Schuur met steeds fijnere korrels. Gebruik dampgladmaken voor ABS of polycarbonaat. Het doel is een oppervlak dat er niet geprint uitziet.
Secundaire bewerking
Spuitgieten is niet de enige methode. Sommige onderdelen moeten pas na het vormen van het product worden uitgesneden.
- Nauwkeurig boren gaten corrigeert Problemen met de hellingshoek. Bij het vormen ontstaan taps toelopende gaten. Door te boren worden ze recht en nauwkeurig.
- Tapping schroefdraad voegt Schroefdraad. Het vormen van fijne schroefdraad is moeilijk. Boor en tap daarna voor precisie.
- Ondermijningen en complex functionaliteiten soms Ze kunnen helemaal niet in een mal worden gegoten. Bewerk ze daarna met machines. Gebruik CNC-machines of handmatige freesmachines om de delen toe te voegen die niet met de mal konden worden gemaakt.
Nabewerking biedt meer flexibiliteit. Je vormt een eenvoudiger onderdeel en voegt vervolgens alleen complexiteit toe waar nodig. Dit bespaart gereedschapskosten en maakt ontwerpwijzigingen in een laat stadium mogelijk.
Conclusie
Integratie van alle drie de pijlers
Beschouw de ontwikkeling van kunststof onderdelen als een proces in drie fasen. Je kunt geen enkele fase overslaan en toch een kwalitatief resultaat behalen.
De materiaalkeuze bepaalt de basis. Het definieert wat mogelijk is. Kies je voor polypropyleen, dan krijg je chemische bestendigheid en flexibiliteit. Kies je voor polycarbonaat, dan krijg je taaiheid en helderheid. Het materiaal bepaalt je uitgangspunt. Alles wat daarna komt, bouwt voort op dit fundament.
Verbetering verandert de eigenschappen. Voeg glasvezels toe en het onderdeel wordt stijver. Meng er rubber doorheen en het wordt sterker. Ontwerp ribben en het kan hogere belastingen dragen. In deze fase wordt het materiaal verder ontwikkeld dan zijn oorspronkelijke mogelijkheden. Het transformeert een algemeen toepasbaar plastic in een technisch component.
Na de nabewerking ontstaat het eindproduct. Verf voegt kleur en UV-bescherming toe. Lassen zorgt voor de verbindingen. Oppervlaktebehandeling garandeert de duurzaamheid van de verbindingen. In deze fase wordt een gegoten vorm omgezet in een functioneel onderdeel dat klaar is voor de klant.
Elke pijler is afhankelijk van de andere. De perfecte materiaalkeuze betekent niets als de nabewerking mislukt. Een schitterende verbetering is nutteloos als het basismateriaal niet deugt. Je hebt ze alle drie nodig.
Toekomstige trends in kunststoftechnologie
De ontwikkelingen gaan snel. Dit is wat er gaat komen.
Duurzame materialen winnen aan populariteit. Biobased kunststoffen uit hernieuwbare bronnen. Gerecycled materiaal in steeds meer toepassingen. Materialen ontworpen voor circulariteit in plaats van eenmalig gebruik. De verschuiving is reëel en versnelt.
Geavanceerde nanotechnologieën doen hun intrede. Koolstofnanobuisjes creëren superstevige composieten. Nanovullers voegen eigenschappen toe zonder het gewicht te verhogen. Moleculaire bewerking transformeert afval in hoogwaardige materialen. Prestatieniveaus die tien jaar geleden onmogelijk leken, zijn nu haalbaar.
Automatisering in de nabewerking breidt zich uit. Robotgestuurd lakken en afwerken. Geautomatiseerde inspectie. Oppervlaktebehandeling in de productielijn. Nabewerking is te lang handmatig geweest. Daar komt verandering in. De fabriek van de toekomst zal de afwerking net zo naadloos uitvoeren als het spuitgieten.
Waarom kiezen voor NOBLE voor uw kunststofproductiebehoeften?
Bedrijfsoverzicht
NOBLE maakt kunststof onderdelen. Dat is de simpele uitleg. Het complete plaatje is als volgt: we nemen uw ontwerp en transformeren het in een afgewerkt component dat voldoet aan de specificaties, de inspectie doorstaat en in de praktijk optimaal presteert. Kwaliteit is hier ons motto. Het is ingebouwd in elke stap.
Gecertificeerd kwaliteitsmanagement
Certificeringen zijn belangrijk omdat ze consistentie bewijzen. Iedereen kan beweren kwaliteit te leveren. Documentatie laat zien dat je die kwaliteit ook daadwerkelijk levert.
- ISO 9001:2015Dit is de basis voor elke serieuze fabrikant. Het betekent dat we systemen hebben geïmplementeerd. We volgen processen. We lossen problemen op. We verbeteren continu. U krijgt betrouwbare onderdelen, geen onaangename verrassingen.
- ISO 13485 : 2016Dit geldt specifiek voor medische hulpmiddelen. Het is strenger. Het vereist traceerbaarheid. Elke batch, elk materiaal, elke stap moet gedocumenteerd zijn. Als u medische componenten produceert, is dit geen optie, maar een vereiste.
Wat dit voor u betekent, is eenvoudig. Traceerbaarheid voor het geval er iets misgaat. Consistentie van onderdeel tot onderdeel. Naleving van de regelgeving die uw branche vereist.
Onze expertise
Wij kennen materialen. Niet alleen namen en datasheets. We weten hoe ze zich daadwerkelijk gedragen in mallen, onder belasting en in de loop van de tijd. We passen verbeteringstechnieken toe die basispolymeren tot hun uiterste grenzen brengen. Onze nabewerkingsmogelijkheden omvatten afwerking, lassen, coaten en assemblage . En we bieden technische ondersteuning vanaf uw eerste schets tot aan de opstart van de productie.
Waarom een samenwerking met NOBLE tot resultaten leidt
U krijgt onderdelen die werken. Defecten kosten tijd en geld. Onze focus op kwaliteit vermindert beide. Dankzij onze mogelijkheden voor medische toepassingen kunt u componenten produceren die aan strenge normen voldoen, zonder later van leverancier te hoeven wisselen. En klanttevredenheid is geen abstract begrip. Het betekent dat we telefoontjes beantwoorden, problemen oplossen en leveren zoals beloofd.
Veelgestelde vragen
Wat is het sterkste type plastic?
Wat je bedoelt met 'sterk' hangt af van wat je precies bedoelt. Voor slagvastheid is polycarbonaat moeilijk te overtreffen. Het buigt voordat het breekt. Voor treksterkte kun je kijken naar versterkte materialen. Nylon of polypropyleen met 30-40% glasvezels kan zich meten met sommige metalen. Versterking met koolstofvezels tilt het naar een nog hoger niveau. De basishars is minder belangrijk dan wat je eraan toevoegt.
Kunnen alle soorten plastic gerecycled worden?
Nee. Thermoplasten kunnen worden gesmolten en opnieuw gevormd. Recyclebaar. Thermoharders ondergaan een permanente chemische verandering tijdens het uitharden. Als je ze opnieuw verhit, verbranden ze in plaats van te smelten. Niet recyclebaar in de traditionele zin. Let op de recyclingsymbolen. De nummers 1-7 geven het harstype aan. Maar de nummers garanderen niet dat je lokale recyclingbedrijf het ook daadwerkelijk accepteert.
Wat is het verschil tussen thermoplasten en thermoharders?
Thermoplasten worden zacht bij verhitting en hard bij afkoeling. Dit proces kan herhaaldelijk worden herhaald. Denk aan chocolade. Smelt het, geef het vorm en het wordt hard. Smelt het opnieuw. Bekende voorbeelden: ABS, polypropyleen, nylon.
Thermohardende kunststoffen zijn een eenmalige gebeurtenis. Hitte veroorzaakt een chemische reactie die de polymeerketens met elkaar verbindt. Eenmaal uitgehard, kun je ze niet meer opnieuw smelten. Verhit ze te veel en ze verkoolen. Denk aan een ei. Bak het en het stolt. Je kunt het niet meer ontkoken. Bekende voorbeelden: epoxy, fenolhars, melamine.
Hoe maak je plastic hittebestendiger?
Er zijn drie manieren. Ten eerste, kies een hittebestendig basismateriaal. Technische kunststoffen zoals PEEK, PEI of hittebestendig nylon zijn beter bestand tegen hoge temperaturen dan standaard kunststoffen. Ten tweede, voeg versterking toe. Glasvezels, koolstofvezels of nanobuisjes verhogen de hittebestendigheid aanzienlijk. Ten derde, gebruik gloeien. Gecontroleerde verhitting en langzame afkoeling verminderen interne spanningen en verbeteren de dimensionale stabiliteit bij hoge temperaturen. Vaak combineer je alle drie.
Is nabewerking noodzakelijk voor alle kunststof onderdelen?
Nee. Veel onderdelen werken prima zoals ze gegoten zijn. Interne componenten, verborgen beugels en wegwerponderdelen hebben vaak niets meer nodig dan het verwijderen van de gietkanalen. Maar als het onderdeel zichtbaar is, gebruikt wordt, met andere onderdelen wordt geassembleerd of aan zware omstandigheden wordt blootgesteld, is nabewerking essentieel. Esthetiek, montage en prestatie-eisen bepalen de noodzaak. Niet elk onderdeel hoeft geverfd te worden. Elk onderdeel moet wel geïnspecteerd worden.
Wat is de meest voorkomende nabewerkingsmethode voor kunststoffen?
Trimmen en ontbramen. Elk gegoten onderdeel heeft wat overtollig materiaal. Restanten van de gietkanalen. Overblijfselen van de aanspuitopening. Gietranden bij de scheidingslijnen. Het verwijderen hiervan is bijna universeel. Daarna worden decoratiemethoden zoals printen, schilderen of galvaniseren vaak toegepast op zichtbare onderdelen. Maar de eenvoudige handeling van het schoonmaken en ontbramen van het onderdeel gebeurt bij vrijwel alles.
Kun je plastic verven?
Ja, maar niet direct. De meeste kunststoffen hebben een lage oppervlakte-energie. Verf parelt en bladdert af. Je moet het oppervlak eerst voorbereiden. Plasmabehandeling, coronabehandeling, vlambehandeling of chemische primers verhogen de oppervlakte-energie en creëren hechtingspunten. Gebruik daarna verf die speciaal voor kunststoffen is ontwikkeld. Flexibele acrylverf, polyurethaanverf of tweecomponenten epoxyverf. Zonder voorbereiding van het oppervlak hecht de verf niet. Met voorbereiding wordt de verf permanent.







