
Introductie
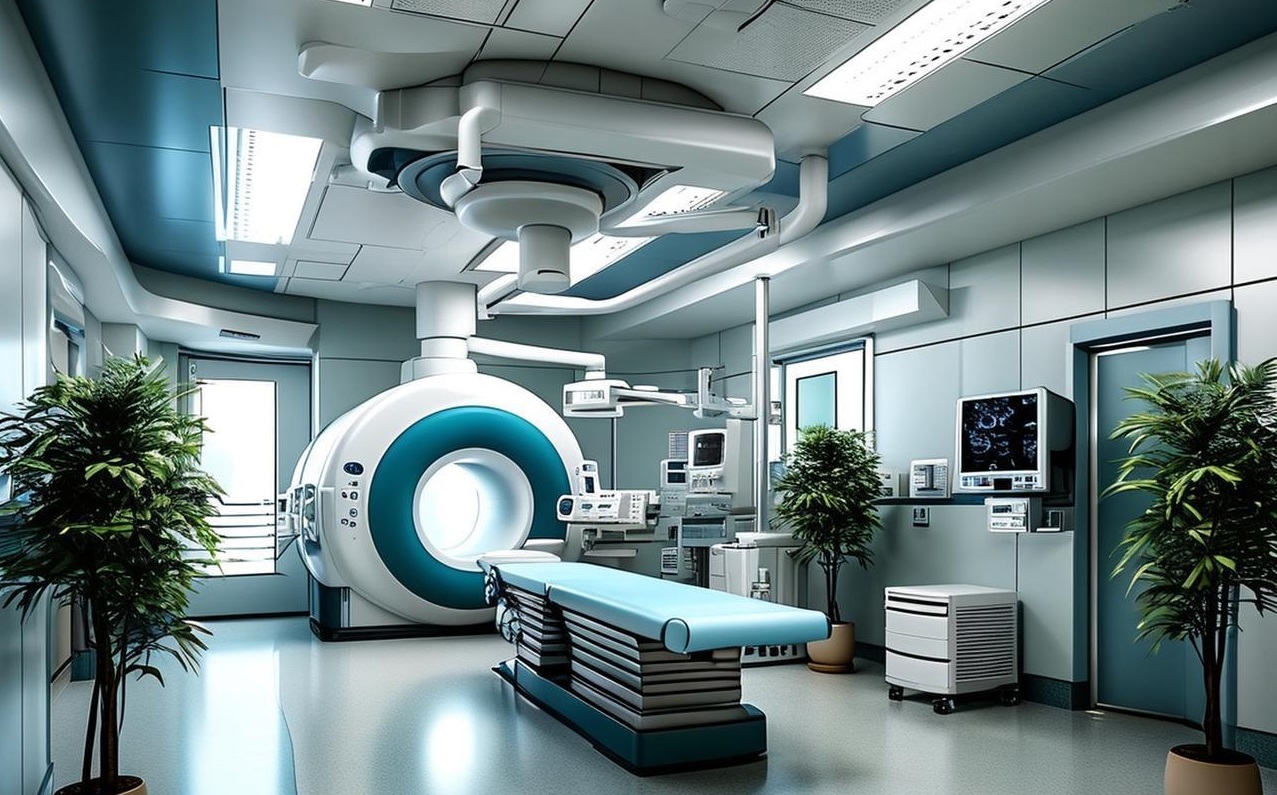
Loop een willekeurige afdeling radiotherapie binnen. Je ziet er een enorm apparaat rond een patiënt draaien. Een lineaire versneller, of een protontherapiesysteem. Misschien een CT-simulator voor de planning. Dit zijn geen eenvoudige apparaten.
Binnenin elk apparaat zitten duizenden onderdelen. Elk onderdeel moet perfect functioneren. Een storing, waar dan ook, betekent dat de patiënt niet behandeld kan worden. Zo ernstig is het.
Dit artikel gaat dieper in op specifieke, cruciale onderdelen in deze machines. We zullen uitleggen hoe ze daadwerkelijk worden gemaakt. Welke metalen of kunststoffen worden erin verwerkt? De echte productie-uitdagingen die zich in de fabriek voordoen.
Waarom is dit belangrijk voor u? Als OEM-fabrikant van medische apparaten moet u deze details kennen. Ze maken het verschil tussen het kiezen van een capabele productiepartner en het vast komen te zitten met een leverancier die niet kan leveren. Weten wat er in een onderdeel zit, helpt u bij het kiezen van de fabrikant.
In de schijnwerpers: metalen onderdelen: precisie onder druk
Sommige onderdelen in deze machines moeten de lichtstraal direct verwerken. Ze geven hem vorm of ze stoppen hem. Er is geen ruimte voor fouten.
Lamellen en behuizingen van een multileaf collimator (MLC)
De materiaalkeuze is belangrijk. Je kunt niet zomaar elk metaal gebruiken.
- Zwaar wolfraam Legering is de standaard voor de bladeren zelf. Het is ongelooflijk dicht. Hierdoor kan een dun stuk metaal hoogenergetische straling direct tegenhouden.
- Gereedschapsstaal of Titanium Het materiaal wordt in het frame en de geleiderails verwerkt. Deze onderdelen moeten sterk zijn. Ze moeten bovendien bestand zijn tegen constante beweging zonder te slijten.
Hoe worden deze dingen eigenlijk machinaal vervaardigd?
Het is niet eenvoudig.
- Wolfraam is extreem hard. Het vernietigt standaard snijgereedschap. Je gebruikt uiteindelijk vaak gereedschap dat je niet kunt gebruiken. draad EDM Om de precieze profielen te frezen, spelen hogesnelheidsfrezen en fijnstansen een rol bij het verkrijgen van de uiteindelijke geometrie.
- De cijfers liggen dicht bij elkaar. De bladpositie wordt gemeten in micronAls één blad ook maar een haartje verkeerd zit, mist de lichtstraal zijn doel. Daarom heb je nauwkeurig geslepen oppervlakken nodig. De hele constructie moet perfect in elkaar passen.
De echte hoofdpijn
Ten eerste is het bewerken van wolfraam een uitdaging, zonder dat er kleine scheurtjes ontstaan. Het materiaal is bros. Bij een verkeerde druk breekt het. Ten tweede heb je tientallen lamellen naast elkaar. Die moeten allemaal perfect vlak blijven. Als één lamel kromtrekt of een oneffenheid heeft, beweegt de collimator niet goed. Dan werkt hij niet meer.
Lineaire versneller (Linac) koperen holtes
Zie dit als de motor. Het onderdeel dat het echte werk doet. Elektronen worden in deze holtes geschoten en komen er aan de andere kant met ongelooflijke snelheden weer uit. Zonder hen heb je geen elektronenbundel.
Waar het van gemaakt is
Je gebruikt hier één specifiek materiaal: zuurstofvrij elektronisch (OFE) koper. De zuiverheid is niet onderhandelbaar. Elke minuscule onzuiverheid in het metaal verstoort het elektromagnetische veld. Dat veld is wat de elektronen versnelt. Vervuild koper betekent een zwakke of instabiele bundel. Dat is onacceptabel.
Hoe je het bouwt
Je begint met een massief stuk koper. Ofwel een blok, ofwel een gesmeed voorvormstuk. Vervolgens frees je alles weg wat geen holte is.
Met behulp van precisie-CNC-draaien en -frezen wordt de interne vorm uitgesneden. Daarbij wordt veel materiaal verwijderd.
De binnenoppervlakken moeten ongelooflijk glad zijn. We hebben het over een spiegelgladde afwerking . Een zeer lage Ra-waarde. Dit minimaliseert de elektrische weerstand. Minder weerstand betekent minder energieverlies als warmte. Soms is diamantslijpen nodig om die afwerking te bereiken. Soms is gespecialiseerd handmatig polijsten voldoende.
Waar het moeilijk wordt
Het eerste probleem is de maatnauwkeurigheid. De afmetingen van de holte worden in micrometers gemeten. En het gaat om diepe, interne structuren. Het is moeilijk om erin te reiken om nauwkeurig te meten of te snijden.
Ten tweede, koper wordt harder door bewerking. Als je gereedschap bot is of je bewerkingssnelheid niet klopt, bewerk je het oppervlak. Daardoor veranderen de materiaaleigenschappen precies op de plek waar je ze perfect wilt hebben.
Ten slotte moet de zuiverheid van het materiaal gedurende het hele proces gewaarborgd blijven. Verontreiniging door koelvloeistoffen of gereedschap kan een onderdeel net zo erg beschadigen als een onzuiverheid in het oorspronkelijke werkstuk. Elke stap is belangrijk.
Protontherapie messing openingen en acryl compensatoren
Protontherapie verschilt van gewone röntgenstraling. De straling moet exact worden afgestemd op elke individuele patiënt en elke specifieke tumor. Daarom wordt voor elke behandeling apparatuur op maat gemaakt.
Wat zij zijn
Twee onderdelen werken samen. Ten eerste de opening . Dit is een dikke metalen plaat met een gat erin. Het gat volgt de omtrek van de tumor. De straling gaat door het gat. Het metaal blokkeert de rest. Ten tweede de compensator . Deze bevindt zich in het stralingspad en verandert de diepte van de straling. Hij vormt de dosis.
De materialen zijn eenvoudig maar specifiek.
- Voor het diafragma gebruikt u messingC360 of iets soortgelijks. Het is makkelijk te bewerken. En het is dicht genoeg om de protonen tegen te houden waar je ze niet wilt hebben.
- Voor de compensator heb je het volgende nodig: medisch acrylPMMA. Het moet optisch helder zijn. Geen troebelheid. Nog belangrijker: het moet vrij zijn van interne spanningen. Acryl onder spanning scheurt tijdens de bewerking.
Hoe ze gemaakt worden
Dit is geen standaardproduct. Je begint met een massief stuk messing of acryl. Vervolgens bewerk je het op basis van een CT-scan en het behandelplan van de patiënt.
- Hoge snelheid CNC frezen snijdt de aangepaste vorm uit. Voor complexe tumorvormen is dit vaak nodig. 5-asbewerking om alle invalshoeken goed te krijgen.
- De code voor het apparaat komt rechtstreeks uit de behandelplanningssoftware. De oncoloog tekent het doelgebied. Die gegevens worden omgezet in gereedschapspaden. Geen handmatige programmering nodig. Het is een direct proces. digitaal draad van het ontwerp tot het onderdeel dat op de machine zit.
De druk is reëel.
Ten eerste, de tijdlijn. Patiënten worden ingepland. Je kunt een kankerbehandeling niet uitstellen omdat een onderdeel nog niet klaar is. De doorlooptijd is vaak 24 tot 48 uur . Dat is alles.
Ten tweede kunnen de messing openingen zeer dunne wanden hebben. Het bewerken van dunne onderdelen in zacht messing zonder ze te buigen of te vervormen vereist vaardigheid. Eén verkeerde snede en het onderdeel vervormt.
Ten derde moet het acryl helder blijven. Bewerking laat sporen achter. Je moet de snelheid en de voeding nauwkeurig instellen om een optisch helder oppervlak te krijgen. Elke waas of gereedschapsspoor beïnvloedt de lichtbundel. En als het acryl tijdens de bewerking barst, moet je het weggooien en opnieuw beginnen. De tijd dringt.
Kunststoffen onderdelen in de schijnwerpers: precisie waar röntgenstralen de patiënt ontmoeten
Kijk nu naar de onderdelen die zich direct in de röntgenstraal bevinden. Die mogen de straling niet blokkeren of vervormen. Ze moeten in principe onzichtbaar zijn. Andere plastic onderdelen komen in contact met de patiënt en moeten steriel zijn. Dit verandert alles aan de manier waarop ze gemaakt worden.
PEEK CT-scanner geleidingsonderdelen
In een CT-scanner bevinden zich röntgenbronnen en detectoren. Deze draaien rond de patiënt. Om deze componenten op hun plaats te houden, zijn frames en geleiders nodig. Het probleem is dat deze frames zich direct in het pad van de röntgenstralen bevinden.
De materiaalkeuze is cruciaal.
Je kunt hier geen metaal gebruiken. Metaal zou zichtbaar zijn op de afbeelding. Het zou artefacten veroorzaken. Je zou het lichaamsdeel zien in plaats van de patiënt. Daarom gebruik je PEEK . Polyetheretherketon.
Het heeft twee grote voordelen. Ten eerste is het ongelooflijk sterk en stabiel. Het zal onder belasting niet vervormen. Ten tweede is het radiolucent . Röntgenstralen gaan er dwars doorheen. Het is bijna onzichtbaar op de uiteindelijke afbeelding.
Hoe maak je dat?
Je kunt dit niet helemaal uit één massief blok frezen. Dat zou een eeuwigheid duren en een hoop duur materiaal verspillen.
Eerst gebruik je spuitgieten om de bijna-eindvorm te creëren. Dit vormt de complexe geometrie efficiënt. Je krijgt de basisstructuur direct uit de mal.
Vervolgens vindt de secundaire CNC-bewerking plaats. De kritieke punten – de bevestigingspunten, de oppervlakken waar de detectoren op uitgelijnd worden – worden tot hun uiteindelijke precisie bewerkt. De mal kan die toleranties niet vanzelf handhaven.
De uitdagingen zijn specifiek voor plastic.
Ten eerste, kromtrekking. PEEK is een semi-kristallijn polymeer. Het krimpt tijdens het afkoelen. Als het matrijsontwerp of de procesparameters niet kloppen, komt het onderdeel vervormd uit de mal. Een vervormd onderdeel zorgt ervoor dat de detectoren niet in de juiste positie blijven.
Ten tweede, de consistentie van het materiaal. Radiolucentie is afhankelijk van de zuiverheid en uniformiteit van het materiaal. Elke verontreiniging of inconsistentie in het plastic kan een vlek veroorzaken die zichtbaar is op de scan.
Ten derde, de bewerkingstolerantie. Je probeert zeer nauwkeurige waarden te bereiken bij een materiaal dat de neiging heeft te bewegen en te vervormen. Het verkrijgen van een precies, vlak oppervlak op PEEK vereist scherpe gereedschappen en een zorgvuldige aanpak. Het is niet te vergelijken met het snijden van metaal.
Applicators voor brachytherapie voor eenmalig gebruik
Deze apparaten worden in het lichaam van de patiënt ingebracht. Ze geven straling rechtstreeks af aan de tumor. Daarna worden ze verwijderd en weggegooid. Uitsluitend voor eenmalig gebruik. Steriliteit is essentieel.
Waar ze van gemaakt zijn
Standaard medische kunststoffen hier. Polycarbonaat. ABS. Materialen met een lange staat van dienst. Ze moeten bestand zijn tegen sterilisatie. Gammastraling of EtO-gas. En ze moeten biocompatibel zijn. Geen reacties met weefsel.
Hoe produceer je ze op grote schaal?
Dit is geen maatwerk. Je hebt er duizenden nodig. Misschien wel tienduizenden.
Spuitgieten is de enige manier. Matrijzen met meerdere holtes. Elke cyclus produceert meerdere onderdelen. Elk onderdeel is identiek aan het vorige. De structuren zijn complex. Binnenin bevinden zich kleine lumen waardoor de radioactieve bron zich verplaatst. Alles wordt in de matrijs gevormd.
Assemblage voegt functionaliteit toe. Soms wordt het ene materiaal over het andere gegoten. Soms worden twee helften ultrasoon aan elkaar gelast . Bij sommige ontwerpen wordt een RFID-chip direct tijdens het gieten in het plastic ingebed. Die chip volgt het apparaat door het ziekenhuis. Zo weet je zeker dat het maar één keer wordt gebruikt en daarna wordt weggegooid.
De productievalkuilen
Ten eerste, hygiëne. De mal mag geen braamvorming vertonen. Geen losse plasticdeeltjes. Geen holtes in het materiaal. Elk defect is een broedplaats voor bacteriën. Die kun je niet wegsteriliseren.
Ten tweede, dunne wanden. Deze apparaten moeten klein zijn voor het comfort van de patiënt. Het plastic wordt op sommige plaatsen erg dun. Het is moeilijk om de toleranties te handhaven bij dun, vloeibaar plastic tijdens het spuitgieten. Te dun en het breekt. Te dik en het apparaat past niet.
Ten derde, de aansluitvlakken. Als het apparaat uit twee delen bestaat die in elkaar klikken, moeten deze perfect op elkaar aansluiten. Geen openingen. Geen lekkages. Elke lekkage is een toegangsweg voor vloeistoffen. Vloeistoffen betekenen besmetting. Besmetting betekent infectie. De constructie moet luchtdicht zijn. Altijd.
Immobilisatiehulpmiddelen voor patiënten
Bestraling vindt vaak plaats in meerdere sessies, week na week. De patiënt moet elke keer in dezelfde positie liggen. Een paar millimeter afwijking en je mist de tumor. Je raakt in plaats daarvan gezond weefsel. Daarom fixeer je de tumor met een op maat gemaakt implantaat.
Waar het van gemaakt is
Niets bijzonders. Gewoon polystyreen- of polyurethaanschuim . Het is licht. Het is makkelijk te vormen. En het is transparant voor straling. De straling gaat er dwars doorheen alsof het er niet eens is.
Hoe doe je dat nu?
Oude methode: Je bracht het schuim handmatig aan op de patiënt. Het werkte, maar was niet altijd even consistent.
Nieuwe methode: Je neemt de CT- of MRI-gegevens van de patiënt. Je laadt ze in software. De computer bouwt een 3D-model van de contouren van de patiënt. Vervolgens plaats je een massief blok schuim in een CNC-machine. Je drukt op start. De machine frest de exacte vorm van die specifieke patiënt uit. Hoofd, schouders, armen. Alles wat stil moet blijven staan.
Het resultaat is een mal die perfect past. Belangrijker nog, als je maanden later een tweede nodig hebt, gebruik je gewoon hetzelfde bestand. Het is identiek. Herhaalbaarheid gegarandeerd.
Waar het lastig wordt
Het eerste probleem is het materiaal zelf. Schuim is zacht. Het scheurt gemakkelijk. Je bewerkt iets dat eerder scheurt dan snijdt. De gereedschapsgeometrie en -snelheid moeten precies goed afgesteld zijn. Anders krijg je een rafelig, gescheurd oppervlak in plaats van een gladde contour.
Het tweede probleem is de vertaling. Medische beeldgegevens worden niet automatisch omgezet in machinecode. Je moet de scan omzetten in een solide model. Vervolgens moet je gereedschapspaden genereren die daadwerkelijk werken. Als de gegevens in een van de stappen beschadigd raken of verkeerd uitgelijnd worden, is de mal verkeerd. En de positie van de patiënt klopt niet. Dat is onacceptabel.
Overwegingen bij de productie van onderdelen
Je hebt nu een breed scala aan onderdelen gezien. Wolfraambladen. Koperen holtes. Messing openingen. PEEK-geleiders. Schuimvormen. Ze zien er anders uit. Ze functioneren anders. Maar de regels voor het goed maken ervan zijn hetzelfde.
Kwaliteitssystemen zijn overal belangrijk.
Elk onderdeel dat hier besproken wordt, heeft één ding gemeen: het moet geproduceerd worden onder een gecertificeerd kwaliteitsmanagementsysteem. ISO 13485 is de norm voor medische hulpmiddelen. Dit is geen optioneel papierwerk.
Het systeem dwingt je tot gedocumenteerde procedures, getrainde operators en gecontroleerde processen. Of je nu een massief wolfraamblok bewerkt of een dunne plastic applicator spuitgiet, het kwaliteitssysteem is van toepassing. Het garandeert consistentie. Het zorgt ervoor dat als er iets misgaat, je kunt achterhalen waarom en het kunt oplossen.
Traceerbaarheid is niet onderhandelbaar.
Je moet weten waar elk materiaal vandaan komt. Dat koperen blok voor de Linac-holte? Daar staan een heleboel nummers op. Welke hars wordt gebruikt om de applicator te vormen? Die heeft een batchnummer. Die nummers worden geregistreerd en gekoppeld aan het uiteindelijke onderdeel.
Als er later een materiaalfout aan het licht komt, moet je de oorzaak achterhalen. Welke onderdelen uit die partij zijn gebruikt? Waar zijn ze naartoe verzonden? Deze traceerbaarheid beschermt patiënten. En ook jou. Zonder traceerbaarheid kan een klein probleem uitgroeien tot een grootschalige terugroepactie waarbij je niet meer weet wat er precies is gebeurd.
Inspectie en validatie
Het maken van het onderdeel is maar de helft van het werk. Je moet ook bewijzen dat het klopt.
- CMM's Meet de kritische afmetingen. Positie van het wolfraamblad. Diameter van de holte. Locaties van de montagegaten.
- Optische vergelijkers Controleer profielen en contouren. Messing openingen. Complexe gebogen oppervlakken.
- Oppervlakteruwheid testers Valideer de afwerking. Spiegelende koperen holtes. Gladde acrylcompensatoren. De cijfers liegen niet.
Voor nieuwe onderdelen voer je een eerste artikelinspectie uit . Dit is een volledige verificatie dat het productieproces een onderdeel kan opleveren dat aan alle eisen voldoet. Elke afmeting. Elke materiaalspecificatie. Elke opmerking op de tekening wordt gecontroleerd en gedocumenteerd. De medische sector neemt vaak normen over zoals AS9102 uit de lucht- en ruimtevaart. Het principe is hetzelfde: bewijs het voordat je met de productie begint.
Deze inspectiegegevens worden onderdeel van het apparaatdossier. Het is uw bewijs. Uw bewijs dat het onderdeel correct is vervaardigd. Toezichthouders verwachten het. Patiënten zijn ervan afhankelijk.
Waarom samenwerken met NOBLE?
U hebt gelezen over al deze verschillende onderdelen. Wolfraam. Koper. PEEK. Messing. Elk onderdeel is op zijn eigen manier hard. De productie ervan vereist meer dan alleen machines. Het vereist ervaring. Het vereist certificering. Dit is waarom fabrikanten van medische apparatuur hun meest robuuste componenten naar ons brengen.
Gecertificeerde kwaliteitssystemen
Wij beschikken over de relevante certificeringen. ISO 13485:2016 voor medische hulpmiddelen. ISO 9001:2015 voor kwaliteitsmanagement. Dit zijn geen loze beloftes. Het zijn actieve systemen.
Elk onderdeel dat we verzenden, wordt geproduceerd volgens een kwaliteitssysteem dat regelmatig wordt gecontroleerd. Dit biedt u:
Volledige traceerbaarheid. We kennen het lotnummer van de grondstof. We kennen de inspectiegegevens van elke kritische afmeting. Alles wordt vastgelegd.
Documentatiebeheer. U ontvangt bij elke zending een apparaathistorie. Conformiteitscertificaten. De documentatie die toezichthouders verwachten.
Risicomanagement. Wij volgen de normen voor medische hulpmiddelen gedurende het gehele productieproces, niet alleen aan het eind.
End-to-end technische ondersteuning
We nemen niet zomaar orders aan en starten het proces. Onze engineers zijn er al vroeg bij betrokken. We werken samen met uw ontwerpers terwijl het onderdeel nog in ontwikkeling is. We optimaliseren voor maakbaarheid.
Deze samenwerking werpt zijn vruchten af:
Lagere kosten. We vinden manieren om minder materiaal te gebruiken. We verkorten de doorlooptijden. De besparingen lopen op.
Verbeterde prestaties. We analyseren toleranties. We adviseren betere materiaalkeuzes. Het onderdeel werkt beter.
Snellere time-to-market. Prototypes worden sneller ontwikkeld. Validatieruns verlopen soepeler. Je bereikt de markt eerder.
Geavanceerde productiemogelijkheden
Onze werkplaats kan alles aan wat we hebben besproken.
Meerassige CNC-bewerking. Voor complexe metalen onderdelen. Messing openingen. Koperen holtes. Wolfraambladen.
Precisiespuitgieten. Voor grote volumes kunststofcomponenten. Maatvaste reproduceerbaarheid. Onderdeel na onderdeel.
Hybride productie. Wij combineren spuitgieten en bewerken. Zoals die PEEK CT-geleiders. We spuitgieten de complexe vorm. We bewerken de kritische oppervlakken.
Cleanroomassemblage. Voor onderdelen die een gecontroleerde omgeving vereisen. Geen besmetting. Geen vragen.
U hebt een partner nodig die zowel wolfraam als PEEK begrijpt. Die werkt volgens gecertificeerde kwaliteitssystemen. Die problemen al tijdens het ontwerp opspoort, en niet pas nadat de productie is gestart? Dat is wat wij bieden.
FAQ
Wat zijn de meest gebruikte materialen in de onderdelen van radiotherapieapparatuur?
Wolfraamlegeringen komen veel voor. Je hebt ze nodig om straling in MLC-lamellen te blokkeren. Koper, met name zuurstofvrij koper van elektronische kwaliteit, wordt in Linac-holtes gebruikt vanwege de goede geleidbaarheid. Messing is standaard voor protonopeningen omdat het zich goed laat bewerken en protonen tegenhoudt. PEEK is overal te vinden in beeldvormingspaden. Het is sterk en onzichtbaar voor röntgenstraling. Dan heb je nog medische kunststoffen zoals polycarbonaat en ABS voor wegwerpapparaten. Roestvrij staal en titanium voor structurele onderdelen en geleiderails. De materiaalkeuze komt altijd neer op één vraag: wat moet dit onderdeel doen in het stralingspad?
Wat is het verschil tussen ISO 13485 en ISO 9001, en waarom is dat belangrijk voor mijn componenten?
ISO 9001 is de basisnorm. Het geeft aan dat u een kwaliteitsmanagementsysteem hebt. U beheerst uw processen. U houdt alles bij. ISO 13485 bouwt daarop voort. Het voegt specifieke eisen toe voor medische hulpmiddelen. Risicomanagement gedurende de gehele productie. Volledige traceerbaarheid van grondstof tot eindproduct. Strikte documentatie-eisen. Focus op regelgeving. Voor uw componenten is het verschil simpel. Een 9001-gecertificeerd bedrijf kan een goed onderdeel maken. Een 13485-gecertificeerd bedrijf kan bewijzen dat het elke keer correct is gemaakt, met documentatie die door toezichthouders wordt geaccepteerd. Als uw onderdeel in een medisch hulpmiddel wordt gebruikt, is 13485 van belang.
Biedt NOBLE zowel prototyping als massaproductie aan?
Ja. Wij verzorgen beide aspecten. Voor prototyping kunnen we onderdelen rechtstreeks op basis van uw modellen produceren. Geen gereedschapsverplichting. Snelle doorlooptijd. Voor grote volumes schakelen we over op spuitgieten of serieproductie. Het belangrijkste is dat we met u blijven samenwerken. Hetzelfde engineeringteam dat heeft geholpen met het prototype, schaalt het op naar serieproductie. Geen overdracht aan een nieuwe leverancier die de productgeschiedenis niet kent.
Hoe waarborg je de reinheid van componenten die in gevoelige apparatuur worden gebruikt?
Het hangt af van het onderdeel en het uiteindelijke gebruik ervan. Voor standaardcomponenten hanteren we gecontroleerde werkprocessen en een grondige reiniging vóór de verpakking. Voor onderdelen die een hogere reinheidsgraad vereisen, beschikken we over cleanroom-assemblageruimtes. Sommige onderdelen worden ultrasoon gereinigd. Andere vereisen een specifieke verpakking om de reinheid tijdens transport te garanderen. We bespreken de vereisten vooraf. Vervolgens stemmen we het proces af op wat het onderdeel daadwerkelijk nodig heeft.
Welke documentatie levert u bij elke zending?
U ontvangt een conformiteitscertificaat waarin staat dat de onderdelen aan alle eisen voldoen. Apparaathistoriegegevens, indien nodig. Materiaalcertificaten die traceerbaar zijn naar de oorspronkelijke batches. Eerste artikelinspectierapporten voor nieuwe onderdelen. Dimensionale inspectiegegevens voor kritische kenmerken. Het exacte pakket is afhankelijk van uw contract en de classificatie van het onderdeel. Wij leveren wat u nodig heeft voor uw eigen kwaliteitsdossiers en wettelijke indieningen.
Hoe lang duurt het om een offerte te ontvangen voor een op maat gemaakt radiotherapieonderdeel?
Voor eenvoudige machinaal bewerkte onderdelen kunnen we binnen 2-3 werkdagen een offerte opstellen. Complexe assemblages of gegoten onderdelen duren langer, meestal 5-7 werkdagen. De levertijd is afhankelijk van hoe compleet uw model en tekeningenpakket zijn. Duidelijke specificaties versnellen het proces. Als u tijdens het ontwerpproces een snelle prijsopgave nodig heeft, kunnen we een voorlopige beoordeling uitvoeren op basis van de eerste concepten om u een indicatie te geven voor uw budget.






