
Wat is Met al Die Ceen steek Productie?
Metaalgieten is een metaalgietproces. De essentie ervan is het injecteren van gesmolten metaal onder hoge druk in een nauwkeurig ontworpen metalen mal, waarna het afkoelt en stolt om uiteindelijk een gietstuk te vormen met de vooraf bepaalde vorm en afmetingen.
Het spuitgietproces berust hoofdzakelijk op drie kernelementen: spuitgietmachines, spuitgietmatrijzen en spuitgietlegeringen. Het kenmerk van metaalspuitgieten is het vullen van de matrijs onder hoge druk en met hoge snelheid. Hierdoor kunnen metalen onderdelen met complexe structuren, dunne wanden, nauwkeurige afmetingen en gladde oppervlakken efficiënt en in grote hoeveelheden worden geproduceerd.
De technologie van het spuitgieten van glas is ontstaan in het begin van de 19e eeuw. In 1838 vond een Amerikaan genaamd Bruce de eerste handmatige zuigerspuitgietmachine uit voor het drukken van loden letters.
Aan het begin van de 20e eeuw bevorderde de succesvolle toepassing van aluminiumlegeringsgieten de ontwikkeling van de automobielindustrie en markeerde het het ware begin van de moderne giettechnologie.
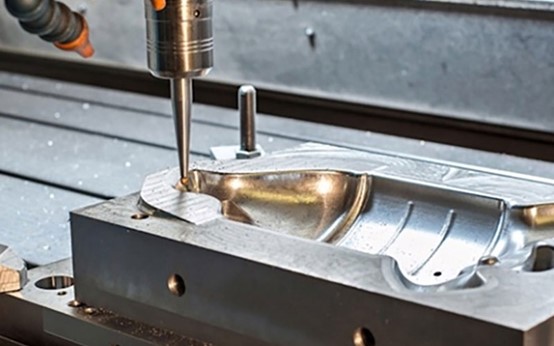
Hoe werkt de productie van metaalspuitgietwerk?
Schimmel Voorbereiding
Voordat met het spuitgieten wordt begonnen, moet de matrijs eerst worden geplaatst en voorverwarmd. Vervolgens moet de matrijsholte worden gereinigd en voorzien van een lossingsmiddel.
Vormlossingsmiddelen vergemakkelijken het uitwerpen van de gietstukken en kunnen ook de mallen koelen. Nadat de mal is voorbereid, drijft de spuitgietmachine de bewegende mal naar de vaste mal en oefent een enorme klemkracht uit om te voorkomen dat het gesmolten metaal eruit stroomt.
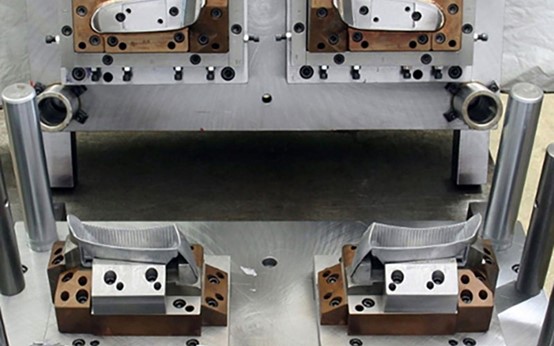
Materiaal gieten
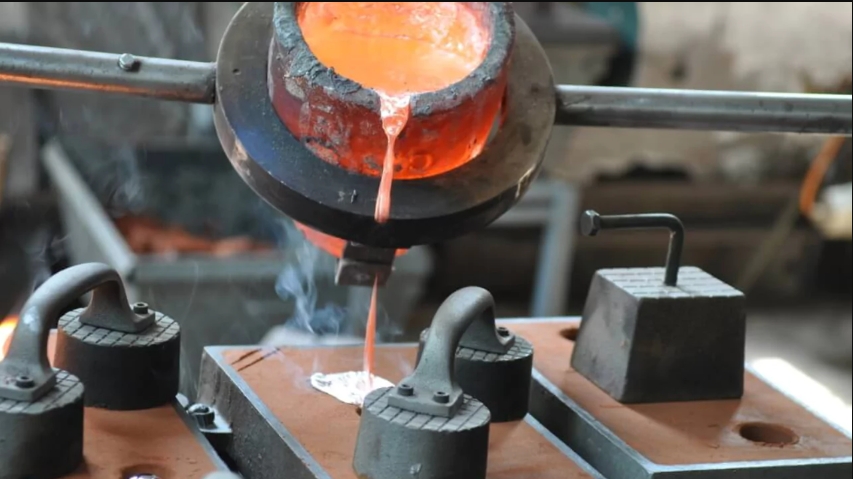
Nadat de matrijs voor het spuitgieten is voorbereid, wordt de specifieke legering in de oven tot een vloeibare toestand verhit, waarbij de samenstelling uniform wordt gehouden. Vervolgens wordt met een maatlepel de benodigde hoeveelheid gesmolten metaal uit de oven genomen en gelijkmatig in de gesloten injectiehuls gegoten, ter voorbereiding op het spuitgieten.
Injectie proces
De stempel van de spuitgietmachine beweegt met een extreem hoge snelheid en perst het gesmolten metaal in de matrijs direct in de afgesloten matrijs. Het gesmolten metaal vult de gehele matrijs binnen enkele honderdsten van een seconde, waardoor een nauwkeurige reproductie van dunne wanden en complexe structuren gegarandeerd is.
Koelen
Nadat het gesmolten metaal de matrijs heeft gevuld, trekt de stempel zich niet onmiddellijk terug, maar blijft een enorme druk uitoefenen. Deze fase wordt de houddruk genoemd. Deze druk zorgt ervoor dat het metaal, dat krimpt en stolt, extra wordt aangevuld, waardoor interne krimpholtes en defecten worden verminderd en de dichtheid van het gietstuk toeneemt.
uitwerping
Nadat de mal gedurende een bepaalde tijd onder druk heeft gestaan en het gietstuk in principe is uitgehard, opent het sluitmechanisme de mal.
Het uitwerpmechanisme in de matrijs beweegt naar voren onder invloed van de uitwerpcilinder, waardoor het gevormde gietstuk soepel uit de matrijs wordt geduwd en het ontvormingsproces is voltooid.
Hoefverzorging
De gietstukken die door spuitgieten worden uitgeworpen, hebben meestal overtollige materiaalranden, zoals aanspuitpunten en ontluchtingssleuven. Deze materiaalranden moeten handmatig of met behulp van apparatuur worden verwijderd en de gietstukken moeten een noodzakelijke oppervlaktereiniging ondergaan. Nadat een gietstuk is gereinigd, sluit de mal en begint de volgende spuitgietcyclus.
De soorten metaalmaterialen die worden gebruikt bij de productie van metaalspuitgietwerk.
Aluminium
Aluminium is het meest gebruikte materiaal voor spuitgieten . Aluminium is licht van gewicht en heeft een goede mechanische sterkte, corrosiebestendigheid en thermische en elektrische geleidbaarheid.
Aluminiumlegeringen hebben een goede gietvloeibaarheid en zijn geschikt voor de productie van dunwandige onderdelen met complexe structuren. Ze worden veel gebruikt in de auto-, elektronica- en ruimtevaartindustrie.
zink
Zinklegeringen zijn zeer gemakkelijk te gieten en kunnen onderdelen produceren met een extreem hoge maatnauwkeurigheid en een zeer glad oppervlak.
Zinklegeringen hebben goede mechanische eigenschappen en kunnen diverse galvaniseerbehandelingen ondergaan. Zinklegeringen worden vaak gebruikt voor de productie van ijzerwaren, speelgoedmodellen, badkameraccessoires, behuizingen voor elektronica en andere producten.
Magnesium
Magnesiumlegeringen behoren tot de lichtste van de gangbare metalen, hebben een hoge specifieke sterkte en stijfheid, en beschikken over uitstekende schokabsorberende en elektromagnetische afschermende eigenschappen.
Magnesium wordt vaak gebruikt in situaties waar gewicht een belangrijke factor is, zoals in laptopbehuizingen, camerabody's, stuurwielframes van auto's en ruimtevaartonderdelen.
Koper
De koperlegeringen die hoofdzakelijk bij spuitgieten worden gebruikt, zijn messing en brons. Koper heeft een uitstekende elektrische geleidbaarheid, thermische geleidbaarheid, slijtvastheid en corrosiebestendigheid.
Koper heeft een hoog smeltpunt, wat aanzienlijke slijtage aan mallen veroorzaakt en spuitgieten moeilijker en duurder maakt. Koper wordt doorgaans gebruikt voor de productie van speciale onderdelen die een hoge sterkte en elektrische geleidbaarheid vereisen, zoals kleppen, tandwielen en elektrische connectoren.

Soorten metaalspuitgietproductieprocessen
Hot Chamber Spuitgieten
Bij het gieten met een hete kamer wordt het injectiemechanisme ondergedompeld in gesmolten metaal en wordt het metaal rechtstreeks via de injectiekamer in de matrijs geïnjecteerd. De methode van gieten met een hete kamer is zeer efficiënt en heeft een hoge cyclussnelheid, waardoor deze geschikt is voor metalen met een laag smeltpunt, zoals zink, magnesium en lood.

Koude kamer spuitgieten
Bij koudkamergieten is het injectiemechanisme gescheiden van de oven en moet het gesmolten metaal handmatig of mechanisch in de injectiekamer worden geïnjecteerd.
Koudkamergieten is geschikt voor metalen met een hoog smeltpunt, zoals aluminium en koper. Hoewel koudkamergieten iets minder efficiënt is, kan het corrosie van de apparatuur effectief voorkomen en de productkwaliteit waarborgen.

Vacuüm spuitgieten
Bij vacuümgieten wordt de lucht tijdens het gietproces verwijderd om de hoeveelheid gas in de matrijs te verminderen, waardoor porositeitsdefecten worden geminimaliseerd en de dichtheid en mechanische eigenschappen worden verbeterd.
Vacuümgieten wordt vaak gebruikt voor producten met hoge sterkte-eisen, zoals structurele onderdelen voor auto's en componenten voor de luchtvaart.
Spuitgieten onder lage druk
Lagedrukspuitgieten is een proces waarbij gesmolten metaal langzaam vanuit een smeltkroes in een mal wordt geperst door middel van gas onder lage druk, wat zorgt voor een gelijkmatige metaalvulling en een dichte structuur.
Lagedrukspuitgieten wordt vaak gebruikt bij de productie van grotere aluminium onderdelen, zoals autowielen en motorblokken.

Gravity Die Casting
Bij zwaartekrachtgieten wordt het metaal door zijn eigen gewicht in de mal geperst, zonder dat externe injectie nodig is.
Zwaartekrachtgieten is een eenvoudig proces en geschikt voor de productie van middelgrote en kleine series, zoals pomphuizen, buisfittingen, mechanische behuizingen, enz.
Voordelen van metaalgieten
3-dimensionale nauwkeurigheid
Metaalspuitgieten maakt het mogelijk om zeer nauwkeurige producten met complexe vormen in één enkel vormproces te realiseren, met kleine maattoleranties en een goede herhaalbaarheid.
De onderdelen die door middel van metaalgieten worden vervaardigd, hebben een glad en fijn oppervlak dat direct kan worden geverfd, gegalvaniseerd of gepolijst. Dit reduceert de daaropvolgende bewerkings- en oppervlakteafwerkingsprocessen en de bijbehorende kosten aanzienlijk.
Productie efficiëntie
Het spuitgietproces heeft een korte cyclus, waardoor injectie, koeling en ontvorming snel verlopen, en is bijzonder geschikt voor serieproductie en geautomatiseerde productie.
Vergeleken met traditionele giet- of bewerkingsmethoden kan metaalspuitgieten binnen dezelfde tijdsperiode onderdelen met een hogere consistentie produceren, waardoor de kosten per stuk aanzienlijk lager worden.
Complexe vorming
Metaalspuitgieten maakt het mogelijk om onderdelen met complexe geometrieën, dunwandige structuren en fijne details, zoals verstevigingsribben, schroefgaten en inzetstukken, in één enkele mal te vormen. Hierdoor worden meerdere bewerkings- of assemblageprocessen vermeden en worden producten met een hoge mate van integratie en structurele integriteit geproduceerd.
Mechanische kracht
Bij metaalspuitgieten, door middel van hogedrukinjectie, vult het metaal snel de matrijs en stolt het. Hierdoor wordt de interne structuur van de gegoten producten dichter, met minder poriën en krimpholtes, en hebben ze een hogere mechanische sterkte, hardheid en slijtvastheid.
Na behandeling met vacuümgieten of halfvast gieten kunnen de prestaties van de onderdelen die van smeedstukken benaderen.
Materiaalgebruik
Het metaalverlies tijdens het metaalgietproces is extreem laag. Het aanspuitsysteem en de overtollige onderdelen kunnen in de oven worden hergebruikt, waardoor de algehele materiaalbenutting meer dan 90% bedraagt.
Vergeleken met traditionele gietmethoden bespaart metaalspuitgieten niet alleen grondstoffen, maar biedt het ook voordelen op het gebied van milieubescherming en kostenbeheersing.
Nadelen van metaalgieten
Hoge matrijskosten
De ontwerp- en productiekosten van metalen spuitgietmatrijzen zijn relatief hoog, vooral voor matrijzen met een complexe structuur of meerdere holtes, die nauwkeurige bewerking en hittebestendig staal vereisen. De initiële investering is daarom aanzienlijk.
Bij kleinschalige productie of projecten met frequente ontwerpwijzigingen zijn de matrijskosten van metaalspuitgieten moeilijk terug te verdienen en is het economisch gezien niet erg efficiënt.
Niet geschikt voor metalen met een hoog smeltpunt.
De temperatuurbestendigheidslimiet van spuitgietmachines en -matrijzen is doorgaans alleen van toepassing op metalen met een gemiddeld tot laag smeltpunt, zoals aluminium, zink, magnesium en koper.
Materialen met een hoog smeltpunt, zoals staal en ijzer, kunnen niet door middel van spuitgieten worden gevormd, wat de toepassingsmogelijkheden van dit proces tot op zekere hoogte beperkt.
Hoge onderhoudskosten
Spuitgietmachines en de bijbehorende systemen (zoals hydraulische, koel- en spuitapparatuur) zijn duur en vereisen veel onderhoud. Storingen tijdens de productie kunnen leiden tot schade aan de mallen of productiestops, waardoor de onderhouds- en operationele kosten van bedrijven stijgen.
Uitdagingen in het metaalgietproces
Problemen met porositeit en krimp
Porositeit en krimpholtes zijn de meest voorkomende problemen bij spuitgieten. Bij het vullen met hoge snelheid wordt de lucht in de matrijs, als deze niet tijdig wordt afgevoerd, in het gesmolten metaal gezogen en ontstaan er poriën. Tegelijkertijd ontstaan er krimpholtes wanneer de dikke wanden van het gietstuk stollen en krimpen, en deze niet voldoende worden aangevuld met gesmolten metaal.
Defecten zoals poriën en krimpholtes kunnen de mechanische eigenschappen en de afdichtingsprestaties van onderdelen aanzienlijk verminderen.
Complexe procesparameterregeling
Bij het metaalgieten moeten tal van parameters, zoals injectiesnelheid, druk, temperatuur en tijd, nauwkeurig op elkaar worden afgestemd. Zelfs de kleinste afwijking van een van deze parameters kan leiden tot defecte producten.
Een te lage druk kan bijvoorbeeld leiden tot een onvolledige vulling, terwijl een te hoge snelheid de meesleurvorming versterkt, wat extreem hoge eisen stelt aan de procesbeheersing.
Deformatiecontrole
Hoewel spuitgieten een hoge precisie biedt, blijven de krimp van de gietstukken na het ontvormen en de vervorming die ontstaat door het vrijkomen van restspanningen problemen die strikt gecontroleerd moeten worden.
Dimensionale factoren kunnen de dimensionale stabiliteit en de montagenauwkeurigheid van onderdelen beïnvloeden, waardoor de kosten van latere bewerking of correctie toenemen.
Toepassingen van metaalspuitgieten
Automotive Industry
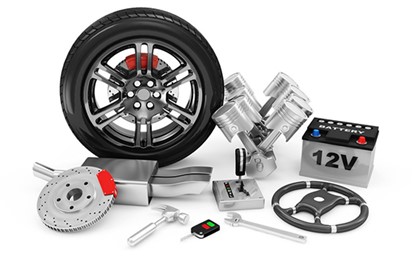
De automobielindustrie is de grootste afzetmarkt voor spuitgietwerk. Metaalspuitgieten kan worden gebruikt voor de productie van motorblokken, versnellingsbakken, koppelingshuizen, stuurinrichtingen, wielen, evenals diverse beugels en structurele componenten.
Spuitgieten kan zeer sterke en lichtgewicht onderdelen opleveren die voldoen aan de eisen van auto's op het gebied van veiligheid en brandstofbesparing.
Elektronica
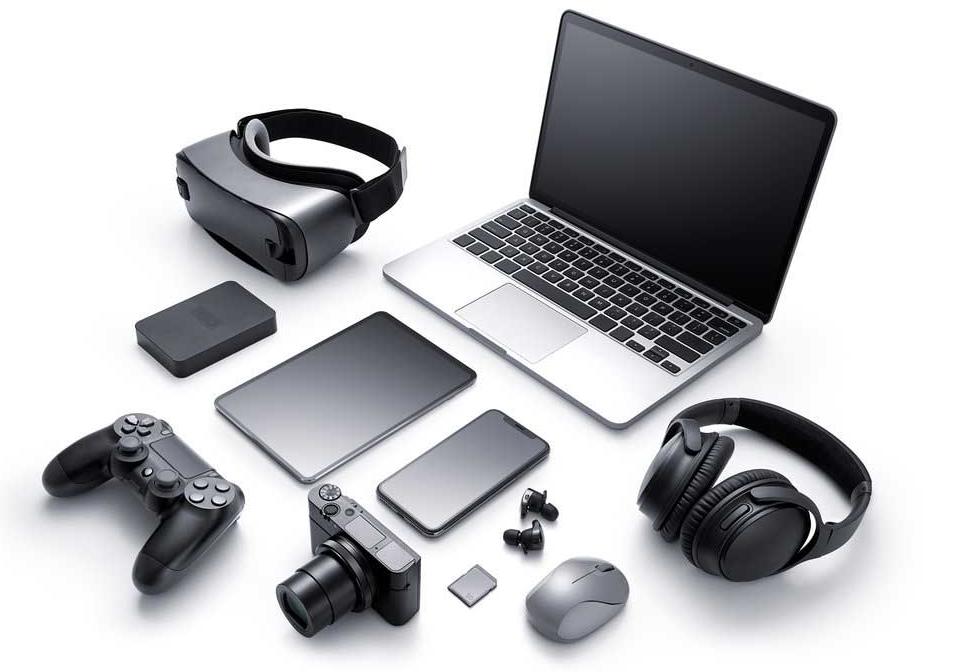
Metaalspuitgieten kan worden gebruikt voor de productie van elektronische producten, zoals de middenframes van smartphones, de behuizingen van laptops, koelplaten, connectoren, enzovoort.
Spuitgieten biedt elektronische producten uitstekende elektromagnetische afscherming, structurele sterkte en warmteafvoer, terwijl het tegelijkertijd een verfijnd uiterlijk en een dun en licht ontwerp mogelijk maakt.
Huishoudelijke apparaten
De kernonderdelen van veel huishoudelijke apparaten worden vervaardigd met behulp van spuitgiettechnologie, zoals de compressorbehuizing van koelkasten, de bladen van airconditioners, de behuizingen van elektrisch gereedschap, de ventielhuizen van kranen, deursloten en diverse keukengerei.
De voordelen van metaalgieten liggen in de duurzaamheid, de hoge productie-efficiëntie en het goede resultaat van de oppervlaktebehandeling.
LUCHT- EN RUIMTEVAART
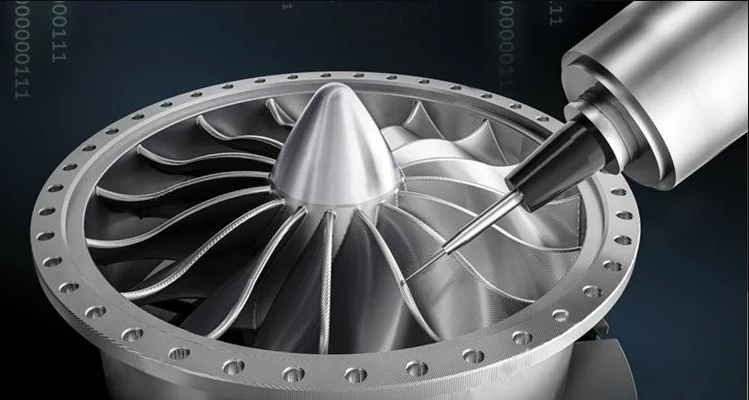
De lucht- en ruimtevaartindustrie stelt extreem hoge eisen aan de prestaties van onderdelen. Spuitgieten wordt gebruikt voor de productie van vliegtuigmotoronderdelen, raketcabines, radarcomponenten en behuizingen van militaire communicatieapparatuur, enzovoort.
Bij metaalgieten worden doorgaans hoogwaardige aluminiumlegeringen en magnesiumlegeringen gebruikt om te voldoen aan de eisen van een laag gewicht en hoge sterkte.
EDELE's Metaalgietproductieservice
NOBLE is uw betrouwbare totaaloplossing voor maatwerkproductie, van prototypeontwerp tot fabricage. Met enorme productiecapaciteit, geschikte technologie, gestroomlijnde processen, deskundige begeleiding en een perfect kwaliteitscontroleproces zetten wij uw ideeën om in werkelijkheid.
Wij bieden hoogwaardige en duurzame spuitgietmatrijzen tegen concurrerende prijzen. Door geavanceerde spuitgietmatrijzentechnologie te combineren met moderne productieapparatuur, zetten onze deskundige ingenieurs zich in om de cyclustijden met meer dan 50% te verkorten, met een snelle doorlooptijd van slechts enkele minuten. Vraag een offerte aan en ontvang uw spuitgietmatrijs binnen enkele dagen.
- ISO 9001 & ISO13485 gecertificeerde fabriek
- Meer dan 10 jaar ervaring in het maken van spuitgietmatrijzen.
- Geavanceerde apparatuur en een concurrerende prijs.
- Ontvang direct een offerte voor het maken van spuitgietmatrijzen
- Professioneel en gratis DFM-rapport
- 24/7 technische ondersteuning
- Levertijd al vanaf 3 dagen
Veelgestelde vragen van Die Casting
Wat is het verschil tussen spuitgieten met een hete kamer en spuitgieten met een koude kamer?
Warmkamergieten is geschikt voor metalen met een laag smeltpunt, zoals zink en magnesium, terwijl koudkamergieten wordt gebruikt voor metalen met een hoger smeltpunt, zoals aluminium en koper.
Kunnen gegoten onderdelen worden bewerkt of oppervlaktebehandeld?
Ja. Gegoten onderdelen kunnen nabewerkingen ondergaan zoals CNC-bewerking, anodiseren, poedercoaten en galvaniseren om nauwere toleranties te bereiken of een verbeterde esthetiek en corrosiebestendigheid te verkrijgen.
Is metaalspuitgieten geschikt voor Laagvolume productie?
Traditioneel gezien is spuitgieten economischer voor grote series. Met moderne technologieën voor snelle matrijsontwikkeling en prototyping is het echter nu mogelijk om efficiënt kleine series te produceren, met name voor producttesten of onderdelen in beperkte oplage.
Welke factoren moet in overweging worden genomen bij het ontwerpen van een spuitgietonderdeel?
Ontwerpers moeten rekening houden met wanddikte, lossingshoek, positie van de aanspuitopening en koelindeling om een soepele vulling en gemakkelijke uitstoting te garanderen. Een goed ontwerp helpt defecten te verminderen en de levensduur van de matrijs te verlengen.
Wat zijn de kosten van metaalspuitgieten?
De kosten zijn afhankelijk van factoren zoals de complexiteit van de matrijs, het productievolume, de afmetingen van het onderdeel en het type materiaal.







