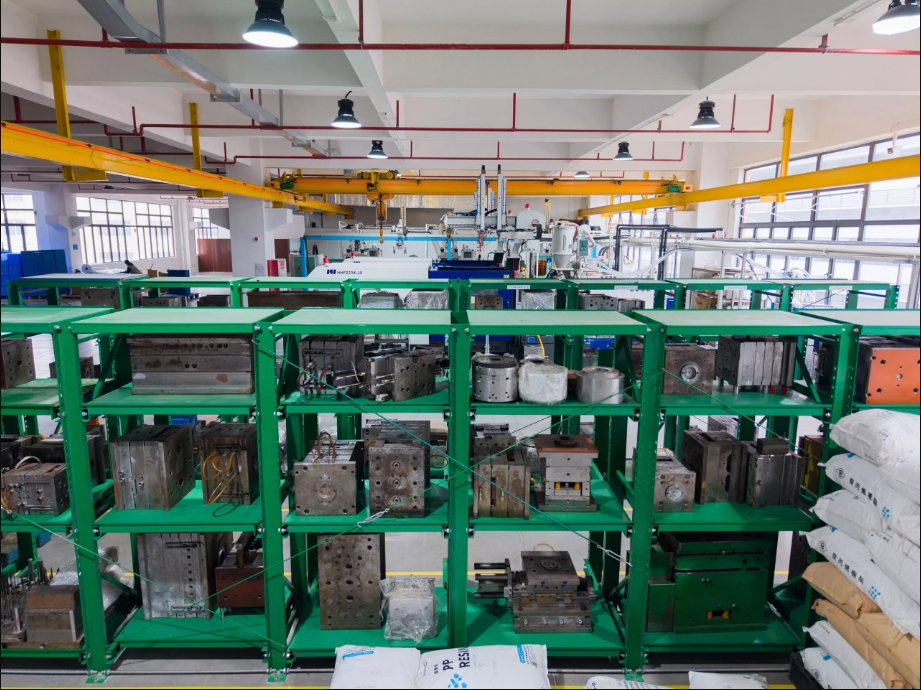
Wat is spuitgieten?
Spuitgieten , ook wel bekend als spuitgieten, is dankzij de hoge efficiëntie, precisie en mogelijkheden voor grootschalige productie in alle facetten van ons leven doorgedrongen. Het kenmerkt zich door een hoge productiesnelheid, hoge efficiëntie, automatisering en de mogelijkheid om diverse vormen, van eenvoudig tot complex, en meerdere maten, van klein tot groot, te produceren met nauwkeurige afmetingen en een breed toepassingsgebied. Het kan worden toegepast op auto-interieuronderdelen, behuizingen van huishoudelijke apparaten, medische apparatuur en dagelijkse gebruiksvoorwerpen. Hieronder zullen we het volledige productieproces van spuitgieten in detail beschrijven.
Hoe werkt spuitgieten?
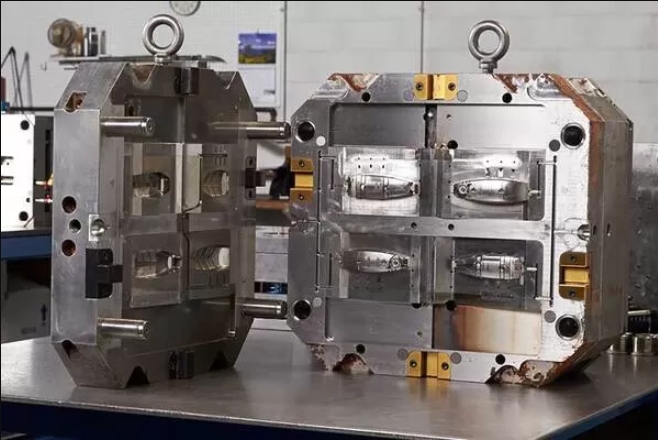
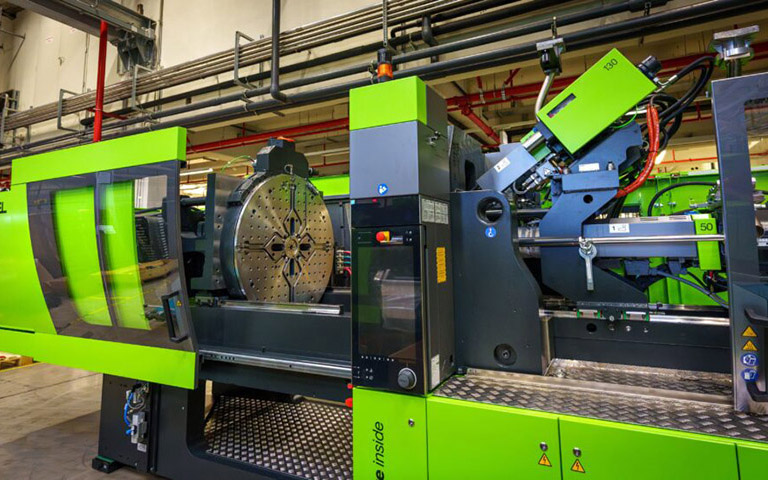
Spuitgieten is het meest gangbare productieproces voor kunststofonderdelen. Spuitgietmachines gebruiken kunststofgrondstoffen en diverse matrijzen om onderdelen van verschillende afmetingen te produceren, zowel duurzaam als wegwerpbaar, voor talloze industrieën en toepassingen. Het werkingsprincipe is dat de spuitgietmachine grondstoffen in een matrijs voert. Deze matrijs is de negatieve matrijs voor het uiteindelijke onderdeel en bestaat uit twee delen: de injectiematrijs (A) en de uitwerpmatrijs (B). De ruimte tussen de twee delen is de matrijsopening, waarin het materiaal wordt geïnjecteerd.
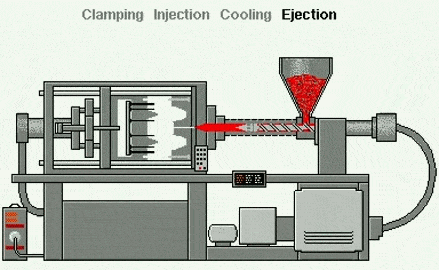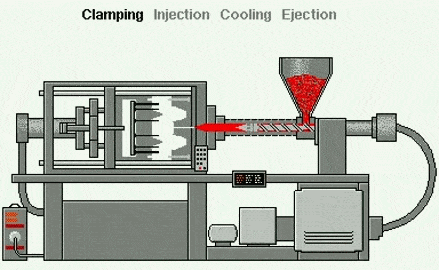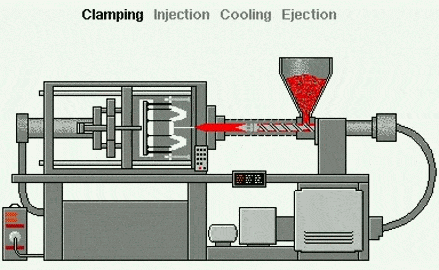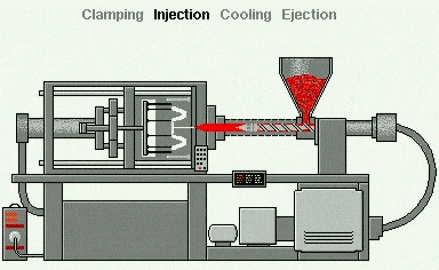
Spuitgieten is een vormproces – in tegenstelling tot subtractieve (snij)technieken (zoals CNC-bewerking) of additieve processen (zoals 3D-printen ), waarbij mallen als vormgereedschap worden gebruikt. Deze methode is geschikt voor materialen zoals thermoplasten, die tot een gesmolten toestand worden verhit en vervolgens in een metalen mal worden geïnjecteerd, waar ze afkoelen en vorm aannemen in de mal of holte. Het proces kan worden onderverdeeld in:
1. Toevoer van plasticdeeltjes:
Kleine plastic deeltjes (plastic korrels) worden in de trechter gegoten. Deze deeltjes zijn meestal thermoplasten – kunststoffen die zacht worden bij verhitting.
2. Het smelten van plastic:
De plastic korrels passeren een verwarmde cilinder met een roterende schroef.
3. Spuitgieten:
Terwijl de schroef draait, duwt hij de plastic korrels naar voren, waarna de verwarming ze smelt tot een dikke, vloeibare massa.
4. Spuitgieten:
Zodra het gesmolten plastic een bepaald niveau heeft bereikt, wordt het door een schroef onder hoge druk in een metalen matrijs geperst. De matrijs krijgt zo precies de vorm van het gewenste eindproduct (bijvoorbeeld een flesdop, telefoonhoesje of autodashboard).
5. Koeling:
In de mal koelt het plastic af en stolt het. Koelkanalen in de mal helpen het afkoelingsproces te versnellen.
6. Vormopening:
Nadat het plastic is gestold, opent de mal zich in twee helften.
7. Uitwerpen:
De uitwerppennen duwen het eindproduct uit de mal.
8. Herhaal:
De mal sluit en het hele proces herhaalt zich – meestal om de paar seconden – waardoor spuitgieten ideaal is voor massaproductie.
Veelvoorkomende typen spuitgietprocessen
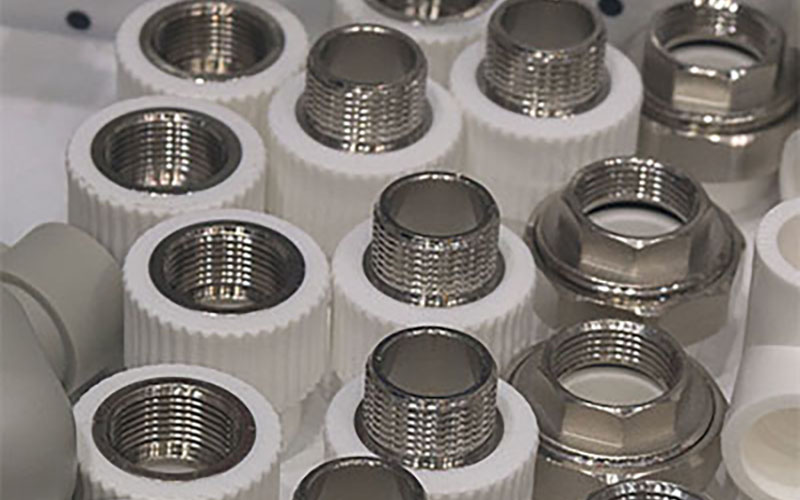
Invoegen Molding
Inzetvormen is het proces waarbij thermoplastisch materiaal rond een voorgevormd onderdeel wordt gevormd om een eindproduct te creëren dat uit meerdere materialen bestaat.
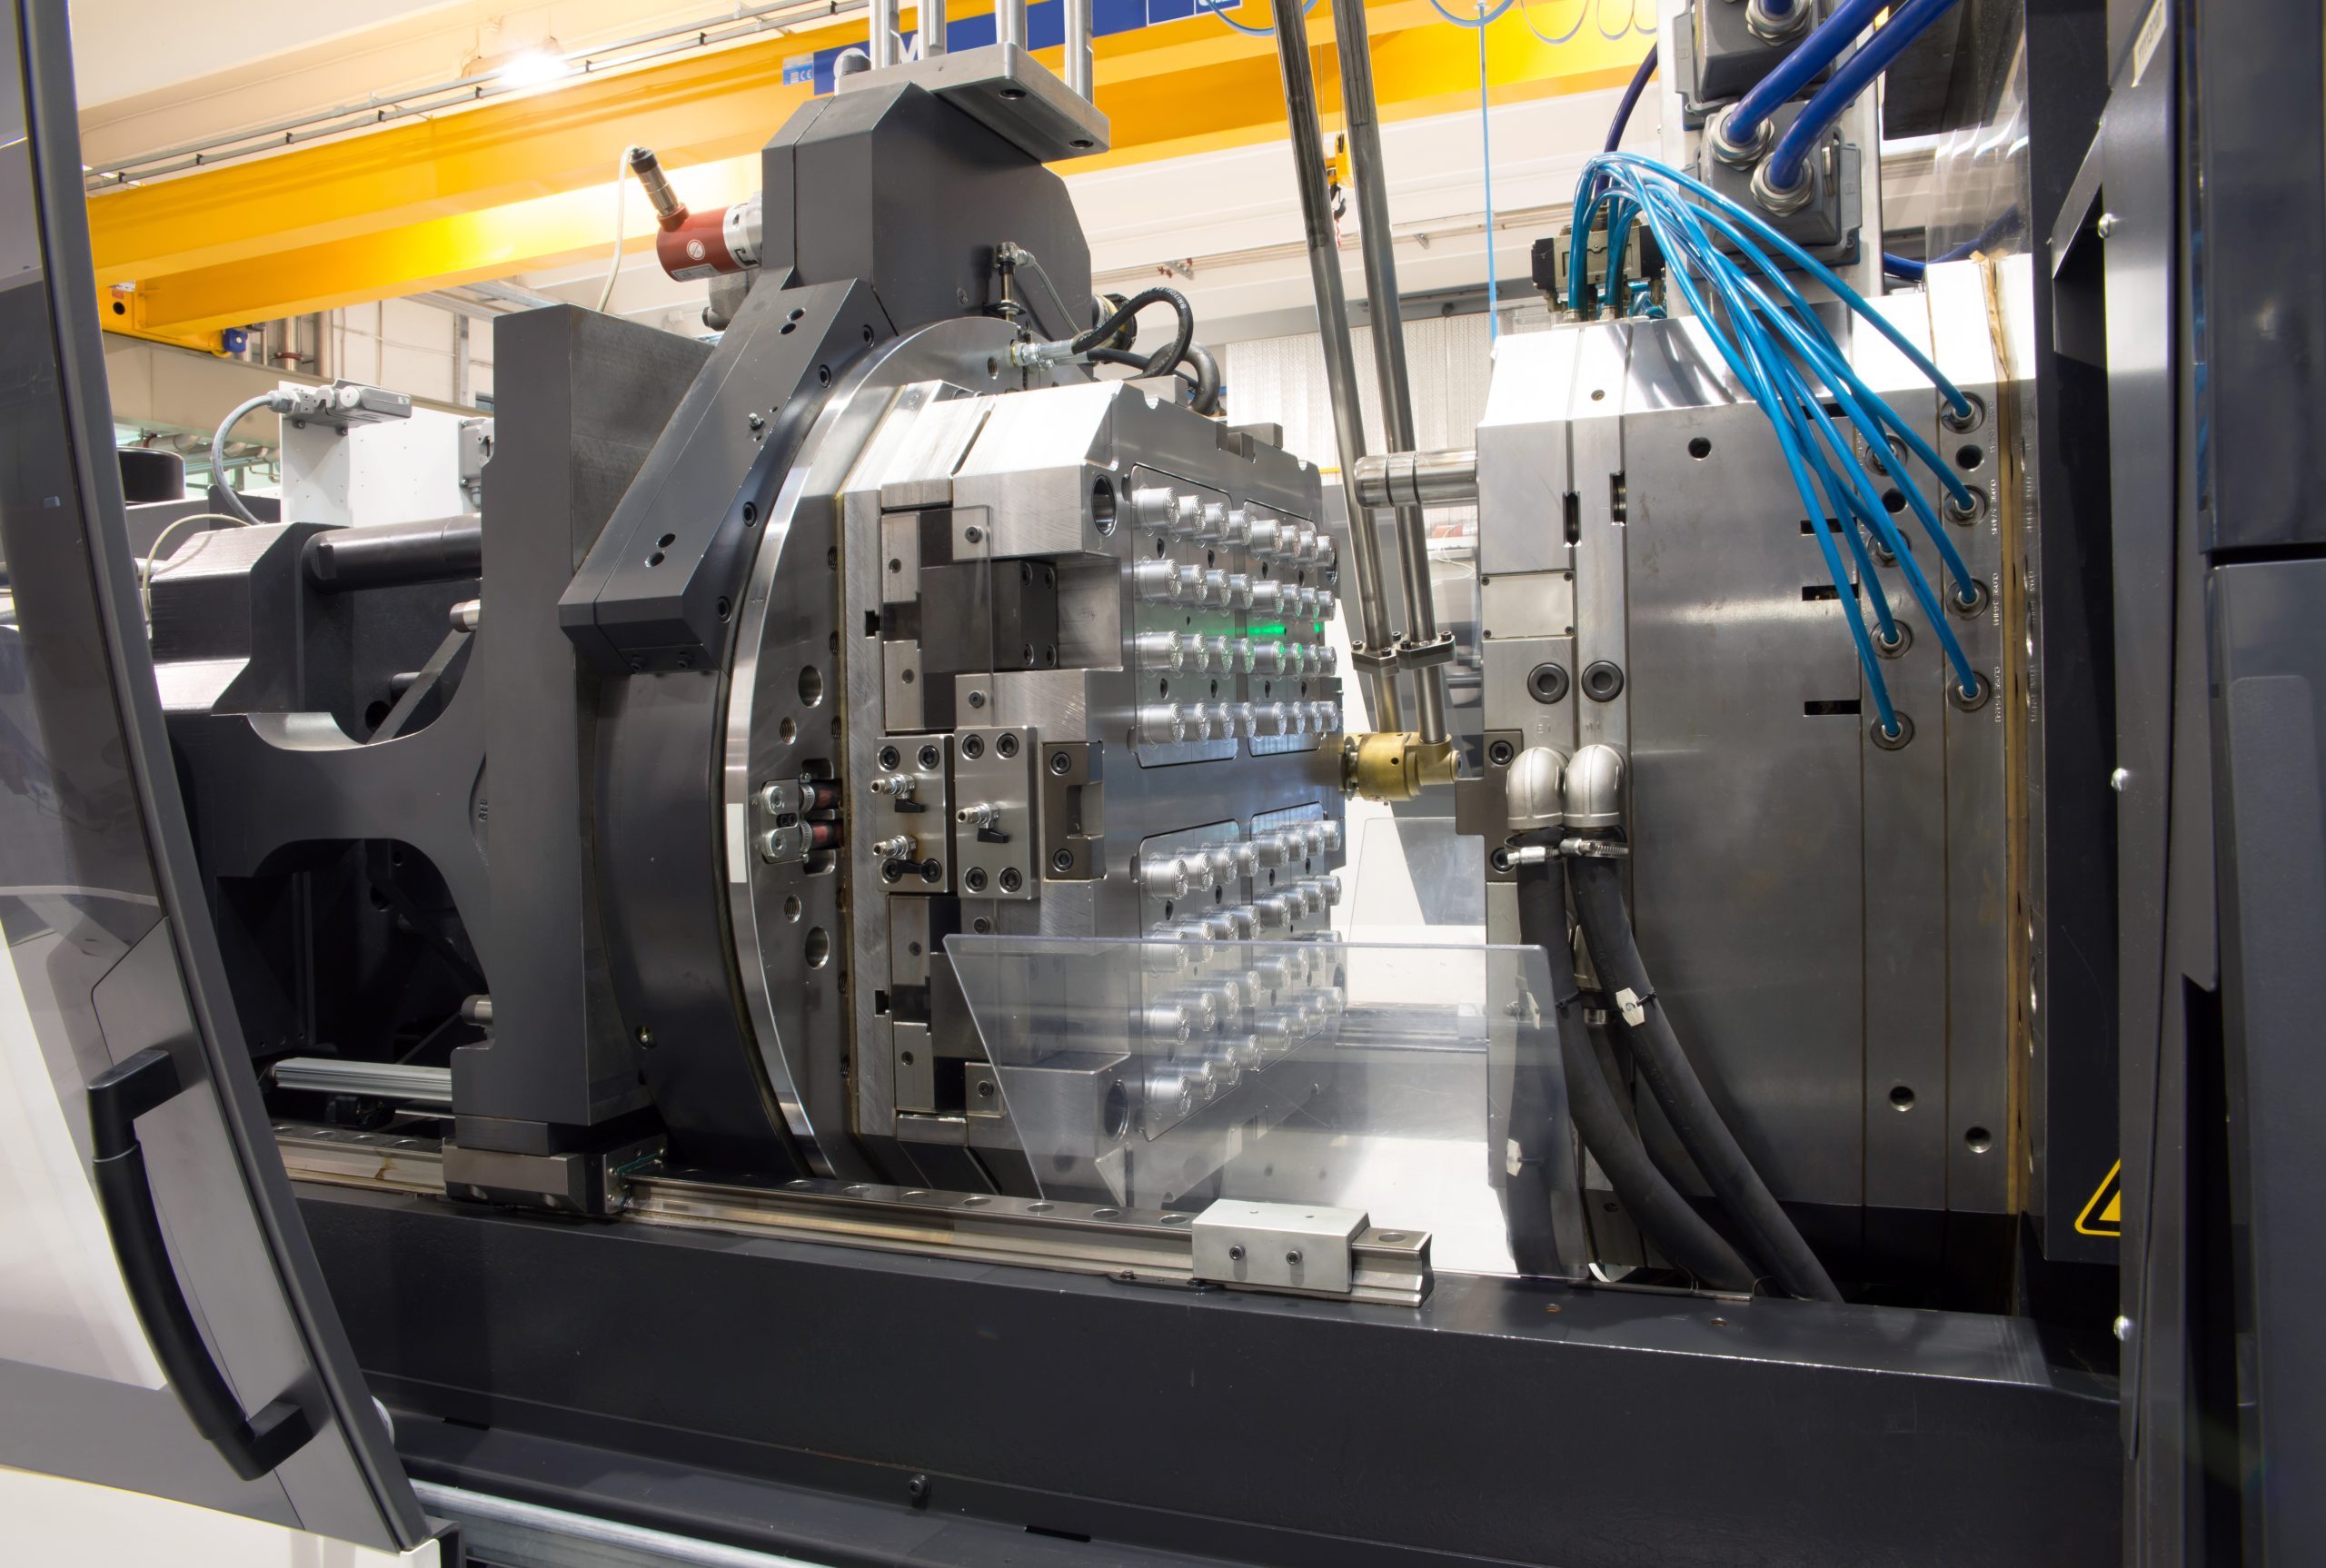
Ons kunststofspuitgietproces maakt gebruik van nauwkeurige machines om gesmolten hars in een mal te spuiten, waardoor een eindproduct van thermoplastisch materiaal ontstaat.
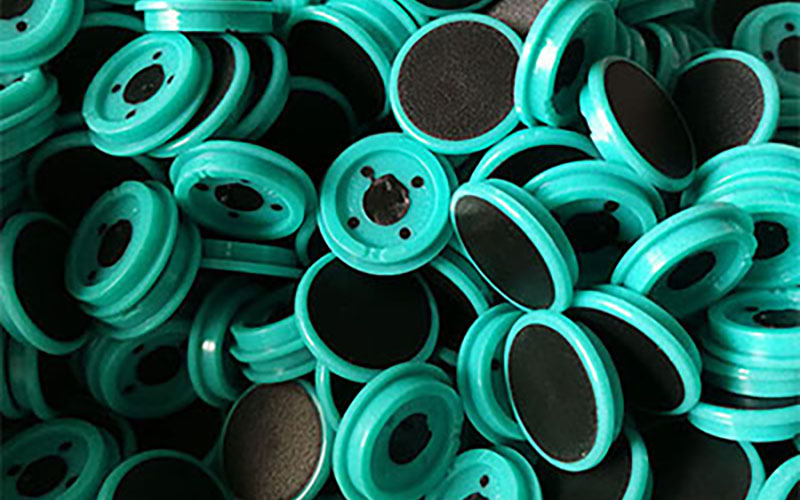
Door kunststof, metaal en rubber chemisch te verbinden, verkort onze overmoldingtechniek de montagetijd en geeft het onze onderdelen meer sterkte en flexibiliteit.
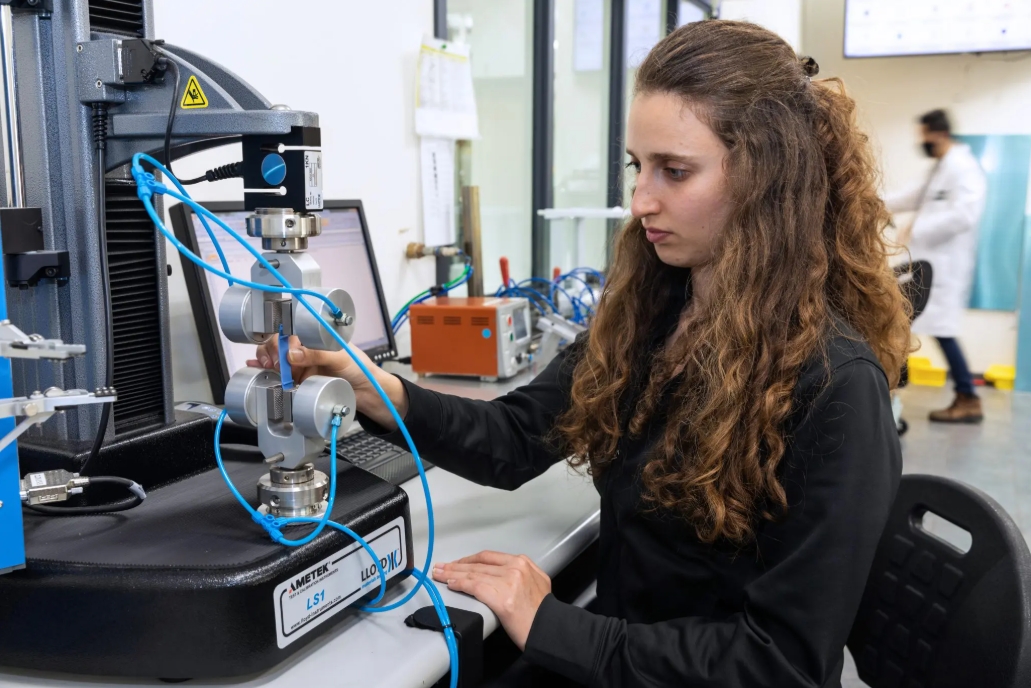
Vloeibaar siliconenrubber (LSR) is een thermohardend proces waarmee grote hoeveelheden buigzame, duurzame, complexe en nauwkeurige siliconenrubberonderdelen kunnen worden geproduceerd. Bij dit proces worden eerst twee componenten gemengd (meestal bestaande uit de basisvormende siliconen en de platinakatalysator).

Het metaalspuitgietproces (MIM) combineert de ontwerpflexibiliteit van kunststofspuitgieten met de sterkte en integriteit van gesmede metalen om kosteneffectieve oplossingen te bieden voor zeer complexe onderdeelgeometrieën.
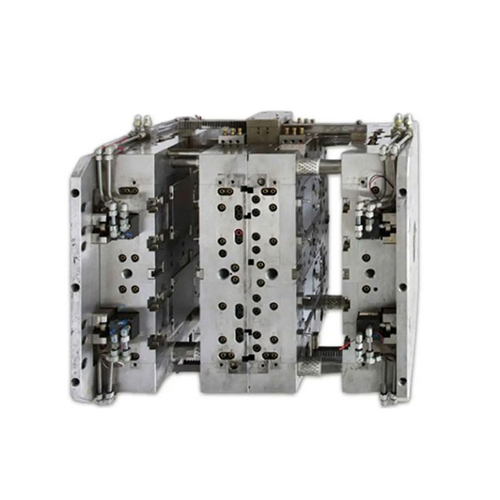
Met onze ervaring en geavanceerde machines blinken we uit in het ontwerpen en produceren van een reeks kunststofspuitgietmatrijzen die zijn afgestemd op uw toleranties en budget.
Verschillende soorten kunststoffen worden in verschillende fasen in dezelfde mal geïnjecteerd om in één cyclus onderdelen te produceren met uiteenlopende kleuren, texturen of materiaaleigenschappen. Dankzij de diverse soorten en de sterke functionaliteit wordt het veel gebruikt in dashboards en knoppenbehuizingen van auto's.
Twee verschillende kleuren plastic worden in één cyclus in de mal geïnjecteerd. De twee kleuren worden in verschillende fasen geïnjecteerd, of er worden twee aparte injectie-eenheden gebruikt om onderdelen met twee kleuren of materialen te produceren. Deze techniek wordt veel gebruikt in consumentenproducten, autoknoppen en telefoonhoesjes vanwege de esthetische aantrekkingskracht en verbeterde functionaliteit.
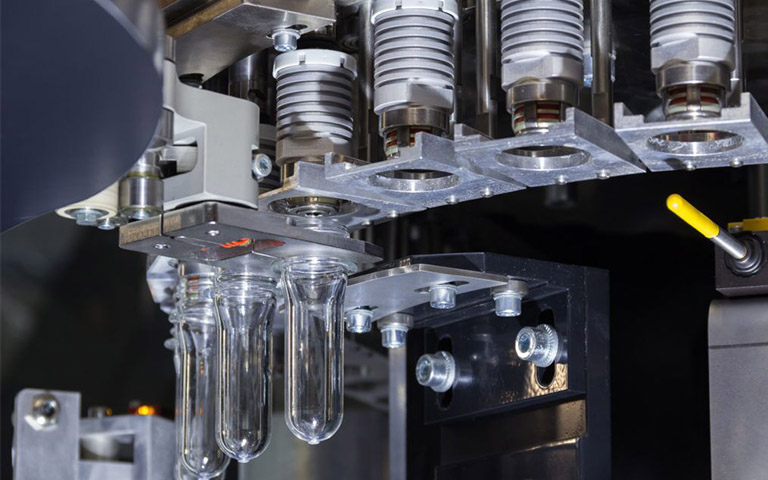
Tijdens het spuitgieten wordt stikstof of een ander inert gas in het gesmolten plastic geïnjecteerd. Dit gas creëert een interne holte, waardoor materiaal minder nodig is en het onderdeel lichter wordt zonder dat de sterkte toeneemt. Deze techniek wordt veel gebruikt in autoportieren en behuizingen voor mobiele apparaten vanwege de energiebesparing, het lagere gewicht van de onderdelen en de betere oppervlakteafwerking.
Het mengt reactieve, elastische of thermohardende materialen en injecteert deze in de mal, waar ze een chemische reactie ondergaan en uitharden. Dankzij de eigenschappen om zowel flexibele als harde onderdelen te produceren, wordt het veel gebruikt voor autobumpers en behuizingen van industriële producten.
Het maakt gebruik van thermoplastische materialen die meerdere malen gesmolten en vervormd kunnen worden. Deze materialen worden verhit tot ze gesmolten zijn en vervolgens in de mal geïnjecteerd om te stollen. Omdat het recyclebaar is en snel afkoelt, wordt het veel gebruikt in plastic consumentenproducten en onderdelen van medische apparatuur.
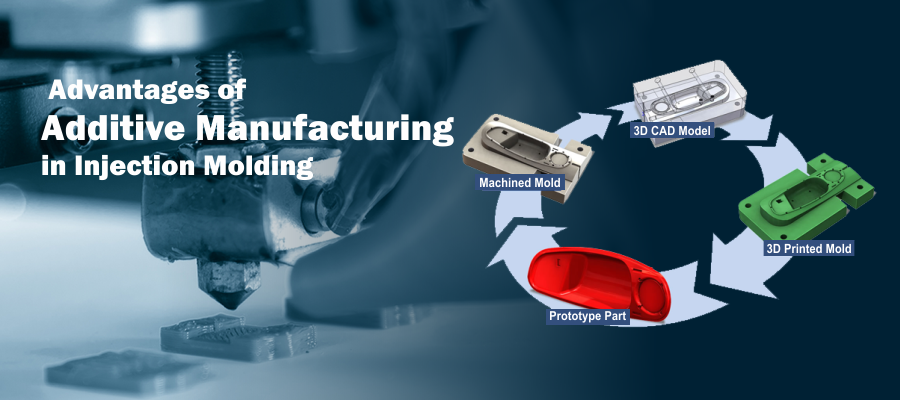
Voordelen van spuitgieten
Spuitgieten is de beste optie voor de massaproductie van kunststofonderdelen. Er is immers een reden waarom zoveel productiebedrijven wereldwijd deze technologie gebruiken voor de productie van precisieonderdelen. De ingenieurs van NOBLE vatten de volgende zes voordelen van spuitgieten samen:
High Efficiency
Spuitgieten is een zeer efficiënt proces; zodra de matrijs is gemaakt, kunnen grote bestellingen snel worden geproduceerd.
Betaalbare prijs
Hoge treksterkte
Spuitgegoten onderdelen kunnen worden versterkt door vulstoffen aan de vloeibare hars toe te voegen, waardoor de treksterkte verbetert.
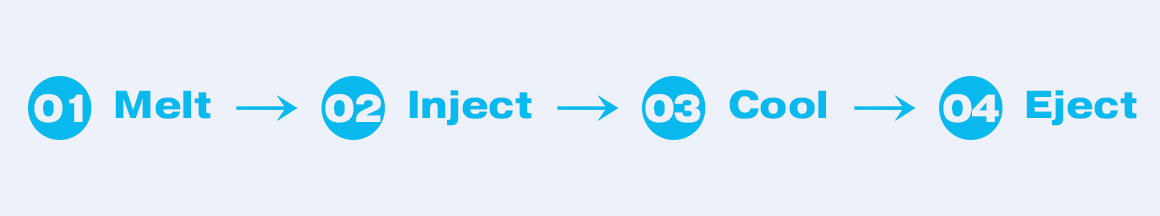
Onderdelenproductieproces met behulp van spuitgieten

1. Ontwerp en fabricage van mallen
Matrijzen en spuitgietmachines hebben een zeer nauwe relatie. De spuitgietmachine vormt de basis van de productie, terwijl de matrijs de drager is die het product vormgeeft. Het ontwerp en de fabricage van de matrijs zijn de hoeksteen van het hele proces. De kwaliteit ervan bepaalt direct de kwaliteit, de productie-efficiëntie en de kosten van het eindproduct.
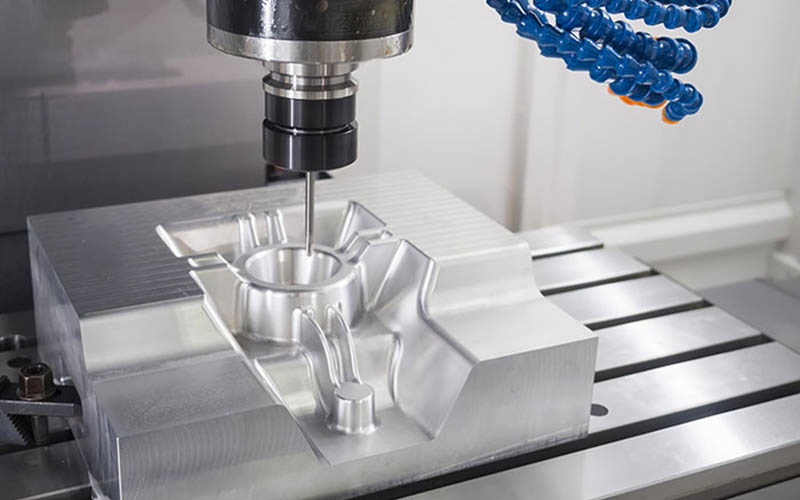
1.1 Productanalyse en -ontwerp:
Alles begint bij de eisen van het eindproduct. Ingenieurs moeten de functies, het uiterlijk, de structuur en de assemblage van het product uitgebreid in overweging nemen. In deze fase is softwaremodellering noodzakelijk, een cruciale stap. Simulatieanalyse van het spuitgietproces is ook nodig om het vullen, de houdingsdruk, het koelproces en diverse mogelijke defecten tijdens het spuitgieten te voorspellen, om zo de productstructuur en het matrijsontwerp te optimaliseren.
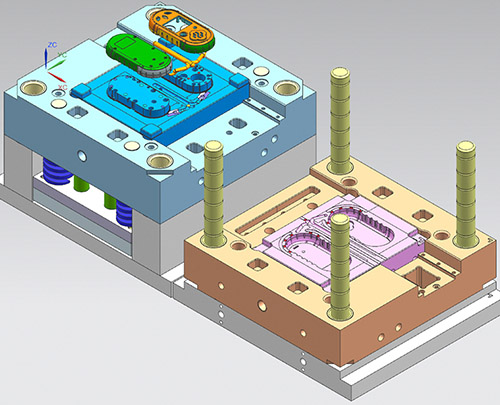
1.2 Ontwerp van de matrijsstructuur:
De matrijs zelf is een complex en nauwkeurig ontwerp. De ontwerper moet de matrijsvorm en de matrijskern plannen om de binnen- en buitenoppervlakken van het product te vormen. Het aanspuitsysteem, inclusief de hoofdkanaal en injectiepoort, is hierbij essentieel. Het koelsysteem, met waterkanalen in de matrijs, zorgt ervoor dat de matrijstemperatuur snel daalt en de spuitgietcyclus wordt verkort.
Het uitwerpsysteem: nadat het product is afgekoeld en gestold, is een pin, duwplaat, enz. nodig om het soepel uit de mal te verwijderen.
Het afzuigsysteem: om lucht uit de matrijs te verwijderen tijdens het smeltvulproces. De laterale kerntrekconstructie: deze is voornamelijk bedoeld voor producten met omgekeerde structuren of gaten, en vereist een extra ontwerp om het ontvormen te vergemakkelijken. Voordat de matrijs wordt geopend, wordt een laterale beweging uitgevoerd om het ontvormen te bewerkstelligen.
Materiaalkeuze en bewerking van de matrijs: De meest gebruikte materialen zijn P20 en H13. De keuze hiervoor hangt af van de prijs van het product, de levensduur van de matrijs en de productstructuur.
2. Voorbereiding en voorbehandeling van de grondstoffen
2.1 Selectie van kunststofsoorten:
Kies het juiste plastic op basis van de productvereisten. Elk type plastic heeft verschillende eigenschappen; zo is ABS relatief sterk, PP licht van gewicht, PC goed transparant en slagvast, en PA slijtvast.
2.2 Voorbehandeling van de grondstoffen:
Dit houdt in dat de plastic grondstoffen enkele uren in een droger worden gedroogd om het resterende vocht te verwijderen. Als het vocht niet wordt verwijderd, zullen er onder invloed van de hoge matrijstemperatuur luchtbellen in het product ontstaan. Als het product andere kleureisen heeft, is kleuraanpassing ook nodig. Kleuraanpassing wordt meestal bereikt door kleurmasterbatches of kleurpoeders toe te voegen om de gewenste kleur te verkrijgen.
3. Spuitgietproces:
Dit is de meest cruciale stap. Het product kan pas worden geproduceerd na een complete spuitgietcyclus.
1. Het klemmen en vergrendelen van de mal betekent, zoals de naam al suggereert, het sluiten van de mal.
2. Injectie, dat wil zeggen dat de schroef in de cilinder roteert onder invloed van het systeem om de plasticdeeltjes te transporteren, samen te persen en te plastificeren. Nadat de plastificatie is voltooid, stopt de schroef met draaien en wordt het geplastificeerde gesmolten materiaal met hoge snelheid in de gesloten matrijs gespoten.
3. Drukbehoud: de matrijs wordt gevuld, de injectiesnelheid neemt af en de drukbehoudfase begint. De schroef blijft een bepaalde druk handhaven totdat het product is gevormd.
4. Afkoeling: Na het injecteren en het behouden van de druk begint het product af te koelen en te stollen in de mal. Omdat het afkoelen in de mal lang duurt, beslaat dit minstens de helft van de totale productiecyclus.
5. Vormopening en uitwerping: Nadat het product is afgekoeld en gestold, opent de vorm en treedt het uitwerpsysteem in werking, waardoor het product uit de vormkern wordt geduwd.
4. Nabewerking en verfijning
Wanneer het product uit de mal wordt gehaald, zitten er meestal nog wat accessoires aan vast die verder bewerkt moeten worden.
4.1. Verwijdering van de waterafsluiter:
Nadat het product is gevormd en het gietsysteem is gestold, moet het overtollige water van het product worden gescheiden. Bij kleine producten kan dit al tijdens het uitwerpproces gebeuren, terwijl bij complexe producten handmatig water van de gietopening moet worden verwijderd.
4.2 Nabewerking:
Afhankelijk van de productvereisten kan aanvullende verwerking nodig zijn.
4.3 Ontbramen:
Na het vormen van het product kan het oppervlak, met name bij de scheidingslijn of de penpositie, bramen of ruwe randen vertonen die verwijderd moeten worden.
4.4 Zeefdrukken / Spuiten:
Afhankelijk van de gebruikseisen van het product, kan het nodig zijn om het logo van het zeefdrukbedrijf of de oppervlaktebeschildering aan te brengen.
4.5 Ultrasoon lassen:
Meerdere spuitgietproducten worden door middel van ultrasoon lassen samengevoegd tot één compleet, integraal onderdeel.
4.6 Montage:
Samengesteld met andere onderdelen.
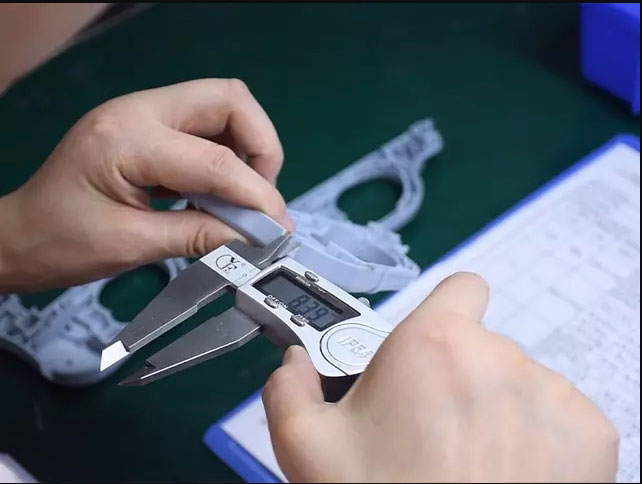
5. Kwaliteitsinspectie en -controle zijn een belangrijk onderdeel van de spuitgietproductie.
1. Eerste stukinspectie:
Voordat we met de massaproductie beginnen, moeten we het eerste exemplaar grondig inspecteren, inclusief de afmetingen, het uiterlijk en de functionaliteit. We moeten ervoor zorgen dat alle parameterinstellingen correct zijn en dat het product gekwalificeerd is voordat de massaproductie van start gaat.
2. Inline-inspectie en steekproefinspectie:
Tijdens massaproductie zijn ook regelmatige inspecties vereist. We moeten ons richten op uiterlijke gebreken (zoals ontbrekende materialen, krimp) en belangrijke afmetingen om ervoor te zorgen dat het product aan de kwaliteitseisen voldoet.
3. Nauwkeurige meting:
Tijdens het inspectieproces moeten we precisie-instrumenten zoals schuifmaten, micrometers en 3-coördinatenmeetmachines gebruiken om nauwkeurige inspecties van afmetingen en geometrische toleranties uit te voeren.
4. Prestatietesten:
Treksterkte, slagvastheid en andere prestatie-eisen moeten volgens de specificaties worden getest.
Spuitgietdefecten zijn problemen die ontstaan tijdens het productieproces van kunststofproducten als gevolg van factoren zoals procesparameters, matrijsontwerp of materiaaleigenschappen. Voor deze defecten bestaat ook een reeks bijbehorende maatregelen.
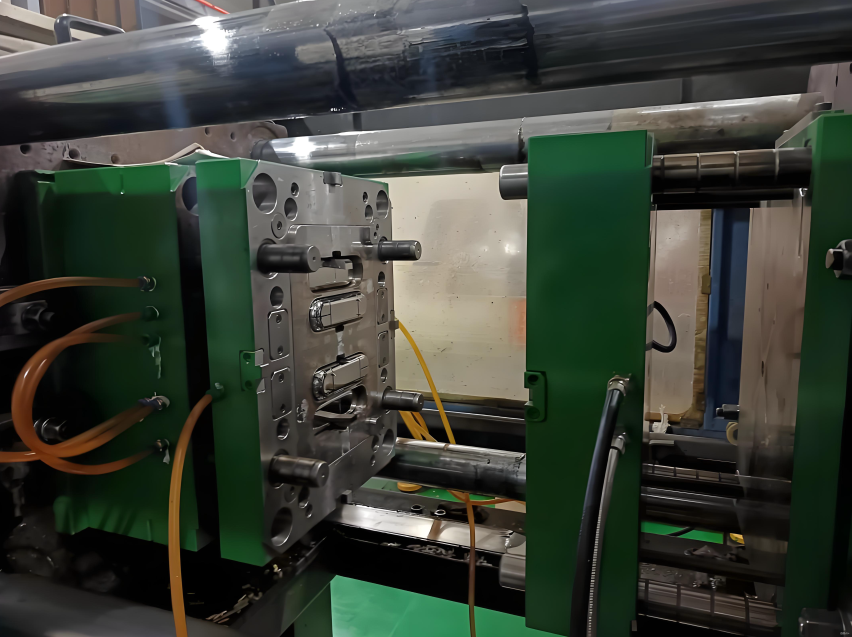
Veelvoorkomende defecten en oplossingen bij spuitgieten van onderdelen
Spuitgietdefecten zijn problemen die ontstaan tijdens het productieproces van kunststofproducten als gevolg van factoren zoals procesparameters, matrijsontwerp of materiaaleigenschappen. Voor deze defecten bestaat ook een reeks bijbehorende maatregelen.
1. Uiterlijke defecten bij spuitgieten
1.1 Materiaaltekort:
2.1 Vliegende Rand:
De belangrijkste manifestatie is de aanwezigheid van overmatige bramen aan de randen van kunststof onderdelen, voornamelijk op het scheidingsvlak van de matrijs, het aansluitvlak van de schuif of de spleet van de uitwerppen. De oorzaak van de braamvorming is een te hoge injectiedruk, onvoldoende klemkracht waardoor de spleet in de matrijs uitzet door het gesmolten materiaal, een hoge materiaaltemperatuur die de viscositeit van het gesmolten materiaal verlaagt, waardoor het in de matrijsspleet kan doordringen, vreemde stoffen op het scheidingsvlak van de matrijs, slijtage die resulteert in een te grote aansluitspleet, een onjuiste poortpositie waardoor het gesmolten materiaal tegen de matrijs botst en spanning genereert.
3.1 Zilveren lijnen:
De symptomen zijn zilverwitte, draadachtige strepen die verschijnen op het oppervlak van spuitgegoten onderdelen. Dit komt vaak voor bij kunststoffen zoals ABS, PC en PMMA. De oorzaken van deze zilverstrepen zijn: De grondstoffen bevatten vocht of vluchtige stoffen. Tijdens het spuitgietproces verdampen deze stoffen tot gassen die niet kunnen worden afgevoerd, waardoor ze op het oppervlak van de kunststof onderdelen achterblijven. Een te hoge materiaaltemperatuur zorgt ervoor dat de grondstoffen ontbinden en gassen produceren. De oppervlakteruwheid van de matrijs is onvoldoende, waardoor het smeltmateriaal ongelijkmatig vloeit.
4.1 Depressie:
Het belangrijkste kenmerk zijn deukjes in het oppervlak van de kunststof onderdelen, die vaak voorkomen bij inconsistenties in de wanddikte, in de buurt van de ribben of injectiepoorten.
De oorzaak van de krimp ligt in de inconsistentie van de wanddikte van de kunststof onderdelen. Er is een significant verschil in de uniformiteit van de wanddikte en de afkoelsnelheid in het gebied met de grootste wanddikte is laag. Tijdens het spuitgieten heeft het gesmolten materiaal onvoldoende dikte om volledig te krimpen, de drukduur is onvoldoende, de druk is te laag, de matrijstemperatuur is te hoog en de afkoelsnelheid van de kunststof onderdelen is te laag, waardoor de krimp toeneemt.
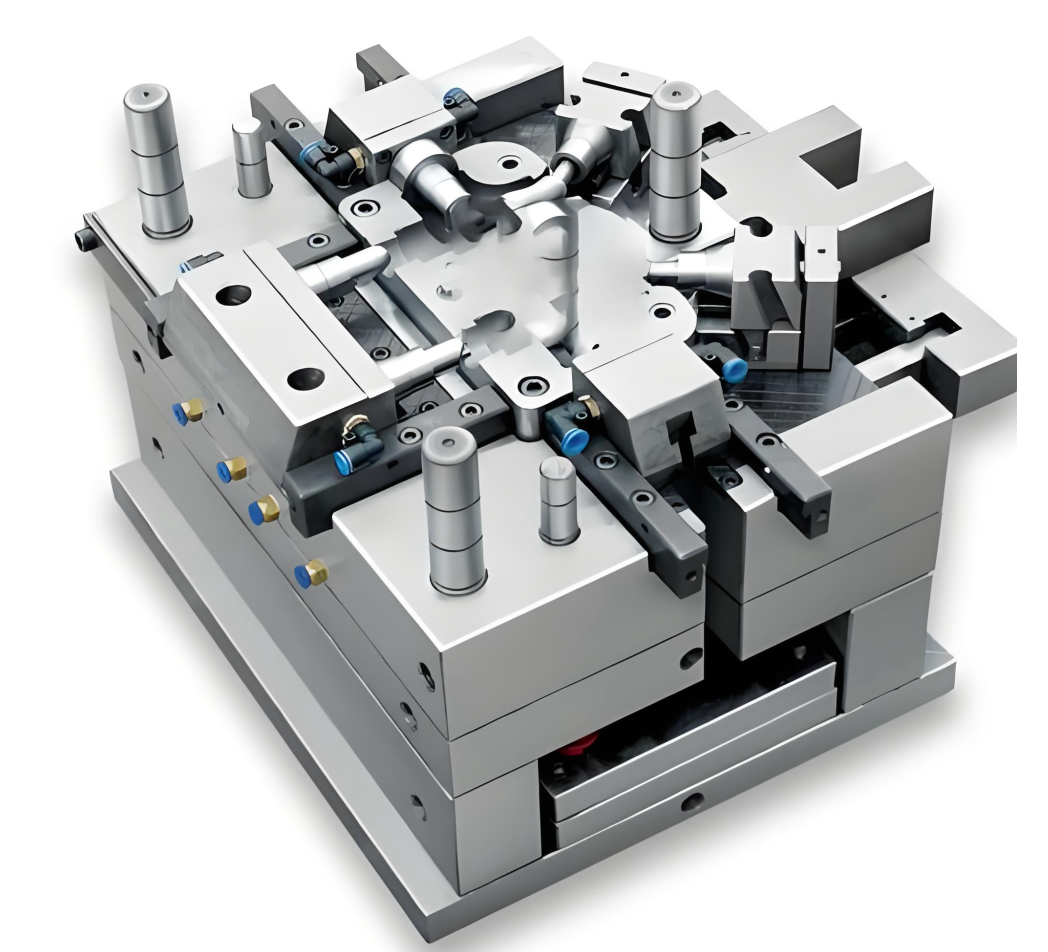
2. Afmetings- en precisiedefecten bij spuitgieten
2.1 Overmatige/onvoldoende afmeting
De belangrijkste verschijnselen zijn als volgt: De werkelijke afmetingen van de kunststof onderdelen overschrijden de tolerantie die in de tekening is gespecificeerd, en zijn groter of kleiner dan de vereiste afmetingen. De oorzaken van de afmetingsafwijking zijn: afwijkingen in de matrijsgrootte leiden tot afmetingsafwijkingen van de kunststof onderdelen; instabiele parameters van het spuitgietproces leiden tot schommelingen in de krimp; instabiele grondstoffen als gevolg van verschillende productiebatches resulteren in verschillen in materiaaleigenschappen; en inconsistente koeling veroorzaakt inconsistente krimp.
2.2 Transformatie
Het voornaamste probleem is dat de kunststof onderdelen na afkoeling vervormen en de vorm die in de tekening is aangegeven niet behouden. De oorzaken hiervan zijn als volgt: De afkoelsnelheid van verschillende delen van de kunststof onderdelen is niet uniform, wat leidt tot verschillen in krimp en spanningsopbouw. De positie van de injectieopening is onjuist ingesteld, waardoor spanningsconcentratie ontstaat tijdens het vullen met gesmolten materiaal en geconcentreerde spanning tijdens het uitwerpen van de mal, met vervorming als gevolg.
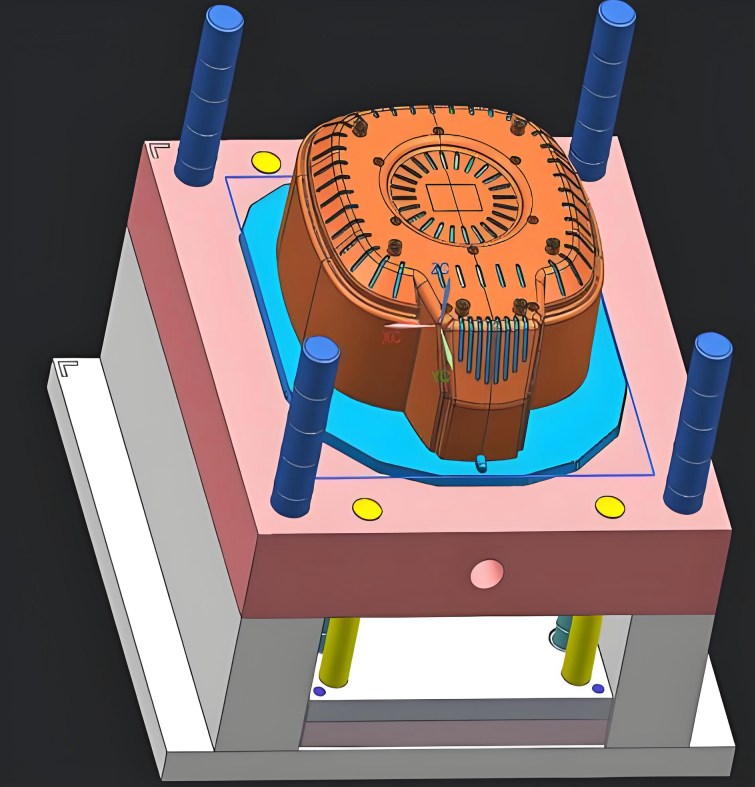
3. Structurele en prestatiegebreken van spuitgietonderdelen
3.1 Laslijn
Het belangrijkste verschijnsel is dat het smeltmateriaal in de matrijs vloeit en lijnen vormt, die het uiterlijk van het kunststofonderdeel beïnvloeden en vaak bij de injectieopening zichtbaar zijn.
3.2Bubbels
Het belangrijkste symptoom is de aanwezigheid van luchtbellen in het inwendige van de kunststof onderdelen. Deze komen vaak voor in de dikwandige gedeelten en bij de injectiepoorten. De oorzaak hiervan is dat het vocht in de grondstoffen verdampt tot gas en in de kunststof onderdelen vast komt te zitten. De afvoer van het smeltmateriaal verloopt niet soepel, waardoor het gesmolten materiaal tijdens het spuitgieten lucht omsluit en bellen vormt.
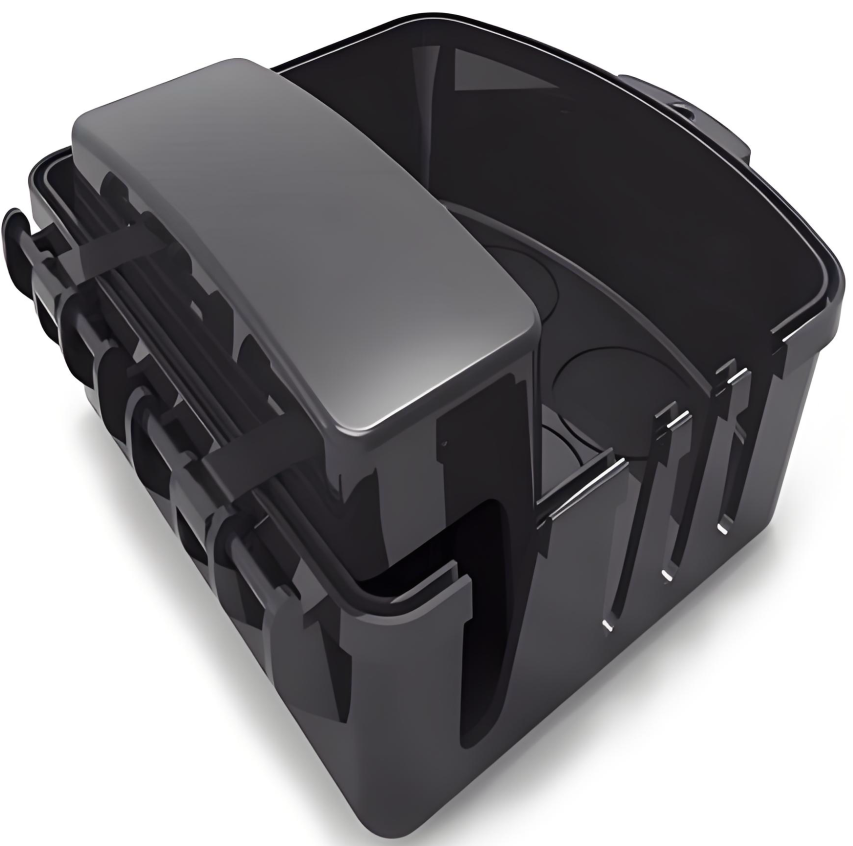
4. Brosbreuk:
Oplossing:
Droog de grondstoffen grondig om het vocht te verwijderen. Door de injectiesnelheid te verlagen, de matrijstemperatuur te verhogen en de wachttijd te verlengen, kan het gas effectiever worden afgevoerd. De belangrijkste gevolgen zijn een slechte taaiheid van de gegoten onderdelen, die gevoelig zijn voor scheuren. Dit wordt vaak gezien bij brosse kunststoffen zoals PC, PMMA en PS.
Oorzaken:
Ontleding van grondstoffen of de introductie van onzuiverheden leidt tot het breken van moleculaire ketens; overmatige interne spanning tijdens het spuitgieten, zoals snelle afkoeling of overmatige druk, en ruwheid van het oppervlak van de matrijs veroorzaken microscheurtjes op het oppervlak van de gegoten onderdelen; en onvoldoende of ineffectief gehalte aan versterkingsmiddelen in de grondstoffen.
Dit zijn veelvoorkomende kunststofsoorten die wij via onze spuitgietdiensten aanbieden. Nadat u de basisprincipes van materialen zoals gangbare kwaliteiten, merken, voor- en nadelen kent, kunt u het juiste spuitgietmateriaal kiezen op basis van uw toepassingsvereisten.
Gereedschapsmateriaal:
Voordat het spuitgietproces begint, is voor zowel kleine als grote productievolumes een CNC-gefreesde matrijs met hoge tolerantie nodig. De meest gebruikte materialen zijn onder andere:
| Gereedschapsstaal: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Roestvrij staal: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plastic materialen:
De kunststofspuitgietdienst biedt een breed scala aan materialen met verschillende eigenschappen, waaronder slagvastheid, stijfheid, hittebestendigheid, chemische bestendigheid, enzovoort.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Additieven en vezels:
Standaard kunststofmaterialen voldoen mogelijk niet aan de eisen van op maat gemaakte spuitgietonderdelen. In dat geval kunnen additieven en vezels worden toegevoegd om de esthetische en functionele eigenschappen te verbeteren en zo extra mogelijkheden te bieden voor uw spuitgietonderdelen.
| UV | absorbers | kleurstoffen |
| Flame | vertragers | Glasvezels |
| weekmakers |
Oppervlakteafwerkingen voor spuitgieten
Spuitgieten omvat onder andere matrijsfabricage, kunststofspuitgieten en meer. De oppervlaktebehandeling van de matrijs vindt meestal plaats tijdens het productieproces. Na het spuitgieten voeren we, conform uw wensen, bepaalde oppervlaktebehandelingen uit op het eindproduct.
Glans
Een hoogwaardige afwerking wordt verkregen door middel van diamantpolijsten en resulteert in glanzende oppervlakken op spuitgietonderdelen.
Half glanzend
Bij B-kwaliteit afwerkingen wordt schuurpapier met een grovere korrel gebruikt om onderdelen te produceren met een iets ruwere afwerking dan onderdelen van A-kwaliteit. Op maat gemaakte kunststof onderdelen die een B-kwaliteit afwerking ondergaan, hebben een matte oppervlaktestructuur.
Mat
Bij C-kwaliteit afwerkingen wordt gebruikgemaakt van schuurstenen met een grove korrel om een ruw, oneffen oppervlak te creëren. Spuitgietonderdelen van kunststof die een C-kwaliteit afwerking ondergaan, hebben een matte oppervlaktestructuur.
Structuur
Afwerkingen van klasse D gebruiken gruis en droge glasparels of oxide om een zeer ruwe textuurafwerking te produceren. Afhankelijk van het type materiaal dat wordt gebruikt, kunnen producten een satijnachtige of doffe afwerking hebben.
Toepassingen van spuitgieten
Omdat spuitgieten een hoge precisie mogelijk maakt bij hoge productiesnelheden zonder de materiaalstructuur te veranderen, wordt het steeds vaker toegepast in een groeiend scala aan machines, besturingssystemen en gereedschappen voor spuitgieten. NOBLE zet zich in voor het leveren van precisiebewerkingen voor alle sectoren. Onze precisieonderdelen, vervaardigd met spuitgieten, zijn overal te vinden, waaronder...
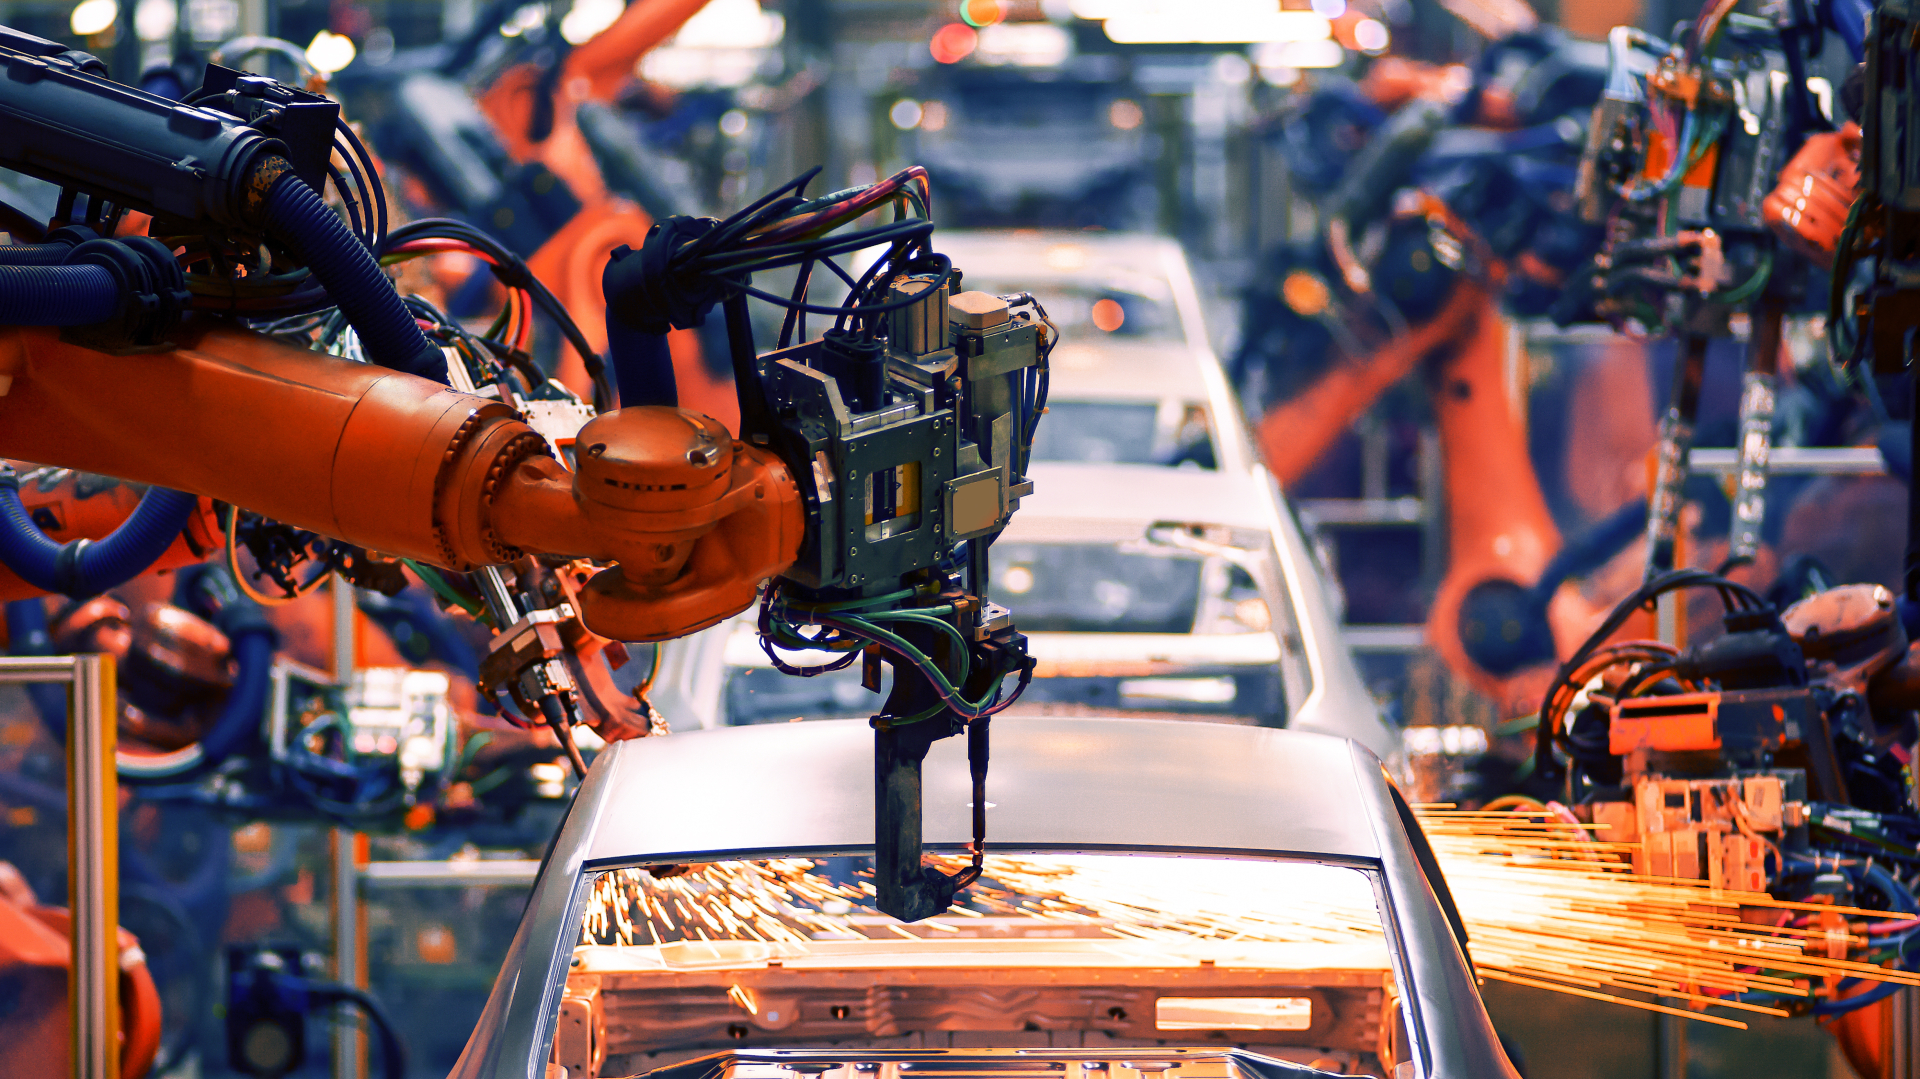
Automatiseringsapparatuur
Met de NOBLE Rapid Prototyping-service kunt u snel en eenvoudig geautomatiseerde functionele prototypes maken om uw ontwerp te testen en te optimaliseren, het juiste proces te selecteren, kosten te verlagen en projectcycli te verkorten. Dankzij onze on-demand services kunnen we geautomatiseerde onderdelen met een hoge mate van nauwkeurigheid produceren.
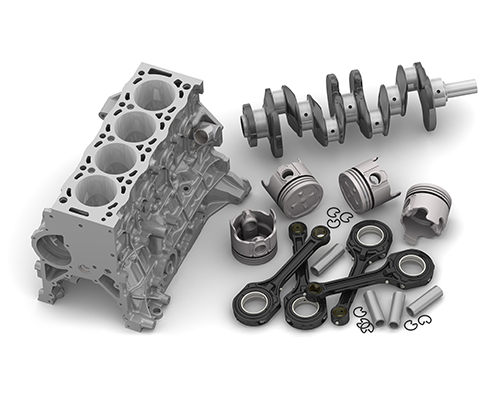
Automobielsector
Onze productiediensten voor kleine series zijn de ideale oplossing voor de productie van auto-onderdelen op aanvraag.
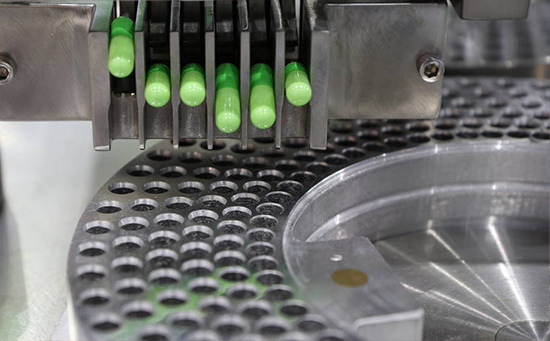
Medische hulpmiddelen
Fabrikanten van medische benodigdheden, tech-startups en onderzoekslaboratoria profiteren aanzienlijk van de prototypingoplossingen die wij bieden.
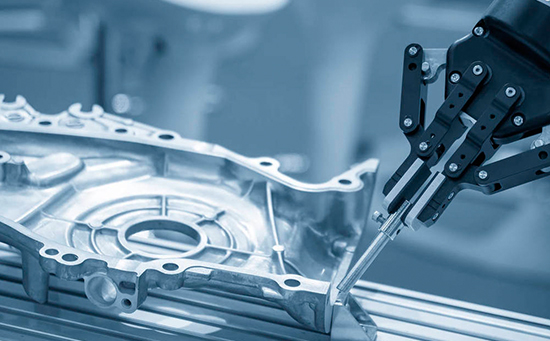
Robotics
Onze industriële diensten voor het prototypen van robots en de productie van onderdelen dragen bij aan de voortdurende ontwikkeling van de robotica-markt.
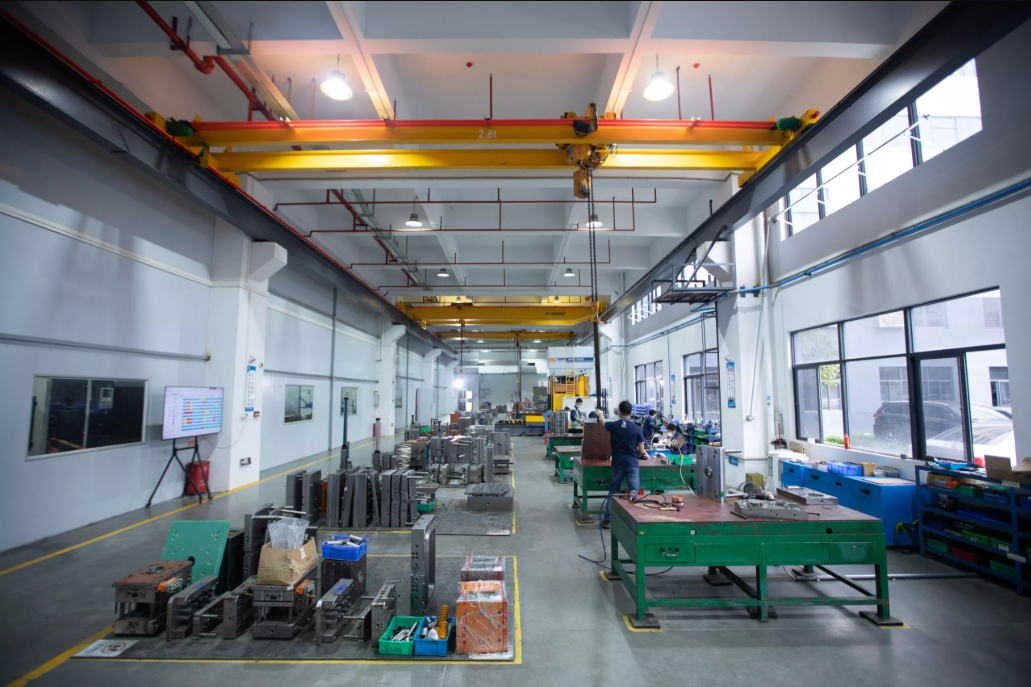
Waarom kiezen voor NOBLE voor maatwerk spuitgieten?
Spuitgieten is een uitstekende keuze voor de massaproductie van kunststof onderdelen. Jaarlijks kiezen talloze hightechbedrijven wereldwijd voor NOBLE voor de verwerking van spuitgietonderdelen. Waarom kiezen zoveel klanten voor ons? NOBLE is een Chinees-Britse joint venture met onafhankelijke R&D-, productie- en verkoopcapaciteiten. We hebben uitgebreide ervaring met spuitgietprocessen en kunnen een volledig dienstenpakket leveren voor uw nieuwe projecten, inclusief ontwerp, productie, assemblage, inspectie en testen, en verpakking.
Materiële veelzijdigheid
NOBLE biedt meer dan 200 materialen om uit te kiezen, waaronder standaard- en technische kunststoffen, zodat u de juiste balans tussen prestatie en kosten kunt vinden en alternatieve materiaalmogelijkheden kunt identificeren om de totale productiekosten te verlagen.
High Efficiency
Met gecertificeerde binnenlandse fabrieken en een sterk toeleveringsketensysteem kunnen we productontwikkelingscycli versnellen en de productie van uw spuitgietonderdelen zo snel mogelijk voltooien.
Uitgebreide mogelijkheden
Wij bieden een breed scala aan spuitgietdiensten, van ontwerp en prototyping tot matrijsbouw en productie. Dankzij onze uitgebreide mogelijkheden kunnen wij complete oplossingen bieden die aansluiten op de behoeften van onze klanten.
Consistentie en hoge kwaliteit
Dankzij gecertificeerde fabrieken, die tijdens het productieproces inspecties uitvoeren en na de productie maatnauwkeurigheden controleren, is een consistente kwaliteit en hoge precisie van de op maat gemaakte onderdelen gegarandeerd, ongeacht de complexe vorm.
concurrerende Prijs
Wij bieden u hoogwaardige, op maat gemaakte spuitgietdiensten tegen concurrerende prijzen, van prototypeontwerp tot productie, en spuitgietoplossingen die volledig aan uw wensen voldoen, zodat u gegarandeerd hoogwaardige onderdelen ontvangt. Ons getalenteerde team kan u spuitgietoplossingen met toegevoegde waarde bieden die uw budget overstijgen.
Kwaliteitsborging
We hanteren een streng kwaliteitscontroleproces om ervoor te zorgen dat elk spuitgietonderdeel dat we produceren van de hoogste kwaliteit is. Ons team inspecteert elk gegoten onderdeel om te garanderen dat het aan onze strenge kwaliteitsnormen voldoet.