
Wat is spuitgieten van kunststof?
Kunststofspuitgieten is een veelgebruikt productieproces in de industrie. Het kernprincipe is het injecteren van gesmolten materiaal in een vooraf ontworpen matrijs, waar het materiaal afkoelt en stolt tot de gewenste vorm van het onderdeel. Dit proces is zeer materiaalvriendelijk en niet alleen geschikt voor de meest voorkomende thermoplastische kunststoffen en thermohardende polymeren, maar ook toepasbaar voor de productie van diverse materialen zoals metalen (in dat geval wordt het spuitgieten genoemd), glas, elastomeren en zelfs snoep. Het hele proces begint met het toevoeren van grondstoffen aan een verwarmde cilinder, waar ze gelijkmatig smelten door de mengwerking van een schroefvijzel. Het gesmolten materiaal wordt vervolgens onder hoge druk in de matrijs geïnjecteerd en na afkoeling en stolling is het resulterende product identiek aan de matrijs. In de daadwerkelijke productie is de matrijsfabricage een cruciale stap. Professionele matrijsfabrikanten produceren doorgaans matrijzen van metalen materialen zoals staal of aluminium, gebaseerd op ontwerpen van industrieel ontwerpers of ingenieurs, om ervoor te zorgen dat de matrijzen de vereiste kenmerken van het onderdeel nauwkeurig kunnen reproduceren. Het toepassingsgebied van spuitgiettechnologie is extreem breed en maakt de efficiënte productie mogelijk van alles, van miniatuur elektronische componenten tot grote carrosseriepanelen voor auto's. De laatste jaren, met de vooruitgang in 3D-printtechnologie , worden nieuwe soorten fotopolymeermaterialen gebruikt voor de productie van eenvoudige spuitgietmatrijzen. Deze materialen vertonen speciale thermoplastische eigenschappen bij lage temperaturen, waardoor ze niet smelten tijdens het spuitgietproces. Dit biedt nieuwe technische oplossingen voor snelle prototyping en productie in kleine series.
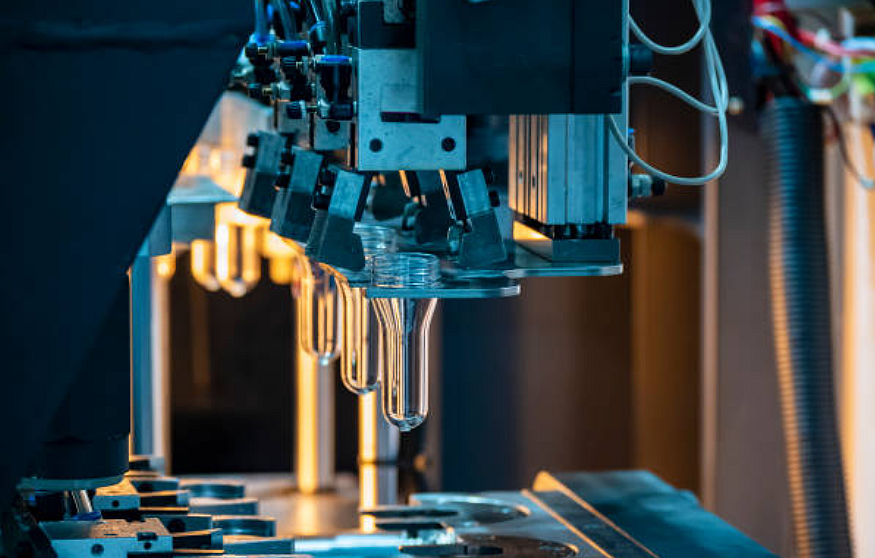
Hoe werkt spuitgieten van kunststof werken?
Stap 1: Voorbereiding en verhitting/smelten van de grondstoffen
Spuitgieten is een zeer efficiënte en precieze bewerkingstechniek voor kunststof, waarbij de volledige workflow een naadloze coördinatie van meerdere cruciale stappen omvat. Het gehele productieproces begint met de voorbehandeling van de grondstoffen, waarbij kunststofkorrels of -poeders eerst grondig gedroogd moeten worden om al het aanwezige vocht te verwijderen. Deze stap is cruciaal, omdat restvocht bij hoge temperaturen kan verdampen, wat kan leiden tot luchtbellen of oppervlaktedefecten in het eindproduct. De gedroogde grondstoffen worden in de trechter van de spuitgietmachine gevoerd en komen onder invloed van de zwaartekracht in de verwarmde cilinder terecht. De cilinder is uitgerust met een speciaal ontworpen roterende schroef, die niet alleen het materiaal transporteert, maar door zijn unieke geometrische structuur ook sterke schuifkrachten en mengeffecten genereert. Het verwarmingssysteem regelt de temperatuur van de cilinder nauwkeurig binnen het smelttemperatuurbereik van de kunststof, dat doorgaans is verdeeld in meerdere temperatuurzones voor gradiëntverwarming, waardoor een uniforme verwarming en geleidelijke smelting van de kunststof wordt gegarandeerd. Door de rotatie van de schroef ondergaan de vaste kunststofkorrels een transformatie van de glasachtige toestand naar de zeer elastische toestand en uiteindelijk naar de viskeuze vloeitoestand, waardoor een smelt met goede vloeibaarheid ontstaat. Dit plastificeerproces vereist nauwkeurige controle van parameters zoals temperatuur, druk en schroefsnelheid.
Stap 2: Toevoeren en smelten van thermoplastisch plastic
Het spuitgieten van kunststof is een van de meest cruciale stappen in het spuitgietproces en bepaalt direct de vormkwaliteit en maatnauwkeurigheid van het eindproduct. Nadat de kunststofgrondstof volledig in de cilinder is gesmolten, gaat de spuitgietmachine over naar de hogedrukinjectiefase. Op dit punt drijft het hydraulische systeem de schroef aan met een nauwkeurig gecontroleerde snelheid en druk, waardoor de gesmolten kunststof aan het uiteinde van de schroef via het spuitmondje in de gesloten matrijs wordt geïnjecteerd. Dit injectieproces moet onder extreem hoge druk plaatsvinden, doorgaans variërend van tientallen tot honderden megapascal, om ervoor te zorgen dat de stroperige smelt snel elke hoek van de matrijs vult. Het matrijssysteem is zorgvuldig ontworpen, inclusief structuren zoals de hoofdkanaal, de kanalen en de poort, die samen de smeltstroom geleiden en het vulproces controleren. Tijdens het vulproces moeten de temperatuur, druk en stroomsnelheid aan de voorrand van de smelt nauwlettend worden gecontroleerd, aangezien eventuele schommelingen kunnen leiden tot defecten zoals onderdosering, braamvorming of lasnaden.
Stap 3: Druk vasthouden
Bij het spuitgieten is de fase van de houddruk een cruciale stap voor het waarborgen van de productkwaliteit. Deze fase heeft een directe invloed op de maatnauwkeurigheid, de mechanische eigenschappen en de oppervlaktekwaliteit van het eindproduct. Zodra het gesmolten plastic de matrijs vult, gaat het systeem direct over naar de fase van de houddruk. Tijdens deze fase blijft de spuitgietmachine een bepaalde druk uitoefenen op het nog niet volledig gestolde plastic. De belangrijkste functie van deze fase is het compenseren van de volumekrimp die optreedt tijdens het afkoelen, waardoor defecten zoals maatafwijkingen, deuken in het oppervlak of interne holtes als gevolg van materiaalkrimp worden voorkomen. Het proces van de houddruk vereist nauwkeurige controle van drie belangrijke parameters: houddruk, houdtijd en houddrukcurve. De houddruk wordt doorgaans ingesteld op 30%-80% van de injectiedruk, waarbij specifieke waarden worden geoptimaliseerd op basis van materiaaleigenschappen, productstructuur en procesvereisten. De houdtijd is afhankelijk van de wanddikte van het product en de afkoelsnelheid en duurt over het algemeen voort totdat het plastic bij de aanspuitopening volledig is gestold.
Stap 4: Bewaar- en afkoeltijd
Bij het spuitgieten is de afkoelfase een cruciale factor voor de productie-efficiëntie en productkwaliteit. Na de fase van het vasthouden van de druk, ondergaat het gesmolten plastic in de matrijs een gecontroleerd afkoelproces. Dit proces duurt voort totdat het onderdeel voldoende structurele sterkte en vormvastheid heeft bereikt om veilig te kunnen worden ontvormd. Het afkoelproces is niet zomaar natuurlijke warmteafvoer, maar een nauwkeurig gecontroleerd warmtewisselingsproces. De matrijs is uitgerust met een complex koelkanaalsysteem dat gebruikmaakt van circulerende koelmedia (meestal water of olie) om de warmte die vrijkomt tijdens de stolling van het plastic snel af te voeren. Het ontwerp van het koelsysteem moet wetenschappelijk onderbouwd zijn en zowel een efficiënte koeling garanderen als interne spanningen of vervormingen door plaatselijke overkoeling voorkomen. De duur van de afkoeltijd hangt af van meerdere factoren, waaronder de thermische eigenschappen van het plastic materiaal, de wanddikte van het product, de matrijstemperatuur en de efficiëntie van het koelsysteem. Bij kristallijne kunststoffen zoals PP en PE moet ook rekening worden gehouden met de invloed van de kristalliniteit op de productprestaties, waardoor de controle van de afkoelsnelheid bijzonder belangrijk is.
Stap 5: Uitwerp- en afwerkingsprocessen
De laatste cruciale fase van spuitgieten is het openen van de matrijs en het verwijderen van het onderdeel, waarmee de gehele spuitgietcyclus wordt voltooid. Zodra het onderdeel voldoende is afgekoeld in de matrijs en de gewenste hardheid heeft bereikt, treedt het klemsysteem van de spuitgietmachine in werking. Eerst schakelt het over van de hogedrukklemmodus naar de lagedrukbeveiligingsmodus, waarna de matrijs soepel langs de scheidingslijn opent volgens het vooraf ingestelde programma. De openingsvolgorde en -snelheid van de matrijs moeten nauwkeurig worden geregeld, meestal met behulp van een drietraps openingscurve (langzaam-snel-langzaam), om een efficiënte matrijsopening te garanderen en schade aan het onderdeel of matrijsletsel door een abrupte scheiding te voorkomen. Nadat de matrijs volledig is geopend, treedt het uitwerpsysteem aan de bewegende matrijszijde in werking. Uitwerpmechanismen zoals uitwerppennen, uitwerpplaten of pneumatische kleppen bewegen soepel onder hydraulische of mechanische aandrijving om het gegoten onderdeel uit de matrijs te scheiden. Het uitwerpproces vereist bijzondere aandacht voor de controle van de uitwerpsnelheid, slag en uitwerpfrequentie om ervoor te zorgen dat het product volledig en zonder defecten zoals uitwerpsporen of vervormingen uit de mal wordt verwijderd. Voor producten met een complexe structuur kunnen speciale ontvormmethoden nodig zijn, zoals de sequentiële werking van meerdere uitwerpmechanismen of roterend ontvormen.
Wat zijn de toepassingen van kunststofspuitgieten?
1. Automobielindustrie
Kunststofspuitgieten speelt een cruciale rol in de automobielindustrie en omvat de productie van diverse componenten, van interieur tot exterieur, en van functionele tot decoratieve onderdelen. In de sector van auto-interieurs wordt spuitgiettechnologie veelvuldig gebruikt voor de productie van instrumentenpanelen uit één stuk, deurpanelen, middenconsoles, armleuningen en diverse opbergvakken. Deze componenten moeten niet alleen voldoen aan strenge eisen op het gebied van maatnauwkeurigheid, maar ook een uitstekende tactiele ervaring en een esthetisch aantrekkelijke oppervlaktestructuur bieden. Spuitgieten, in combinatie met vervolgprocessen zoals lakken, coaten of IMD (in-mold decoration), kan perfect aan deze eisen voldoen. In de sector van auto-exterieurs hebben spuitgegoten componenten zoals bumpersystemen, wielkastlijsten en grille-assemblages niet alleen complexe driedimensionale vormen, maar moeten ze ook voldoen aan speciale prestatie-eisen zoals slagvastheid en weerbestendigheid.
2. Medische apparaten
Kunststofspuitgiettechnologie speelt een onmisbare rol in de productie van medische hulpmiddelen , met toepassingen die zich uitstrekken van basis medische verbruiksartikelen tot hoogwaardige precisie-instrumenten. Op het gebied van medische wegwerpartikelen worden spuitgietprocessen gebruikt voor de massaproductie van diverse steriele spuitonderdelen, infuusfittingen, vacuümbloedafnamebuizen, virusmonsterbuizen en andere medische wegwerpartikelen. Deze producten moeten aan strenge eisen voldoen op het gebied van maatnauwkeurigheid, oppervlakteafwerking en afdichtingsprestaties. Op het gebied van in-vitrodiagnostiek bieden nauwkeurig spuitgegoten microfluïdische chips, behuizingen voor reagentia-kits en testkaartsubstraten betrouwbare technische ondersteuning voor moderne moleculaire diagnostiek en point-of-care testen (POCT). Op het gebied van chirurgische instrumenten wordt spuitgiettechnologie gebruikt voor de productie van handvatten voor laparoscopische instrumenten, hemostaatonderdelen, chirurgische hechtinstrumenten en andere producten.
3. Elektronica en elektrische apparaten
Spuitgieten speelt een cruciale rol in de elektronica- en elektrotechniek, met toepassingen die vrijwel elke fase van de toeleveringsketen voor diverse elektronische producten doordringen. In de consumentenelektronica wordt spuitgieten veelvuldig gebruikt voor de productie van smartphonebehuizingen, laptoponderdelen, smartwatch-behuizingen en andere producten. Deze producten vereisen niet alleen een extreem hoge maatnauwkeurigheid en oppervlaktekwaliteit, maar moeten ook voldoen aan moderne ontwerpeisen voor lichtgewicht, slanke profielen en een constructie uit één stuk. Elektronische connectoren vormen een ander belangrijk toepassingsgebied voor spuitgieten, waaronder precisiecomponenten zoals USB-poorten, Type-C-connectoren en printplaatconnectoren. Deze producten stellen zeer strenge eisen aan maatvastheid en isolatieprestaties, waarbij toleranties vaak binnen ±0.02 mm worden gehouden. In de huishoudelijke apparatenindustrie moeten componenten zoals airconditioningpanelen, wasmachinebedieningspanelen en koelkastdeurgrepen, die via spuitgieten worden vervaardigd, niet alleen voldoen aan eisen op het gebied van structurele sterkte, maar ook uitstekende weerbestendigheid en brandvertragende eigenschappen bezitten.
Voordelen van kunststofspuitgieten
1. Hoge vormefficiëntie
Kunststofspuitgieten onderscheidt zich in de maakindustrie door zijn uitzonderlijke productie-efficiëntie. Dit proces maakt gebruik van een volledig geautomatiseerde productiestroom, waardoor een continue, ononderbroken werking mogelijk is, van de aanvoer van grondstoffen tot de uitvoer van het eindproduct. Een typische spuitgietcyclus duurt doorgaans 15 tot 120 seconden, afhankelijk van de grootte en complexiteit van het product. Moderne hogesnelheidsspuitgietmachines kunnen tot wel honderden spuitgietcycli per minuut bereiken, waardoor ze bijzonder geschikt zijn voor de productie van componenten die op grote schaal moeten worden vervaardigd. In vergelijking met traditionele bewerking of handmatig spuitgieten kan spuitgieten meer dan 90% van de productietijd besparen. Bovendien maakt de toepassing van meervoudige matrijstechnologie het mogelijk om tientallen identieke producten tegelijkertijd te spuitgieten in één enkele injectie, waardoor de output per tijdseenheid verder wordt verhoogd. Deze zeer efficiënte productiemethode verlaagt de productiekosten per eenheid aanzienlijk en biedt daarmee een ideale oplossing voor grootschalige industriële productie.
2. Hoge precisie en goede herhaalbaarheid
Het spuitgietproces voor kunststof biedt uitstekende voordelen op het gebied van maatnauwkeurigheid en productconsistentie. Geavanceerde spuitgietmachines in combinatie met nauwkeurig bewerkte matrijzen maken ultrahoge maattoleranties van ±0.01 mm mogelijk, waarmee aan de strengste eisen voor precisieonderdelen wordt voldaan. Dit precisieniveau is cruciaal voor producten zoals elektronische connectoren en medische apparaten, die zeer gevoelig zijn voor maatnauwkeurigheid. Wat betreft herhaalbaarheid vertonen spuitgegoten producten minimale variatie tussen batches, met CPK-waarden die doorgaans hoger zijn dan 1.67. Dit garandeert dat elk product in grootschalige productie identieke kwaliteitseigenschappen heeft. Moderne spuitgietmachines zijn uitgerust met gesloten-lusregelsystemen die procesparameters in realtime bewaken en aanpassen, wat de productiestabiliteit verder waarborgt.
3. Breed scala aan toepasbare materialen
Het kunststofspuitgietproces kenmerkt zich door een uitzonderlijke materiaalaanpasbaarheid en is geschikt voor de verwerking van vrijwel alle soorten polymere materialen. Wat thermoplastische kunststoffen betreft, kunnen materialen variërend van algemene kunststoffen zoals PP en ABS tot technische kunststoffen zoals PC en POM, en hoogwaardige kunststoffen zoals PEEK en PEI, allemaal via spuitgieten worden verwerkt. Thermohardende kunststoffen zoals fenolhars en epoxyhars zijn ook geschikt voor gespecialiseerde spuitgietprocessen. Daarnaast worden diverse elastomeren (TPE, TPU), biobased kunststoffen en biologisch afbreekbare materialen steeds vaker toegepast bij spuitgieten. Door de materiaalsamenstelling aan te passen, kunnen producten met specifieke eigenschappen worden geproduceerd, zoals vlamvertragende, UV-bestendige, geleidende of elektromagnetisch afschermende varianten.
Nadelen van Kunststof spuitgieten
1. Hoge kosten voor mallen
Het spuitgietproces voor kunststof kent aanzienlijke economische drempels wat betreft de investering in matrijzen. Een set middelmatig complexe spuitgietmatrijzen vereist doorgaans een investering van 50,000 tot 500,000 yuan aan productiekosten, terwijl zeer nauwkeurige of meervoudige matrijzen tot wel enkele miljoenen yuan kunnen kosten. Het productieproces van matrijzen omvat meerdere stappen, zoals nauwkeurige mechanische bewerking, warmtebehandeling en oppervlaktebehandeling, met een productiecyclus van 4 tot 12 weken van ontwerp tot levering. Deze hoge investering vooraf zorgt ervoor dat spuitgieten pas echt economisch haalbaar is bij grootschalige productie (doorgaans 5,000 stuks of meer). Voor prototypevalidatie of kleinschalige proefproductie in de vroege stadia van productontwikkeling bieden alternatieve processen zoals 3D-printen of siliconenmatrijzen mogelijk grotere kostenvoordelen. Bovendien vereisen onderhoud en opslag van matrijzen doorlopende investeringen, wat de totale eigendomskosten verder verhoogt.
2. Onbuigzame ontwerpwijzigingen
Kunststofspuitgieten kent een aanzienlijke starheid als het gaat om productontwerpwijzigingen. Matrijzen, die van staal zijn gemaakt als precisiegereedschap, zijn na productie moeilijk ingrijpend te wijzigen. Zelfs eenvoudige maataanpassingen kunnen het opnieuw bewerken van de kern of holte vereisen, terwijl structurele ontwerpwijzigingen vaak betekenen dat de bestaande matrijs moet worden afgedankt en een nieuwe moet worden gemaakt. Dergelijke aanpassingen brengen niet alleen extra bewerkingskosten met zich mee (doorgaans 30%-70% van de oorspronkelijke matrijskosten), maar leiden ook tot productievertragingen van 2-4 weken. Tijdens productontwikkelingscycli dwingt deze inflexibiliteit bedrijven ertoe om alle ontwerpvalidatie vóór de matrijsfabricage af te ronden, wat de risico's en kosten van de vroege ontwikkelingsfase verhoogt.
3. De productafmetingen worden beperkt door de beperkingen van de mal.
Kunststofspuitgieten kent inherent procesbeperkingen met betrekking tot productafmetingen. Vanuit materieel oogpunt worden de maximale vormafmetingen beperkt door de sluitkracht en de matrijsruimte van de spuitgietmachine. De grootste spuitgietmachines op de markt kunnen momenteel producten produceren met een lengte van circa 4 meter; de investerings- en operationele kosten voor dergelijke apparatuur zijn echter extreem hoog. Ultradunne producten (bijvoorbeeld met een wanddikte van minder dan 0.5 mm) stellen zeer hoge eisen aan de precisie van de matrijs en de procesbeheersing. Deze beperkingen maken het noodzakelijk om alternatieve processen te onderzoeken voor bepaalde toepassingen met specifieke afmetingseisen. Zo zijn grote producten mogelijk beter geschikt voor rotatiegieten of blaasvormen, terwijl micro-precisieonderdelen micro-spuitgieten of stempelen vereisen. Bovendien verlengt een toename van de productafmetingen de afkoeltijd aanzienlijk, wat de algehele productie-efficiëntie beïnvloedt.
Veelgestelde vragen over kunststofspuitgieten
Hoe lang duurt het om onderdelen te produceren met kunststofspuitgieten?
De tijd die nodig is om onderdelen te produceren met behulp van kunststofspuitgieten, hangt af van verschillende factoren, waaronder de grootte van het onderdeel, de complexiteit van het ontwerp, het type materiaal en het productievolume.
Welke factoren beïnvloeden de kwaliteit van spuitgietonderdelen?
De kwaliteit van spuitgietonderdelen wordt voornamelijk beïnvloed door het matrijsontwerp, de materiaalkeuze, de verwerkingsparameters, de staat van de machine en de vaardigheid van de operator. Een goed ontwerp, de juiste materialen, nauwkeurige instellingen en goed onderhouden apparatuur dragen bij aan consistente, defectvrije onderdelen.






