
Proef de Injection Molding
Spuitgieten is een populaire methode voor het maken van kunststof onderdelen, vooral wanneer je er grote aantallen van nodig hebt. Het proces begint met het smelten van plastic dat in een mal wordt geperst. Nadat het is afgekoeld, is het onderdeel klaar. Je vindt dit proces terug bij alles, van telefoons tot auto-onderdelen. Het is snel, stabiel en er gaat weinig materiaal verloren.
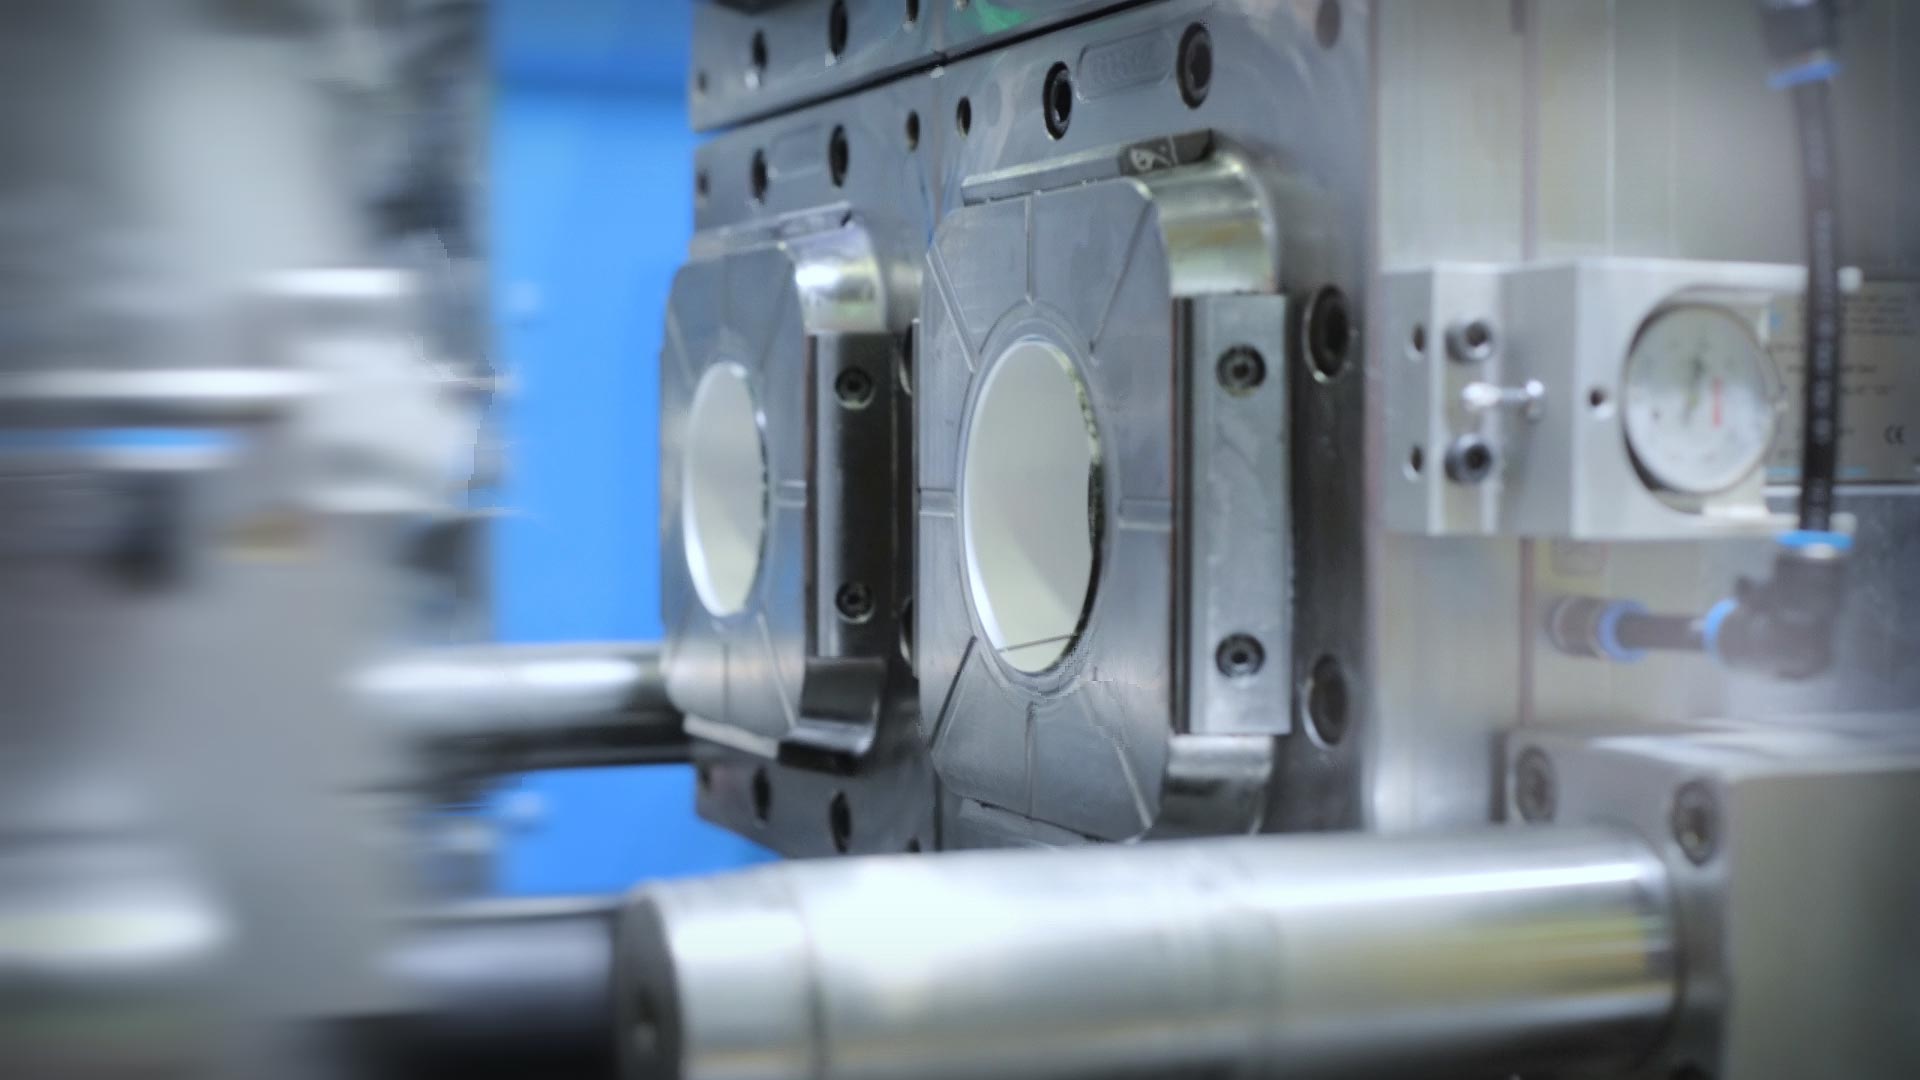
Spuitgieten is inderdaad snel en nauwkeurig. Maar het is niet altijd even makkelijk. Je moet de temperatuur, de druk en andere details nauwlettend in de gaten houden. Zelfs een kleine fout kan problemen veroorzaken, zoals defecten of een vertraging van het spuitgietproces.
Dit artikel bespreekt twaalf veelgemaakte fouten bij spuitgieten. Deze problemen kunnen de kwaliteit verminderen, machines vertragen en uw workflow verstoren. Of u nu net begint of al jarenlange ervaring hebt, het vermijden van deze fouten zal u helpen om uw processen te optimaliseren en sterkere spuitgietonderdelen te produceren.
Twaalf taboes van spuitgieten
1. Onjuiste temperatuurregeling
Als de spuitgietmachine of de matrijs te heet of te koud wordt, kan het gegoten onderdeel helemaal mislukken. Je kunt problemen zien zoals kromtrekken, vulproblemen, krimp of strepen op het oppervlak (dit wordt spreiding genoemd). Als de temperatuur niet goed wordt geregeld, kan dit ook de afmetingen beïnvloeden, waardoor het onderdeel niet past of niet goed functioneert.
Invloed :
- Dimensionale onnauwkeurigheden: Als het plastic tijdens het spuitgieten ongelijkmatig afkoelt, kunnen de onderdelen de verkeerde maat hebben. Dat kan de hele assemblage verstoren.
- Oppervlaktedefecten: Brandvlekken (zwarte plekken op het oppervlak) ontstaan bijvoorbeeld wanneer het materiaal in de mal oververhit raakt, terwijl een doffe of gestreepte uitstraling het gevolg is van vocht of lucht die tijdens het spuitgieten is ingesloten.
- Sterkte van het onderste deel: Als het onderdeel ongelijkmatig afkoelt, kunnen sommige delen niet goed aan elkaar hechten, waardoor het geheel uiteindelijk zwakker kan worden dan het zou moeten zijn.
Oplossing :
Temperatuurregelaars:
Zorg ervoor dat u betrouwbare temperatuurregelaars aanschaft voor zowel de matrijs als de cilinder. De goede regelaars reageren snel op veranderingen, wat helpt om het hele spuitgietproces stabiel te houden.
Verwarmings- en koelsystemen voor mallen:
Optimaliseer de verwarmings- en koelsystemen van de matrijs voor een uniforme temperatuurverdeling. Gebruik conforme koelkanalen en een strategische plaatsing van verwarmingselementen en koelers om een constante temperatuur in de gehele matrijs te handhaven.
Regelmatige Kalibratie:
Als de verwarming en koeling van de mal niet in balans zijn, ontstaan er temperatuurverschillen die het hele product kunnen beschadigen. Zonder de juiste kanalen en een zorgvuldige plaatsing van de verwarmingselementen zijn defecten vrijwel gegarandeerd.
Gegevens bijhouden:
Als u de regelmatige kalibratie overslaat, kunnen kleine temperatuurafwijkingen zich ophopen en uw spuitgietonderdelen onbruikbaar maken. Onderschat niet hoeveel zelfs een kleine afwijking het hele spuitgietproces kan beïnvloeden. Wij hebben dit aan den lijve ondervonden toen een kleine sensorafwijking ervoor zorgde dat een partij spuitgietonderdelen niet goed uit de machine kwam. Nadat we regelmatige kalibratiecontroles hadden ingesteld, bleven de temperaturen nauwkeurig en verdwenen de defecten.
2. Onjuist: Vormontwerp of onderhoud
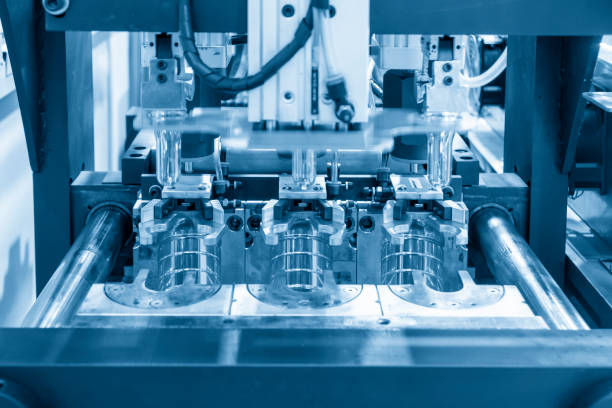
Als de mal niet goed ontworpen is of niet goed onderhouden wordt, kunnen er zaken als vuil, slijtage of verkeerde uitlijning in sluipen. Dan zie je bijvoorbeeld bramen aan de randen, ruwe afwerkingen en inconsistenties in de spuitgietonderdelen.
Invloed :
- OnderdeeldefectenAls er bramen, ruwe plekken of problemen optreden tijdens het uitwerpen van het onderdeel, is de kans groot dat het onderdeel niet aan de specificaties voldoet en mogelijk zelfs de basistests niet doorstaat.
- Hogere schroottarievenHet verwaarlozen van matrijsonderhoud leidt direct tot hogere afvalpercentages. Elk defect onderdeel verhoogt uw kosten en zorgt voor onnodige afvalophoping – het is een probleem dat snel escaleert.
- Verkorte levensduur van schimmelsAls je de schimmel niet aanpakt, slijt deze sneller. Dat betekent meer reparaties, meer stilstand en waarschijnlijk moet je hem eerder vervangen dan je zou willen.
Oplossing :
Beoordeling van het matrijsontwerp : Overleg vroegtijdig en regelmatig met de matrijsontwerper. U wilt er zeker van zijn dat het materiaal soepel stroomt en dat de koeling goed werkt. Een eenvoudig stroompad en gemakkelijk bereikbare koelkanalen dragen er in grote mate toe bij dat uw spuitgegoten onderdelen gelijkmatig afkoelen en niet vervormen.
Regelmatige reiniging en onderhoud : Het is verstandig om uw matrijzen regelmatig te reinigen. Controleer op stof, vuil of restmateriaal van eerdere productieruns – dit kan uw spuitgietonderdelen beschadigen. En vergeet niet om af en toe lossingsmiddel aan te brengen om te voorkomen dat onderdelen blijven plakken.
Hoogwaardige materialen : Wanneer u met harde of hete kunststoffen werkt, zorg er dan voor dat de mal is gemaakt van sterke, slijtvaste materialen. Het gebruik van hoogwaardig staal of speciale coatings kan de levensduur van de mal verlengen en u later problemen besparen.
Matrijsinspectie : Het verwaarlozen van matrijsinspecties kan leiden tot ernstige productdefecten. Scheuren, verkeerde uitlijning of slijtage in de kern en holte kunnen grote kwaliteitsproblemen veroorzaken, en verstopte koelkanalen kunnen het hele spuitgietproces verstoren. Regelmatige controles zijn cruciaal.
3. Inconsistente materiaalstroom
Als het materiaal niet gelijkmatig stroomt, kan dat komen door bijvoorbeeld een verkeerde schroefsnelheid, een verstopte spuitmond of onvoldoende droging van het materiaal. In dat geval kunnen er problemen ontstaan zoals onderdosering, luchtbellen of lege plekken in het onderdeel.
Invloed :
- Korte shots: Een onvolledige vulling treedt op wanneer de matrijs niet volledig gevuld wordt. Dit kan komen door een te lage injectiedruk, een onvoldoende hete matrijs of een ontwerp van de spuitopening waardoor het materiaal niet goed doorstroomt.
- Leegtes: Holtes zijn kleine lucht- of gasbellen in het onderdeel, die meestal ontstaan wanneer de mal niet goed geventileerd is of te snel afkoelt. Ze zijn niet altijd zichtbaar, maar ze kunnen het onderdeel verzwakken en de kans op scheuren op een later moment vergroten.
- Bubbles: Luchtbellen verschijnen meestal aan het oppervlak van het onderdeel en worden veroorzaakt door lucht die tijdens het spuitgieten wordt ingesloten. Factoren zoals te snel spuiten of onvoldoende tegendruk uitoefenen kunnen lucht in het onderdeel brengen en die vervelende kleine vlekjes achterlaten.
Oplossing :
Consistent drogen van het materiaal: Zorg ervoor dat materialen zoals nylon of ABS goed droog zijn voordat u ze spuitgiet. Als er nog vocht in zit, kan dat water in stoom veranderen en luchtbellen in het onderdeel veroorzaken. Het gebruik van een goede droogmiddeldroger is hierbij aan te raden.
Materiaaltoevoer: Gebruik een correct gekalibreerde toevoerunit om een constante materiaaltoevoer naar de machine te garanderen. Dit zorgt voor consistentie en voorkomt ongewenste kwaliteitsverschillen in de onderdelen als gevolg van een ongelijkmatige toevoer.
Onderhoud van spuitmond en schroef: Het is belangrijk om de spuitmond en schroef regelmatig te reinigen en te controleren. Als ze verstopt raken of slijtage vertonen, zal het materiaal niet goed doorstromen en dat is wanneer er problemen ontstaan met uw spuitgietonderdelen.
- Onjuiste injectiedruk
Als de injectiedruk niet klopt, krijg je problemen. Te veel druk veroorzaakt braamvorming of vervorming, en te weinig druk betekent dat spuitgegoten onderdelen niet goed gevuld worden. In beide gevallen is het een verspilling van tijd en materiaal.
Invloed :
- oververpakking: Overmatig persen treedt op wanneer er tijdens het persen te veel druk wordt uitgeoefend, waardoor de matrijs kan vervormen. Dit uit zich vaak in krimpverschijnselen, bramen of spuitgegoten onderdelen met de verkeerde afmetingen.
- Te weinig inpakken: Te weinig druk uitoefenen tijdens het vullen van de matrijs leidt tot een onvolledige vulling. Ondervulling veroorzaakt defecten zoals onderdosering, holtes en onvolledige spuitgietonderdelen – allemaal zaken die de kwaliteit aantasten en grondstoffen verspillen.
Oplossing :
Correcte drukinstellingen: Het instellen van de juiste injectiedruk is cruciaal. Als deze niet geschikt is voor uw materiaal of matrijs, loopt u het risico op defecten. Door de druk tijdens de productie in realtime te monitoren, kunt u problemen opsporen voordat ze spuitgietonderdelen onherstelbaar beschadigen.
Druktesten: Druktesten zijn essentieel om kwaliteitsproblemen te voorkomen. Zonder elke materiaalbatch te testen, loopt u het risico de verkeerde injectiedruk te gebruiken, wat kan leiden tot defecten en verspilling van spuitgietonderdelen.
Machinekalibratie: Zorg ervoor dat u uw injectiedruksensoren regelmatig kalibreert. Zelfs kleine fouten kunnen uw spuitgietonderdelen beschadigen, dus nauwkeurigheid is belangrijk.
5. Over- of onderkoeling
De koeling moet precies goed zijn. Als de koelvloeistof te koud is of te snel stroomt, kan het onderdeel te vroeg stollen en vervormen. Als het niet koel genoeg is, stolt het onderdeel niet goed en kan de cyclustijd langer worden. In beide gevallen heeft het een negatieve invloed op de kwaliteit.
Invloed :
- kromtrekken: Vervorming treedt op wanneer de afkoeling niet gelijkmatig is, wat interne spanning en ongelijkmatige krimp veroorzaakt. Dit kan de maatnauwkeurigheid en prestaties negatief beïnvloeden, waardoor spuitgegoten onderdelen vaak onbruikbaar worden en het afkeuringspercentage stijgt.
- Vervorming: Wanneer spuitgegoten onderdelen niet gelijkmatig afkoelen, kunnen ze er vervormd uitzien en niet helemaal de juiste vorm aannemen. Dat betekent dat ze tijdens de montage mogelijk niet goed passen of niet naar behoren functioneren.
- Gootstenen: Krimpplekken zijn een veelvoorkomend defect in dikke materiaallagen waar de koeling ongelijkmatig is. Ze verminderen de oppervlaktekwaliteit, tasten de sterkte aan en vereisen vaak extra nabewerking, wat allemaal de productiekosten verhoogt.
Oplossing :
Optimalisatie van het koelsysteem:
Het gebruik van conforme koelkanalen die de vorm van het onderdeel volgen, maakt een groot verschil. Ze helpen de warmte gelijkmatig af te voeren, wat resulteert in snellere cyclustijden en betere spuitgietonderdelen zonder hotspots.
Aanpassing van de afkoeltijd:
Schat de afkoeltijd niet zomaar, maar baseer deze op het materiaal en het ontwerp van het onderdeel. Met behulp van een rekenmachine of softwaretool kunt u de afkoeltijd nauwkeurig bepalen en problemen met het uitwerpen van het materiaal voorkomen.
Temperatuurbewaking:
Zonder realtime temperatuurbewaking werkt u in het duister. Schommelingen kunnen onopgemerkt blijven en de consistentie van onderdelen aantasten. Sensoren helpen de controle te behouden en kostbare kwaliteitsproblemen te voorkomen.
6. Onvoldoende ventilatie
Als de ventilatieopeningen in je mal verstopt zijn of niet goed werken, blijft er lucht in de mal hangen. Dat is de reden waarom er bubbels, luchtbellen of zelfs brandplekken ontstaan. Het maakt het vullen van de mal ook lastiger, waardoor de druk toeneemt en de cyclustijd langer wordt.
Impact:
- Leegtes: Holtes verzwakken de structurele integriteit aanzienlijk. Deze interne luchtholtes kunnen de belasting niet dragen, waardoor het onderdeel onbetrouwbaar en defectgevoelig wordt, met name bij toepassingen met hoge spanning.
- Bubbles: Luchtbellen aan het oppervlak zijn niet alleen cosmetisch. Ze duiden op ingesloten gas en wijzen vaak op zwakke plekken in het onderdeel die zowel de prestaties als de duurzaamheid kunnen beïnvloeden.
- Brandwonden: Brandplekken zijn zichtbaar als donkere strepen of vlekken waar de opgesloten lucht te heet wordt. Ze zien er niet mooi uit en kunnen het onderdeel bovendien verzwakken.
Oplossing :
Correct ontwerp van schimmelventilatie:
Zorg ervoor dat je ontluchtingsopeningen aanbrengt op plekken waar normaal gesproken lucht vast komt te zitten, zoals op de laatste plekken waar het materiaal zich vult. De ontluchtingsopeningen moeten precies de juiste grootte hebben zodat gas gemakkelijk kan ontsnappen, maar geen vlamboog veroorzaken.
Onderhoud van de ventilatie:
Vergeet niet om de ventilatieopeningen regelmatig schoon te maken. Als ze verstopt raken met vuil, kan de lucht niet goed ontsnappen en krijg je problemen.
Drukontlasting:
Zonder overdrukbeveiligingssystemen kunnen ingesloten lucht en gas ernstige defecten veroorzaken. De installatie van deze systemen is essentieel voor het verbeteren van de sterkte en oppervlaktekwaliteit van onderdelen.
7. Onjuiste materiaalbehandeling
Als de materialen vocht opnemen, verkeerd worden opgeslagen of worden gemengd met stoffen waarmee ze niet samengaan, ontstaan er problemen. Vocht kan het materiaal aantasten en oppervlaktedefecten veroorzaken, terwijl slechte opslag kan leiden tot verontreiniging die de uiteindelijke kwaliteit van spuitgegoten onderdelen beïnvloedt.
Invloed :
- Vochtopname: Hygroscopische materialen zoals nylon en polycarbonaat absorberen gemakkelijk vocht. Als we ze niet goed droogden, verdampte het ingesloten vocht tijdens het spuitgieten, wat zilverkleurige strepen en luchtbellen veroorzaakte, en spuitgegoten onderdelen die te gemakkelijk braken.
- Materiële degradatie: Als materialen niet op de juiste manier worden opgeslagen of behandeld, kunnen ze besmet raken of gaan afbreken, wat de prestaties en het uiterlijk van het eindproduct negatief beïnvloedt.
Oplossing :
Correcte opslag: Bewaar de materialen op een koele, droge plaats om te voorkomen dat ze vocht opnemen of bederven. Het is het beste om ze in de originele verpakking of in afgesloten containers te laten om ze te beschermen tegen invloeden van buitenaf.
Voordrogen: Gebruik drogers om al het vocht uit het materiaal te verwijderen vóór de verwerking, vooral bij hygroscopische kunststoffen. Deze stap is cruciaal om vochtgerelateerde defecten te voorkomen.
Materiaaltesten: Het is verstandig om uw materialen regelmatig te testen, bijvoorbeeld door het vochtgehalte te controleren, om er zeker van te zijn dat ze in goede staat zijn voordat u begint. Door problemen vroegtijdig op te sporen, kunt u later veel ellende voorkomen.
8. Onnauwkeurige machine-instellingen
Als de machine-instellingen, zoals de schroefsnelheid of de temperatuur, niet kloppen, kan het materiaal oververhit raken of juist niet heet genoeg worden. Dit kan de kleur verstoren, het materiaal beschadigen of ervoor zorgen dat spuitgietonderdelen niet goed vormen. Bovendien verstoort het de cyclustijden en leidt het tot meer afval en verspilde moeite.
Invloed :
- Inconsistente kleur: Als de temperatuur of de schroefsnelheid niet constant is, kan de kleur ongelijkmatig verdeeld worden, wat strepen, glanzende plekken of vreemde verkleuringen kan veroorzaken. Dit heeft een negatieve invloed op het uiterlijk en de algehele consistentie van de spuitgegoten onderdelen.
- Materiële degradatie: Als de machine-instellingen niet goed zijn, kan het materiaal oververhit raken en beginnen af te breken. Daardoor worden spuitgegoten onderdelen zwakker, brozer en is de kans groter dat ze bezwijken onder druk.
- Onvolledige onderdeelvorming: Als de instellingen niet goed zijn, vult de mal zich mogelijk niet volledig, waardoor er onvolledige vulling of openingen ontstaan. Dit betekent dat de spuitgegoten onderdelen niet goed functioneren of er niet goed uitzien.
Oplossing :
- Geautomatiseerde procesbesturing: Gebruik geautomatiseerde besturingen die de machine-instellingen continu aanpassen op basis van sensorinformatie. Dit helpt om de kwaliteit van de onderdelen constant te houden.
- Vooraf ingestelde procesparameters: Stel standaardprocedures in voor de machine-instellingen die u snel kunt aanpassen voor verschillende materialen en spuitgietonderdelen. Dit zorgt voor consistentie en vermindert fouten.
- Training en documentatie: Continue training van de operators en gedetailleerde documentatie van de machine-instellingen zijn essentieel. Zonder deze stappen kunnen de consistentie en kwaliteit van de productieprocessen eronder lijden.
9. Onjuist gebruik van additieven of vulstoffen
Als vulstoffen, stabilisatoren of pigmenten niet goed gemengd zijn – of als er te veel van gebruikt wordt – ontstaat er een slechte dispersie. Dit kan de kleur beïnvloeden, spuitgietonderdelen verzwakken of een oneffen textuur veroorzaken. Wanneer additieven niet gelijkmatig verdeeld zijn, kunnen de spuitgietonderdelen zich anders gedragen en soms zelfs defect raken.
Impact:
- Kleurinconsistenties: Een ongelijkmatige pigmentverdeling veroorzaakt strepen en vlekken, waardoor de visuele consistentie van spuitgegoten onderdelen wordt aangetast. Dit brengt de productuniformiteit in gevaar en kan leiden tot ontevredenheid bij de klant.
- Sterktepunten: Als de vulstoffen niet voldoende gemengd zijn, worden sommige spuitgietonderdelen zwak, waardoor het geheel minder stevig wordt en eerder kan breken.
- Oneffen oppervlaktestructuur: Slechte menging van additieven leidt tot oneffenheden in het oppervlak, zoals ruwheid of glansverschillen, waardoor de esthetische kwaliteit afneemt en de afwerkingskosten stijgen.
Oplossing :
Nauwkeurige dosering: Nauwkeurige doseersystemen zijn essentieel om ervoor te zorgen dat additieven en vulstoffen in de juiste verhoudingen worden gemengd; anders kunnen er kwaliteitsproblemen ontstaan.
Mengapparatuur: Schaf goede mengmachines aan die consistent werken om de additieven gelijkmatig door het materiaal te verdelen.
Kwaliteitscontrole door leveranciers: Koop uw additieven en vulstoffen bij vertrouwde leveranciers die garant staan voor de kwaliteit en consistentie van hun producten.
10. Onvoldoende klemkracht van de mal
Als de klemkracht niet sterk genoeg is, kan de matrijs een beetje open gaan staan, waardoor er braamvorming ontstaat of spuitgegoten onderdelen die niet de juiste vorm hebben. Dit kan de afmetingen en het oppervlak van het onderdeel beïnvloeden, wat leidt tot meer nabewerking en afval.
Impact:
- Flash: Flash manifesteert zich als ongewenste uitstulpingen langs de scheidingslijn, ontstaan doordat overtollig materiaal uit de matrijs ontsnapt. Dit defect tast de esthetische kwaliteit van het onderdeel aan en kan extra nabewerking vereisen om het overtollige materiaal te verwijderen.
- Inconsistente geometrie van onderdelen: Een ongelijkmatige drukverdeling tijdens het spuitgieten kan leiden tot vervorming en maatafwijkingen. Hierdoor voldoen de spuitgegoten onderdelen niet aan de ontwerpspecificaties, wat ten koste gaat van de pasvorm, functionaliteit en algehele kwaliteit.
Oplossing :
Klemkrachtberekening: Het berekenen van de juiste klemkracht met behulp van software is cruciaal om de afmetingen, het materiaal en de injectiedruk van het onderdeel op elkaar af te stemmen en zo defecten te voorkomen.
Bewaking van de klemkracht: Houd de klemkracht tijdens elke injectiecyclus in de gaten om ervoor te zorgen dat deze constant blijft, en pas deze indien nodig aan, afhankelijk van het materiaal of de vorm van het onderdeel.
Regelmatige machinekalibratie: Zorg ervoor dat u uw kleminrichting en hydraulisch systeem regelmatig kalibreert, zodat de toegepaste kracht nauwkeurig blijft.
11. Variaties in cyclustijd
Als de cyclustijden niet constant zijn – bijvoorbeeld door wisselende koelsnelheden, verschillende diktes van de spuitgietonderdelen of een slecht ontworpen matrijs – kan dit problemen veroorzaken zoals kromtrekken, krimp of onvolledige vulling van de spuitgietonderdelen. Vooral ongelijkmatige koeling leidt tot vloeisporen en maatafwijkingen, wat resulteert in meer afgekeurde producten.
Invloed :
- Kromtrekken: Ongelijkmatige koeling door inconsistente cyclustijden kan kromtrekking veroorzaken als gevolg van interne spanningen. Deze vervorming leidt tot maatafwijkingen en kan de functionaliteit van het onderdeel beïnvloeden.
- Dimensionale verschuivingen: Inconsistente afkoelsnelheden leiden tot maatafwijkingen, waardoor spuitgegoten onderdelen niet meer aan de specificaties voldoen. Ongelijkmatige krimp brengt de pasvorm en functionaliteit in gevaar, wat de productkwaliteit kan schaden.
- Onvolledige vulling: Een te korte cyclustijd kan leiden tot onvolledige vulling van de mal, met als gevolg onderdoseringen. Deze ontbrekende delen verminderen de integriteit en bruikbaarheid van het onderdeel.
Oplossing :
Optimaliseer de cyclustijd: Gebruik simulatiesoftware om de volledige spuitgietcyclus voor elk onderdeel en materiaal nauwkeurig af te stemmen. Op deze manier worden de injectie-, koel- en uitwerpstappen in balans gebracht, wat tijd en energie bespaart.
Bewaking van de cyclustijd: Door inline monitoring toe te voegen, konden we snel opsporen wanneer de cyclustijden afweken van de norm en problemen oplossen voordat ze grotere problemen veroorzaakten.
Automatisering: Gebruik automatisering voor het openen en sluiten van de matrijs en het uitwerpen van de onderdelen om de cyclustijden constant te houden en vertragingen te minimaliseren.
12. Gebrek aan kwaliteitscontroles
Als je zaken zoals tussentijdse inspecties of procescontroles overslaat, kunnen defecten erdoorheen glippen. Dat betekent meer afgekeurde producten, verspild materiaal en ontevreden klanten. Zonder regelmatige controle is het moeilijk om problemen vroegtijdig op te sporen en de kwaliteit hoog te houden.
- Impact:
Als je zaken zoals tussentijdse inspecties of procescontroles overslaat, kunnen defecten erdoorheen glippen. Dat betekent meer afgekeurde producten, verspild materiaal en ontevreden klanten. Zonder regelmatige controle is het moeilijk om problemen vroegtijdig op te sporen en de kwaliteit hoog te houden.
Oplossing :
Inline-inspectie: Installeer geautomatiseerde camera's of sensoren om defecten zoals verkeerde afmetingen, oppervlakteproblemen of kleurproblemen direct op de spuitgietproductielijn te detecteren.
Steekproefplannen: Ontwikkel nauwkeurige steekproefplannen om periodiek kritische afmetingen en kenmerken in elke productiebatch te inspecteren.
Eindcontrole: Voer voor verzending de laatste controles uit, zoals mechanische tests, het wegen van de spuitgietonderdelen en een grondige inspectie om eventuele laatste defecten op te sporen.
Statistische procescontrole (SPC): Implementeer statistische procescontrolekaarten om belangrijke parameters en kwaliteitsindicatoren continu te bewaken, waardoor procesvariaties vroegtijdig kunnen worden opgespoord.

Over NOBLE
Spuitgieten is perfect wanneer je grote hoeveelheden kunststof onderdelen nodig hebt. Daarom kiezen zoveel hightechbedrijven jaar na jaar voor NOBLE. Maar wat maakt dat ze ons vertrouwen?
- Met meer dan 200 materialen om uit te kiezen, biedt NOBLE u tal van mogelijkheden. Of u nu een eenvoudig plastic of een sterke, speciaal ontwikkelde hars nodig hebt, wij helpen u de beste oplossing te vinden en laten u zelfs zien hoe u de kosten van het spuitgietproces kunt verlagen.
- Ontwerp het. Test het. Bouw het. Produceer het. NOBLE regelt het allemaal met spuitgieten. Dankzij ons complete pakket aan spuitgietdiensten heeft u één betrouwbare partner, van concept tot levering.
- Krijg precies wat u nodig hebt – en meer. NOBLE biedt maatwerk, uiterst nauwkeurige spuitgietoplossingen tegen concurrerende prijzen. Van prototyping tot productie, wij bouwen slimme, kostenbesparende oplossingen die topresultaten leveren zonder de bijbehorende hoge prijs.
- Kwaliteit is geen optie, maar een integraal onderdeel van alles wat we doen. Ons strenge proces controleert elk spuitgietonderdeel en zorgt ervoor dat het aan de hoogste normen voldoet voordat het bij u terechtkomt.







