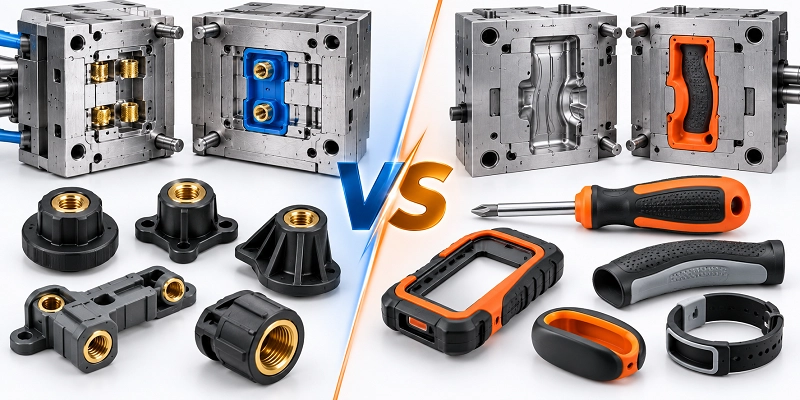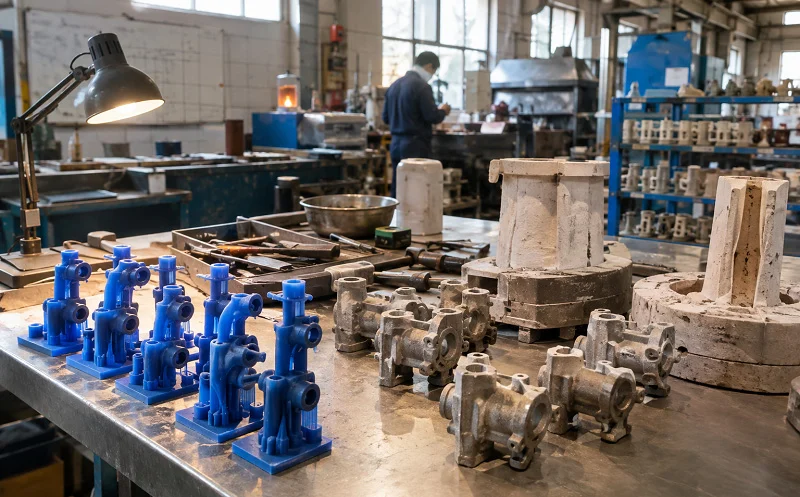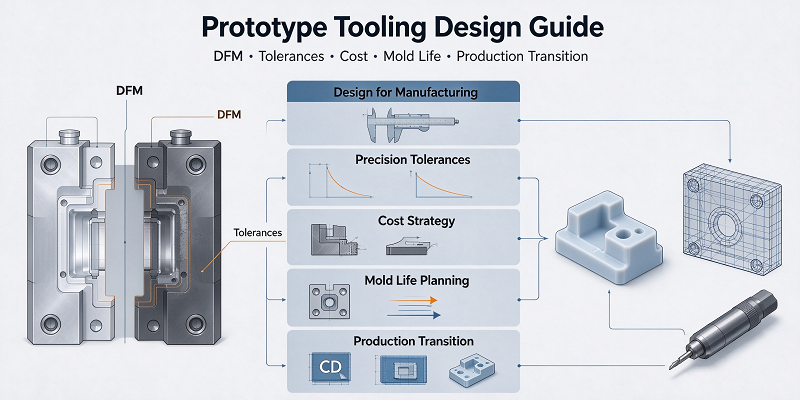
Acuan prototaip berfungsi sebagai jambatan penting antara pembangunan produk dan pengeluaran berskala penuh.
Ia membolehkan jurutera menguji prestasi produk sebelum mengeluarkan bahagian perwakilan, mengenal pasti isu reka bentuk dan mengesahkan kebolehlaksanaan pembuatan sebelum melabur dalam alat pengeluaran yang mahal.
Reka bentuk alat yang diperlukan untuk alat prototaip secara langsung mempengaruhi faktor seperti kualiti bahagian, ketepatan dimensi dan kos pembuatan.
Alat prototaip yang direka bentuk dengan buruk boleh menyebabkan masalah seperti penyahcetakan yang sukar, dimensi yang tidak konsisten dan pengelipan.
Prototaip alat yang direka bentuk dengan betul harus mengambil kira keperluan pengeluaran seperti geometri bahagian, bahan alat, kuantiti pengeluaran dan toleransi.
Panduan ini menerangkan pertimbangan utama untuk reka bentuk acuan prototaip dan menunjukkan bagaimana pengeluar boleh mengimbangi kos, kelajuan, ketepatan, hayat acuan dan kebolehskalaan pengeluaran.
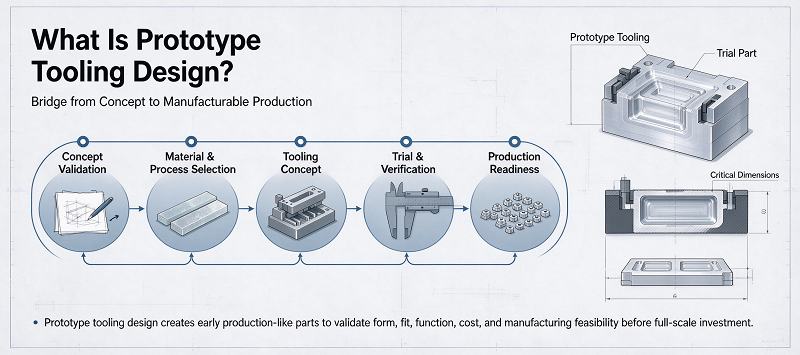
Apa itu Alatan Prototaip Reka bentuk?
Reka bentuk acuan prototaip ialah proses kejuruteraan membangunkan acuan, acuan, sisipan, jig dan alat lain untuk pembuatan prototaip atau bahagian pengeluaran kelompok kecil.
Alat prototaip memberi tumpuan kepada masa penghantaran yang lebih singkat, pelaburan awal yang lebih rendah, pengubahsuaian yang lebih mudah dan ketahanan yang mencukupi untuk pengujian atau pengeluaran yang terhad. Oleh itu, alat prototaip memberi tumpuan kepada fleksibiliti.
Contohnya, acuan suntikan prototaip boleh menggunakan aluminium dan bukannya keluli alat yang dikeraskan.
Bilah gelongsor automatik yang kompleks boleh digantikan dengan penyisipan manual. Sistem penyejukan boleh dipermudahkan, dan tapak acuan standard boleh menggantikan struktur yang disesuaikan sepenuhnya. Kaedah ini boleh mengurangkan kos acuan dan masa pembuatan.
Walau bagaimanapun, alat yang dipermudahkan masih perlu mengikuti prinsip kejuruteraan asas. Sudut lukisan, ketebalan dinding, kadar pengecutan, kedudukan pintu pagar, kedudukan ejektor, keperluan permukaan, garisan pemisah acuan dan toleransi dimensi semuanya akan mempengaruhi prototaip akhir. Oleh itu, reka bentuk yang sesuai bergantung pada tujuan prototaip.
Acuan yang digunakan untuk menghasilkan 20 sampel visual dan alat prototaip untuk menghasilkan 5,000 komponen berfungsi memerlukan strategi reka bentuk yang sangat berbeza.
Sebelum reka bentuk acuan bermula, jurutera harus menentukan kuantiti pengeluaran yang dijangkakan, bahan prototaip, keperluan fungsian, toleransi dimensi, keperluan penampilan, jangka hayat alat yang dijangkakan, masa penghantaran yang diperlukan, proses pengeluaran masa hadapan dan perubahan reka bentuk yang dijangkakan. Menentukan keperluan ini lebih awal dapat membantu pengeluar mengelakkan reka bentuk berlebihan sambil memastikan alat prototaip menghasilkan hasil kejuruteraan yang bermakna.
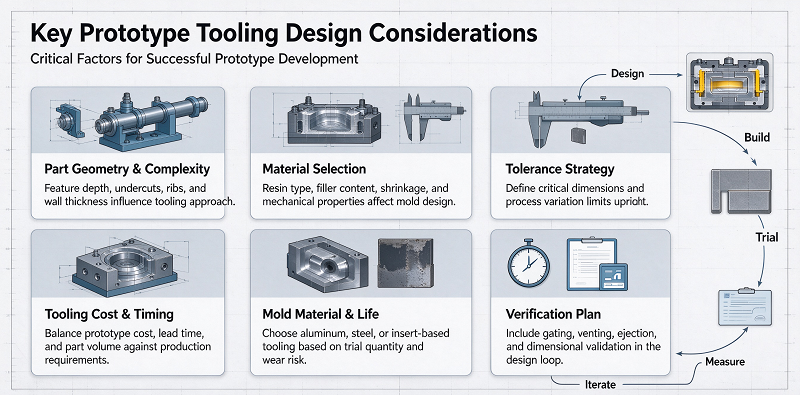
Pertimbangan Reka Bentuk Peralatan Prototaip Utama
Reka bentuk acuan prototaip melibatkan beberapa keputusan kejuruteraan yang secara langsung mempengaruhi kos, kualiti dan kecekapan pembuatan.
Geometri bahagian, bahan acuan, dan struktur acuan adalah tiga faktor yang paling penting.
Geometri Bahagian dan Kebolehkilangan
Geometri bahagian-bahagian mempunyai kesan yang ketara terhadap kerumitan acuan prototaip.
Komponen mudah dengan arah pembukaan acuan terus biasanya dihasilkan lebih cepat dan pada kos yang lebih rendah.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Sesetengah ciri boleh dipermudahkan tanpa menjejaskan pengujian fungsian. Sudut regangan amat penting dalam komponen yang dibentuk.
Jika pengudaraan tidak mencukupi semasa proses suntikan, bahagian yang terbentuk mungkin melekat pada rongga atau teras.
Ini boleh menyebabkan calar, ubah bentuk, masalah dimensi atau kerosakan acuan. Ketebalan dinding juga mesti diambil kira.
Variasi ketebalan dinding yang besar boleh menyebabkan penyejukan, pengecutan, tanda amblesan, lengkungan dan tekanan dalaman yang tidak sekata. Jika boleh, jurutera harus mengekalkan ketebalan dinding yang agak seragam.
Memilih Bahan Peralatan Prototaip yang Tepat
Bahan acuan prototaip mempengaruhi kelajuan pemprosesan, kos acuan, kestabilan dimensi, kemasan permukaan, pemindahan haba dan jangka hayat acuan.
Aluminium merupakan salah satu bahan yang paling biasa digunakan untuk membuat acuan prototaip.
Kebolehmesinannya yang sangat baik membolehkan pengeluar menghasilkan rongga acuan lebih cepat daripada kebanyakan keluli alat.
Aluminium juga menawarkan kekonduksian terma yang baik, yang boleh membantu meningkatkan prestasi penyejukan dalam pengacuan suntikan.
Atas sebab-sebab ini, acuan aluminium biasanya sesuai untuk: Pengacuan suntikan isipadu kecil, Pengesahan kejuruteraan, Pembangunan produk, pengeluaran Jambatan, Pengesahan reka bentuk, Kitaran pengeluaran pendek.
Walau bagaimanapun, aluminium lebih lembut daripada keluli acuan tradisional.
Apabila menghasilkan bahan pengisaran seperti plastik berisi kaca atau apabila pengeluaran berskala besar diperlukan, ia mungkin haus dengan lebih cepat.
Keluli pra-keras seperti P20 menawarkan rintangan haus dan ketahanan yang lebih tinggi. Ia biasanya dipertimbangkan apabila alat prototaip mesti menyokong kuantiti yang lebih tinggi, memerlukan bahan yang lebih tinggi, mempunyai tekanan pembentukan yang lebih tinggi atau mempunyai tempoh pengeluaran yang lebih lama.
Struktur Acuan, Pintu Gerbang, Penyejukan dan Pelontaran
Struktur acuan prototaip haruslah semudah mungkin di samping masih dapat menghasilkan bahagian yang boleh dipercayai.
Acuan rongga tunggal biasanya digunakan untuk acuan prototaip kerana ia memerlukan pemprosesan yang kurang, lebih mudah diubah suai dan mengurangkan kos acuan awal.
Apabila jumlah pengeluaran meningkat, acuan berbilang rongga mungkin menjadi menarik, tetapi ia memerlukan kawalan yang lebih besar ke atas keseimbangan rongga, reka bentuk pelari, tingkah laku pengisian dan ketekalan dimensi.
Reka bentuk pintu pagar merupakan satu lagi pertimbangan penting.
Kedudukan pintu gerbang mempengaruhi cara bahan cair memasuki dan mengisi rongga acuan.
Kedudukan pintu pagar yang tidak sesuai boleh mengakibatkan garisan kimpalan, perangkap udara, tekanan berlebihan, pengisian yang tidak lengkap, tanda aliran atau masalah penampilan.
Sistem penyejukan juga boleh menjejaskan kualiti prototaip.
Walaupun acuan prototaip kadangkala menggunakan saluran penyejukan yang dipermudahkan, penyejukan yang tidak mencukupi boleh menyebabkan pengecutan yang tidak konsisten, masa kitaran yang panjang, melengkung dan perubahan dimensi.
Sistem pengusiran juga mesti dirancang dengan teliti.
Pin atas hendaklah diletakkan di kawasan yang cukup kukuh untuk menahan daya pin atas tanpa menyebabkan tanda atau ubah bentuk yang jelas.
Memandangkan pintu pagar, penyejukan, struktur acuan dan lontaran boleh membantu pengeluar memudahkan acuan prototaip tanpa mengorbankan kualiti bahagian asas.
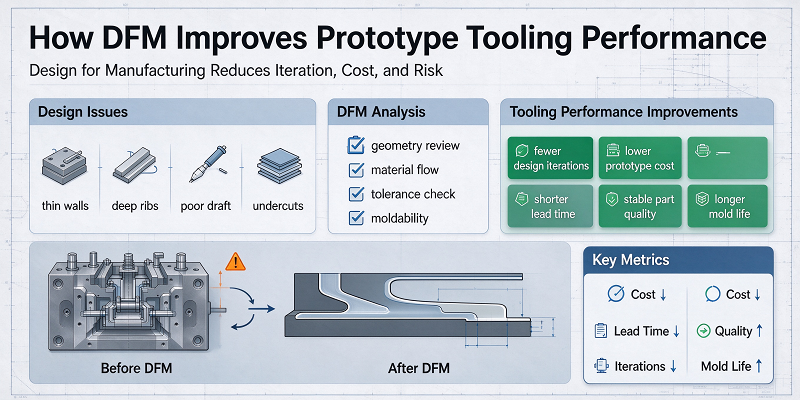
Bagaimana DFM Meningkatkan Prestasi Peralatan Prototaip
Reka bentuk kebolehkilangan memainkan peranan penting dalam pembangunan prototaip acuan.
DFM menilai sama ada sesuatu komponen boleh dihasilkan dengan berkesan menggunakan alat dan proses pengeluaran yang dipilih.
Tujuannya adalah untuk mengenal pasti potensi masalah pembuatan sebelum pengeluaran perkakas.
Untuk pengacuan suntikan prototaip, ulasan DFM biasanya menilai: ketebalan dinding, kedudukan pin ejektor, pengecutan bahan, kemasan permukaan, aliran acuan, dimensi kritikal. Model CAD mungkin kelihatan betul, tetapi bahagian yang terbentuk sebenar mungkin menjadi sukar untuk dikeluarkan.
Meningkatkan jumlah lukisan yang sesuai dalam peringkat DFM boleh menghapuskan masalah sebelum pemprosesan acuan.
Rongga yang dalam mungkin memerlukan alat pemotong yang lebih panjang, yang boleh menyebabkan peningkatan getaran, kelajuan pemotongan yang berkurangan dan masa pemprosesan yang lebih lama.
Jejari sudut dalaman yang sangat kecil memerlukan alat yang lebih kecil, yang juga akan meningkatkan masa pembuatan.
Dalam banyak kes, pengubahsuaian reka bentuk kecil boleh memudahkan pemesinan CNC tanpa menjejaskan fungsi bahagian-bahagian tersebut.
Keperluan toleransi juga harus dinilai semasa DFM. Tidak setiap ciri acuan memerlukan tahap ketepatan yang sama.
Permukaan pengedap, rujukan pemasangan, permukaan pelekap optik atau kedudukan galas mungkin memerlukan kawalan dimensi yang ketat. Permukaan luar yang tidak berfungsi tidak boleh. Menggunakan toleransi yang ketat hanya pada ciri-ciri berfungsi membantu mengurangkan kos pemprosesan dan pemeriksaan. Oleh itu, DFM harus bermula sebelum acuan prototaip dihasilkan.
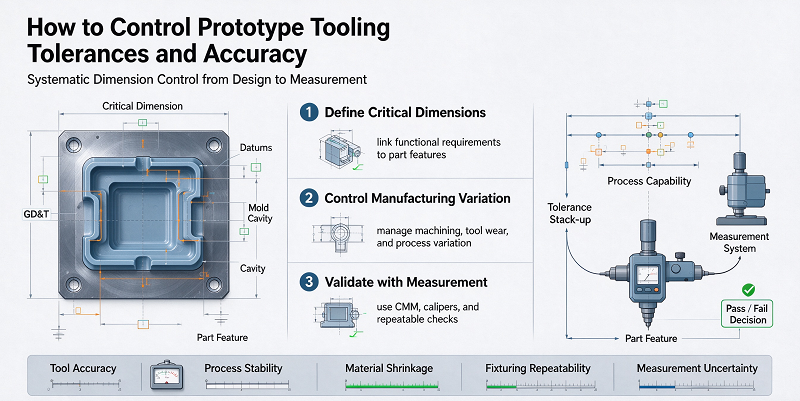
Cara Mengawal Toleransi dan Ketepatan Peralatan Prototaip
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Sesetengah bahan alat, terutamanya aluminium dan keluli yang boleh dimesin, biasanya lebih mudah diubah suai berbanding alat pengeluaran yang dikeraskan sepenuhnya. Toleransi alat juga harus dibezakan daripada bahagian yang dibentuk. Disebabkan oleh pengenalan perubahan pembuatan tambahan semasa proses pengacuan, rongga acuan biasanya memerlukan ketepatan yang lebih tinggi daripada komponen yang telah dibentuk siap.
Kawalan suhu juga mempengaruhi ketepatan dimensi. Bahan acuan mengembang apabila suhu meningkat, dan suhu acuan yang tidak sekata boleh menyebabkan pengecutan yang tidak konsisten di kawasan bahagian yang berbeza. Oleh itu, keadaan pengacuan yang stabil dan penyejukan yang berkesan secara langsung menyumbang kepada ketekalan dimensi.
Pemeriksaan mungkin termasuk peralatan berikut: angkup, mesin pengukur tiga koordinat mikron dan penguji kekasaran permukaan. Kemudian, data pengukuran bahagian prototaip boleh digunakan untuk mengoptimumkan reka bentuk produk dan alat pengeluaran masa hadapan.
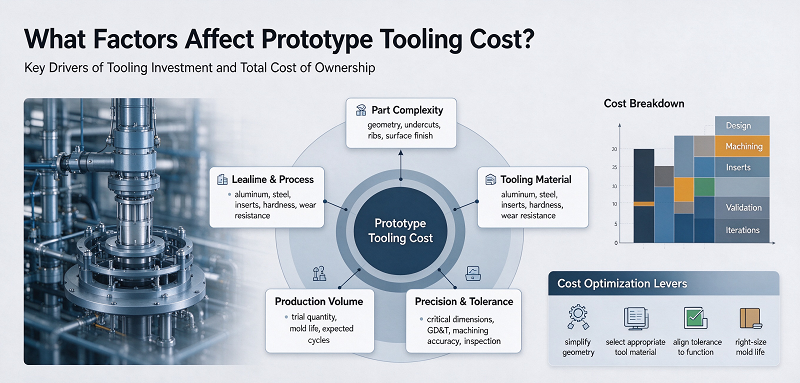
Apakah Faktor yang Mempengaruhi Kos Peralatan Prototaip?
Kos acuan prototaip dipengaruhi oleh pelbagai faktor kejuruteraan dan pembuatan.
Saiz alat hanyalah sebahagian daripada pengiraan.
Bentuk geometri, bahan acuan, kesukaran pemprosesan, kuantiti pengeluaran, toleransi, struktur acuan dan keperluan kemasan semuanya boleh mengubah kos akhir dengan ketara.
Kerumitan Alat dan Keperluan Pemesinan
Kerumitan alat merupakan salah satu pemacu kos terbesar dalam prototaip alat.
A simple opening and closing mold may require basic Pemesinan CNC, standard pins, and traditional mold components.
Komponen yang lebih kompleks mungkin memerlukan: sisipan boleh tukar ganti, sisipan manual, pemesinan nyahcas elektrik, berbilang Tetapan CNC, penggerudian lubang dalam, pengisaran ketepatan dan pelbagai aksesori acuan. Setiap fungsi tambahan akan meningkatkan masa kejuruteraan, pemprosesan, pemasangan dan pengujian.
Rongga yang dalam juga meningkatkan kos pemprosesan kerana alat yang lebih panjang biasanya diperlukan. Alat pemotong yang panjang biasanya memerlukan keadaan pemprosesan yang lebih perlahan untuk mengurangkan getaran. Jejari dalaman yang lebih kecil juga boleh meningkatkan masa pemprosesan kerana alat yang lebih kecil menyingkirkan lebih sedikit bahan setiap laluan. Oleh itu, memudahkan fungsi ini semasa DFM boleh mengurangkan kos acuan dan masa penghantaran.
Bahan Peralatan dan Kuantiti Pengeluaran
Bahan acuan mesti sepadan dengan kuantiti pengeluaran yang diperlukan.
Menggunakan keluli alat gred pengeluaran yang dikeraskan, hanya beberapa dozen bahagian prototaip mungkin menanggung kos yang tidak perlu.
Pada masa yang sama, bagi beribu-ribu bahagian yang kasar, penggunaan bahan acuan yang agak lembut boleh menyebabkan kos haus dan pembaikan yang cepat.
Acuan aluminium biasanya menawarkan keseimbangan yang baik antara kelajuan pemprosesan dan ketahanan, dan digunakan untuk pembuatan kelompok kecil.
Apabila jumlah pengeluaran meningkat, acuan keluli mungkin menjadi lebih menjimatkan.
Oleh itu, keputusan itu harus mengambil kira jumlah kos projek, bukan hanya harga acuan awal.
Jika acuan yang sedikit lebih mahal mengurangkan penyelenggaraan, meningkatkan konsistensi dan dapat memenuhi semua kuantiti pengeluaran yang diperlukan, ia mungkin menjadi lebih menjimatkan.
Toleransi, Kemasan Permukaan dan Operasi Sekunder
Toleransi dimensi mempunyai kesan yang ketara terhadap kos acuan prototaip. Toleransi pemesinan standard biasanya boleh dicapai dengan berkesan.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Prototaip kejuruteraan berfungsi mungkin hanya memerlukan proses pemesinan CNC standard untuk disiapkan.
Operasi sekunder juga meningkatkan jumlah kos projek.
Ini termasuk: penyisipan benang, pemasangan, penyaduran elektro, penandaan laser, pemasangan, Pasca-pemesinan dan pemeriksaan khas. Strategi kawalan kos yang praktikal adalah dengan hanya menggunakan kemasan berkualiti tinggi dan toleransi yang ketat di mana nilai fungsian atau estetik sebenar diberikan.
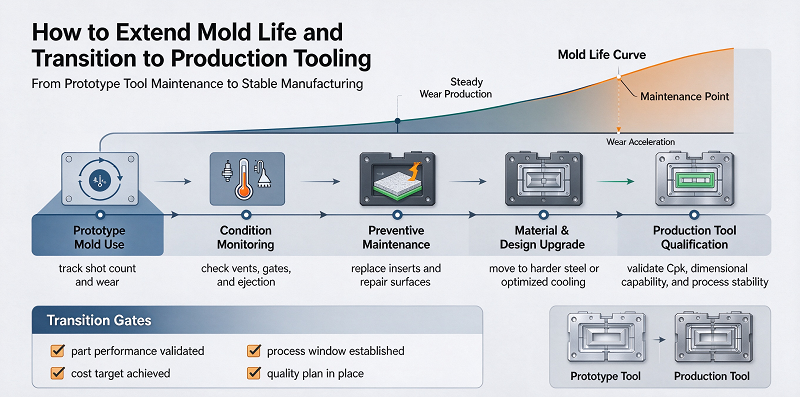
Cara Memanjangkan Jangka Hayat Acuan dan Peralihan kepada Peralatan Pengeluaran
Alat prototaip direka bentuk untuk kitaran pengeluaran yang lebih pendek, tetapi ketahanan tetap penting.
Satu pendekatan adalah memilih bahan perkakas berdasarkan jumlah haus yang dijangkakan.
Untuk kuantiti yang agak kecil, aluminium boleh menawarkan ketahanan yang mencukupi.
Untuk kuantiti yang lebih besar atau bahan kasar, keluli pra-keras mungkin lebih sesuai.
Pembinaan acuan campuran juga boleh berkesan.
Contohnya, acuan utama mungkin diperbuat daripada aluminium, manakala sisipan keluli dipasang di kawasan haus tinggi seperti pintu pagar, permukaan gelongsor, ciri ulir atau teras sempit.
Kaedah ini boleh memanjangkan hayat alat tanpa perlu keseluruhan acuan diperbuat daripada keluli.
Plugin yang boleh diganti amat berharga dalam proses pembangunan produk.
Jika jurutera menjangkakan ciri tertentu akan berubah selepas ujian, maka kawasan ini boleh direka bentuk sebagai sisipan boleh tanggal.
Pengubahsuaian pada masa hadapan boleh dicapai dengan menggantikan atau memproses sisipan dan bukannya membina semula keseluruhan acuan.
Penyelenggaraan alat juga boleh menjejaskan jangka hayat acuan prototaip.
Peralatan perlu diperiksa secara berkala untuk haus, kakisan, pin yang rosak, lubang udara tersumbat, pencemaran dan kerosakan permukaan.
Penyimpanan yang betul amat penting untuk acuan keluli, kerana kelembapan boleh menyebabkan kakisan.
Parameter pembentukan juga harus dijaga dalam julat yang munasabah.
Tekanan suntikan yang berlebihan, daya pengapit atau suhu acuan akan mempercepatkan haus.
Setelah ujian prototaip selesai, pasukan kejuruteraan boleh menggunakan maklumat yang dikumpul semasa proses pembuatan prototaip untuk mereka bentuk alat pengeluaran.
Peralihan ini tidak sepatutnya melibatkan mereplikasi acuan prototaip menggunakan bahan yang lebih kuat.
Prototaip biasanya mendedahkan maklumat penting berikut: kestabilan dimensi, pengecutan bahan, lenturan, lekukan garisan kimpalan, prestasi penembakan flashbang, tingkah laku penyejukan, masa kitaran. Selepas ujian fungsian, reka bentuk produk juga mungkin berubah.
Ketebalan dinding mungkin perlu diselaraskan, ciri pemasangan mungkin perlu diubah suai, rusuk mungkin perlu diperkukuh, atau toleransi tertentu mungkin terbukti tidak perlu.
Perubahan ini perlu diselesaikan sebelum peralatan pengeluaran bermula.
Output juga mungkin memerlukan struktur acuan yang berbeza.
Acuan prototaip boleh menggunakan rongga, sisipan tangan, penyejukan asas dan lontaran mudah.
Pengeluaran acuan mungkin memerlukan pelbagai rongga, gelongsor automatik, saluran penyejukan lanjutan, pelari panas, sensor, lontaran automatik dan pengerasan bahan acuan.
Oleh itu, peringkat prototaip menyediakan data kejuruteraan yang berharga untuk membangunkan alat pengeluaran yang lebih andal.
Mengapa memilih NOBLE sebagai pilihan anda prototype tooling manufacturer
NOBLE ialah usaha sama Sino-British yang dianugerahkan oleh kerajaan sebagai "Perusahaan Berteknologi Tinggi Kebangsaan". Kami mempunyai dua hala tuju perniagaan utama: "Pembuatan Pintar" dan "Produk Penjagaan". Perniagaan "Pembuatan Pintar" mengkhusus dalam menyediakan perkhidmatan sokongan projek kepada pelanggan, termasuk pemesinan dan pembuatan alat ganti.
Lebih daripada 10 tahun pengalaman pembuatan profesional dan prototaip pantas. Pasukan kami yang cekap menyediakan sokongan yang kukuh untuk projek baharu anda bagi mencapai 100% keperluan anda; Pengurusan piawai membawakan kawalan kualiti yang ketat terhadap alat ganti & produk; aliran kerja yang munasabah menghasilkan kos yang lebih rendah dengan kualiti yang sama.
Selepas bertahun-tahun kerja keras dan pembangunan, NOBLE secara beransur-ansur berubah daripada perusahaan pemesinan dan pembuatan bahagian jitu dengan keupayaan perkhidmatan sokongan rantaian perindustrian yang lengkap kepada perusahaan berorientasikan perkhidmatan yang menyediakan sokongan penuh untuk keseluruhan projek pelanggan.
NOBLE ialah penyelesaian pembuatan tersuai sehenti yang dipercayai, daripada reka bentuk prototaip hingga pembuatan, dengan sumber pembuatan yang luas, teknologi yang sesuai, proses yang diperkemas, panduan pakar dan proses pemeriksaan kualiti yang sempurna untuk menjadikan idea anda kenyataan.
NOBLE mempunyai sijil kelayakan berikut:
ISO 9001: 2015 – Pengurusan kualiti yang mantap untuk pembuatan am. Proses yang konsisten. Kawalan yang didokumenkan. Pemeriksaan yang boleh dikesan.
ISO 13485: 2016 – Piawaian kualiti yang lebih ketat untuk bahagian peranti perubatan. Pengesahan proses yang ketat. Kebolehkesanan penuh. Diperlukan untuk bahagian yang boleh diimplan dan pembedahan.
Kesimpulan
Jika alat prototaip direka bentuk dengan betul, ia akan menjadi alat kejuruteraan yang penting untuk mengesahkan reka bentuk produk, mengeluarkan komponen berfungsi, mengawal kos pembangunan dan membuat persediaan untuk pengeluaran berskala besar.
Reka bentuk prototaip acuan yang berjaya memerlukan pertimbangan yang teliti terhadap geometri bahagian, bahan acuan, DFM, toleransi, struktur acuan, penyejukan, penuangan, lontaran, kemasan permukaan, kuantiti pengeluaran dan jangka hayat acuan yang dijangkakan.
Memudahkan fungsi yang tidak perlu, memilih bahan acuan yang betul, menggunakan toleransi hanya jika perlu, dan menggunakan bilah yang boleh diganti dapat mengurangkan kos sambil mengekalkan kualiti prototaip yang boleh dipercayai.
DFM is particularly important because it can prevent many tool problems before Pemesinan CNC or mold manufacturing begins.
Pengeluaran prototaip juga boleh menjana data pembuatan yang berharga.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Maklumat ini boleh digunakan untuk menambah baik reka bentuk produk dan mengoptimumkan acuan pengeluaran akhir.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.