Apakah itu Pemutus Prototaip Pantas?
Definisi Pemutus Prototaip Pantas
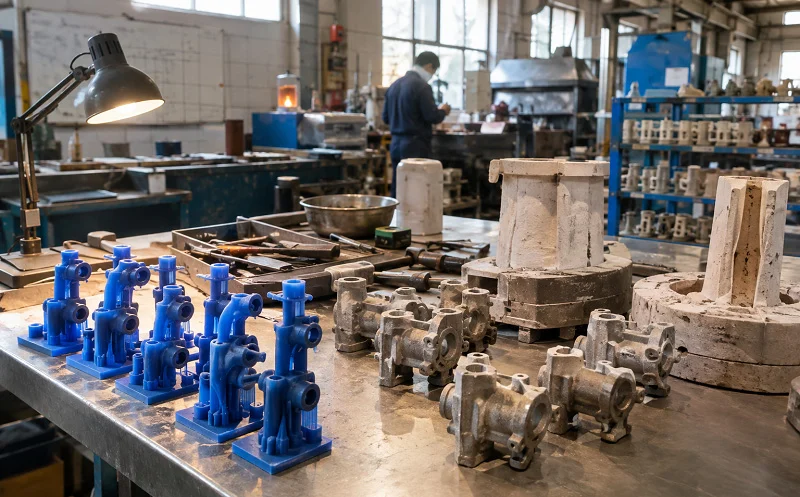
Tuangan prototaip pantas ialah kaedah yang menghasilkan bahagian logam atau plastik dengan pantas. Ia menggabungkan penghasilan corak pantas dengan tuangan tradisional. Corak berasal daripada pencetak 3D atau potongan CNC. Kemudian acuan dibina di sekelilingnya. Kemudian logam dituang. Atau resin dituang.
Perlu diingatkan bahawa kos perkakasan kekal rendah. Tiada acuan keluli dipotong. Tiada perkakasan keras yang diperlukan. Coraknya adalah pengorbanan. Acuan adalah sementara. Untuk larian volum rendah, ekonomi berfungsi. Untuk lelaran reka bentuk, kelajuan berfungsi. Perkhidmatan penuangan pantas mengisi jurang antara prototaip dan pengeluaran.
Apakah Bahan yang Boleh Digunakan dalam Tuangan Prototaip Pantas?
Logam
Aloi aluminium adalah perkara biasa. A356 dan AlSi10Mg dituang dengan baik. Keluli tahan karat adalah satu lagi pilihan. Ia menawarkan ketahanan dan kekuatan kakisan. Aloi tuangan lain sesuai dengan keperluan khusus. Gangsa. Loyang. Malah titanium untuk aplikasi yang mencabar.
Plastik
Prototaip plastik menggunakan bahan yang berbeza. Resin poliuretana adalah standard. Ia meniru ABS, polipropilena atau getah. Bahagian resin tuangan kelihatan dan terasa seperti plastik pengeluaran. Padanan warna boleh dilakukan. Kemasan permukaan adalah baik.
Apabila prototaip mesti berfungsi seperti keluli pengeluaran, prototaip pantas keluli memasuki perbualan. Perkhidmatan prototaip pantas keluli menghasilkan bahagian yang mengekalkan toleransi di bawah beban. Prototaip keluli pantas adalah lebih perlahan daripada tuangan aluminium. Tetapi sifat bahan mewajarkan masa apabila ujian memerlukannya.
Bahagian Apakah Yang Sesuai Untuk Pemutus Prototaip Pantas?
Komponen dan Perumah Kompleks
Komponen logam kompleks sangat sesuai. Perumah dengan rusuk dalaman. Bahagian dengan permukaan melengkung. Ciri-ciri yang lambat dimesin daripada pepejal. Tuangan membina bentuk hampir seperti jaring. Hanya permukaan kritikal yang memerlukan pemesinan selepas itu.
Kelompok Kecil
Kandang plastik kelompok kecil berfungsi dengan baik. Model penampilan untuk pameran perdagangan. Sampel pra-pengeluaran untuk kelulusan pelanggan. Bahagian resin tuangan mewakili produk akhir. Ia bukan cetakan 3D dengan garisan lapisan. Ia licin dan konsisten.
Geometri yang rumit
Geometri yang rumit adalah pilihan terbaik. Potongan bawah. Saluran dalaman. Dinding nipis. Ciri-ciri ini sukar dimesin dengan cekap. Ia mudah dituang. Prototaip tuangan pantas mengendalikannya tanpa perkakas yang kompleks. Untuk lantai kilang, ini bermakna lebih sedikit persediaan. Lebih sedikit kesilapan. Penghantaran lebih pantas.
Dari perspektif praktikal, NOBLE—sebuah syarikat pembuatan terkemuka di China—menyokong projek-projek ini. Keupayaan penuangan prototaip pantas kami digabungkan dengan kepakaran prototaip pantas keluli. Hasilnya adalah perkhidmatan sehenti untuk prototaip dan pengeluaran. Perkhidmatan penuangan pantas mereka membantu pelanggan beralih daripada reka bentuk kepada bahagian berfungsi dengan cekap. Pasukan yang sama mengendalikan pengeluaran volum rendah. Tiada pertukaran pembekal. Tiada pengetahuan yang hilang. Prototaip dan bahagian pengeluaran datang daripada pengetahuan proses yang sama.
Bagaimanakah Pemutus Prototaip Pantas Berfungsi?
Langkah 1 — Cipta Model CAD
Reka bentuk 3D mentakrifkan dimensi. Keperluan bahan dinyatakan. Ciri-ciri tuangan ditambah. Sudut draf. Jejari. Elaun pemesinan. Model CAD ialah pelan tindakan untuk semua yang berikut. Model yang lemah menjamin tuangan yang lemah. Tuangan prototaip pantas bergantung pada langkah pertama ini yang betul.
Langkah 2 — Hasilkan Corak atau Acuan
Coraknya adalah bentuk positif. Ia sepadan dengan bahagian akhir. Percetakan 3D menghasilkan corak dengan cepat. SLA atau SLS adalah perkara biasa. Pemesinan CNC menghasilkan corak yang lebih tahan lama. Pilihannya bergantung pada kuantiti dan ketepatan. Prototaip tuangan pantas menggunakan kaedah mana yang sesuai dengan kerja. Corak memerlukan pengorbanan dalam kebanyakan kes. Ia musnah apabila acuan dibuat.
Langkah 3 — Sediakan Acuan Tuangan
Acuan terbentuk di sekeliling corak. Cengkerang seramik dibina lapisan demi lapisan. Acuan pasir dibungkus di sekeliling corak. Acuan silikon dituang daripada corak. Prosesnya bergantung pada bahan yang dituang. Logam memerlukan acuan seramik atau pasir. Plastik memerlukan acuan silikon. Perkhidmatan penuangan pantas memilih jenis acuan berdasarkan aplikasi.
Langkah 4 — Tuangkan Bahan
Bahan dimasukkan ke dalam acuan. Logam cair dituang. Resin cecair dituang. Acuan terisi. Udara keluar. Bahan menyejuk. Atau mengeras. Pemejalan berlaku. Bahagian terbentuk. Kawalan suhu penting. Kadar penyejukan mempengaruhi struktur butiran. Masa pengawetan mempengaruhi kekuatan. Tuangan prototaip pantas mengawal pembolehubah ini untuk menghasilkan bahagian yang kukuh.
Langkah 5 — Tanggalkan, Selesaikan dan Periksa Bahagian
Acuan telah dipecahkan. Bahagian tersebut telah dikeluarkan. Pintu dan pelari telah dipotong. Pemangkasan menghilangkan kilatan. Pemesinan membawa dimensi kritikal kepada toleransi. Kemasan permukaan meningkatkan penampilan. Pemeriksaan dimensi mengesahkan bahagian tersebut. Tuangan telah selesai.
Perlu diingatkan bahawa prototaip pantas keluli mengikuti langkah yang sama. Corak dihasilkan. Acuan disediakan. Keluli dituang. Bahagian disiapkan. Perkhidmatan prototaip pantas keluli menambah kepakaran yang diperlukan untuk suhu lebur keluli yang lebih tinggi dan pengecutan yang lebih besar. Dari perspektif praktikal, proses ini berfungsi untuk kedua-dua logam dan plastik. Bahan berubah. Langkah-langkahnya tetap sama.
NOBLE menyediakan perkhidmatan tuangan pantas ini dari kemudahan mereka di China. Pasukan kami mengendalikan pengeluaran corak, penyediaan acuan, tuangan dan kemasan. Pelanggan mendapat bahagian yang telah siap. Bukan sekadar tuangan mentah. Integrasi itu menjimatkan masa dan mengurangkan penyerahan.
Jenis-jenis Biasa Pemutus Prototaip Pantas
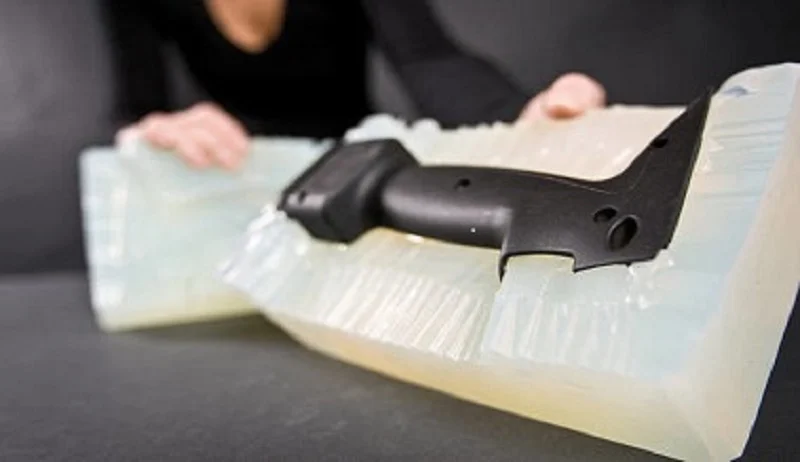
Pemutus Pelaburan Pantas
Corak cetakan 3D menggantikan lilin. Corak disalut dengan buburan seramik. Lapisan demi lapisan membina cangkerang. Corak terbakar. Cangkerang seramik kekal. Logam cair dituang ke dalam cangkerang panas. Cangkerang dipecahkan. Bahagian itu telah siap.
Penuangan prototaip pantas melalui penuangan pelaburan mengendalikan bentuk kompleks dengan baik. Ciri-ciri terperinci dihasilkan semula. Prototaip logam isipadu rendah menjadi mungkin. Kemasan permukaannya bagus. Ketepatannya boleh diterima. Bagi bahagian yang mahal untuk dimesin, laluan ini menjimatkan wang.
Tuangan Pasir Pantas
Acuan pasir dihasilkan dengan pantas. Corak cetakan 3D ditekan ke dalam pasir. Atau corak potongan CNC melakukan perkara yang sama. Acuan terbentuk di sekelilingnya. Teras menghasilkan rongga dalaman. Pasir dipadatkan. Corak disingkirkan. Logam cair mengisi kekosongan. Komponen logam yang lebih besar sesuai dengan proses ini. Bahagian dengan rongga dalaman yang kompleks mendapat manfaat.
Prototaip tuangan pantas menggunakan acuan pasir adalah perkara biasa untuk bahagian jentera berat dan komponen struktur. Kemasan permukaannya lebih kasar daripada tuangan pelaburan. Kosnya lebih rendah. Keupayaan saiznya lebih besar.
Tuangan Vakum untuk Prototaip Plastik
Model induk dibuat terlebih dahulu. Ia datang daripada percetakan 3D atau pemesinan CNC. Silikon dituang di sekeliling induk. Silikon akan mengeras. Induk dipotong. Acuan silikon sudah siap. Resin poliuretana dicampur. Ia dituang ke dalam acuan di bawah vakum. Gelembung udara dikeluarkan. Resin akan mengeras. Bahagian tersebut dirobohkan. Perkhidmatan tuangan pantas untuk prototaip plastik menggunakan kaedah ini.
Perumah. Model rupa. Kelompok pengeluaran kecil. Bahagian resin tuangan kelihatan seperti pengacuan suntikan. Tetapi kos perkakas adalah sebahagian kecil. Dua puluh hingga lima puluh bahagian datang daripada satu acuan silikon. Kemudian acuan haus. Acuan baharu dibuat. Untuk jumlah yang rendah, ekonomi berfungsi.
Cara Memilih Kaedah Pemutus yang Tepat
Keserasian bahan diutamakan. Logam memerlukan seramik atau pasir. Plastik memerlukan silikon. Saiz bahagian penting. Bahagian yang besar mengutamakan tuangan pasir. Bahagian kecil yang terperinci mengutamakan tuangan pelaburan. Geometri penting. Saluran dalaman yang kompleks mengutamakan tuangan pelaburan. Bentuk mudah mengutamakan tuangan pasir. Keperluan kemasan permukaan penting. Keperluan ketepatan penting. Kuantiti pengeluaran penting. Kos penting. Dari perspektif praktikal, kaedah paling mudah yang memenuhi keperluan adalah yang menang.
Kelebihan Pemutus Prototaip Pantas
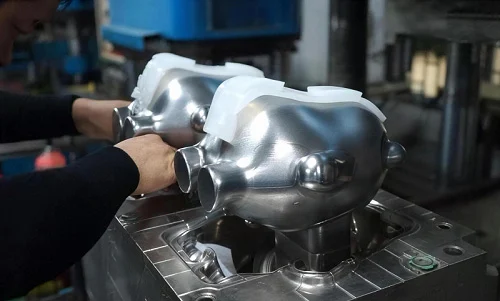
Kos Perkakas Permulaan yang Lebih Rendah
Penggunaan alatan keras adalah mahal. Acuan keluli berharga puluhan ribu. Tuangan prototaip pantas mengelakkan perkara itu. Corak adalah murah. Acuan adalah sementara. Pelaburan kekal rendah. Untuk prototaip dan jumlah yang rendah, penjimatannya adalah ketara.
Kitaran Pembangunan Produk yang Lebih Pendek
Corak dihasilkan dalam beberapa hari. Acuan dibina dalam beberapa hari. Bahagian dituang. Pasukan memegang bahagian sebenar. Perubahan reka bentuk berlaku dengan pantas. Satu lagi corak dicetak. Satu lagi acuan dibuat. Satu lagi bahagian dituang. Kitaran berulang. Pengeluaran besar-besaran menunggu sehingga reka bentuk terbukti. Prototaip tuangan pantas memampatkan garis masa.
Keupayaan Menghasilkan Geometri Kompleks
Bentuk yang rumit sukar dimesin. Rongga dalaman sukar dicapai. Potongan bawah memerlukan alat khas. Tuangan membina bentuk hampir seperti jaring. Tiada alat pemotong diperlukan. Tiada masalah akses. Acuan menangkap geometri. Logam mengisinya. Tuangan prototaip pantas mengendalikan apa yang tidak dapat dilakukan oleh pemesinan.
Sokongan untuk Pengujian Fungsian
Bahagian tuangan bertindak seperti produk akhir. Dimensi diperiksa. Kesesuaian pemasangan disahkan. Keperluan prestasi terpilih dinilai. Bahannya penting. Tuangan aluminium ringan dan kuat. Tuangan keluli lebih berat dan lebih tahan lasak. Prototaip pantas keluli menghasilkan bahagian yang tahan lasak dalam ujian beban. Perkhidmatan prototaip pantas keluli memberikan jurutera data sebenar. Prototaip bukan tempat letak. Ia adalah artikel ujian.
Sesuai untuk Pengeluaran Isipadu Rendah
Perkhidmatan tuangan pantas menyokong pengeluaran jambatan. Proses yang sama yang membuat prototaip membuat kelompok pengeluaran pertama. Tiada pertukaran pembekal. Tiada perubahan proses. Pengetahuan akan dibawa ke mana-mana.
Had untuk Dipertimbangkan
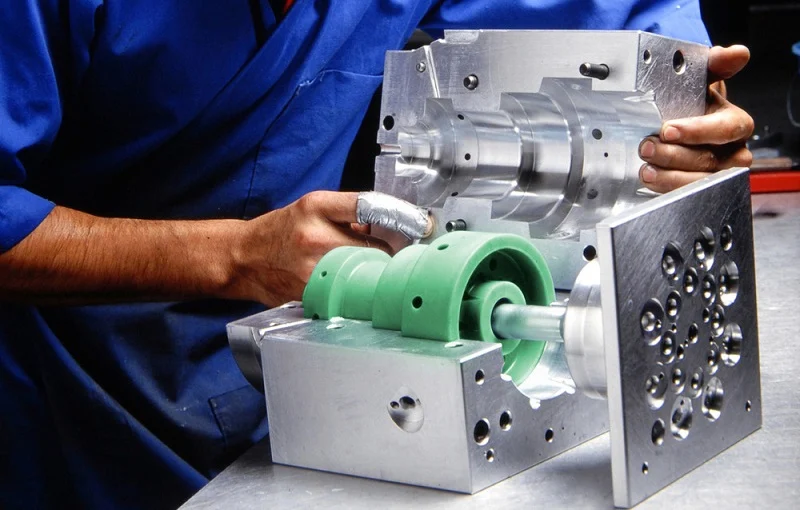
Keperluan Kemasan Permukaan dan Selepas Pemprosesan
Bahagian tuangan belum sedia untuk dihantar. Ia perlu dipotong. Pintu dan pelari dipotong. Kilat ditanggalkan. Penggilapan meningkatkan penampilan. Pemesinan membawa dimensi kritikal kepada toleransi. Permukaan as-cast adalah lebih kasar daripada permukaan mesin. Tuangan prototaip pantas merangkumi langkah-langkah ini. Ia menambah masa dan kos. Keperluan kemasan harus dirancang dari awal.
Ketepatan Dimensi dan Pengecutan Bahan
Logam mengecut apabila ia sejuk. Acuan mesti mengambil kira perkara itu. Jika pengecutan tidak dikompensasikan, bahagian tersebut bersaiz kecil. Kualiti acuan adalah penting. Acuan yang lemah memberikan dimensi yang lemah. Variasi proses adalah penting. Perbezaan suhu mengubah pengecutan. Bahagian akhir mungkin memerlukan pemesinan. Tuangan memegang toleransi yang kurang ketat berbanding pemesinan CNC. Prototaip tuangan pantas berfungsi dalam had tersebut. Dimensi kritikal dimesin selepas tuangan.
Masa Proses
Penghasilan corak, penyediaan acuan, penyejukan dan kemasan mengambil masa. Jumlah masa tunggu adalah lebih lama daripada percetakan 3D. Penuangan prototaip pantas adalah pantas berbanding penggunaan perkakas keras. Tetapi ia tidak serta-merta. Bahagian yang mudah mungkin mengambil masa seminggu. Bahagian yang kompleks mungkin mengambil masa dua minggu. Jadual mesti mengambil kira perkara ini.
Kekangan Bahan dan Reka Bentuk
Bukan semua bahan dan reka bentuk menghasilkan acuan yang baik. Ketebalan dinding minimum adalah penting. Dinding nipis mungkin tidak dapat diisi. Sudut tajam menghasilkan tekanan. Terdapat batasan acuan. Potongan bawah memerlukan teras khas. Reka bentuk mungkin memerlukan pemesinan tambahan. Bahagian tersebut mungkin memerlukan sudut draf. Kekangan ini mempengaruhi reka bentuk. Tuangan prototaip pantas memerlukan reka bentuk untuk tuangan. Tidak semua jurutera mengetahui peraturan tersebut. Sokongan diperlukan.
Dari sudut praktikal, NOBLE menyediakan sokongan seperti ini. Jurutera kami menyemak cadangan reka bentuk sebelum membentuk untuk mengenal pasti isu lebih awal, sekali gus membantu pelanggan mengelakkan skrap dan kelewatan.
Mengapa Pemutus Prototaip Pantas Tidak Sentiasa Pilihan Terbaik
Kadangkala, apabila bahagian perlu benar-benar tepat, pemesinan CNC adalah lebih baik. Tetapi jika ia hanya satu bahagian, pencetakan 3D adalah lebih pantas. Dan untuk bahan yang sukar dituang, pemesinan adalah pilihan yang lebih selamat. Penuangan prototaip pantas hanyalah salah satu alat untuk membantu anda menyelesaikan masalah. Memilih proses yang betul bermakna memikirkan perkara seperti betapa tepatnya anda mahukannya, berapa banyak yang anda hasilkan, bahan yang anda gunakan, geometri, berapa kosnya, dan berapa lama masa yang akan diambil. Proses terbaik ialah proses yang memenuhi semua kriteria ini.
Perbandingan Penuangan Prototaip Pantas dengan Pemesinan CNC dan Percetakan 3D
Prototaip Pantas, Pemutus vs. Pemesinan CNC
| Faktor | Pemutus Prototaip Pantas | CNC Machining |
| Penggunaan bahan | Sisa buangan yang lebih rendah—logam memenuhi acuan | Sisa yang lebih tinggi—cip dipotong daripada pepejal |
| Geometri yang boleh dicapai | Bentuk kompleks, rongga dalaman, potongan bawah | Terhad oleh akses alat |
| Ketepatan dimensi | Bagus, tetapi memerlukan pemesinan pasca untuk toleransi yang ketat | Rutin tinggi—±0.01 mm |
| permukaan selesai | Acuan as lebih kasar, perlu kemasan | Licin seperti dipotong |
| Kos persediaan | Kos corak dan acuan | Kos pengaturcaraan dan perlawanan |
| Kuantiti pengeluaran | Isipadu rendah hingga sederhana | Jumlah rendah dan sekali sahaja |
Untuk bahagian yang kompleks, penuangan prototaip pantas mengurangkan masa berjam-jam daripada jadual. Prototaip penuangan pantas dan pemesinan CNC berfungsi bersama. Tuang dahulu. Mesin selepas itu. Gabungan ini memberikan hasil yang terbaik.
Pemutus Prototaip Pantas vs. Percetakan 3D
| Faktor | Pemutus Prototaip Pantas | Percetakan 3D |
| Keperluan acuan | Memerlukan corak dan acuan | Tiada acuan diperlukan |
| Kebebasan merancang | Had draf dan ketebalan | Hampir semua bentuk |
| Pilihan bahan | Logam sebenar, resin seperti pengeluaran | Julat bahan terhad |
| Ciri-ciri bahagian | Padat, kuat, setaraf pengeluaran | Mungkin mempunyai keliangan, lebih lemah |
| kelajuan pengeluaran | Lebih pantas untuk berbilang bahagian | Lebih pantas untuk satu bahagian |
Dari perspektif praktikal, prototaip pantas keluli mendapat manfaat daripada gandingan ini. Perkhidmatan prototaip pantas keluli menggunakan corak bercetak untuk penuangan pelaburan. Prototaip keluli pantas menghasilkan bahagian yang tahan lasak di bawah beban. Sifat bahan tersebut mewajarkan proses tersebut.
Perkhidmatan Pemutus Prototaip Pantas di NOBLE

Sokongan Pembuatan dari Reka Bentuk hingga Penghantaran Prototaip
NOBLE pakar dalam pemprosesan logam dan plastik. Sokongan reka bentuk membantu pelanggan memilih kaedah yang betul. Komunikasi teknikal menjelaskan keperluan. Pasukan kami menyemak fail CAD. Mereka mencadangkan perubahan. Mereka mengesan masalah sebelum pengeluaran. Perlu diingatkan bahawa NOBLE—sebuah syarikat pembuatan terkemuka di China—menyediakan sokongan ini sebagai sebahagian daripada perkhidmatan tuangan prototaip pantas mereka. Pelanggan mendapat rakan kongsi. Bukan sekadar pembekal.
Menggabungkan Penuangan dengan Pemesinan CNC dan Kemasan Permukaan
Tuangan menghasilkan bentuk hampir bersih. Pemesinan CNC membawa dimensi kritikal kepada toleransi. Kemasan permukaan meningkatkan penampilan dan rintangan kakisan. Proses-proses ini berfungsi bersama. Prototaip tuangan pantas menghasilkan bahan kosong. Pemesinan menghasilkan ketepatan. Kemasan menghasilkan bahagian akhir. Pemilihan proses bergantung pada fungsi bahagian. Keperluan pengeluaran menentukan urutan. Perkhidmatan tuangan pantas di NOBLE menguruskan penyepaduan ini. Satu pembekal. Satu standard kualiti.
Kawalan Kualiti dan Penilaian Prototaip
ISO 9001:2015 menyediakan rangka kerja kualiti umum. ISO 13485:2016 menambah ketelitian untuk peranti perubatan. Pemeriksaan dimensi mengesahkan prototaip. Kawalan proses memastikan konsistensi. Prosedur yang didokumenkan mengekalkan kebolehkesanan. Penuangan prototaip pantas di NOBLE mengikuti sistem ini.
Soalan Lazim Mengenai Pemutus Prototaip Pantas
Apakah kegunaan penuangan prototaip pantas?
Ia menghasilkan prototaip logam dan plastik berfungsi. Pengesahan reka bentuk. Ujian pemasangan. Pengeluaran volum rendah. Tuangan prototaip pantas merapatkan jurang antara fail CAD dan bahagian yang boleh diuji.
Apakah perbezaan antara tuangan cepat dan tuangan tradisional?
Tuangan tradisional menggunakan perkakas keras. Masa pemprosesan adalah panjang. Kosnya tinggi. Prototaip tuangan pantas menggunakan corak dan acuan sementara. Masa pemprosesan adalah pendek. Kosnya rendah. Pertukarannya ialah jangka hayat acuan. Acuan silikon haus. Acuan pasir rosak. Tetapi untuk prototaip dan isipadu yang rendah, ekonomi berfungsi.
Adakah pemutus prototaip pantas sesuai untuk bahagian aluminium?
Ya! Aloi aluminium dituang dengan baik. A356 dan AlSi10Mg adalah perkara biasa. Proses ini menghasilkan bahagian yang ringan dan kuat. Perkhidmatan penuangan pantas untuk aluminium tersedia secara meluas.
Adakah tuangan vakum sama seperti tuangan logam?
Tidak. Tuangan vakum menggunakan acuan silikon dan resin poliuretana. Ia menghasilkan bahagian plastik. Tuangan logam menggunakan acuan seramik atau pasir. Ia menghasilkan bahagian logam. Tuangan prototaip pantas merangkumi kedua-duanya. Bahan menentukan prosesnya.
Adakah pemutus prototaip pantas lebih murah daripada pemesinan CNC?
Ia bergantung. Untuk satu bahagian, pemesinan CNC mungkin lebih murah. Tiada corak diperlukan. Untuk sepuluh bahagian, tuangan mungkin lebih murah. Kos corak diagihkan ke seluruh kelompok. Prototaip tuangan pantas mengurangkan pembaziran bahan. Ia mengurangkan masa pemesinan. Jumlah kos bergantung pada kuantiti dan geometri.
Berapa lamakah masa yang diperlukan untuk menghasilkan prototaip cepat?
Penghasilan corak mengambil masa satu hingga tiga hari. Penyediaan acuan mengambil masa satu hingga dua hari. Penuangan dan penyejukan mengambil masa satu hari. Kemasan mengambil masa satu hingga tiga hari. Jumlah masa tunggu adalah satu hingga dua minggu. Perkhidmatan penuangan pantas boleh memampatkan garis masa ini. Tetapi langkah-langkahnya tidak boleh dilangkau.
Bolehkah tuangan prototaip pantas digunakan untuk pengeluaran kelompok kecil?
Ya. Ia sesuai untuk kelompok kecil. Sepuluh hingga lima puluh bahagian. Kos perkakas kekal rendah. Kos setiap bahagian boleh diterima. Tuangan prototaip pantas merapatkan jurang antara prototaip dan pengeluaran besar-besaran.
Bagaimanakah anda memilih penyedia perkhidmatan pemutus prototaip pantas?
Cari pengalaman. Cari kepakaran bahan. Cari sokongan reka bentuk. Cari pensijilan kualiti. ISO 9001:2015 dan ISO 13485:2016 penting. Cari keupayaan bersepadu. Tuangan. Pemesinan. Kemasan. Pemasangan. Pengalaman prototaip pantas keluli membantu untuk aplikasi yang mencabar. Prototaip keluli pantas memerlukan pengetahuan proses. NOBLE menyediakan perkhidmatan tuangan pantas ini dari kemudahan mereka di China. Pasukan ini menyokong pelanggan daripada reka bentuk hingga penghantaran. Itulah standard yang perlu dicari.