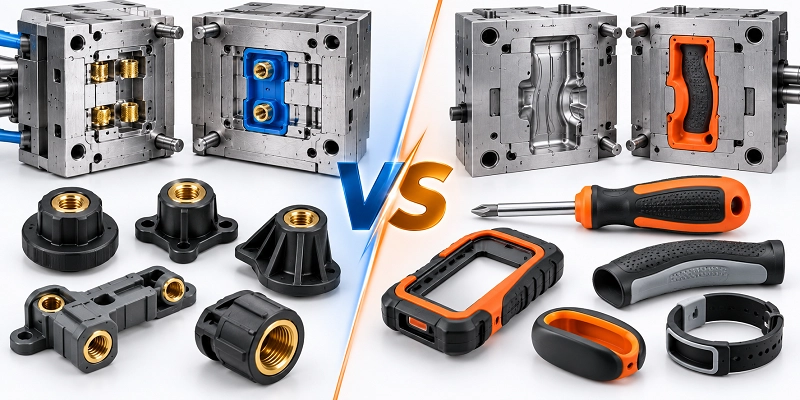
Acuan sisipan dan acuan berlebihan adalah dua proses yang paling penting dan paling banyak digunakan dalam pengacuan suntikan. Tetapi ia serupa dalam beberapa cara. Semasa pengeluaran sebahagian, jurutera dan pembeli sering keliru apabila memilih antara kedua-duanya. Mereka tidak selalunya boleh membuat keputusan yang tepat. Panduan ini akan menguraikan perbezaan antara pengacuan sisipan dan acuan berlebihan daripada logik asas.

1. Apakah Pencetakan Sisipan?
Acuan sisipan ialah proses pengacuan suntikan. Ia meletakkan sisipan yang telah dibuat ke dalam acuan, kemudian menyuntik plastik untuk membalut sisipan. Selepas menyejuk, plastik dan sisipan menjadi satu bahagian. Tujuan pengacuan sisipan adalah untuk membuat satu bahagian menggunakan dua atau lebih bahan. Biasanya, bahagian logam digabungkan dengan termoplastik. Ini menghasilkan produk dengan sifat kedua-dua bahan. Sebelum plastik cair disuntik, bahagian logam diletakkan ke dalam rongga acuan. Plastik dibentuk di sekeliling "sisipan" ini dan kemudian mengeras. Oleh kerana bahagian logam dipegang teguh oleh plastik yang terikat di sekelilingnya, tiada pengikat diperlukan.

2. Bagaimanakah Acuan Sisipan Berfungsi?
Acuan sisipan biasanya mengikuti langkah-langkah berikut:
- Penyediaan sisipan: Pertama, sisipan perlu disediakan. Ini mungkin termasuk membersihkan sisipan atau memanaskannya terlebih dahulu.
- Penempatan sisipan: Seterusnya, pengendali atau robot meletakkan sisipan ke dalam acuan dengan berhati-hati.
- Penutupan acuan: Acuan menutup dan memegang sisipan dengan kukuh di tempatnya.
- Suntikan plastik: Plastik cecair panas disuntik ke dalam acuan. Plastik mengalir di sekeliling sisipan.
- Penyejukan dan pemejalan: Plastik menyejuk dan mengeras.
- Pelontaran bahagian: Akhirnya, acuan terbuka dan bahagian yang telah siap (dengan sisipan kini sebagai sebahagian daripadanya) dikeluarkan.

3. Apakah Kelebihan Acuan Sisipan?
Acuan sisipan adalah serba boleh kerana banyak kelebihannya. Berikut adalah beberapa sebab untuk mempertimbangkan proses ini untuk projek anda.
- Acuan sisipan adalah baik untuk membuat sambungan yang kuat dan boleh diguna semula.
- Ia menjimatkan.
- Ia boleh menghasilkan beribu-ribu bahagian setiap hari. Ekonomi skala ini dapat mengurangkan kos setiap bahagian dengan ketara.
- Ia membantu menghasilkan selongsong berdinding nipis yang tidak boleh diketuk.
- Ia menghilangkan keperluan untuk pemasangan bahagian.
- Ia meningkatkan prestasi bahagian dengan menggabungkan bahagian logam dan plastik.
- Ia sesuai untuk membuat produk yang kalis habuk, kalis kelembapan, kalis hentakan dan tahan tarik keluar.

4. Apakah Kelemahan Pencetakan Sisipan?
Proses ini mempunyai beberapa kelemahan yang serius:
-
Pelbagai proses pembuatan:
Biasanya, dua langkah diperlukan. Sisipan logam khas perlu dihasilkan melalui proses yang mahal seperti pemotongan CNC, tuangan acuan atau pengacuan suntikan logam. Oleh itu, kos seunitnya adalah lebih tinggi daripada bahagian plastik yang dibentuk dengan suntikan sepenuhnya.
-
Peningkatan Kerumitan bahagian:
Sisipan logam khas memerlukan pemahaman yang lebih mendalam tentang prinsip Reka Bentuk untuk Kebolehkilangan (DFM) proses logam dan plastik, menjadikannya lebih sukar untuk mengintegrasikannya ke dalam bahagian berfungsi individu.

5. Apakah itu Overmolding?
Pengacuan berlebihan merupakan proses pengacuan suntikan dua langkah. Dalam langkah pertama, bahagian asas dibentuk dengan satu plastik. Bahagian ini dipanggil substrat. Substrat boleh jadi plastik keras atau logam. Dalam langkah kedua, substrat diletakkan ke dalam acuan lain. Bahan kedua disuntik. Bahan ini biasanya plastik lembut atau getah. Ia membalut permukaan substrat dan membentuk lapisan luar yang nipis.
Kedua-dua bahan tersebut mesti terikat secara kimia atau mekanikal. Jika tidak, lapisan luar boleh terkupas, terangkat atau terpisah. Gabungan biasa ialah plastik keras campur plastik lembut, atau logam campur getah.
Tujuan utama acuan berlebihan adalah untuk menggabungkan kelebihan dua bahan ke dalam satu bahagian. Substrat memberikan kekuatan struktur, ketegaran dan kestabilan dimensi. Lapisan acuan berlebihan memberikan cengkaman, pengedap, kusyen dan rasa selesa. Hasil akhirnya adalah satu bahagian yang keras di dalam dan lembut di luar. Ia kuat dan tahan gelincir, dan ia mempunyai kelebihan kedua-dua bahan tersebut.
Ia digunakan secara meluas dalam peranti perubatan, peralatan kuasa, elektronik pengguna, automotif dan barangan pengguna harian. Di mana sahaja produk memerlukan "struktur keras dengan permukaan lembut", acuan berlebihan boleh menambah nilai.

6. Bagaimanakah Overmolding Berfungsi?
Langkah 1: Acuan Substrat
Pertama, bahagian asas dibentuk dengan satu jenis plastik. Bahagian ini dipanggil substrat. Substrat tersebut boleh jadi plastik keras atau logam. Selepas dibentuk, substrat dikeluarkan dari acuan.
Langkah 2: Letakkan ke dalam Acuan Kedua
Substrat yang telah disejukkan diletakkan ke dalam rongga acuan lain. Acuan akan menutup dan memegang substrat di tempatnya.
Langkah 3: Suntikan bahan salutan
Suntikan bahan kedua, yang biasanya getah lembut atau getah. Bahan ini akan dibalut di sekeliling permukaan substrat, membentuk lapisan luar yang nipis. Kedua-dua bahan tersebut mestilah terikat secara kimia atau mekanikal; jika tidak, lapisan luar mudah tertanggal.
Langkah 4: Penyejukan dan penyahcetakan
Selepas bahan salutan menyejuk dan memejal, ia membentuk ikatan yang kukuh dengan substrat. Acuan dibuka, dan produk siap dikeluarkan, menghasilkan bahagian penting yang keras di dalam dan lembut di luar.

7. Apakah Kelebihan Overmolding?
7.1 Fleksibiliti Bahan yang Lebih Baik
Overmolding membolehkan pereka bentuk menggunakan kelebihan pelbagai bahan untuk mencipta bahagian kompleks dengan sifat yang berbeza. Ia juga menambah kerumitan visual.
7.2 Ikatan Mudah
Pengacuan berlebihan menggabungkan bahan-bahan yang berbeza di dalam acuan. Ini menghapuskan keperluan untuk gam atau kaedah pengikatan khas yang lain. Ini bukan sahaja mengurangkan kos projek pengacuan berlebihan tetapi juga memberikan produk akhir yang lebih tahan lama.
7.3 Fungsi Baharu
Jika reka bentuk anda memerlukan kalis air, acuan berlebihan boleh menjadi cara untuk mengintegrasikan bahan elastik ke dalam bahagian tersebut dan bukannya menggunakan gasket atau cincin-O. Dengan cara ini, bahagian anda mempunyai struktur dan prestasi pengedap yang diperlukan. Anda tidak perlu bersusah payah untuk memasang gasket di tengah-tengah bahagian semasa pemasangan.

8. Apakah Kelemahan Overmolding?
Walaupun acuan berlebihan meningkatkan prestasi produk, ia juga mempunyai beberapa kelemahan:
- Pelbagai Langkah PengeluaranPembuatan bahagian dengan acuan berlebihan memerlukan dua langkah. Ini meningkatkan kitaran pengeluaran. Acuan berlebihan biasanya lebih mahal daripada membuat satu bahagian dalam satu langkah pengacuan. Selain itu, kerana acuan berlebihan adalah proses dua langkah, ia memerlukan lebih banyak acuan daripada pengacuan satu pukulan.
- Penyah-ikatanJika dua bahagian berbeza dilekatkan bersama dalam acuan suntikan, terdapat risiko pemisahan. Ini berlaku apabila julat suhu terbaik berubah-ubah. Apabila haba tidak mencukupi untuk mengikat bahan dengan jayanya, saling kunci mekanikal mesti digunakan.
9. Perbandingan Acuan Sisip vs. Acuan Berlebihan
- Pengacuan sisipan dan pengacuan berlebihan adalah kedua-dua proses pengacuan suntikan, tetapi tujuan dan kaedahnya berbeza.
- Langkah proses yang berbeza: Acuan sisipan merupakan proses satu langkah. Ia meletakkan sisipan yang telah dibuat ke dalam acuan, kemudian menyuntik plastik untuk membalut sisipan, semuanya dalam satu kitaran. Overmolding adalah proses dua langkah: Ia pertama kali membentuk substrat plastik, kemudian meletakkan substrat ke dalam acuan lain dan menyuntik bahan kedua untuk menutup permukaan.
- Substrat dan bahan luaran yang berbeza: Sisipan dalam acuan sisipan biasanya diperbuat daripada logam, seramik atau magnet, dan lapisan luarnya diperbuat daripada plastik. Substrat dalam acuan lampau adalah plastik, dan lapisan luarnya biasanya plastik lembut atau getah, seperti TPE, TPU atau silikon.
- Tujuan teras yang berbezaAcuan sisipan adalah untuk memberikan kekuatan, ulir atau kekonduksian. Contohnya, memasukkan nat loyang ke dalam bahagian plastik membolehkan skru dipasang dan ditanggalkan berulang kali. Acuan berlebihan adalah untuk memberikan cengkaman, pengedap atau rasa yang selesa. Contohnya, menyalut pemegang alat dengan plastik lembut menjadikannya lebih selesa untuk dipegang.
- Kuantiti dan kos acuan yang berbeza: Acuan sisipan biasanya hanya memerlukan satu acuan. Acuan berlebihan memerlukan dua acuan, atau satu acuan dua tembakan. Acuan dua tembakan lebih mahal tetapi sesuai untuk pengeluaran volum tinggi.
- Saiz kelompok yang berbeza yang sesuai: Acuan sisipan berfungsi untuk kelompok kecil hingga besar. Untuk acuan berlebihan, kaedah manual sesuai untuk kelompok kecil, dan acuan dua tembakan sesuai untuk kelompok besar.
- Kekuatan ikatan yang berbeza: Dalam pengacuan sisipan, plastik membalut terus di sekeliling sisipan, jadi kekuatan ikatan adalah tinggi. Dalam pengacuan berlebihan, kekuatan ikatan bergantung pada keserasian bahan. Kaedah manual memberikan kekuatan sederhana, dan kaedah dua tembakan memberikan kekuatan yang lebih tinggi.
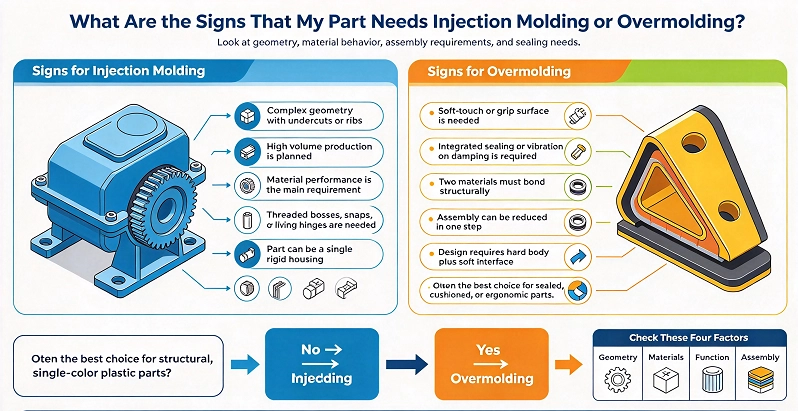
10. Apakah Tanda-tanda Bahagian Saya Memerlukan Pengacuan Suntikan atau Pengacuan Berlebihan?
Berikut adalah peraturan yang telah saya ringkaskan: memilih pengacuan suntikan atau pengacuan berlebihan bukanlah tentang bagaimana rupa lukisan itu. Ia tentang apa yang sebenarnya perlu dilakukan oleh bahagian tersebut.
10.1 Tanda-tanda Anda Memerlukan Pengacuan Suntikan:
Jika bahagian tersebut merupakan bahagian plastik yang lengkap, tidak memerlukan ulir logam, tidak memerlukan kekonduksian, dan tidak memerlukan rasa lembut, maka ia pada asasnya adalah pengacuan suntikan standard. Contohnya ialah perumah, penutup, pendakap, dan gear. Ciri-cirinya ialah: bahan tunggal, warna tunggal, kelompok besar, dan struktur yang agak tetap. Jika anda mendapati bahawa satu plastik sahaja boleh memenuhi keperluan kekuatan, penebat, dan penampilan, maka pengacuan suntikan sudah memadai.
10.2 Tanda-tanda Anda Perlu Membentuk Lebih:
Jika bahagian tersebut memerlukan kedua-dua perasaan "keras" dan "lembut" pada masa yang sama, itu adalah isyarat untuk acuan berlebihan. Berikut adalah tanda-tanda khusus. Pertama, kawasan cengkaman perlu tahan gelincir dan selesa, seperti pemegang alat dan pemegang berus gigi. Kedua, bahagian tersebut memerlukan pengedap atau kalis air, seperti cincin plastik lembut di sekeliling tepi perumah elektronik. Ketiga, produk memerlukan rupa dua warna untuk kelihatan lebih premium. Keempat, bahagian tersebut memerlukan penyerapan hentakan, seperti tidak pecah apabila terjatuh. Kelima, ia memerlukan reka bentuk ergonomik yang menggabungkan keras dan lembut, seperti pemegang peranti perubatan.
Penghakiman Satu Ayat: Jika bahagian itu hanyalah "bahagian plastik", pilih pengacuan suntikan. Jika bahagian itu memerlukan "keras di dalam, lembut di luar", pilih pengacuan berlebihan.
Satu Lagi Perkara: Jika bahagian tersebut memerlukan ulir atau kekonduksian logam, itu adalah pengacuan sisipan, bukan pengacuan berlebihan. Ketiga-tiga proses ini mudah dikelirukan. Perbezaan utama ialah: pengacuan suntikan adalah bahan tunggal, pengacuan berlebihan adalah plastik keras ditambah plastik lembut, dan pengacuan sisipan adalah logam ditambah plastik.

11. Mengapa Memilih NOBLE sebagai Rakan Kongsi Pembuatan Anda?
NOBLE ialah sebuah syarikat pembuatan bertauliah dengan lebih 12 tahun pengalaman dalam menghasilkan komponen plastik dan logam berkualiti tinggi. Dari lokasi kami di Shenzhen, China, kami menyediakan perkhidmatan pengacuan berlebihan dan pengacuan sisipan untuk industri automotif, robotik dan perubatan. Sejak tahun 2012, kami telah bertindak sebagai rakan kongsi yang dipercayai untuk pengeluar, menawarkan laluan pengeluaran penuh daripada sokongan reka bentuk hingga bahagian siap.
Apa yang membezakan kami ialah tumpuan kami terhadap inovasi teknologi dan penambahbaikan berterusan. Dengan menggabungkan automasi canggih dengan kepakaran dalam bidang ketukangan, kami memastikan setiap komponen memenuhi piawaian kualiti yang ketat. Kemudahan kami diperakui mengikut ISO 9001 dan ISO 13485, sekali gus mengukuhkan komitmen kami terhadap pengurusan kualiti dan pengeluaran gred perubatan.
Untuk acuan berlebihan, kami membantu anda menggabungkan bahan keras dan lembut ke dalam satu bahagian. Untuk acuan sisipan, kami membantu anda memasukkan sisipan logam ke dalam bahagian plastik untuk kekuatan, benang atau kekonduksian. Ini memberikan syarikat seperti anda rakan kongsi yang boleh dipercayai untuk komponen yang konsisten dan berketepatan tinggi, kebolehkesanan yang lengkap dan pematuhan penuh dengan piawaian antarabangsa. Daripada cengkaman acuan berlebihan yang kompleks kepada bahagian acuan sisipan yang tepat, pasukan kami dilengkapi untuk memenuhi matlamat pengeluaran anda.
Soalan Lazim:
1. Apakah perbezaan antara pengacuan sisipan dan pengacuan berlebihan?
Acuan sisipan merupakan satu lagi bentuk pengacuan suntikan di mana bahagian sekunder dibentuk di atas substrat. Faktor pembezaan antara pengacuan sisipan dan pengacuan berlebihan ialah pengacuan sisipan dilakukan dengan substrat yang sedia ada (komponen asas atau dalaman).
2. Adakah bahagian anda memerlukan acuan berlebihan atau sisipan?
Pilih sisipan jika bahagian anda memerlukan ulir logam, kekuatan atau sentuhan elektrik. Sisipan diletakkan ke dalam acuan dan dibalut plastik di sekelilingnya. Pilih acuan berlebihan jika bahagian anda memerlukan cengkaman lembut, pengedap atau rasa yang lebih baik. Acuan berlebihan menambah lapisan lembut di atas tapak plastik keras. Perbezaan utama: sisipan menambah fungsi logam; acuan berlebihan menambah fungsi permukaan lembut.
3. Adakah pengacuan sisipan sama dengan pengacuan berlebihan?
Tidak, ia tidak sama. Acuan sisipan adalah proses satu langkah. Sisipan logam diletakkan ke dalam acuan, kemudian dibalut plastik di sekelilingnya. Acuan atas adalah proses dua langkah. Tapak plastik dibentuk terlebih dahulu, kemudian lapisan lembut dibentuk di atasnya. Kedua-duanya menggunakan pengacuan suntikan, tetapi bahan dan langkah prosesnya berbeza.
4. Proses manakah yang lebih mahal?
Pengacuan berlebihan biasanya lebih mahal. Ia memerlukan dua acuan atau acuan dua-tembakan, dan dua kitaran pengacuan. Pengacuan sisipan memerlukan satu acuan dan satu kitaran. Tetapi pengacuan sisipan mempunyai kos sisipan dan kos pemuatan. Untuk kelompok kecil, pengacuan sisipan selalunya lebih murah.
5. Fail apa yang diperlukan untuk sebut harga?
Menyediakan CAD, lukisan, kedua-dua gred bahan, geometri antara muka, beban, ujian, warna/tekstur, isipadu tahunan, automasi, pembungkusan dan keadaan persekitaran.
Perbandingan pengacuan sisipan vs. pengacuan berlebihan: gunakan beban antara muka, substrat, keserasian bahan dan keperluan pengesahan untuk memilih proses sebelum perkakasan.