
Apa itu Prototaip Pantas Nilon?
Prototaip pantas nilon bermaksud menggunakan nilon—poliamida—untuk menghasilkan bahagian prototaip yang benar-benar berfungsi. Bahan ini gred kejuruteraan. Ia tahan terhadap keadaan dunia sebenar. Bahagian yang dicetak atau dimesin daripada nilon digunakan dalam pemasangan, mekanisme dan pelantar ujian. Ia bukan sekadar untuk penampilan.
PLA adalah untuk model konsep. ABS adalah untuk bahagian tugas sederhana. Nilon adalah untuk bahagian yang mesti berfungsi. Itulah perbezaannya. Apabila prototaip akan dipasang, dimuatkan, dikitar semula atau terdedah kepada haba, prototaip pantas nilon adalah kaedah yang sesuai. Apabila prototaip hanya visual, bahan lain mungkin mencukupi.
Mengapakah Nilon Digunakan untuk Prototaip Pantas?
Kekuatan dan Ketangguhan Tinggi
Nilon sangat tahan lama dan tidak mudah patah. Ia juga boleh membengkok, menyerap hentaman, dan kemudian kembali ke bentuk asalnya. Atas sebab ini, nilon digunakan secara meluas untuk prototaip berfungsi. Walaupun di bawah tekanan mekanikal, bahagian nilon dapat mengekalkan integritinya.
Pengujian dengan prototaip pantas nilon bermakna prototaip boleh mempunyai prestasi yang serupa dengan bahagian pengeluaran sebenar. Kecacatan reka bentuk menjadi lebih mudah dikenal pasti, dan titik kelemahan boleh ditemui dan ditangani dalam masa yang singkat.
Rintangan Haus dan Lelasan yang Baik
Bahagian yang bergerak bergesel antara satu sama lain. Sesendal, gear dan rel gelongsor sentiasa terdedah kepada geseran. Nilon mempunyai rintangan haus yang sangat baik dan permukaannya dapat menahan geseran ini dengan berkesan.
Bahagian prototaip yang diperbuat daripada nilon boleh diuji semasa bergerak. Ia boleh dijalankan melalui kitaran berulang, mengendalikan beban yang berbeza dan beroperasi secara berterusan untuk jangka masa yang lama. Rintangan haus yang sangat baik membantu memastikan keputusan ujian yang tepat. Bahagian prototaip kurang berkemungkinan gagal sebelum ujian selesai.
Pembinaan Ringan
Nilon bukanlah bahan yang paling ringan. Walau bagaimanapun, ia lebih ringan daripada logam. Berat merupakan faktor penting dalam reka bentuk automotif, aeroangkasa dan peranti mudah alih. Nilon memberikan nisbah kekuatan kepada berat yang sangat baik, yang setanding dengan plastik kejuruteraan komersial.
Bahagian tersebut boleh direka bentuk dengan mengambil kira pengurangan berat. Pengujian prototaip kemudiannya boleh mengesahkan sama ada struktur ringan mempunyai kekuatan yang mencukupi.
Rintangan Kimia yang Baik
Nilon boleh menahan pelbagai pelarut, minyak dan bahan api. Ia kurang berkemungkinan mengembang atau terurai apabila terdedah kepada cecair perindustrian biasa. Ini amat penting untuk prototaip yang bersentuhan dengan pelincir, agen pembersih atau kelembapan dalam persekitaran.
Kestabilan kimia bermakna keputusan ujian kurang berkemungkinan terjejas oleh degradasi bahan. Prototaip boleh berfungsi seperti yang dijangkakan.
Sesuai untuk Geometri Kompleks
SLS (Selective Laser Sintering) dan MJF (Multi Jet Fusion) boleh menghasilkan bahagian nilon tanpa struktur sokongan. Saluran dalaman, lekukan dan bentuk organik kompleks boleh dicetak secara langsung. Tiada acuan atau lekapan diperlukan.
Prototaip pantas nilon membolehkan reka bentuk yang tidak boleh dimesin. Kerumitan reka bentuk bukanlah satu batasan. Ia boleh menjadi satu peluang.
Bahan Biasa untuk Prototaip Pantas Nilon
PA12
PA12 merupakan jentera utama dalam prototaip pantas nilon. Ia menawarkan kekuatan yang sangat baik dan kestabilan dimensi yang baik. Ia juga menyediakan aliran serbuk yang stabil semasa proses SLS dan MJF. Bahagian yang diperbuat daripada PA12 mempunyai ketepatan yang tinggi dan permukaan yang licin.
Aplikasi tipikal termasuk prototaip berfungsi, perumah dan pelbagai komponen yang memerlukan kekakuan sederhana dan ketepatan permukaan yang baik. PA12 ialah pilihan pertama untuk kebanyakan projek prototaip nilon dan sifat mekanikalnya mudah diramal.
PA11
PA11 lebih kuat daripada PA12. Ia menawarkan rintangan hentaman yang lebih baik dan fleksibiliti yang lebih besar. Bahagian PA11 boleh menahan lebih banyak lenturan sebelum patah. Ini menjadikan PA11 sesuai untuk bahagian yang perlu dibengkokkan berulang kali, seperti snap-fit dan klip.
Aplikasi biasa termasuk bahagian dalaman automotif, perumah pelindung dan komponen peranti perubatan. Dalam aplikasi ini, ketahanan dan kekuatan adalah lebih penting daripada kekakuan mutlak.
Nilon Berisi Kaca
Menambah gentian kaca meningkatkan kekakuan dan kekuatan bahan. Bahan menjadi lebih tegar. Rintangan rayapan juga bertambah baik, berserta kestabilan haba. Bahagian-bahagian boleh mengekalkan bentuknya walaupun di bawah beban.
Aplikasinya merangkumi bahagian struktur, pendakap dan perumah yang perlu menyokong berat atau menahan daya lenturan. Kandungan gentian kaca biasanya antara 10% dan 40%. Kandungan gentian kaca yang lebih tinggi memberikan kekakuan yang lebih besar tetapi mengurangkan kemuluran.
Nilon Bertetulang Serat Karbon
Serat karbon meningkatkan kekakuan sambil mengurangkan berat. Ia memberikan nisbah kekakuan kepada berat yang sangat tinggi. Bahagian yang diisi dengan serat karbon adalah kuat dan ringan. Ia juga mempunyai permukaan matte yang tipikal, yang merupakan ciri biasa bahan serat karbon.
Bahan ini boleh digunakan apabila pengurangan berat adalah penting, seperti pada bahagian struktur ringan, bingkai dron dan komponen automotif. Walaupun ia lebih mahal daripada nilon berisi kaca, ia menawarkan kekakuan spesifik yang lebih tinggi.
Nylon 6 dan Nylon 66
Nilon 6 dan Nilon 66 kedua-duanya merupakan termoplastik kejuruteraan yang biasa. Kedua-duanya menawarkan kekuatan tinggi, rintangan haba dan rintangan kimia. Berbanding dengan Nilon 6, Nilon 66 mempunyai takat lebur yang lebih tinggi dan rintangan rayapan yang lebih baik.
Bahan-bahan ini tidak biasa digunakan dalam percetakan SLS, tetapi ia boleh digunakan sebagai filamen untuk percetakan FDM dan sebagai bahan mentah untuk pemesinan CNC. Ia dipertimbangkan apabila suhu operasi yang lebih tinggi atau rintangan kimia tertentu diperlukan. Pilihan antara bahan bergantung pada suhu dan keperluan mekanikal persekitaran aplikasi.
Proses Prototaip Pantas Nilon
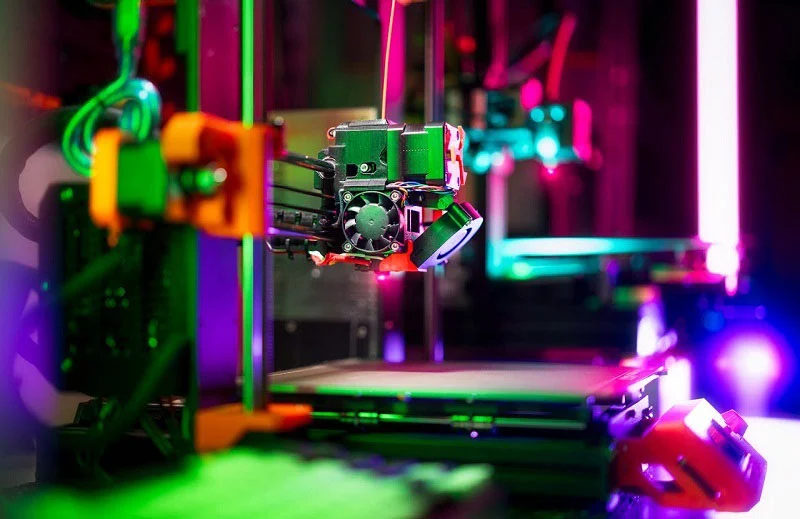
Nilon SLS Percetakan 3D
Sintering Laser Selektif (SLS) ialah proses yang membina bahagian lapisan demi lapisan. Laser mengimbas lapisan serbuk nilon. Apabila laser mengenai serbuk, zarah-zarah tersebut akan bergabung di kawasan tersebut. Lapisan serbuk kemudian bergerak ke bawah, dan lapisan serbuk baharu akan digunakan. Pencetak mengulangi proses ini sehingga bahagian tersebut siap.
Kelebihan utamanya ialah tahap kebebasan reka bentuk yang tinggi. Tiada struktur sokongan diperlukan, jadi geometri kompleks, saluran dalaman dan alur boleh dicetak secara langsung. Bahagian yang dibuat melalui prototaip nilon SLS boleh diuji dalam persekitaran dunia sebenar.
Aplikasi biasa termasuk perumah, pendakap, paip dan bahagian yang bergerak. Bahannya ialah nilon gred industri, jadi bahagian yang siap adalah lebih daripada sekadar model visual.
Prototaip Nilon MJF
Multi Jet Fusion (MJF) berfungsi dengan cara yang berbeza. Agen pelebur dan agen perincian dimendapkan lapisan demi lapisan ke atas lapisan serbuk menggunakan proses gaya inkjet. Tenaga inframerah kemudiannya digunakan pada permukaan lapisan serbuk. Kawasan yang dirawat cair dan bercantum. Proses ini diulang lapisan demi lapisan sehingga proses prototaip pantas nilon selesai.
MJF menghasilkan bahagian lebih pantas daripada SLS. Ia juga memberikan sifat mekanikal yang lebih konsisten, permukaan yang lebih licin dan resolusi perincian yang lebih tinggi.
Berbanding dengan SLS, MJF adalah lebih pantas dan memberikan prestasi yang lebih konsisten. SLS menawarkan pelbagai jenis bahan dan lebih dikenali ramai. Kedua-dua kaedah ini sesuai untuk perkhidmatan prototaip pantas nilon.
Nilon Pemesinan CNC
Nilon juga boleh dibentuk melalui pemesinan. Bahan mentah pepejal, seperti rod dan kepingan, diproses menggunakan mesin CNC atau mesin bubut. Alat pemotong yang berputar secara berterusan mengeluarkan bahan untuk menghasilkan bentuk akhir.
Prototaip nilon mesin CNC boleh memberikan ketepatan dimensi yang lebih baik berbanding bahagian yang dibentuk dengan suntikan. Ia juga menawarkan kualiti permukaan yang sangat baik. Sifat bahan kekal utuh kerana struktur polimer tidak berubah semasa pemesinan.
Jurutera NOBLE mengesyorkan pemesinan CNC apabila toleransi yang sangat ketat diperlukan, apabila bahagian tersebut mempunyai bentuk mudah yang boleh dimesin dengan cekap atau apabila prototaip mesti mempunyai sifat bahan yang sama seperti bahan gred pengeluaran.
Pemutus Vakum dengan Bahan Seperti Nilon
Tuangan vakum menggunakan acuan silikon dan resin boleh tuang. Pertama, corak induk dicipta, biasanya melalui percetakan 3D atau pemesinan. Acuan silikon kemudiannya dibuat di sekeliling acuan induk. Resin dituang ke dalam acuan di bawah vakum. Selepas bahagian tersebut mengeras, ia dikeluarkan dari acuan.
Bahan tuangan ini bukanlah nilon. Ia adalah bahan poliuretana yang direka untuk mensimulasikan beberapa sifat nilon. Ia memberikan kemasan permukaan yang sangat licin. Pelbagai bahagian yang sama boleh dihasilkan daripada satu acuan. Bahan ini sesuai untuk ujian fungsian apabila nilon itu sendiri tidak boleh digunakan sebagai resin tuangan.
Perbezaan antara kedua-dua bahan ini jelas. Nilon ialah termoplastik, manakala poliuretana tuang ialah plastik termoset. Walaupun ia mempunyai beberapa sifat mekanikal yang serupa, ia tidak sama. Semasa pengesahan akhir, prototaip nilon yang dimesin atau dicetak biasanya lebih disukai untuk ujian.
Nilon vs. Bahan Lain untuk Prototaip Pantas
Nilon vs. ABS
Nilon lebih kuat dan lebih tahan lama daripada ABS. Ia mempunyai rintangan haus yang lebih baik dan kurang berkemungkinan retak di bawah hentaman. ABS memberikan kemasan permukaan yang lebih licin dan lebih mudah dicetak dengan pencetak FDM yang lebih murah. Walau bagaimanapun, nilon lebih mahal.
Gunakan nilon untuk prototaip berfungsi yang boleh menerima beban mekanikal, haus atau hentaman. Gunakan ABS untuk model visual, penutup dan bahagian dengan keperluan mekanikal yang sederhana.
Nilon vs. PLA
PLA rapuh dan boleh pecah apabila terdedah kepada hentaman atau daya luaran. Ia juga menjadi lebih lembut dalam persekitaran suhu rendah. Nilon tahan lasak, fleksibel dan tahan haba. PLA mudah dicetak dan murah. Nilon lebih sukar dicetak tetapi ia memberikan prestasi kejuruteraan yang lebih baik.
Untuk ujian fungsian, nilon adalah pilihan yang jelas. PLA hanya sesuai untuk model konsep dan pemeriksaan kesesuaian bentuk.
Nilon vs. TPU
TPU sangat fleksibel dan boleh dibengkokkan dan diregangkan. Nilon, sebagai perbandingan, agak tegar. TPU sering digunakan untuk pengedap, gasket dan permukaan sentuhan lembut. Nilon lebih biasa digunakan untuk bahagian struktur, gear, perumah dan komponen tegar yang lain.
Kedua-dua bahan ini tahan haus. Kedua-duanya tahan lama. Perbezaannya ialah kekakuan. Pilih nilon apabila ketegaran diperlukan. Pilih TPU apabila fleksibiliti diperlukan.
Nilon vs. Polikarbonat
Polikarbonat (PC) lebih kuat dan lebih tahan hentaman berbanding nilon. Ia juga boleh menahan suhu yang lebih tinggi. Walau bagaimanapun, PC boleh menjadi lebih terdedah di bawah beban berterusan.
PC digunakan untuk bahagian lutsinar, perumah berimpak tinggi dan komponen struktur yang memerlukan kapasiti beban tinggi. Nilon digunakan untuk bahagian yang memerlukan ketahanan, rintangan haus dan rintangan kimia. Pilihan bergantung pada keadaan beban dan persekitaran.
Nilon Perkhidmatan Prototaip Pantas di NOBLE
NOBLE menghasilkan prototaip plastik untuk ujian fungsian dan pembangunan produk. Prototaip pantas nilon merupakan keupayaan teras. Bahan ini gred kejuruteraan.
Perkhidmatan prototaip pantas nilon merangkumi pelbagai keperluan projek. Pengesahan konsep peringkat awal, ujian fungsi peringkat pertengahan dan pengesahan pra-pengeluaran semuanya disokong. Bahan yang sama yang digunakan dalam prototaip boleh beralih kepada bahagian pengeluaran.
Kawalan Kualiti dan Pensijilan
Kami melaksanakan beberapa proses kawalan kualiti.
Pemeriksaan dimensi digunakan untuk mengesahkan ciri-ciri produk yang kritikal. Prosedur kawalan kualiti didokumenkan dan dipatuhi secara konsisten. ISO 9001:2015 merangkumi keperluan pengurusan kualiti umum, manakala ISO 13485:2016 terpakai kepada pengurusan kualiti untuk komponen peranti perubatan.
Pensijilan ini membantu memastikan konsistensi proses, kebolehkesanan dan kawalan kualiti. Prototaip pantas nilon NOBLE mematuhi piawaian ketat yang sama yang digunakan untuk pengeluaran besar-besaran.
Soalan Lazim Mengenai Prototaip Pantas Nilon
Apakah itu prototaip pantas nilon?
Prototaip pantas nilon ialah penggunaan bahan nilon—biasanya PA12, PA11 atau gred bertetulang—untuk menghasilkan bahagian prototaip berfungsi menggunakan percetakan 3D, pemesinan CNC atau tuangan vakum.
Adakah nilon SLS lebih kuat daripada nilon FDM?
Anda betul. Bahagian SLS adalah isotropik—kekuatan adalah konsisten dalam semua arah. Bahagian FDM adalah anisotropik—kelemahan wujud antara lapisan. Nilon SLS lebih kuat di bawah beban dan hentaman. Nilon FDM boleh diterima untuk aplikasi beban rendah tetapi tidak sepadan dengan prestasi SLS.
Apakah perbezaan antara nilon SLS dan MJF?
SLS menggunakan laser untuk menggabungkan serbuk secara selektif. MJF menggunakan susunan inkjet dan tenaga inframerah untuk menggabungkan serbuk. MJF lebih pantas dan menghasilkan permukaan yang lebih licin dan sifat mekanikal yang lebih konsisten. SLS menawarkan pelbagai bahan dan lebih mantap. Kedua-duanya menghasilkan bahagian prototaip nilon berkualiti tinggi.
Bolehkah nilon dimesin CNC untuk prototaip pantas?
Ya. Nilon dimesin daripada stok pepejal—rod, kepingan atau blok. Pemesinan CNC menghasilkan bahagian yang tepat dan padat dengan kemasan permukaan yang sangat baik. Pemesinan lebih diutamakan apabila toleransi yang ketat diperlukan, apabila bahagian tersebut mudah dan tidak mendapat manfaat daripada pembuatan tambahan atau apabila sifat bahan mesti sepadan dengan gred pengeluaran akhir.
Berapa lamakah masa yang diperlukan untuk prototaip pantas nilon?
Pencetakan SLS dan MJF biasanya mengambil masa 1 hingga 3 hari bekerja untuk bahagian standard. Pemesinan CNC mungkin mengambil masa 3 hingga 5 hari bekerja bergantung pada kerumitan. Kemasan permukaan dan pemasangan menambah masa tambahan. Jumlah masa tunggu adalah dari beberapa hari hingga dua minggu bergantung pada skop projek.
Berapakah kos prototaip pantas nilon?
Kos bergantung pada saiz bahagian, kerumitan, isipadu dan kaedah pembuatan. SLS dan MJF adalah kos efektif untuk geometri kompleks dan berbilang bahagian. Pemesinan CNC mempunyai kos yang lebih tinggi untuk bentuk kompleks tetapi menawarkan ketepatan yang lebih baik. Kos bahan, masa mesin dan pemprosesan pasca semuanya menyumbang. Nilon lebih mahal daripada PLA atau ABS tetapi kos efektif untuk ujian fungsian berbanding ralat perkakas pengeluaran.
Apakah batasan prototaip nilon?
Nilon menyerap kelembapan, yang menjejaskan kestabilan dimensi dan sifat mekanikal. Bahagian mungkin perlu dikeringkan sebelum digunakan. Pendedahan UV merosakkan nilon dari semasa ke semasa. Kemasan permukaan lebih kasar daripada bahagian yang dibentuk suntikan tanpa pemprosesan pasca. Ciri nipis mungkin melengkung atau berubah bentuk semasa percetakan. Pilihan warna adalah terhad dalam SLS dan MJF. Batasan ini boleh diurus dengan reka bentuk dan pemilihan proses yang betul.







