
Apakah Keluli? Prototaip cepat?
Prototaip pantas keluli bermaksud menghasilkan bahagian logam berfungsi dengan cepat. Proses ini menggunakan pemesinan CNC , percetakan 3D atau tuangan.
Prototaip keluli berbeza daripada prototaip plastik atau aluminium. Plastik mudah dimesin dan dibentuk, aluminium boleh dimesin dengan agak cepat, dan keluli adalah yang paling sukar antara ketiga-tiganya.
Bilakah prototaip keluli diperlukan? Sebelum perkakasan pengeluaran dilakukan. Sebelum reka bentuk dimuktamadkan. Sebelum pemilihan bahan disahkan. Prototaip mengesahkan reka bentuk di bawah keadaan sebenar. Ia mengesahkan strategi pemesinan. Ia membuktikan bahawa bahagian tersebut boleh dihasilkan pada kualiti yang diperlukan. Prototaip keluli pantas merupakan pelaburan dalam kesediaan pengeluaran.
Kaedah Prototaip Pantas Keluli Biasa
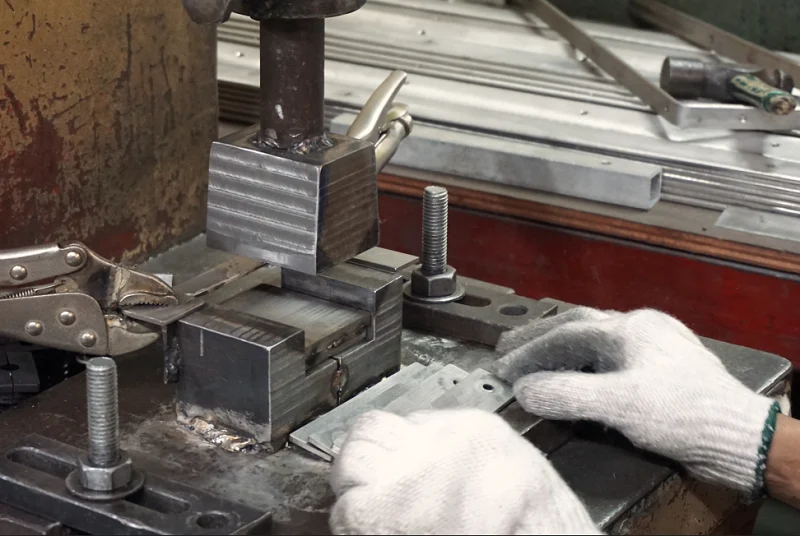
CNC Machining
Pemesinan CNC memotong keluli. Blok, bar atau stok lain dimasukkan ke dalam mesin. Alat ini membuang bahan untuk mencipta geometri yang diperlukan. Proses ini memberikan ketepatan dimensi yang tinggi. Kemasan permukaan adalah baik. Komponen mekanikal yang kompleks boleh dicapai.
Kelebihannya mudah. Ketepatan adalah faedah pertama. Toleransi sehingga ±0.01 mm adalah rutin. Kemasan permukaan adalah yang kedua. Permukaan mesin licin dan konsisten. Sifat bahan adalah yang ketiga. Prototaip bertindak seperti keluli pengeluaran kerana ia dipotong daripada stok pengeluaran.
Walau bagaimanapun, pemesinan struktur dalaman boleh menjadi lebih sukar; contohnya, pemesinan rongga yang dalam amat mencabar. Tetapi bagi kebanyakan komponen mekanikal, pemesinan CNC adalah standard untuk prototaip keluli pantas.
Percetakan 3D Logam
Percetakan 3D logam membina bahagian keluli lapisan demi lapisan. Serbuk logam disebarkan merentasi platform binaan. Pancaran laser atau elektron mencairkan serbuk dalam corak yang diperlukan. Platform jatuh. Lapisan seterusnya digunakan. Bahagian itu tumbuh dari tiada.
Bilakah pembuatan bahan tambahan diutamakan? Apabila geometri terlalu kompleks untuk alat pemotong. Apabila saluran dalaman diperlukan. Apabila pengurangan berat adalah kritikal. Apabila reka bentuk dioptimumkan untuk topologi atau organik. Pembuatan bahan tambahan menyerlah di tempat yang tidak dapat dicapai oleh kaedah konvensional.
Kelemahan teknologi ini terletak pada kemasan permukaan dan ketumpatan bahan. Pemprosesan pasca biasanya diperlukan. Tetapi untuk aplikasi tertentu, percetakan 3D logam adalah satu-satunya jalan yang sesuai untuk prototaip pantas keluli.
Fabrikasi Logam Lembaran
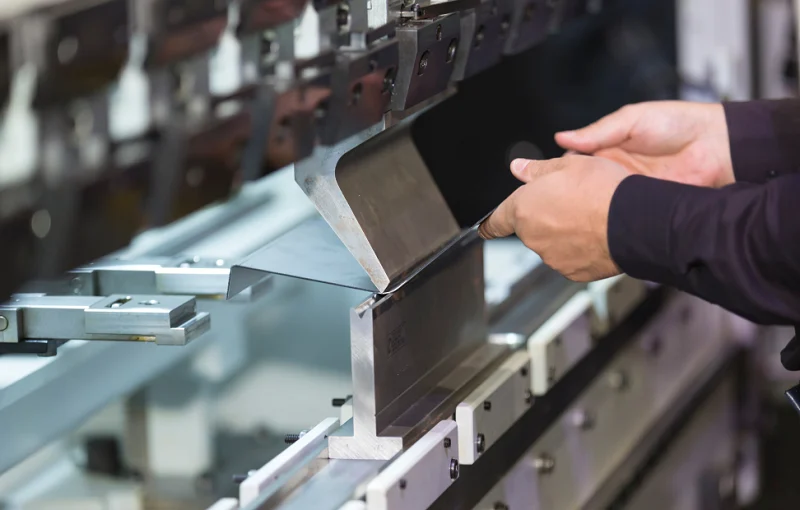
Fabrikasi logam lembaran bermula dengan lembaran keluli rata. Proses ini memotong, membengkokkan, menebuk dan mengimpalnya menjadi bentuk. Pemotongan laser memberikan ketepatan. Pembengkokan membentuk sudut dan saluran. Penebukan menghasilkan lubang dan potongan. Kimpalan menyambungkan kepingan menjadi pemasangan.
Kaedah ini sesuai untuk pemesinan bahagian dengan dinding nipis dan geometri ringkas atau sekata. Ia amat sesuai untuk aplikasi seperti perumah, pendakap, panel dan prototaip struktur. Ia menjimatkan kos dan menawarkan masa pemulihan yang cepat.
Ia terhad kepada ketebalan dinding yang tetap dan bentuk yang ringkas. Untuk aplikasi yang betul, fabrikasi logam lembaran menyediakan laluan terpantas kepada prototaip keluli.
Pelaburan Pelaburan
Tuangan pelaburan menghasilkan prototaip keluli dengan bentuk kompleks dan ciri-ciri terperinci. Corak sementara—lilin atau plastik—dibuat. Corak disalut dengan seramik. Seramik dibakar. Corak cair. Keluli cair dituang ke dalam cangkerang seramik. Cangkang dibuang. Tuangan selesai.
Apabila prototaip mesti mewakili komponen yang akhirnya akan dihasilkan melalui tuangan. Apabila geometri mempunyai potongan bawah, rongga dalaman atau bahagian nipis yang sukar untuk dimesin. Apabila kemasan permukaan perlu lebih dekat dengan pengeluaran berbanding bahagian yang dimesin.
Batasannya adalah masa dan kos. Corak dan cangkerang mengambil masa. Untuk pengesahan khusus tuangan, tuangan pelaburan adalah pilihan yang tepat untuk perkhidmatan prototaip pantas keluli.
Bahan Biasa untuk Prototaip Pantas Keluli
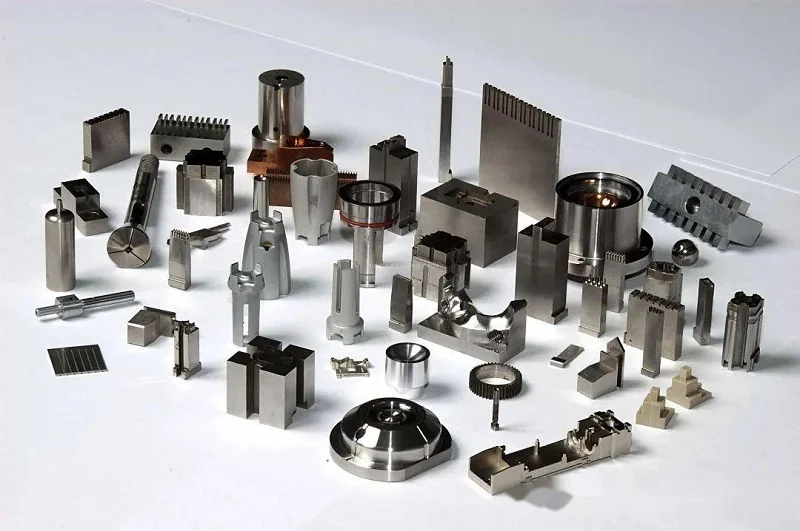
Pilihan bahan menentukan prototaip. Tidak semua keluli bertindak sama. Ada yang lebih mudah dimesin. Ada yang lebih keras dan lebih lasak. Aplikasi menentukan pemilihan. Berikut ialah pecahan keluli biasa yang digunakan dalam prototaip pantas keluli.
| Bahan Keluli | Ciri-ciri Utama | Aplikasi tipikal |
| Stainless Steel 304 | Rintangan kakisan, kebolehmesinan yang baik | Kurungan, perumah, komponen mekanikal |
| Keluli tahan karat 316L | Rintangan kakisan yang sangat baik | Komponen perubatan, marin, kimia |
| Keluli Tahan Karat 17-4 PH | Kekuatan dan kekerasan yang tinggi | Bahagian industri dan mekanikal |
| Keluli lembut | Kos rendah, mudah dimesin dan dikimpal | Lekapan dan prototaip struktur |
| 4140 Steel | Kekuatan dan keliatan yang tinggi | Aci, gear, bahagian mekanikal |
| Keluli Alat | Kekerasan tinggi dan rintangan haus | Perkakas dan mati |
Kemasan permukaan untuk Prototaip Pantas Keluli
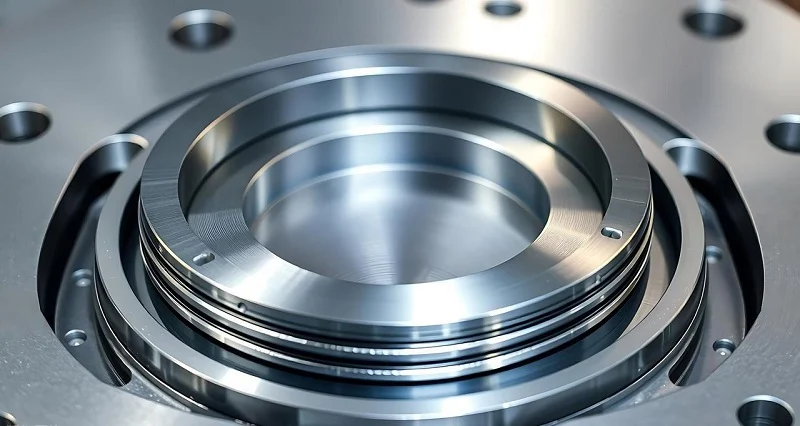
Prototaip tersebut kebanyakannya telah dimesin; kini tiba masanya untuk rawatan permukaan. Walaupun ini tidak wajib, penggunaan rawatan permukaan yang sesuai dapat meningkatkan penampilan atau prestasinya.
Polishing
Penggilapan menghilangkan ketidaksempurnaan permukaan halus. Media kasar melicinkan permukaan. Hasilnya adalah kemasan yang lebih licin dan halus. Ini meningkatkan penampilan dan mengurangkan kekasaran permukaan. Komponen yang kelihatan biasanya memerlukan permukaan yang licin atau berkilat, dan penggilapan adalah tepat yang memenuhi keperluan ini.
memberus
Memberus menghasilkan kesan tekstur berarah, manakala tali sawat pengamplasan atau kepala pengamplasan menghasilkan garisan selari yang seragam. Ini menghasilkan penampilan produk yang lebih menarik dan konsistensi permukaan yang lebih baik. Memberus biasanya digunakan pada perumah keluli tahan karat, panel dan komponen lain yang kelihatan. Kemasan ini membantu menyembunyikan calar kecil, memberikan produk penampilan yang bersih dan profesional.
Letupan Manik
Proses sandblasting menggunakan media kasar yang halus. Manik kaca atau zarah seramik diunjurkan ke permukaan untuk menghilangkan tanda yang ditinggalkan oleh pemesinan, menghapuskan lapisan oksida dan membetulkan kecacatan permukaan kecil. Hasilnya ialah kemasan matte yang seragam. Ia sering digunakan untuk bahagian prototaip pantas keluli yang akan dicat atau disalut.
Pasif untuk Keluli Tahan Karat
Pasivasi ialah rawatan kimia untuk keluli tahan karat. Bahagian tersebut direndam dalam rendaman asid. Asid sitrik atau asid nitrik digunakan. Bahan cemar besi dan permukaan bebas disingkirkan. Lapisan pasif pelindung dipulihkan. Rintangan kakisan bertambah baik. Pasivasi adalah standard untuk perkhidmatan prototaip pantas keluli dalam aplikasi perubatan, makanan dan marin.
Penyaduran dan Salutan
Penyaduran dan penyalutan boleh membentuk lapisan pelindung pada permukaan—memberikan perlindungan atau fungsi tertentu. Proses ini boleh meningkatkan rintangan kakisan, kekerasan dan rintangan haus bahan. Pada masa yang sama, rupa bahan juga akan berubah sewajarnya.
Pemilihan kaedah kemasan adalah sebahagian daripada prototaip pantas keluli. Kemasannya bukan kosmetik. Ia berfungsi. Kemasan yang betul memastikan prototaip berfungsi dalam persekitaran yang dimaksudkan.
Cara Memilih Keluli yang Tepat untuk Prototaip Pantas Keluli
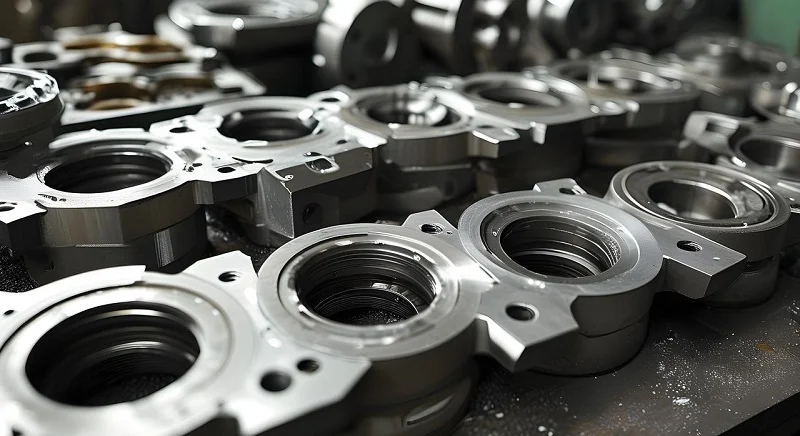
Memilih keluli yang betul bukanlah sesuatu yang rawak. Pilihan menentukan prestasi prototaip, kos dan masa pengeluaran. Faktor-faktor berikut harus dipertimbangkan sebelum pembuatan bermula.
Pertimbangkan Keperluan Mekanikal
Mari kita mulakan dengan beban. Daya apakah yang akan bertindak pada prototaip ini? Kekuatan, ketahanan, kekerasan dan rintangan lesu adalah penting. Keluli yang dipilih mesti dapat memenuhi keperluan ujian yang dijangkakan. Jika prototaip gagal di bawah beban, tiada data berguna yang dapat diperoleh.
Pertimbangkan Rintangan Kakisan
Persekitaran operasi adalah kritikal. Jika peralatan terdedah kepada kelembapan, bahan kimia atau air masin, keluli tahan karat mesti digunakan. Keluli tahan karat 304 dan keluli tahan karat 316L adalah sesuai untuk aplikasi sedemikian. Untuk persekitaran yang kurang mencabar, jenis keluli lain mungkin merupakan pilihan yang lebih kos efektif.
Pertimbangkan Kekerasan dan Rintangan Haus
Kekerasan menjadi sangat penting apabila geseran, hentaman atau sentuhan berulang mesti diambil kira. Keluli dengan rintangan haus yang baik boleh memanjangkan hayat perkhidmatan produk. Bahan yang lebih keras lebih tahan haus. Walau bagaimanapun, ini datang dengan mengorbankan kebolehmesinan. Keluli yang lebih keras lebih sukar untuk dimesin dan juga lebih mahal.
Pertimbangkan Kebolehmesinan
Kebolehmesinan mempengaruhi masa pembuatan, keperluan perkakas, kemasan permukaan dan kos keseluruhan. Sesetengah keluli mudah dimesin CNC. Yang lain memerlukan alatan dan proses khusus. Memilih bahan yang mengimbangi prestasi dan kebolehmesinan menjadikan prototaip lebih cekap. Prototaip pantas keluli bergantung pada kebolehmesinan untuk kelajuan dan kawalan kos.
Pertimbangkan Suhu Operasi
Suhu mempengaruhi sifat keluli. Sesetengah keluli boleh mengekalkan kekuatannya walaupun dalam persekitaran suhu tinggi, manakala yang lain cepat kehilangan sifatnya. Oleh itu, adalah perlu untuk menilai julat suhu operasi yang dijangkakan. Semasa ujian, bahan mesti mengekalkan kekuatan dan kestabilan dimensi yang diperlukan. Untuk aplikasi suhu tinggi, aloi suhu tinggi mesti digunakan untuk mengeluarkan keluli.
Pertimbangkan Keperluan Kemasan Permukaan
Kemasan permukaan yang diperlukan mempengaruhi pemilihan bahan dan kaedah pembuatan. Permukaan yang licin, digilap, berus atau tahan kakisan semuanya memerlukan proses yang berbeza. Proses kemasan harus dipertimbangkan semasa peringkat reka bentuk. Ini mengelakkan pemprosesan tambahan dan kos yang tidak dijangka kemudian. Prototaip keluli pantas mendapat manfaat daripada perancangan kemasan awal.
Pertimbangkan Kos Prototaip dan Jumlah Pengeluaran
Harga bahan, masa pemesinan, keperluan kemasan dan kuantiti pesanan semuanya mempengaruhi kos prototaip. Bagi sebilangan kecil bahagian, pemesinan CNC mungkin praktikal. Bagi kuantiti yang lebih besar, pendekatan lain mungkin wajar. Strategi prototaip juga harus mempertimbangkan sama ada bahagian tersebut kemudiannya akan beralih kepada pengeluaran kelompok kecil atau besar-besaran. Perkhidmatan prototaip pantas keluli selalunya merangkumi panduan mengenai peralihan ini. Pilihan bahan harus menyokong kedua-dua prototaip dan laluan pengeluaran akhirnya.
Steel Perkhidmatan Prototaip Pantas di NOBLE
NOBLE mengeluarkan bahagian prototaip keluli tersuai. Fail CAD pelanggan dan lukisan teknikal menentukan geometri. Bahagian-bahagian tersebut dihasilkan untuk aplikasi, geometri, toleransi dan keperluan kemasan permukaan yang berbeza. Bahan dan kaedah pembuatan dipilih mengikut tujuan penggunaan setiap prototaip.
Prototaip pantas keluli di NOBLE merangkumi rangkaian penuh. Pemesinan CNC untuk ketepatan. Percetakan 3D logam untuk kerumitan. Fabrikasi logam kepingan untuk bahagian berdinding nipis. Tuangan pelaburan untuk pengesahan khusus tuangan. Kaedah ini dipadankan dengan keperluan. Bukan setiap bahagian memerlukan proses yang sama.
Kawalan Kualiti dan Pemeriksaan
Kami mempunyai proses kawalan kualiti yang piawai untuk memastikan konsistensi. Sama ada prototaip atau pesanan kelompok kecil, pengeluaran mematuhi piawaian yang sama. Keputusan pemeriksaan didokumenkan dan semua bahagian disahkan sebelum penghantaran. Proses jaminan kualiti ini juga termasuk dalam perkhidmatan prototaip pantas keluli yang ditawarkan oleh NOBLE.
Pengurusan Kualiti ISO 9001:2015 dan ISO 13485:2016
Pengurusan kualiti NOBLE menyokong projek yang memerlukan proses pembuatan yang didokumenkan dan konsisten. ISO 9001:2015 menyediakan rangka kerja untuk pengurusan kualiti umum. ISO 13485:2016 tertumpu khusus pada sistem pengurusan kualiti peranti perubatan.
Soalan Lazim Mengenai Prototaip Pantas Keluli
Keluli apakah yang terbaik untuk prototaip pantas keluli?
Tiada gred keluli tunggal yang terbaik untuk setiap prototaip. Pilihannya bergantung pada kekuatan, rintangan kakisan, kekerasan, kebolehmesinan, suhu operasi dan kos. Pilihan biasa termasuk 304, 316L, 17-4 PH, 4140, keluli lembut dan keluli alat. Setiap gred mempunyai tujuan yang berbeza. Prototaip pantas keluli memadankan bahan dengan aplikasi.
Apakah kaedah yang paling biasa untuk prototaip pantas keluli?
Pemesinan CNC adalah salah satu kaedah yang paling biasa. Ia memberikan ketepatan dimensi yang baik. Ia berfungsi dengan pelbagai gred keluli.
Adakah pemesinan CNC sesuai untuk prototaip pantas keluli?
Ya. Ia menghasilkan bahagian yang tepat dengan ciri-ciri yang kompleks dan kemasan permukaan yang baik. Alat pemotong, kelajuan, suapan dan strategi pemesinan yang sesuai mesti dipilih berdasarkan gred keluli tertentu. Prototaip keluli pantas selalunya bermula dengan pemesinan CNC kerana ia boleh diramal dan tepat.
Bolehkah prototaip keluli dirawat haba?
Ya. Banyak prototaip keluli boleh menjalani rawatan haba. Penyepuhlindapan, pengerasan, pembajaan dan pengerasan pemendakan mengubah kekerasan, kekuatan dan sifat-sifat lain bahan. Rawatan yang sesuai bergantung pada gred keluli yang dipilih dan prestasi yang diperlukan. Rawatan haba adalah sebahagian daripada prototaip pantas keluli apabila sifat bahan akhir diperlukan untuk ujian.







