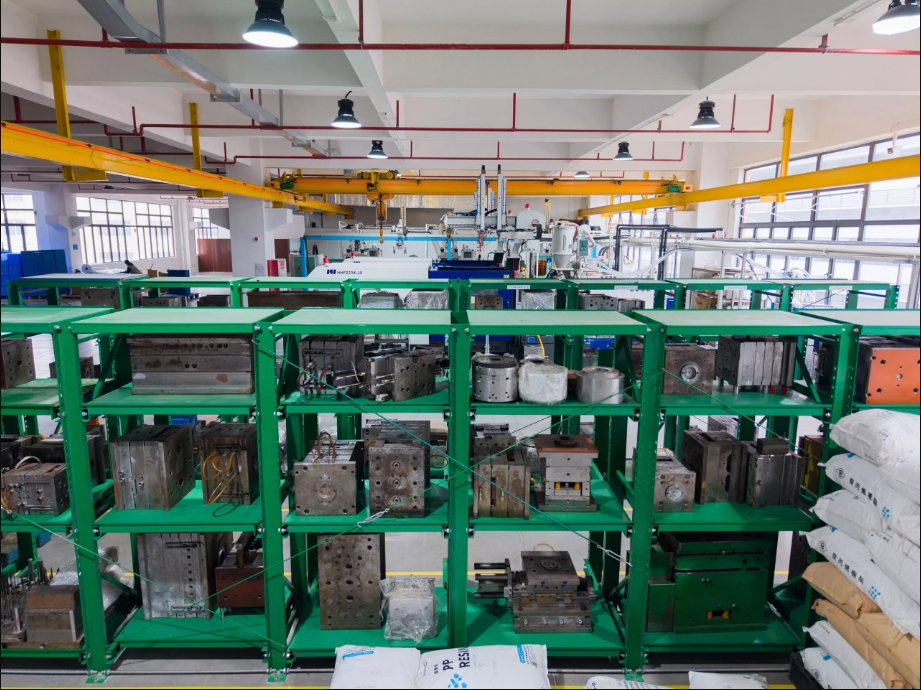
Apakah pengacuan suntikan?
Pengacuan suntikan , juga dikenali sebagai pembentukan acuan suntikan, telah memasuki setiap pelosok kehidupan kita dengan kecekapan, ketepatan, dan keupayaan pengeluaran berskala besar yang tinggi. Ia menampilkan kelajuan pengeluaran yang pantas, kecekapan tinggi, automasi, dan keupayaan untuk menghasilkan pelbagai bentuk, dari yang mudah hingga yang kompleks, dan pelbagai saiz, dari kecil hingga besar, dengan dimensi yang tepat dan liputan yang luas. Ia boleh digunakan pada bahagian dalaman automotif, cangkerang perkakas, peranti perubatan, dan keperluan harian. Berikutnya, kami akan memperkenalkan keseluruhan proses pengeluaran pengacuan suntikan secara terperinci.
Bagaimanakah pengacuan suntikan berfungsi?
Pengacuan suntikan merupakan proses pembuatan yang paling biasa untuk menghasilkan bahagian plastik. Mesin pengacuan suntikan menggunakan bahan mentah plastik dan pelbagai acuan untuk menghasilkan bahagian pelbagai saiz, tahan lama atau pakai buang, untuk pelbagai industri dan aplikasi. Prinsip kerjanya ialah mesin pengacuan suntikan memasukkan bahan mentah ke dalam acuan, iaitu acuan negatif untuk bahagian akhir dan terdiri daripada dua bahagian: acuan suntikan (A) dan acuan ejektor (B). Ruang antara kedua-dua bahagian ialah rongga acuan, tempat bahan disuntik.
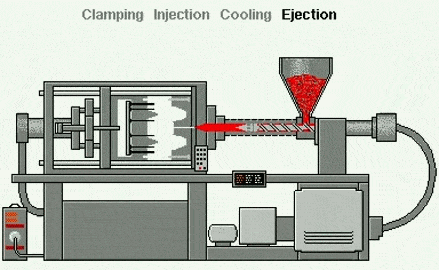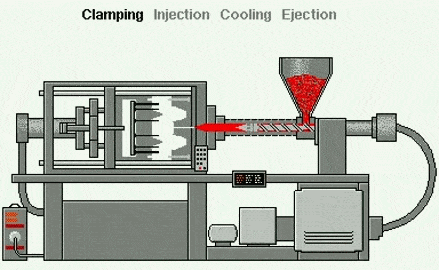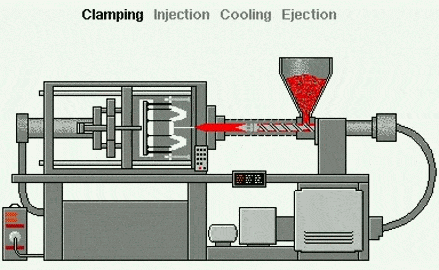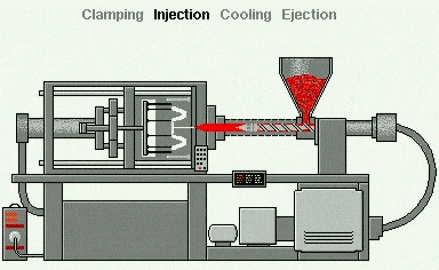
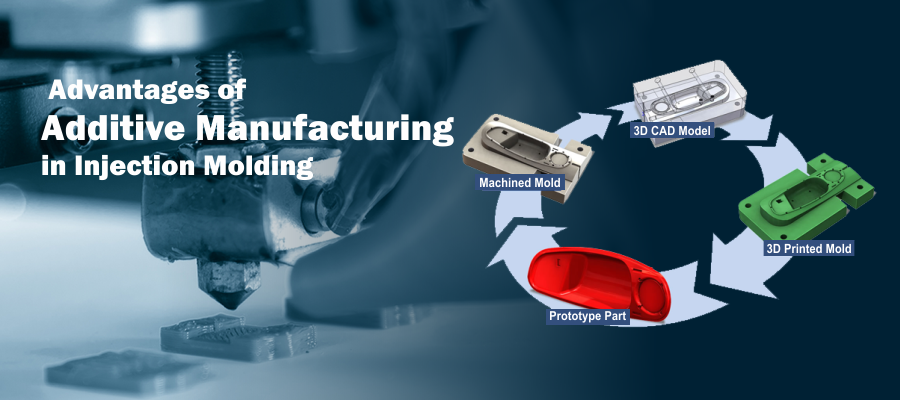
Pengacuan suntikan ialah proses pengacuan—tidak seperti teknik subtraktif (pemotongan) (seperti pemesinan CNC) atau proses tambahan (seperti percetakan 3D ), yang menggunakan acuan sebagai peranti pengacuan. Kaedah ini sesuai untuk bahan seperti termoplastik, yang dipanaskan hingga keadaan lebur dan kemudian disuntik ke dalam acuan logam, di mana ia menyejuk dan terbentuk di dalam acuan atau rongga. Proses ini boleh dibahagikan kepada:
1. Pemakanan Zarah Plastik:
Zarah-zarah plastik kecil (pelet plastik) dituang ke dalam corong. Zarah-zarah ini biasanya termoplastik—plastik yang melembut apabila dipanaskan.
2. Peleburan Plastik:
Pelet plastik melalui laras yang dipanaskan dengan skru berputar.
3. Pengacuan Suntikan:
Apabila skru berputar, ia menolak pelet plastik ke hadapan sementara pemanas mencairkannya menjadi cecair cair yang pekat.
4. Pengacuan Suntikan:
Sebaik sahaja plastik cair terkumpul ke tahap tertentu, skru akan menyuntiknya ke dalam rongga acuan logam di bawah tekanan tinggi. Acuan dibentuk sama seperti bahagian akhir yang dikehendaki (contohnya, penutup botol, bekas telefon atau papan pemuka kereta).
5. Penyejukan:
Di dalam acuan, plastik menyejuk dan memejal. Saluran penyejukan di dalam acuan membantu mempercepatkan proses penyejukan.
6. Pembukaan Acuan:
Selepas plastik mengeras, acuan akan terbuka kepada dua bahagian.
7. Pelepasan:
Pin ejektor menolak produk siap keluar dari acuan.
8. Ulang:
Acuan akan tertutup, dan keseluruhan proses diulang—biasanya setiap beberapa saat—menjadikan pengacuan suntikan sesuai untuk pengeluaran besar-besaran.
Jenis proses pengacuan suntikan biasa
Insert Molding
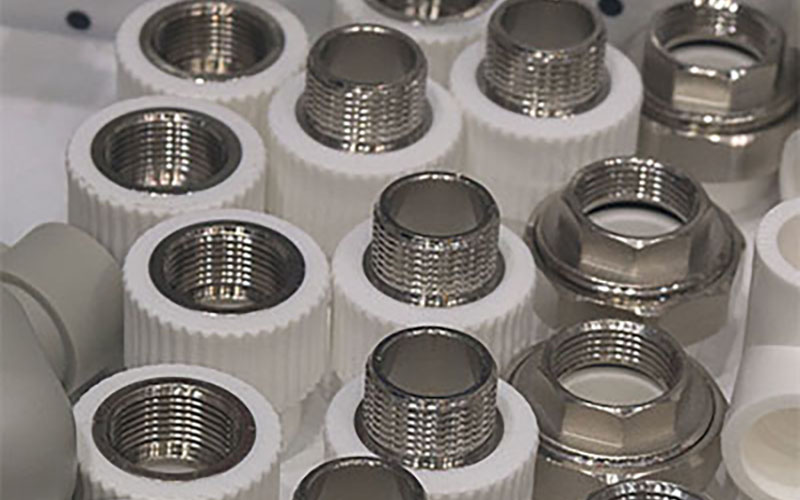
Pengacuan sisipan ialah proses membentuk bahan termoplastik di sekeliling komponen yang telah dibentuk untuk menghasilkan bahagian siap yang menggabungkan pelbagai bahan.
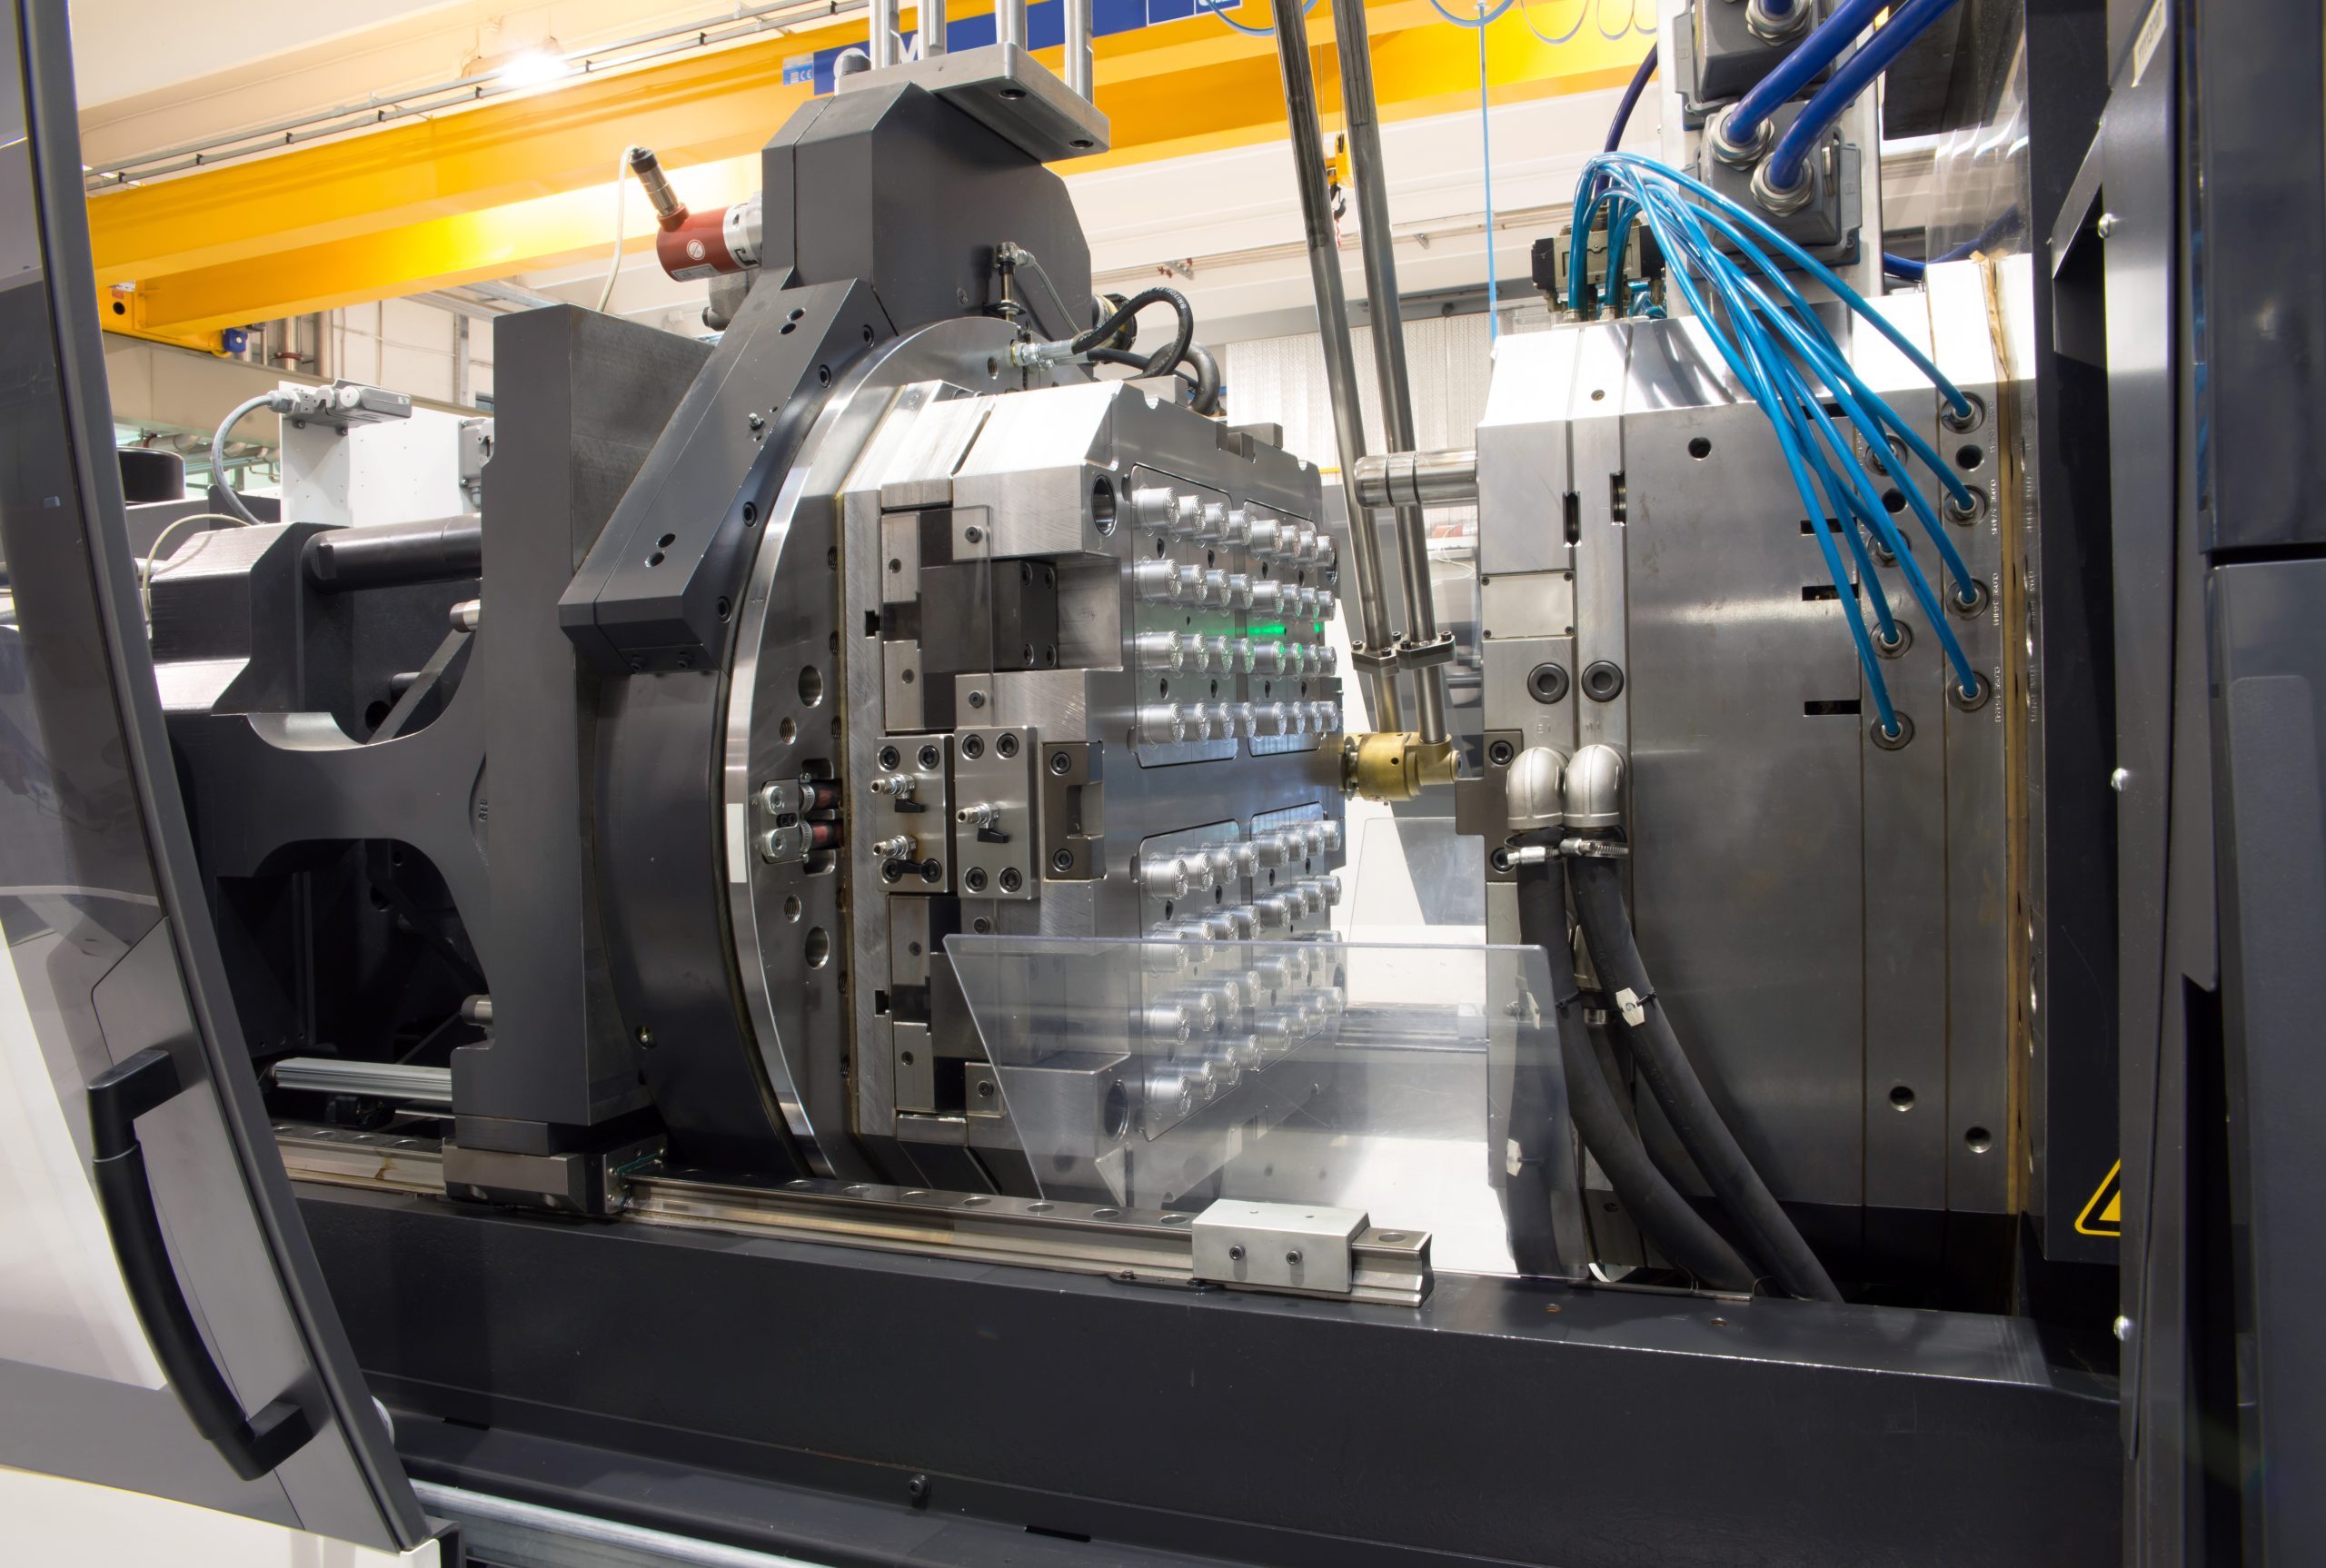
Proses pengacuan suntikan plastik kami menggunakan jentera yang tepat untuk menuang resin cair ke dalam acuan bagi menjadi bahagian termoplastik gred pengeluaran akhir.
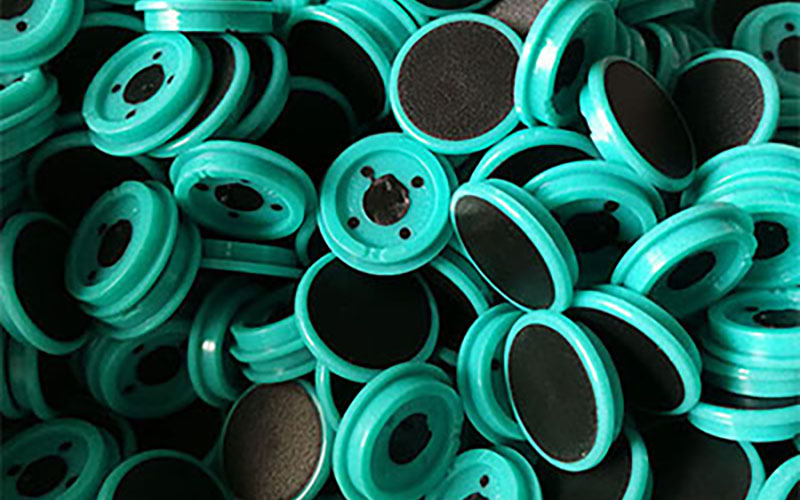
Meliputi plastik, logam dan getah antara satu sama lain melalui ikatan kimia, acuan berlebihan kami mengurangkan masa pemasangan dan memberikan bahagian kami kekuatan dan fleksibiliti yang lebih besar.
Getah silikon cecair (LSR) ialah proses termoset untuk menghasilkan sejumlah besar bahagian getah silikon yang lentur, tahan lama, rumit dan tepat. Proses ini pertama sekali mencampurkan dua sebatian (biasanya terdiri daripada silikon pembentuk asas dan mangkin platinum).

Proses Pengacuan Suntikan Logam (MIM) menggabungkan fleksibiliti reka bentuk Pengacuan Suntikan Plastik dengan kekuatan dan integriti logam tempa untuk menawarkan penyelesaian yang kos efektif untuk geometri bahagian yang sangat kompleks.
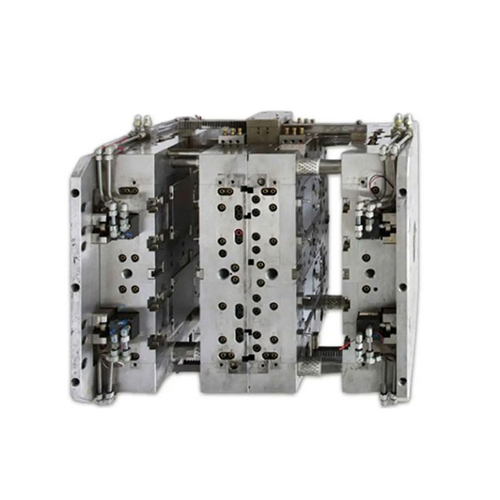
Dengan pengalaman dan jentera canggih kami, kami cemerlang dalam mereka bentuk dan mengeluarkan satu siri acuan suntikan plastik yang diselaraskan mengikut toleransi dan kos anda.
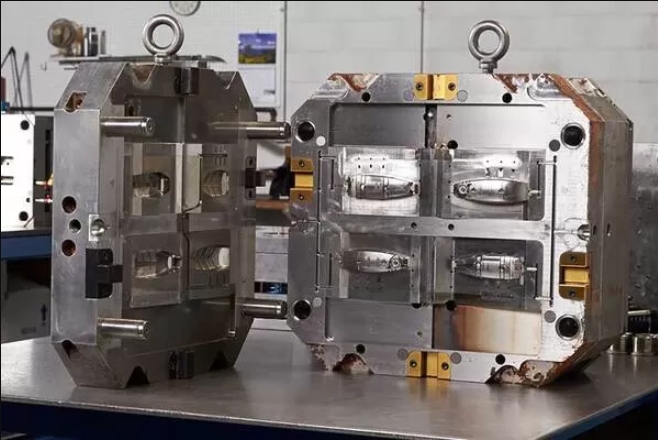
Pelbagai jenis plastik disuntik ke dalam acuan yang sama pada peringkat yang berbeza untuk menghasilkan bahagian dengan warna, tekstur atau sifat bahan yang berbeza dalam satu kitaran. Disebabkan oleh jenisnya yang pelbagai dan fungsinya yang kuat, ia digunakan secara meluas dalam papan pemuka kereta dan perumah butang.
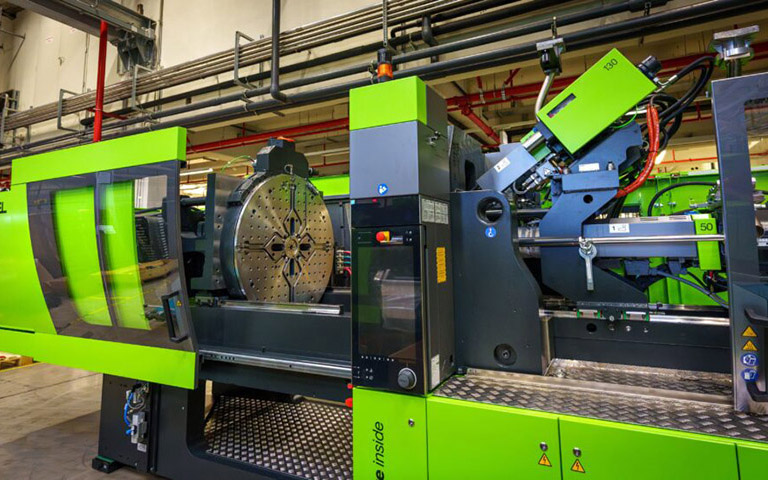
Dua warna plastik yang berbeza disuntik ke dalam acuan dalam satu kitaran. Kedua-dua warna disuntik pada peringkat yang berbeza, atau dua unit suntikan berasingan digunakan untuk mencipta bahagian dengan dua warna atau bahan. Ia digunakan secara meluas dalam barangan pengguna, butang kereta dan sarung telefon bimbit kerana daya tarikan estetik dan fungsi yang dipertingkatkan.
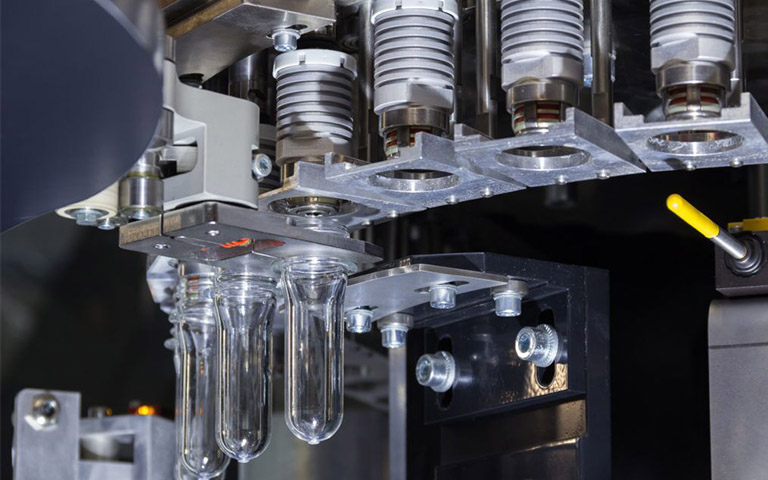
Nitrogen atau gas lengai lain disuntik ke dalam plastik cair semasa pengacuan. Gas ini menghasilkan rongga dalaman, yang mengurangkan penggunaan bahan dan menjadikan bahagian lebih ringan tanpa meningkatkan kekuatan. Ia digunakan secara meluas dalam panel pintu automotif dan perumah peranti mudah alih kerana penjimatan tenaga, berat bahagian yang lebih baik dan kemasan permukaannya.
Ia mencampurkan bahan elastik reaktif atau termoset dan menyuntiknya ke dalam acuan, di mana ia menjalani tindak balas kimia dan mengeras. Disebabkan ciri-cirinya yang menghasilkan bahagian yang fleksibel dan keras, ia digunakan secara meluas dalam bampar kereta dan cangkerang produk perindustrian.
Ia menggunakan bahan termoplastik yang boleh dicairkan dan dibentuk semula beberapa kali, memanaskannya sehingga cair, dan kemudian menyuntiknya ke dalam acuan untuk memejal. Oleh kerana ia boleh dikitar semula dan cepat sejuk, ia digunakan secara meluas dalam produk pengguna plastik dan bahagian peralatan perubatan.
Kelebihan Acuan Suntikan
Acuan suntikan adalah pilihan terbaik untuk pengeluaran besar-besaran bahagian plastik. Lagipun, ada sebab mengapa begitu banyak syarikat pembuatan di seluruh dunia menggunakannya untuk menghasilkan bahagian ketepatan. Jurutera NOBLE meringkaskan enam kelebihan berikut menggunakan teknologi pengacuan suntikan:
Kecekapan Tinggi
Pengacuan suntikan adalah proses yang sangat cekap; sebaik sahaja acuan dibuat, pesanan dalam jumlah besar boleh dihasilkan dengan cepat.
Harga Terjangkau
Kekuatan tegangan tinggi
Bahagian yang dibentuk dengan suntikan boleh diperkukuh dengan menambah pengisi pada resin cecair, meningkatkan kekuatan tegangan.
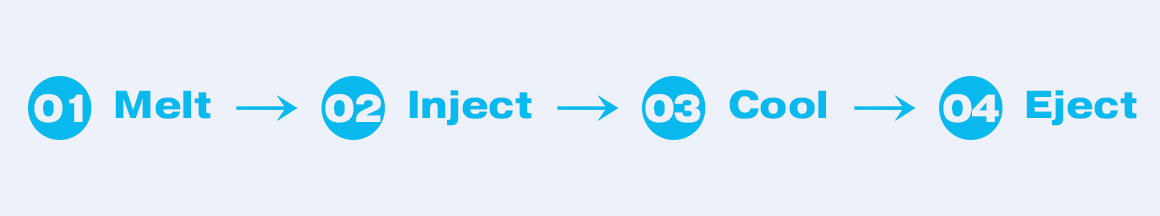
Proses Pengeluaran Bahagian Menggunakan Pengacuan Suntikan

1. Reka Bentuk & Pembuatan Acuan
Acuan dan mesin pengacuan suntikan mempunyai hubungan yang sangat rapat. Mesin pengacuan suntikan adalah asas pengeluaran, manakala acuan adalah pembawa yang memberi bentuk kepada produk. Reka bentuk dan pembuatan acuan adalah asas keseluruhan proses. Kualitinya secara langsung menentukan kualiti, kecekapan pengeluaran dan kos produk akhir.
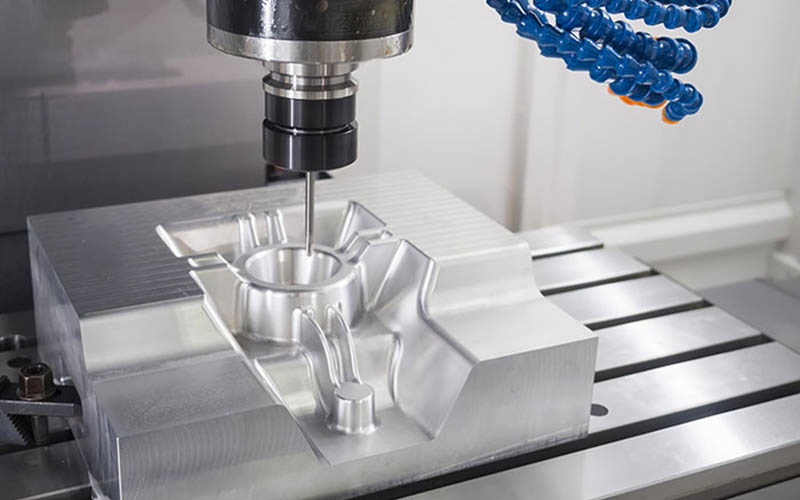
1.1 Analisis dan Reka Bentuk Produk:
Semuanya berpunca daripada keperluan produk akhir. Jurutera perlu mempertimbangkan secara menyeluruh fungsi, rupa, struktur dan hubungan pemasangan produk. Pada peringkat ini, pemodelan perisian diperlukan, yang merupakan langkah penting. Analisis simulasi pengacuan suntikan juga diperlukan untuk meramalkan pengisian, tekanan pegangan, proses penyejukan dan pelbagai kemungkinan kecacatan semasa proses pengacuan suntikan, untuk mengoptimumkan struktur produk dan reka bentuk acuan.
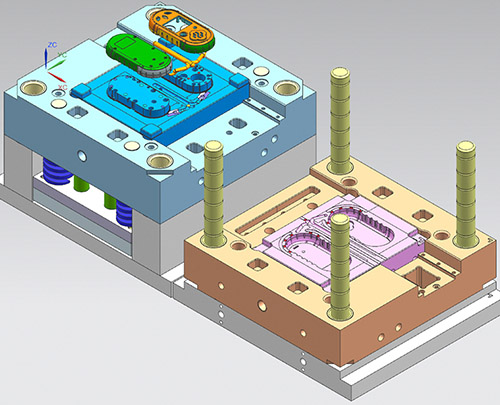
1.2 Reka Bentuk Struktur Acuan:
Acuan itu sendiri merupakan reka bentuk yang kompleks dan tepat. Pereka bentuk perlu merancang rongga acuan dan teras acuan untuk membentuk permukaan dalam dan luar produk. Sistem pintu pagar, termasuk pelari utama dan port suntikan. Sistem penyejukan: mereka bentuk saluran air di dalam acuan untuk menurunkan suhu acuan dengan cepat dan memendekkan kitaran pengacuan.
Sistem lontaran: selepas produk sejuk dan memejal, pin, plat tekan, dsb., diperlukan untuk mengeluarkannya dengan lancar dari acuan.
Sistem ekzos: untuk mengeluarkan udara dari rongga semasa proses pengisian leburan. Struktur penarik teras sisi: ini terutamanya untuk produk dengan struktur atau lubang terbalik, dan reka bentuk tambahan diperlukan untuk membantu penyahcetakan. Sebelum membuka acuan, pergerakan sisi dilakukan untuk mencapai penyahcetakan.
Pemilihan dan pemesinan bahan acuan: Bahan yang biasa digunakan termasuk P20, H13. Ini boleh dipilih berdasarkan harga produk, jangka hayat acuan dan struktur produk.
2. Penyediaan bahan mentah dan pra-rawatan
2.1 Pemilihan jenis plastik:
Pilih plastik yang sesuai berdasarkan keperluan produk. Setiap jenis plastik mempunyai ciri-ciri yang berbeza, seperti ABS yang agak tahan lasak, PP yang ringan, PC yang mempunyai ketelusan yang baik, rintangan hentaman yang baik dan PA yang tahan haus.
2.2 Pra-rawatan bahan mentah:
melibatkan pengeringan bahan mentah plastik di dalam pengering selama beberapa jam untuk menghilangkan sedikit kelembapannya. Jika kelembapan tidak dihilangkan, ia akan menyebabkan gelembung dalam produk di bawah pengaruh suhu acuan yang tinggi. Jika produk mempunyai keperluan warna lain, pemadanan warna juga diperlukan. Pemadanan warna biasanya dicapai dengan menambah masterbatch warna atau serbuk warna untuk mendapatkan warna yang diingini.
3. Proses pengacuan suntikan
Ini adalah langkah yang paling penting. Produk hanya boleh dihasilkan selepas kitaran pengacuan suntikan yang lengkap.
1. Mengapit dan mengunci acuan, seperti namanya, bermaksud menutup acuan.
2. Suntikan, iaitu skru dalam laras berputar di bawah pemacu sistem untuk mengangkut, memampatkan dan memplastikkan zarah plastik. Selepas pemplastikan selesai, skru berhenti berfungsi dan menyuntik bahan cair yang diplastikkan pada kelajuan tinggi ke dalam rongga acuan tertutup.
3. Pengekalan tekanan, rongga acuan diisi, kelajuan suntikan menjadi perlahan, dan ia mula memasuki peringkat pengekalan tekanan. Skru terus mengekalkan tekanan tertentu sehingga produk terbentuk.
4. Penyejukan: Selepas suntikan dan pengekalan tekanan, produk mula menyejuk dan memejal dalam acuan. Oleh kerana penyejukan dalam acuan memerlukan masa yang lama, ia menyumbang sekurang-kurangnya separuh daripada keseluruhan kitaran pengeluaran.
5. Pembukaan dan pelontaran acuan: Selepas produk sejuk dan memejal, acuan akan terbuka, dan sistem pelontaran mula beroperasi, menolak produk keluar dari teras acuan.
4. Pemprosesan pasca dan penghalusan
Apabila produk dikeluarkan dari acuan, biasanya terdapat beberapa aksesori yang dipasang padanya, yang memerlukan pemesinan selanjutnya.
4.1. Penyingkiran pintu air:
Selepas produk terbentuk dan sistem penuangan mengeras, pintu air berlebihan perlu diasingkan daripada produk. Bagi produk kecil, pemangkasan mungkin telah selesai semasa proses penyingkiran, manakala bagi produk yang kompleks, pemangkasan pintu air secara manual diperlukan.
4.2 Pemprosesan Pasca:
Bergantung pada keperluan produk, pemprosesan tambahan mungkin diperlukan.
4.3 Penyah-gerigi:
Selepas produk dibentuk, permukaannya, terutamanya pada garisan pemisah atau kedudukan pin, mungkin mempunyai gerigi atau tepi kasar, yang perlu dibuang.
4.4 Percetakan skrin / Penyemburan:
Mengikut keperluan penggunaan produk, mungkin perlu mempunyai logo syarikat percetakan skrin atau lukisan permukaan.
4.5 Kimpalan ultrasonik:
Pelbagai produk yang dibentuk dengan suntikan digabungkan menggunakan kimpalan ultrasonik untuk membentuk bahagian penting yang lengkap.
4.6 Pemasangan:
Dipasang dengan bahagian lain.
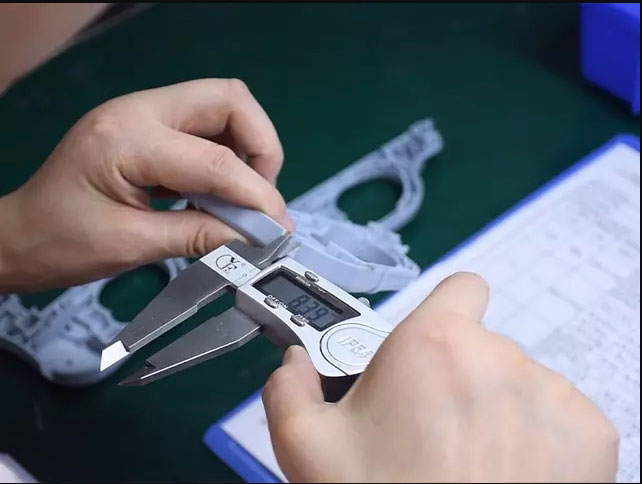
5. Pemeriksaan dan kawalan kualiti merupakan bahagian penting dalam pengeluaran pengacuan suntikan.
1. Pemeriksaan bahagian pertama:
Sebelum memulakan pengeluaran besar-besaran, kita perlu menjalankan pemeriksaan menyeluruh terhadap bahagian pertama, termasuk dimensi, rupa dan fungsi. Kita mesti memastikan bahawa semua tetapan parameter adalah betul dan produk tersebut layak sebelum pengeluaran besar-besaran, dan parameternya adalah betul.
2. Pemeriksaan sebaris dan pemeriksaan persampelan:
Semasa pengeluaran besar-besaran, pemeriksaan berkala juga diperlukan. Kita perlu memberi tumpuan kepada kecacatan rupa (seperti bahan yang hilang, pengecutan) dan dimensi utama untuk memastikan produk tersebut layak.
3. Pengukuran ketepatan:
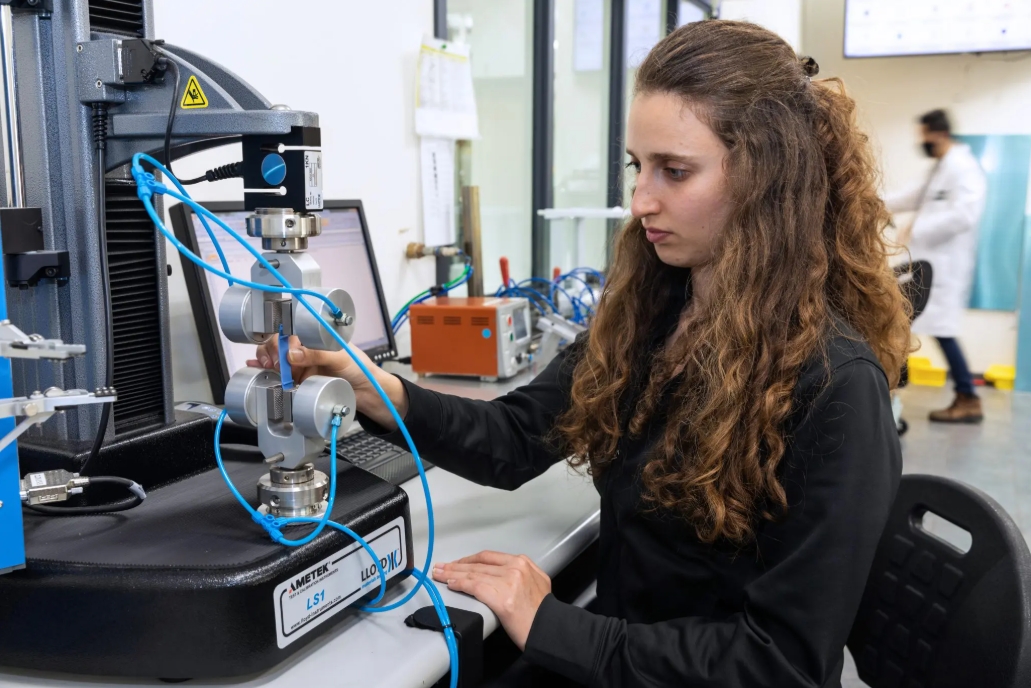
Semasa proses pemeriksaan, kita perlu menggunakan instrumen ketepatan seperti angkup, mikrometer dan mesin pengukur tiga koordinat untuk menjalankan pemeriksaan dimensi dan toleransi geometri yang ketat.
4. Ujian prestasi:
Kekuatan tegangan, kekuatan hentaman dan keperluan prestasi lain perlu diuji mengikut keperluan.
Kecacatan pengacuan suntikan adalah masalah yang timbul semasa proses pengeluaran produk plastik disebabkan oleh faktor seperti parameter proses, reka bentuk acuan atau sifat bahan. Bagi kecacatan ini, terdapat juga beberapa langkah yang sepadan.
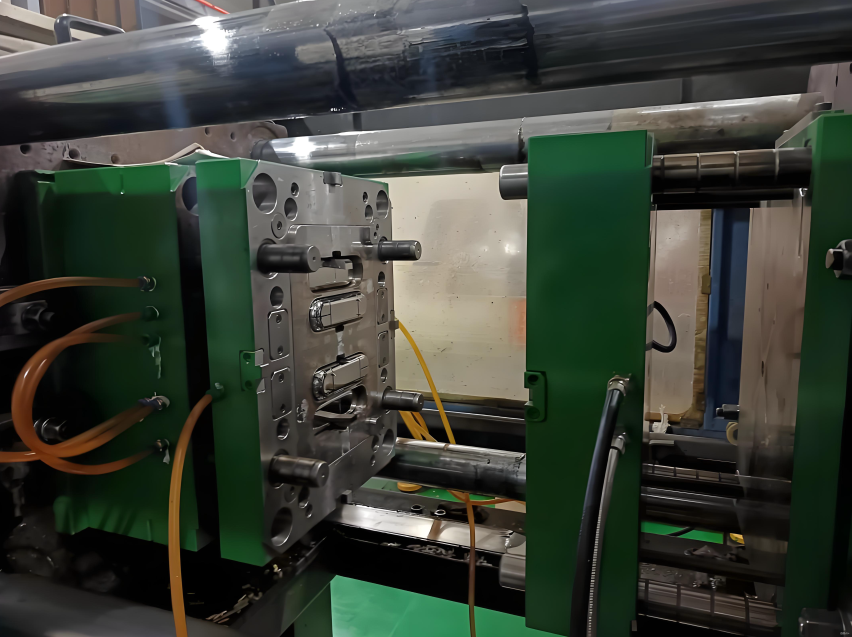
Kecacatan dan Penyelesaian Biasa dalam Pengacuan Suntikan Sebahagian
Kecacatan pengacuan suntikan adalah masalah yang timbul semasa proses pengeluaran produk plastik disebabkan oleh faktor seperti parameter proses, reka bentuk acuan atau sifat bahan. Bagi kecacatan ini, terdapat juga beberapa langkah yang sepadan.
1. Bahagian Pengacuan Suntikan Kecacatan berkaitan rupa
1. 1 Kekurangan bahan:
2.1 Tepi Terbang:
Manifestasi utamanya ialah kehadiran gerigi berlebihan di tepi bahagian plastik, terutamanya berlaku pada permukaan pemisah acuan, permukaan gelangsar yang mengait, atau celah pin ejektor. Punca kilatan adalah tekanan suntikan yang berlebihan, daya pengapit yang tidak mencukupi, yang menyebabkan celah dalam rongga acuan dikembangkan oleh leburan, suhu bahan yang tinggi mengurangkan kelikatan leburan, membolehkannya menembusi celah acuan, bahan asing pada permukaan pemisah acuan, haus yang mengakibatkan celah mengait yang berlebihan, kedudukan pintu yang tidak betul, menyebabkan leburan memberi kesan kepada acuan dan menghasilkan tekanan.
3.1 Garisan Perak:
Simptom-simptomnya ialah jalur seperti filamen putih keperakan muncul pada permukaan bahagian yang diacu suntikan, yang sering berlaku pada plastik seperti ABS, PC dan PMMA. Punca jalur perak: Bahan mentah mengandungi kelembapan atau bahan meruap. Semasa proses suntikan, bahan-bahan ini akan meruap menjadi gas dan tidak boleh dikeluarkan, mengakibatkan ia tertinggal di permukaan bahagian plastik. Suhu bahan yang berlebihan menyebabkan bahan mentah terurai dan menghasilkan gas. Kekasaran permukaan rongga acuan tidak mencukupi, menyebabkan aliran cair tidak sekata.
4.1 Kemurungan:
Manifestasi utama adalah lekukan permukaan pada bahagian plastik, yang biasanya dilihat dalam kes di mana dimensi ketebalan dinding tidak konsisten, berhampiran rusuk atau port suntikan.
Punca kemurungan ini adalah ketidakseragaman ketebalan dinding bahagian plastik. Terdapat perbezaan yang ketara dalam keseragaman ketebalan dinding, dan kelajuan penyejukan di kawasan ketebalan dinding adalah perlahan. Semasa pengacuan suntikan, bahan cair tidak mempunyai ketebalan yang cukup untuk mengecut sepenuhnya, masa tekanan pegangan tidak mencukupi, tekanan tidak mencukupi, suhu acuan terlalu tinggi, dan kelajuan penyejukan bahagian plastik adalah perlahan, meningkatkan kadar pengecutan.
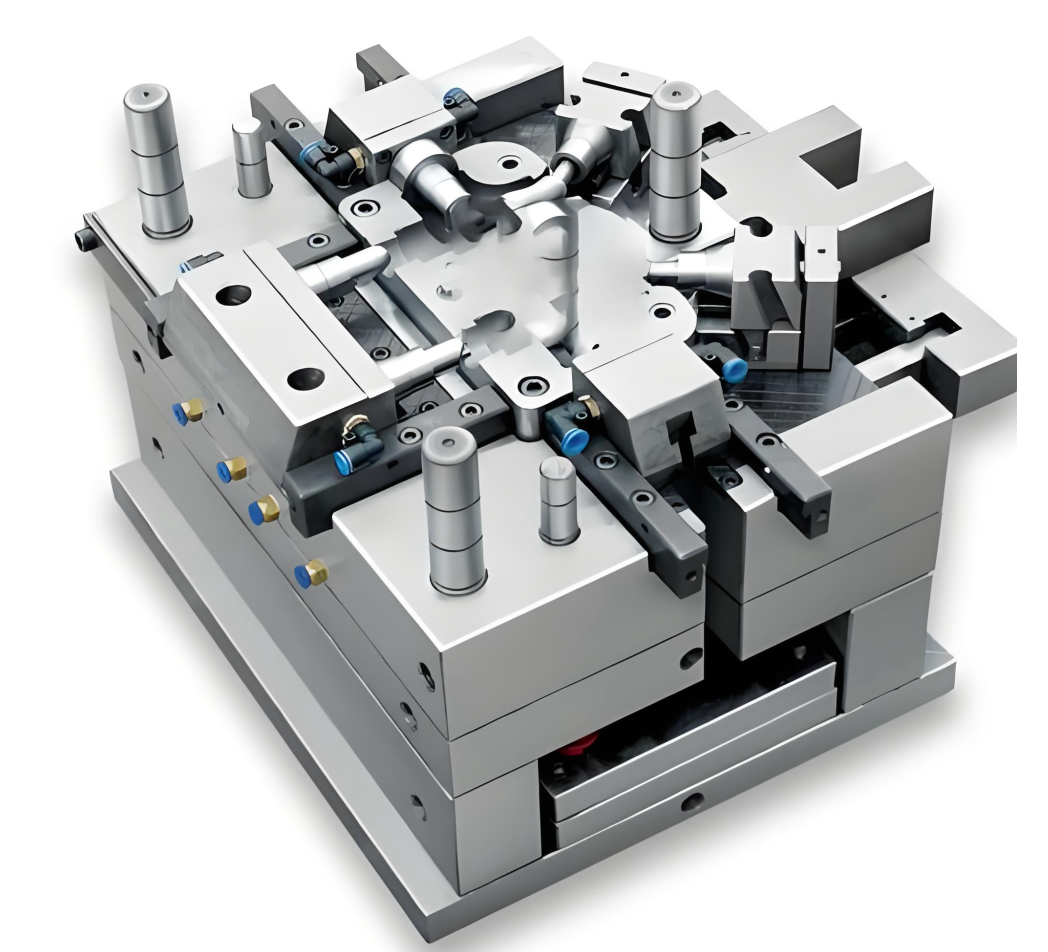
2. Dimensi Bahagian Pengacuan Suntikan dan Kecacatan Ketepatan
2.1 Dimensi Berlebihan/Tidak Mencukupi
Manifestasi utama adalah seperti berikut: Saiz sebenar bahagian plastik melebihi julat toleransi yang dinyatakan dalam lukisan, sama ada lebih besar atau lebih kecil daripada saiz yang diperlukan. Sebab-sebab sisihan saiz adalah: Sisihan dalam saiz rongga acuan menyebabkan sisihan saiz bahagian plastik; parameter proses pengacuan suntikan yang tidak stabil menyebabkan turun naik dalam kadar pengecutan; bahan mentah yang tidak stabil disebabkan oleh kelompok pengeluaran yang berbeza mengakibatkan perbezaan dalam sifat bahan; dan penyejukan yang tidak konsisten menyebabkan pengecutan yang tidak konsisten.
2.2 Transformasi
Masalah utamanya ialah bahagian plastik bengkok selepas disejukkan dan tidak dapat mengekalkan bentuk seperti yang direka bentuk dalam lukisan. Punca-puncanya adalah seperti berikut: Kelajuan penyejukan bahagian plastik yang berbeza tidak seragam, yang membawa kepada perbezaan dalam pengecutan dan penjanaan tekanan. Kedudukan port suntikan tidak ditetapkan dengan betul, menyebabkan kepekatan tekanan semasa pengisian bahan lebur dan tekanan pekat semasa proses lontaran acuan, mengakibatkan ubah bentuk semasa lontaran.
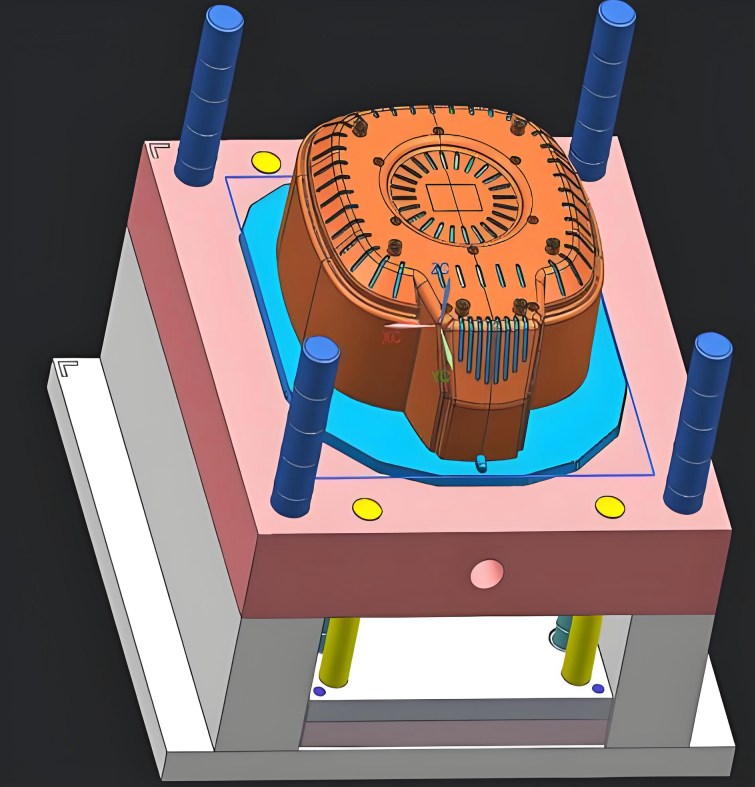
3. Kecacatan Struktur dan Prestasi Bahagian Pengacuan Suntikan
3.1 Talian Kimpalan
Manifestasi utama ialah cair mengalir dalam rongga acuan dan membentuk garisan, yang mempengaruhi rupa bahagian plastik dan selalunya teragih di port suntikan. Manifestasi utama ialah cair mengalir dalam rongga acuan dan membentuk garisan, yang mempengaruhi rupa bahagian plastik dan selalunya teragih di port suntikan.
3.2 Gelembung
Manifestasi utamanya ialah kehadiran gelembung udara di bahagian dalam bahagian plastik, yang biasanya terdapat di kawasan berdinding tebal dan di kedudukan port suntikan. Puncanya ialah kelembapan dalam bahan mentah akan meruap menjadi gas dan terperangkap di dalam bahagian plastik. Ekzos rongga tidak licin, dan semasa suntikan, bahan cair membalut udara dan membentuk gelembung.
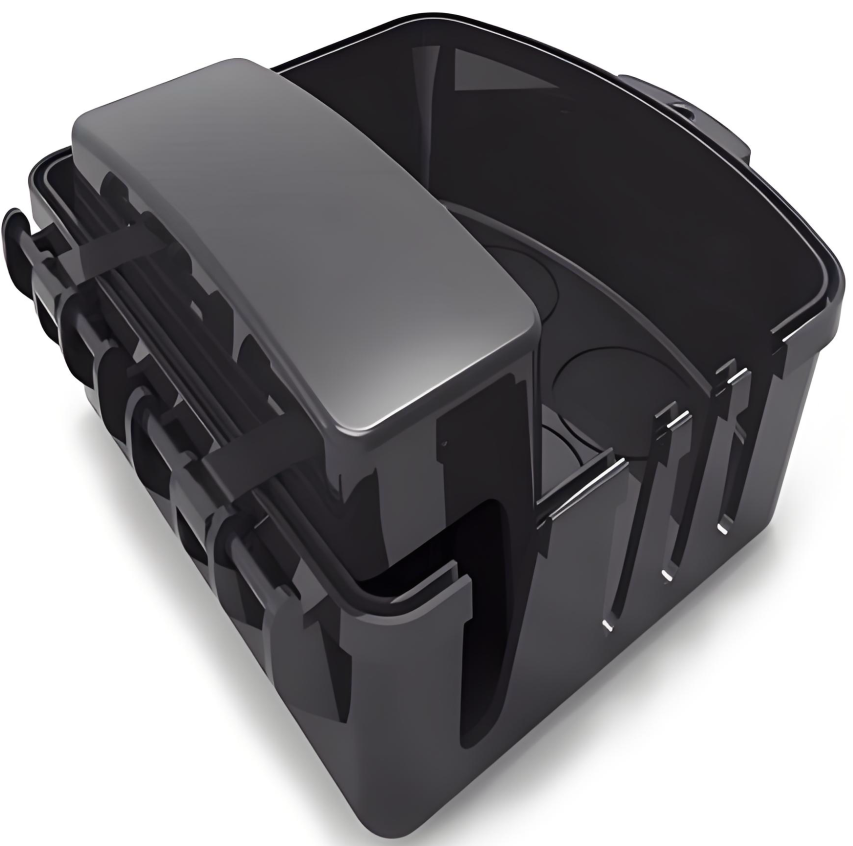
4. Patah Rapuh:
penyelesaian:
Keringkan bahan mentah dengan ketat untuk menghilangkan kelembapan. Dengan mengurangkan kelajuan suntikan, meningkatkan suhu acuan, dan memanjangkan masa pegangan, gas dapat dilepaskan dengan lebih berkesan. Manifestasi utamanya adalah ketahanan bahagian yang dibentuk yang lemah, yang mudah retak. Ini biasanya dilihat pada plastik rapuh seperti PC, PMMA, dan PS.
Punca:
Penguraian bahan mentah atau pengenalan bendasing menyebabkan pemecahan rantai molekul; tekanan dalaman yang berlebihan semasa pengacuan suntikan, seperti penyejukan pantas atau tekanan yang berlebihan, kekasaran permukaan rongga acuan menyebabkan keretakan mikro pada permukaan bahagian yang dibentuk; dan kandungan agen pengeras yang tidak mencukupi atau tidak berkesan dalam bahan mentah.
Ini adalah plastik acuan biasa yang ditawarkan oleh perkhidmatan pengacuan suntikan kami. Selepas mengetahui asas bahan seperti gred biasa, jenama, kelebihan dan kekurangan, pilih bahan pengacuan suntikan yang sesuai mengikut keperluan aplikasi anda.
Bahan Peralatan:
Sebelum proses pengacuan suntikan bermula, untuk pengeluaran isipadu rendah atau tinggi, perkakas mesin CNC bertoleransi tinggi diperlukan. Bahan yang paling biasa digunakan termasuk:
| Keluli Alat: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Keluli tahan karat: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Bahan plastik:
Perkhidmatan pengacuan suntikan plastik didatangkan dengan pelbagai jenis bahan dengan ciri-ciri yang berbeza, termasuk kekuatan impak, ketegaran, rintangan haba, rintangan kimia, dan sebagainya.
| ABS | Nilon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Aditif dan Serat:
Bahan plastik standard mungkin tidak memenuhi keperluan bahagian pengacuan suntikan tersuai. Dalam kes ini, bahan tambahan dan gentian boleh ditambah untuk meningkatkan sifat estetik dan fungsi, sekali gus memberikan ciri tambahan untuk bahagian acuan suntikan anda.
| UV | penyerap | pewarna |
| nyala api | bahan perencat | Gentian kaca |
| Pengplastik |
Kemasan Permukaan untuk Pengacuan Suntikan
Pengacuan suntikan termasuk penggunaan alatan acuan suntikan, pengacuan suntikan plastik dan banyak lagi. Rawatan permukaan acuan biasanya diselesaikan semasa proses pengeluaran. Selepas pengacuan suntikan selesai, kami akan menjalankan rawatan permukaan tertentu pada produk siap mengikut keperluan anda.
Glos
Kemasan gred dibuat menggunakan proses penggilapan berlian dan menghasilkan permukaan berkilat pada bahagian yang dibentuk suntikan.
Separa berkilat
Kemasan gred B menggunakan kertas pasir grit untuk menghasilkan bahagian dengan kemasan yang sedikit lebih kasar daripada bahagian gred A. Bahagian plastik acuan tersuai yang menjalani kemasan gred B mempunyai tekstur permukaan matte.
Matte
Kemasan gred C menggunakan batu pengamplasan grit untuk menghasilkan permukaan yang kasar dan tidak rata. Bahagian plastik suntikan yang menjalani kemasan gred C mempunyai tekstur permukaan matte.
Bertekstur
Kemasan gred D menggunakan grit dan manik kaca kering atau oksida untuk menghasilkan kemasan bertekstur yang sangat kasar. Bergantung pada jenis bahan yang digunakan, produk boleh mempunyai kemasan satin atau kusam.
Aplikasi pengacuan suntikan
Oleh kerana pengacuan suntikan boleh mencapai ketepatan tinggi pada kelajuan pembuatan yang baik tanpa mengubah struktur bahan, ia menjadi lebih biasa dengan rangkaian mesin, sistem kawalan dan alat yang sentiasa berkembang yang digunakan untuk pengacuan suntikan. NOBLE komited untuk menyediakan perkhidmatan pemesinan ketepatan untuk semua lapisan masyarakat. Bahagian ketepatan acuan suntikan kami terdapat dalam semua lapisan masyarakat, termasuk.
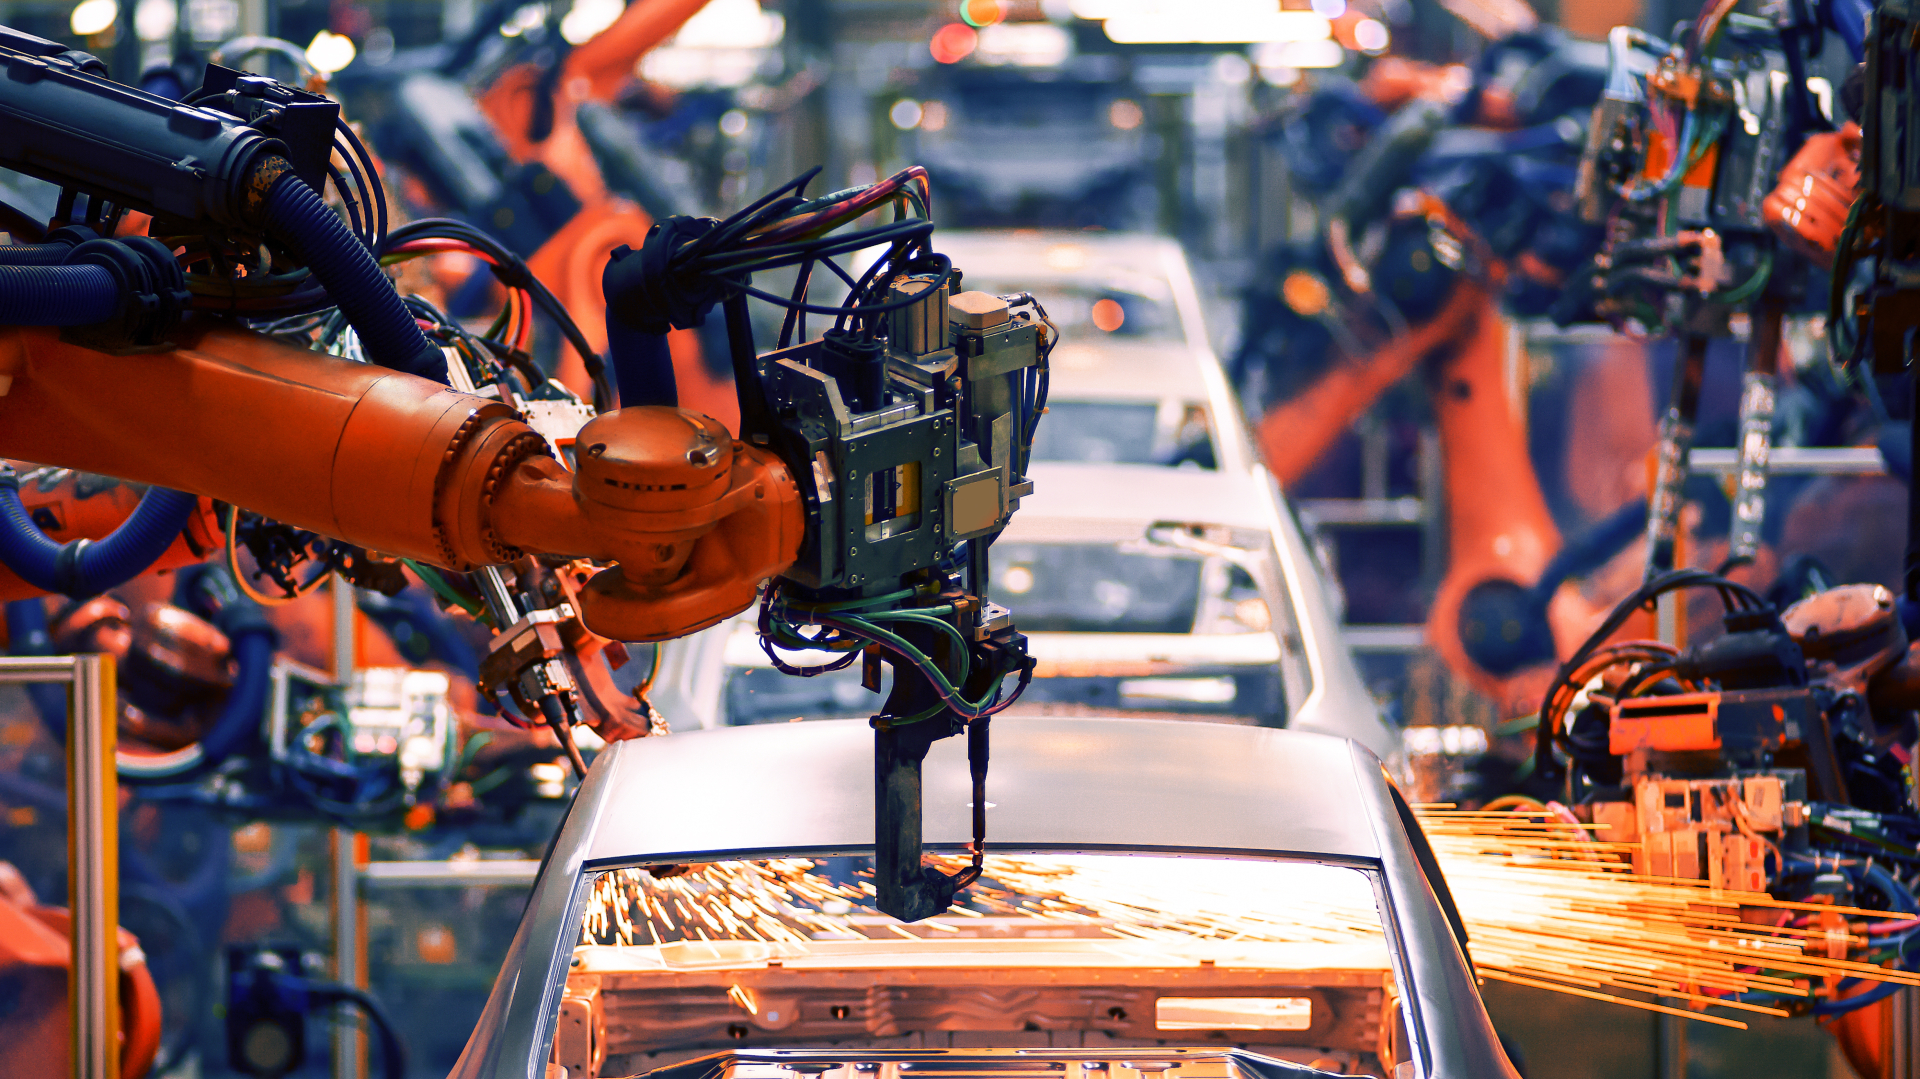
Peralatan Automasi
Perkhidmatan Prototaip Pantas NOBLE membolehkan anda mencipta prototaip berfungsi automatik dengan cepat dan mudah untuk menguji dan mengoptimumkan reka bentuk anda, memilih proses yang betul, mengurangkan kos dan memendekkan kitaran projek. Perkhidmatan atas permintaan boleh menghasilkan bahagian automatik dengan tahap ketepatan yang tinggi.
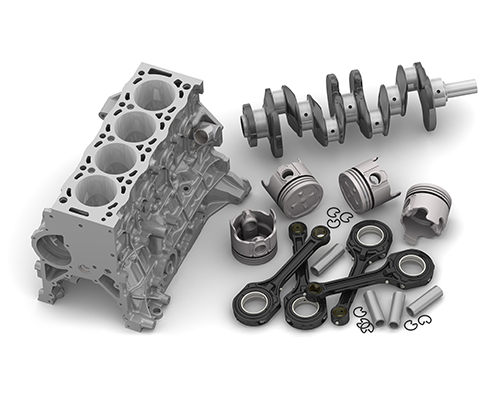
Automotif
Perkhidmatan pembuatan volum rendah kami merupakan penyelesaian pembuatan yang ideal untuk alat ganti automotif atas permintaan.
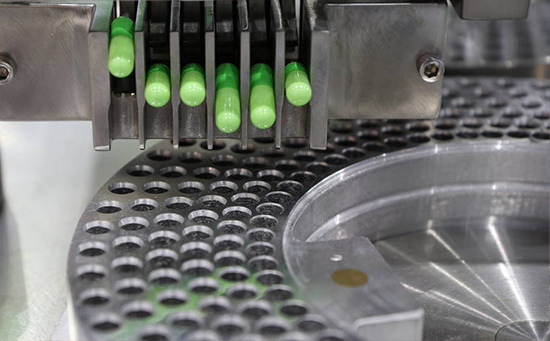
Peralatan Perubatan
Pengilang bekalan perubatan, syarikat baharu teknologi dan makmal penyelidikan mendapat manfaat yang ketara daripada penyelesaian prototaip yang kami sediakan.
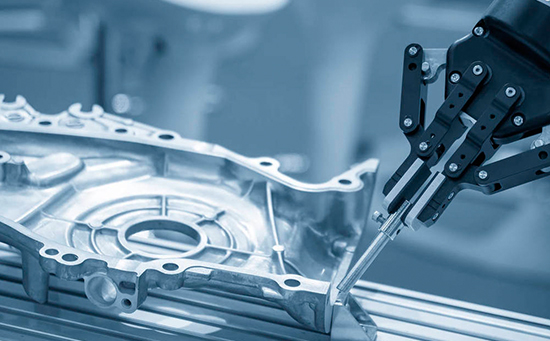
Robotik
Perkhidmatan prototaip robotik gred perindustrian dan pembuatan alat ganti kami membantu dalam evolusi berterusan pasaran robotik.
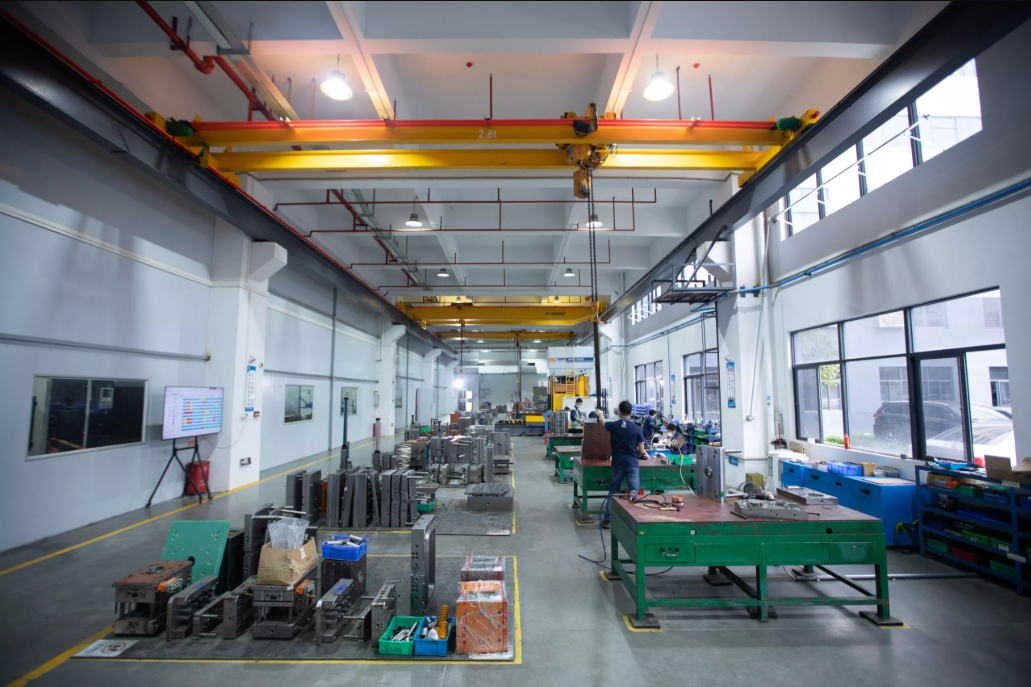
Mengapa memilih NOBLE untuk perkhidmatan pengacuan suntikan tersuai?
Pengacuan suntikan merupakan pilihan yang sangat baik untuk pengeluaran besar-besaran bahagian plastik. Setiap tahun, begitu banyak syarikat berteknologi tinggi di seluruh dunia memilih NOBLE untuk pemprosesan bahagian pengacuan suntikan. Apakah yang membuatkan begitu ramai pelanggan memilih kami? NOBLE ialah usaha sama Sino-British dengan keupayaan R&D, pengeluaran dan jualan bebas. Kami mempunyai pengalaman yang luas dalam proses pengacuan suntikan dan boleh menyediakan pelbagai perkhidmatan untuk projek baharu anda, termasuk reka bentuk, pembuatan, pemasangan, pemeriksaan dan pengujian serta pembungkusan.
Keseragaman Bahan
NOBLE menawarkan lebih daripada 200 bahan untuk dipilih, termasuk resin komoditi dan kejuruteraan, membantu anda mencari keseimbangan yang tepat antara prestasi dan kos, serta mengenal pasti pilihan bahan alternatif untuk membantu mengurangkan kos pengeluaran keseluruhan.
Kecekapan Tinggi
Dengan kilang-kilang domestik yang diperakui dan sistem rantaian bekalan yang kukuh, kami dapat mempercepatkan kitaran pembangunan produk dan menyelesaikan pengeluaran bahagian acuan suntikan anda secepat mungkin.
Keupayaan Komprehensif
Kami menawarkan pelbagai perkhidmatan pengacuan suntikan, daripada reka bentuk dan prototaip hinggalah kepada perkakasan dan pengeluaran. Keupayaan komprehensif kami membolehkan kami menyediakan penyelesaian lengkap untuk keperluan pelanggan kami.
Ketekalan dan Kualiti Tinggi
Disebabkan oleh kilang yang diperakui, pemeriksaan dalam proses dan pengesahan dimensi selepas pengeluaran menjamin bahagian yang dibentuk khas adalah konsisten dari segi kualiti, tanpa mengira bentuk yang kompleks, dengan ketepatan yang tinggi.
harga yang kompetitif
Menyediakan perkhidmatan pengacuan suntikan tersuai berketepatan tinggi pada harga yang kompetitif, daripada reka bentuk prototaip hingga pengeluaran, dan penyelesaian pengacuan suntikan yang dibuat khas untuk anda, memastikan anda mendapat bahagian yang diacukan suntikan berkualiti tinggi. Pasukan berbakat kami boleh menyediakan penyelesaian pengacuan suntikan bernilai tambah yang melebihi bajet anda.
Jaminan Kualiti
Kami mempunyai proses jaminan kualiti yang ketat bagi memastikan setiap bahagian acuan suntikan yang kami hasilkan adalah berkualiti tinggi. Pasukan kami memeriksa setiap bahagian acuan bagi memastikan ia memenuhi piawaian kualiti kami yang ketat.