
Pengenalan kepada Pembentukan Suntikan
Pengacuan suntikan merupakan kaedah pilihan untuk membuat bahagian acuan suntikan plastik , terutamanya apabila anda memerlukan banyak bahagian. Ia bermula dengan plastik cair yang ditolak ke dalam acuan. Selepas ia sejuk, bahagian tersebut sudah siap. Anda akan menemui proses ini di sebalik segala-galanya daripada telefon hinggalah bahagian acuan suntikan kereta. Ia pantas, stabil dan tidak membazirkan banyak bahan.
Memang, pengacuan suntikan pantas dan tepat. Tetapi ia tidak selalunya mudah. Anda perlu memerhatikan suhu, tekanan dan butiran lain dengan teliti. Malah sedikit kesilapan boleh merosakkan keadaan, seperti menyebabkan kecacatan atau memperlahankan proses pengacuan suntikan.
Artikel ini membincangkan tentang dua belas kesilapan utama yang sering dilakukan oleh orang ramai dalam pengacuan suntikan. Masalah-masalah ini boleh mengurangkan kualiti, memperlahankan mesin dan merosakkan aliran kerja anda. Jika anda baru bermula atau mempunyai pengalaman bertahun-tahun, mengelakkan ralat ini akan membantu anda menjalankan sesuatu dengan lebih baik dan menghasilkan bahagian yang diacukan suntikan yang lebih kukuh.
Dua Belas Pantang Larang dalam Pengacuan Suntikan
1. Kawalan Suhu Yang Salah
Apabila mesin pengacuan suntikan atau acuan menjadi terlalu panas atau terlalu sejuk, bahagian yang dibentuk boleh menjadi tidak betul. Anda mungkin melihat masalah seperti melengkung, masalah pengisian, pengecutan atau jalur pada permukaan (ini dipanggil merebak). Jika suhu tidak dikawal dengan betul, ia juga boleh mengganggu dimensi, menjadikan bahagian tersebut tidak muat atau berfungsi dengan baik.
Impak :
- Ketidaktepatan dimensi: Jika plastik anda menyejuk secara tidak sekata dalam pengacuan suntikan, kepingan-kepingan tersebut mungkin saiznya tidak betul. Itu boleh merosakkan keseluruhan pemasangan.
- Kecacatan permukaan: Contohnya, tanda terbakar (kawasan hitam di permukaan) berlaku apabila bahan terlalu panas di dalam acuan, manakala splay (rupa matte atau berjalur) terhasil daripada kelembapan atau udara yang terperangkap semasa suntikan.
- Kekuatan bahagian bawah: Jika bahagian itu menyejuk secara tidak sekata, sesetengah kawasan mungkin tidak dapat melekat dengan baik, yang bermaksud keseluruhannya mungkin menjadi lebih lemah daripada yang sepatutnya.
Penyelesaian :
Pengawal Suhu:
Pastikan anda mendapatkan pengawal suhu yang boleh dipercayai untuk acuan dan laras. Yang baik bertindak balas dengan cepat terhadap sebarang perubahan, yang membantu memastikan keseluruhan proses pengacuan suntikan berjalan lancar dan stabil.
Sistem Pemanasan dan Penyejukan Acuan:
Optimumkan sistem pemanasan dan penyejukan acuan untuk pengagihan suhu yang seragam. Gunakan saluran penyejukan konformal dan penempatan pemanas dan penyejuk yang strategik untuk mengekalkan suhu yang konsisten merentasi keseluruhan acuan.
Penentukuran Biasa:
Jika pemanasan dan penyejukan acuan tidak seimbang, anda akan mendapat suhu yang tidak sekata yang boleh merosakkan keseluruhan bahagian. Tanpa saluran yang betul dan penempatan pemanas yang teliti, kecacatan hampir pasti berlaku.
Pembalakan Data:
Jika anda melangkau penentukuran biasa, ralat suhu kecil boleh terkumpul dan merosakkan bahagian acuan suntikan anda. Jangan memandang rendah betapa sedikit hanyutan boleh memberi kesan kepada keseluruhan proses pengacuan suntikan. Kita belajar melalui pengalaman pahit apabila hanyutan sensor kecil menyebabkan sekumpulan bahagian acuan suntikan menjadi salah. Selepas membuat pemeriksaan penentukuran biasa, suhu kekal pada tahap yang sepatutnya, dan kecacatan berhenti.
2. Tidak betul Reka bentuk acuan atau Penyelenggaraan
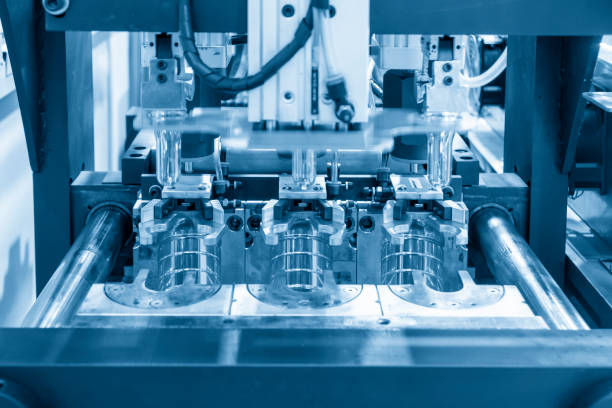
Jika acuan tidak direka bentuk dengan betul atau tidak dijaga dalam keadaan baik, perkara seperti kotoran, haus atau ketidaksejajaran boleh menyelinap masuk. Ketika itulah anda mula melihat perkara seperti kilatan pada tepi, kemasan kasar dan bahagian acuan suntikan yang tidak konsisten.
Impak :
- Kecacatan bahagianJika anda mengalami kilatan, tompok kasar atau masalah apabila bahagian tersebut tercampak, kemungkinan besar bahagian tersebut tidak sepadan dengan spesifikasi dan mungkin juga tidak lulus ujian asas.
- Kadar sekerap meningkatMengabaikan penyelenggaraan acuan secara langsung menyebabkan kadar skrap yang lebih tinggi. Setiap bahagian yang rosak menambah kos anda dan menimbun sisa yang tidak perlu — ia adalah masalah yang berkembang pesat.
- Jangka hayat acuan yang dikurangkanJika anda tidak menjaga acuan tersebut, ia akan haus lebih cepat. Ini bermakna lebih banyak pembaikan, lebih banyak masa henti dan mungkin perlu menggantikannya lebih awal daripada yang anda inginkan.
Penyelesaian :
Semakan Reka Bentuk Acuan : Berbincang dengan pereka bentuk acuan lebih awal dan kerap. Anda ingin memastikan bahan mengalir dengan lancar dan penyejukan berfungsi dengan baik. Laluan aliran yang mudah dan saluran penyejukan yang mudah dicapai sangat membantu dalam memastikan bahagian yang diacuan suntikan anda sejuk sekata dan tidak melengkung.
Pembersihan dan Penyelenggaraan Rutin : Adalah idea yang baik untuk mematuhi rutin pembersihan tetap untuk acuan anda. Periksa habuk, kotoran atau sebarang bahan sisa daripada penggunaan yang lalu — benda itu boleh merosakkan bahagian acuan suntikan anda. Dan jangan lupa untuk menggunakan pelepasan acuan dari semasa ke semasa untuk mengelakkannya daripada melekat.
Bahan Berkualiti Tinggi : Apabila anda bekerja dengan plastik yang keras atau panas, pastikan acuan dibina daripada bahan yang kuat dan tahan haus. Menggunakan keluli berkualiti tinggi atau salutan khas boleh membantu acuan tahan lebih lama dan menjimatkan masalah anda pada masa hadapan.
Pemeriksaan Acuan : Mengabaikan pemeriksaan acuan boleh mengakibatkan kecacatan bahagian yang serius. Retakan, ketidaksejajaran atau bahagian yang haus pada teras dan rongga boleh menyebabkan masalah kualiti yang besar, dan saluran penyejukan yang tersumbat boleh mengganggu keseluruhan proses pengacuan suntikan. Pemeriksaan berkala adalah penting.
3. Aliran Bahan yang Tidak Selaras
Jika bahan tidak mengalir secara sekata, ia mungkin disebabkan oleh perkara seperti kelajuan skru yang tidak betul, muncung tersumbat atau bahan yang tidak cukup kering. Apabila itu berlaku, anda boleh mengalami masalah seperti semburan pendek, gelembung atau tempat kosong pada bahagian tersebut.
Impak :
- Tangkapan Pendek: Kegagalan kecil berlaku apabila acuan tidak terisi sepenuhnya. Ia mungkin disebabkan oleh tekanan suntikan yang rendah, acuan yang tidak cukup panas, atau reka bentuk pintu pagar yang tidak membenarkan bahan mengalir dengan betul.
- Lompang: Lompang ialah poket kecil udara atau gas di dalam bahagian tersebut, dan ia biasanya muncul apabila acuan tidak diudarakan dengan baik atau menyejuk terlalu cepat. Ia mungkin tidak selalunya kelihatan, tetapi ia boleh menjadikan bahagian itu lebih lemah dan lebih cenderung untuk retak kemudian hari.
- Bubbles: Gelembung biasanya muncul di permukaan bahagian dan disebabkan oleh udara yang terperangkap semasa suntikan. Perkara seperti suntikan terlalu pantas atau tidak menggunakan tekanan balik yang mencukupi boleh mengacau udara dan meninggalkan kesan kecil yang menjengkelkan.
Penyelesaian :
Pengeringan Bahan Secara Konsisten: Pastikan anda mengeringkan bahan seperti nilon atau ABS dengan betul sebelum menyuntiknya. Jika masih terdapat kelembapan di dalamnya, air tersebut boleh bertukar menjadi wap dan menyebabkan gelembung pada bahagian tersebut. Menggunakan pengering pengering yang baik dapat membantu.
Pemakanan Bahan: Gunakan pengumpan yang dikalibrasi dengan betul untuk memastikan bahan mengalir dengan stabil ke dalam mesin. Ia membantu memastikan semuanya kekal konsisten dan anda tidak mendapat perubahan pelik dalam kualiti sebahagian daripada pemakanan yang tidak sekata.
Penyelenggaraan Muncung dan Skru: Adalah penting untuk membersihkan dan memeriksa muncung dan skru secara berkala. Jika ia tersumbat atau mula haus, bahan tidak akan mengalir dengan betul, dan pada masa itulah anda mula melihat masalah pada bahagian acuan suntikan anda.
- Tekanan Suntikan Yang Tidak Betul
Jika tekanan suntikan anda tidak mencukupi, anda akan menghadapi masalah. Tekanan yang terlalu banyak menyebabkan kilatan atau melengkung, dan terlalu sedikit bermakna bahagian yang dibentuk suntikan tidak akan terisi dengan betul. Walau apa pun, ia adalah satu pembaziran masa dan bahan.
Impak :
- Terlebih pembungkusan: Pembungkusan berlebihan berlaku apabila anda menolak terlalu kuat semasa peringkat pembungkusan, yang boleh mengubah bentuk acuan. Ini sering muncul sebagai tanda sinki, kilatan, atau bahagian yang dibentuk suntikan yang saiznya tidak betul.
- Kurang pembungkusan: Tekanan yang terlalu sedikit semasa pembungkusan menyebabkan pengisian acuan tidak lengkap. Pembungkusan yang tidak lengkap menyebabkan kecacatan seperti cetakan pendek, lompang dan bahagian acuan suntikan yang tidak lengkap — semuanya menjejaskan kualiti dan sumber pembaziran.
Penyelesaian :
Tetapan Tekanan yang Betul: Menetapkan tekanan suntikan yang betul adalah penting. Jika ia tidak berfungsi untuk bahan atau acuan anda, anda berisiko mengalami kecacatan. Memantau tekanan dalam masa nyata semasa pengeluaran membantu mengesan masalah sebelum ia merosakkan bahagian yang diacukan suntikan.
Ujian Tekanan: Ujian tekanan adalah penting untuk mencegah masalah kualiti. Tanpa menguji setiap kelompok bahan, anda berisiko menggunakan tekanan suntikan yang salah, yang boleh menyebabkan kecacatan dan pembaziran bahagian acuan suntikan.
Penentukuran Mesin: Pastikan anda menentukur sensor tekanan suntikan anda secara berkala. Ralat kecil pun boleh merosakkan bahagian acuan suntikan anda, jadi memastikan ketepatannya adalah penting.
5. Penyejukan Terlalu atau Terkurang
Penyejukan mestilah betul. Jika penyejuk terlalu sejuk atau mengalir terlalu laju, bahagian tersebut mungkin memejal terlalu awal dan melengkung. Jika ia tidak cukup sejuk, bahagian tersebut tidak ditetapkan dengan betul dan boleh melengahkan masa kitaran anda. Walau apa pun, ia akan menjejaskan kualiti.
Impak :
- Warpage: Melengkung berlaku apabila penyejukan tidak seragam, menyebabkan tekanan dalaman dan pengecutan yang tidak sekata. Ini boleh merosakkan ketepatan dan prestasi dimensi, selalunya menjadikan bahagian yang dibentuk suntikan tidak boleh digunakan dan meningkatkan kadar penolakan.
- Penyelewengan: Apabila bahagian yang dibentuk suntikan tidak menyejuk secara sekata, ia boleh kelihatan tidak sekata, bukan bentuk yang betul. Ini bermakna ia mungkin tidak muat dengan betul semasa pemasangan atau berfungsi seperti yang sepatutnya.
- Tanda Sinki: Kesan sinki merupakan kecacatan biasa pada bahagian tebal di mana penyejukan tidak sekata. Ia mengurangkan kualiti permukaan, menjejaskan kekuatan dan selalunya memerlukan kemasan tambahan — semuanya menambah kos pengeluaran.
Penyelesaian :
Pengoptimuman Sistem Penyejukan:
Menggunakan saluran penyejukan konformal yang mengikut bentuk bahagian memberi perbezaan yang besar. Ia membantu menyingkirkan haba secara sekata, yang bermaksud kitaran yang lebih pantas dan bahagian yang dibentuk suntikan yang lebih baik tanpa titik panas.
Pelarasan Masa Penyejukan:
Jangan hanya meneka masa penyejukan — berdasarkan bahan dan reka bentuk bahagian. Menggunakan kalkulator atau perisian boleh membantu anda mengira masa dan mengelakkan masalah lontaran.
Pemantauan Suhu:
Tanpa pemantauan suhu masa nyata, anda akan terpedaya. Turun naik boleh tidak disedari dan merosakkan konsistensi bahagian. Sensor membantu mengekalkan kawalan dan mengelakkan masalah kualiti yang mahal.
6. Pengudaraan yang Tidak Mencukupi
Jika lubang udara dalam acuan anda tersumbat atau tidak berfungsi dengan betul, udara akan tersekat di dalamnya — dan pada masa itulah anda akan melihat gelembung, lompang atau kesan terbakar. Ia juga menyukarkan pengisian acuan, jadi tekanan akan meningkat dan masa kitaran akan memanjang.
Kesan:
- Lompang: Lompang melemahkan integriti struktur dengan ketara. Poket udara dalaman ini tidak dapat menampung beban, menjadikan bahagian tersebut tidak boleh dipercayai dan mudah rosak, terutamanya dalam aplikasi tekanan tinggi.
- Bubbles: Gelembung permukaan bukan sekadar kosmetik. Ia adalah tanda-tanda gas yang terperangkap dan selalunya menandakan titik lemah pada bahagian yang boleh menjejaskan prestasi dan ketahanan.
- Tanda Terbakar: Tanda terbakar muncul sebagai jalur gelap atau bintik-bintik di mana udara yang terperangkap menjadi terlalu panas. Ia kelihatan tidak elok, dan ia juga boleh melemahkan bahagian tersebut.
Penyelesaian :
Reka Bentuk Pengudaraan Acuan yang Betul:
Pastikan lubang pengudaraan diletakkan di tempat udara biasanya terperangkap, seperti di tempat terakhir bahan tersebut terisi. Saiz lubang pengudaraan hendaklah betul supaya gas boleh keluar dengan mudah, tetapi jangan sampai menyebabkan kilatan.
Penyelenggaraan Pengudaraan:
Jangan lupa untuk membersihkan lubang pengudaraan dengan kerap — jika ia tersumbat dengan sisa bahan, udara tidak dapat keluar dengan betul dan anda akan mula menghadapi masalah.
Pelepasan Tekanan:
Tanpa sistem pelepasan tekanan, udara dan gas yang terperangkap boleh menyebabkan kecacatan yang serius. Memasang sistem ini adalah kunci untuk meningkatkan kekuatan bahagian dan kualiti permukaan.
7. Pengendalian Bahan yang Tidak Betul
Jika bahan tersebut menyerap kelembapan, atau jika ia disimpan dengan cara yang salah atau dicampur dengan bahan yang tidak sesuai, anda akan menghadapi masalah. Kelembapan boleh merosakkan bahan dan menyebabkan kecacatan permukaan, manakala penyimpanan yang buruk boleh menyebabkan pencemaran yang mengganggu hasil bahagian yang dibentuk melalui suntikan.
Impak :
- Penyerapan lembapan: Bahan higroskopik seperti nilon dan polikarbonat menyerap kelembapan dengan mudah. Apabila kita tidak mengeringkannya dengan betul, kelembapan yang terperangkap akan mengewap semasa pengacuan suntikan, menyebabkan jalur dan gelembung perak, dan bahagian yang diacuan suntikan akan pecah terlalu mudah.
- Degradasi Bahan: Jika bahan tidak disimpan atau dikendalikan dengan betul, ia boleh tercemar atau mula rosak, yang akan menjejaskan prestasi dan rupa produk akhir.
Penyelesaian :
Penyimpanan yang Betul: Simpan bahan di tempat yang sejuk dan kering untuk mengelakkannya daripada menyerap kelembapan atau rosak. Sebaiknya biarkan ia di dalam pembungkusan asal atau bekas yang tertutup rapat untuk memastikan ia selamat daripada alam sekitar.
Pra-Pengeringan: Gunakan pengering untuk menghilangkan sebarang kelembapan daripada bahan sebelum diproses, terutamanya untuk plastik higroskopik. Langkah ini penting untuk mencegah kecacatan berkaitan kelembapan.
Pengujian Bahan: Adalah idea yang baik untuk menguji bahan anda secara berkala, seperti memeriksa tahap kelembapan, untuk memastikan ia berada dalam keadaan baik sebelum anda mula. Mengesan masalah lebih awal boleh menjimatkan banyak masalah kemudian.
8. Tetapan Mesin Tidak Tepat
Jika tetapan mesin anda, seperti kelajuan atau suhu skru, tidak tepat, bahan tersebut boleh menjadi terlalu panas atau tidak cukup panas. Ini boleh merosakkan warna, merosakkan bahan atau menyebabkan bahagian yang dibentuk suntikan tidak terbentuk dengan betul. Tambahan pula, ia mengganggu masa kitaran dan menyebabkan lebih banyak skrap dan usaha yang sia-sia.
Impak :
- Warna Tidak Selaras: Jika suhu atau kelajuan skru tidak stabil, warna boleh merebak secara tidak sekata, menyebabkan jalur, bintik berkilat atau perubahan warna yang pelik. Ini akan mengganggu rupa bahagian yang diacukan suntikan dan konsistensi keseluruhannya.
- Degradasi Bahan: Jika tetapan mesin tidak betul, bahan tersebut boleh menjadi terlalu panas dan mula rosak. Ini menjadikan bahagian yang diacukan suntikan lebih lemah, rapuh dan lebih cenderung untuk gagal apabila anda meletakkannya di bawah tekanan.
- Pembentukan Bahagian Tidak Lengkap: Jika tetapannya tidak betul, acuan mungkin tidak terisi sepenuhnya, yang menyebabkan lontaran pendek atau jurang di dalamnya. Ini bermakna bahagian yang diacukan suntikan tidak akan berfungsi dengan baik atau kelihatan betul.
Penyelesaian :
- Kawalan Proses Automatik: Gunakan kawalan automatik yang mengubah suai tetapan mesin dengan pantas, berdasarkan apa yang diberitahu oleh sensor. Ini membantu memastikan kualiti alat ganti sentiasa stabil.
- Parameter Proses Pratetap: Tetapkan prosedur standard untuk tetapan mesin anda yang boleh anda ubah suai dengan cepat untuk bahan dan bahagian yang dibentuk suntikan yang berbeza. Ia membantu memastikan semuanya konsisten dan mengurangkan kesilapan.
- Latihan dan Dokumentasi: Latihan pengendali berterusan dan dokumentasi terperinci tentang tetapan mesin adalah penting. Tanpa ini, konsistensi dan kualiti merentasi proses pengeluaran boleh terjejas.
9. Penggunaan Bahan Tambahan atau Pengisi yang Tidak Betul
Jika pengisi, penstabil atau pigmen tidak dicampur dengan betul—atau jika terlalu banyak—anda akan mendapat serakan yang lemah. Ini boleh merosakkan warna, menjadikan bahagian acuan suntikan lebih lemah atau menyebabkan tekstur yang tidak sekata. Apabila bahan tambahan tidak tersebar secara sekata, bahagian acuan suntikan boleh bertindak secara berbeza dan kadangkala gagal.
Kesan:
- Ketidakkonsistenan warna: Penyebaran pigmen yang tidak sekata menyebabkan jalur dan tompok, merosakkan konsistensi visual bahagian yang dibentuk suntikan. Ini menjejaskan keseragaman produk dan menimbulkan rasa tidak puas hati pelanggan.
- Isu Kekuatan: Jika pengisi tidak dicampur dengan cukup, beberapa bahagian yang dibentuk suntikan akan menjadi lemah, yang boleh menjadikan keseluruhannya kurang kukuh dan lebih cenderung untuk pecah lebih awal.
- Tekstur Permukaan Tidak Sekata: Pengadunan bahan tambahan yang lemah mengakibatkan ketidaksempurnaan permukaan seperti kekasaran atau perbezaan kilauan, menurunkan kualiti estetik dan meningkatkan kos kemasan.
Penyelesaian :
Dos yang Tepat: Sistem dos yang tepat adalah penting untuk memastikan bahan tambahan dan pengisi dicampur dalam nisbah yang betul; jika tidak, masalah kualiti boleh timbul.
Peralatan Mencampur: Dapatkan mesin pencampur yang baik yang berfungsi secara konsisten untuk menyebarkan bahan tambahan secara merata ke seluruh bahan.
Kawalan Kualiti Pembekal: Beli bahan tambahan dan pengisi anda daripada pembekal yang dipercayai yang menjamin kualiti dan konsistensi produk mereka.
10. Daya Pengapit Acuan yang Tidak Mencukupi
Jika daya pengapit tidak cukup kuat, acuan boleh terbuka sedikit, menyebabkan bahagian yang dibentuk secara suntikan atau tertanggal tidak mendapat bentuk yang betul. Ini boleh merosakkan saiz dan permukaan bahagian, bermakna lebih banyak kerja semula dan skrap.
Kesan:
- Flash: Kilatan muncul sebagai penonjolan yang tidak diingini di sepanjang garisan pemisah, terhasil daripada bahan berlebihan yang keluar dari rongga acuan. Kecacatan ini menjejaskan kualiti estetik bahagian dan mungkin memerlukan pemprosesan lanjut untuk membuang bahan berlebihan.
- Geometri Bahagian Tidak Sekata: Pengagihan tekanan yang tidak sekata semasa pengacuan suntikan boleh menyebabkan lengkungan dan ketidaktepatan dimensi. Ini mengakibatkan bahagian yang diacuan suntikan gagal memenuhi spesifikasi reka bentuk, menjejaskan kesesuaian, fungsi dan kualiti keseluruhan.
Penyelesaian :
Pengiraan Daya Pengapit: Mengira daya pengapit yang betul menggunakan perisian adalah penting untuk memadankan saiz bahagian, bahan dan tekanan suntikan, bagi mencegah kecacatan.
Pemantauan Daya Pengapit: Awasi daya pengapit semasa setiap kitaran suntikan untuk memastikan ia kekal stabil dan ubah suai jika perlu, bergantung pada bahan atau bentuk bahagian.
Penentukuran Mesin Rutin: Pastikan anda menentukur unit pengapit dan sistem hidraulik anda secara berkala supaya daya yang dikenakan kekal tepat.
11. Variasi Masa Kitaran
Jika masa kitaran tidak stabil—mungkin kerana kadar penyejukan berubah, bahagian yang diacukan suntikan mempunyai ketebalan yang berbeza, atau acuan tidak direka bentuk dengan baik—ia boleh menyebabkan masalah seperti meleding, tanda sinki atau bahagian yang diacukan suntikan tidak terisi sepenuhnya. Penyejukan yang tidak sekata, terutamanya, menyebabkan tanda aliran dan masalah saiz, yang bermaksud lebih banyak bahan buangan.
Impak :
- Meledingkan: Penyejukan yang tidak sekata daripada masa kitaran yang tidak konsisten boleh menyebabkan lengkungan akibat tekanan dalaman. Herotan ini membawa kepada ketidaktepatan dimensi dan boleh menjejaskan fungsi bahagian.
- Peralihan Dimensi: Kadar penyejukan yang tidak konsisten menyebabkan perubahan dimensi, di mana bahagian yang dibentuk suntikan gagal memenuhi spesifikasi. Pengecutan yang tidak sekata menjejaskan kesesuaian dan fungsi, sekali gus mempertaruhkan kualiti produk.
- Pengisian Tidak Lengkap: Masa kitaran yang terlalu singkat boleh menyebabkan pengisian acuan tidak lengkap, mengakibatkan cetakan yang pendek. Bahagian yang hilang ini mengurangkan integriti dan kebolehgunaan bahagian.
Penyelesaian :
Optimumkan Masa Kitaran: Gunakan perisian simulasi untuk memperhalusi keseluruhan kitaran pengacuan suntikan bagi setiap bahagian dan bahan. Dengan cara ini, langkah suntikan, penyejukan dan lontaran diseimbangkan untuk menjimatkan masa dan tenaga.
Pemantauan Masa Kitaran: Dengan menambah pemantauan dalam talian, kami dapat dengan cepat mengesan bila masa kitaran menyimpang daripada kebiasaan dan menyelesaikan masalah sebelum ia menyebabkan masalah yang lebih besar.
Automasi: Gunakan automasi untuk pembukaan, penutupan dan lontaran bahagian acuan bagi memastikan masa kitaran stabil dan mengurangkan kelewatan.
12. Kekurangan Pemeriksaan Kawalan Kualiti
Jika anda melangkau perkara seperti pemeriksaan dalam talian atau pemeriksaan proses, kecacatan boleh terlepas pandang. Ini bermakna lebih banyak barang yang ditolak, bahan yang dibazirkan dan pelanggan yang tidak berpuas hati. Tanpa pemantauan yang kerap, sukar untuk mengesan masalah lebih awal dan mengekalkan kualiti yang tinggi.
- Kesan:
Jika anda melangkau perkara seperti pemeriksaan dalam talian atau pemeriksaan proses, kecacatan boleh terlepas pandang. Ini bermakna lebih banyak barang yang ditolak, bahan yang dibazirkan dan pelanggan yang tidak berpuas hati. Tanpa pemantauan yang kerap, sukar untuk mengesan masalah lebih awal dan mengekalkan kualiti yang tinggi.
Penyelesaian :
Pemeriksaan Dalam Talian: Sediakan kamera atau sensor automatik untuk mengesan kecacatan seperti dimensi yang salah, masalah permukaan atau masalah warna terus pada barisan pengeluaran pengacuan suntikan.
Pelan Persampelan: Bangunkan pelan persampelan yang teliti untuk memeriksa dimensi dan ciri kritikal secara berkala dalam setiap kelompok pengeluaran.
Ujian Akhir Barisan: Lakukan pemeriksaan akhir sebelum penghantaran, seperti ujian mekanikal, menimbang bahagian yang dibentuk suntikan dan hanya melihatnya dengan teliti untuk mengesan sebarang kecacatan terakhir.
Kawalan Proses Statistik (SPC): Melaksanakan carta Kawalan Proses Statistik untuk memantau parameter utama dan metrik kualiti secara berterusan, membolehkan pengesanan awal variasi proses.

Mengenai NOBLE
Acuan suntikan sesuai apabila anda memerlukan banyak bahagian acuan suntikan plastik. Itulah sebabnya begitu banyak syarikat berteknologi tinggi memilih NOBLE tahun demi tahun. Jadi, apakah yang membuatkan mereka mempercayai kami?
- Dengan lebih 200 bahan untuk dipilih, NOBLE memberi anda banyak pilihan. Sama ada anda memerlukan plastik asas atau resin kejuruteraan yang tahan lasak, kami membantu anda mencari yang paling sesuai, dan juga menunjukkan kepada anda cara mengurangkan kos sepanjang proses pengacuan suntikan.
- Reka bentuk. Uji. Bina. Hasilkan. NOBLE mengendalikan semuanya dalam pengacuan suntikan. Set lengkap perkhidmatan pengacuan suntikan kami bermakna anda mendapat seorang rakan kongsi yang dipercayai dari konsep hingga penghantaran.
- Dapatkan apa yang anda perlukan — dan banyak lagi. NOBLE menawarkan pengacuan suntikan berketepatan tinggi tersuai pada kadar yang kompetitif. Daripada prototaip hingga pengeluaran, kami membina penyelesaian pintar dan menjimatkan kos yang memberikan hasil premium tanpa harga premium.
- Kualiti bukanlah pilihan — ia terbina dalam semua yang kami lakukan. Proses ketat kami memeriksa setiap bahagian yang dibentuk dengan suntikan, memastikan ia memenuhi piawaian tertinggi sebelum sampai ke tangan anda.







