
Apakah acuan suntikan plastik?
Pengacuan suntikan plastik merupakan proses pembuatan yang digunakan secara meluas dalam pengeluaran perindustrian. Prinsip terasnya melibatkan penyuntikan bahan cair ke dalam rongga acuan yang telah direka bentuk terlebih dahulu, di mana bahan tersebut menyejuk dan memejal untuk membentuk bentuk bahagian yang diingini. Proses ini mempunyai kebolehsuaian bahan yang sangat tinggi, bukan sahaja sesuai untuk plastik termoplastik dan polimer termoset yang paling biasa tetapi juga boleh digunakan untuk pengeluaran pelbagai bahan seperti logam (yang mana prosesnya dipanggil tuangan acuan), kaca, elastomer, dan juga gula-gula. Keseluruhan proses bermula dengan memasukkan bahan mentah ke dalam tong yang dipanaskan, di mana ia dicairkan secara seragam melalui tindakan pencampuran gerimit skru. Bahan cair kemudiannya disuntik ke dalam rongga acuan di bawah tekanan tinggi, dan selepas penyejukan dan pemejalan, produk yang terhasil adalah sama dengan rongga acuan. Dalam pengeluaran sebenar, pembuatan acuan merupakan langkah kritikal. Biasanya, pengeluar acuan profesional menghasilkan acuan menggunakan bahan logam seperti keluli atau aluminium berdasarkan reka bentuk daripada pereka atau jurutera perindustrian, memastikan acuan dapat meniru ciri bahagian yang diperlukan dengan tepat. Skop aplikasi teknologi pengacuan suntikan adalah sangat luas, membolehkan pengeluaran yang cekap bagi segala-galanya daripada komponen elektronik mini hingga panel badan automotif yang besar. Dalam beberapa tahun kebelakangan ini, dengan kemajuan teknologi percetakan 3D , jenis bahan fotopolimer baharu telah digunakan dalam penghasilan acuan suntikan mudah. Bahan-bahan ini mempamerkan sifat termoplastik suhu rendah khas, yang menghalangnya daripada lebur semasa proses pengacuan suntikan, sekali gus menyediakan penyelesaian teknikal baharu untuk prototaip pantas dan pengeluaran kelompok kecil.
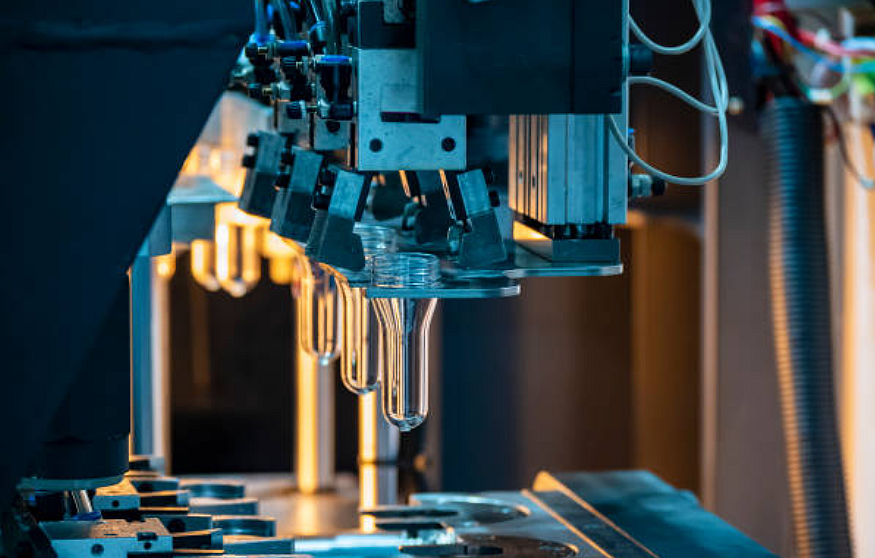
Bagaimanakah acuan suntikan plastik bekerja?
Langkah 1: Penyediaan Bahan Mentah dan Pemanasan/Pencairan
Pengacuan Suntikan Plastik merupakan teknik pemesinan plastik yang sangat cekap dan tepat, dengan aliran kerja lengkapnya yang melibatkan penyelarasan lancar pelbagai peringkat kritikal. Keseluruhan proses pengeluaran bermula dengan pra-rawatan bahan mentah, di mana pelet atau serbuk plastik mesti terlebih dahulu menjalani pengeringan yang teliti untuk menghilangkan sebarang kelembapan yang terdapat dalam bahan tersebut. Langkah ini penting kerana kelembapan sisa boleh mengewap pada suhu tinggi, yang membawa kepada gelembung atau kecacatan permukaan pada produk akhir. Bahan mentah kering dimasukkan ke dalam corong mesin pengacuan suntikan dan memasuki tong yang dipanaskan di bawah pengaruh graviti. Tong dilengkapi dengan skru berputar yang direka khas, yang bukan sahaja menyampaikan bahan tetapi juga menghasilkan daya ricih yang kuat dan kesan pencampuran melalui struktur geometrinya yang unik. Sistem pemanasan mengawal suhu tong dengan tepat dalam julat suhu lebur plastik, biasanya dibahagikan kepada pelbagai zon suhu untuk pemanasan kecerunan, memastikan pemanasan seragam dan pencairan plastik secara beransur-ansur. Di bawah kemajuan putaran skru, pelet plastik pepejal mengalami transformasi daripada keadaan berkaca kepada keadaan anjal yang tinggi dan akhirnya kepada keadaan aliran likat, membentuk leburan dengan kebolehaliran yang baik. Proses pemplastikan ini memerlukan kawalan parameter yang tepat seperti suhu, tekanan dan kelajuan skru.
Langkah 2: Memberi Makan dan Mencairkan Plastik Termoplastik
Peringkat pengacuan suntikan plastik dalam proses pengacuan suntikan merupakan salah satu langkah paling kritikal dalam keseluruhan proses, yang menentukan secara langsung kualiti pengacuan dan ketepatan dimensi produk akhir. Selepas bahan mentah plastik dicairkan sepenuhnya di dalam tong, mesin pengacuan suntikan memasuki peringkat suntikan tekanan tinggi. Pada ketika ini, sistem hidraulik memacu skru untuk bergerak pada kelajuan dan tekanan yang dikawal dengan tepat, menyuntik plastik cair yang disimpan di hujung hadapan skru melalui muncung ke dalam rongga acuan yang tertutup. Proses suntikan ini mesti dilakukan di bawah tekanan yang sangat tinggi, biasanya antara puluhan hingga ratusan megapascal, untuk memastikan bahawa cair likat dapat mengisi setiap sudut acuan dengan cepat. Sistem acuan direka bentuk dengan teliti, termasuk struktur seperti pelari utama, pelari dan pintu pagar, yang secara kolektif membimbing aliran cair dan mengawal proses pengisian. Semasa proses pengisian, suhu, tekanan dan kadar aliran di pinggir hadapan cair mesti dipantau dengan ketat, kerana sebarang turun naik boleh mengakibatkan kecacatan seperti tembakan pendek, kilat atau garisan kimpalan.
Langkah 3: Memegang Tekanan
Dalam proses pengacuan suntikan, peringkat tekanan pegangan merupakan langkah penting dalam memastikan kualiti produk, yang secara langsung mempengaruhi ketepatan dimensi, sifat mekanikal dan kualiti permukaan produk akhir. Sebaik sahaja plastik cair memenuhi rongga acuan, sistem akan segera beralih ke fasa tekanan pegangan. Semasa fasa ini, mesin pengacuan suntikan terus mengenakan tekanan tertentu pada plastik cair yang belum memejal sepenuhnya. Fungsi utama fasa ini adalah untuk mengimbangi pengecutan isipadu yang berlaku semasa penyejukan, sekali gus mencegah kecacatan seperti sisihan dimensi, lekukan permukaan atau lompang dalaman yang disebabkan oleh pengecutan bahan. Proses tekanan pegangan memerlukan kawalan tepat terhadap tiga parameter utama: tekanan pegangan, masa pegangan dan lengkung tekanan pegangan. Biasanya, tekanan pegangan ditetapkan kepada 30%-80% daripada tekanan suntikan, dengan nilai khusus dioptimumkan berdasarkan sifat bahan, struktur produk dan keperluan proses. Masa pegangan bergantung pada ketebalan dinding produk dan kadar penyejukan, secara amnya berterusan sehingga plastik di pintu pagar dipejal sepenuhnya.
Langkah 4: Masa penyimpanan dan penyejukan
Dalam proses pengacuan suntikan, peringkat penyejukan merupakan faktor kritikal dalam menentukan kecekapan pengeluaran dan kualiti produk. Selepas peringkat tekanan pegangan tamat, plastik cair di dalam acuan memasuki proses penyejukan terkawal, yang berterusan sehingga bahagian tersebut mencapai kekuatan struktur dan kestabilan dimensi yang mencukupi untuk didepositkan dengan selamat. Proses penyejukan bukan sekadar pelesapan haba semula jadi tetapi proses pertukaran haba yang dikawal dengan tepat. Acuan ini dilengkapi dengan sistem saluran penyejukan kompleks yang menggunakan media penyejukan yang beredar (biasanya air atau minyak) untuk menyingkirkan haba yang dilepaskan dengan cepat semasa pemejalan plastik. Reka bentuk sistem penyejukan mestilah kukuh secara saintifik, memastikan kecekapan penyejukan dan mengelakkan tekanan dalaman atau ubah bentuk yang disebabkan oleh penyejukan berlebihan setempat. Tempoh masa penyejukan bergantung kepada pelbagai faktor, termasuk sifat haba bahan plastik, ketebalan dinding produk, suhu acuan dan kecekapan sistem penyejukan. Bagi plastik kristal seperti PP dan PE, kesan kekristalan terhadap prestasi produk juga mesti dipertimbangkan, menjadikan kawalan kadar penyejukan amat kritikal.
Langkah 5: Proses penyingkiran dan kemasan
Peringkat kritikal terakhir pengacuan suntikan ialah fasa pembukaan dan penyingkiran bahagian acuan, yang menandakan selesainya keseluruhan kitaran pengacuan suntikan. Sebaik sahaja bahagian tersebut telah menyejuk secukupnya dalam rongga acuan dan mencapai kekerasan yang diingini, sistem pengapit mesin pengacuan suntikan mula beroperasi. Pertama, ia beralih daripada mod pengapit tekanan tinggi kepada mod perlindungan tekanan rendah, kemudian acuan dibuka dengan lancar di sepanjang garisan pemisah mengikut program yang telah ditetapkan. Urutan dan kelajuan pembukaan acuan mesti dikawal dengan tepat, biasanya menggunakan lengkung pembukaan tiga peringkat (perlahan-cepat-perlahan) untuk memastikan pembukaan acuan yang cekap sambil mengelakkan kerosakan bahagian atau kecederaan acuan yang disebabkan oleh pemisahan secara tiba-tiba. Selepas acuan dibuka sepenuhnya, sistem lontaran yang dipasang pada bahagian acuan yang bergerak mula beroperasi. Mekanisme lontaran seperti pin ejektor, plat ejektor atau injap pneumatik bergerak dengan lancar di bawah pemacu hidraulik atau mekanikal untuk memisahkan bahagian yang dibentuk daripada rongga acuan. Proses lontaran memerlukan perhatian khusus untuk mengawal kelajuan lontaran, lejang dan kekerapan lontaran bagi memastikan penyahtubuhan produk yang lengkap tanpa kecacatan seperti tanda lontaran atau ubah bentuk. Bagi produk berstruktur kompleks, kaedah penyahcetakan khas seperti operasi berjujukan pelbagai mekanisme lontaran atau penyahcetakan putaran mungkin diperlukan.
Apakah aplikasi pengacuan suntikan plastik?
1. Industri Automotif
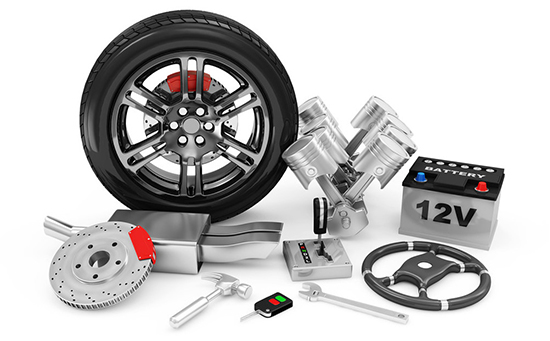
Acuan suntikan plastik memainkan peranan penting dalam sektor pembuatan automotif , merangkumi pengeluaran pelbagai komponen dari bahagian dalaman hingga luaran, dan dari bahagian berfungsi hingga hiasan. Dalam sektor sistem dalaman automotif, teknologi pengacuan suntikan digunakan secara meluas untuk mengeluarkan panel instrumen satu bahagian, panel kemasan pintu, panel konsol tengah, tempat letak tangan tempat duduk dan pelbagai ruang penyimpanan. Komponen ini bukan sahaja perlu memenuhi keperluan ketepatan dimensi yang ketat tetapi juga memerlukan rasa sentuhan yang sangat baik dan tekstur permukaan yang menyenangkan dari segi estetika. Pengacuan suntikan, digabungkan dengan proses seterusnya seperti mengecat, menyalut kulit atau IMD (hiasan dalam acuan), boleh mencapai keperluan ini dengan sempurna. Dalam bidang luaran automotif, komponen yang diacuan suntikan seperti sistem bampar, jalur kemasan gerbang roda dan pemasangan gril bukan sahaja mempunyai bentuk tiga dimensi yang kompleks tetapi juga memenuhi keperluan prestasi khas seperti rintangan hentaman dan rintangan cuaca.
2. Peranti Perubatan
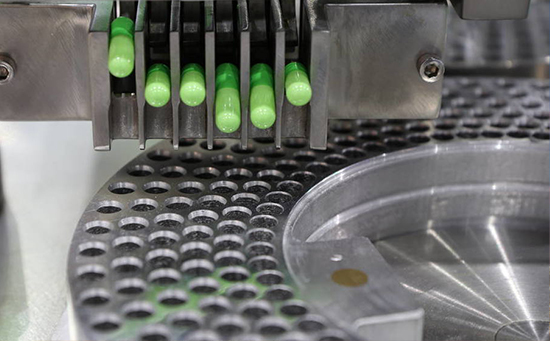
Teknologi pengacuan suntikan plastik memainkan peranan penting dalam pembuatan peranti perubatan , dengan aplikasinya merangkumi pelbagai produk daripada bahan habis pakai perubatan asas hingga instrumen ketepatan tinggi. Dalam bidang bekalan perubatan pakai buang, proses pengacuan suntikan digunakan untuk menghasilkan secara besar-besaran pelbagai komponen picagari steril, kelengkapan penyambung IV, tiub pengumpulan darah vakum, tiub pensampelan virus dan peranti perubatan pakai buang yang lain. Produk ini mempunyai keperluan ketat untuk ketepatan dimensi, kemasan permukaan dan prestasi pengedap. Dalam bidang diagnostik in vitro, cip mikrofluidik acuan suntikan ketepatan, perumah kit reagen dan substrat kad ujian menyediakan sokongan teknikal yang boleh dipercayai untuk diagnostik molekul moden dan ujian di tempat penjagaan (POCT). Dalam bidang instrumen pembedahan, teknologi pengacuan suntikan digunakan untuk mengeluarkan pemegang instrumen laparoskopik, komponen hemostat, peranti jahitan pembedahan dan produk lain.
3. Elektronik dan Perkakas Elektrik
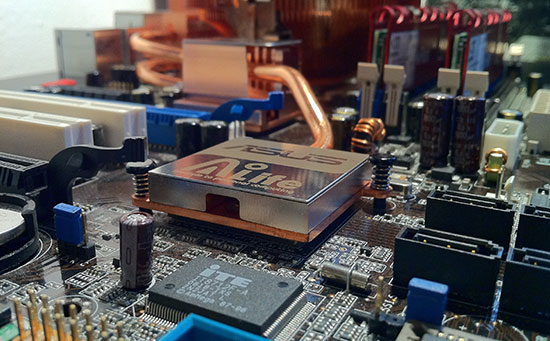
Teknologi pengacuan suntikan plastik memainkan peranan penting dalam industri pembuatan elektronik dan peralatan elektrik, dengan aplikasinya meresap hampir setiap peringkat rantaian bekalan untuk pelbagai produk elektronik. Dalam sektor elektronik pengguna, proses pengacuan suntikan digunakan secara meluas dalam pengeluaran sarung telefon pintar, komponen struktur komputer riba, sarung jam tangan pintar dan produk lain. Produk ini bukan sahaja memerlukan ketepatan dimensi dan kualiti kemasan permukaan yang sangat tinggi tetapi juga mesti memenuhi permintaan reka bentuk moden untuk profil yang ringan dan nipis dan pembinaan satu bahagian. Penyambung elektronik merupakan satu lagi bidang aplikasi penting untuk pengacuan suntikan, termasuk komponen ketepatan seperti port USB, penyambung Jenis-C dan penyambung papan-ke-papan. Produk ini mempunyai keperluan yang sangat ketat untuk kestabilan dimensi dan prestasi penebat, dengan toleransi yang sering dikawal dalam lingkungan ±0.02mm. Dalam bidang peralatan rumah, komponen seperti panel penghawa dingin, panel kawalan mesin basuh dan pemegang pintu peti sejuk yang dihasilkan melalui pengacuan suntikan bukan sahaja mesti memenuhi keperluan kekuatan struktur tetapi juga mempunyai rintangan cuaca dan sifat kalis api yang sangat baik.
Kelebihan pengacuan suntikan plastik
1. Kecekapan Pembentukan Tinggi
Pengacuan suntikan plastik menonjol dalam pembuatan kerana kecekapan pengeluarannya yang luar biasa. Proses ini menggunakan aliran pengeluaran automatik sepenuhnya, membolehkan operasi berterusan dan tanpa gangguan daripada input bahan mentah kepada output produk siap. Kitaran pengacuan suntikan biasa biasanya antara 15 hingga 120 saat, bergantung pada saiz dan kerumitan produk. Mesin pengacuan suntikan berkelajuan tinggi moden boleh mencapai sehingga ratusan kitaran pengacuan seminit, menjadikannya sangat sesuai untuk pengeluaran komponen yang memerlukan pembuatan berskala besar. Berbanding dengan pemesinan tradisional atau pengacuan manual, pengacuan suntikan boleh menjimatkan lebih 90% masa pengeluaran. Di samping itu, aplikasi teknologi acuan berbilang rongga membolehkan pengacuan serentak berpuluh-puluh produk yang sama dalam satu suntikan, seterusnya meningkatkan output setiap unit masa. Kaedah pengeluaran yang sangat cekap ini mengurangkan kos pengeluaran setiap unit dengan ketara, menyediakan penyelesaian yang ideal untuk pengeluaran perindustrian berskala besar.
2. Ketepatan tinggi dan kebolehulangan yang baik
Proses pengacuan suntikan plastik mempunyai kelebihan yang luar biasa dari segi ketepatan dimensi dan konsistensi produk. Peralatan pengacuan suntikan canggih yang digabungkan dengan acuan mesin jitu boleh mencapai toleransi dimensi ultra tinggi ±0.01mm, memenuhi keperluan paling ketat untuk bahagian jitu. Tahap ketepatan ini adalah penting untuk produk seperti penyambung elektronik dan peranti perubatan yang sangat sensitif terhadap ketepatan dimensi. Dari segi kebolehulangan, produk yang diacuan suntikan mempamerkan variasi minimum antara kelompok, dengan nilai CPK biasanya melebihi 1.67, memastikan bahawa setiap produk dalam pengeluaran berskala besar mempunyai ciri kualiti yang sama. Mesin pengacuan suntikan moden dilengkapi dengan sistem kawalan gelung tertutup yang memantau dan melaraskan parameter proses dalam masa nyata, seterusnya memastikan kestabilan pengeluaran.
3. Pelbagai bahan yang boleh digunakan
Proses pengacuan suntikan plastik mempamerkan kebolehsuaian bahan yang luar biasa, mampu memproses hampir semua jenis bahan polimer. Dari segi plastik termoplastik, bahan-bahan daripada plastik tujuan umum seperti PP dan ABS kepada plastik kejuruteraan seperti PC dan POM, serta plastik berprestasi tinggi seperti PEEK dan PEI, semuanya boleh diproses melalui pengacuan suntikan. Plastik termoset seperti resin fenolik dan resin epoksi juga sesuai untuk proses pengacuan suntikan khusus. Di samping itu, pelbagai elastomer (TPE, TPU), plastik berasaskan bio dan bahan terbiodegradasi semakin banyak digunakan dalam pengacuan suntikan. Dengan melaraskan formulasi bahan, produk dengan sifat tertentu boleh dihasilkan, seperti gred kalis api, gred tahan UV, gred konduktif atau gred perisai elektromagnet.
Kelemahan plastik pengacuan suntikan
1. Kos acuan yang tinggi
Proses pengacuan suntikan plastik mempunyai halangan ekonomi yang ketara dari segi pelaburan acuan. Satu set acuan suntikan yang sederhana kompleks biasanya memerlukan pelaburan sebanyak 50,000 hingga 500,000 yuan untuk kos pengeluaran, manakala acuan berketepatan tinggi atau berbilang rongga boleh menelan belanja sehingga beberapa juta yuan. Proses pembuatan acuan melibatkan pelbagai langkah, seperti pemprosesan mekanikal ketepatan, rawatan haba dan rawatan permukaan, dengan kitaran pengeluaran selama 4 hingga 12 minggu dari reka bentuk hingga penghantaran. Pelaburan pendahuluan yang tinggi ini menjadikan daya maju ekonomi pengacuan suntikan hanya direalisasikan sepenuhnya dalam pengeluaran berskala besar (biasanya memerlukan 5,000 unit atau lebih). Untuk pengesahan prototaip atau pengeluaran percubaan berskala kecil semasa peringkat awal pembangunan produk, proses alternatif seperti pencetakan 3D atau acuan silikon mungkin menawarkan kelebihan kos yang lebih besar. Di samping itu, penyelenggaraan dan penyimpanan acuan memerlukan pelaburan berterusan, seterusnya meningkatkan jumlah kos pemilikan.
2. Pengubahsuaian reka bentuk yang tidak fleksibel
Acuan suntikan plastik mempamerkan ketegaran yang ketara apabila melibatkan perubahan reka bentuk produk. Sebagai alat ketepatan yang diperbuat daripada keluli, acuan sukar diubah suai dengan ketara setelah ia dihasilkan. Malah pelarasan dimensi yang mudah mungkin memerlukan pemesinan semula teras atau rongga, manakala perubahan reka bentuk struktur sering memerlukan pelupusan acuan sedia ada dan mencipta acuan baharu. Pengubahsuaian sedemikian bukan sahaja menanggung kos pemesinan tambahan (biasanya 30%-70% daripada kos acuan asal) tetapi juga mengakibatkan kelewatan pengeluaran selama 2-4 minggu. Semasa lelaran pembangunan produk, ketidakfleksibelan ini memaksa syarikat untuk melengkapkan semua pengesahan reka bentuk sebelum pembuatan acuan, meningkatkan risiko dan kos pembangunan peringkat awal.
3. Dimensi produk dihadkan oleh kekangan acuan
Acuan suntikan plastik secara semula jadi mempunyai kekangan proses mengenai dimensi produk. Dari perspektif peralatan, dimensi pengacuan maksimum dihadkan oleh daya pengapit dan ruang rongga acuan mesin pengacuan suntikan. Pada masa ini, mesin pengacuan suntikan terbesar di pasaran boleh menghasilkan produk sepanjang kira-kira 4 meter; walau bagaimanapun, kos pelaburan dan operasi untuk peralatan sedemikian adalah sangat tinggi. Produk berdinding ultra nipis (contohnya, yang mempunyai ketebalan kurang daripada 0.5 mm) mengenakan permintaan yang sangat tinggi terhadap ketepatan acuan dan kawalan proses. Keterbatasan ini memerlukan penerokaan proses alternatif untuk aplikasi tertentu dengan keperluan saiz khas. Contohnya, produk besar mungkin lebih sesuai untuk pengacuan rotomolding atau pengacuan tiupan, manakala bahagian mikro-ketepatan mungkin memerlukan pengacuan mikro-suntikan atau pengecapan. Di samping itu, peningkatan dimensi produk memanjangkan masa penyejukan dengan ketara, sekali gus memberi kesan kepada kecekapan pengeluaran keseluruhan.
Soalan Lazim untuk Pengacuan Suntikan Plastik
Berapa lama masa yang diperlukan untuk menghasilkan bahagian dengan pengacuan suntikan plastik?
Masa yang diperlukan untuk menghasilkan bahagian dengan pengacuan suntikan plastik bergantung kepada beberapa faktor, termasuk saiz bahagian, kerumitan reka bentuk, jenis bahan dan jumlah pengeluaran.
Apakah faktor yang mempengaruhi kualiti bahagian yang dibentuk dengan suntikan?
Kualiti bahagian yang dibentuk melalui suntikan terutamanya dipengaruhi oleh reka bentuk acuan, pemilihan bahan, parameter pemprosesan, keadaan mesin dan kemahiran pengendali. Reka bentuk yang baik, bahan yang betul, tetapan yang tepat dan peralatan yang diselenggara dengan baik membantu memastikan bahagian yang konsisten dan bebas kecacatan.






