
Inilah kelebihan pengacuan suntikan . Acuan bukan sekadar kotak tempat anda menuang plastik. Ia adalah inti pati keseluruhan operasi. Jika acuan rosak, tiada apa lagi yang penting.
Kualitinya memenuhi semua keperluan. Dimensi bahagian akhir akan menjadi tidak sekata. Permukaannya akan kelihatan kasar atau tidak konsisten. Kekuatan mekanikal setiap bahagian mungkin akan gagal. Selain itu, kelajuan pengeluaran anda akan menurun, dan acuan itu sendiri akan cepat haus. Itu banyak bergantung pada satu alat.
Jadi, apa yang sebenarnya menjadikan acuan suntikan baik atau buruk? Mari kita mulakan.
Reka bentuk acuan
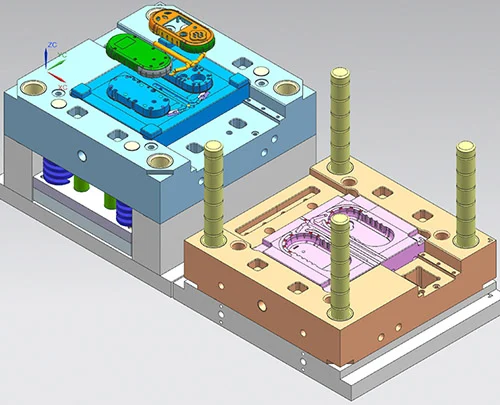
Mari kita huraikan apa yang menjadikan sesuatu acuan baik atau buruk. Ia bermula dari awal. Kecacatan reka bentuk tidak akan dibaiki kemudian. Anda tidak boleh memperbaiki reka bentuk yang buruk. Jadi ini permulaannya.
Reka Bentuk Struktur Rongga dan Teras
Rongga dan teras adalah peristiwa utama. Ia membentuk plastik. Ketepatan dimensi, geometri yang tepat, sudut draf yang anda letakkan pada dinding, jejari sudut — semua ini menentukan rupa bahagian akhir dan sama ada ia sesuai dengan spesifikasi saiz anda.
Ini satu lagi perkara. Susun atur penting. Jika anda mempunyai berbilang rongga dalam satu acuan, jarak dan susunannya mengawal aliran plastik cair yang sekata. Susun atur yang tidak seimbang adalah satu masalah. Anda akan mendapat bahagian yang mempunyai saiz yang berbeza antara satu sama lain. Ketumpatan bahan akan berbeza-beza mengikut kelompok. Satu bahagian mungkin kuat, bahagian seterusnya mungkin lemah.
Reka Bentuk Sistem Pelari
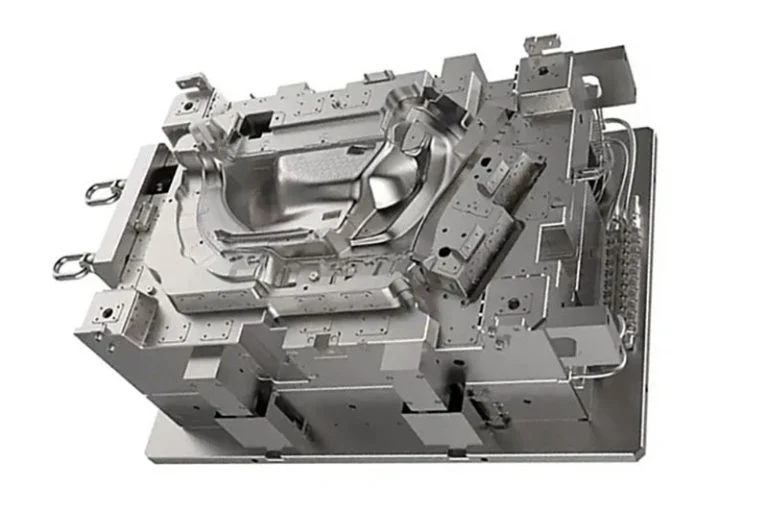
Anggaplah sistem pelari sebagai saluran paip. Ia adalah saluran paip utama, pelari bercabang, pintu yang membekalkan setiap rongga, dan telaga slug sejuk yang memerangkap cebisan pertama plastik yang disejukkan. Keseluruhan laluan ini membimbing leburan dari muncung mesin ke dalam rongga. Reka bentuknya adalah kritikal. Pelari yang buruk bermaksud rongga tidak terisi dengan baik atau tidak terisi langsung.
Reka Bentuk Sistem Penyejukan dan Pemanasan
Berikut adalah nombor yang perlu diingat. Fasa penyejukan mengambil lebih 60% daripada keseluruhan kitaran pengacuan. Itulah sebahagian besar masa anda. Jadi reka bentuk sistem penyejukan pintar melakukan dua perkara besar. Ia secara langsung mempercepatkan pengeluaran anda dengan mengurangkan masa kitaran tersebut. Dan ia secara langsung mengawal berapa banyak bahagian melengkung atau berubah bentuk semasa ia memejal. Jika penyejukan salah, setiap bahagian akan terpintal.
Sistem Pengudaraan dan Reka Bentuk Mekanisme Panduan/Penentuan Lokasi
Udara terperangkap. Ia berlaku. Jika anda tidak memberi laluan keluar kepada udara itu melalui sistem pengudaraan, ia akan menyebabkan kecacatan yang ketara. Anda akan melihat gelembung, kesan terbakar daripada udara panas termampat, semburan pendek di mana plastik tidak sampai ke hujungnya, atau garisan lemah di mana dua bahagian aliran bertemu dengan teruk. Dalam kes yang teruk, udara termampat itu menjadi terlalu panas sehingga ia sebenarnya membakar atau mengorek permukaan rongga keluli. Itu merosakkan acuan.
Secara berasingan, anda memerlukan mekanisme panduan dan penentuan lokasi. Itulah pin panduan, sesendal dan kunci penentuan lokasi anda. Bahagian-bahagian ini memastikan bahagian acuan tertutup dengan cara yang sama setiap kali. Ia mengelakkan ketidaksejajaran antara rongga dan teras. Tiada sistem panduan bermaksud bahagian dengan langkah atau anjakan yang boleh dilihat.
Bahan acuan
Anda boleh mempunyai reka bentuk terbaik di dunia. Tetapi jika anda membinanya daripada keluli yang salah, acuan itu akan gagal. Pemilihan bahan bukanlah sesuatu yang difikirkan kemudian. Ia adalah prasyarat teras. Ia menetapkan kekerasan acuan, sejauh mana ia tahan haus, keupayaannya untuk melawan kakisan, toleransinya terhadap haba dan rintangan hentamannya. Pilih yang salah, dan tiada yang lain yang berkesan.
Rongga dan Bahan Teras
Di sinilah plastik bersentuhan dengan keluli. Jadi pilihan bergantung pada kerja anda.
Untuk bahagian standard dan isipadu yang lebih rendah, anda menggunakan keluli acuan plastik yang telah dikeraskan terlebih dahulu. Fikirkan P20 atau 718. Ia digilap dengan baik. Ia tahan haus. Kosnya berpatutan. Itulah kuasa anda.
Tetapi untuk pengeluaran dalam jumlah tinggi? Atau untuk bahagian yang jernih? Atau apa-apa sahaja yang memerlukan kemasan cermin berkilat tinggi? Anda boleh menggunakan keluli gred cermin seperti S136 atau NAK80. Ini berbeza. Anda boleh menggilapnya menjadi cermin sebenar. Ia melawan kakisan. Ia tahan haus selama berjuta-juta kitaran. Anda membayar lebih, tetapi anda mendapat prestasi.
Berikut adalah amaran khusus. Sesetengah plastik bersifat menghakis. PVC dan POM adalah contoh utama. Ia mengatasi bahan kimia yang menyerang keluli alat standard. Bagi bahan tersebut, anda mesti menggunakan keluli tahan karat tahan kakisan untuk rongga tersebut. Jika tidak, permukaan acuan akan berkarat, berlubang, dan terurai. Bahagian-bahagiannya akan kelihatan teruk, dan acuan akan mati muda.
Asas Acuan dan Komponen Struktur
Rongga membentuk. Tapak acuan memegang. Ia merupakan keseluruhan rangka kerja sokongan. Biasanya, ia diperbuat daripada keluli struktur karbon yang baik, seperti keluli 45#. Tapak memerlukan kekuatan dan ketegaran mentah. Ia perlu menahan daya pengapit yang besar pada mesin suntikan tanpa membengkok atau melentur. Jika tapak berubah bentuk, anda kehilangan daya pengapit dan bahagian akan berkelip.
Kemudian anda mempunyai bahagian yang bergerak. Pin ejektor, sarung ejektor, pin panduan, sesendal panduan. Ini memerlukan keluli komponen khusus. Ia mestilah sangat keras dan tahan haus. Ia meluncur ke depan dan ke belakang berjuta-juta kali. Kestabilan dimensinya adalah kritikal. Pin dan sesendal yang murah dan berkualiti rendah akan haus dengan cepat. Ia akan berubah bentuk atau berkedut. Kemudian anda tersekat pada ejektor atau panduan yang tidak sejajar. Itu menghentikan pengeluaran. Jadi anda membeli komponen berkualiti di sini. Ia tidak boleh dirundingkan.
Rawatan Haba dan Rawatan permukaan
Di sinilah keluli mentah ditukar menjadi alat sebenar. Rawatan haba dan rawatan permukaan bukanlah langkah pilihan. Ia adalah langkah yang memberikan kekuatan daya tahan acuan.
Fikirkan tentang rawatan haba dahulu. Anda bercakap tentang pelindapkejutan, pembajaan, pengkarbonan dan nitridasi. Proses ini secara langsung menetapkan dua perkara: kekerasan akhir keluli dan keadaan tegasan dalaman yang terkunci di dalamnya. Tersalah resipi, dan akibatnya akan teruk. Acuan tidak akan cukup keras. Ia akan cepat haus. Lebih buruk lagi, tegasan dalaman boleh menyebabkan acuan melengkung atau retak semasa pemesinan atau di bawah tekanan pengeluaran. Acuan yang retak ialah acuan mati.
Sekarang lihat rawatan permukaan. Ini adalah tentang apa yang berlaku pada lapisan paling luar rongga. Penggilapan, penyaduran krom, nitridasi dan penyaduran titanium. Setiap satunya mempunyai tujuan. Ia meningkatkan kemasan rongga, meningkatkan rintangan haus dan melawan kakisan.
Tetapi ketepatan penting di sini. Jika ketepatan penggilapan anda tidak kemas, anda akan mendapat permukaan bahagian yang kasar. Permukaan kasar itu juga menyukarkan penyingkiran. Bahagian tersebut melekat. Jika anda memilih rawatan permukaan yang salah untuk plastik anda—katakan, melangkau perlindungan kakisan untuk PVC—anda mempercepatkan haus acuan secara mendadak. Rongga akan terhakis. Jadi anda mesti memadankan rawatan dengan bahan dan aplikasi. Tiada jalan pintas.
Ketepatan Pemesinan dan Pembuatan
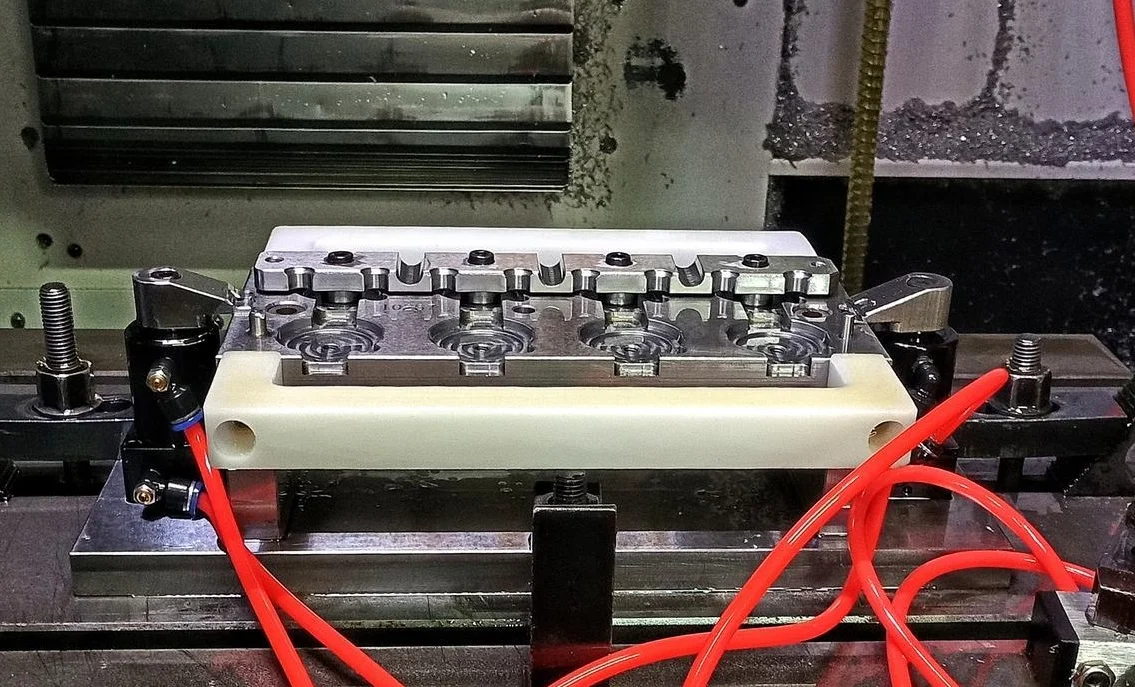
Anda boleh mempunyai reka bentuk yang sempurna. Anda boleh memilih keluli terbaik. Tetapi jika anda memesinnya dengan teruk, acuannya akan menjadi sampah. Tamat cerita. Ketepatan pemesinan adalah di mana teori bertemu dengan logam sebenar. Tiga perkara mengawal hasil akhir: peralatan, pelan proses dan orang yang mengendalikan mesin.
Ketepatan Peralatan Pemesinan
Rongga teras dipotong oleh mesin tertentu. Kilang CNC, pusat pemesinan, EDM (mesin nyahcas elektrik), EDM dawai, pengisar permukaan. Setiap peralatan mempunyai had ketepatan dan kestabilannya sendiri. Jika alat mesin mempunyai sebarang sisihan—skru bola haus, saluran longgar, larian gelendong—ralat tersebut akan diukir terus ke dalam komponen acuan anda. Anda tidak boleh membetulkannya kemudian. Ketepatan mesin adalah ketepatan anda.
Rasionaliti Proses Pemesinan
Urutan penting. Banyak. Anda bukan sahaja memotong dan berharap. Urutan yang betul ialah pengasaran, kemudian rawatan haba, kemudian kemasan, kemudian pengisaran, kemudian penggilapan. Jika anda melangkau langkah atau melakukannya di luar urutan, anda akan memperkenalkan tegasan dalaman ke dalam keluli acuan. Tegasan tersebut tidak tersembunyi. Ia menyebabkan acuan berubah bentuk semasa pengeluaran, atau kadangkala semasa pemesinan akhir.
Berikut adalah perangkap khusus. EDM menggunakan percikan api untuk menghakis rongga. Jika parameter anda salah, anda akan mendapat permukaan yang kasar dan berlubang. EDM dawai meninggalkan kemasan yang jelas. Jika terlalu kasar, dinding rongga kelihatan teruk. Dan penggilapan? Jika anda tidak melakukannya dengan teliti dan sistematik, anda tidak akan mencapai kemasan cermin tersebut. Lebih buruk lagi, anda sebenarnya boleh merosakkan ketepatan dimensi dengan menggilap secara berlebihan di satu tempat. Jadi setiap langkah perlu dikawal.
Kawalan Toleransi Dimensi dan Geometri
Inilah inti patinya. Setiap komponen acuan mempunyai toleransi dimensi. Anda mesti berpegang padanya. Tetapi selain itu, anda mempunyai toleransi geometri: keselarian antara dua permukaan, keserenjang pin ke permukaan, sepaksi lubang dan aci. Biarkan mana-mana ini melayang di luar spesifikasi, dan perkara buruk akan berlaku. Bahagian akan keluar dengan salah. Acuan haus tidak sekata dan cepat. Dalam kes bencana, acuan akan rosak. Ia terkunci atau retak.
Tahap Kemahiran Pengendali
Inilah kebenaran yang tidak menyenangkan. Mesin tidak berjalan sendiri. Pemesinan acuan adalah kraf hibrid. Ia memerlukan jentera berketepatan tinggi yang dikendalikan oleh manusia yang mahir. Pengalaman teknikal pengendali, mata mereka terhadap perincian, rasa tanggungjawab mereka—ini bukanlah kemahiran insaniah. Ia adalah pembolehubah pengeluaran. Anda boleh mempunyai kilang lima paksi terbaik di dunia. Jika pengendali cuai atau tidak berpengalaman, mereka akan merosakkan alat, salah menetapkan ofset kerja atau terlepas ukuran kritikal. Tiada peralatan dan tiada proses yang dapat mengimbangi sepenuhnya kekurangan kemahiran pengendali atau kewaspadaan yang mudah. Orang yang mengawal adalah pintu terakhir.
Membentuk Pau dan Penyahpepijatan
Anda telah memesin semua komponen dengan sempurna. Sekarang anda perlu memasangnya bersama. Pemasangan adalah tempat bahagian individu menjadi sistem yang berfungsi. Kemudian anda melakukan penyahpepijatan—itulah pengacuan percubaan—untuk membuktikan ia benar-benar menghasilkan bahagian yang baik.
Ketepatan Perhimpunan
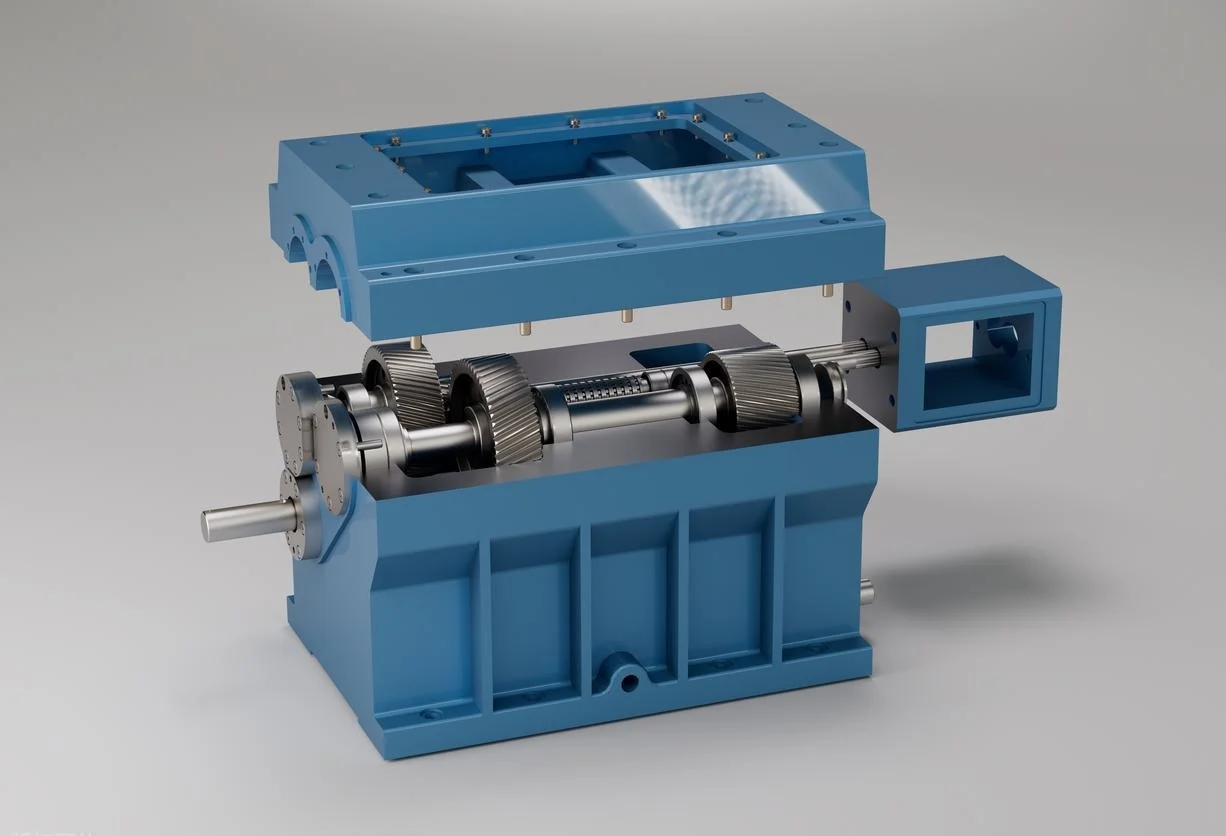
Ini bukan kerja yang cuai. Jarak padanan adalah penting. Pin yang terlalu ketat akan menyebabkan keretakan. Terlalu longgar, dan ia akan goyah. Anda juga perlu memerhatikan kesejajaran dan ketertegak lurus merentasi keseluruhan pemasangan. Tapak acuan, rongga dan teras, pin dan sesendal panduan, plat ejektor dan penutup pelari. Semuanya perlu sejajar.
Biarkan mana-mana toleransi ini berubah, dan akibatnya akan serta-merta. Bahagian-bahagian keluar dengan kilat atau tembakan pendek. Operasi acuan menjadi tidak konsisten—ia melekat atau melekat. Haus memecut secara mendadak dalam seribu kitaran pertama. Tetapi lakukan dengan betul, dan semuanya bergerak dengan lancar. Acuan ditutup dengan dentuman yang padu dan tepat setiap kali.
Pencetakan Percubaan dan Penyahpepijatan Parameter
Di sinilah teori menjadi tumpuan media. Anda memasang acuan, memasangnya, dan menjalankan percubaan. Matlamatnya adalah pelarasan sistematik. Anda tidak meneka. Anda mengubah satu pembolehubah pada satu masa.
Parameter utama ialah tekanan suntikan, kelajuan suntikan, suhu acuan, tekanan pegangan dan masa penyejukan. Anda memerhatikan bahagian percubaan. Anda mengukurnya. Anda mencari kecacatan tertentu. Gambaran ringkas memberitahu anda bahawa rongga tidak terisi. Warpage memberitahu anda bahawa penyejukan tidak sekata atau pembungkusan salah. Tanda sinki menunjukkan tekanan pegangan yang tidak mencukupi. Flash bermaksud pengapit lemah atau acuan tidak dipasang sepenuhnya.
Melalui proses ini, anda akan memperhalusinya. Penyahpepijatan yang berjaya melakukan dua perkara besar. Pertama, ia mengesahkan reka bentuk acuan dan kerja pemasangan. Kedua, ia mewujudkan proses yang didokumenkan dan boleh dipercayai untuk pengeluaran berskala penuh. Anda mengunci parameter tersebut. Itulah resipi anda.
Pengurusan Penyelenggaraan dan Operasi
Anda boleh membina acuan yang sempurna. Reka bentuknya dengan betul, pilih keluli terbaik, mesinkannya sehingga sepersepuluh. Tetapi kemudian anda menyerahkannya kepada pengeluaran. Dan di situlah acuan akan mati jika anda tidak berhati-hati. Cara anda menggunakan, menyelenggara dan mengurus acuan sepanjang hayatnya menentukan hayat perkhidmatannya yang sebenar. Ini bukanlah sesuatu yang difikirkan kemudian. Ia adalah penting.
Penyelenggaraan rutin
Inilah kerja harian. Anda mesti membersihkan rongga, saluran pengudaraan dan sistem pelari secara berkala. Sisa plastik terkumpul. Sisa gas meninggalkan filem. Serpihan terperangkap. Semuanya mesti keluar.
Pelinciran tidak boleh dirundingkan. Komponen panduan—pin panduan, sesendal, slaid—memerlukan minyak. Mekanisme ejektor memerlukan gris. Tanpanya, anda akan mendapat geseran kering. Geseran kering bermaksud haus pramatang. Haus bermaksud bahagian yang ceroboh dan kemudian kegagalan acuan.
Tempoh terbiar yang lama adalah perangkap. Jika acuan dibiarkan selama berminggu-minggu atau berbulan-bulan, anda mesti mengambil langkah pencegahan karat. Ini bermakna menggunakan agen anti karat pada semua permukaan keluli. Tutup rongga tersebut. Lindungi daripada kelembapan di udara. Abaikan ini, dan acuan berkualiti tinggi akan berkarat dan berlubang hanya di atas rak. Kakisan tidak peduli berapa banyak yang anda bayar untuk alat tersebut.
Amalan Operasi yang Betul
Pengendali boleh membunuh acuan dengan cepat. Begini caranya. Parameter suntikan yang tidak sepadan. Tekanan pengapit yang berlebihan akan menghancurkan tanah pengudaraan atau mengubah bentuk tapak acuan. Kelajuan lontaran yang terlalu pantas akan menghempas bahagian dan memecahkan pin ejektor kecil. Bahan mentah yang tercemar—dikisar semula dengan halus atau cebisan logam—bertindak seperti kertas pasir di dalam rongga.
Peraturannya mudah. Tetapan mesin mesti sepadan dengan spesifikasi reka bentuk acuan. Memaksa acuan untuk beroperasi di luar julat yang dimaksudkan adalah satu penyalahgunaan. Ia mempercepatkan haus secara mendadak dan membawa kepada kerosakan kekal yang tidak boleh diperbaiki.
Pembaikan tepat pada masanya
Kerosakan kecil berlaku. Calar ringan pada permukaan rongga. Kemek kecil akibat bahagian yang jatuh. Haus setempat pada penutup. Anda membaikinya dengan segera. Penggilapan menghilangkan calar. Kimpalan titik mengisi lekuk, kemudian anda memotong semula permukaan.
Bahayanya ialah kelewatan. Abaikan kecacatan kecil, dan ia akan berkembang. Calar menjadi goresan. Lekukan menjadi retakan. Haus setempat akan merebak. Pembaikan yang mudah selama tiga puluh minit menjadi penggantian rongga sepenuhnya. Itu kerosakan yang tidak dapat dipulihkan. Itulah acuan yang mati. Jadi, campur tangan yang tepat pada masanya adalah kuncinya. Betulkan sekarang, atau beli acuan baharu kemudian. Pilihan anda.
Kesimpulan
Jadi anda mahukan acuan yang baik. Acuan yang tahan lama. Ia datang daripada pelbagai peringkat yang bekerjasama. Bukan satu. Bukan dua. Kesemuanya. Reka bentuk. Pilihan bahan. Pemesinan. Pemasangan. Penyelenggaraan. Setiap pautan dalam rantai itu perlu dipegang.
Inilah kebenaran yang pahit. Satu mata rantai yang lemah akan memutuskan semuanya. Reka bentuk sempurna yang dibina daripada keluli yang buruk akan gagal. Rongga yang sempurna dan dimesin dengan buruk akan gagal. Acuan yang sempurna tanpa penyelenggaraan akan gagal. Rantai itu hanya sekuat titik lemahnya.
Jadi pengajarannya mudah. Anda memberi perhatian kepada setiap peringkat. Daripada lakaran pertama pada skrin hingga bahagian terakhir yang dikeluarkan pada petang Selasa. Begitulah caranya anda mendapat kualiti yang tinggi. Begitulah caranya anda mendapat acuan yang tahan lama.
Pilih NOBLE untuk Terbaik Pembuatan Acuan Suntikan
Kami merupakan kilang pemesinan CNC jitu . Acuan suntikan dan komponen jitu adalah kerja teras kami. Pengalaman bertahun-tahun di bengkel telah mengajar kami satu perkara. Kualiti acuan bukanlah nasib. Ia adalah gabungan kerja yang teliti merentasi setiap peringkat yang baru kami lalui. Reka bentuk. Pemilihan bahan. Kejituan pemesinan. Pemasangan. Penyelenggaraan. Tiada jalan pintas.
Inilah yang kami jalankan. Pengilangan CNC , EDM, pemotongan dawai , pengisaran permukaan dan penggilapan ketepatan. Kami mengendalikan pelbagai jenis keluli acuan. P20 dan 718 untuk kerja standard. S136 dan NAK80 untuk berkilat tinggi dan isipadu tinggi. Keluli tahan karat tahan kakisan untuk plastik yang teruk seperti PVC. Rawatan haba dan kemasan permukaan adalah di dalam syarikat. Kami mengawal keseluruhan proses.
Dua pensijilan penting bagi kami. ISO 9001:2015 untuk pengurusan kualiti umum. Dan ISO 13485:2016 untuk peranti perubatan. Ini bukan hiasan dinding. Ia bermaksud kualiti yang konsisten, kebolehkesanan penuh pada bahan dan proses, pengurusan risiko aktif dan sistem yang menjadi lebih baik dari semasa ke semasa. Ini terpakai sama ada kami memotong acuan untuk klip kereta atau komponen peranti kritikal.
Perlukan acuan prototaip untuk menguji reka bentuk? Kami yang melakukannya. Perlukan perkakas pengeluaran volum tinggi yang berjalan selama berjuta-juta kitaran? Kami yang membinanya. Perlukan acuan berbilang rongga yang kompleks dengan slaid dan pengangkat? Itulah kerja harian kami. Kami mempunyai peralatan, proses yang diperakui dan pengalaman. Anda mendapat alat yang andal dan berprestasi tinggi.
Soalan Lazim
Apakah masa utama yang biasa untuk acuan suntikan?
Ia bergantung. Acuan prototaip mudah dengan satu rongga? Itu mungkin mengambil masa satu hingga dua minggu. Acuan pengeluaran berketepatan tinggi dengan pelbagai rongga, slaid dan toleransi yang ketat? Itu berlangsung selama empat hingga lima minggu atau lebih. Kami melihat reka bentuk bahagian anda dan keperluan isipadu anda. Kemudian kami memberikan anda garis masa yang sebenar.
Berapa lama acuan suntikan akan bertahan?
Jangka hayat acuan bukanlah satu angka. Ia bergantung pada keluli, plastik, keadaan kitaran dan sejauh mana anda menyelenggara alat tersebut. Untuk acuan pengeluaran standard dalam P20 atau 718, jangkakan 500,000 hingga 1,000,000 tembakan. Jika anda menggunakan bahan kasar atau bahan kasar yang banyak seperti nilon berisi kaca, gunakan keluli premium seperti S136 atau NAK80. Dengan penyelenggaraan yang betul, ia boleh melebihi 1,000,000 tembakan.
Bolehkah anda membantu menambah baik reka bentuk bahagian saya untuk kebolehbentukan yang lebih baik?
Sudah tentu. Kami menawarkan ulasan DFM. Jurutera kami melihat bahagian anda dan memberi cadangan khusus. Laraskan sudut draf di sini. Ratakan ketebalan dinding di sana. Tambahkan jejari di sudut tajam itu. Tukar lokasi garisan pemisah. Perubahan kecil ini mengurangkan kecacatan, memendekkan masa kitaran dan memanjangkan hayat acuan. Ia selalunya menjimatkan wang anda dengan ketara sepanjang hayat projek.
Apakah kecacatan yang boleh berlaku jika acuan direka bentuk atau diselenggara dengan buruk?
Anda akan melihatnya di pihak anda. Gambaran pendek di mana rongga tidak terisi. Tanda sinki pada bahagian tebal. Lengkungan yang memusingkan bahagian keluar dari bentuk. Kilatan di sepanjang garisan perpisahan. Tanda terbakar daripada udara yang terperangkap. Garisan kimpalan lemah di mana dua bahagian aliran bertemu dengan teruk. Cela permukaan yang merosakkan rupa. Seperti yang telah kita bincangkan sebelum ini, ini berpunca daripada reka bentuk yang buruk, penyejukan yang buruk, pengudaraan yang buruk atau tabiat penyelenggaraan yang buruk.
Jenis apa acuan yang anda buat?
Kami merangkumi pelbagai jenis produk. Acuan dua plat untuk bahagian mudah. Acuan tiga plat untuk pintu pin-point. Acuan hot runner untuk mengurangkan pembaziran dan kitaran yang lebih pantas. Acuan membuka skru untuk bahagian berulir. Acuan keluarga yang menjalankan pelbagai geometri bahagian dalam satu percubaan. Kami juga membina acuan prototaip untuk kerja pembangunan dan percubaan volum rendah.
Adakah anda mengeksport acuan ke peringkat antarabangsa?
Ya. Kami menghantar acuan kepada pelanggan di seluruh dunia. Kami mengendalikan pembungkusan yang betul untuk mengelakkan karat semasa transit. Perlindungan kakisan, peti tertutup dan pengaturan penghantaran penuh. Acuan anda tiba sedia untuk dipasang dan digunakan.
Bagaimana saya boleh mendapatkan sebut harga?
Hantarkan lukisan bahagian anda kepada kami. Kedua-dua fail CAD 2D dan 3D adalah yang terbaik. Beritahu kami anggaran jumlah tahunan anda dan bahan pilihan anda. Pasukan kami menyemak keperluan. Kami akan menghantar semula sebut harga yang kompetitif dan pendekatan reka bentuk acuan yang kami cadangkan. Mudah.







