
Menurut statistik dan ramalan QYR (Hangzhou Bozhi), jualan pasaran perkhidmatan pengacuan suntikan prototaip global mencecah $3,562 juta pada tahun 2023 dan dijangka mencecah $4,700 juta menjelang 2030, pada kadar pertumbuhan tahunan kompaun (CAGR) sebanyak 4.1% (2024-2030).
Bagaimana untuk memilih bahan pengacuan suntikan yang betul? Bagaimanakah kecacatan reka bentuk boleh menyebabkan kegagalan pengeluaran? Apabila melibatkan projek anda, apakah bahan yang paling sesuai?
Selami panduan yang menyeluruh ini, di mana anda akan mempelajari segala-galanya daripada pandangan tentang proses pengacuan suntikan kepada pilihan bahan, penjimatan kos dan aplikasi dunia sebenar, yang semuanya akan membantu anda menguasai teknik pembuatan penting ini.
Apa itu Injection Moulding?
Pengacuan suntikan—dipanggil pengacuan suntikan di UK—ialah proses pembuatan berasaskan ketepatan yang melibatkan penyuntikan bahan cair ke dalam acuan di bawah tekanan tinggi. Kaedah ini digunakan secara meluas untuk pengeluaran komponen plastik berskala besar kerana kecekapan dan kebolehsuaiannya yang luar biasa kepada pelbagai spesifikasi reka bentuk.
Definisi Asas dan Latar Belakang Sejarah
Tahun 1846 menyaksikan pencipta British Charles Hancock—yang mempunyai pertalian dengan Thomas Hancock—memegang paten mesin pengacuan suntikan pertama. Suku abad kemudian, pada tahun 1872, pencipta Amerika John Wesley Hyatt dan abangnya Isaiah meninggalkan jejak mereka dengan mempatenkan salah satu mesin pengacuan suntikan pertama di Amerika Syarikat.
Selama bertahun-tahun, pengacuan suntikan telah berkembang menjadi salah satu teknik pembuatan yang paling banyak digunakan. Proses ini melibatkan peleburan pelet plastik, diikuti dengan suntikan bahan cair ke dalam rongga acuan, di mana ia kemudiannya menyejuk dan memejal, membentuk bentuk yang diingini.
Bagaimana Acuan Suntikan Berfungsi?
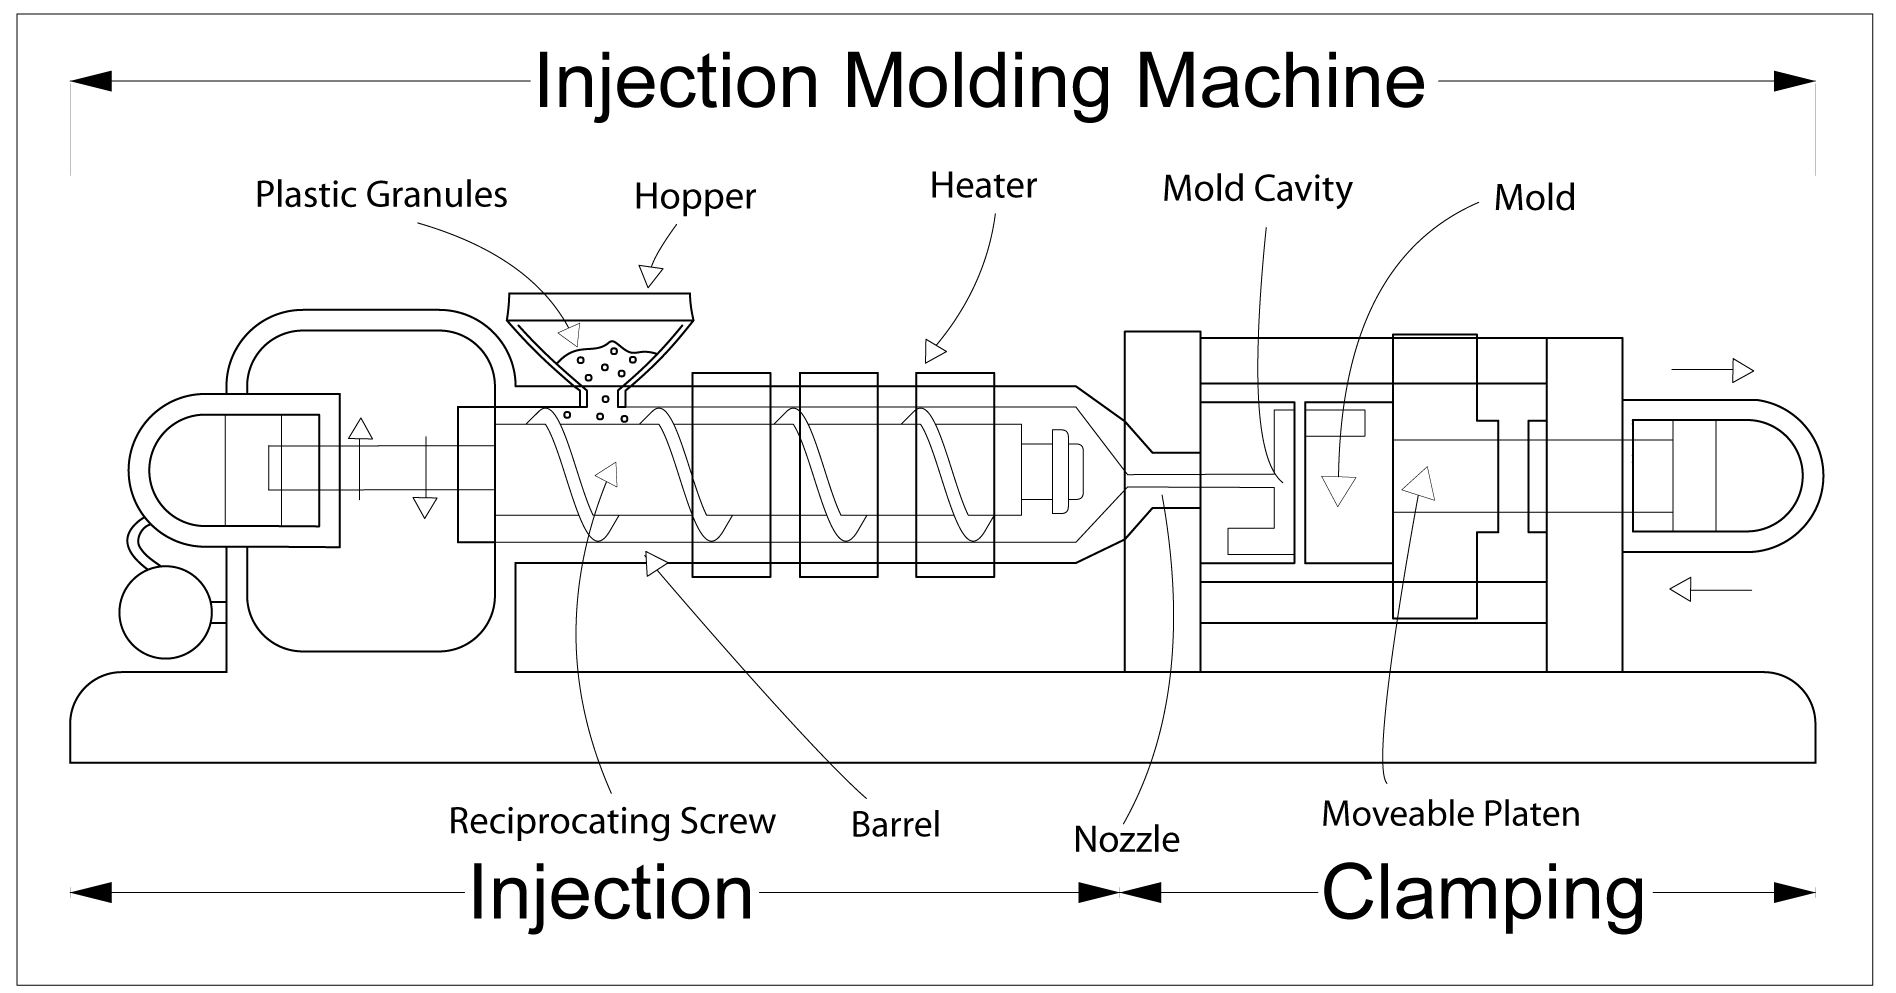
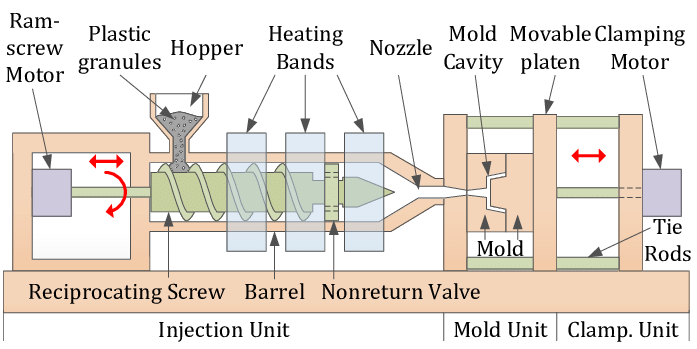
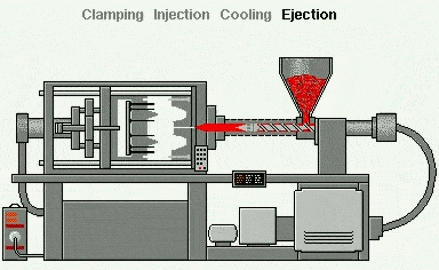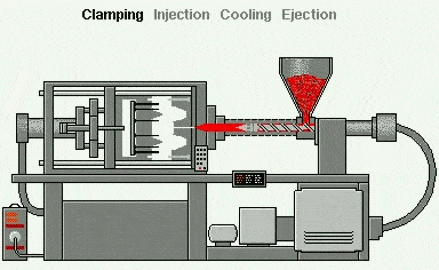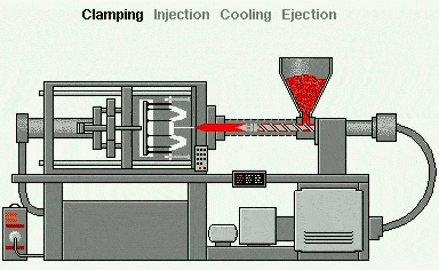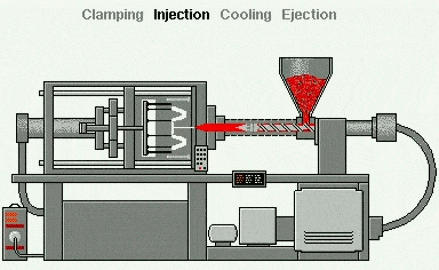
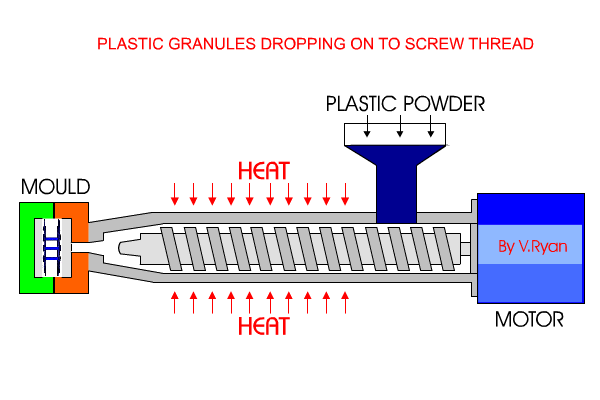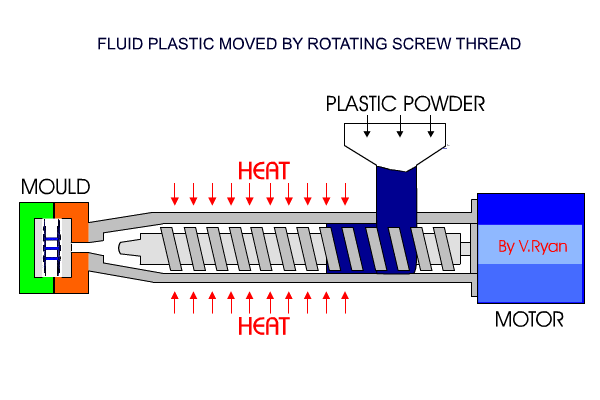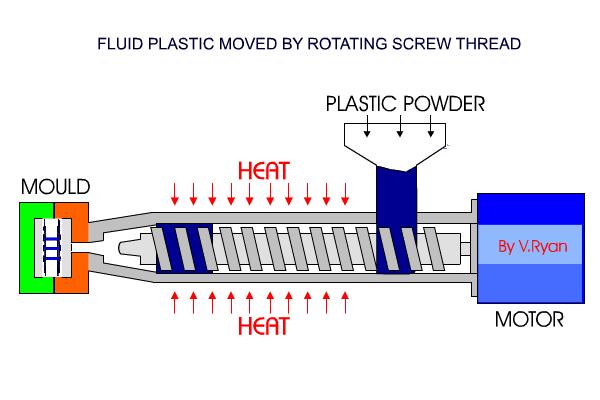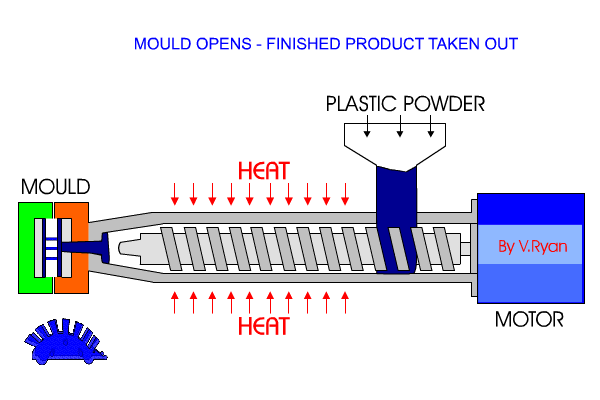
Mesin pengacuan suntikan terdiri daripada beberapa komponen utama: corong, unit suntikan dan acuan. Pada mulanya, pelet plastik dimasukkan ke dalam corong, di mana ia dipanaskan dan diubah menjadi keadaan lebur. Plastik cair kemudiannya disuntik ke dalam rongga acuan di bawah tekanan tinggi. Setelah plastik sejuk dan memejal, acuan dibuka dan bahagian tersebut dikeluarkan.
Proses Pengacuan Suntikan Langkah demi Langkah
Pengacuan suntikan ialah proses pembuatan kitaran dengan beberapa peringkat utama, semuanya bertujuan untuk mengubah plastik mentah menjadi produk siap. Berikut ialah langkah demi langkah tentang cara ia berfungsi:
1. Reka Bentuk Produk dan Analisis Aliran Acuan
Sebelum pengeluaran bermula, jurutera akan meneliti reka bentuk dengan teliti dan melakukan analisis aliran acuan untuk meramalkan bagaimana plastik cair akan memenuhi acuan. Ini membantu mengenal pasti potensi masalah, seperti gelembung udara atau penyejukan yang tidak sekata, yang boleh menyebabkan kecacatan kemudian.
2. Penyediaan Bahan
Pelet plastik dikeringkan, kemudian dimasukkan ke dalam corong. Sebaik sahaja di dalam, pelet dipanaskan sehingga cair, bertukar menjadi cecair pekat yang sedia untuk disuntik.
3. Fasa Suntikan
Plastik cair disuntik ke dalam acuan di bawah tekanan tinggi. Skru dalam unit suntikan menolak bahan cair melalui muncung dan masuk ke dalam acuan.
4. Penyejukan dan Pemejalan
Selepas acuan diisi, plastik akan menyejuk dan mengeras. Masa penyejukan bergantung pada bahan dan ketebalan bahagian tersebut. Adalah penting untuk melakukannya dengan betul bagi mengelakkan masalah seperti meleding.
5. Pembukaan dan Pelontaran Acuan
Sebaik sahaja plastik itu kukuh, acuan akan terbuka dan pin ejektor akan menolak bahagian tersebut keluar. Kemudian acuan akan tertutup dan keseluruhan proses akan bermula semula.
6. Kemasan Permukaan untuk Pengacuan Suntikan
Kadangkala, produk memerlukan sedikit kerja tambahan pada permukaannya, seperti menggilap, menyalut serbuk atau menambah tekstur. Ini sangat penting kerana ia menjadikan produk kelihatan lebih baik, berfungsi dengan lebih baik dan tahan lebih lama—tambahan lagi, ia membantu mengurangkan pembaziran dalam proses tersebut.
7Pemeriksaan Kualiti
Setelah proses pembuatan selesai, langkah terakhir yang penting ialah pemeriksaan kualiti. Proses ini direka bentuk untuk mengesahkan bahawa bahagian tersebut mematuhi spesifikasi yang diperlukan.
Kecacatan Biasa dan Cara Membaikinya :
- Tanda SinkiIni berlaku apabila proses penyejukan tidak seragam. Untuk membetulkannya, anda boleh mengoptimumkan masa penyejukan dan suhu acuan untuk memastikan penyejukan yang sekata di seluruh acuan.
- flashKecacatan ini disebabkan oleh bahan berlebihan yang terlepas dari acuan. Dengan meningkatkan daya pengapit atau melaraskan penjajaran acuan, anda boleh mencegah perkara ini daripada berlaku.
- BuihUdara yang terperangkap dalam acuan menghasilkan buih. Anda boleh memperbaiki sistem pengudaraan acuan atau melaraskan kelajuan suntikan untuk menyelesaikan masalah ini.
Perbezaan Pemprosesan Plastik Termoplastik vs. Termoset
| Aspek | Termoplastik | Termoset |
| Tingkah Laku Lebur | Boleh dicairkan dan dibentuk semula | Tidak boleh dicairkan semula |
| Aplikasi | Pembungkusan, barangan pengguna | Komponen elektrik, pelekat |
| Kitar semula | Boleh dikitar semula | Tidak boleh dikitar semula |
Panduan Bahan untuk Pengacuan Suntikan
Memilih bahan yang betul adalah kunci untuk memastikan projek pengacuan suntikan anda berjalan lancar. Berikut ialah gambaran ringkas tentang bahan yang paling biasa digunakan:
Bahan Perkakas
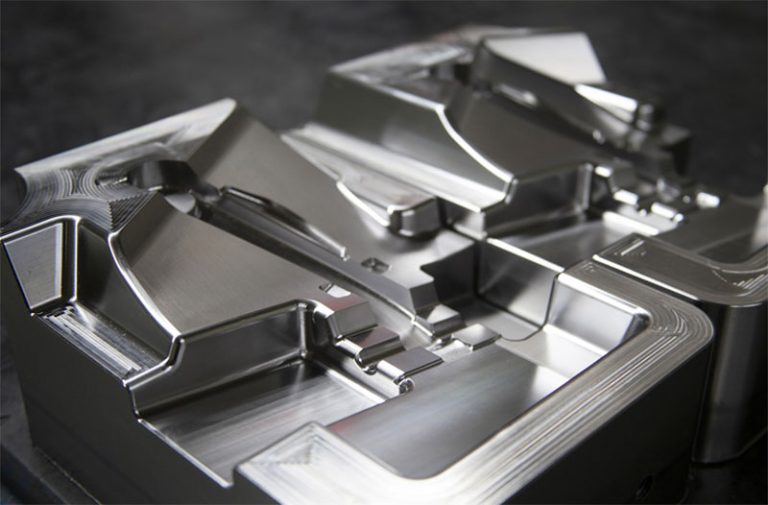
- Keluli AlatDikenali kerana ketahanan dan rintangan haus yang luar biasa, keluli alat sesuai untuk aplikasi yang memerlukan pengeluaran volum tinggi.
- keluli tahan karatTerkenal dengan ketahanan kakisannya yang sangat baik, keluli tahan karat digunakan secara meluas dalam aplikasi perubatan dan gred makanan.
- aluminiumRingan dan kos efektif, aluminium biasanya digunakan dalam fasa prototaip pengeluaran.
Bahan Plastik
- Plastik Tujuan Umum:
- PP (Polipropilena): Sangat ringan dan tahan terhadap bahan kimia, sering digunakan untuk pembungkusan dan alat ganti kereta.
- ABS (Acrylonitrile Butadiene Styrene): Kuat dan tahan hentaman, ia terdapat dalam pelbagai barangan daripada elektronik hinggalah mainan.
- PE (Polietilena)Fleksibel dan kuat, sesuai untuk botol dan bekas.
- Plastik Kejuruteraan:
- PC (Polikarbonat)Kuat dan lutsinar, anda akan menemuinya dalam cermin mata dan peranti perubatan.
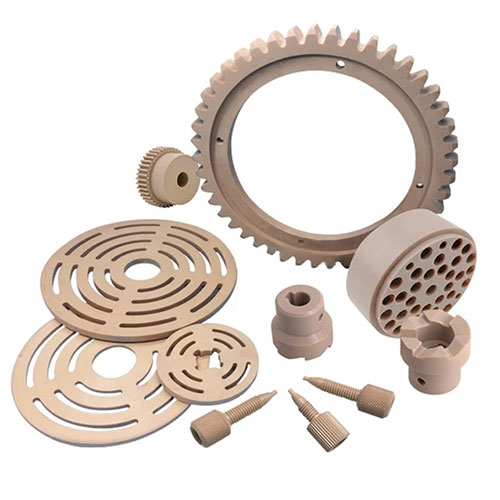
- NilonDikenali kerana rintangan hausnya, ia biasa digunakan dalam gear dan galas.
- POM (Polyoxymethylene)Geseran rendah dan sangat kaku, digunakan untuk bahagian jitu.
- Plastik Berprestasi Tinggi:
- PEEK (Polieter Eter Keton)Amat tahan terhadap haba dan bahan kimia, ia merupakan pilihan utama dalam bidang aeroangkasa dan perubatan.
- LCP (Polimer Kristal Cecair)Bentuknya stabil, ia digunakan terutamanya dalam elektronik.
Aditif dan Serat
- Penstabil UV: Membantu melindungi bahan daripada kerosakan UV.
- Retardan Flame: Jadikan bahan ini lebih tahan api.
- Serat Kaca: Kukuhkan bahan dan jadikannya lebih keras.
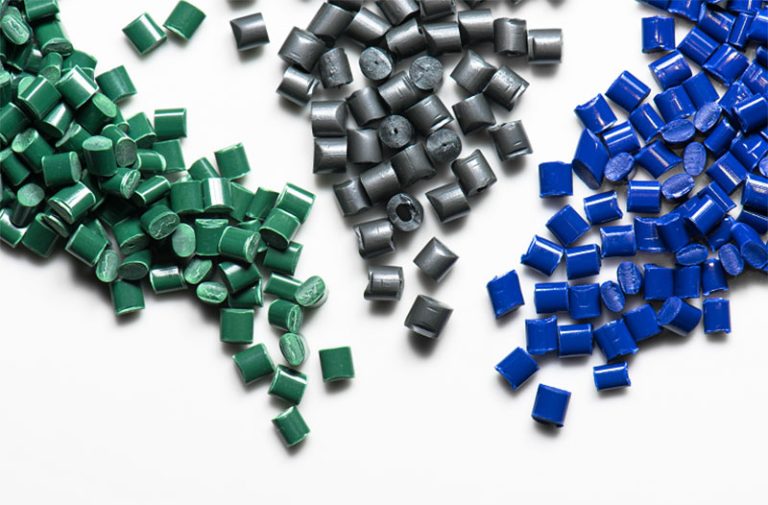
- pewarna: Berikan bahan ini rupa yang ceria dan menarik.
Kebaikan dan Keburukan Pengacuan Suntikan
kelebihan:
- Kecekapan TinggiProses ini dioptimumkan untuk pengeluaran besar-besaran, memastikan masa kitaran yang cepat dan output yang tinggi, menjadikannya pilihan yang sangat baik untuk jumlah yang besar.
- KepersisanMampu mencipta bahagian yang sangat terperinci dengan toleransi yang sangat ketat, selalunya dalam lingkungan ±0.1mm, memastikan ketepatan dalam setiap komponen.
- Kecekapan BahanPengacuan suntikan menghasilkan sisa yang minimum, kerana sebarang bahan berlebihan boleh dikitar semula ke dalam proses tersebut, sekali gus membantu mengurangkan impak alam sekitar.
Batasan:
- Kos Permulaan yang TinggiPelaburan pendahuluan dalam perkakasan acuan adalah besar, menjadikannya kurang menjimatkan untuk pengeluaran berskala kecil.
- Kekangan Reka BentukUntuk prestasi optimum, bahagian mesti direka bentuk dengan ketebalan dinding yang seragam bagi mengelakkan potensi kecacatan seperti melengkung atau penyejukan yang tidak sekata.
Acuan Suntikan vs. Percetakan 3D vs. Acuan Tiup
| Aspek | Pembentukan Suntikan | Percetakan 3D | Meniup pencetakan |
| kos | Kos permulaan yang tinggi, kos seunit yang rendah | Kos permulaan yang rendah, kos seunit yang tinggi | Kos permulaan dan setiap unit yang sederhana |
| Mempercepatkan | Cepat untuk pengeluaran besar-besaran | Perlahan, sesuai untuk prototaip | Sederhana |
| Aplikasi | Bahagian yang kompleks dan bervolum tinggi | Prototaip, bahagian tersuai | Bahagian berongga (botol, bekas) |
Aplikasi Industri Pengacuan Suntikan
Disebabkan kecekapan dan kebolehsuaiannya yang luar biasa, pengacuan suntikan merupakan penyelesaian pilihan bagi banyak industri. Mari kita lihat beberapa bidang utama di mana ia digunakan:
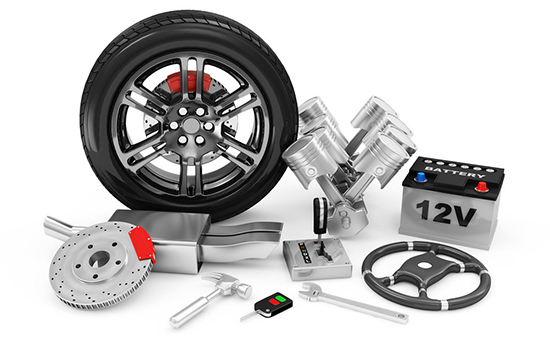
- AutomotifAcuan suntikan digunakan untuk mencipta komponen penting seperti papan pemuka, penutup lampu dan penyambung, bagi memastikan ketahanan dan ketepatan.
- Elektronik PenggunaDaripada sarung telefon yang anggun hinggalah butang sentuhan dan perumah pengecas pelindung, pengacuan suntikan memainkan peranan penting dalam elektronik pengguna.
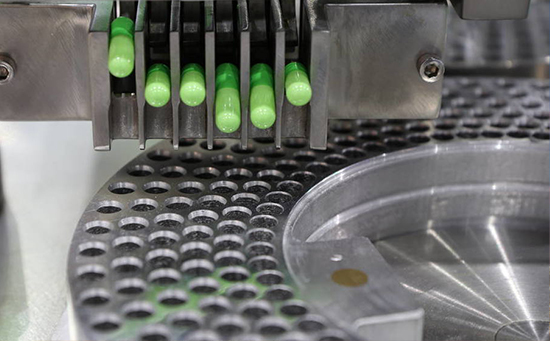
- Peralatan PerubatanBidang perubatan bergantung pada pengacuan suntikan untuk menghasilkan peranti yang disterilkan seperti picagari dan alat pembedahan, bagi memastikan keselamatan dan pematuhan dengan keperluan steriliti yang ketat.
Analisis Kos dan Strategi Pengoptimuman
Pecahan Kos:
- Kos AcuanWalaupun acuan keluli merupakan pelaburan awal, ketahanannya menjadikannya sesuai untuk penggunaan dalam jumlah besar dalam jangka masa panjang. Acuan aluminium, walaupun lebih berpatutan pada mulanya, mungkin perlu diganti lebih awal disebabkan oleh haus dan lusuh.
- Kos BahanKos untuk bahan berubah-ubah bergantung pada plastik khusus yang dipilih dan kuantiti yang diperlukan untuk pengeluaran.
- Buruh dan TenagaKos buruh dan tenaga memainkan peranan dalam pengendalian jentera serta sebarang langkah pemprosesan pasca yang diperlukan untuk memastikan produk akhir memenuhi spesifikasi.
Petua Pengoptimuman Kos:
- Penyederhanaan Reka BentukMemperkemas reka bentuk dengan mengurangkan potongan bawah dan memastikan ketebalan dinding yang seragam boleh menyebabkan penjimatan kos yang ketara dengan mengurangkan kerumitan dalam proses pengacuan.
- Diskaun Pengeluaran PukalApabila membuat pesanan yang besar, rundingan untuk diskaun pengeluaran pukal boleh mengurangkan kos seunit, menjadikan pengeluaran berskala besar lebih berpatutan.
- Perisian SimulasiMemanfaatkan perisian simulasi seperti Moldflow dapat membantu anda mengesan potensi kecacatan lebih awal, membolehkan pembetulan dilakukan sebelum pengeluaran sebenar bermula, sekali gus mencegah kerja semula yang mahal.
Cara Memilih Penyedia Perkhidmatan Pengacuan Suntikan
Kriteria Penilaian:
- Ketepatan PeralatanPastikan mesin pengacuan suntikan mempunyai berat dan daya pengapit yang mencukupi untuk memenuhi toleransi dan jumlah pengeluaran yang diperlukan.
- Persijilan IndustriSahkan bahawa pembekal mempunyai pensijilan yang sesuai, seperti ISO 9001 atau pensijilan khusus perubatan jika diperlukan untuk produk anda.
- Kualiti Sampel dan Masa PendahuluanMinta prototaip atau bahagian sampel dan nilaikan ketepatan dimensinya dan keupayaan penyedia untuk memenuhi tarikh akhir.
Bendera merah:
- Harga RendahHarga yang luar biasa rendah mungkin merupakan isyarat bahawa bahan di bawah standard atau acuan ketinggalan zaman sedang digunakan, yang berpotensi menjejaskan kualiti bahagian.
- Kekurangan KetelusanPenyedia yang tidak terbuka tentang proses dan bahan mereka mungkin menyembunyikan kelemahan yang telah mereka ambil. Elakkan syarikat sedemikian untuk memastikan pengalaman pengeluaran yang lancar.
Kesimpulan
Pengacuan suntikan menonjol sebagai salah satu proses pembuatan yang paling cekap dan serba boleh, digunakan merentasi industri daripada automotif hinggalah peranti perubatan. Dengan memahami sepenuhnya selok-belok proses, memilih bahan yang betul dan mempertimbangkan faktor kos, anda boleh mencapai kecekapan pengeluaran yang optimum dan kualiti produk yang luar biasa.
Seruan Tindakan : Hubungi pasukan kami hari ini dan mari cipta penyelesaian pengacuan suntikan yang disesuaikan untuk projek anda!






