
Pengenalan
Seperti yang diketahui ramai, pemotongan pantas biasanya membunuh ketepatan. Pemacuan berkualiti tinggi memerlukan kos yang tinggi. Ia terasa seperti pertukaran setiap kali. Pemotongan jet air tidak memainkan peranan itu. Ia memberikan anda kedua-duanya. Pam menolak air ke tekanan yang melampau—sehingga 90,000 psi. Kemudian ia meletupkan melalui lubang kecil. Anda menambah bahan kasar garnet pada aliran itu. Campuran itu memotong sebarang logam seperti pisau panas menembusi mentega, tetapi tanpa haba. Tiada tepi cair. Tiada zon keras. Itulah sebabnya kedai menggunakannya di mana-mana sekarang.
Mari kita terus terang. Jika anda membuat komponen logam untuk robot, kereta atau mesin kilang, kaedah ini menyelesaikan masalah sebenar. Anda mengekalkan struktur asal bahan yang utuh. Anda memegang toleransi yang ketat, bahagian demi bahagian. Anda bertukar daripada shim nipis kepada plat keluli enam inci tanpa menukar alat. Fleksibiliti itu sukar ditandingi.
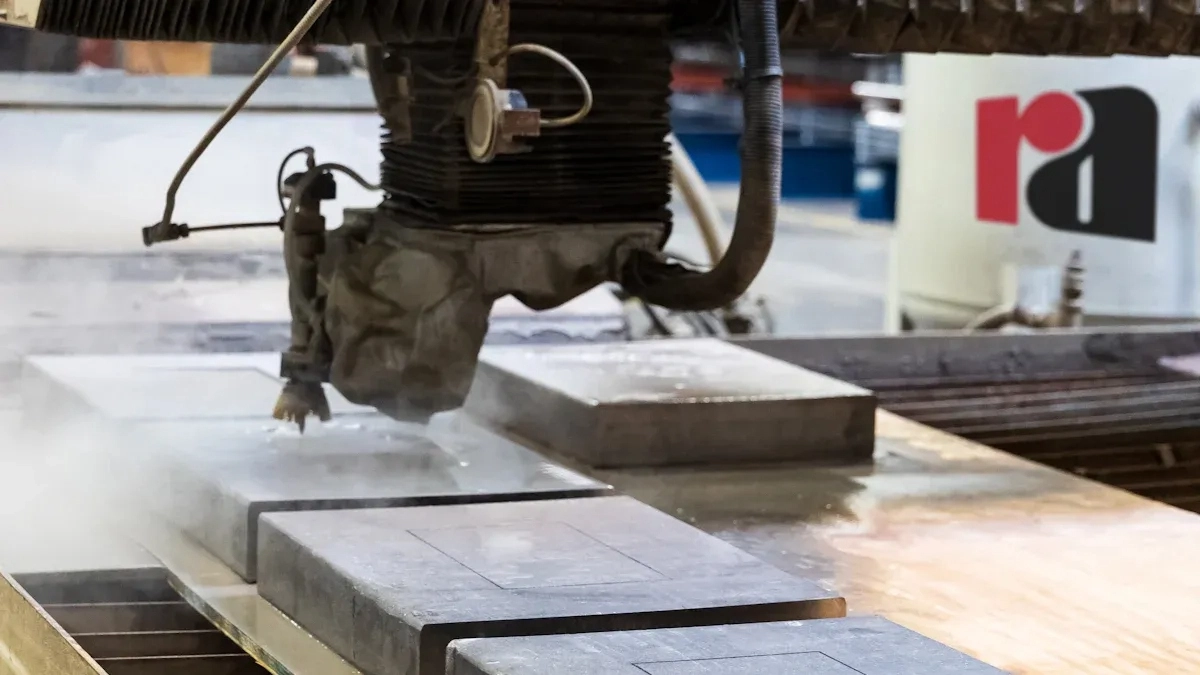
Bagaimana Pemotongan Jet Air Abrasif Berfungsi untuk Logam
Beginilah cara mesin ini sebenarnya memotong logam. Pam menolak air ke tekanan yang luar biasa—antara 60,000 dan 90,000 psi. Air itu menembusi lubang kecil, mungkin selebar 0.01 inci. Kemudian, bahan pengikis garnet ditarik ke dalam aliran di dalam tiub pencampuran. Air memecut zarah-zarah tajam tersebut. Apa yang mengenai logam bukanlah air. Ia adalah penghancur pasir berkelajuan tinggi yang bergerak pada kelajuan dua kali ganda kelajuan bunyi.
Tindakan pemotongan adalah hakisan tulen. Setiap zarah kasar menanggalkan cip mikroskopik. Tiada haba terkumpul. Tiada pencairan berlaku. Struktur dalaman logam kekal seperti sebelum pemotongan bermula.
Sekarang lihat alternatifnya. Pemotongan laser menggunakan pancaran cahaya yang terfokus. Ia melebur melalui bahan. Haba tersebut menghasilkan zon yang terjejas haba, atau HAZ. Tepi-tepinya menjadi keras dan rapuh. Kadangkala anda perlu mengolahnya semula.
Pemotongan plasma lebih pantas pada plat tebal, tetapi kemasannya kasar. Anda juga akan mendapat HAZ yang ketara. Tepinya mungkin perlu dikisar sebelum dikimpal.
Pengisaran CNC memberikan anda ketepatan. Tiada bantahan di situ. Tetapi untuk plat yang besar, ia perlahan. Alat ini bergerak ke depan dan ke belakang, memotong garpu yang sempit. Anda juga akan menghauskan pengisar hujung. Pancutan air hanya terus melalui muncung yang sama selama berjam-jam.
Kelebihan Utama untuk Pembuatan Komponen Logam
Mari kita bincangkan kelebihan sebenar. Ini penting di kedai.
Tiada Zon Terjejas Panas
Laser dan plasma menghasilkan haba. Haba itu menyebabkan masalah. Logam nipis melengkung. Keluli yang dikeraskan hilang kawalan. Retakan mikro terbentuk di sepanjang tepi yang dipotong. Anda mungkin tidak melihatnya, tetapi ia ada di sana.
Pancutan air mengelakkan semua ini. Tindakan pemotongan adalah hakisan mekanikal tulen. Zarah mengenai logam dan menanggalkan serpihan kecil. Tiada haba terkumpul. Struktur dalaman bahan—sempadan butiran, kekerasan, temperamen—kekal seperti sebelum pemotongan bermula.
Ini penting untuk bahagian sebenar. Fikirkan tentang pendakap aeroangkasa. Atau pautan lengan robot, atau mana-mana komponen yang memerlukan kimpalan selepas dipotong. Zon yang terjejas haba menghasilkan titik lemah. Jet air tidak perlu dirisaukan.
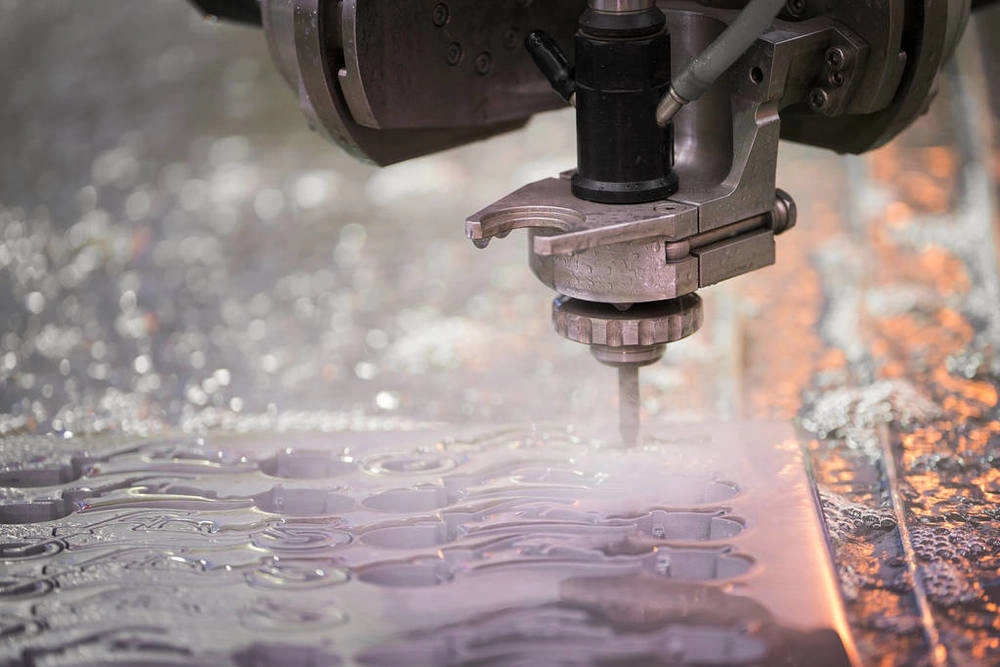
Memotong Mana-mana Logam
Apa sahaja, mesin ini boleh menyelesaikannya.
Logam lembut seperti aluminium, loyang dan kuprum dipotong bersih. Tidak lebur. Tiada gerinda yang terseret di sebalik potongan.
Logam keras seperti keluli tahan karat, titanium, Inconel dan keluli alat? Tiada masalah. Ketebalan sehingga enam atau sepuluh inci. Muncung yang sama memotong shim nipis dan plat tebal tanpa mengubah apa-apa.
Aloi eksotik untuk aeroangkasa atau robotik perubatan? Berfungsi dengan sempurna. Pensijilan bahan bukan satu isu. Proses ini tidak mengubah kimia atau struktur.
Ketepatan dan Kebolehulangan
Kekalkan toleransi antara tambah atau tolak satu hingga tiga perseribu inci. Itulah ketepatan dunia sebenar pada plat tebal.
Gari—lebar bahan yang dibuang—adalah kecil, mungkin 0.03 inci. Ini membolehkan anda menyusun bahagian-bahagian berdekatan di atas kepingan. Sisa buangan berkurangan dengan ketara. Apabila anda memotong logam mahal seperti titanium atau Inconel, penjimatan tersebut akan bertambah dengan cepat.
Tiada Burr, Tiada Kemasan Sekunder
Kualiti tepi licin terus dari mesin. Tiada gerinda. Tiada garisan bergerigi. Tiada bintik-bintik kasar.
Ini menghapuskan penyahgerikan. Ia mengurangkan masa pengisaran. Anda sering melangkau pemesinan sekunder sepenuhnya. Bahagian tersebut bergerak dari jet air ke operasi seterusnya atau terus ke pemasangan. Itu penjimatan kos sebenar, bukan sekadar cakap.
Komponen Logam Sesuai untuk Pemotongan Jet Air
Berikut adalah pecahan praktikal. Bahagian yang berbeza, logam yang berbeza, mesin yang sama.
| Jenis Komponen | Logam Biasa | Mengapa Waterjet Cemerlang |
| Kerangka Struktur & Plat Tapak | Aluminium, Keluli Tahan Karat, Keluli | Memotong plat tebal tanpa memasukkan haba. Bahagian tersebut kekal rata. Tiada lengkungan bermakna ia dipasang dengan betul buat kali pertama. |
| Lengan & Pautan Robot | Aluminium, Titanium, Serat Karbon | Struktur berdinding nipis sensitif terhadap haba. Pancutan air mengelakkannya sepenuhnya. Tiada herotan. Tiada delaminasi pada komposit. |
| Gear Blank & Sprocket | Keluli Keras, Keluli Tahan Karat | Anda boleh memotong bahan yang telah dirawat haba. Gigi keluar bersih. Selalunya, anda melangkau rawatan haba pasca pemesinan sepenuhnya. |
| Kurungan & Plat Pemasangan | Pelbagai logam | Perlukan pendakap tersuai dengan cepat? Tiada kerja keras. Tidak perlu menunggu pengaturcara laser. Muatkan fail, potong bahagian, hantar. |
| Sinki & Kandang Haba | Aluminium, Tembaga | Haba adalah musuh di sini. Laser akan merendahkan kekonduksian terma pada tepi potongan. Pancutan air tidak menjejaskan sifat bahan. Kemasan permukaan kekal bersih. |
| Shim & Spacer | Keluli Pegas, Keluli Tahan Karat | Kawalan ketebalan adalah segalanya. Gerinda pada shim akan merosakkan susunan. Pancutan air menghasilkan tepi yang bersih. Tiada pengikir sekunder atau kejatuhan. |
Jet Air vs. Kaedah Pemotongan Lain untuk Logam
Berikut adalah perbandingan langsung. Lihat faktor-faktor yang sebenarnya mendorong keputusan anda di kedai.
| Faktor | Pemotongan Waterjet (Kasar) | Pemotongan Laser | Pemotongan Plasma | CNC Milling |
| Zon Terjejas Haba | Tiada. Sifar. Luka itu adalah hakisan mekanikal. | Ya. Ketara pada bahan yang lebih tebal. | Ya. HAZ Besar. Mengubah sifat logam. | Minimal, tetapi geseran alat menghasilkan sedikit haba secara setempat. |
| Ketebalan Maks (Keluli) | Sehingga 10 inci. Muncung yang sama. | Lebih kurang 1 inci untuk potongan yang bersih. Cepat gugur. | Sehingga 2 inci, tetapi tepinya menjadi kasar dan serong. | Tidak terhad dalam teori. Tetapi kadar suapan menjadi sangat perlahan. |
| Kualiti Tepi | Cemerlang. Licin. Sedia untuk dikimpal. | Cemerlang pada tolok nipis. Titis pada plat tebal. | Kasar. Sanga di tepi bawah. Perlu dibersihkan. | Cemerlang. Kemasan mesin. |
| Sisa Bahan | Rendah. Gari sempit, sarang yang ketat. | Rendah. Lebar kerf yang sama. | Tinggi. Gari lebih lebar, sarang lebih kasar. | Sederhana hingga tinggi. Penyingkiran serpihan menanggalkan bahan. |
| Kos Perkakas | Tiada peralatan. Muncung yang sama untuk semuanya. | Tiada peralatan. Bahan habis pakai gas dan kanta. | Tiada peralatan. Elektrod boleh guna habis. | Tinggi. Lekapan, ragum, pengisar hujung, pemegang alat. |
| Kelajuan (Logam Nipis) | Lebih perlahan. Pecutan adalah terhad. | Lebih pantas. Sangat pantas pada kepingan logam. | Lebih pantas. Pantas untuk potongan kasar. | Perlahan. Masa pengaturcaraan dan laluan alat. |
| Kelajuan (Logam Tebal) | Lebih pantas. Ia terus memotong. | Tidak boleh memotong plat tebal dengan bersih. | Sederhana. Cepat tetapi kasar. | Sangat perlahan. Langkah ke atas dan kedalaman suapan had potong. |
Coraknya jelas. Jet air bukanlah yang terpantas pada kepingan nipis. Laser menang di situ. Tetapi untuk plat tebal, untuk bahan yang sensitif terhadap haba, untuk fleksibiliti tanpa peralatan, jet air tidak mempunyai persaingan sebenar.
Aplikasi Merentasi Industri Berfokus Logam
Mari kita lihat di mana kaedah ini sebenarnya digunakan. Setiap industri mempunyai masalah yang berbeza. Waterjet menyelesaikannya.
Robotik & Automation
Fikirkan tentang lengan robot. Ia perlu bergerak pantas. Ia perlu diletakkan dengan tepat. Bahagian-bahagiannya perlu ringan. Aluminium adalah pilihan yang jelas. Tetapi aluminium yang nipis akan melengkung di bawah haba. Laser atau plasma akan memesongkan strukturnya.
Waterjet memotong plat casis, pelekap perkakas hujung lengan, pautan ketepatan itu. Tiada haba bermakna bahagian itu kekal rata. Lengan kekal tepat.
Aeroangkasa
Di sini, bahannya selalunya titanium atau Inconel. Aloi yang mahal. Setiap bahagian didatangkan dengan jejak pensijilan. Anda tidak boleh mengubah sifat logam tersebut. Jangka hayat lesu merupakan isu keselamatan.
HAZ menghasilkan perubahan mikrostruktur. Itu titik kegagalan. Pancutan air tidak menghasilkan HAZ. Tepinya sebersih bahan induk. Anda mendapat sifat yang diperakui sepenuhnya.
Automotif
Kurungan tersuai. Komponen gantungan. Bahagian prototaip untuk R&D. Keperluannya adalah kelajuan. Anda tidak mempunyai masa untuk perkakas keras. Anda tidak mahu menunggu pengaturcara laser.
Muatkan fail CAD. Potong bahagian tersebut. Ujinya. Tukar reka bentuk. Potong satu lagi. Tiada kos perkakasan. Tiada herotan haba. Itulah nilai untuk kerja-kerja pembangunan dan volum rendah.
Jentera Perindustrian
Ini barang berat. Plat tapak setebal dua inci. Komponen peralatan daripada plat keluli enam inci. Toleransi masih perlu ketat.
Plasma akan memotong dengan cepat tetapi meninggalkan tepi yang kasar dan serong. Anda perlu memesinnya selepas itu. Pancutan air memotong bersih pada ketebalan penuh. Tepinya berbentuk segi empat sama. Toleransinya tetap. Bahagian tersebut terus ke kimpalan atau pemasangan. Itu menjimatkan keseluruhan operasi.
Had dan Pertimbangan untuk Pemotongan Logam
Tiada proses yang sempurna. Waterjet mempunyai batasan sebenar. Anda perlu mengetahuinya sebelum anda komited.
Kelajuan pada logam nipis
Inilah kebenarannya. Jika anda memotong kepingan logam dengan ketebalan kurang daripada suku inci, laser adalah lebih pantas. Pecutan jet air adalah terhad. Aliran pelelas mengambil sedikit masa untuk terlibat sepenuhnya. Untuk kerja tolok nipis bervolum tinggi, laser memenangi perlumbaan kelajuan.
Kos operasi
Anda membayar untuk bahan habis pakai. Bahan pelelas garnet tidak percuma. Anda perlu menggunakan beg setiap syif, bergantung pada masa pemotongan. Muncung dan tiub pencampur akan haus. Bahan pelelas menghakisnya sama seperti ia menghakis logam. Ini adalah item baris sebenar pada helaian kos anda. Pertimbangkannya.
Toleransi untuk ciri-ciri kritikal
Waterjet mempunyai toleransi yang baik. Tambah atau tolak beberapa perseribu. Tetapi untuk tempat duduk galas? Lubang pin dowel jitu yang memerlukan pemasangan tekan? Anda mungkin masih memerlukan kerja sekunder. Reaming. Membosankan. Mungkin perlu digiling sebentar. Jet memotong dengan bersih, tetapi ia bukan pengganti untuk pemasangan mesin pada antara muka yang paling mencabar.
permukaan selesai
Tepinya licin. Tiada gerigi. Tiada sanga. Tetapi ia adalah kemasan satin. Jika anda memerlukan pengilat cermin—seperti untuk permukaan pengedap atau tepi kosmetik—anda belum selesai. Pancutan air hampir membantu anda. Anda masih memerlukan proses sekunder untuk mencapai kemasan pantulan itu.
Amalan Terbaik untuk Komponen Logam yang Direka untuk Jet Air
Beginilah cara anda mereka bentuk bahagian khusus untuk proses ini. Ikuti langkah-langkah ini, dan anda akan menjimatkan masa dan wang.
1. Reka bentuk untuk bersarang
Pembaziran bahan adalah mahal. Garinya sempit, jadi gunakan kelebihan itu. Kumpulkan bahagian-bahagian rapat antara satu sama lain pada helaian. Putarkannya. Bentuk saling kunci. Mesin tidak peduli. Penggunaan bahan anda meningkat. Skrap anda berkurangan.
2. Gunakan tabbing untuk bahagian kecil
Anda potong mesin basuh kecil. Ia siap. Kemudian ia terus jatuh ke dalam tangki. Sekarang anda mengeluarkannya daripada enap cemar yang kasar. Tidak bagus.
Biarkan tab kecil yang memegang bahagian tersebut pada helaian. Sambungan mikro. Bahagian tersebut kekal di tempatnya. Apabila kerja selesai, anda boleh menanggalkannya atau memotong tab tersebut. Ini adalah amalan standard untuk komponen kecil.
3. Nyatakan bahan dan ketebalan terlebih dahulu
Tetapan mesin berubah sepenuhnya antara bahan. Aluminium memotong dengan cepat dengan kurang lelasan. Keluli yang dikeraskan memerlukan lebih banyak garnet dan suapan yang lebih perlahan. Titanium adalah raksasanya sendiri.
Beritahu pengendali anda dengan tepat apa yang anda gunakan. Gred aloi. Ketebalan. Keadaan rawatan haba. Ini bukan pilihan. Meneka akan menyebabkan potongan yang rosak atau tiub pencampuran yang rosak.
4. Rancang untuk operasi sekunder
Pancutan air membuat profil. Ia tidak mengetuk lubang. Ia tidak memegang galas hingga persepuluh.
Lihat cetakan anda. Kenal pasti ciri-ciri yang memerlukan pemesinan sebenar. Lubang berulir? Rancang operasi penorehan selepas memotong. Lubang pin dowel jitu? Biarkan stok, kemudian rim atau lubangi pada pengisar. Pancutan air adalah langkah pertama, bukan yang terakhir, untuk antara muka kritikal.
Kesimpulan
Inilah kesimpulannya. Jika anda membuat bahagian logam dan anda mengambil berat tentang bagaimana bahan tersebut bertindak selepas dipotong, jet air bukanlah alat khusus. Ia adalah proses teras.
Anda mengekalkan sifat asal logam. Tiada haba. Tiada tepi yang mengeras. Tiada rekahan mikro. Anda memegang toleransi yang ketat pada shim nipis dan plat enam inci menggunakan mesin yang sama. Anda bertukar daripada aluminium kepada Inconel tanpa menukar perkakas.
Sekarang, berikut adalah panduan praktikal untuk bengkel anda. Lihat alat ganti semasa anda. Tanyakan kepada diri sendiri beberapa soalan. Adakah anda mengejar herotan haba pada aluminium nipis? Adakah anda mengisar sanga dari tepi potongan plasma? Adakah anda menghadapi masalah untuk memotong keluli tebal dan keras?
Jika jawapannya ya untuk mana-mana ini, bawalah potongan sampel jet air. Uji kualiti tepi. Periksa kerataannya. Kirakan kos setiap bahagian, termasuk operasi sekunder. Anda mungkin akan mendapati bahawa mesin membayar sendiri lebih cepat daripada yang anda jangkakan, terutamanya untuk kerja bahan campuran, isipadu rendah atau plat tebal.
Mengenai NOBLE – Anda CNC Machining Partner
Siapa kita
Kami memberi tumpuan kepada komponen logam berkualiti tinggi. Pelanggan kami membina robot, peranti perubatan, alat ganti aeroangkasa dan jentera perindustrian. Kami menggabungkan pemotongan jet air dengan pemesinan CNC penuh. Anda datang kepada kami dengan idea mentah atau fail CAD. Kami menghantar kembali alat ganti siap. Prototaip atau pengeluaran—proses yang sama, kualiti yang sama.
Keupayaan Teras Kami
| Keupayaan | Butiran |
| CNC Milling | Pemesinan 3 paksi, 4 paksi dan 5 paksi untuk geometri kompleks dan toleransi yang ketat |
| Turning CNC | Kerja pelarik jitu untuk komponen silinder, aci dan sesendal |
| Operasi Sekunder | Penggerudian, penorehan, pengasahan semula, pengisaran permukaan dan penyahgerudian |
| Perkhidmatan Penamat | [Pilihan: anodisasi, salutan serbuk, pempasifan, rawatan haba] melalui rangkaian rakan kongsi yang berkelayakan |
| Pemeriksaan & Kawalan Kualiti | CMM (Mesin Pengukur Koordinat), pembanding optik dan tolok ketepatan |
Kelayakan kami
| Pensijilan | Skop |
| ISO 9001: 2015 | Sistem kualiti asas kami. Pengeluaran yang konsisten. Penambahbaikan berterusan. Kepuasan pelanggan. Meliputi semua komponen logam yang kami buat. |
| ISO 13485: 2016 | Ini untuk peranti perubatan. Robotik pembedahan. Peralatan diagnostik. Komponen instrumen yang boleh diimplan. Ini bermakna kami menguruskan risiko. Kami mengekalkan kebolehkesanan. Kami mematuhi keperluan kawal selia. |
Mengapa Bekerjasama Dengan NOBLE
Inilah yang sebenarnya anda dapat.
Penyelesaian sumber tunggal. Pemotongan jet air. Kemasan CNC. Di bawah satu bumbung. Anda tidak menguruskan tiga vendor.
Tiada jaminan herotan haba. Pancutan air kami tidak meninggalkan kesan HAZ. Kerja CNC kami tidak menambahkannya kembali. Bahagian logam anda mengekalkan sifat asalnya.
Prototaip untuk pengeluaran. Volum rendah untuk ujian pantas. Volum tinggi untuk pengeluaran penuh. Kualiti sama dalam apa jua cara.
Fleksibiliti bahan. Kami menggunakan aluminium, keluli tahan karat (303, 304, 316, 17-4), keluli karbon, keluli alat, loyang, kuprum, titanium dan Inconel. Mungkin aloi yang anda perlukan.
Sebut harga pantas. Muat naik fail CAD anda. STEP, IGES, DXF, DWG. Kami akan menerima sebut harga dalam masa 12 jam. Tidak perlu menunggu selama berhari-hari.
Itulah tawarannya. Hantarkan cetakan anda kepada kami. Kami akan memberitahu anda apa yang boleh kami lakukan dan berapa kosnya.
Soalan Lazim
Bolehkah jet air memotong bahagian logam saya tanpa memesongkannya?
Ya. Proses ini tidak menggunakan haba. Bahagian anda tidak akan melengkung. Ia tidak akan berubah warna. Kekerasan dan sifatnya kekal seperti sebelum dipotong. Ini paling penting untuk aluminium nipis, keluli pra-keras dan sebarang aloi yang bertindak balas dengan teruk terhadap haba.
Sejauh manakah ketepatan pemotongan jet air untuk komponen logam?
Sistem kami boleh memuatkan tambah atau tolak tiga perseribu inci pada kebanyakan bahagian. Untuk komponen atau bahagian yang lebih kecil, kami membaikinya dengan teliti, dan kami boleh mencapai perseribu. Adakah anda memerlukan yang lebih ketat daripada itu? Lubang galas atau lubang pin dowel? Kami beralih kepada pemesinan CNC sekunder untuk ciri-ciri tersebut. Pancutan air memudahkan anda. Kilang menyelesaikan kerja.
Logam apa yang TIDAK BOLEH dipotong dengan jet air?
Hampir tiada apa-apa. Kami memotong logam kejuruteraan standard setiap hari. Keluli. Keluli tahan karat. Aluminium. Titanium. Inconel. Loyang. Kuprum.
Satu-satunya hadnya ialah masalah bukan logam. Kaca terbaja berkecai di bawah tekanan—tetapi itu bukan logam. Logam tulen yang sangat lembut seperti plumbum boleh comot dan bukannya dipotong dengan bersih. Untuk apa sahaja yang anda nyatakan pada cetakan, jet air berfungsi.
Adakah anda menawarkan pemotongan jet air dan kemasan CNC?
Ya. NOBLE ialah bengkel CNC yang lengkap. Jet air membuat benda kerja kosong. Kemudian kita mengisarnya, memusingkannya, menggerudi lubang, mengetuk ulir, menebuk lubang ketepatan rim dan mengisar permukaan. Semua di bawah satu bumbung. Ini penting kerana benda kerja kosong yang dipotong dan ciri-ciri mesin kekal sejajar dengan sempurna. Anda tidak mempunyai dua vendor yang bertengkar tentang salah siapa yang menyebabkan ketidakpadanan itu.
Bolehkah anda menghasilkan komponen logam gred perubatan (contohnya, untuk robot pembedahan)?
Ya. Kami memegang pensijilan ISO 13485:2016. Itu melayakkan kami membuat bahagian untuk peranti perubatan. Robotik pembedahan. Instrumen diagnostik. Peralatan ortopedik. Kami mengekalkan kebolehkesanan dari lot bahan mentah hingga bahagian siap yang anda terima. Tiada jurang.
Adakah anda menawarkan perkhidmatan prototaip?
Ya. Jet air tidak memerlukan perkakas keras. Tiada acuan. Tiada acuan. Tiada kos lekapan. Kami memuatkan fail anda dan memotong bahagian tersebut. Ini menjadikan prototaip volum rendah menjimatkan. Bergantung pada kerumitan dan ketersediaan bahan, kami boleh menghantar komponen logam prototaip dalam masa hanya 5 hari bekerja.
Adakah anda mempunyai kuantiti pesanan minimum (MOQ)?
Tidak. Kami menerima bahagian tunggal untuk prototaip. Kami juga menerima pengeluaran dalam jumlah besar. Proses jet air bebas peralatan, jadi kelompok kecil tidak dikenakan yuran persediaan. Satu bahagian atau sepuluh ribu—kami sebut harga kedua-duanya.







