
Apakah Pengacuan Suntikan Automotif?
Pengacuan suntikan kereta merupakan proses pembuatan yang cekap, terutamanya digunakan untuk pengeluaran besar-besaran komponen plastik yang diperlukan untuk kereta. Proses ini melibatkan pemanasan dan pencairan bahan plastik termoplastik atau termoset dan kemudian menyuntiknya di bawah tekanan tinggi ke dalam rongga acuan yang direka bentuk dengan tepat. Selepas penyejukan dan pemejalan, ia dibentuk menjadi bahagian-bahagian dengan bentuk tertentu dan akhirnya dibongkar dan dikeluarkan.
Dalam bidang automotif, teknologi pengacuan suntikan adalah sangat penting kerana ia boleh menghasilkan komponen yang ringan, berkekuatan tinggi, mempunyai geometri yang kompleks dan penampilan yang baik.
Komponen Automotif Biasa Dibuat dengan Pengacuan Suntikan
| Bahagian dalaman | Bahagian kemasan luaran | Manifold pengambilan enjin |
| Papan Pemuka | Gril pengambilan udara | Tudung enjin |
| Komponen tempat duduk | Kening roda | Kipas penyejuk |
| Komponen sistem penyaman udara | Tudung lampu | Perumah penapis udara |
| Panel pintu dalam | Perumah cermin pandang belakang | Komponen elektronik dan elektrik |
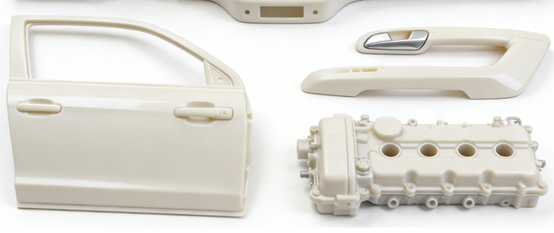
Panel Instrumen
Panel instrumen merupakan komponen teras bahagian dalam kereta dan berkaitan secara langsung dengan pengalaman pemanduan dan keselamatan. Panel instrumen biasanya dibentuk secara utuh oleh mesin pengacuan suntikan besar daripada bahan seperti polipropilena yang diubah suai. Pengacuan suntikan boleh menghasilkan bahagian besar dengan struktur kompleks dan integrasi tinggi, dengan titik pemasangan yang tepat di dalamnya.
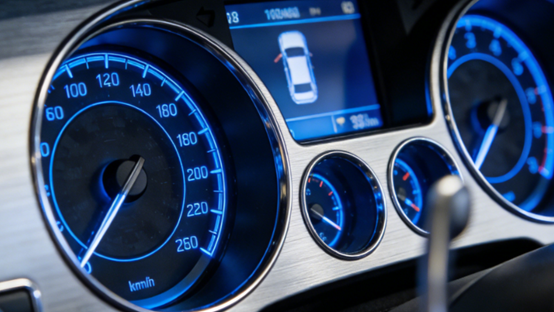
Gril Pengambilan Udara
Gril pengambilan udara merupakan penampilan dan komponen berfungsi yang penting pada bahagian hadapan kenderaan. Gril pengambilan udara biasanya dibentuk dengan suntikan daripada plastik kejuruteraan dengan rintangan cuaca yang baik, seperti ABS atau ASA. Bahan-bahan ini boleh menahan sinaran ultraungu, perubahan suhu dan kelembapan untuk masa yang lama tanpa mudah tua atau pudar.
Panel Dalaman Pintu
Panel dalam pintu kereta merupakan komponen struktur utama yang membentuk bahagian dalam pintu kereta. Panel dalam pintu kereta kebanyakannya dibentuk secara suntikan daripada bahan seperti polipropilena yang diperkukuh gentian kaca panjang untuk mengekalkan berat badan yang ringan. Bahan ini dapat memberikan kekuatan dan ketegaran yang mencukupi untuk menyokong komponen seperti susur tangan, papan suis, sistem audio dan juga beg udara sisi.
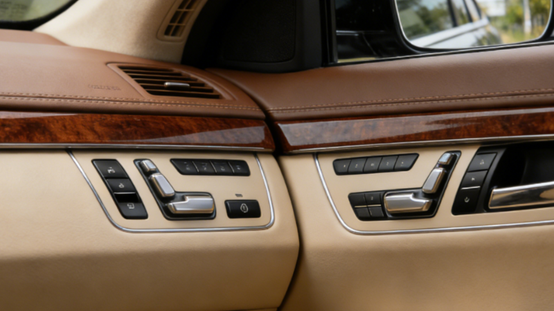
Perumah Lampu Automotif
Tudung lampu kereta mempunyai keperluan yang sangat tinggi untuk prestasi optik dan rintangan cuaca. Ia biasanya diperbuat daripada bahan polikarbonat (PC) yang sangat lutsinar dan tahan haba melalui pengacuan suntikan ketepatan.
Acuan suntikan boleh membentuk struktur halus secara langsung di dalam tudung lampu dan melekat tepat pada komponen seperti mangkuk reflektor di dalam lampu kereta, sekali gus mencegah air dan habuk dengan berkesan.
Manifold Pengambilan Enjin
Manifold pengambilan enjin merupakan salah satu komponen utama enjin. Automobil moden secara meluas menggunakan nilon bertetulang gentian kaca (PA+GF) untuk pembuatan melalui proses pengacuan suntikan.
Berbanding dengan manifold logam tradisional, manifold plastik lebih ringan, mempunyai dinding dalaman yang lebih licin, yang membantu meningkatkan kecekapan pengambilan dan menawarkan kebebasan reka bentuk yang lebih tinggi.
Pusat Konsol
Konsol tengah merupakan komponen dalaman penting yang mengintegrasikan fungsi dan hiasan. Kerangka utama dan kotak simpanannya selalunya dibentuk secara suntikan daripada polipropilena (PP) atau ABS.
Acuan suntikan boleh menghasilkan struktur dengan cekap dengan sekatan dalaman yang kompleks, bentuk pemegang cawan, kedudukan pelekap engsel dan saluran pengurusan kabel.
. Pembentukan Suntikan Proses untuk Pembuatan Automotif
Reka bentuk acuan
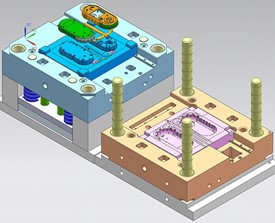
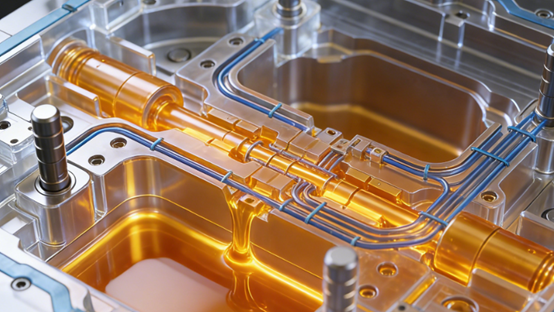
Jurutera mereka bentuk acuan keluli jitu yang terdiri daripada rongga dan teras berdasarkan model digital 3D bahagian tersebut. Bahagian dalam acuan mengandungi saluran air penyejuk, sistem lontaran dan sistem pelari yang kompleks. Kualiti acuan secara langsung menentukan ketepatan dan rupa produk akhir.
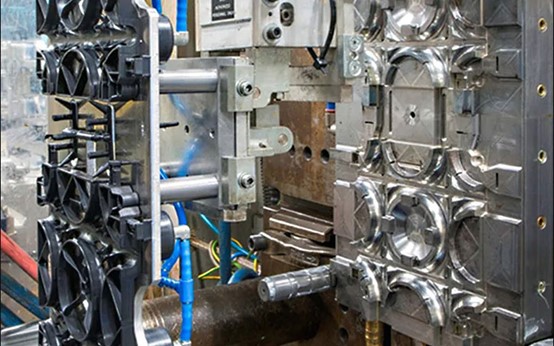
Pengapit Acuan
Pada permulaan kitaran pengacuan, mekanisme pengapit mesin pengacuan suntikan menutup rapat kedua-dua bahagian acuan dan mengenakan tekanan tinggi untuk menguncinya di tempatnya, menahan tekanan dalaman yang besar yang dihasilkan semasa suntikan berikutnya, mencegah plastik daripada tumpah keluar, dan memastikan kestabilan dimensi bahagian-bahagian tersebut.
Suntikan
Pelet plastik dipanaskan sehingga lebur di dalam tong. Skru atau pelocok mesin pengacuan suntikan menyuntik plastik lebur yang diukur dengan tepat ke dalam rongga acuan tertutup pada kelajuan tinggi dan tekanan tinggi.
Selepas suntikan selesai, skru mengekalkan tekanan tertentu. Ia terus membekalkan bahan ke dalam rongga untuk mengatasi kesan penyejukan dan pengecutan plastik, menghalang bahagian daripada mempunyai tanda pengecutan atau dimensi yang tidak mencukupi.
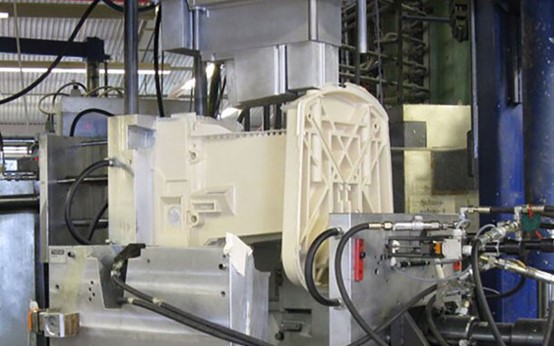
Penyejukan dan Pemejalan
Plastik cair mula menyejuk di dalam acuan dan secara beransur-ansur memejal untuk membentuknya. Masa penyejukan bergantung pada ketebalan dinding bahagian, jenis bahan dan kecekapan sistem penyejukan. Reka bentuk saluran air penyejukan yang cekap adalah penting untuk memendekkan masa kitaran, meningkatkan kecekapan pengeluaran dan mengawal ubah bentuk bahagian.
Pelepasan
Selepas penyejukan selesai, mekanisme penutupan acuan akan membuka acuan. Sistem lontaran terbina dalam acuan beroperasi untuk menolak bahagian plastik yang terbentuk keluar dari rongga acuan dengan lancar, menyebabkan ia tercabut daripada acuan.
Pemeriksaan Kualiti
Bahagian yang telah dibentuk melalui suntikan mungkin memerlukan pemesinan berikutnya, seperti memangkas kepala bahan berlebihan pada sistem pintu dan pelari, rawatan penyahgerudian atau hiasan permukaan seperti penyemburan dan penyaduran elektrik.
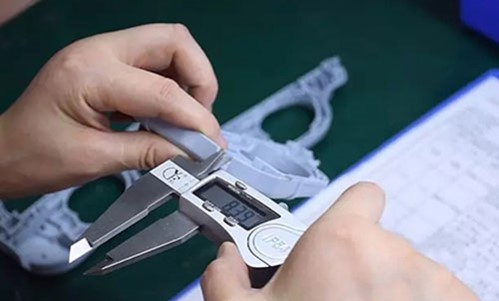
Bahagian-bahagian tersebut juga memerlukan pemeriksaan kualiti yang ketat, termasuk pengukuran dimensi, pemeriksaan rupa dan ujian fungsi, bagi memastikan pematuhan dengan piawaian industri automotif yang ketat.
Manfaat Pengacuan Suntikan untuk Bahagian Automotif
Kecekapan Pengeluaran Luar Biasa
Teknologi pengacuan suntikan mempunyai tahap automasi yang tinggi dan kitaran pengeluaran yang singkat untuk satu bahagian, antara puluhan saat hingga beberapa minit. Ia amat sesuai untuk permintaan pengeluaran berskala besar dan volum tinggi dalam industri automotif. Sebaik sahaja pembangunan acuan selesai, kos pengeluaran per unit bahagian dapat dikurangkan dengan ketara.
Kebebasan Reka Bentuk
Teknologi pengacuan suntikan boleh menghasilkan bahagian dengan bentuk yang sangat kompleks dan struktur halus, yang sukar dicapai oleh banyak proses lain. Ia boleh mengintegrasikan komponen berfungsi yang pada asalnya memerlukan berbilang bahagian untuk dipasang menjadi satu bahagian penting melalui "pembentukan sisipan" atau reka bentuk acuan kompleks. Ini mengurangkan proses pemasangan, mengurangkan berat dan meningkatkan kebolehpercayaan struktur keseluruhan.
Ketepatan Dimensi yang Cemerlang
Acuan dan parameter pemesinan yang tepat yang dikawal dengan tepat oleh komputer memastikan puluhan ribu bahagian yang dihasilkan mempunyai dimensi dan geometri yang sangat konsisten. Kestabilan dan ketepatan kebolehulangan ini adalah penting untuk barisan pemasangan automotif yang memerlukan koordinasi yang tepat, memastikan kualiti pemasangan dan kebolehtukaran.
Prestasi Bahan Unggul
Terdapat pelbagai jenis plastik kejuruteraan dan bahan komposit yang tersedia untuk pengacuan suntikan, yang dapat memenuhi keperluan prestasi pelbagai bahagian automotif. Contohnya, penggunaan bahan bertetulang gentian kaca dapat mencapai kekuatan tinggi dan ketegaran yang tinggi.
Bahan tahan suhu tinggi boleh digunakan pada petak enjin. Komponen sentuhan lembut boleh dihasilkan menggunakan bahan elastomer. Formula bahan boleh dilaraskan secara fleksibel untuk memenuhi keperluan khusus.
Kualiti Permukaan Cemerlang
Bahagian yang dibentuk dengan suntikan biasanya mempunyai kemasan permukaan yang sangat baik, yang secara langsung dapat mencapai permukaan yang licin atau kesan tekstur yang kompleks, sekali gus mengurangkan pemesinan berikutnya. Sementara itu, ketumpatan bahagian plastik jauh lebih rendah daripada logam, yang merupakan salah satu cara utama untuk mencapai peringanan automotif bagi mengurangkan penggunaan tenaga dan meningkatkan jarak pemanduan. Ia juga membantu meningkatkan pengendalian dan penggunaan bahan api.
Pemprosesan Pasca
Selepas bahagian-bahagian dibentuk, biasanya hanya pemangkasan pintu gerbang yang mudah diperlukan, dan banyak komponen tidak memerlukan pemesinan sekunder. Bahan buangan yang dihasilkan semasa proses pengeluaran boleh dikitar semula, dihancurkan dan digunakan semula dengan mudah, yang meningkatkan kadar penggunaan bahan dan mematuhi konsep pembangunan lestari pembuatan moden.
Peranan Pengacuan Suntikan dalam Pengeluaran Kenderaan Elektrik
Matlamat Ringan
- Kurangkan berat keseluruhan kenderaan: Komponen plastik dan bahan komposit yang dibentuk dengan suntikan boleh menggantikan bahagian logam yang lebih berat dengan ketara dan merupakan salah satu cara utama untuk mencapai peringanan.
- Penggunaan bahan yang inovatif: Selain plastik kejuruteraan tradisional, bahan komposit berprestasi tinggi seperti plastik bertetulang gentian karbon boleh digunakan melalui pengacuan suntikan untuk menghasilkan komponen utama yang bukan sahaja memenuhi keperluan kekuatan struktur tetapi juga mencapai tahap ringan yang melampau.
Pengeluaran Komponen Elektrik
- Komponen sistem bateri: Ini merupakan salah satu aplikasi pengacuan suntikan yang paling pesat berkembang dalam bidang EV. Ia digunakan untuk mengeluarkan:
- Perumah dan rangka modul bateri: Sediakan penebat, perlindungan dan sokongan struktur.
- Penutup atas dan cangkerang bawah pek bateri: Ia dikehendaki mempunyai ketegaran yang tinggi, ringan, kalis api (gred V0) dan prestasi pengedap yang baik.
- Komponen kawalan motor dan elektronik: Ini digunakan untuk menghasilkan penutup hujung motor, penyambung, dan cangkerang serta bahagian penebat unit elektronik kuasa. Komponen ini selalunya memerlukan penggunaan plastik kejuruteraan khas dengan rintangan suhu tinggi dan sifat penebat yang tinggi.
- Komponen sistem pengecasan: Pembuatan pemegang pistol pengecas, cangkerang soket, dsb., yang dikehendaki mempunyai keselamatan dan ketahanan elektrik yang sangat baik.
Interior Design
- Integrasi dalaman pintar: Bahagian dalam kenderaan elektrik semakin condong ke arah kesederhanaan, kecerdasan dan integrasi. Bahagian dalaman acuan suntikan lancar yang besar telah menjadi arus perdana.
- Komponen berfungsi baharu: Bagi memenuhi keinginan pengguna terhadap teknologi, penggunaan bahagian hiasan pemancar cahaya dan permukaan pintar juga semakin meluas.
Pengoptimuman Pengurusan Terma
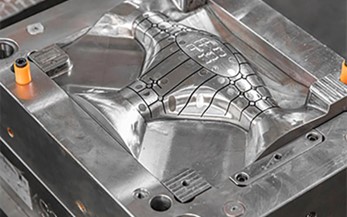
- Paip sistem penyejukan: Paip penyejuk berbentuk kompleks boleh dihasilkan secara bersepadu melalui pengacuan suntikan, sekali gus mengurangkan risiko kebocoran dan meningkatkan kebolehpercayaan sistem.
- Komponen aerodinamik: Kepada mengurangkan rintangan angin dan meningkatkan jarak pemanduan, kenderaan elektrik memberi lebih perhatian kepada reka bentuk aerodinamik. Pengacuan suntikan boleh menghasilkan pelbagai bahagian luaran yang ringan secara ekonomi.
Peningkatan Kecekapan Kos
- Komponen yang sangat bersepadu: Melalui teknologi seperti "pengacuan suntikan berbilang komponen", pelbagai fungsi atau bahan disepadukan dalam satu langkah pengeluaran, sekali gus mengurangkan bilangan bahagian, memudahkan rantaian bekalan dan proses pemasangan.
- Skala dan konsistensi: Komponen lain bagi kenderaan elektrik masih perlu dihasilkan secara besar-besaran, dengan kualiti tinggi dan kos rendah. Kelebihan sedia ada iaitu kecekapan tinggi dan konsistensi pengacuan suntikan yang tinggi boleh terus dimanfaatkan.
Pertimbangan Kos untuk Pengacuan Suntikan Automotif
Kos Acuan
Acuan bahagian automotif biasanya diperbuat daripada keluli acuan berkekuatan tinggi melalui pemesinan CNC yang tepat, pemesinan nyahcas elektrik dan penggilapan. Acuan ini mempunyai struktur yang kompleks dan merangkumi gelangsar, sistem penyejukan dan sistem ekzos.
Kos satu set acuan bahagian dalaman bersaiz sederhana boleh mencecah ratusan ribu hingga jutaan yuan. Jangka hayat acuan dan keupayaannya untuk menghasilkan bahagian yang berkelayakan secara langsung menentukan pulangan pelaburan ini. Pengoptimuman dalam reka bentuk boleh menjimatkan kos yang besar dalam pengeluaran jangka panjang.
Kos Bahan
Bahan merupakan kos utama untuk kemampanan. Alat ganti automotif menggunakan plastik kejuruteraan seperti PP, ABS dan PA secara meluas, serta bahan yang diubah suai. Apabila memilih bahan, keseimbangan harus dicapai antara prestasi dan kos. Di samping itu, kadar penggunaan bahan adalah penting.
Dengan mengoptimumkan reka bentuk saluran aliran dan mengurangkan ketebalan dinding, penggunaan bahan bagi setiap bahagian dapat dikurangkan. Tambahan pula, sama ada bahan sprue dalam pengeluaran boleh dikitar semula dan digunakan semula secara langsung mempengaruhi kos bahan.
Kos Pengeluaran
Semakin pendek masa kitaran, semakin tinggi output per unit masa, dan semakin rendah kos mesin dan buruh yang diperuntukkan. Masa kitaran dihadkan oleh faktor-faktor seperti ketebalan dinding bahagian, kecekapan penyejukan acuan, dan kelajuan suntikan.
Menggunakan keluli acuan berprestasi tinggi untuk meningkatkan penyejukan dan menerima pakai acuan berbilang rongga untuk menghasilkan berbilang bahagian secara serentak merupakan langkah utama untuk meningkatkan kecekapan pengeluaran dan mengurangkan kos setiap bahagian.
Bahagian kerumitan
Reka bentuk bahagian-bahagian tersebut secara langsung memacu semua kos yang dinyatakan di atas. Reka bentuk yang terlalu kompleks dari segi struktur, ketebalan dinding yang tidak sekata, sudut draf yang tidak mencukupi atau memerlukan tekstur permukaan khas akan meningkatkan kesukaran dan kos pembuatan acuan, memanjangkan kitaran pengeluaran, dan boleh meningkatkan kadar produk yang rosak.
Pemprosesan Pasca
Kos dijana selepas bahagian-bahagian dirobohkan. Ini termasuk memangkas pintu pagar, menanggalkan gerinda, menyembur, menyadur elektrik atau memasang dengan bahagian lain seperti sisipan logam. Setiap proses tambahan akan meningkatkan kos buruh, peralatan, ruang dan kawalan kualiti.
Jaminan Kualiti
Bagi memastikan alat ganti tersebut memenuhi piawaian keselamatan dan prestasi industri automotif yang ketat, kos pengujian yang besar mesti dilaburkan.
Pengujian ini terdiri daripada prototaip dan penyahpepijatan acuan awal, pemeriksaan dalam proses semasa pengeluaran, ujian prestasi bahan pihak ketiga secara berkala dan pemeriksaan mesin pengukur koordinat berskala penuh yang diperlukan.
Petua Reka Bentuk untuk Bahagian Acuan Suntikan Automotif
Ketebalan Dinding Seragam
Ketebalan dinding bahagian-bahagian tersebut hendaklah dikekalkan sekata mungkin bagi mengelakkan situasi di mana sesetengah bahagian terlalu tebal atau terlalu nipis.
Ketebalan dinding yang tidak sekata boleh menyebabkan kadar penyejukan yang berbeza, menyebabkan tanda pengecutan dan lekukan di kawasan berdinding tebal, dan kepekatan tegasan dalaman di persimpangan dinding nipis dan tebal, mengakibatkan melengkung, ubah bentuk, atau keretakan pada bahagian.
Sudut Draf yang Betul
Untuk memudahkan penyingkiran bahagian dari acuan dengan lancar selepas penyejukan, semua sisi yang berserenjang dengan permukaan pemisah mesti direka bentuk dengan sudut draf yang mencukupi. Secara amnya, adalah disyorkan bahawa permukaan licin bahagian dalam dan luar mempunyai cerun 1.5° hingga 2° pada setiap sisi.
Bagi permukaan yang terukir, bagi mengelakkan tekstur daripada tercalar semasa proses penyahcetakan, cerun perlu ditingkatkan mengikut kedalaman tekstur.
Reka Bentuk Rusuk Dioptimumkan
Rusuk pengukuhan digunakan untuk meningkatkan ketegaran dan kekuatan bahagian tanpa meningkatkan ketebalan dinding keseluruhan dengan ketara. Ketebalan rusuk hendaklah 50% hingga 60% daripada ketebalan dinding utama untuk mengelakkan kesan pengecutan pada bahagian belakang.
Ketinggian rusuk tidak boleh terlalu tinggi, biasanya tidak melebihi tiga kali ganda ketebalan dinding utama. Akar rusuk mesti direka bentuk dengan peralihan fillet untuk menyebarkan tekanan, dan bahagian atas juga perlu mempunyai fillet.
Peralihan Jejari
Kedua-dua sudut dalam dan luar harus dialihkan dengan lancar dengan sudut bulat. Fillet boleh mengurangkan kepekatan tekanan dengan ketara, meningkatkan kekuatan struktur dan rintangan hentaman bahagian, dan pada masa yang sama meningkatkan keadaan aliran plastik cair dalam rongga acuan, menjadikan pengisian lebih lancar.
Sudut bulat juga bermanfaat untuk pemesinan mekanikal dan rawatan haba acuan, sekali gus memanjangkan hayat perkhidmatannya.
Acuan Suntikan Alat Ganti Automotif NOBLE
Pengacuan suntikan plastik merupakan kaedah yang kos efektif untuk mendapatkan bahagian plastik dalam kuantiti yang kecil dan besar. NOBLE ialah syarikat pengacuan suntikan plastik bertaraf dunia yang boleh menyediakan penyelesaian pembuatan lengkap untuk projek anda. Kami komited terhadap kepuasan pelanggan dan perkhidmatan pengacuan suntikan plastik tersuai kami melibatkan prototaip dan pengeluaran atas permintaan. Anda boleh mengharapkan bahagian yang diacuan suntikan berkualiti tinggi tanpa mengira saiz dan kerumitan.
Perkhidmatan pengacuan suntikan tersuai NOBLE adalah sesuai untuk membuat bahagian acuan yang berkualiti tinggi dan berharga kompetitif dalam masa yang singkat, daripada prototaip plastik hingga pengacuan pengeluaran. Kemudahan pembuatan yang besar dengan mesin yang berkuasa dan tepat memastikan bahawa alat acuan yang sama digunakan untuk mencipta bahagian yang serasi. Lebih baik lagi, kami menyediakan rundingan pakar percuma dengan setiap pesanan pengacuan suntikan, termasuk nasihat reka bentuk acuan, pemilihan bahan dan kemasan untuk aplikasi penggunaan akhir, dan kaedah penghantaran.
- Peralatan Termaju & Harga Kos Efektif
- 10+ tahun Pengacuan Suntikan Bahagian Plastik
- Kilang Bertauliah ISO 9001 & ISO13485
- Sebut Harga Acuan Suntikan Plastik Segera
- Acuan Suntikan Plastik sepantas 2 minggu
- Sediakan Laporan DFM Percuma dalam masa 12 Jam
Soalan Lazim
Apakah pengacuan suntikan automotif?
Acuan suntikan automotif ialah proses pembuatan khusus di mana bahan termoplastik atau termoset dicairkan dan disuntik di bawah tekanan tinggi ke dalam acuan ketepatan untuk menghasilkan bahagian plastik untuk kenderaan. Proses ini digunakan untuk mencipta pelbagai komponen, daripada butang dalaman dan penyambung kecil hingga bahagian luaran yang besar seperti bampar dan panel papan pemuka.
Apakah jenis bahan plastik yang biasa digunakan dalam pengacuan suntikan automotif?
Bahan-bahan biasa termasuk polipropilena (PP), akrilonitril butadiena stirena (ABS), poliamida (nilon, PA), polikarbonat (PC) dan polietilena (PE). Plastik kejuruteraan dan komposit, seperti nilon berisi kaca, juga digunakan secara meluas untuk bahagian yang memerlukan kekuatan tambahan, rintangan haba atau kestabilan dimensi.
Apakah kelebihan utama pengacuan suntikan untuk bahagian automotif?
Kelebihan utamanya ialah kecekapan pengeluaran yang tinggi, kebolehulangan dan ketekalan bahagian yang sangat baik, keupayaan untuk menghasilkan geometri kompleks dengan toleransi yang ketat dan nisbah kos setiap bahagian yang kukuh untuk larian volum tinggi.
Apakah beberapa contoh bahagian automotif yang dibuat dengan pengacuan suntikan?
Contohnya banyak dan termasuk komponen dalaman seperti panel instrumen, panel pintu, pemegang cawan dan lubang udara. Bahagian luaran termasuk bampar, gril, perumah lampu dan penutup roda. Bahagian bawah hud dan bahagian berfungsi juga menggunakan proses ini, seperti takungan bendalir, manifold pengambilan udara, perumah penyambung dan pelbagai pendakap.
Bagaimanakah pengacuan suntikan menyumbang kepada pengurangan berat dalam kenderaan?
Pengacuan suntikan membolehkan reka bentuk dan penghasilan bahagian plastik berdinding nipis dan kuat yang menggantikan komponen logam yang lebih berat. Ini secara langsung mengurangkan berat kenderaan, yang seterusnya meningkatkan kecekapan bahan api dan julat bateri dalam kenderaan elektrik.






