
кіріспе
Балауыз үлгісі жасалады. Оны керамикалық ерітінді жабады. Балауыз ериді. Балқытылған металл құйылады. Керамика үзіліп кетеді. Дайын бөлшек қалады. Бұл инвестициялық құю процесі, ол жоғалған балауыз құю деп те аталады.
Инвестициялық құюдың ұзақ тарихы бар. Зергерлік бұйымдар жасаушылар оны мыңдаған жылдар бұрын қолданған. Бүгінде бұл тығыз төзімділік пен тегіс беттері бар бөлшектерді шығаратын дәл өндіріс әдісі. Көптеген бөлшектерде екінші реттік өңдеу қажет емес.
Неліктен инвестициялық құю соншалықты кеңінен қолданылады? Бұл процесс механикалық өңдеу арқылы қол жеткізу мүмкін емес күрделі геометрияларды өңдей алады, соғу немесе дәнекерлеу қиын материалдарға жарамды, ал оның беткі өңдеуі кейінгі өңдеу операцияларының қажеттілігін азайтады.
Өнеркәсіптің кең ауқымы инвестициялық құюға негізделген. Аэроғарыш өнеркәсібі оны турбина қалақтары мен құрылымдық компоненттері үшін пайдаланады; медицина саласы оны имплантаттар мен хирургиялық құралдар үшін пайдаланады. Автомобиль өнеркәсібі оны турбокомпрессордың дөңгелектері мен отын жүйесінің компоненттері үшін пайдаланады. Өнеркәсіп саласында ол клапандар, сорғылар және қалыптар үшін қолданылады.
Инвестициялық кастинг дегеніміз не?
Инвестициялық кастингтің анықтамасы
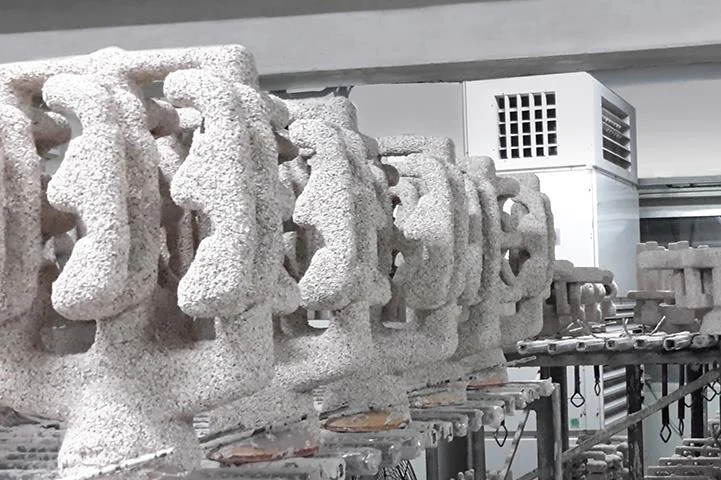
Инвестициялық құю – жоғалған балауыз процесі. Балауыз үлгісі жасалады. Оның айналасына керамикалық қалып жасалады. Балауыз ериді. Металл құйылады. Керамика сынады. Бөлшек қалады.
Тарихы ежелгі Египет пен Қытайға кетеді. Зергерлер оны алтын және қола әшекейлер үшін пайдаланған. Өнеркәсіптік өндіріс 20 ғасырда басталды. «Инвестиция» атауы ақша дегенді білдірмейді. Ол ескі француз сөзінен шыққан investir - жабу немесе қоршау. Керамикалық қабық балауыз өрнегін салады. Термин жабысып қалды.
Инвестициялық кастинг процесі қалай жұмыс істейді
-
Балауыз үлгісін жасаңыз
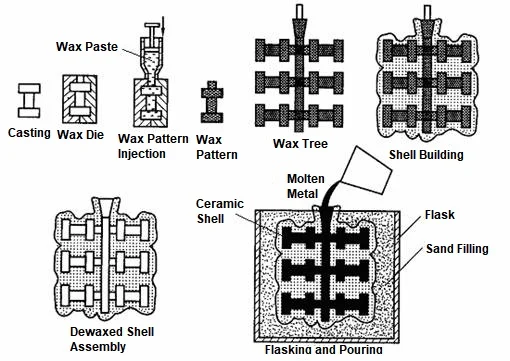
Металл қалып өңделгеннен кейін, оған балауыз құйылады. Бұл балауыз үлгісін жасайды. Бірнеше балауыз үлгілері орталық балауыз шпруіне жалғанған. Барлық құрастыру ағашқа ұқсайды. Бұл «ағаш» әрбір құюда қанша бөлшек жасауға болатынын анықтайды.
-
Керамикалық қабықшаны жасаңыз
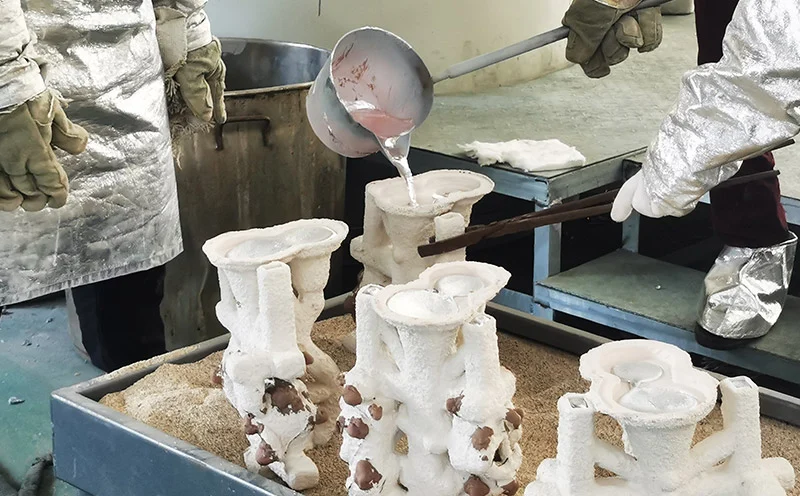
Балауыз қалыпын керамикалық ерітіндіге батырыңыз. Ұсақ құм қабатын, яғни гипсті жағыңыз. Әрбір қабат кепкеннен кейін бұл процесті қайталаңыз. Алты-сегіз қабаттан кейін балауыз қалыпының айналасында берік керамикалық қабық пайда болады.
-
Балауызды алып тастаңыз
Қабық пешке салынады. Балауыз еріп, буланып, қуыс қуыс қалдырады. Бұл қуыс бөлшектің пішініне дәл сәйкес келеді.
-
Балқытылған металды құйыңыз
Балқытылған металл қыздырылған керамикалық қалыпқа құйылады. Тот баспайтын болат, көміртекті болат, алюминий қорытпалары, титан қорытпалары, никель негізіндегі суперқорытпалар, кобальт қорытпалары, қола және жез сияқты әртүрлі материалдар бар. Әрбір материалдың өзіндік құю параметрлері бар.
-
Салқындатып, қабықты сындырыңыз
Металл қатаяды. Керамикалық қабық сынады. Пневматикалық балғалар немесе дірілдейтін жабдық жұмыс істейді. Ағаш кесіледі. Жеке құймалар бөлек құйылады.
-
Бөлімді аяқтаңыз
Қақпа мен шпружканы алып тастаңыз. Термиялық өңдеуден кейін өңдеу жүргізілуі мүмкін. Тек құю арқылы қол жеткізу мүмкін емес ерекшеліктерді жасау үшін бөлшекті өңдеңіз. Жылтырату беткі өңдеуді жақсартады. Өлшемдері мен тұтастығын тексеру үшін бөлшекті тексеріңіз. Осы кезде инвестициялық құю аяқталды және келесі кезеңге өтуге дайын.
Инвестициялық кастингтің негізгі артықшылықтары
Инвестициялық кастинг жоғары құнды компоненттер үшін таңдалады, себебі ол басқа процестермен салыстыруға келмейтін дәлдік деңгейін ұсынады. Оның артықшылықтары кең ауқымды және әрқайсысы құнына, сапаға немесе жеткізу уақытына әсер етеді.
1. Өлшемдік дәлдіктің тамашалығы
Тор пішініне жақын өндіріс дегеніміз бөлшектердің соңғы өлшемдеріне жақын өлшемдермен өндірілетінін білдіреді. Бұл өңдеу қажеттілігін азайтады, өнімнің консистенциясын жақсартады және тығыз құрастыруларға әкеледі. Бұл турбина қалақтары мен хирургиялық құралдар сияқты қатаң төзімділікті қажет ететін бөлшектер үшін тікелей артықшылықтар береді.
2. Жоғары Surface Аяқтау
Керамикалық және балауыз қалыптарының беті тегіс, бұл металл бөлігінің соңғы бетін тегіс етеді. Тегістеу және жылтырату минималды деңгейде сақталады, бұл сыртқы түрін жақсартады. Сонымен қатар, беткі ақаулар азайтылғандықтан, шаршау көрсеткіштері жақсарады.
3. Күрделі геометрияларды шығару мүмкіндігі
Инвестициялық құю өңдеу арқылы қол жеткізу мүмкін емес пішіндерді бере алады. Қабырға қалыңдығы 1 миллиметрге дейін жұқа болуы мүмкін. Ішкі салқындату арналарын қалыптастыруға болады. Басқаша бес осьті өңдеуді қажет ететін күрделі қисықтарға қол жеткізуге болады. Басқаша жағдайда мамандандырылған кесу құралдарын қажет ететін астыңғы кесу ерекшеліктерін өңдеуге болады.
Күрделі конструкциялар өндіріс шығындарын азайта алады, себебі бірнеше процестер бір қадамға біріктіріледі. Бұрын дәнекерлеуді, өңдеуді және құрастыруды қажет ететін бөлшектерді енді біртұтас бөлік ретінде құюға болады.
4. Құйылатын металдардың кең ауқымы
| Қара металдар | көміртекті болат, тот баспайтын болат, аспаптық болат |
| Түсті емес | алюминий, жез, қола |
| Жоғары өнімді қорытпалар | титан, никель суперқорытпалары, кобальт қорытпалары |
Бұл процесс кез келген құйылатын қорытпамен жұмыс істейді. Дәл өндірісте мұндай икемділік сирек кездеседі.
5. Тамаша қайталанымдылық
Балауыз үлгілері біркелкі. Керамикалық қабық процесі бақыланады. Сапаны тексеру қатаң. Мыңдаған немесе миллиондаған бөлшектердің өндірістік циклдері бірдей өлшемдерді сақтайды. Тығыз төзімділікпен жаппай өндіріске қол жеткізуге болады.
6. Өңдеу талаптарының төмендеуі
Құймалар тор тәрізді пішінге жақын болғандықтан, өңдеу шығындары азаяды. Өндіріс жылдамдығы артады, себебі аз материалды алып тастау қажет. Құралдың тозуы азаяды. Еңбек шығындары төмендейді. Бөлшектер үшін тек әрлеу операциялары қажет болуы жиі кездеседі - мысалы, тісті доңғалақ дайындамалары, клапан корпустары, құрылымдық арматура.
7. Материалды тиімді пайдалану
Тор пішініне жақын өндіріс қалдықтардың азаюын білдіреді. Шыбықтан өңдеу материалдың 80%-ын кетіреді, ал инвестициялық құю тек қақпақ пен шпруды алып тастауды қажет етеді. Титан және никель негізіндегі суперқорытпалар сияқты қымбат қорытпалар үшін шығындарды үнемдеу айтарлықтай. Металл қалдықтары аз болған сайын, тұрақтылық та артады.
8. Дизайндың үлкен икемділігі
Күрделі инженерлік жобалар сәтті жүзеге асырылды. Салмақты азайтуға тек қажет болған жағдайда ғана материалды пайдалану арқылы қол жеткізілді. Бөлшектерді біріктіру дәнекерленген құрастырулардың қажеттілігін жойды. Бөлшектер бірнеше компоненттерден жиналғанның орнына бір бөлік ретінде құйылатындықтан, өнімнің өнімділігі артты. Инвестициялық құю арқылы ұсынылатын дизайн еркіндігі оның ең үлкен артықшылығы болып табылады.
Инвестициялық кастингтің шектеулері
Әрбір өндіріс процесі компромисстерді қамтиды. Инвестициялық құю да ерекшелік емес. Оның артықшылықтары нақты, бірақ шектеулері де бар. Бұл шектеулерді елемеу бөлшектердің сапасыз дизайнына және күтпеген шығындарға әкелуі мүмкін.
1. Құрал-жабдықтардың жоғары құны
Балауыз инъекциялық қалыптарды өңдеу қымбатқа түседі. Құрал-саймандарды өндіру дәлдік пен уақытты қажет етеді. Бастапқы инвестиция айтарлықтай. Шығындарды өтеу үшін жеткілікті өндіріс көлемі қажет. Аз көлемді бөлшектер үшін әрбір бөлшекке арналған құрал-сайман құны өте жоғары болуы мүмкін.
2. Өндіріс циклі ұзағырақ
Әрбір кезең процеске уақыт қосады. Қалып жасау бірнеше күнге созылады; қабаттарды қолдану арасында кептіру керек; парафинсіздендіру бірнеше сағатқа созылады; ал қалыпта күйдіру дәл қыздыру қисығын қажет етеді. Осыдан кейін құю және әрлеу жүреді. Инвестициялық құю бөлшектерді бірнеше секунд ішінде жасай алады. Ал балауызсыз құю, керісінше, бірнеше күн немесе аптаға созылады. Дайындау уақыты әлдеқайда ұзағырақ.
3. Өлшем шектеулері
Балауыз өрнектері нәзік. Үлкен өрнектер өз салмағының әсерінен деформацияланады. Керамикалық қабықшалар ауырлап, өңдеу қиынға соғады. Үлкен құймаларды жасау практикалық емес. Практикалық өлшем шегі диаметрі шамамен 300 мм. Үлкен бөлшектер құм құюды немесе басқа процестерді қажет етеді.
4. Балауыз өрнектерінің сынғыштығы
Балауыз майысады. Балауыз сынады. Балауыз температураның өзгеруі кезінде деформацияланады. Сақтау бақыланатын жағдайларды қажет етеді. Тасымалдау мұқият қаптаманы қажет етеді. Өңдеу кезінде сақтық шаралары міндетті. Зақымдалған балауыз үлгісі ақаулы құймаға әкеледі.
5. Керамикалық қабықтың сезімталдығы
Қабықтың жарылуы қыздыру немесе салқындату кезінде пайда болады. Ылғал керамикалық байланысқа әсер етеді. Термиялық соққы қабыршақтануды тудырады. Зеңнің сапасы оператордың шеберлігіне және қоршаған ортаны бақылауға байланысты. Қабық ақаулары тікелей металл бөлікке өтеді.
6. Қарапайым бөлшектердің жоғары құны
Қарапайым геометриялар үшін инвестициялық құю артық. Құм құю арзанырақ. Шыбықтан өңдеу жылдамырақ. Соғу берік бөлшектерді шығарады. Штамптау үлкен көлемде үнемдірек. Инвестициялық құю қарапайым әдістермен өндірілетін бөлшектер үшін үнемді емес.
7. Өндіріс қарқынының баяулауы
Бірнеше кезең қажет. Қолмен жасалатын операцияларды қамтиды. Қабықтарды жасау толық автоматтандырылмаған. Өндіріс кестесі күрделі. Қалыппен құю күніне мыңдаған бөлшектер шығарады. Инвестициялық құю ең жақсы жағдайда жүздеген бөлшектер шығарады. Көлемге қойылатын талаптар шынайы болуы керек.
8. Құю кезіндегі ықтимал ақаулар
Газ кеуектілігі қатаю кезінде еріген газдар шыққан кезде пайда болады. Шөгу қалың бөліктерде қуыстар жасайды. Металл ағындары балқымаған кезде суық тұйықталу пайда болады. Дұрыс емес ағыстар металл ағынының жеткіліксіздігінен пайда болады. Керамикалық қосындылар қабық сынықтарынан пайда болады. Қатаю кезінде ыстық көз жасы пайда болады.
Әрбір ақаудың себебі бар. Әрбір себептің алдын алуы бар. Процесті дұрыс бақылау ақауларды азайтады. Бірақ инвестициялық кастинг ақаусыз емес. Процесс әр кезеңде шеберлікті, тәртіпті және сапаны бақылауды қажет етеді.
Инвестициялық кастинг Басқа құю процестерімен салыстырғанда
Инвестициялық кастинг vs. Құмды құю
| Фактор | Инвестициялық кастинг | Құмды құю |
| дәлдігі | Тығыз (әдетте ±0.1 мм) | Бос (әдетте ±1.0 мм) |
| Беткі қабат | Тегіс (3.2 мкм Ra) | Дөрекі (12.5 мкм Ra) |
| құны | Төмен дыбыс деңгейінде әр бөлік жоғарырақ; жоғары дыбыс деңгейінде төменірек | Бөлшек үшін төменірек; үлкен бөлшектер үшін жақсырақ |
| Бөлшек өлшемі | Шектеулі (ең көбі ~300 мм) | Шексіз (метрлік өлшемдегі бөлшектер) |
| Күрделілік | Биік (жұқа қабырғалар, ішкі өткелдер) | Төменнен орташаға дейін |
Инвестициялық құю дәлдік пен әрлеуде жеңіске жетеді. Құммен құю өлшемі мен бастапқы құны бойынша жеңіске жетеді. Таңдау бөлшек талаптарына байланысты.
Инвестициялық кастинг vs. Кастинг жасау
| Фактор | Инвестициялық кастинг | Кастинг жасау |
| Өндіріс жылдамдығы | Баяу (әр партияға күн) | Жылдам (әр атысқа секунд сайын) |
| Құрастыру | Балауыз қалыптары, керамикалық қабықшалар | Қатты болат қалыптар |
| материалдар | Кең ауқымды (темір, түсті емес, жоғары температураға төзімді қорытпалар) | Темір емес металдармен (алюминий, мырыш, магний) шектелген |
| дәлдік | Өте биік | биік |
| Бағдарламалар | Маңызды компоненттер, төмен-орташа көлем | Көп көлемді тұтынушылық бөлшектер |
Қалыппен құю жылдамырақ. Инвестициялық құю көбірек материалдарды және күрделі геометрияларды өңдейді. Айқасу нүктесі өндіріс көлемі мен материалға қойылатын талаптарға байланысты.
Инвестициялық құю және өңдеу
| Фактор | Инвестициялық кастинг | өңдеу |
| Материалдық қалдықтар | Төмен (желіге жақын пішін) | Жоғары (чип генерациясы) |
| Күрделілік | Жоғары (ішкі мүмкіндіктер қосылған) | Шектеулі (құралдарға қол жеткізу шектеулері) |
| құны | Жоғары дыбыс деңгейінде төменірек | Төмен дыбыс деңгейінде төменірек |
| дәлдік | Жақсы, бірақ соңғы өңдеуді қажет етуі мүмкін | тамаша |
| Өндіріс көлемі | Өндірістік жұмыстарға жарамды | Прототиптер мен шағын партияларға жарамды |
Инвестициялық құю материалды тиімді пайдаланады. Өңдеу бұрыннан төленген материалды алып тастайды. Қымбат қорытпалар үшін құю айтарлықтай шығындарды үнемдейді. Тығыз төзімділігі бар қарапайым бөлшектер үшін өңдеу ең жақсы таңдау болып қала береді. Екі процесс бір-бірін толықтырады, бәсекеге қабілетті емес. Көптеген инвестициялық құймалар маңызды өлшемдерге жету үшін әрлеу өңдеуін алады. Бұл комбинация екі тәсілдің де ең жақсысын ұсынады.
Инвестициялық кастингтен пайда көретін салалар
Инвестициялық құю дәлдікке, материалдың тұтастығына және күрделі геометрияға қатаң талаптар қоятын салаларға қызмет көрсетеді. Әрбір саланың бұл процесті таңдауының өзіндік себептері бар.
аэроғарыштық
Турбокомпрессор қалақтары, ұшақ корпусының құрылымдық компоненттері және отын жүйесінің компоненттері. Бұл компоненттер экстремалды температура мен циклдік жүктемелерге төтеп беруі керек. Инвестициялық құю ішкі салқындату арналарын және өңдеу арқылы қол жеткізу мүмкін емес жұқа қабырғалы құрылымдарды өндіруге мүмкіндік береді. Никель негізіндегі суперқорытпалар мен титан стандартты материалдар болып табылады. Ақауға мүлдем жол берілмейді.
Автокөлік
Турбокомпрессор дөңгелектері. Шығару коллекторлары. Отын бүрку компоненттері. Салмақты азайту және ыстыққа төзімділік таңдауды анықтайды. Инвестициялық құю минималды өңдеуді қажет ететін торға жақын пішіндерді береді. Өндіріс көлемі орташадан жоғарыға дейін. Бұл процесс белгілі бір қолданбалар үшін соғу және қалыптаумен бәсекелеседі.
медициналық
Хирургиялық құралдар. Ортопедиялық имплантаттар. Тіс протездері. Биоүйлесімділік және коррозияға төзімділік міндетті. Тот баспайтын болаттар, кобальт-хром қорытпалары және титан қатаң төзімділікпен құйылады. Бактериялық адгезияны болдырмау үшін беткі қабат тегіс болуы керек. Инвестициялық құю шамадан тыс өңдеусіз осы талаптарға сай келеді.
Мұнай және Газ
Клапан корпустары. Сорғы корпустары. Ұңғыма құралының компоненттері. Бұл бөлшектер жоғары қысымды, коррозиялық сұйықтықтарды және абразивті орталарды көреді. Материалды таңдау өте маңызды. Дуплексті тот баспайтын болаттар мен никель қорытпалары кең таралған. Инвестициялық құю осы компоненттерге қажет күрделі ішкі ағын жолдарын жасайды.

Өнеркәсіптік жабдықтар
Беріліс қораптары. Рычаг иінтіректері. Кронштейн құрастырмалары. Ауыл шаруашылығы техникасы. Құрылыс жабдықтары. Бөлшектерді біріктіру - үлкен артықшылық. Бірнеше құрамдас бөлік бір бөлік ретінде құйылады. Құрастыру жеңілдетілген. Салмағы азайған. Сенімділігі артады.
Теңіз
Пропеллерлер. Сорғы импеллерлері. Теңіз суы жүйесінің компоненттері. Тұзды судағы коррозияға төзімділік өте маңызды. Қола, алюминий қола және дуплексті тот баспайтын болаттар пішінге құйылады. Инвестициялық құю тегіс беткі қабатты қамтамасыз етеді, бұл кедергіні азайтады және тиімділікті арттырады.
Азық-түлікті өңдеу
Клапандар. Фитингтер. Сорғы компоненттері. Санитарлық дизайн тегіс беттерді және коррозияға төзімділікті талап етеді. Тот баспайтын болат - таңдаулы материал. Инвестициялық құю бактериялар жасырынуы мүмкін саңылаулары немесе өткір бұрыштары жоқ бөлшектерді шығарады. Беткі өңдеу қосымша жылтыратусыз FDA талаптарына сәйкес келеді.
қорғаныш
Атыс қаруының компоненттері. Аэроғарыштық бөлшектер. Көлік құралдарының компоненттері. Әскери сипаттамалар жоғары сенімділікті талап етеді. Материалдың тұтастығы өте маңызды. Инвестициялық құю қорғаныс бағдарламалары талап ететін қайталануды және сапаны бақылауды қамтамасыз етеді.
Электр энергиясын өндіру
Турбина қалақтары. Газ турбинасы компоненттері. Бу турбинасының бөлшектері. Жоғары температуралы қорытпалар қажет. Инвестициялық құю тиімділікті арттыруға мүмкіндік беретін аэродинамикалық пішіндер мен ішкі салқындату геометрияларын жасайды. Бұл процесс қазіргі заманғы электр энергиясын өндіру үшін өте маңызды.
Инвестициялық құюды таңдаудың негізгі себептері әртүрлі салаларда әртүрлі. Аэроғарыш саласы күрделі салқындату арналарын қажет етеді; медицина саласы биоүйлесімділікті және беткі өңдеуді қажет етеді; автомобиль өнеркәсібі салмақты азайтуды қажет етеді; ал мұнай-газ секторы коррозияға төзімділікті қажет етеді. Бұл салалардың ортақ ерекшелігі - бұл процестің өнімділігі басқа процестермен салыстыруға келмейді.
Инвестициялық кастингті қашан таңдау керек?
Инвестициялық кастингті пайдалану көбінесе бірнеше практикалық мәселелерге байланысты. Егер осы сұрақтардың көпшілігіне жауап иә болса, онда бұл процесс өте жақсы сәйкес келеді.
Күрделі геометриялар
Бөлшектің пішінін өңдеу арқылы алу қиын ба, әлде мүмкін емес пе? Оның ішкі өткелдері, жұқа қабырғалары немесе күрделі қисықтары бар ма? Басқа құю әдісімен салыстырғанда, инвестициялық құю осы ерекшеліктерді өңдеуге жақсырақ сәйкес келеді.
Дәлдікке қойылатын талаптар
Бөлшек қатаң өлшемдік бақылауды қажет ете ме? Беткі өңдеу функциясы немесе сыртқы түрі үшін маңызды ма? Бұл процесс тор тәрізді пішінді құймаларды шығарады, осылайша екінші реттік өңдеуді азайтады немесе жояды.
Қымбат материалдар
Бөлшек титан, никель негізіндегі суперқорытпалар немесе басқа да қымбат қорытпаларды пайдалана ма? Инвестициялық құю материал шығынын азайтады. Жоңқалар пайда болмайды, сондықтан қалдықтар азаяды. Нәтижесінде үнемделген шығындар қалып құнын өтеуге жеткілікті.
Орташа және жоғары өндіріс көлемдері
Сіз жыл сайын жүздеген немесе мыңдаған бөлшектер шығарасыз ба? Қалыптау шығындары бүкіл өндіріс кезеңіне бөлінеді. Бір бөлшектің құны төмендеген сайын, бұл процесс тиімді бола түседі.
Құрастыру қадамдарының қысқартылуы
Бірнеше құрамдас бөлікті бір құймаға біріктіруге бола ма? Инвестициялық құю дәнекерленген құрастырмаларды болдырмайды және бекіткіштерге деген қажеттілікті жояды, осылайша құрастыру уақытын қысқартады және сенімділікті арттырады.
Жоғары сапалы бетті әрлеу
Бөлшектің дұрыс жұмыс істеуі немесе нормативтік стандарттарға сай болуы үшін тегіс бет қажет пе? Керамикалық корпустар ұсақ бөлшектермен және таза бетпен ерекшеленуі мүмкін, бұл жылтырату мен тегістеу қажеттілігін азайтады.
Инвестициялық кастинг қашан ең жақсы таңдау емес?
Бұл процесс барлық жағдайларға жарамайды. Кейбір жағдайларда басқаша тәсіл қажет.
Өте үлкен бөлшектер
Диаметрі немесе ұзындығы 300 миллиметрден асатын бөлшектер бұл процеске жарамсыз. Балауыз өрнегі деформацияланады, ал керамикалық қабық көлемді және сынғыш болады. Құммен құю үлкен бөлшектерді арзанырақ өңдеуге мүмкіндік береді.
Шағын партиялар және қарапайым бөлшектер
Қарапайым кронштейндер немесе жалпақ пластиналар инвестициялық құюды қажет етпейді. Шыбықтан өңдеу жылдамырақ, ал құммен құю арзанырақ. Соғу механикалық қасиеттерді жақсарта алады. Шағын сериялы өндірісте қалыпқа инвестициялық құюмен байланысты шығындарды өтеу мүмкін емес.
Өте ірі көлемді өндіріс
Қалыппен құю бөлшектерді бірнеше секунд ішінде жасай алады, ал инвестициялық құю бірнеше минут немесе сағатты алады. Жылдық өндіріс көлемі 100 000 бірліктен асатын жағдайда қалыппен құю немесе штамптау үнемдірек. Цикл уақытындағы айырмашылық шешуші фактор болып табылады.
Соғу немесе өңдеуге қолайлы компоненттер
Жоғары беріктікке ие құрылымдық компоненттер әдетте соғу арқылы жасалады. Олар жоғары түйіршікті құрылымды және ұзақ қызмет ету мерзімін ұсынады. Қарапайым цилиндрлік немесе призмалық бөлшектерді механикалық өңдеу арқылы өндіру тиімдірек. Балауызсыз құю барлық қолданыстар үшін ең қолайлы процесс емес.
Бұл процесс мамандандырылған және белгілі бір салаларда жақсы жұмыс істейді. Қолдану аясынан тыс болған кезде, басқа әдістер қолайлырақ. Процесс керісінше емес, бөлшектің сипаттамаларына негізделіп таңдалуы керек.
Неліктен инвестициялық кастинг үшін NOBLE таңдау керек және Дәлдік өндіріс?
Дұрыс процесс маңызды. Дұрыс серіктес те маңызды. NOBLE өндірістен де көп нәрсені ұсынады. Біз инженерлік және өндірістік шешімдерді тұжырымдамадан бастап дайын өнімге дейін жеткіземіз.
Кешенді өндірістік қызметтер
NOBLE металл және пластик өңдеумен айналысады. Кең мүмкіндіктер. Әртүрлі салалар. Бір прототип немесе жоғары көлемді өндіріс — инженерлік және өндірістік топтар жобаның әрбір кезеңінде тұтынушылармен тығыз жұмыс істейді.
Дизайннан құрастыруға дейін
Өндіріс - бұл оқиғаның бір бөлігі ғана. NOBLE кешенді шешімдерді ұсынады. Біз ең алғашқы жобалау кезеңінен бастап ынтымақтасамыз. Техникалық ұсыныстар өндірісті жақсартады, өндіріс шығындарын азайтады және өнімнің өнімділігін арттырады.
Біздің интеграцияланған жұмыс процесіміз мыналарды қамтиды:
- Өнім дизайнына қолдау көрсету
- Инженерлік шолу
- Материалды таңдау
- Прототип өндірісі
- Жаппай өндіріс
- Беттік өңдеу
- жиналыс
- Қорытынды тексеру
- Орау және жеткізу
Бұл бірыңғай тәсіл әзірлеуді жеңілдетеді. Процесс барысында тұрақты сапа сақталады. Берілу кезінде үзілістер болмайды. Саусақпен нұсқау болмайды.
Сенуге болатын сапа
Сапа - әрбір жобаның негізі. NOBLE халықаралық деңгейде танылған сапа менеджменті жүйелері бойынша жұмыс істейді.
Біздің сертификаттарымызға мыналар кіреді:
- ISO 9001: 2015 – Сапа менеджменті жүйесі
- ISO 13485: 2016 – Медициналық құрылғылардың сапа менеджменті жүйесі
Бұл сертификаттар біздің сапаға, процестерді бақылауға, бақылауға және салалардың кең ауқымындағы тұтынушылардың қанағаттануына деген міндеттемемізді көрсетеді.
FAQ
Инвестициялық кастингтің негізгі артықшылықтары қандай?
Жоғары өлшемді дәлдік, тамаша беткі өңдеу, күрделі геометрияларды жасау мүмкіндігі, кең материал таңдауы және материал қалдықтарының минималды мөлшері.
Инвестициялық кастингтің қандай кемшіліктері бар?
Құюмен салыстырғанда құрал-жабдықтардың жоғары құны, ұзақ мерзімді жеткізу, өлшем шектеулері және өндіріс қарқынының баяулығы.
Неліктен инвестициялық кастинг қымбатырақ?
Балауыз өрнегін жасау және керамикалық қабықтарды жасау көп еңбекті және уақытты қажет етеді. Бұл процесс бірнеше кезеңдерді және білікті операторларды қажет етеді, бұл әрбір бөлшектің құнын төмен көлемде арттырады.
Инвестициялық құюда қандай металдарды пайдалануға болады?
Көміртекті болаттар, тот баспайтын болаттар, аспаптық болаттар, алюминий қорытпалары, жез, қола, титан қорытпалары, никель негізіндегі суперқорытпалар және кобальт негізіндегі қорытпалар.
Инвестициялық құю жаппай өндіріске жарамды ма?
Иә, орташа және жоғары көлемдер үшін, егер құрал-саймандар құны үлкен өндіріс кезеңдерінде амортизацияланса. Өте жоғары көлемдер үшін қалыптарды құю жылдамырақ және арзанырақ болуы мүмкін.
Инвестициялық кастинг қаншалықты дәл?
Әдеттегі төзімділік ±0.1 мм-ден ±0.2 мм-ге дейін, бұл бөлшектің өлшемі мен геометриясына байланысты. Кейбір ерекшеліктер процесті басқару арқылы қатаң төзімділікті сақтай алады.
Инвестициялық кастингті қандай салалар жиі қолданады?
Аэроғарыш, автомобиль өнеркәсібі, медициналық, мұнай және газ өнеркәсібі, өнеркәсіптік жабдықтар, теңіз өнеркәсібі, тамақ өнеркәсібі, қорғаныс және энергетика.
Инвестициялық құю мен құм құюдың айырмашылығы неде?
Инвестициялық құю қатаң төзімділікті, тегіс беткі өңдеуді және күрделі ішкі ерекшеліктерді жасау мүмкіндігін ұсынады. Құммен құю үлкенірек бөлшектерді өңдейді және құрал-саймандардың құнын төмендетеді, бірақ кедір-бұдыр беттер мен босаң төзімділіктерді тудырады.
Инвестициялық құю жұқа қабырғалы бөлшектерді шығара ала ма?
Иә. Қабырға қалыңдығын 1 мм-ге дейін жеткізуге болады. Керамикалық қабық пен балауыз өрнегі процесі жұқа кесінділерді бұрмалаусыз жасауға мүмкіндік береді.







