
кіріспе
Негізгі бөлшектер үшін стандартты құю әдістері өте қолайлы: металды қалыпқа құйып, суытыңыз, содан кейін бөлшекті алып тастаңыз. Бұл әдіс көптеген талаптарға сай келеді.
Дегенмен, материалдың шегінен асып кеткеннен кейін вакуумдық металл құю сәтсіздікке ұшырайды. Тотығу жүреді, газдар ішінде қалып қояды және кеуектілік пайда болады. Бөлшектер кез келген жүктемеге ұшырамас бұрын да істен шығады. Мәселе металдың өзінде емес, құю ортасында.
Вакуумдық металл құю қоршаған ортаның осы әсерлерін жояды — ауаның, ылғалдың және тотығудың болмауы. Балқытылған металл таза күйінде қалады, ал алынған бөлшектер тығыз болады. Ішкі ақауларға төтеп бере алмайтын компоненттер үшін бұл ең қолайлы шешім.
Бұл нұсқаулық үш нәрсені қамтиды. Процестен ең көп пайда көретін нақты қорытпалар. Артықшылықтары мен ымыралары. Вакуумдық металл құю міндетті емес, бірақ міндетті болып табылатын нақты әлемдегі қолданыстар.
Вакуумдық металл құю үшін қандай қорытпаларды қолдануға болады?
Кейбір металдар ауамен әрекеттесіп, тотығу мен газдың сіңуін тудырады, бұл сайып келгенде сынғыш немесе кеуекті құймаларға әкеледі. Вакуумдық металл құю бұл мәселені реактивті атмосфераны жою арқылы шешеді. Төменде ең көп пайда әкелетін санаттар келтірілген.
Реактивті металдар
Ti-6Al-4V стандарты ретінде қолданылатын титан қорытпалары оттегіге күшті жақындыққа ие. Олардың бетінде жұқа оксид қабаты пайда болады. Бұл өздігінен проблема емес. Дегенмен, оттегі материалға сіңіп, кристалдық құрылымның сынғыштығына әкеледі және осылайша оның шаршау мерзімін қысқартады. Цирконий де ұқсас әрекет етеді. Бұл екі материал да ерекшеліксіз балқытылып, вакуумда немесе инертті атмосферада құйылуы керек.
Бұл вакуумдық құйма қорытпалары аэроғарыш, медициналық имплантаттар және жоғары өнімді автомобиль компоненттері сияқты салмақ пен беріктікке өте жоғары талаптар қойылатын салаларда кеңінен қолданылады. Бұл компоненттер оттегінің енуіне төтеп бере алмайтындықтан, олардың жоғары құны толығымен ақталған.
Жоғары температуралы суперқорытпалар
Inconel 625, 713C және 718 сияқты никель негізіндегі қорытпалар қатты ыстыққа арналған. Олар 700°C және одан жоғары температурада беріктігін сақтайды. Бірақ балқу кезінде газдың жиналуына сезімтал. Оттегі мен азот түйіршік шекараларында карбидтер мен нитридтер түзеді. Қорытпа сынғыш болады. Жылжымалылыққа төзімділік төмендейді.
Кобальт негізіндегі қорытпалар (мысалы, Stellite) клапандар, клапан орындықтары және кесу жиектері сияқты тозуға төзімді қолданбаларда қолданылады. Қаттылығы мен коррозияға төзімділігін сақтау үшін бұл қорытпалар жоғары тазалықтағы балқыту процесін қажет етеді.
Вакуумдық металл құю турбина қалақтары, қозғалтқыш компоненттері және шығару жүйелері үшін өте маңызды. Вакуумдық қорғаныссыз бұл қорытпалар қажетті механикалық қасиеттерге сай келе алмайды.
Жоғары сапалы болаттар
Тот баспайтын болат және төмен легирленген болат титан сияқты реактивті емес. Дегенмен, ауада балқытылған кезде олар сутекті сіңіреді. Бұл сутегі балқытылған металда ериді және қатаю кезінде шығады, нәтижесінде кеуектілік пайда болады. Одан да жаманы, сутегі металл құрылымын мортты етеді, бұл шаршау мерзімін айтарлықтай қысқартады.
Вакуумдық металл құю сутегіні проблема тудырмас бұрын кетіреді. Балқыма вакуумдық ортада газсыздандырылады, бұл болатты таза ұстайды және оның шаршау мерзімін ұзартады. Бұл берілістер, біліктер және шасси компоненттері үшін өте маңызды.
Алюминий қорытпалары
Алюминий вакуумдық балқудың ең айқын кандидаты емес. Ол тез тотығады, бірақ оксид қабықшасы қорғаныш болып табылады. Нақты мәселе газ кеуектілігінде. Сутегі балқытылған алюминийде оңай ериді. Қатқан кезде ол тесіктер түзеді. Механикалық қасиеттері нашарлайды.
AlSi10Mg және алюминий-литий сияқты қорытпалар вакуумдық өңдеуден пайда табады. Балқыма толығымен газсыздандырылады. Құйма тығыз болады. Автокөлік құймаларының құрамдас бөліктері үшін кеуектілік қысымның ағып кетуіне және өңдеу мәселелеріне әкеледі. Вакуумдық металл құю бұл мәселелерді жояды.
Металл вакуумдық құюда ең көп қолданылатын металл қандай?
Никель негізіндегі суперқорытпалар, кобальт негізіндегі суперқорытпалар және титан қорытпалары. Олар вакуумдық металл құюда ең жиі өңделетін материалдар. Олар арзан болғандықтан емес, процесті қажет ететіндіктен.
Маңызды фактор
Реактивтілік анықтаушы фактор болып табылады. Бұл металдардың оттегіге өте күшті жақындығы бар. Титан оттегін белсенді түрде сіңіреді. Никель қорытпалары жоғары температурада әрекеттеседі. Кобальт негізіндегі қорытпалар құрылымдық беріктікті әлсірететін оксидтер түзеді.
Реактивтілік анықтаушы фактор болып табылады. Бұл металдардың оттегіге өте күшті жақындығы бар. Титан оттегін белсенді түрде сіңіреді. Никель қорытпалары жоғары температурада әрекеттеседі. Кобальт негізіндегі қорытпалар құрылымдық беріктікті әлсірететін оксидтер түзеді.
Вакуумдық металл құю атмосфералық ортаның әсерін жояды. Балқыма таза күйінде қалады, ал қатты фазалы құрылым бүтін қалады, осылайша металлургиялық тұтастықты қамтамасыз етеді. Бұл қорытпалардың турбина қалақтары, реактивті қозғалтқыш компоненттері, медициналық имплантаттар және жоғары өнімді автомобиль бөлшектері сияқты маңызды қолданбаларда жұмыс істей алатын жалғыз себебі.
Шығындарды негіздеу
Бұл металдар қымбат. Вакуумдық процесс құнын арттырады. Дегенмен, басқа әдістер одан да онша қолайлы емес. Егер ауада құйылса, сынықтардың пайда болу жылдамдығы 50%-дан 80%-ға дейін жетеді. Бұл өндіріс емес; бұл материалды ысырап ету. Вакуумдық процесс сынықтардың пайда болу жылдамдығын азайтады, өнімділікті арттырады және жақсы бөлшектің құнын қолайлы деңгейге дейін төмендетеді.
Міне, сондықтан никель, кобальт және титан вакуумдық құю үшін ең көп таралған таңдау болып табылады. Вакуумдық металл құю мүмкін емес; бұл қорытпалардың сенімді жұмысын қамтамасыз етудің жалғыз жолы.
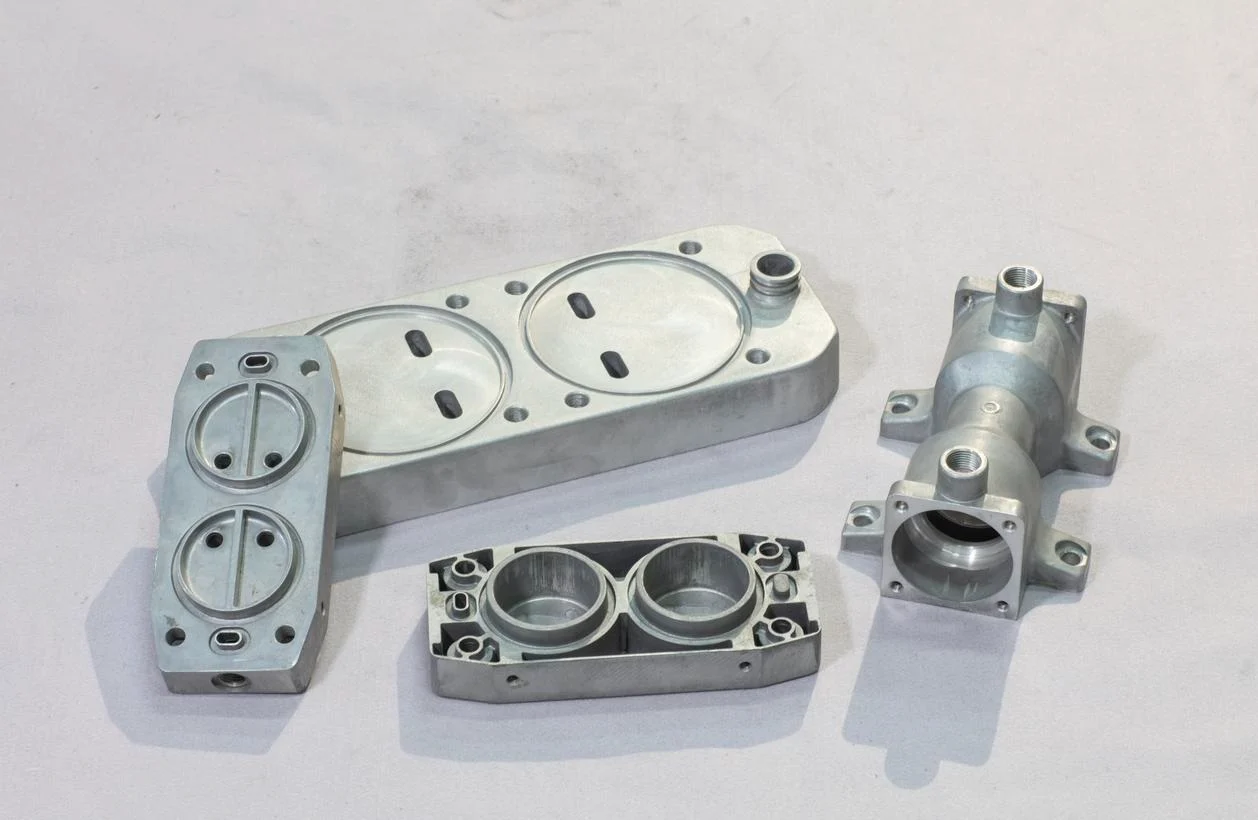
Басқа процестермен салыстырғандағы артықшылықтары мен кемшіліктері
Әрбір процесс өзара келісімді қажет етеді. Вакуумдық металл құю да ерекшелік емес. Оның артықшылықтары айқын, шығындары да айқын. Төменде екеуінің арасындағы өзара келісімдер сипатталған.
Вакуумдық металл құюдың артықшылықтары
-
Жоғары тазалық
Оттегі жоқ. Ылғал жоқ. Газ қоспалары жоқ. Балқыма таза күйінде қалады. Қатты фаза тығыз болып қалады. Деректер мұны растайды. Алюминий қорытпаларында вакуумдық құю созылу беріктігін 6%-дан астамға, ал созылғыштығын 25%-ға арттыра алады.
-
Тамаша беткі өңдеу және дәлдік
Қалып таза толтырылады. Бетінде оксид қабықшалары пайда болмайды. Газ көпіршіктері беткі ақауларды тудырмайды. Бөлшек тегіс шығады. Төзімділік тығызырақ. Екінші реттік өңдеу азаяды және кейде жойылуы мүмкін.
-
Күрделі геометриялар
Жұқа қабырғалы кесінділер толтырылады. Күрделі көлденең қималар қайта жасалады. Вакуум металды қалыпқа тартады. Ешқандай қалдық ауа ағынға кедергі келтірмейді. Гравитациялық құю арқылы өндіру мүмкін емес бөлшектер қазір кең таралған.
-
Қоршаған ортаның пайдасы
Құм құю кезінде V-процесс құм бөлшектерін бір-бірімен байланыстыру үшін вакуумды пайдаланады. Ол химиялық байланыстырғыштарды немесе органикалық еріткіштерді қажет етпейді, бұл қалдықтарды азайтады және шеберхана ортасын таза етеді.
Бұл NOBLE инженерлерінің вакуумдық металл құюды қарастырған кезде ескеретін негізгі артықшылықтары мен кемшіліктері. Артықшылықтары таңқаларлық. Бірақ кемшіліктері де маңызды. Олар процестің белгілі бір бөлшек үшін ақталғанын анықтайды.
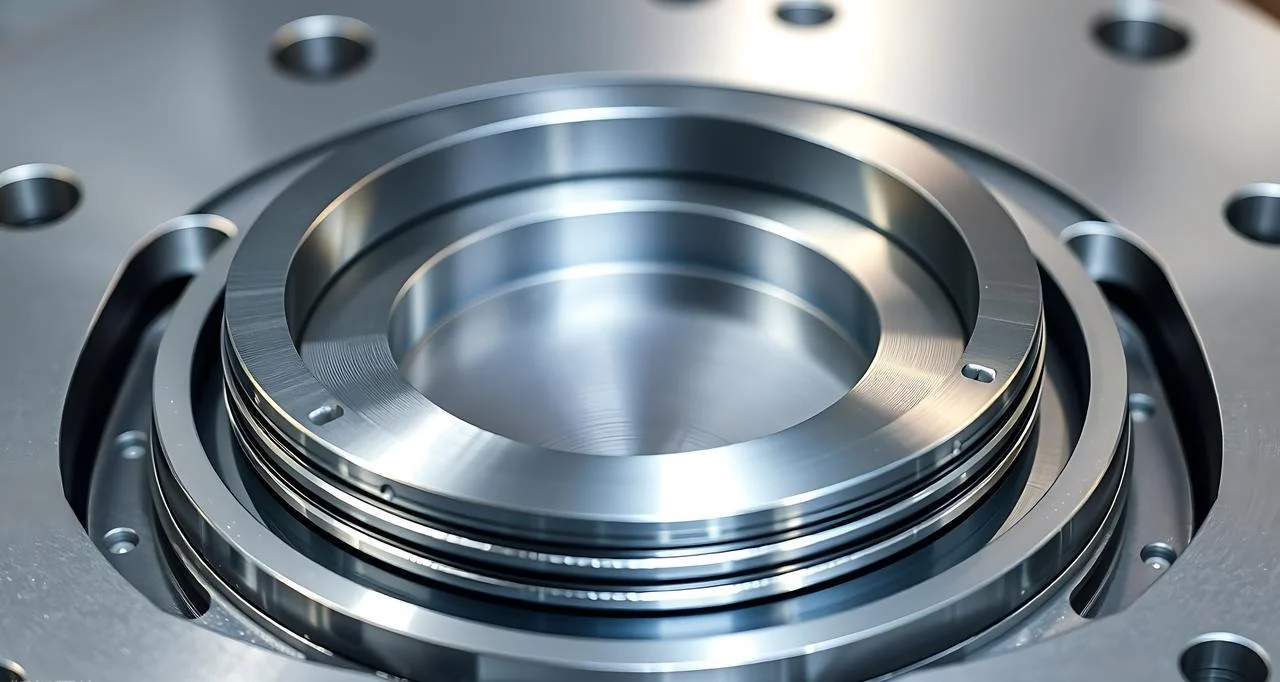
Вакуумдық металл құюдың кемшіліктері
-
Жоғары құны
Вакуумдық металл құю жабдықтары қымбат. Вакуумдық камера, сорғылар және тығыздау жүйелері қымбат. Техникалық қызмет көрсету шығындары да пайдалану бюджетіне қосылады. Сорғыларды күрделі жөндеу қажет, ал тығыздағыштарды ауыстыру қажет. Капиталдық шығындар айтарлықтай көп.
-
Баяу өндіріс
Цикл уақыты гравитациялық немесе қалыптау құюға қарағанда ұзағырақ. Камера эвакуациялануы керек. Балқыма вакуумда ұсталуы керек. Салқындату жылдамдығы бақыланады. Вакуумдық металл құю көп көлемді өндіріске арналмаған; керісінше, ол шағын және орта көлемді өндіріске ең қолайлы.
- Процесс шектеулері
Кейбір вариациялар геометриялық шектеулер қояды. V-тәрізді процесс үлкен пластина тәрізді пішіндермен күреседі. Үлкен болат құймаларда «тәж» ақаулары пайда болады - вакуумдағы біркелкі емес қатаюдан туындаған көтерілген орталық қима. Бұл келісімді бұзушылар емес. Бірақ бұл жобалаушы инженерлер сақтауы керек шектеулер.
Шешім матрицасы:
Қолдану сценарийі анық болғаннан кейін, таңдау айқын болады.
Вакуумдық металл құюды таңдаңыз: Аэроғарыш немесе медицина салаларындағы істен шығуы мүлдем қолайсыз маңызды компоненттерге жарамды. Турбина қалақтары. Имплантаттар. Әуе кемесінің құрылымдық компоненттері. Бұл компоненттер ешқашан істен шығуы керек болғандықтан, құны ақталады.
Дәстүрлі құюды таңдаңыз: Белгілі бір деңгейдегі кеуектілік қолайлы болатын көп көлемді, арзан тұтынушылық бөлшектерге жарамды. Кронштейндер. Корпустар. Сәндік бөлшектер. Егер тесіктердің аз саны функционалдылыққа әсер етпесе, шығындарды үнемдеу мағыналы.
Жоғарыда өндіріс тұрғысынан вакуумдық құюдың практикалық артықшылықтары мен кемшіліктері сипатталған. Вакуумдық металл құю барлық жағдайда артықшылықты емес, бірақ дұрыс қолдану кезінде айқын артықшылықтар береді. Шешім матрицасы процесті нақты бөлікке сәйкестендіруге көмектеседі.
Вакуумдық металл құюдың практикалық қолданылуы
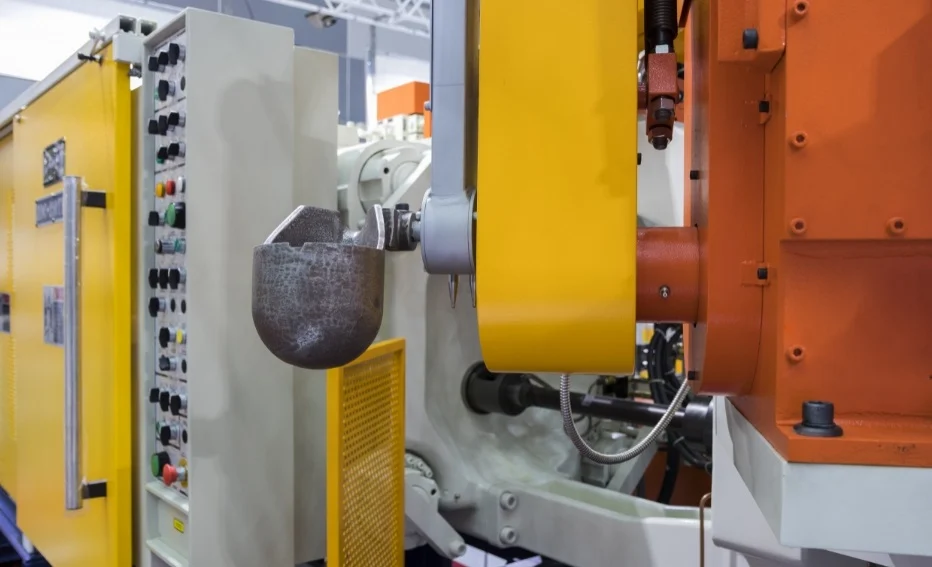
Вакуумдық құюдың барлық қолданылу салаларында ортақ қағида бар: бөлшектер ешқашан істен шықпауы керек. Кернеу кезінде, ұзақ мерзімді пайдалану кезінде немесе нақты пайдалану кезінде олар ешқашан істен шықпауы керек. Істен шығу құны тым жоғары. Дәл осы себепті вакуумдық металл құю жасалды.
Аэроғарыш және қорғаныс
Турбожелдеткіш қалақшалары жоғары жылдамдықпен айналады. Қозғалтқыш компоненттері өте жоғары температураға ұшырайды. Сонымен қатар, құрылымдық компоненттер бүкіл ұшақтың жүктемесін көтереді. Никель негізіндегі суперқорытпалар - мысалы, Inconel және Waspaloy - таңдаулы материалдар. Олар тіпті 700°C температурада да беріктігін сақтайды. Дегенмен, олардың өнімділік әлеуетін толық жүзеге асыру үшін олар вакуумдық өңдеуден өтуі керек. Кеуектілік олардың істен шығуына әкелуі мүмкін, ал тотығу олардың қызмет ету мерзімін қысқартады. Вакуумдық металл құю осы компоненттер үшін қажетті таза микроқұрылымды жасайды.
медициналық
Имплантаттар адам ағзасына енгізіледі, ал хирургиялық құралдар кесу және ұстау үшін қолданылады. Екеуі де биоүйлесімді болуы керек және толық тазалықты талап етеді. Титан қорытпалары бұл салада басым. Шағын партиямен теңшеу өте кең таралған. Медициналық құрылғылар өнеркәсібінде вакуумдық құюды қолдану артып келеді, себебі ол болжамды механикалық қасиеттері бар ақаусыз компоненттерді шығарады. Кеуектіліктің болмауы коррозия орындарының жоқтығын білдіреді; қоспалардың болмауы шаршаудың басталу нүктелерінің жоқтығын білдіреді.
Автокөлік
Жеңіл құрылымдық компоненттер отын шығынын азайта алады. Турбокомпрессордың жұмыс дөңгелегі минутына 150 000 айналымға дейінгі жылдамдықпен айналады. Бұл екі фактор да беріктік пен тығыздыққа жоғары талаптар қояды. Алюминий-литий қорытпалары мен титанды пайдалану барған сайын кең таралуда. Вакуумдық металл құю жұқа қабырғалы конструкцияларды жасауға мүмкіндік береді, ал дәстүрлі құю процестері мұндай құрылымдарды сенімді түрде толтыра алмайды.
Жалпы өндірістік
Ауыр техниканың құрамдас бөліктері — сорғы корпустары, клапан корпустары, жоғары қысымды арматуралар — циклдік жүктемелер мен коррозиялық сұйықтықтарды қараңыз. Тот баспайтын болаттар мен никель қорытпалары стандартты болып табылады. Вакуумдық металл құю бұл бөлшектердің ағып кетуіне немесе жарылуына әкелетін кеуектіліктің болмауын қамтамасыз етеді.
Неліктен вакуумдық металл құю үшін NOBLE таңдау керек?
Біздің негізгі мүмкіндіктеріміз
Металл өңдеу дәл өңдеуді, құюды және әрлеуді қамтиды. Пластикалық өңдеу инъекциялық қалыптауды, CNC өңдеуді және тапсырыс бойынша дайындауды қамтиды. Бұл бөлек бөлімдер емес. Олар біріктірілген мүмкіндіктер. Бір бөлігін құюға және өңдеуге болады. Екіншісін қалыптауға және жинауға болады. Өту біркелкі.
Толық қызмет көрсету
Өндіріс – бұл бүкіл оқиға емес. Барлық процесс әлдеқайда ертерек басталады: дизайнға шолу, өндіріске жарамдылық дизайны (DFM) және прототиптеу. Өңдеуден кейін процесс құрастыру, әрлеу және қаптаумен жалғасады. NOBLE кешенді шешімдер ұсынады. Бұл бізді тек өндіруші ғана емес, толыққанды өндірістік серіктес етеді.
Сізге сенуге болатын сапа
ISO 9001:2015 жалпы өндіріске арналған сапа менеджменті жүйелерін қамтиды. Процестер бірізді. Бақылау шаралары құжатталған. Тексерулер бақыланатын.
ISO 13485:2016 медициналық құрылғыларға қойылатын қатаң талаптарды қосады. Бақылау мүмкіндігін күшейту. Процесті валидациялауды күшейту. Құжаттама толық және мұқият. Бұл сертификат NOBLE компаниясын ISO 13485 сертификатталған өндіруші ретінде белгілейді, бұл оны медициналық құрылғылар индустриясына жоғары деңгейде реттелетін қызмет көрсетуге білікті етеді.
NOBLE компаниясымен серіктес болыңыз
Сізде ультра дәл 5 осьті өңдеуді қажет ететін вакуумды-құймалы турбина компоненті, мінсіз беткі өңдеуді қажет ететін медициналық имплант корпусы немесе қаңылтыр металл мен өңделген бөлшектерді біріктіретін күрделі құрастыру болсын, NOBLE - сіздің бір көзден тұратын шешіміңіз.
FAQ
Алюминийді вакуумдық құюға бола ма?
Иә. AlSi10Mg сияқты қорытпалар әдетте осылай өңделеді. Вакуум еріген сутекті кетіреді, кеуектілікті жояды және механикалық қасиеттерді жақсартады.
Неліктен титан вакуумда құйылады?
Титан жоғары температурада оттегімен және азотпен агрессивті әрекеттеседі. Вакуум бұл газдарды кетіреді, сынғыштықтың алдын алады және икемділікті сақтайды.
Вакуумдық құю қымбат па?
Жабдықтар мен техникалық қызмет көрсету шығындары жоғары. Бірақ құндылығы жоғары, маңызды бөлшектер үшін өнімділікті арттыру және ақауларды азайту инвестицияны ақтайды.
Вакуумдық құю мен қалыптау құюдың айырмашылығы неде?
Қалыппен құю көп көлемді және жылдам. Вакуумдық металл құю жылдамдықтан гөрі сапаға басымдық береді, қалыппен құюдан аулақ бола алмайтын газ ақауларын жояды.
Вакуумдық металл құюдан қандай салалар көбірек пайда көреді?
Аэроғарыш, медициналық, автомобиль және қорғаныс. Бұл салалар кеуектілігі қолайсыз болатын маңызды компоненттерді пайдаланады.
NOBLE дизайн қызметтерін ұсына ма?
Иә. Біз тек өндірісті ғана емес, сонымен қатар толық жобалаудан құрастыруға дейінгі шешімдерді ұсынамыз. DFM талдауы, прототиптеу және құрастыру қызметтің бір бөлігі болып табылады.







