
кіріспе
Жылдам прототиптеу және аз көлемді өндіріс туралы сөз болғанда қандай өндірістік процестер еске түседі ? Шын мәнінде, кез келген процесті қолдануға болады — бәрі шығын мен уақытқа байланысты: қай нұсқа ақшаға жақсырақ құндылық ұсынады және жылдамырақ?
Бұл мақалада мен сіздермен бірге жылдам прототиптеу және аз көлемді өндіріс үшін ең қолайлы екі процесті - вакуумдық құю және 3D басып шығаруды қарастырамын.
Бұл талдау жобалау топтарына келесілерді үйретеді: Әрбір әдіс үшін шығындар құрылымдары. Теориялық тұжырымдар емес, нақты әлемдегі жылдамдық. – Материалдық нұсқалар және олардың шектеулері. Олар сондай-ақ геометриялық еркіндік пен репликацияның дәлдігі туралы біледі. Ең бастысы, олар бір процестің екіншісінен айқын асып түсетін көлем шегін біледі. Маркетингтік ауытқулар жоқ. Тек өнімдерді жеткізуі керек адамдарға арналған практикалық нұсқаулық.
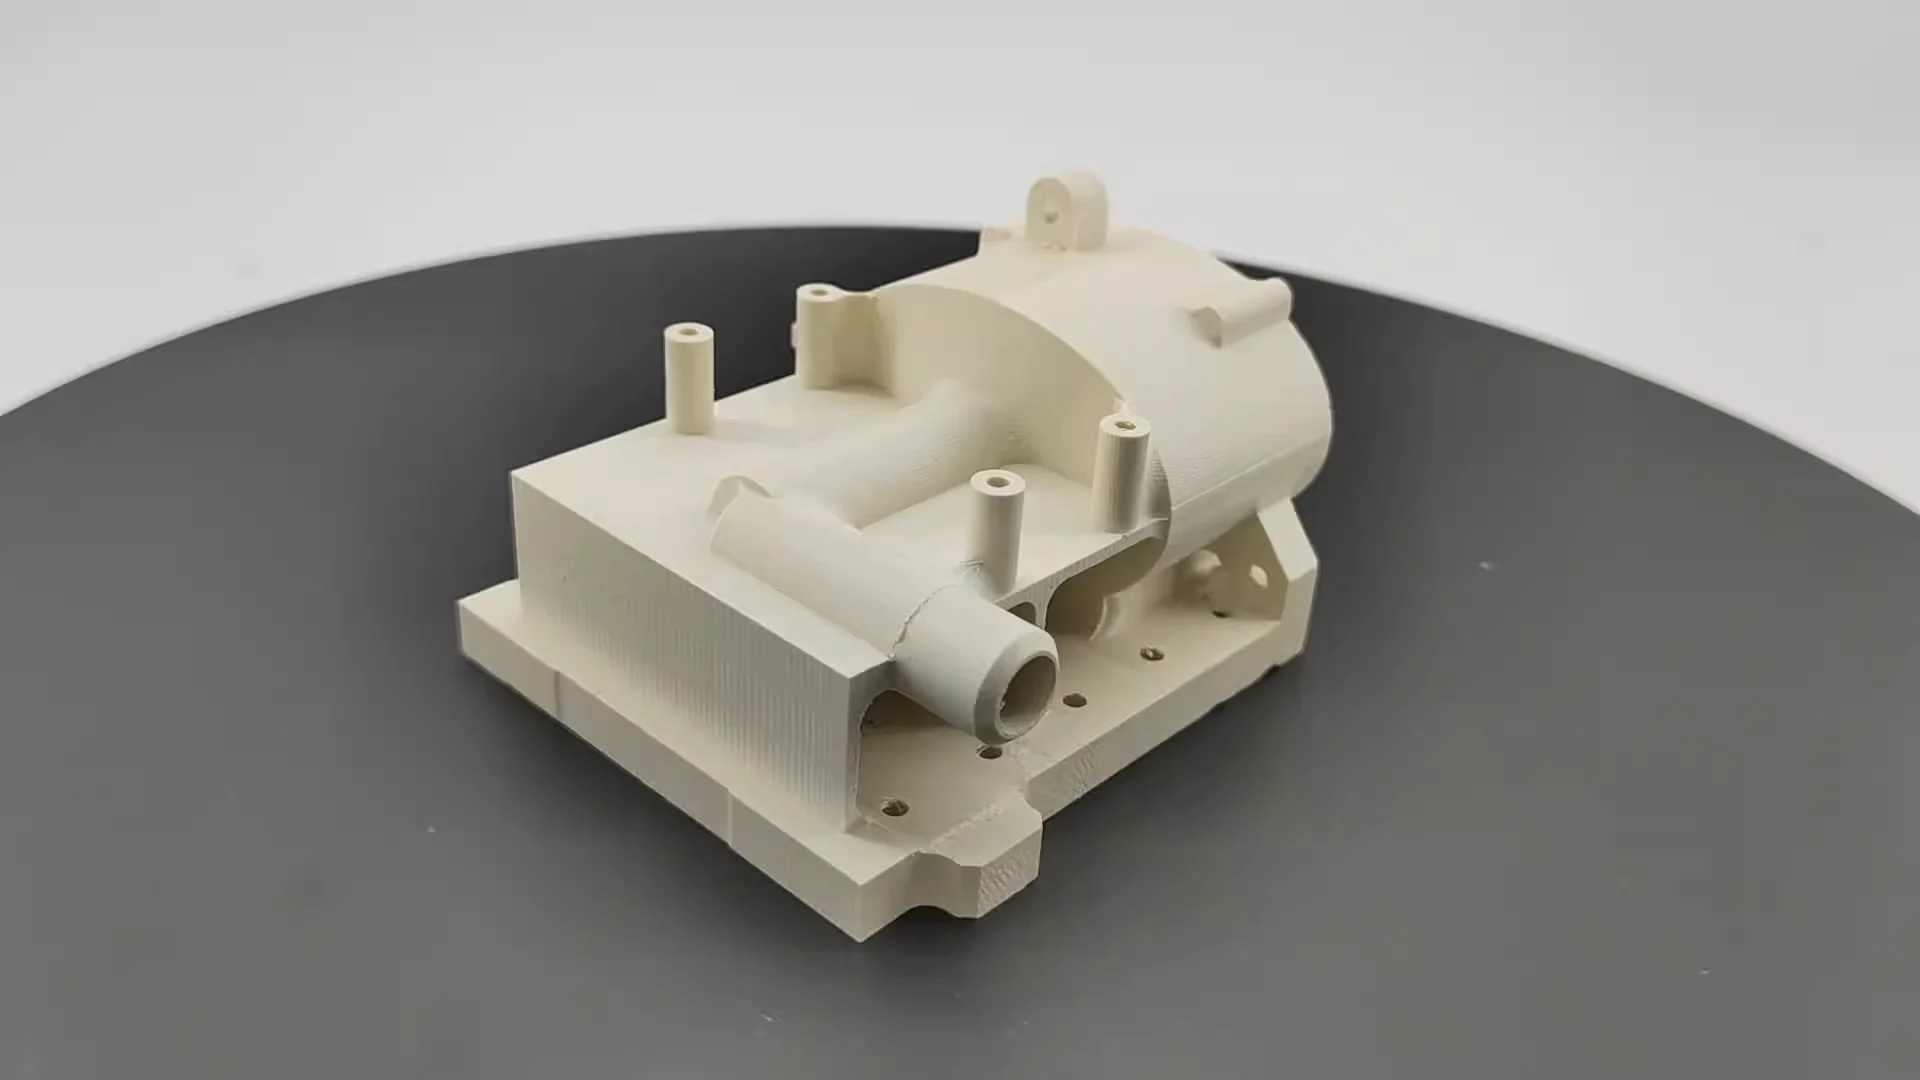
Вакуумды құю дегеніміз не?
Вакуумдық құюға қысқаша шолу. Процесс үш негізгі кезеңнен тұрады.
Алдымен, инженер әдетте 3D басып шығаруды немесе металл өңдеуді пайдаланып, шебер қалып жасайды (мен бұл процесті бөлек мақалада қарастырамын). Содан кейін ол контейнердің ішіне ілініп, айналасына сұйық силикон резеңке құйылады. Содан кейін барлық ауа көпіршіктерін кетіру үшін вакуумдық камера қолданылады.
Силикон қатып қалғаннан кейін, силикон блогы кесіліп ашылады, ал негізгі қалып алынып тасталады. Қалғаны - бөлшектің пішініне сәйкес келетін керемет бөлшектері бар икемді қуыс.
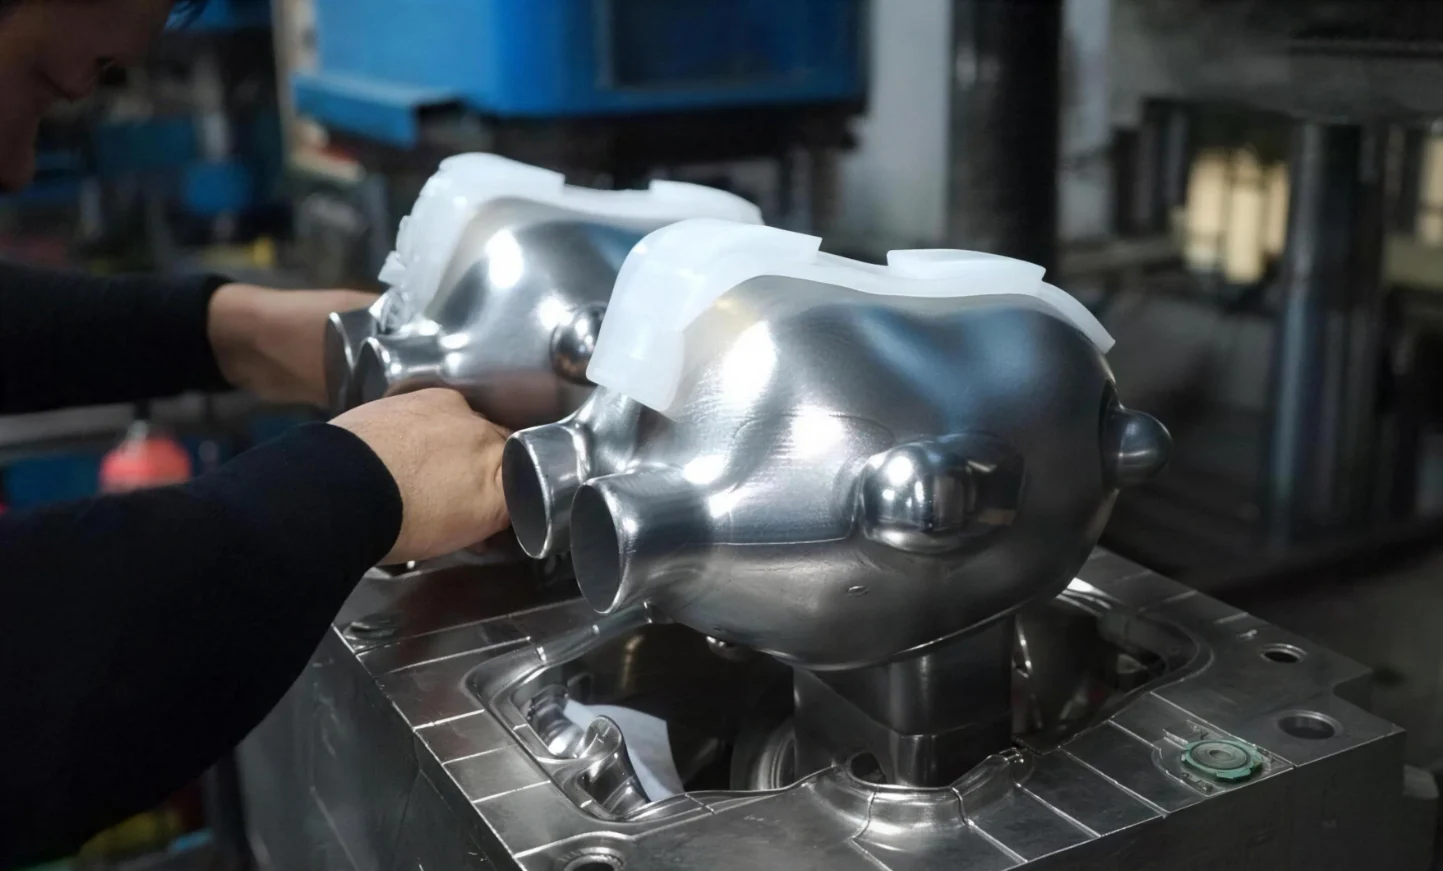
Әрі қарай, құю процесі басталады. Оператор полиуретан шайырын араластырып, силикон қалыпқа құяды. Содан кейін вакуумдық жүйе қайтадан іске қосылады. Қалдық ауа болмағандықтан, бос орындар немесе беткі тесіктер пайда болмайды. Шайыр төмен температурада қатаяды. 30 минуттан 2 сағатқа дейін қалып алынып тасталады. Енді берік пластикалық бөлшек дайын.
Әртүрлі шайырлар әртүрлі материалдардың қасиеттерін модельдей алады:
- ABS тәрізді шайырлар жоғары қаттылық пен соққыға төзімділікке қол жеткізу үшін қолданылады.
- Полипропилен тәрізді шайырлар химиялық төзімділік пен икемділікті қамтамасыз етеді.
- Нейлон тәрізді шайырлар тозуға төзімділік пен беріктіктің үйлесімін қамтамасыз етеді.
- Сонымен қатар, резеңке тәрізді шайырлар жұмсақ ұстағыштарды немесе тығыздағыш тығыздағыштарды жасауға жарамды.
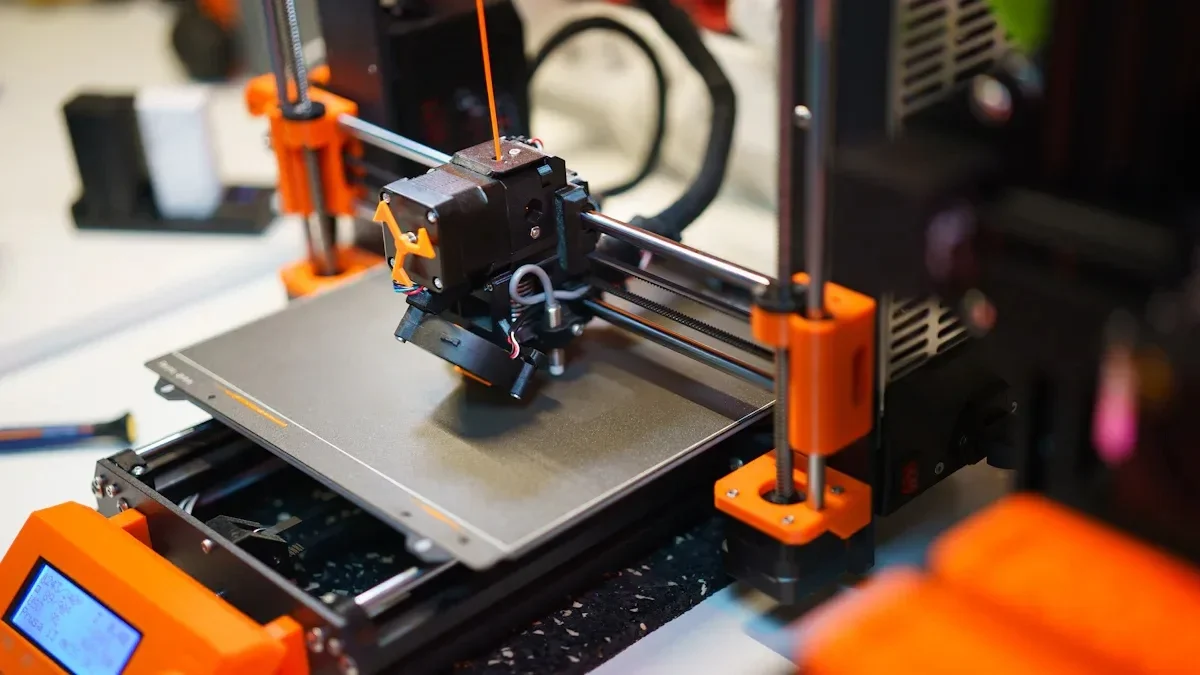
дегеніміз не 3D басып шығару?
Енді 3D басып шығаруға назар аударыңыз. Мұның ресми атауы - «қосымша өндіріс». Материал бөлшек дайын болғанша қабат-қабат қосылады. Қалыптау қажет емес. Құрал-саймандар қажет емес. Сізге тек сандық файл және машина қажет.
Әртүрлі мәселелер әр түрлі принтерлерді қажет етеді. Цехта үш кең таралған технология басым.
- SLA стереолитографияны білдіреді. Лазер сұйық шайырды қатты пластик жасау үшін кептіреді. Беткі қабаты тегіс. Бөлшектер айқын. Ол визуалды прототиптер және пішінге сәйкестігін тексеру үшін қолданылады. Материалды таңдау басқа әдістерге қарағанда тар болғанымен, сапасы жоғары.
- SLS нейлон ұнтағын пайдаланады. Лазерлік күйдіру процесі бөлшектерді толығымен балқытпай балқытады. Тірек құрылымдары қажет емес. Алынған бөлшектер берік және берік. Инженерлер SLS-ті функционалдық сынақтар және құрастырмалар жасау үшін пайдаланады. Бетінің құрылымы аздап түйіршікті болғанымен, механикалық қасиеттері берік.
- FDM - ең көп таралған әдіс. Термопластикалық жіп балқып, форсунка арқылы экструзияланады. Содан кейін машина әрбір пластикалық қабатты тартады. Қарапайым. Ол арзан да. Дегенмен, күрделі бөлшектер үшін баяу. Адамдар FDM-ді алғашқы тұжырымдамалық модельдер мен үлкен, қарапайым пішіндер үшін пайдаланады. Қабат сызықтары көрінеді. Беріктігі анизотропты - басып шығару бағыты бойынша әлсіз.
Бетпе-бет салыстыру: вакуумдық құю және 3D басып шығару
Енді осы екі әдісті салыстырайық. Айырмашылықтар айқын. Процесті жұмысқа сәйкестендіру керек адамдар, керісінше емес.
| Фактор | Вакуумдық құю | 3D басып шығару |
| Ең жақсы дыбыс деңгейі | 10–100 бірдей бөлшектер | 1–20 ерекше бөлік |
| Бөлшектің құны (аз көлемде) | Төмен (көгергеннен кейін) | Жоғары (масштабтық үнемділік жоқ) |
| Орындау уақыты | 1-2 апта | 1-3 күн |
| Беткі қабат | Тамаша (екі жағы да тегіс) | Әртүрлі (SLA жақсы, FDM қатал) |
| Материалдық нұсқалар | ABS, PP, PC, нейлон, резеңке (шынайы Shore A) модельдейді | Меншікті шайырлар немесе термопластиктер |
| Түс опциялары | Шексіз (Pantone сәйкестігі) | Катушка/шайыр түстерімен шектелген |
| Ішкі геометрия | Шектеулі (төменгі кесінділерден аулақ болу керек) | Тамаша (торлар, арналар) |
| төзімділік | ±0.1–0.3 мм | ±0.05–0.2 мм |
| Құралдар құны | 500–2,000 доллар (силикон қалып) | $0 |
Кестеде айқын бөліну көрсетілген. Вакуумдық құю бір бөлшектің құны, беткі өңдеу , материалдың шынайылығы және орташа көлемдегі түс таңдаулары бойынша айқын жеңімпаз болып табылады. Екінші жағынан, 3D басып шығару жеке бөлшектерді жеткізу уақытында, геометриялық еркіндікте және алдын ала құрал-жабдық шығындарының болмауында артықшылыққа ие. Екеуін де түсінетіндер саналы таңдау жасай алады. Тек бір әдісті білетіндер ақшаны босқа жұмсауы мүмкін.
Таңдау критерийлері бойынша егжей-тегжейлі салыстыру
1. Көлемі және құны
Бірден онға дейінгі ерекше бөлшектер үшін 3D басып шығару - ең жақсы таңдау. Орнату құны нөлге тең. Адамдар бөлшектерін апта ішінде емес, бірнеше күн ішінде алады.
Жиырмадан жүзге дейінгі бірдей бөлшектер үшін вакуумдық құю жақсы нұсқа болып табылады. Қалыптың құны көптеген бөліктерге амортизацияланады. Бір бөлшектің құны 3D басып шығарудан төмен түседі. Тепе-теңдік нүктесі бөлшектің өлшемі мен күрделілігіне байланысты өзгереді, бірақ үлгі өзгермейді. Шағын партиялар басып шығаруды қалайды. Үлкен партиялар құюды қалайды.
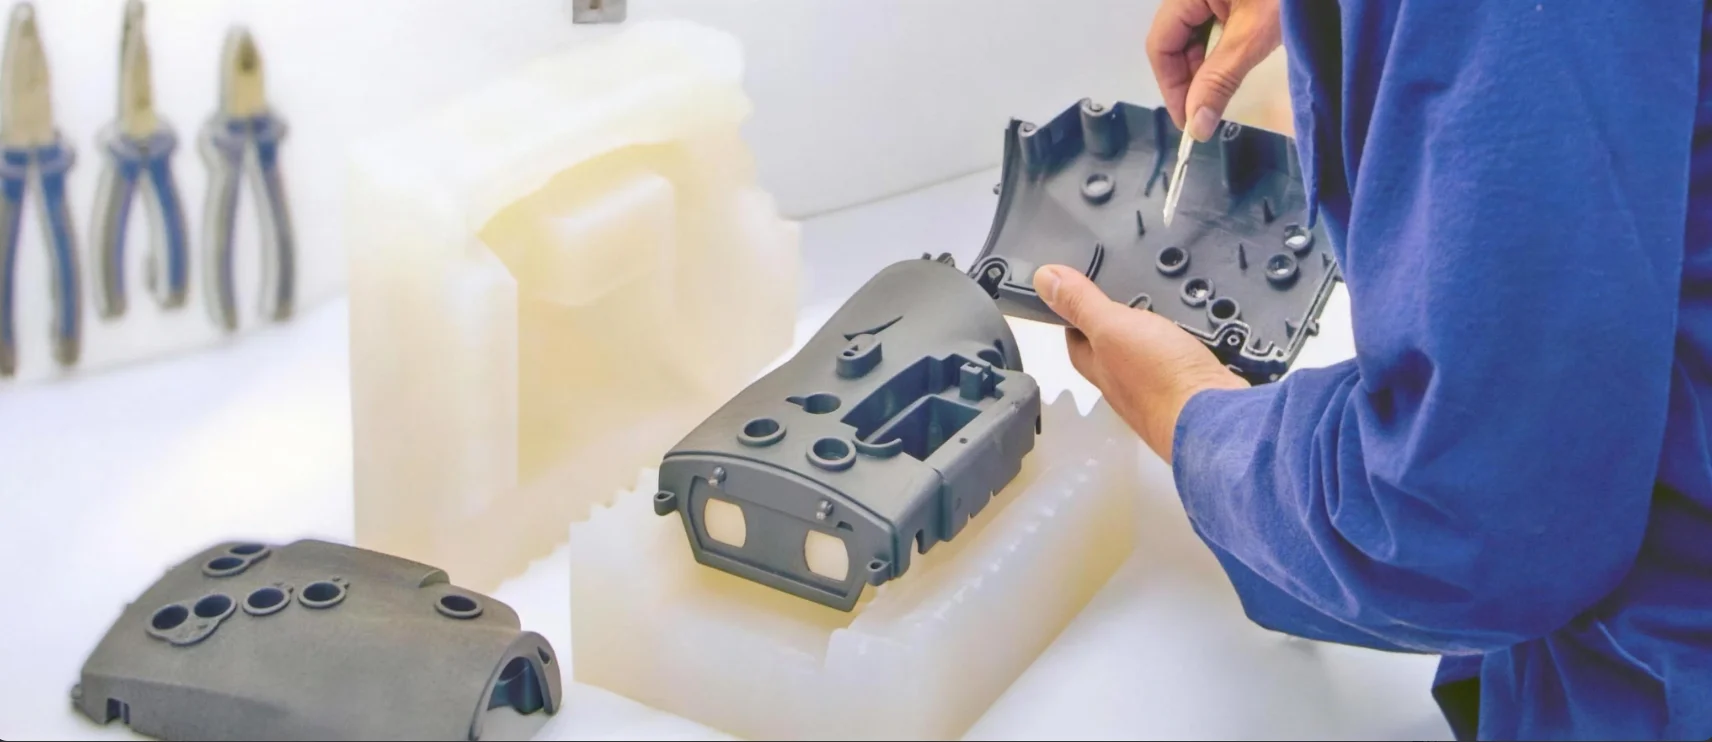
2. Жылдамдық (жеткізу уақыты және өндіріс уақыты)
Адамдар екі түрлі жылдамдықты шатастырады. Бірінші бөліктің дайындық уақыты. Екіншісі - партияны аяқтауға кететін жалпы уақыт.
3D басып шығару бірінші жарыста жеңіске жетеді. Бір бөлшек жиырма төрт-жетпіс екі сағат ішінде дайын болуы мүмкін. Құрал-жабдықтардың қажеті жоқ. Орнату қажет емес. Тек басып шығару түймесін басыңыз!
Вакуумдық құю екінші жарыста жеңіске жетеді. Силикон қалыпын жасау үш күнге созылады. Осыдан кейін әрбір құю шамамен бір сағатқа созылады. Елу бөлшек үшін қалып үшін жалпы уақыт шамамен үш күн, оған елу сағат құю кіреді. Бұл шамамен бес күн. Елу бөлшекті 3D басып шығару басып шығару уақытынан елу есе көп уақытты алады. Екі сағаттық басып шығару жүз сағатты алады. Бұл төрт күннен астам үздіксіз жұмысты қажет етеді.
3. Материалдық қасиеттер және модельдеу
Бұл алшақтық айтарлықтай.
Вакуумдық құю кезінде нақты инженерлік пластмассаларды имитациялайтын полиуретанды шайырлар қолданылады. ABS тәрізді шайырлар қаттылық пен соққыға төзімділік үшін қолданылады. Сондай-ақ, тірі ілмектер мен химиялық төзімділік үшін полипропилен тәрізді шайырлар бар. Сондай-ақ, тұтқалар мен тығыздағыштар үшін шынайы Shore A қаттылығы бар резеңке тәрізді шайырлар бар. Бөлшектер өндірістік компоненттер сияқты жұмыс істейді.
3D басып шығару мұнда жетіспейді. SLA фотополимерлері сынғыш. Олар ультракүлгін сәуленің әсерінен апталар немесе айлар бойы сарғайып кетеді. Олар берік тауарларды функционалдық сынауға жарамсыз. SLS нейлон ұнтақтары берік, бірақ беті кедір-бұдыр. Бұл үйкеліс пен тозуға әсер етеді. FDM термопластигі ABS, PLA және PETG сияқты нақты материалдардан жасалған, бірақ қабаттың адгезиясы әлсіз жерлерді тудырады. Бөлшектер көлемді материал арқылы емес, басып шығару сызықтары бойымен істен шығуға бейім.
Материалды модельдеу маңызды болған кезде, инженерлер вакуумдық құюды таңдайды. Тірі ілмектер нақты иілгіш қызмет ету мерзімін қажет етеді. Бекіткіштер тұрақты ауытқуды қажет етеді. Құлау сынақтары соққыға төзімділікті қажет етеді. 3D басып шығарылған бөлшектер жаңылыстыратын нәтижелер беруі мүмкін.
4. Беттік әрлеу және эстетика
Вакуумдық құю екі жағынан да тегіс нәтиже береді. Силикон қалып негізгі үлгіні тамаша қайталайды. Қабат сызықтары жоқ. Тірек белгілері жоқ. Бөлшектерді бояуға, текстуралауға немесе мөлдір қалдыруға болады. Мөлдір құймалар мөлдір, бұлыңғыр емес.
3D басып шығару нәтижелері әртүрлі. SLA шайыр баспаларының тірелген беттерінде тегіс беттер болады. Астыңғы жағында тіреу белгілері бар. FDM баспаларының барлық жағында көрінетін қабат сызықтары бар. Кейінгі өңдеу осы мәселелердің кейбірін шеше алады. Тегістеу: Толтыру. Астарлау. Бояу. Әрбір қадам еңбек пен уақытты арттырады.
Инвесторлардың демонстрациялары мен бөлшек саудаға дайын прототиптер үшін вакуумдық құю стандартты тәжірибе болып табылады. Сіз кедір-бұдыр, қабатталған бөлшекті әлеуетті сатып алушыға беріп, қаржыландыруды сұрай алмайсыз. Бөлшек дайын өнімге ұқсауы керек.
5. Геометриялық күрделілік және астыңғы сызықтар
3D басып шығару бұл санатта жеңіске жетеді. Ішкі арналарды жасау өте қарапайым. Торлы құрылымдар стандартты. Ұнтақ негізіндегі жүйелерде қозғалатын бөлшектерді орнында басып шығаруға болады - мысалы, корпус ішіндегі беріліс қорабы. Қалыптың болмауы босату шектеулерінің жоқтығын білдіреді.
Вакуумдық құюдың өз шектеулері бар. Бөлшекті екі бөліктен тұратын силикон қалыптан алып тастау керек. Астыңғы кесіктерді жасау қиын. Терең тесіктерді бүйірлік тартулар немесе еритін өзектер қажет.
Бұл цехтың жалпы ережесі. Егер конструкцияның ішкі ерекшеліктері күрделі болса және жиналатын өзек немесе болат қалыпта бірнеше бүйірлік әрекеттерді қажет етсе, 3D басып шығару ең жақсы таңдау болып табылады. Дегенмен, егер конструкция қалыпталатын болса, вакуумдық құю масштабта жылдамырақ және арзанырақ.
6. Икемділік (бір бөлікте бірнеше материал)
Вакуумдық құю артық қалыптауға мүмкіндік береді. Бір қалып екі түрлі шайырды сыйдыра алады. Алдымен қатты пластикалық өзек құйылады. Содан кейін осы өзектің айналасына жұмсақ резеңке тұтқа құйылады. Барлық процесс сол силикон құралында жүреді. Байланыстыру химиялық және механикалық болып табылады. Құрастыру қажет емес.
3D басып шығару мұнда қиындықтарға тап болады. Көп материалды бөлшектер бірнеше басып шығару бастары бар мамандандырылған машиналарды қажет етеді. Әйтпесе, принтер жіпті ауыстыру үшін кідіртуі керек. Материалдың әртүрлі қабаттары арасындағы адгезия әлсіз. Демек, көп материалды 3D басып шығару функционалды бөлшектер үшін сирек қолданылады.
Гибридті жұмыс процесі: екі әлемнің де ең жақсысы
Ешбір ереже адам бір әдісті таңдап, оны ұстануы керек деп айтпайды. Ақылды мамандар екеуін де пайдаланады. Олар күшті жақтарын біріктіреді. Олар әлсіз жақтарын болдырмайды. Нәтиже екі процесті де жеке-жеке қолданудан гөрі жақсырақ.
Адам бір әдісті таңдап, оны ұстануы керек деген ереже жоқ. Ақылды мамандар екеуін де пайдаланады. Олар өздерінің күшті жақтарын біріктіреді. Олар әлсіз жақтарын болдырмайды. Нәтиже екі процесті де жеке-жеке қолданудан гөрі жақсырақ.
Міне, гибридті жұмыс процесі цех алаңында қалай жұмыс істейді.
- Негізгі үлгіні 3D басып шығарыңыз. SLA - бұл қадам үшін ең көп таралған таңдау. Жоғары ажыратымдылық. Беті машинадан шыққаннан кейін бірден тегіс. Негізгі үлгі мінсіз болуы керек, себебі кез келген ақаулар қалыпқа, содан кейін әрбір құйылған бөлшекке ауысады.
- Негізгі үлгіні аяқтаңыз. Тек басып шығару жеткіліксіз. Адамдар бетін тегістейді. Олар оны праймермен өңдейді. Бояйды. Мақсат - автомобиль бояуының А класына, яғни бетіне қол жеткізу. Көрінетін қабат сызықтары болмауы керек. Тесіктері болмауы керек. Сызаттар болмауы керек. Бұл аяқталған негізгі үлгі қалыпқа арналған үлгі болады.
- Шеберден силикон қалып жасаңыз. Дайын шебер контейнерге ілінеді. Оның айналасына сұйық силикон құйылады. Шаңсорғыш ауа көпіршіктерін шығарады. Қатқаннан кейін қалып кесіліп ашылады, ал шебер алынып тасталады. Қалғаны - мінсіз теріс қуыс.
- Елу немесе одан да көп бірдей бөлшектер құйылады. Полиуретан шайыры вакуум астында силикон қалыпқа құйылады. Бөлшек кебеді. Бөлшектеу бірнеше секундты алады. Қалып бірінен соң бірін, алдыңғысымен бірдей бөлшектерді шығарады. Шебер бұрыннан мінсіз болғандықтан, қосымша өңдеудің қажеті жоқ.
Инженерлер негізгі модель үшін 3D басып шығарудың геометриялық еркіндігін алады. Күрделі пішіндер. Астыңғы кесінділер. Органикалық қисықтар. Жобалау кезеңінде қалыпқа ешқандай шектеулер жоқ. Содан кейін олар соңғы бөлшектер үшін вакуумдық құюдың материал сапасы мен өндіріс жылдамдығынан пайда көреді. Шынайы инженерлік шайырлар.

NOBLE таңдаңыз: CNC дәлдігі өндіріс үшін
NOBLE компаниясында біз CNC өңдеу және жасау саласында мамандандырылған толық қызмет көрсететін өндіріс цехымыз. Біз сізге жобаңызға ең қолайлы процесті таңдауға көмектесеміз, ол жылдам прототиптеу үшін 3D басып шығару, аз көлемді өндіріс үшін вакуумдық құю немесе қатаң төзімділікпен металл және пластик бөлшектерін өндіруге арналған жоғары дәлдіктегі CNC өңдеу болсын.
Біздің негізгі мүмкіндіктеріміз
Біз дәстүрлі субтрактивті өндірісті озық пластикалық өңдеумен біріктіріп, шынымен де кешенді шешім ұсынамыз:
| қабілеттілік | материалдар | Әдеттегі көлем | Ең жақсысы |
| CNC өңдеу | Металдар (алюминий, болат, титан, жез) және инженерлік пластмассалар (ABS, POM, PEEK, нейлон) | 1 1,000–XNUMX XNUMX+ бөлшектер | Жоғары төзімді функционалды бөлшектер, соңғы пайдалану өндірісі, қондырмалар мен арматуралар |
| Вакуумдық құю | Полиуретанды шайырлар (ABS тәрізді, PP тәрізді, резеңке тәрізді, мөлдір) | 10-100 бөлік | Көпір өндірісі, нарыққа дайын прототиптер, жұмсақ жанасу арқылы қалыптау |
| 3D басып шығару | SLA шайырлары, SLS нейлоны, FDM термопластигі | 1-20 бөлік | Күрделі геометрия, дизайнды тексеру, бір реттік тапсырыс бойынша жасалған бөлшектер |
Сенуге болатын сапа сертификаттары
Өндірісте сертификаттар тек төсбелгілерден де көп нәрсе болып табылады — олар қайталанатын, тексерілген процестерге берілгендікті білдіреді. Біз келесі сертификаттарды сақтап қалғанымызға мақтанамыз:
ISO 9001:2015 (Сапа менеджменті жүйелері)
Біздің бүкіл өндірістік жұмыс процесімізге, соның ішінде: CNC өңдеу, вакуумдық құю және 3D басып шығаруға сертификатталған. Бұл әрбір тапсырыс бойынша бөлшектердің сапасының тұрақтылығын, құжатталған бақылауды және үздіксіз жетілдіруді қамтамасыз етеді.
ISO 13485:2016 (Медициналық құрылғылар – Сапа менеджменті)
Бұл сертификат медициналық, стоматологиялық және хирургиялық қолданбалар үшін өте маңызды. Бұл біздің қауіпсіздік, тәуекелдерді басқару және тазалық бойынша ең қатаң нормативтік талаптарға сай келетін компоненттерді өндіру қабілетімізді көрсетеді. Біз медициналық құрылғылар компанияларына, диагностикалық жабдықтар өндірушілеріне және хирургиялық құралдарды әзірлеушілерге толық құжаттамалық қолдау көрсетеміз.
FAQ
Вакуумдық құю 3D басып шығаруға қарағанда арзанырақ па?
Құны толығымен санына байланысты. Бірден беске дейінгі бөлшектер үшін 3D басып шығару арзанырақ нұсқа болып табылады. Қалыптау құны жоқ. Орнату ақысы жоқ. Тек басып шығару түймесін басыңыз! Жиырма немесе одан да көп бірдей бөлшектер үшін вакуумдық құюдың бірлік құны төмен. Силикон қалыпының алдын ала құны болғанымен, бұл көптеген бөліктерге бөлінеді. Зиянсыздық нүктесі әдетте оннан жиырма бірлікке дейін болады. Одан төмен - 3D басып шығару. Одан жоғары - вакуумдық құю.
Вакуумдық құю 3D басып шығаруды алмастыра ала ма?
Жоқ, бұл сұрақты қойған адамдар екі процесті де дұрыс түсінбеген. Олар бәсекелес баламалар емес, бір-бірін толықтыратын құралдар. 3D басып шығару қалыптар жасай алмайтын итерацияны және күрделі ішкі геометрияны өңдеу үшін өте қолайлы. Вакуумдық құю инженерлік деңгейдегі материалдармен аз көлемді өндіріс үшін қолданылады. Бір процесс екіншісіне енеді. Ешбір процесс екіншісін алмастырмайды.
Қайсысы жақсырақ прототипі барвакуумдық құю немесе 3D басып шығару?
Өлшемдерін, құрастыруын және эргономикасын тексеруді қамтитын пішіні мен өлшеміне сәйкес келетін прототиптер үшін 3D басып шығару жылдамырақ және арзанырақ. Басылған бөлшекті бірнеше күн емес, бірнеше сағат бойы сақтауға болады.
Нақты материалдық қасиеттерді қажет ететін функционалды, нарыққа дайын прототиптер үшін вакуумдық құю әдісі қолайлы.
Вакуумдық құю арқылы қанша бөлшек жасауға болады?
Бір силикон қалып әдетте жиырмадан елуге дейін жақсы бөлшектерді шығара алады. Беткі қабаты нашарлайды. Елу бөлік өндірілгеннен кейін ақаулардың пайда болу қаупі айтарлықтай артады. Көп мөлшерде қажет ететіндер бірнеше қалып жасайды.
3D басып шығару мүмкін емес қандай материалдарды вакуумдық құю арқылы пайдалануға болады?
Тізім айтарлықтай. Оған 20А (өте жұмсақ) пен 90А (шина сияқты қатты) аралығындағы True Shore A резеңкелері кіреді. Сондай-ақ, соққыға төзімділігі мен қаттылығы жағынан инъекциялық қалыпталған ABS сияқты әрекет ететін ABS тәрізді шайырлар бар. Тірі ілмектер мен химиялық төзімділікке арналған полипропилен тәрізді шайырлар бар. Мөлдірлік пен ыстыққа төзімділікке арналған поликарбонат тәрізді шайырлар да бар. UL94 V-0 стандартына сәйкес келетін жалынға төзімді сорттар да бар. Бұл материалдардың ешқайсысы стандартты 3D басып шығару жүйелерінде жоқ. SLA фотополимерлері сынғыш. SLS нейлонының құрылымы кедір-бұдыр. FDM термопластигі қабат адгезиясының әлсіздігіне ие. Өндіріске арналған материалдың қасиеттеріне келетін болсақ, вакуумдық құю аз көлем үшін ең жақсысы.







