

Металл бөлшектер өндіріс желісінен бастап барлық талаптарға сирек сәйкес келеді. Материал берік, бірақ коррозияға бейім, қолжетімді, бірақ тартымсыз немесе өңдеуге оңай, бірақ тез тозатын болуы мүмкін. Іс жүзінде материалды таңдау бөлшектің қалай қолданылатынына байланысты. Металл бетін өңдеу материалдың табиғи қасиеттері мен оны қолдану талаптары арасындағы алшақтықты жоюға көмектеседі.
Келесі бөлімдерде металл бетін өңдеудің кең таралған процестері, олардың негізгі қолданылуы және әрқайсысын таңдаудағы айырмашылықтар қарастырылады. Бұл барлық қолжетімді әдістердің толық тізімі емес, сондықтан сіздің жобаңызға сәйкес келуі мүмкін басқа процестерді зерттеуден тартынбаңыз.
Қандай металл Беттік өңдеу Шын мәнінде
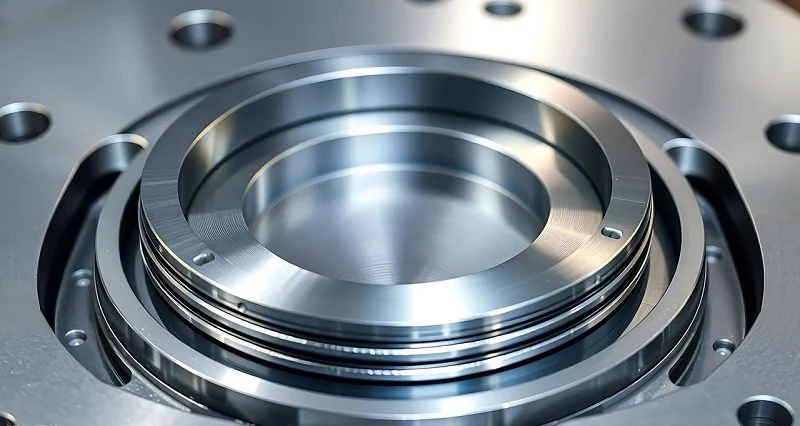
Жеке процестерді қарастырмас бұрын, металл бетін өңдеудің қандай нәтижеге жетуге арналғанын түсіну пайдалы. Бұл бір ғана процесс емес, әртүрлі мәселелерді шешу және белгілі бір беттік қасиеттерді жақсарту үшін қолданылатын әдістер тобы.
- Коррозия және тотығу — тот пен дақтан аулақ болыңыз
- Сыртқы түрі - түсі, жылтырлығы және бетінің әрлеуі
- Тозуға төзімділік — үйкелетін, сырғанайтын немесе соққыға ұшырайтын беттерді қорғайды
- Беріктік пен шаршау мерзімі — беттік кернеу мен жарықшақтарды азайтады
- Тазалық және адгезия — бетті бояуға, жабынға немесе желімдеуге дайындау
Металл бетін өңдеудің әртүрлі процестері әртүрлі мәселелерді шешеді. Сондықтан біреуін таңдау бөлшектің тіршілік етуі үшін не қажет екенін сұраудан басталады.
Жылтырату: бетті тегістеу
Бұл не
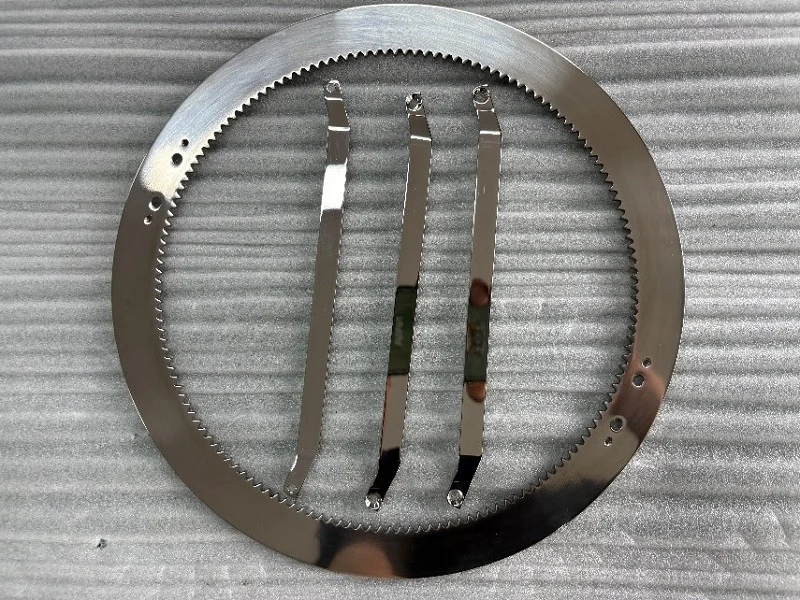
Жылтырату кезінде беткі кедір-бұдырлықты азайту және металл бөлшектің өңін жақсарту үшін икемді құралдар мен абразивті материалдар қолданылады. Бөлшектің сыртқы түріне жоғары талаптар қойылған кезде, өңдеу соңғы өңдеу кезеңіне аздап жылтырату мүмкіндігін қалдыруы мүмкін. Металл бетін өңдеудің кең таралған әдісі ретінде жылтырату тегіс, тазартылған бетке қол жеткізуге көмектеседі.
Қайда қолданылады
Жылтырату тегіс, жылтыр әрлеуді және жоғары сапалы көріністі қажет ететін бөлшектерге жарамды. Шағын өндірістік сатылар үшін қолмен механикалық жылтырату көбінесе практикалық таңдау болып табылады. Электрожылтырату - тағы бір нұсқа, әсіресе өлшемді басқару айна тәрізді әрлеуге қол жеткізуден маңыздырақ болған кезде. Металл бетін ең жақсы өңдеу бөлшектің сыртқы түріне және төзімділік талаптарына байланысты.
Артықшылықтар мен кемшіліктер
Механикалық жылтырату беттің тамаша өңделуін қамтамасыз ете алады, бірақ өлшемдерді дәл бақылау қиынырақ. Материалды біркелкі емес алып тастау қабырға қалыңдығына да әсер етуі мүмкін. Электрожылғау материалды біркелкі алып тастауды және белгілі бір өлшемдерді жақсы бақылауды қамтамасыз ете алады, дегенмен соңғы көрініс материалға және өңдеу жағдайларына байланысты. Металл бетін өңдеуді таңдаған кезде, қажетті бет сапасын өлшемдік төзімділікпен салыстырыңыз.
Құммен тазалау: бетті тазалау және дайындау
Бұл не
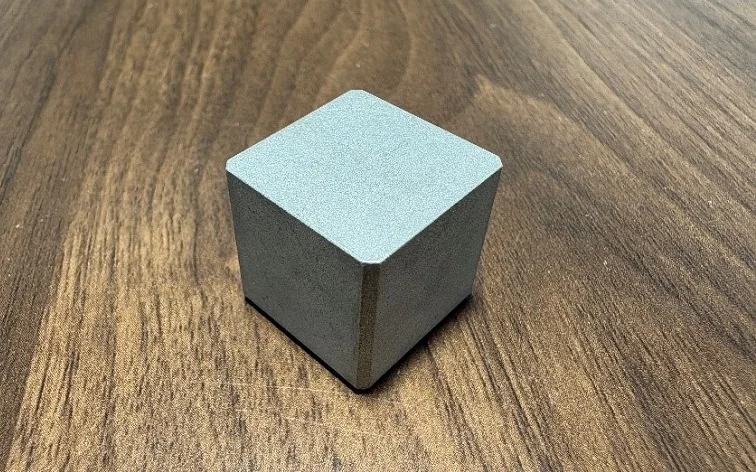
Құммен тазалау, сондай-ақ абразивті тазалау деп аталады, абразивті материалдарды металл бетіне жоғары жылдамдықпен бағыттап, қажетсіз материалдарды алып тастап, біркелкі құрылым жасайды. Қолмен пневматикалық тазалау шкафтары әдетте шағын және орташа өлшемді бөлшектер, соның ішінде күрделі пішінді бөлшектер үшін қолданылады. Металл бетін өңдеу ретінде тазалау бетті кейінгі әрлеу процестеріне дайындай алады.
Қайда қолданылады
Алюминиймен анодтау алдында құммен өңдеу көбінесе беткі ластануды, тотты, қақты және қылшықтарды кетіру үшін қолданылады, сонымен қатар беткі қабаттың ұсақ іздерін азайтуға көмектеседі. Абразивті түр мен құм өлшемі алынған текстураға әсер етеді. Тор санының жоғары болуы әдетте ұсақ абразивті бөлшектерді, ал төмен сан ірі бөлшектерді көрсетеді. Бұл параметрлер материалға және қажетті өңдеуге сәйкес келуі керек. Металл бетін өңдеуде, әсіресе беткі қабаттың құрылымы біркелкі болып қалуы керек болған кезде, мұқият бақылау маңызды.
Артықшылықтар мен кемшіліктер
Құммен тазалау әмбебап және дәстүрлі құралдармен өңдеу қиын көптеген күрделі беттерге жете алады. Дегенмен, қолмен тазалау оператордың шеберлігіне байланысты, сондықтан нәтижелер бөлшектер арасында әртүрлі болуы мүмкін. Біркелкі косметикалық әрлеуге қол жеткізу тәжірибе мен процесті бақылауды қажет етеді. Анодтау алдында бетті дайындау үшін құммен тазалау шығындар мен икемділіктің практикалық тепе-теңдігін ұсынады.
Дробовкамен ату: Металл бетін өңдеудің басқа түрі
Бұл не
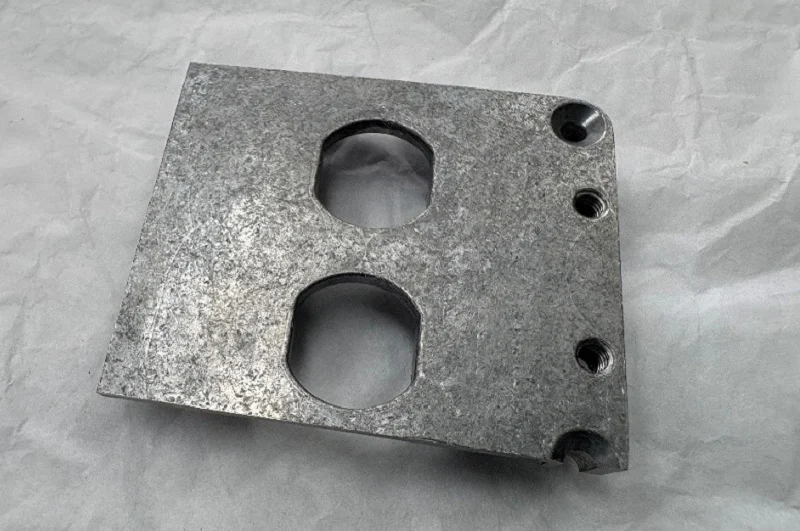
Соққымен ату кезінде болат соққысын металл бетіне центрифуга күші арқылы итеру үшін айналмалы дөңгелек қолданылады. Соққы сызаттарды, жарқылды және басқа да қажетсіз материалдарды кетіреді. Материалды кесу арқылы кетіретін өңдеуден айырмашылығы, соққымен ату қайталанатын соққыға негізделген. Бұл бөлшектерді көп мөлшерде тазалау және өңдеу үшін кең таралған металл бетін өңдеу әдісі.
Қайда қолданылады
Соққымен ату көп көлемді құймалар, болат конструкциялар және тез және тұрақты түрде қаңылтырды кетіруді қажет ететін металл бөлшектер үшін жақсы жұмыс істейді. Бұл әсіресе сериялық өндіріс және автоматтандырылған өндіріс желілері үшін өте қолайлы, мұнда көптеген бөлшектер бір циклде өңделуі мүмкін. Ірі өндірістік кезеңдер үшін металл бетін өңдеудің бұл түрі өнімділікті жақсартуға және қолмен әрлеу жұмыстарын азайтуға көмектеседі.
Артықшылықтар мен кемшіліктер
Қаңылтырды көп мөлшерде тазалау үшін ату жылдам және тиімді, бірақ соққы оған төтеп бере алмайтын бөлшектерді зақымдауы мүмкін. Жұқа қабырғалы компоненттер, әсіресе олардың қаттылығы төмен немесе сынғыш қасиеттері болса, деформациялануы немесе жарылуы мүмкін. Металл бетін өңдеудің бұл әдісін қолданар алдында, бөлшектің қабырға қалыңдығын, материалдық қасиеттерін және құрылымдық беріктігін тексеріп, соққыға төтеп бере алатынына көз жеткізіңіз.
Щеткамен өңделген: Бағытталған текстура қосулы Табақ металы
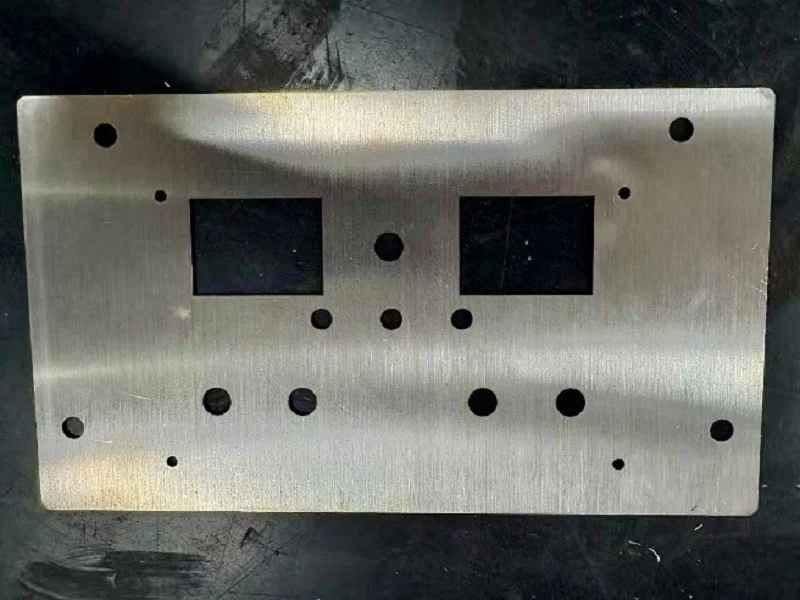
Бұл не
Щеткамен тазалау металл бетінде жұқа, параллель сызықтар жасау үшін абразивті белдікті немесе осыған ұқсас құралды пайдаланады. Процесс біркелкі бағытты ұстанады, бұл біркелкі түйіршікті үлгіні жасайды. Металл бетін өңдеудің бұл әдісі көбінесе металл қаңылтыр бөлшектеріне, әсіресе құрылғы панельдері мен корпус қабықтарына таза, заманауи өнеркәсіптік көрініс беру үшін қолданылады.
Қайда қолданылады
Щеткамен өңдеу металл қаңылтыр корпустарда, жабдық корпустарында, тұрмыстық техника панельдерінде және сыртқы түрі маңызды басқа да өнімдерде жиі кездеседі. Бағытталған талшық ұқыпты, біркелкі көрініс жасайды және бетіндегі ұсақ іздердің байқалмауына көмектеседі. Үлкен, жалпақ панельдер үшін бұл металл бетін өңдеу қалың жабын қоспай сыртқы түрін жақсартудың тиімді әдісін ұсынады.
Артықшылықтар мен кемшіліктер
Щеткамен өңделген бет салыстырмалы түрде қолжетімді және металл бөлшектерге таза, тартымды көрініс береді. Дегенмен, беті оңай сызылуы мүмкін, ал сызаттар бетінен айқын көрініп тұруы мүмкін. Оларды жөндеу үшін көбінесе зақымдалған аймақты сол бағытта қайта щеткамен тазалау қажет, бұл сәйкестендіру қиын болуы мүмкін. Егер бөлшек жиі өңделетін немесе тозатын болса, қорғаныс жабынын қосуды немесе берік металл бетін өңдеуді таңдауды қарастырыңыз.
Анодтау: алюминийдің металл бетін өңдеудің ең маңызды әдісі
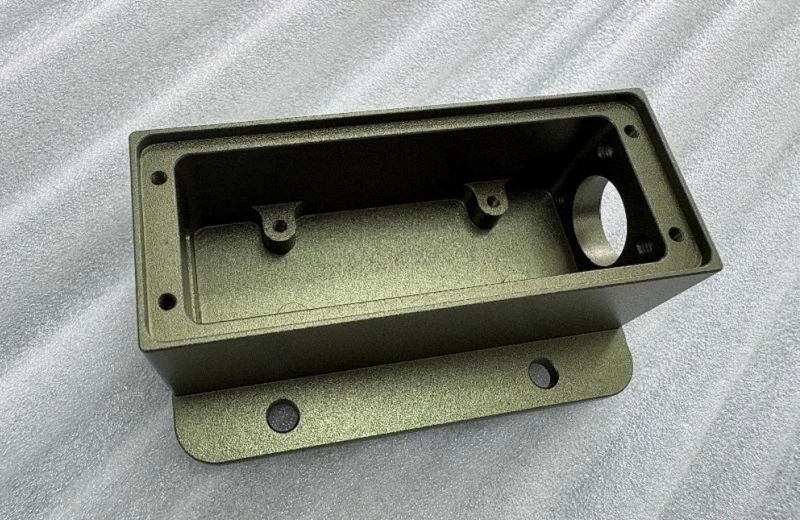
Бұл не
Анодтау металл бөлшекті электролит ваннасына орналастырады және оның бетінде бақыланатын оксид қабатын қалыптастыру үшін электр тогын пайдаланады. Бөлшек процесс кезінде анод ретінде әрекет етеді. Бұл оксид қабаты бетті қорғауды жақсартады және бояуды да қолдайды. Анодтау алюминий қорытпалары үшін металл бетін өңдеудің ең кең таралған процестерінің бірі болып табылады.
Қайда қолданылады
Анодтау коррозияға төзімділікті, беттің қаттылығын және сыртқы түрін жақсартады. Әртүрлі дизайн талаптарын қанағаттандыру үшін түс қосуға болады, сондықтан қорғаныс пен сыртқы түріне бір процесте қол жеткізуге болады. Екі негізгі түрі - стандартты анодтау және қатты анодтау. Қатты анодтау тозуға төзімділікті жоғарылатуды қажет ететін қолданбалар үшін қалыңырақ, қаттырақ оксид қабатын түзеді, бірақ әдетте ол қымбатырақ болады. Біркелкі беттік құрылым жасау үшін анодтау алдында құммен өңдеу жиі қолданылады. Бұл дайындық қадамдары металл бетін өңдеудің соңғы нәтижесіне айтарлықтай әсер етуі мүмкін.
Артықшылықтар мен кемшіліктер
Анодтау алюминий үшін ең тиімді құрал болып табылады: жақсы қорғаныс, әдемі көрініс, түс икемділігі және жақсы түсінікті процесс. Стандартты анодтау косметикалық және жеңіл тозуды қамтитын көптеген қолданбаларды қамтиды; қатты анодтау бөлшек шынымен тозуға ұшыраған кезде шешім болып табылады. Негізгі кемшілік - құны - қатты анодтау арзан емес, және процестің тұрақтылығын сақтау үшін мұқият бақылау қажет.
Ұнтақ бояуы: Жылдам, берік және көлемді сақтауға арналған
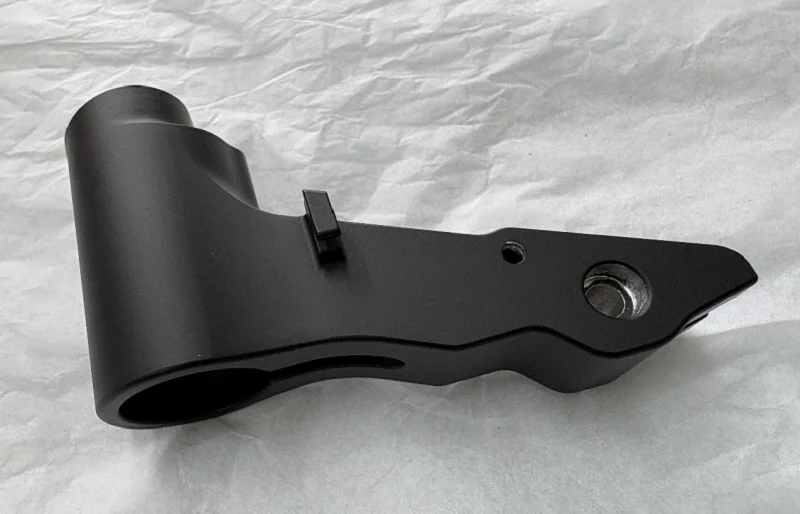
Бұл не
Ұнтақпен қаптау металл бөлшекке құрғақ жабын ұнтағын жағады, әдетте электростатикалық бүрку арқылы. Содан кейін қапталған бөлшек қыздырылады, сондықтан ұнтақ балқып, ағып, үздіксіз пленкаға айналады. Процесс қаптауды жағу мен қатайтуды жеңілдетілген жұмыс процесінде біріктіреді, бұл оны көптеген өндірістік бөлшектер үшін практикалық металл бетін өңдеуге айналдырады.
Қайда қолданылады
Ұнтақ бояуы көп көлемді өндіріске өте қолайлы, себебі бұл процесті автоматтандыруға болады және көптеген бөлшектерде біркелкі өңдеуді қамтамасыз етеді. Ол металл корпустар, жақтаулар, жабдық корпустары және берік, біркелкі жабынды қажет ететін басқа да компоненттер үшін кеңінен қолданылады. Жабынның кішігірім ақауларын олардың түрі мен орналасқан жеріне байланысты жөндеуге болады, дегенмен жөндеулер көрінуі мүмкін. Ірі партияларды өңдейтін өндірушілер үшін ұнтақ бояуы тиімді металл бетін өңдеу нұсқасын ұсына алады.
Артықшылықтар мен кемшіліктер
Ұнтақ бояуы жақсы өндіріс тиімділігін, түстердің кең ауқымын және жабын дұрыс жағылып, қатайтылған кезде берік әрлеуді қамтамасыз етеді. Дегенмен, жабынның қалыңдығы жиектер мен күрделі ерекшеліктердің айналасында жиналуы мүмкін, бұл өлшемдік сәйкестікке әсер етуі мүмкін. Қатайтылған пленка жабынның құрамына және пайдалану шарттарына байланысты күшті соққы кезінде жарылып немесе жарылып кетуі мүмкін. Қайталанатын соққыларға немесе механикалық кернеуге ұшырайтын бөлшектер үшін металл бетін өңдеуді таңдаған кезде осы факторларды ескеру қажет.
Пісірілген эмаль: жоғары сапалы бояу
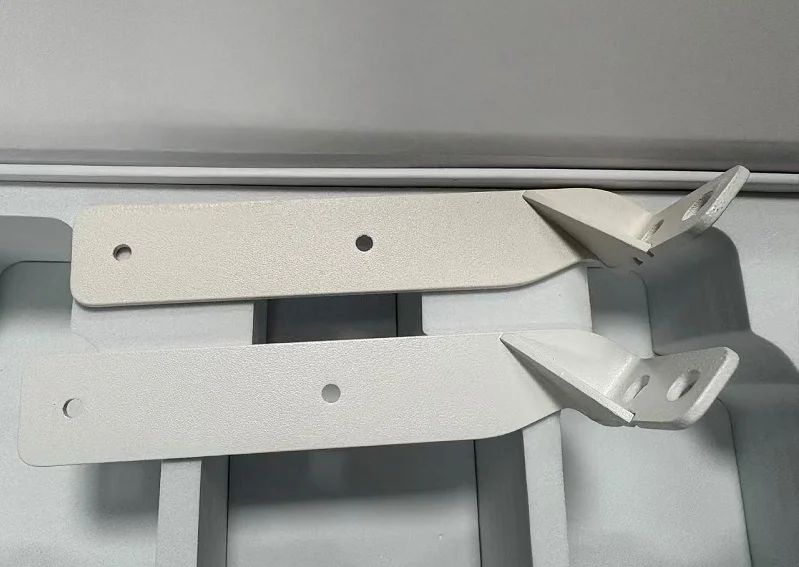
Бұл не
Пісірілген эмаль - металл бөлшектерге қатты, тегіс және жылтыр қабат жасау үшін қолданылатын қаптау процесі. Қаптау бетіне шашыратылады, содан кейін пленканы қатайту үшін бақыланатын температурада пісіріледі. Бұл сәндік көрініс пен коррозиядан қорғауды қамтамасыз етеді, бұл оны тартымды, берік қабатты қажет ететін бөлшектер үшін пайдалы металл бетін өңдеуге айналдырады.
Қайда қолданылады
Пісірілген эмаль көбінесе корпус қабықтарында және сыртқы түрі маңызды басқа бөліктерде қолданылады. Беті дұрыс дайындалған және жабыны дұрыс кептірілген кезде, ол берік адгезияны, жақсы соққыға төзімділікті және ұзаққа созылатын түс береді. Бұл қасиеттер оны үнемі пайдалану кезінде сыртқы түрін сақтауды қажет ететін өнімдерге жарамды етеді.
Артықшылықтар мен кемшіліктер
Пісірілген эмаль тегіс, жоғары сапалы көрініс береді және жақсы беріктікке ие. Дегенмен, ол әдетте қарапайым әрлеуге қарағанда жоғары материалдық және өңдеу шығындарын талап етеді. Өндіріс ортасы да жақсы бақылануы керек. Температура, беттің тазалығы, жабынның қалыңдығы және қатайту жағдайлары соңғы нәтижеге әсер етеді. Сыртқы түрі мен қызмет ету мерзімі қосымша шығындарды ақтаған кезде, бұл металл бетін өңдеуді ескеру қажет.
Электрофоретикалық жабын: Өндіріс желісі үшін жасалған
Бұл не
Электрофоретикалық жабын, сондай-ақ электронды жабын деп аталады, су негізіндегі жабын материалдары бар сұйық ваннаны пайдаланады. Дайындама бір электрод ретінде әрекет етеді, ал қарсы электрод электр тізбегін толықтырады. Қолданылған электр өрісінің әсерінен зарядталған шайыр бөлшектері және онымен байланысты жабын компоненттері дайындамаға қарай жылжиды және оның бетіне түседі. Содан кейін жабын қорғаныс қабықшасын қалыптастыру үшін қатайтылады. Бұл металл бетін өңдеу автоматтандырылған, жоғары көлемді өндіріске өте қолайлы.
Қайда қолданылады
Электронды жабын өндіріс желілерінде кеңінен қолданылады, мұнда тұрақты жабын, тиімді материалды пайдалану және коррозиядан қорғау маңызды. Ол күрделі пішінді бөлшектерді қоса алғанда, металл компоненттерінің үлкен партияларына жарамды. Қолжетімді түстер жабын жүйесіне байланысты, бірақ қара және сұр түстер кең таралған таңдау болып табылады. Тұзды шашыратудың өнімділігі жабын формуласына, қабықша қалыңдығына, негізді дайындауға және сынақ жағдайларына байланысты өзгереді, сондықтан 500 сағат үй ішінде немесе 700 сағат далада жұмыс істеу сияқты көрсеткіштер әмбебап нәтижелер емес, нақты мақсаттар ретінде қарастырылуы керек. Металл бетін сенімді өңдеу үшін сынақ талаптарын жабын жеткізушісімен растау қажет.
Артықшылықтар мен кемшіліктер
Электронды жабынның негізгі артықшылықтары - жабын материалын жоғары пайдалану, автоматтандырылған өндіріске жарамдылығы және процесс дұрыс басқарылған кезде жақсы коррозияға төзімділік. Оның негізгі шектеуі - түстердің икемділігі, себебі қолжетімді ассортимент жабын жүйесі мен өндірістік қондырғыға байланысты. Жасырын компоненттер немесе функционалды бөлшектер үшін коррозиядан қорғау түстердің кең таңдауынан маңыздырақ болуы мүмкін.
Қарайту: минималды бұрмаланумен әрлеу Дәлдік бөліктері
Бұл не
Қаралау, кейбір қолданбаларда қара оксидпен өңдеу немесе көкшілдеу деп те аталады, болат бөлшектерінде қара оксид қабатын қалыптастыру үшін химиялық процесті қолданады. Дайындама бақыланатын химиялық ваннада өңделеді, нәтижесінде пайда болған беткі қабат біркелкі қара әрлеуді қамтамасыз етеді. Металл бетін өңдеудің бұл түрі қалың жабынды қосудың орнына бетті түрлендіретіндіктен, ол бөлшек өлшемдеріне аз әсер етеді.
Қайда қолданылады
Қаралау көбінесе қара түсті және коррозияға төзімділігі аздап жақсартылған болат компоненттерінде қолданылады. Өңдеуден кейінгі тиісті маймен немесе герметикпен біріктірілгенде, ол тоттанудан жақсы қорғауды қамтамасыз ете алады. Сондай-ақ, ол өлшемдер мен беткі құрылымға минималды әсер етеді, бұл оны қатаң төзімділік сақталуы керек дәл бөлшектер үшін пайдалы етеді. Бұл қара оксидті өңдеуді көптеген үй ішіндегі қолданбалар үшін практикалық металл беткі өңдеуге айналдырады.
Артықшылықтар мен кемшіліктер
Қаралау салыстырмалы түрде қарапайым, үнемді және дәл компоненттерге жарамды, себебі оксид қабаты жұқа. Дегенмен, оның коррозиядан қорғауы көптеген бояу немесе қаптау жүйелерімен салыстырғанда, әсіресе ылғалды немесе жоғары коррозиялық ортада шектеулі. Қорғанысты жақсарту үшін қосымша май немесе герметик қажет болуы мүмкін. Орташа әсер ететін үй ішіндегі болат бөлшектер үшін қаралау металл бетін өңдеуге қолайлы болуы мүмкін, бірақ күтілетін қызмет көрсету шарттары соңғы таңдауды басшылыққа алуы керек.
Гальваникалық қаптау: жұқа металл қабаты, көптеген дәмдер
Бұл не
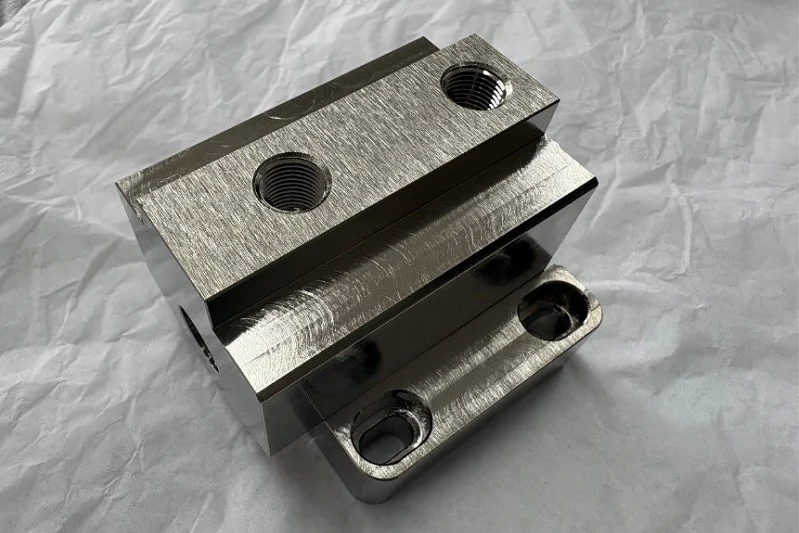
Гальваникалық қаптау өткізгіш дайындамаға жұқа металл немесе қорытпа қабатын жағу үшін электр тогын пайдаланады. Жабылған қабат қаптау материалы мен процесіне байланысты коррозияға төзімділікті, электр өткізгіштігін, тозуға төзімділікті немесе сыртқы түрін жақсарта алады. Әрбір қаптау жүйесі әртүрлі қасиеттерді ұсынатындықтан, гальваникалық қаптау металл бетін өңдеудің ең әмбебап нұсқаларының бірі болып табылады.
Қайда қолданылады
Жалпы қаптау материалдарына хром, никель, мырыш, мыс, алтын және күміс жатады. Әрқайсысы әртүрлі мақсатта қызмет етеді. Мырышпен қаптау көбінесе болат бекіткіштерді коррозиядан қорғау үшін қолданылады, ал никель мен хроммен қаптау тозуға төзімділікті немесе сәндік әрлеуді қамтамасыз ете алады. Мыс, алтын және күміспен қаптау таңдалған электрлік және электронды қолданбаларда қолданылады. Металл бетін дұрыс өңдеу бөлшектің жұмыс ортасына, қажетті өнімділікке және құнына байланысты.
Артықшылықтар мен кемшіліктер
Гальваникалық қаптау әрлеудің кең ауқымын ұсынады, сондықтан жабынды бөлшектің нақты талаптарына сәйкес таңдауға болады. Дегенмен, қаптаманың қалыңдығын, адгезиясын және сапасын сақтау үшін қаптама ванналары мен пайдалану жағдайларын мұқият бақылау қажет. Жарамсыз қаптама материалын таңдау мерзімінен бұрын коррозияға немесе тозуға әкелуі мүмкін.
Карбюрация: қатты беті, берік өзегі
Бұл не
Карбюризациялау - көміртек атомдарының болат бетіне диффузиялануына мүмкіндік беретін термохимиялық термиялық өңдеу процесі. Ол негізінен көміртегі мөлшері шамамен 0.25%-дан төмен болатын төмен көміртекті болаттар мен төмен көміртекті легирленген болаттар үшін қолданылады. Бұл процесс кейінгі термиялық өңдеу арқылы қатайтылатын көміртегіге бай беттік қабат жасайды. Металл бетін өңдеу ретінде карбюризациялау салыстырмалы түрде берік өзекті сақтай отырып, беттік өнімділікті жақсартады.
Қайда қолданылады
Карбюризация көбінесе берілістерге, біліктерге және қайталанатын жанасуға, үйкеліске немесе соққыға ұшырайтын басқа механикалық компоненттерге қолданылады. Ол бетінің қаттылығын және тозуға төзімділігін арттырады, ал өзегі соққы жүктемелеріне төтеп беру үшін қажетті беріктікті сақтайды. Бұл үйлесім әсіресе бүкіл қимада сынғыш болмай, бетінің тозуына төтеп беруі керек беріліс бөлшектері үшін пайдалы.
Артықшылықтар мен кемшіліктер
Карбюризациялаудың басты артықшылығы - қатты, тозуға төзімді беті мен берік өзегінің үйлесімі. Бұл оны беріліс қораптары мен басқа да ауыр жүктемелі беріліс компоненттеріне жарамды етеді. Дегенмен, процесс бірнеше кезеңнен тұрады, көбінесе қыздыру, көміртек диффузиясы, сөндіру және шынықтыруды қамтиды. Сондай-ақ, ол өлшемдік өзгерістерге әкелуі мүмкін, сондықтан өңдеуге рұқсат етілген және өңдеуден кейінгі әрлеу қажет болуы мүмкін. Бағасы мен технологиялық талаптарына байланысты, карбюризациялау әдетте қарапайым, аз жүктемелі бөлшектерге емес, беріктік пен тозу талаптарын талап ететін компоненттерге арналған.
Азоттау: бұрмалаусыз бетті қатайту
Бұл не
Азоттау - бұл азотты болат бетіне салыстырмалы түрде төмен температурада енгізетін термохимиялық процесс. Азот болаттағы элементтермен әрекеттесіп, бетіне жақын жерде қатты қосылыстар түзеді. Шынықтыруды қажет ететін дәстүрлі шынықтыру процестерінен айырмашылығы, көптеген азоттау әдістері шынықтыру сатысын қажет етпейді. Бұл деформация қаупін азайтады, бұл азоттауды дәл компоненттер үшін пайдалы металл бетін өңдеуге айналдырады.
Қайда қолданылады
Азоттау жоғары беттік қаттылық пен тозуға төзімділікті қажет ететін, бірақ өлшемдік төзімділікті сақтауы керек дәл бөлшектерге жарамды. Жалпы қолданыстарға иінді біліктер, берілістер, қалыптар және үйкеліске немесе қайталанатын жанасуға ұшырайтын басқа да компоненттер жатады. Беті қатайады, ал өзегі бастапқы беріктігін сақтайды. Бұл бөлшекке өлшемдік өзгерістерсіз берік жұмыс беті қажет болған кезде азоттауды құнды етеді.
Артықшылықтар мен кемшіліктер
Нитридтеудің басты артықшылығы - оның бұрмалану қаупінің төмендігі, бұл оны жақын төзімділік шегіне дейін өңделген бөлшектерге жарамды етеді. Сондай-ақ, ол тозуға төзімділікті және қолайлы жағдайларда шаршау көрсеткіштерін жақсарта алады. Негізгі айырмашылықтар - өңдеу уақыты мен корпус тереңдігі, олар болат маркасы мен нитридтеу әдісіне байланысты. Қатты беті мен берік өзегін қажет ететін бөлшектер үшін нитридтеу тиімді металл бетін өңдеу бола алады. Қытайдағы жетекші өндіріс компаниясы NOBLE клиенттерге материалға, өлшем талаптарына және мақсатты пайдалану жағдайларына негізделген қолайлы өңдеу нұсқаларын бағалауға көмектеседі.
Пассивация: беттің өзін қорғауына мүмкіндік беру
Бұл не
Пассивация металлдың қоршаған ортамен әрекеттесу үрдісін азайту арқылы оның коррозияға төзімділігін жақсартады. Екі негізгі тәсіл бар. Химиялық пассивация металл бетінде қорғаныш пассивті пленканы қалыптастыру немесе нығайту үшін химиялық процесті қолданады. Электрохимиялық пассивация бұл пленканың пайда болуын ынталандыру үшін тиісті электрлік потенциалды қолданады. Тот баспайтын болатта пассивация материалды коррозиядан қорғайтын хромға бай оксид қабатын сақтауға көмектеседі. Металл бетін өңдеудің бұл түрі қалың жабын қоспай металдың табиғи қорғанысын күшейтеді.
Қайда қолданылады
Пассивация сенімді коррозияға төзімділікті қажет ететін тот баспайтын болаттан жасалған бөлшектер үшін кеңінен қолданылады, әсіресе өңдеуден, дәнекерлеуден немесе бетін ластауы немесе өзгертуі мүмкін басқа өңдеу кезеңдерінен кейін. Ол коррозияны тудыруы мүмкін бос темір мен басқа да ластаушы заттарды кетіруге көмектеседі, бұл қорғаныш пассивті қабаттың пайда болуына немесе қалпына келуіне мүмкіндік береді. Жалпы қолданылуына медициналық компоненттер, тамақ өңдеу жабдықтары және бетінің тазалығы мен коррозияға төзімділігі маңызды болатын дәл өнеркәсіптік бөлшектер жатады.
Артықшылықтар мен кемшіліктер
Пассивация бөлшектің өлшемдерін, түсін немесе бетінің құрылымын айтарлықтай өзгертпестен коррозияға төзімділікті жақсартады. Бұл оны дәл компоненттер үшін пайдалы әрлеу кезеңіне айналдырады. Дегенмен, пассивті пленка өте жұқа және тозуға төзімділікті жақсартуға немесе ауыр механикалық зақымданудан қорғауға арналмаған. Мұны бөлек қорғаныс қабатын қосудың орнына металдың өзіндік коррозиядан қорғанысын қалпына келтіру немесе нығайту тәсілі ретінде түсінген дұрыс. Металл бетін өңдеуді таңдаған кезде өндірушілер коррозияға төзімділіктің өзі жеткілікті ме, әлде тозуға қарсы қосымша қорғаныс қажет пе, соны ескеруі керек.
Фосфаттау: негізгі қабат, соңғы әрлеу емес
Бұл не
Фосфаттау - болат бөлшектеріне бетінде фосфат жабынын қалыптастыру үшін жиі қолданылатын химиялық түрлендіру процесі. Қабат коррозияға төзімділікті қамтамасыз ете алса да, фосфаттау көбінесе соңғы қорғаныс әрлеуі емес, алдын ала өңдеу ретінде қолданылады. Ол кейінгі бояу немесе электрофоретикалық жабын үшін қолайлы негіз жасайды, бұл үстіңгі жабынның сенімдірек жабысуына көмектеседі. Көптеген өндіріс желілерінде металл бетін өңдеу болат компоненттерін одан әрі әрлеуге дайындаудағы маңызды қадам болып табылады.
Қайда қолданылады
Фосфаттау автомобиль өндірісінде, машина жасауда және жалпы металл бұйымдарын жасауда бояу немесе электрофоретикалық жабын жағу алдында жиі қолданылады. Фосфат қабаты жабынның адгезиясын жақсартады және тиісті үстіңгі жабынмен біріктірілгенде коррозияға төзімділікті арттыра алады. Сондай-ақ, ол келесі әрлеу кезеңі үшін тегіс бетті жасауға көмектеседі, бұл бөлшектер үлкен өндіріс партияларында сыртқы түрі мен беріктік талаптарына сай болуы керек болған кезде маңызды.
Артықшылықтар мен кемшіліктер
Фосфаттау алдын ала өңдеу ретінде жақсы жұмыс істейді, себебі ол бояудың адгезиясын жақсартады және үйлесімді үстіңгі жабынмен бірге қолданылған кезде коррозиядан қорғауды қолдайды. Дегенмен, ол әдетте өздігінен, әсіресе қатал ортада, жеткілікті ұзақ мерзімді коррозиядан қорғауды қамтамасыз ете алмайды. Соңғы өнімділік фосфат процесіне, негізгі материалға және кейін қолданылатын жабынға байланысты. Осы себепті фосфаттауды дайын қорғаныстың өзі емес, жабын жүйесінің негізі ретінде қарастыру керек.
Металл бетін дұрыс өңдеуді таңдау
Жоғарыдағы процестерді қарастырыңыз, сонда үлгі пайда болады. Бір ғана процесс бәрін жасамайды. Жылтырату және щеткамен өңдеу сыртқы келбетке бағытталған. Құммен өңдеу және фосфаттау бетті келесі қадамға дайындайды. Анодтау, ұнтақпен жабу, күйдірілген эмаль және электрофоретикалық жабу қорғаныс қабаттарын жасайды. Гальваникалық қаптау нақты өнімділік мақсаттарына жету үшін тағы бір металл қосады. Карбюрациялау және нитридтеу өзекті берік ұстай отырып, бетті қатайтады. Пассивациялау металдың табиғи коррозияға төзімділігін қалпына келтіреді немесе күшейтеді.
Сондықтан металл бетін өңдеуді таңдау процесстен емес, бөлшектен басталады. Бөлшектің неге төтеп бере алатынын сұраңыз: коррозияға, тозуға, соққыға, сыртқы келбетке қойылатын талаптарға немесе төртеуіне де. Содан кейін оның не нәрсеге төтеп бере алмайтынын, мысалы, бұрмалануды, түстердің шектеулі нұсқаларын, жоғары бағаны немесе жұмыс ортасына төтеп бере алмайтын әрлеуді қарастырыңыз. Бұл жауаптар нұсқаларды тез тарылтады.
Бұл ережелердің ешқайсысы тасқа айналмаған. Өндірушілер көбінесе бірден бірнеше талаптарды қанағаттандыру үшін процестерді біріктіреді. Құммен тазалау, содан кейін анодтау - бір мысал; фосфаттау, содан кейін электрофоретикалық жабын жасау - тағы бір мысал. Мақсат өзгеріссіз қалады: өңдеуді материал мен қызмет көрсету жағдайларына сәйкестендіру, сонда бөлшек ұзақ уақыт сенімді жұмыс істейді.
NOBLE компаниясындағы металл бетін өңдеу қызметтері

NOBLE - Қытайдағы жетекші өндірістік компания, дизайнды қарау және прототиптеуден бастап беттік өңдеу мен соңғы құрастыруға дейін металл мен пластикті өңдеуге маманданған. Біздің командамыз тұтынушыларға өндірістік талаптарды бағалауға және материалдық қасиеттерге, өнімділік мақсаттарына және практикалық өндіріс қажеттіліктеріне негізделген қолайлы процестерді таңдауға көмектеседі. Беттік өңдеуді CNC өңдеумен, 3D басып шығарумен, вакуумдық құюмен және құрастыру қызметтерімен біріктіру арқылы біз өндіріс процесінде әрлеу талаптарының ескерілуін қамтамасыз етеміз.
Біздің мүмкіндіктеріміз
Біз жеке прототиптер мен шағын партиялардан бастап жаппай өндіріске дайындыққа дейінгі жобаларды қолдаймыз . Сондай-ақ, өндірістік мәселелерді ерте анықтауға көмектесу үшін дизайнға шолулар, процестерді таңдау және техникалық мәселелерді шешуді ұсынамыз. ISO 9001:2015 және ISO 13485:2016 сертификаттарымен NOBLE медициналық құрылғыларға қойылатын талаптарды қоса алғанда, өндірістің тұрақты сапасын қолдау үшін белгіленген сапа менеджменті жүйелерін ұстанады.
біздің қызметтер
Сізге коррозияға төзімді компоненттер, тозуға төзімді металл бөлшектер немесе белгілі бір беткі көрінісі бар прототиптер қажет болса да, NOBLE сізге қолайлы өндіріс және әрлеу нұсқаларын бағалауға көмектесе алады. Біздің командамызға сызбаларыңыз немесе CAD файлдарыңыз, материал сипаттамалары, беткі әрлеу талаптары және күтілетін мөлшеріңіз бойынша хабарласыңыз. Біз сіздің жобаңызды қарап шығып, сіздің техникалық талаптарыңыз бен өндіріс мақсаттарыңызға сәйкес келетін практикалық шешімді анықтауға көмектесе аламыз.
Жиі қойылатын сұрақтар: Металл бетін өңдеу туралы жиі қойылатын сұрақтар
Алюминий үшін қандай металл бетін өңдеу ең жақсы?
Анодтау - алюминий үшін әдепкі шешім. Ол бетті қорғайды, тозуға төзімділікті жақсартады және сол қадаммен түс қосуға мүмкіндік береді. Нәзік және біркелкі көрініс үшін, анодтау алдында бөлшекті құммен өңдеңіз. Егер бөлшекке қатты тозуға төзімділік қажет болса, қатты анодтауды таңдаңыз - ол қымбатырақ, бірақ тозу өнімділігі басқа деңгейде.
Ұнтақпен қаптау мен пісірілген эмальдың айырмашылығы неде?
Екеуі де шашыратып кептіруге арналған, бірақ олардың әрекеті әртүрлі. Ұнтақ бояу тиімді, ұсақ ақауларды кешіреді және көп көлемді өндіріске өте қолайлы - дегенмен қатты соққы кезінде ұнтақ контурларда жиналып, қабықша сынықтары пайда болады. Пісірілген эмаль қымбатырақ және қатаң өндіріс ортасын талап етеді, бірақ ол күшті адгезияны, жақсы соққыға төзімділікті және уақыт өте келе сақталатын түстерді қамтамасыз етеді.
Қаптаудың орнына карбюризациялауды немесе нитридтеуді қашан қолдануым керек?
Мәселе коррозияда немесе сыртқы келбетте емес, бетінің қаттылығында болған кезде. Карбюраторлау берік өзегі бар қатты бетті қажет ететін берілістер мен біліктер сияқты төмен көміртекті болат бөлшектерге жарамды. Азоттау сөндірусіз төмен температурада жұмыс істейді, сондықтан бұрмалану минималды болып қалады - бұл оны қозғалуға мүмкіндігі жоқ иінді біліктер, берілістер және қалыптар сияқты дәл бөлшектер үшін жақсы таңдау етеді.
Фосфаттауды соңғы өңдеу ретінде пайдалануға бола ма?
Жоқ. Фосфаттау - бояу немесе электронды жабын жағу алдында қолданылатын болаттың негізгі қабатын өңдеу. Ол коррозияға төзімділікті жақсартады және үстіңгі жабынға жабыстыратын нәрсе береді, бірақ қорғаныс өздігінен жеткіліксіз. Оны дайын бет ретінде емес, дайындық ретінде қарастырыңыз.
Металл коррозияға төзімді болса, пассивацияның маңызы неде?
Өйткені пассивті қабат бұзылады. Өңдеу, дәнекерлеу және маринадтау бос темір қалдыруы немесе тот баспайтын болаттағы оксид қабықшасын бұзуы мүмкін, бұл коррозияға жол ашады. Пассивация сол қорғаныш қабатын қалпына келтіреді — ол сауыт қоспайды, ол металдың өзіндік қорғанысын қалпына келтіреді.
Осы процестердің барлығын қалай таңдауға болады?
Процесстен емес, бөлшектен бастаңыз. Оның неден аман қалуы керек екенін - коррозиядан, тозудан, соққыдан, сыртқы келбеттен - және оның не нәрсеге төтеп бере алмайтынын, ол бұрмаланудан, түстердің шектеулі нұсқаларынан, құнынан немесе нәзік әрлеуінен екенін сұраңыз. Бұл жауаптар өрісті тез тарылтады, ал процестерді біріктіру (құммен себу, содан кейін анодтау, фосфат, содан кейін электронды жабын) кең таралған тәжірибе болып табылады.






