
מבוא
כוסות ואקום הן מאפיין נפוץ הן בחיי היומיום והן בסביבות תעשייתיות. בין אם אתם מרימים חלקים גדולים או תולים תיק יד על הקיר, הן תמיד נוכחות.
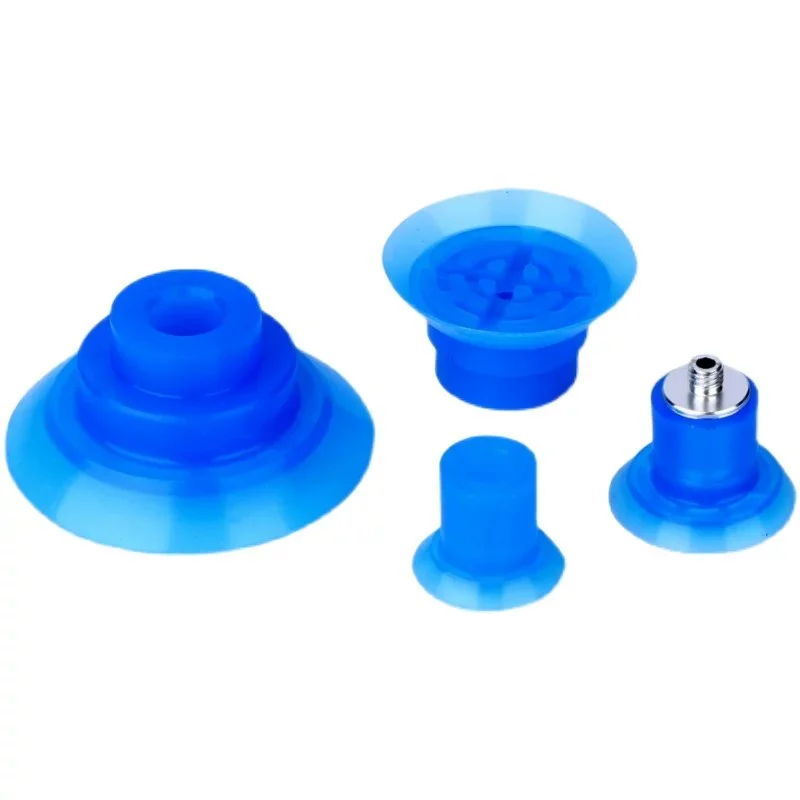
בדרך כלל יש להם שני חלקים: גוף כוס יניקה ושפת איטום גמישה. כוסות ואקום ממתכת נמצאות בדרך כלל בסביבות תעשייתיות, בעוד שאנשים בדרך כלל בוחרים בדגמים מפלסטיק או סיליקון בחיי היומיום. בפרק זה נתמקד בכוסות ואקום מפלסטיק.
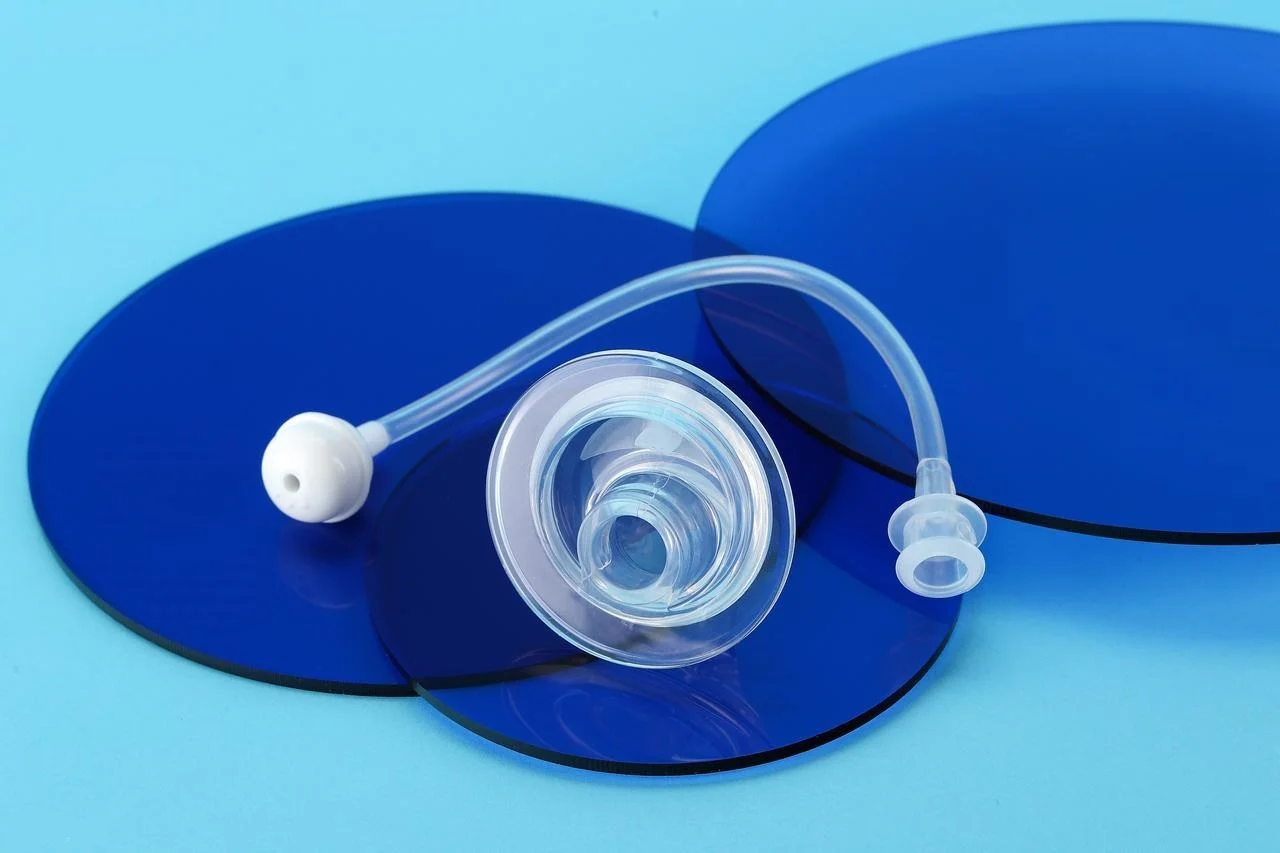
פלסטיק מספק את המבנה הנוקשה. הכוס זקוקה לעמוד שדרה נוקשה כדי להעביר כוח מבלי לקרוס. סיליקון מספק את שפת האיטום הגמישה. שפה זו מתאימה את עצמה למשטחים לא אחידים. היא יוצרת את איטום הוואקום.
שלב אחר שלב: תהליכי ייצור מרכזיים
ייצור המוני של כוסות ואקום אינו כרוך בייצור מתכת. אין צורך בריתוך. אין צורך בעיבוד שבבי של בלוקים גולמיים. הטכנולוגיות הדומיננטיות הן תהליכי יציקה. אנשים יוצקים חומר לחללים. החללים מעצבים את החלק.
1. גוף פלסטיק הזרקה (הרכיב הקשיח)
לקוחות משתמשים בהזרקת פלסטיק עבור גוף קשיח. חומרים נפוצים כוללים ABS, PC וניילון. מכונת הזרקה מתיכה את כדורי הפלסטיק. החומר המותך נדחק לתוך חלל תבנית פלדה. זמני המחזור נעים בין 15 ל-60 שניות, בהתאם לגודל החלק ועובי הדופן.
יצירת אב טיפוס מהירה נכנסת לתמונה כאן לעתים קרובות. גוף פלסטיק מודפס בתלת מימד מאפשר לאנשים לבדוק התאמה ותפקוד מבלי להמתין לכלי קשה. לאחר שהעיצוב ננעל, תבנית הייצור נחתכת.
2. יציקת שפתיים מסיליקון (אלמנט האיטום הגמיש)
שני תהליכים שולטים כאן. אנשים בוחרים על סמך דרישות נפח ודיוק.
- דְחִיסָה דְפוּס עובד עבור נפחים נמוכים יותר. עלות ייצור הכלים נמוכה יותר. ריק סיליקון מעוצב מראש נכנס לחלל מחומם. המכבש נסגר. חום ולחץ מעצבים את החומר. זמני המחזור ארוכים יותר. אבל ההשקעה הראשונית קטנה יותר.
- גומי סיליקון נוזלי (LSR)הזרקה מטפלת בנפחים גבוהים. הדיוק טוב יותר. שני רכיבים נוזליים מתערבבים ומוזרקים ישירות לתבנית מחוממת. תהליך הייבוש מתרחש בתוך החלל. זמני המחזור קצרים יותר. עלות ייצור הכלים גבוהה יותר. אנשים משתמשים ב-LSR עבור יישומים תובעניים שבהם העקביות חשובה.
3. הקשר הקריטי: חיבור סיליקון לפלסטיק
שלב זה הוא זה שמייצר או שובר את הגביע. שפת הסיליקון חייבת להישאר מחוברת לגוף הפלסטיק. קיימות שתי שיטות.
- יתר על המידה is השיטה המועדפת לייצור המוני. גוף הפלסטיק מוכנס לתבנית שנייה. סיליקון נוזלי מוזרק ישירות עליו. נוצר קשר כימי בממשק. אין צורך בדבק. החיבור הוא קבוע.
- פוסט דפוס דבק הדבקה משמשת כחלופה. אנשים משתמשים בה כאשר חומרים אינם תואמים או כאשר כלי יציקה אינם זמינים. צבע יסוד מורח על משטח הפלסטיק. דבק מורח על שפת הסיליקון. לאחר מכן החלקים נלחצים יחד. ההדבקה היא מכנית, לא כימית. זה עובד אבל פחות אמין עבור יישומים בעלי מחזורי ייצור גבוהים.
4. גימור ו לאחר עיבוד
הגביע המעוצב עדיין לא גמור. יש לבצע מספר שלבים.
הסרת הבזק מסירה עודפי סיליקון. קווי הבזק דקים נוצרים בקווי הפרידה של התבנית. אנשים חותכים אותם באופן ידני או באמצעות הסרת הבזק קריוגנית אוטומטית. סיליקון הוא רך. הבזק מתקלף בצורה נקייה אם התבנית מתוכננת היטב.
תהליך הייבוש לאחר החימום מתרחש בתנורים. הסיליקון יושב בטמפרטורות גבוהות במשך מספר שעות. שלב זה משלים את תגובת הקישור הצולב. היציבות משתפרת. התכונות המכניות מתייצבות. דילוג על שלב זה הוא על אחריותו בלבד.
בדיקת דליפות ובדיקה מגלים פגמים. כל כוס נבדקת לאחיזה בוואקום. אנשים משתמשים במדידת ירידה בלחץ או זרימה. בדיקה ויזואלית בודקת חללים, התזה ושלמות הקשר. כוס דולפת נכשלת במשימה. הבדיקה אינה אופציונלית.
7 אתגרי הייצור המובילים בייצור כוסות ואקום
1. בועות אוויר (חללים) בסיליקון
אוויר נלכד במהלך הערבוב. הבועות הופכות לחללים בחלק המוגמר. חללים מחלישים את האטם. הם יוצרים נתיבי דליפה.
פתרון: ציוד להסרת גזים בוואקום הוא חובה. אנשים מערבבים את רכיבי הסיליקון. לאחר מכן התערובת נכנסת לתא ואקום. הוואקום שואב אוויר לכוד לפני המזיגה או ההזרקה.
2. ריפוי לא אחיד (חלקים דביקים או רכים)
החלק יוצא מהתבנית דביק. או רך מדי. או לא מתקשה לחלוטין במקומות מסוימים. הסיבה כמעט תמיד היא יחסי ערבוב שגויים.
פתרון: משקלים מדויקים ופרוטוקולי ערבוב יסודיים. אנשים שוקלים כל רכיב. הם מערבבים למשך זמן מוגדר. הם מגרדים את דפנות המיכל. אצווה ששונה בשני אחוזים נכשלת. ריצות אב טיפוס מהירות משתמשות לעתים קרובות באצוות קטנות של ערבוב ידני. אצוות קטנות אלה יכולות להסתיר שגיאות ערבוב שהופכות לברורות בקנה מידה של ייצור. אנשים צריכים לאמת את תהליך הערבוב בציוד הייצור לפני הגדלת הנפח.
3. עיוות (עיוות) של חלקים
שפת הסיליקון קורסת תחת עומס. או שהכוס לא שומרת על צורתה במהלך פירוק התבנית. החומר רך מדי לגיאומטריה של החלק.
פתרון: התאימו את קשיות Shore A לגודל ולצורה של החלק. סיליקון 30A מתאים לחלקים קטנים ועבים. שפה גדולה ודקה זקוקה ל-50A ומעלה. מהנדסים בודקים קשיות גבוהה יותר (durometers) במהלך בניית אב טיפוס כדי למצוא את קשיות המינימום ששומרת על צורתה. קשה מדי והאטימה נפגעת. רך מדי והחלק מתעוות.
4. היצמדות לתבנית (בעיות פירוק עובש)
הסיליקון המוקשה מסרב להשתחרר. החלק נקרע במהלך ההסרה. התבנית ניזוקה.
סיבה: חומר שחרור לא מספיק או חריצים מורכבים בעיצוב התבנית. חלק מסוגי הסיליקון דביקים יותר מאחרים.
פתרון: תכנון נכון של תבנית הוא קו ההגנה הראשון. הימנעו מחיתוכים חדים. השתמשו בזוויות טיוטה. לאחר מכן, יש למרוח את חומר השחרור בזהירות. מעט מדי והחלק יידבק. יותר מדי וגימור פני השטח יפגע. אנשים מפתחים תהליך יישום סטנדרטי לכל תבנית.
5. קשר חלש או כושל בין פלסטיק לסיליקון
שפת הסיליקון נפרדת מגוף הפלסטיק. הכוס נכשלת בשימוש. החיבור מעולם לא היה חזק מספיק.
סיבה: חוסר התאמה של חומרים הוא הגורם הנפוץ ביותר. סיליקון אינו נדבק לרוב סוגי הפלסטיק ללא טיפול פני השטח.
פתרון: יש לתת עדיפות לכלי יציקה יתר (overmolding) במידת האפשר. יציקה יתר יוצרת קשר כימי במהלך תהליך הזרקת LSR. אין צורך בדבק. כאשר יציקה יתר אינה אפשרית, משתמשים בדבקים תעשייתיים מיוחדים עם צבעי יסוד לפני השטח. דרך ההדבקה דורשת בקרת תהליך קפדנית.
6. דליפה וזיהום כימיים (מזון/רפואי)
חלקים המיועדים למגע עם מזון או לשימוש רפואי אינם יכולים לפלוט כימיקלים. סיליקון סטנדרטי מכיל תוספים שאינם בטוחים.
סיבה: חומרי גלם לא מאושרים. הספק קיצץ פינות.
פתרון: רכישת סיליקון העומד בתקן ה-FDA. התקנה הרלוונטית היא 21 CFR 177.2600. יישומים רפואיים עשויים לדרוש הסמכת ISO 10993. אנשים מבקשים אישורים לפני רכישת חומר.
7. סיכוני זיהום על ידי עצמים זרים
חתיכת מתכת או פלסטיק קשיח נופלת לתוך קו המזון. כוס הוואקום התנפצה או השילה שבר. הזיהום גורם לריקול.
סיבה: סיליקון סטנדרטי אינו ניתן לגילוי על ידי גלאי מתכות. חלקים שבורים עוברים בדיקות איכות מבלי שיבחינו בהם.
פתרון: השתמשו בתרכובות סיליקון הניתנות לגילוי מתכות. חומרים אלה מכילים תוספים ברזליים המפעילים גלאי מתכות בקווי ייצור. התוספים מאושרים על ידי ה-FDA למגע מקרי. אנשים מציינים דרגות זיהוי עבור עיבוד מזון ויישומים פרמצבטיים. עלות החומר הנוספת קטנה בהשוואה לריקול.
קריטריונים קריטיים לבחירת חומרים in Vואקום Cעליות ייצור
קשיות (Shore A)
קשיות הסיליקון נמדדת בסולם Shore A. מספרים נמוכים יותר פירושם חומר רך יותר. מספרים גבוהים יותר פירושם תרכובות מוצקות ועמידות יותר.
35A מיועד ליישומים רכים ועדינים. טיפול בקרואסון טרי. בחירת עדשה מלוטשת. השפה מתאימה את עצמה בקלות. האחיזה עדינה. החיסרון הוא אורך חיי העדשה. סיליקון רך נקרע מהר יותר.
50A מיועד ליישומים יציבים ועמידים. הרמת יריעת מתכת. הזזת חלק פלסטיק מחוספס. השפה עמידה בפני שחיקה. כוח האחיזה גבוה יותר. אבל 50A אינו מתאים למשטחים לא סדירים כמו 35A.
עמידה בדרגת מזון
מגע עם מזון הוא מרחב מוסדר. סיליקונים אקראיים אינם מותרים.
תקן ה-FDA 21 CFR 177.2600 של ארה"ב. הוא מפרט את החומרים המותרים לחילוץ ושיטות בדיקה. תרכובת מאושרת עוברת את הבדיקות הללו. היעדר תעודה פירושו שהחומר אינו תואם את התקנים, גם אם הוא נראה אותו הדבר.
תקנה 1935/2004 של האיחוד האירופי היא המסגרת האירופית. שיטות הבדיקה בפועל מגיעות מתקנים אחרים, אך תקנה זו קובעת את הדרישה. אנשים המוכרים לאירופה זקוקים להצהרת תאימות מספק החומרים.
שני הסטנדרטים חשובים. כוס למאפייה דורשת את הסטנדרט הזה או את השני, תלוי לאן נשלח הציוד. אנשים מבקשים תיעוד לפני שהם מזמינים חומר.
מאפיינים מיוחדים
לפעמים התרכובת הסטנדרטית לא עובדת. אנשים זקוקים לתכונות נוספות.
גילוי מתכות מיועד לקווי מזון ותרופות. תוספי ברזל מעורבבים בסיליקון. אם חתיכה נשברת, גלאי מתכות לוכד את השבר. החלופה היא ריקול.
עמידות בטמפרטורה גבוהה, עמידה בסביבות חמות. תנורי אפייה. מחזורי עיקור. סיליקון סטנדרטי מתכלה מעל 200 מעלות צלזיוס. ניסוחים מיוחדים שורדים 250 מעלות צלזיוס ומעלה.
אנטי-סטטי מונע משיכת אבק. ייצור אלקטרוניקה זקוק לכך. מטען סטטי מושך חלקיקים אל המוצר. הכוס חייבת לפזר את המטען הזה. אנשים ממליצים על תרכובות אנטי-סטטיות כאשר סיליקון סטנדרטי גורם לבעיות זיהום.
אין חומר אחד שעושה הכל. אנשים נותנים עדיפות על סמך היישום. קשיות ראשונה. תאימות שנייה. תכונות מיוחדות שלישית. אם תטעו בהזמנה, הכוס תיכשל, לא משנה כמה טוב היא יוצרה.
סיכום
ייצור המוני של כוסות ואקום אינו פשוט. שלושה דברים חייבים לעבוד יחד. ריפוי סיליקון חייב להיות עקבי. הזרקת פלסטיק חייבת לעמוד בטווחים צפופים. הקשר ביניהם חייב לשרוד אלפי מחזורים. אם מפספסים מישהו, הכוסות נכשלות על הקו.
עצה אחרונה לאנשים המקימים ייצור. תנו עדיפות לשיטת ההדבקה מפלסטיק-סיליקון בשלב מוקדם של שלב התכנון. יציקת יתר היא הבחירה הטובה ביותר לנפח. הדבקה באמצעות דבק עובדת אך דורשת בקרת תהליך רבה יותר. קבלו החלטה לפני חיתוך פלדת תבניות.
בחרו חומרים מאושרים מההתחלה. תאימות ל-FDA. הצהרות האיחוד האירופי. דירוגים הניתנים לגילוי מתכות במידת הצורך. אין להחליף חומרים בשלב מאוחר של הפרויקט. פרופיל הריפוי משתנה. חוזק הקשר משתנה. כל התהליך נסחף.
השקיעו בציוד להסרת גזים בוואקום. בועות אוויר אינן מקובלות במשטח איטום. אצוות מעורבבות ידנית ללא ואקום ייכשלו. קנה מידה של ייצור דורש הסרת גזים נאותה. אין קיצורי דרך. הכוסות או נאטמות או שלא. אנשים זוכרים את אלה שלא.
אודות NOBLE: השותף שלכם לייצור פלסטיק וסיליקון מדויקים
מי אנחנו
NOBLE היא חברת ייצור פלסטיק המתמחה בהזרקה ועיבוד סיליקון בדיוק גבוה. לקוחות פונים אלינו.
לגשר על הפער בין עיצובי מוצרים מורכבים לייצור המוני אמין. החלק הקשה הוא רכיבים משני חומרים - פלסטיק וסיליקון. כוסות ואקום הן דוגמה מושלמת. גוף פלסטיק קשיח זקוק לשפת סיליקון גמישה. שני החומרים חייבים להיקשר לצמיתות. אנחנו גורמים לזה לקרות.
יכולות העיבוד המרכזיות שלנו
דפוס הזרקת פלסטיק
מהנדסי NOBLE עובדים עם שרפים ברמה הנדסית. ABS, פוליקרבונט (PC), ניילון (PA) ותרכובות מותאמות אישית אחרות. לקוחות שולחים לנו את מפרטי החומרים שלהם. אנחנו מפעילים את התבניות.
ייצור בנפח גבוה מתרחש בתאים אוטומטיים. איכות עקבית היא המטרה. זמני המחזור מהירים. אנשים זקוקים לאלפי חלקים ביום. המכונות שלנו מספקות את הנפח הזה ללא שינויים.
הזרקת גומי סיליקון נוזלי (LSR).
יציקה מדויקת של רכיבי סיליקון גמישים היא מיומנות ליבה בייצור כוסות ואקום. גיאומטריות שפתיים מורכבות עבור כוסות ואקום הן שבשגרה. תהליך LSR מטפל במהירות גבוהה ובנפח גבוה. פלאש ההדפסה מינימלי. העקביות בין חלק לחלק היא הדוקה.
יתר על המידה (הדבקה בין פלסטיק לסיליקון)
זוהי המומחיות שלנו. אנו מדביקים סיליקון כימית ישירות על גבי מצע פלסטיק קשיח במחזור יציקה יחיד. אין צורך בהרכבת דבק משני. אין קווי דבק חלשים.
שירותי ערך מוסף
כלי עבודה פנימיים הם יתרון משמעותי. אנו מתכננים ומייצרים תבניות מדויקות המותאמות לגיאומטריה של כל מוצר - ללא המתנה לחנות כלים חיצונית.
עיבוד לאחר האריזה מתבצע במתקן שלנו. הסרת פלאש מסירה עודפי חומר. ריפוי לאחר האריזה מייצב את הסיליקון. ניקוי אולטרסאונד מכין את המשטחים. בדיקות דליפות מזהות פגמים לפני משלוח החלקים.
התאמה אישית של החומרים זמינה. אנו מייצרים סיליקון העומד בתקן ה-FDA. אנו מייצרים גם תרכובות הניתנות לגילוי מתכות עבור קווי מזון ותרופות.
הסמכות ותאימות (מחויבות לאיכות)
ISO 9001:2015 (מערכות ניהול איכות)
הסמכה זו מדגימה את מחויבותנו. איכות עקבית. שיפור מתמיד. שביעות רצון לקוחות. התקן מכסה את כל תהליכי הייצור שלנו.
ISO 13485:2016 (ניהול איכות של מכשור רפואי)
זוהי ההסמכה הקריטית לעבודה רפואית. אנו מייצרים רכיבים עבור יישומים רפואיים, פרמצבטיים ובריאותיים. התקן מאשר את יכולתנו לעמוד בדרישות רגולטוריות מחמירות. בטיחות. עקיבות. ניהול סיכונים.
שאלות נפוצות
מה ההבדל בין יציקה בדחיסה להזרקת LSR עבור סיליקון בייצור כוסות ואקום?
יציקה בדחיסה משתמשת בחומר סיליקון מוכן מראש. עלויות ייצור הכלים נמוכות יותר. זמני המחזור ארוכים יותר. הלקוח בוחר בשיטה זו עבור נפחים נמוכים יותר או גיאומטריות פשוטות יותר.
הזרקת LSR משתמשת בגומי סיליקון נוזלי. שני רכיבים מתערבבים אוטומטית. הנוזל מוזרק ישירות לתבנית מחוממת. תהליך הייבוש מתרחש בתוך החלל. זמני המחזור קצרים יותר. הדיוק טוב יותר. עלויות הייצור גבוהות יותר. אנשים בוחרים ב-LSR עבור נפחים גדולים וחלקים מורכבים.
האם ניתן להדביק סיליקון על פלסטיק במקום להדביק אותו מעל לתבנית?
כן. הדבקה עובדת. זה לא אותו דבר כמו יציקת יתר. יציקת יתר יוצרת קשר כימי במהלך תהליך ההזרקה. לא קיימת שכבת דבק. הדבקה דורשת הכנת פני השטח. צבע יסוד מונח על הפלסטיק. דבק מונח על הסיליקון. לאחר מכן החלקים נלחצים יחד.
הקשר הוא מכני, לא כימי. הוא פחות אמין עבור יישומים בעלי מחזורי ייצור גבוהים. אנשים משתמשים בהדבקה דביקה כאשר כלי יציקה לאורכים אינם זמינים או כאשר חומרים אינם תואמים. לייצור המוני של כוס ואקום, יציקה לאורכים היא הבחירה הטובה יותר.
האם ניתן למחזר כוסות ואקום מסיליקון?
רוב כוסות הוואקום מסיליקון אינן ניתנות למחזור באמצעות תוכניות עירוניות סטנדרטיות. סיליקון הוא פולימר תרמוסטי. הוא אינו נמס ואינו מתחדש כמו תרמופלסטים.
חלק ממתקני המיחזור הייעודיים מקבלים סיליקון. הם טוחנים את החומר לאבקה לשימוש כמילוי או ליישומים ממוחזרים. אך מתקנים אלה אינם נפוצים. רוב כוסות הסיליקון המשומשות הולכות למטמנות או לשריפה. אנשים שמעדיפים סילוק בסוף חיי המוצר צריכים לקחת בחשבון מגבלה זו בעת בחירת חומרים ליישומים בנפח גבוה.







