
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Þreyta í suðusamskeytum er endurtekið vandamál í ýmsum atvinnugreinum — þar á meðal brúm, krana, þrýstihylkjum og þungavinnuvélum. Þótt stöðugleiki sé ekki vandamál er endingartími sveigjanlegs efnis oft stuttur. Þreytubilun í suðusamskeytum er falin orsök ótímabærs burðarvirkisbilunar.
Þessi handbók útskýrir orsakir suðuþreytu. Mikilvægara er að verkfræðingar NOBLE leggja til hagnýtar lausnir til notkunar bæði í verksmiðjunni og á hönnunarstofunni.
Af hverju bila suðusamskeyti vegna þreytu?
Stöðugleiki er í lagi, kraftmikill styrkur ekki
Suðaða samskeyti helst vel undir stöðugu álagi. Eins og grunnmálmurinn. Hins vegar, þegar það er orðið fyrir víxlálagi, versnar afköst þess - og ekki bara lítillega, heldur verulega. Lögun samskeytisins - hakið, táin, undirskurðurinn - ákvarðar hversu hratt sprungan byrjar.
Snemma hönnun hunsaði þreytu
Eldri mannvirki voru hönnuð fyrir óhreyfðan burð. Ekkert hreyfðist. Engar sveiflur. Þreyta var ekki með í útreikningunum. Nú er vitað að suðuupplýsingar frá þeim tíma voru gallaðar. Þetta var ekki vegna lélegrar suðutækni, heldur vegna þess að viðeigandi hönnunarreglur voru ekki enn til á þeim tíma.
Ranglega beittar hönnunarreglur
Sumir beita þreytuviðmiðum fyrir boltaðar samskeyti beint á suðusamskeyti. Þessi aðferð virkar ekki. Boltaðar samskeyti hafa engin hak en suðusamskeyti hafa hvöss rótarsvæði. Spennuþéttni og bilunarháttur eru mismunandi eftir þessum tveimur aðferðum. Að beita þessum reglum eingöngu mun ekki leysa raunveruleg vandamál.
Kostnaður og þyngdarþrýstingur
Léttari mannvirki spara efni. Lægri kostnaður vinnur samninga. En þunnir hlutar undir miklu álagi breytast hraðar. Hærra álag ýtir undir meira álagi. Þreytulíftími styttist. Suðuþreyta er verðið sem greitt er fyrir árásargjarnar hönnunarmarkmið.
Hraðari og þyngri búnaður — rannsóknir eru á eftir
Kröfur iðnaðarins eru sífellt að verða strangari: kranar verða að vera hraðari, hafa meiri burðargetu og starfa yfir lengri radíus. Rannsóknir á smáatriðum suðusamskeyta hafa þó ekki fylgt þessum kröfum. Nýjar hönnunir eru oft betri en sannaðar upplýsingar. Þreytubilun í suðusamskeytum verður vandamál á vettvangi, ekki útreikningsvandamál. Reynsla fæst aðeins með raunverulegri notkun, sem kostar mikið.
Sprungur í liðþreytu: Hvar þær byrja og hvað skal gera
Tvö mikilvæg svæði
Sprungur eiga sér yfirleitt upptök á einum af tveimur stöðum: suðurótinni, þar sem suðumálmurinn mætir grunnmálminum; eða suðurótinni, þar sem suðan nær ekki alveg niður í botn samskeytisins. Sprungur í rótinni eru erfiðari að gera við þar sem þær eru staðsettar inni í samskeytinu. Ef sprungurnar í rótinni eru teknar í skefjum verður táin aðaláherslan. Það er auðveldara að sjá og meðhöndla.
Þrjár kjarnastefnur
Í fyrsta lagi, fækkið göllum. Sýnilegir gallar — eins og sprungur, skortur á samruna og gegndræpi — virka sem upphafspunktar sprungna. Þeir komast fram hjá upphafsstigi sprungnanna og eru sprungur út af fyrir sig. Þeim verður að útrýma.
Næst skal bæta rúmfræði suðuperlanna. Beittar suðuperlur geta valdið spennuþéttingu. Slípið þær sléttar til að tryggja náttúrulega umskipti yfir í grunnmálminn. Þetta dregur úr spennuþéttingu og lengir þreytuþol.
Að lokum skal stilla eftirstandandi spennu. Rýrnun við suðu setur samskeytin undir togspennu, sem stuðlar að sprunguútbreiðslu. Þrýstispenna, hins vegar, hamar sprunguútbreiðslu. Eftirsuðumeðferð - svo sem skotblásun, hamar eða staðbundin upphitun - getur snúið spennuástandinu við. Togspenna breytist í þrýstispennu, sem hægir á þreytuhraða suðunnar.
Bestun ferla dregur ekki aðeins úr þreytu heldur eykur einnig stöðugleika og bætir örbyggingu málmsins. Ein áhrifarík ferlisbót skilar margþættum ávinningi. Þetta er ekki kenning heldur veruleiki í framleiðslu. Hægt er að koma í veg fyrir þreytubilun í suðusamskeytum með því að gera grunnatriðin vel.
Leið 1: Bæta tálögun (minni álagsstyrk)
Táin er hak. Hak einbeita álagi. Jafna hakið og suðuþreyta minnkar. Svona gerirðu það.
TIG-umbúðir
TIG-brennari fer yfir suðutáina. Engin fylliefni bætt við. Bara endurbræðsla. Hvass tá hverfur. Mjúk blanda kemur í staðinn. Örflögur brenna af. Spennuþéttni minnkar. Þreytuaukningin er vel skjalfest. Þetta virkar alls staðar. Kostnaðurinn er hóflegur.
Vélræn vinnsla
Skeri eða kvörn fjarlægir táefnið. Yfirborðið verður slétt. Rúmfræðin batnar. Ef suðan er gallalaus getur þreytuþolið farið fram úr grunnmálminum. Það er besta tilfellið.
Vandamálið er mikill kostnaður. Vélræn vinnsla nær aðeins til aðgengilegra svæða. Hún getur ekki meðhöndlað djúp samskeyti eða þröng horn. Og hér er viðvörunin. Ef rótargalli er til staðar — til dæmis skortur á íkomu — þá gerir vélræn vinnsla táarinnar ekkert. Sprungan færist að rótinni. Sprungurnar munu breiðast út að suðurótinni og þreytubrot í suðunni mun samt eiga sér stað, þó á öðrum stað.
Slípun (slípiefni)
Slípið frambrúnina með slípihjóli. Þó að niðurstöðurnar séu ekki eins góðar og þær sem fást með vélrænni vinnslu, þá er þessi aðferð ódýrari og hraðari. Hver er lykilreglan? Þú verður að slípa eftir kraftlínunni. Slípun þvert á álagsáttina mun skilja eftir rispur hornréttar á álagsáttina. Þessar rispur munu verða að nýjum spennupunktum sem geta valdið sprungum og ógilt alla upphaflega kosti.
Sérstakar rafskautar
Sumar rafskautar hafa aukna rakaáhrif. Bræddi suðumálmurinn rennur út. Hann vætir botnplötuna meira. Táradíusinn eykst. Hornið minnkar. Minni spennuþéttni. Betri þreytuþol.
Takmörkunin liggur í suðustöðunni. Þessar rafskautar virka vel í sléttum og láréttum stöðum. En hvað með lóðrétta niðursuðu og ofan á suðu? Í þessum stöðum hefur bráðinn málmur tilhneigingu til að leka og flæði er lélegt, þannig að kostirnir eru hverfandi. Veldu viðeigandi notkun út frá raunverulegum aðstæðum.
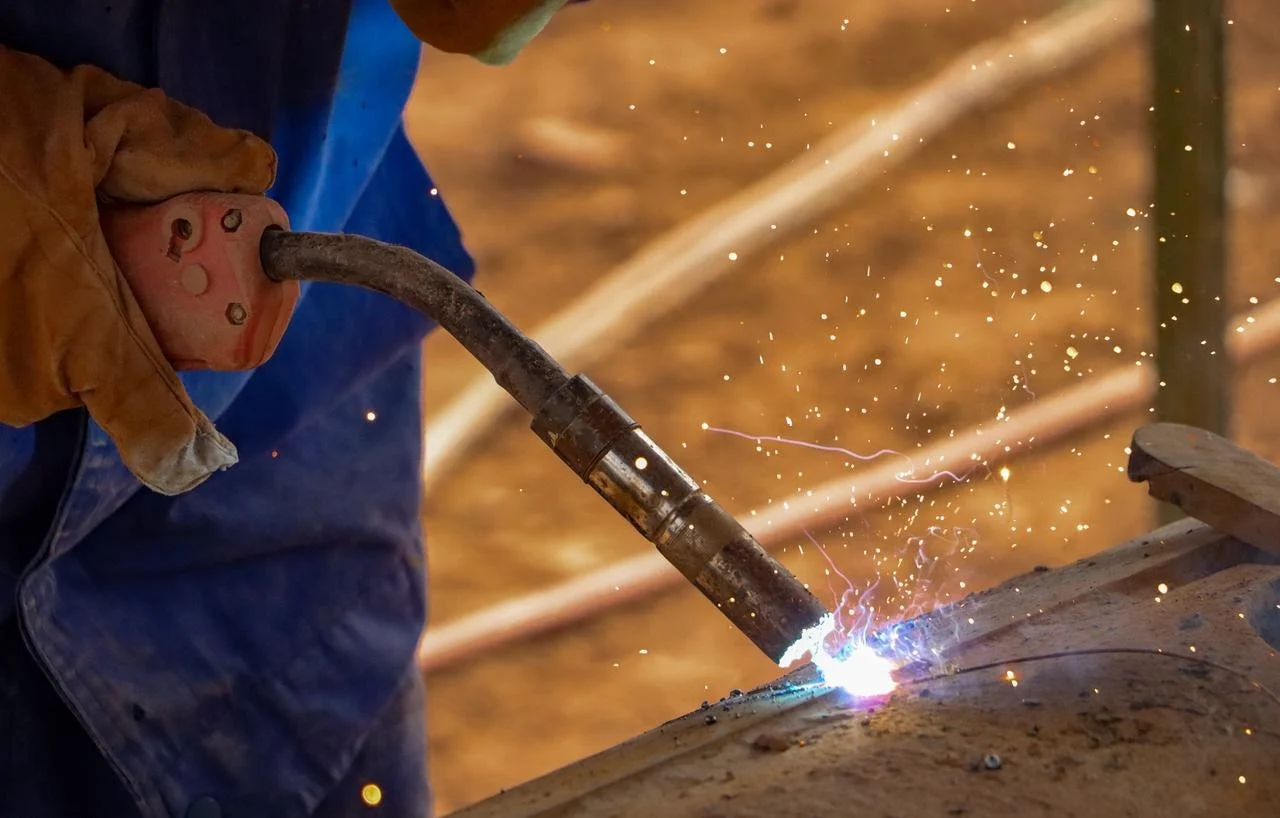
Leið 2: Stilla afgangsspennu (Mynda þjöppun)
Suðan dregst saman. Samskeytin lendir í spennu. Spenna veldur sprungum. Þjöppun stöðvar þær. Ef þú getur snúið spennuástandinu við tána lengist þreytulíftími. Hér eru þrjár leiðir til að gera það.
Forhleðsla (prófunarhleðsla)
Beita skal togálagi fyrir notkun. Þetta veldur staðbundinni sveigju á skurðsvæðinu, sem leiðir til plastaflögunar efnisins. Þegar álagið er fjarlægt verður þrýstispenna eftir við rót skurðarins. Þetta virkar á stórum mannvirkjum - brúm, þrýstiílátum - því álagið er auðvelt í notkun. Engin sérstök verkfæri. Engin staðbundin upphitun.
Staðbundin upphitun
Þegar ákveðið svæði er hitað þenst málmurinn út. Undir þjöppunarálagi gefur málmurinn eftir. Þegar hann kólnar togar efnið í kring hann í þjappað ástand við rót suðunnar. Lykilatriðið liggur í vali á hitunarstað.
Fyrir einhliða kúlusuðu skal hita um þriðjung af breidd plötunnar frá suðunni. Fyrir tvíhliða suðu skal hita í miðju plötunnar. Ef það er gert rangt snýst spennan í hina áttina. Togspenna kemur fram. Engin framför. Suðuþreyta helst óbreytt eða versnar.
Greint hefur verið frá ávinningi sem er umtalsverður: 145 til 150 prósent framför fyrir einhliða upphitun. 70 til 187 prósent fyrir tvíhliða upphitun. Þetta bil er breitt því rúmfræðin skiptir máli. En möguleikinn er raunverulegur.
Staðbundin þjöppun (vélræn kreisting)
Beinn þrýstingur er beitt á spennupunktinn. Verkfæri kreistir tána. Efnið gefur eftir á staðnum. Þjöppunin helst eftir að verkfærið losnar.
Þetta virkar betur á hástyrkstáli en mjúku stáli. Hástyrkstál hefur hærri sveigjanleika. Þjöppunarsvæðið helst dýpra. Þreytuávinningurinn varir lengur. Mjúkt stál slakar hraðar á við síðari álag.
Allar þrjár aðferðirnar eiga eina sameiginlega reglu. Ef eftirstandandi spenna við tána er þjöppunarspenna, þá seinkar sprungumyndunin. Ef hún helst togþolin, þá verður þreytubrot í suðusamskeyti fyrr. Valið fer eftir uppbyggingu, aðgengi og kostnaði. Staðbundin upphitun er ódýr. Forhleðsla er einfaldari. Vélræn pressun er nákvæm. Veldu þá sem hentar.
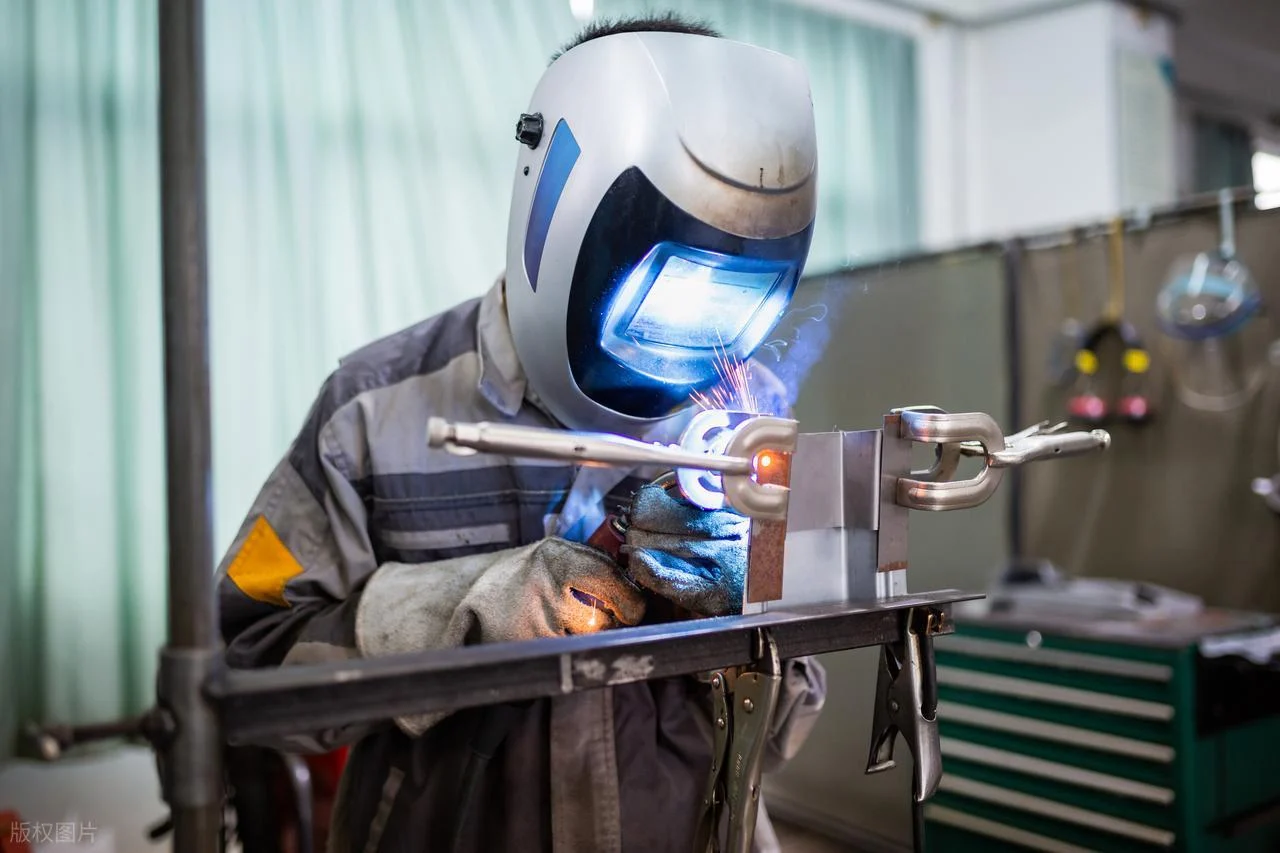
Leið 3: Sameinuð nálgun (bæði mýkri og þjöppunarkenndari)
Að slétta tána hjálpar. Að þjappa tánni hjálpar. Að gera hvort tveggja hjálpar meira. Tvær aðferðir gera einmitt það.
Hamarspíning
Loftþrýstihamar slær ítrekað á suðutána. Höggið fletjar út hvassa hakið. Yfirborðslögunin batnar. Á sama tíma skilur plastaflögunin eftir þjöppunarspennu undir.
Alþjóðlega suðustofnunin mælir með ákveðnum breytum: 5 til 6 bör loftþrýstingi, 8 til 12 millimetra þvermál odds og um 0.6 millimetra dýpt fyrir suðu. Þessi dýpt þarf um það bil fjögur högg á hvern punkt.
Niðurstaðan? Allt að 54 prósenta aukning á þreytuþoli fyrir T-liði sem bera ekki álag eftir tvær milljónir hringrása. Það er ekki stigvaxandi. Það er umbreytandi.
Shot Peening
Lítil stál- eða keramikkúlur skjóta á yfirborðið. Örhöggin skapa grunnt þjöppunarlag — um 0.1 millimetra djúpt. Það er áhrifaríkt á hástyrkt stál. Stundum virkar það betur en TIG-slípun, sérstaklega á harðari efnum þar sem hitameðferð er ekki möguleg.
Besta aðferðin er að sameina hvort tveggja. TIG-sveifla fyrst. Hún bræðir tána aftur. Hún fjarlægir skarpa hakið og alla yfirborðsgalla. Síðan fylgir kúlusprenging. Hún bætir þjöppunarlaginu ofan á slétta rúmfræðina. Þessi samsetning veitir sterkustu vörnina gegn þreytubrotum í suðusamskeytum.
Þessar aðferðir koma ekki í stað góðrar hönnunar. Þær lengja líftíma samskeytis sem er þegar vel hönnuð. Þær eru ekki lausn á slæmri suðu. En við traustan suðu ýta þær þreytumörkum langt út fyrir ástandið eins og það var þegar suðað. Þreyta við suðu verður viðráðanleg. Ekki útrýmt. Viðráðanleg.
Um NOBLE – Framleiðslufélagi þinn frá hönnun til afhendingar
NOBLE starfar aðallega á tveimur sviðum: vinnslu málmhluta og framleiðslu plasthluta. Þetta eru kjarnastarfsemi okkar. Titillinn „full-service partner“ er ekki bara markaðsbrella; hann þýðir að við berum fulla ábyrgð á öllu verkefninu.
Vottað gæði sem þú getur treyst á
ISO 9001:2015 fjallar um gæðastjórnun í iðnaði. ISO 13485:2016 fjallar um staðla fyrir lækningatækja. Þetta eru ekki merki á vegg. Þau segja til um hvernig vinnan fer fram. Sérhvert ferli er skjalfest. Sérhver hluti er rekjanlegur. Sérhver frávik eru rannsökuð.
Fyrir suðusamstæður sem eru mjög þreytuþrungnar skiptir þetta máli. Rekjanleiki þýðir að þekkja sögu efnisins. Ferlastýring þýðir samræmda undirbúning suðu. Vottanirnar styðja þessa starfshætti.
Af hverju það skiptir máli fyrir notkun sem tengist þreytu
Nákvæm vinnsla hefur bein áhrif á suðubyggingar. Slétt yfirborð við undirbúning suðu dregur úr spennuþéttni. Þröng vikmörk á tengihluta koma í veg fyrir rangstillingu sem bætir við beygjuálagi. Gallastjórnun í grunnefninu fjarlægir sprungumyndunarsvæði.
Allir þessir þættir lengja endingartíma. Þeir útrýma ekki þreytubilun í suðusamstæðum upp á eigin spýtur. En þeir fjarlægja framleiðslutengd áhrif. Hönnun og suðuferlið þarfnast enn athygli. NOBLE tryggir að málmhlutarnir sem fara í suðusamstæðuna byrji hreinir og nákvæmir. Það er forsenda þreytuþols. Suðuþreyta byrjar á yfirborðinu. Slétt yfirborð seinkar ræsingunni.
FAQ
Hvað er þreytubrot í suðuðum mannvirkjum?
Sprungumyndun sem myndast við endurtekið eða sveiflukennt álag. Ólíkt stöðusprungubroti á sér stað við spennustig sem er langt undir hámarksstyrk efnisins — þetta er kjarninn í þreytubroti í suðusamskeytum.
Hvar byrja þreytusprungur venjulega í suðusamskeytum?
Næstum alltaf við suðutá eða suðurót. Þetta eru svæði með mikilli spennuþéttni og hugsanlegum göllum, sem gerir þau að helstu upphafsstöðum fyrir suðuþreytu.
Er slípun alltaf gagnleg fyrir þreytulíftíma?
Já, en aðeins ef það er gert rétt. Slípið eftir kraftlínunum — krossslípun skapar nýjar spennuhækkanir og slípun er árangurslaus ef rótargallar eins og skortur á ídrátt eru til staðar.
Getur hitameðferð eftir suðu hjálpað?
Staðbundin upphitun getur hjálpað, en staðsetning er mikilvæg. Röng staðsetning getur í raun skapað togspennu, sem gerir illt verra, svo þetta er ekki ein lausn sem hentar öllum.
Tryggir það að útrýma suðugöllum þreytuþoli?
Þetta hjálpar verulega, en það er ekki öll sagan. Jafnvel gallalausar suðusamskeyti þurfa góða tálögun og hagstæða spennu til að hámarka þreytuþol gegn þreytubroti í suðusamskeytum.







