
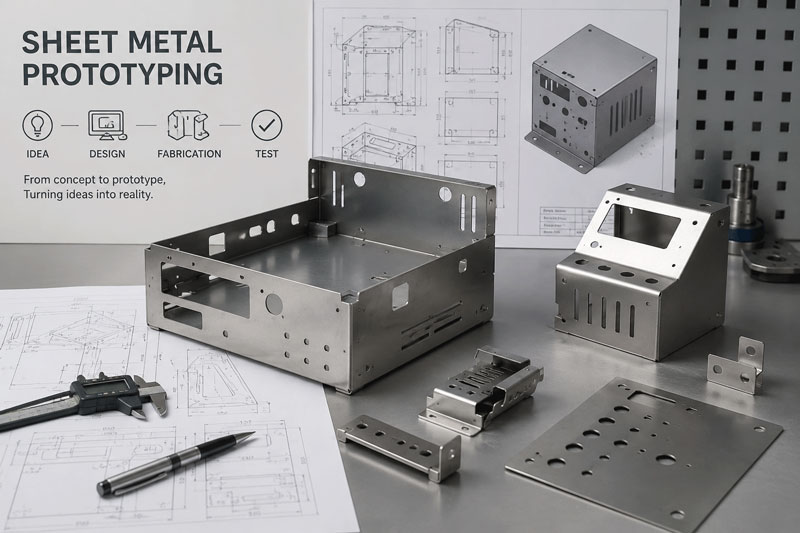
Inngangur: Gáttin að nýsköpun í vélbúnaði
Ímyndaðu þér að halda byltingarkenndri vöruhugmynd í höndunum í fyrsta skipti — finna fyrir þyngd hennar, prófa virkni hennar, kynna hana fyrir fjárfestum eða setja hana í raunverulegar aðstæður. Þessi umbreytandi stund, þar sem stafræn hönnun verður að raunverulegum veruleika, er möguleg með framleiðslu frumgerða úr plötum. Í hraðskreiðum vélbúnaðarþróunarumhverfi nútímans er hæfni til að framleiða fljótt og nákvæmlega virka frumgerðir ekki bara kostur — hún er nauðsyn til að lifa af og ná árangri.
Frumgerðasmíði úr plötum er mikilvæg brú milli hugmyndahönnunar og fjöldaframleiðslu, sem gerir frumkvöðlum í öllum atvinnugreinum - allt frá sprotafyrirtækjum í geimferðaiðnaði til þróunaraðila lækningatækja - kleift að sannreyna, betrumbæta og fullkomna hönnun sína áður en þeir ráðstafa dýrum framleiðslutólum. Þessi ítarlega handbók kannar alla þætti framleiðslu frumgerða úr plötum og veitir þá þekkingu sem þú þarft til að sigla farsællega í gegnum þetta mikilvæga stig vöruþróunar.
1. kafli: Að skilja frumgerðasmíði úr plötum
Hvað er smíði frumgerða úr plötum?
Smíði frumgerða úr plötum vísar til sérhæfðs ferlis við að búa til hagnýta, víddarnákvæma plötuhluta og samsetningar í litlu magni til hönnunarstaðfestingar, prófana og markaðsmats. Ólíkt fjöldaframleiðsluaðferðum sem reiða sig á sérstök verkfæri og hagræðingu í miklu magni, forgangsraðar smíði frumgerða hraða, sveigjanleika og nákvæmni fyrir framleiðslu í litlum lotum.
Helstu einkenni frumgerðarframleiðslu:
- Fókus á lágu hljóðstyrkiVenjulega 1 til 100 stykki
- Hraður viðsnúningurDagar eða vikur í stað mánaða
- Hönnun sveigjanleikiAuðveld aðlögun að hönnunarbreytingum
- Hagkvæm verkfæriLágmarks eða engin fjárfesting í hörð verkfæri
- Há nákvæmni: Uppfylla þröng vikmörk í staðfestingarskyni
Mikilvægt hlutverk frumgerðar í vöruþróun
Áhættuminnkun með líkamlegri staðfestingu
Rannsóknir benda til þess að vörur sem hafa verið staðfestar með virkum frumgerðum lenda í 67% færri hönnunarvandamálum við framleiðslu og markaðsviðurkenningarhlutfallið er 82% hærra. Frumgerðasmíði gerir kleift að:
- Greining og úrbætur á hönnunargöllum áður en fjárfesting í verkfærum er framkvæmd
- Staðfesting á framleiðsluhæfni og samsetningarferlum
- Staðfesting á efnisvali og afköstum
- Sýning á virkni vörunnar fyrir hagsmunaaðila og fjárfesta
Nauðsynlegt er að spara kostnað
Þó að smíði frumgerða sé fjárfesting, þá er hún lítil miðað við hugsanlegan kostnað við:
- Breytingar á framleiðslutólum (venjulega 5-15 sinnum dýrari en breytingar á frumgerð)
- Framleiðslutafir og missir af markaðsglugga
- Vöruinnköllun vegna óuppgötvaðra hönnunargalla
- Tap á samkeppnisforskoti vegna seinkaðrar markaðsinnkomu
Kafli 2: Aðferðir og tækni við framleiðslu frumgerða
Laserskurður fyrir frumgerðir
Tækniyfirlit:
Leysigeislar nota einbeittar leysigeislar til að bræða, brenna eða gufa upp efni með einstakri nákvæmni. Nútíma trefjaleysirkerfi bjóða upp á yfirburðahraða og gæði fyrir frumgerðarforrit.
Kostir sem tengjast frumgerð:
- Núll verkfærakostnaðurEngin líkamleg verkfæri nauðsynleg
- Mikil sveigjanleikiFljótlegar breytingar á hönnun án þess að breyta verkfærum
- Frábær nákvæmniÞröng frávik allt að ±0.004″ (0.1 mm)
- Flókin rúmfræðiFlókin form og fín smáatriði eru auðveldlega náð fram
- Efni fjölhæfniSker ýmsa málma, þar á meðal ryðfrítt stál, ál og kopar
Dæmigert forrit:
- Flókin flöt mynstur og snið
- Loftræstingargrindur og skreytingarþættir
- Byggingaríhlutir með flóknum útskurðum
- Festingar og festingarplötur
- Hlífðarplötur og hlífar
Tæknilegar upplýsingar:
- HámarksþykktAllt að 1″ (25 mm) fyrir sum efni
- Nákvæmni staðsetningar±0.001″ (0.025 mm)
- Lágmarks eiginleikastærð: 0.004″ (0.1 mm) skurðbreidd
- Edge gæðiFrábært með lágmarks hitaáhrifasvæði
CNC gata fyrir frumgerðarframleiðslu
Tækniyfirlit:
CNC gata notar forritanlegar turnpressur til að búa til göt, form og form í málmplötum með vélrænum krafti.
Hvenær á að velja gata fyrir frumgerðir:
- staðlaðar FeaturesÞegar hlutar innihalda algengar gatastærðir og lögun
- MyndunaraðgerðirFyrir louvers, niðursökkva og upphleyptar einingar
- Þarfir á meðalmagns10-50 stykki þar sem uppsetningartími leysigeisla verður óhagkvæmur
- KostnaðarhagkvæmniÞegar hægt er að nota hefðbundin verkfæri á skilvirkan hátt
Kostir við frumgerðasmíði:
- Samþætt mótunBýr til mótaða eiginleika í sömu aðgerð
- Aðgangur að verkfærasafniVíðtækt framboð á staðalverkfærum
- Góð Edge gæðiHreinsar brúnir með lágmarks ójöfnu
- Sanngjarn hraðiHraðari en leysir fyrir ákveðin mynstur
Takmarkanir:
- VerkfæratakmarkanirTakmarkað við tiltækar stærðir og gerðir verkfæra
- UppsetningarkröfurUppsetning verkfæra sem þarf fyrir hvert verk
- Stærðfræðilegir þvinganirMinna sveigjanlegt fyrir flóknar útlínur en leysir
CNC Press Brake Myndun
Tækniyfirlit:
Nútíma CNC pressbremsur nota tölvustýrðar bakmælar og staðsetningu hrúgu til að ná nákvæmum beygjum í málmplötuhlutum.
Frumgerðarsértækir eiginleikar:
- Fljótleg uppsetningUppsetning stafrænna tækja og hleðsla forrita
- Hár nákvæmniHægt er að ná ±0.5° hornþoli
- Sveigjanleg verkfæriStillanlegt fyrir ýmis efni og þykkt
- Flókin beygjaMargar beygjur í einni uppsetningu
Mikilvæg atriði við beygju frumgerða:
- Efni SpringbackÚtreikningar á bætur fyrir mismunandi efni
- Hagnýting beygjuraðarSkipulagning aðgengis og nákvæmni
- Val á verkfærumAð para verkfæri við efni og radíuskröfur
- Frumgerðarsértækar áskoranirLítil uppsafnun krefst sérstakrar athygli á samræmi
Ítarlegri eiginleikar fyrir frumgerðir:
- 3D Að beygjaFlóknar fjölfletisbeygjur
- Sjálfvirk verkfærabreytingFyrir fjölbreyttar frumgerðarkröfur
- Mæling á leysigeislahorniStaðfesting á horni í rauntíma
- Forvarnir gegn árekstriHugbúnaðarvörn fyrir flókna hluti
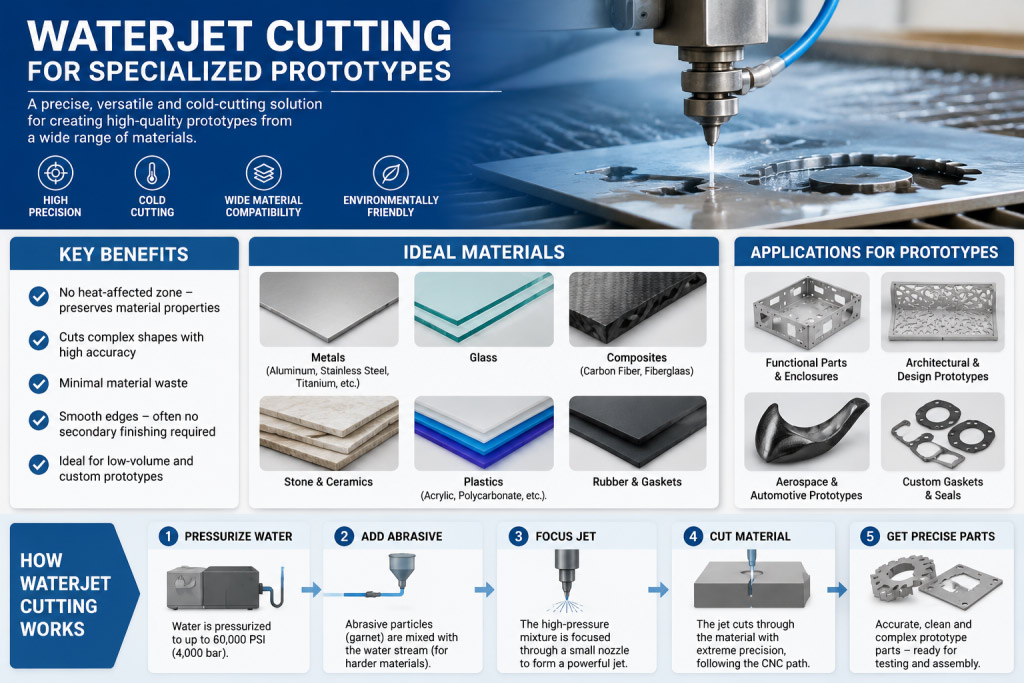
Waterjet skurður fyrir sérhæfðar frumgerðir
Tækniyfirlit:
Vatnsþrýstiskurður notar háþrýstivatn blandað við slípiefni til að skera í gegnum efni án þess að hita upp.
Frumgerðarforrit:
- Hitaviðkvæm efniÞar sem forðast verður hitabreytingar
- Þykkt efniÞykkt allt að 6″ (150 mm)
- Samsett efniSkurður á blönduðum efnum
- Viðkvæmir íhlutirÞar sem klemmukraftur skiptir máli
Kostir:
- Ekkert svæði sem hefur áhrif á hitaMikilvægt fyrir ákveðin efni og notkun
- Efni fjölhæfniSker málma, samsett efni, gler og stein
- Umhverfislegur ávinningurEngin eitruð gufa eða hitabreyting
- NákvæmnihæfniGóð nákvæmni fyrir flestar frumgerðarþarfir
Samþætting aukefnaframleiðslu
Hybrid nálgun:
Í auknum mæli felur smíði á plötum í sér þrívíddarprentun fyrir:
- Flókin festingar og festingarÞar sem málmplötur eru óhentugar
- Samsetningarjiggar og festingarSérsniðin verkfæri fyrir frumgerðasmíði
- Óuppbyggjandi íhlutirSkrautleg eða lágspennuefni
- Hröð endurtekningFljótlegar breytingar á hönnun án málmsmíði
Kafli 3: Efni fyrir frumgerðir úr plötum
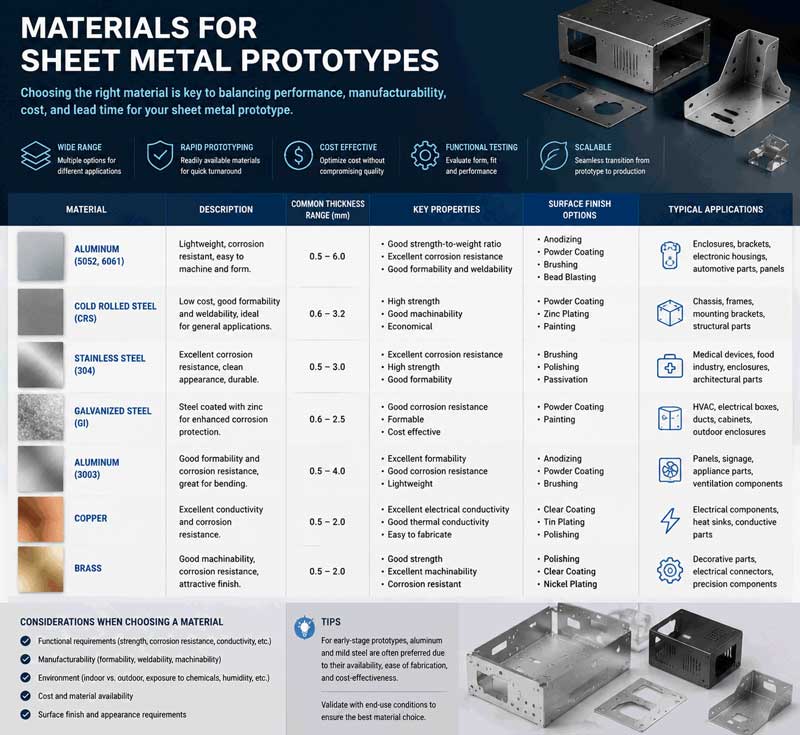
Algengt notað efni
Álblöndur:
- 5052-H32Frábær tæringarþol, góð mótun
- 6061-T6Hátt styrk-til-þyngdarhlutfall, góð vélræn vinnsluhæfni
- 3003Frábær mótun, góð suðuhæfni
- Íhugun um frumgerðMinni skurðkraftur, auðveldari mótun en stál
Ryðfrítt stál:
- 304Algengasta, góð tæringarþol og mótanleiki
- 316Yfirburða tæringarþol, notkun í sjó og efnaiðnaði
- 430Segulmagnað, góð mótun, lægri kostnaður
- 17-4 PHÚrkomuherðing, mikill styrkur eftir hitameðferð
Kaltvalsað stál:
- 1018Almenn notkun, góð suðuhæfni og vélræn vinnsluhæfni
- CRS einkunnirÝmsar hitastillingar og yfirborðsáferðir í boði
- Kostir frumgerðarinnarLágt verð, auðvelt að fá, auðvelt í notkun
Kopar og kopar:
- Kopar C110Frábær raf- og varmaleiðni
- Kopar 260Góð tæringarþol, skreytingarlegt útlit
- Sérstakar umsóknirRafmagnsíhlutir, skreytingarþættir, varmaskiptarar
Sérstök efni:
- VorstálFyrir klemmur og festingarbúnað
- Forhúðað efniGalvaniseruðu, galvaniseruðu valkostir
- Hástyrktar málmblöndurFyrir krefjandi notkun
- Framandi málmblöndurTítan, Inconel fyrir sérhæfðar frumgerðir
Leiðbeiningar um efnisval fyrir frumgerðir
Árangursdrifið val:
- Kröfur um styrk: Þörf er á afkastamiklum styrk og togstyrk
- Tæringarþol: Atriði varðandi umhverfisáhrif
- ÞyngdartakmarkanirÞéttleiki og styrk-til-þyngdarhlutfall
- VarmaeiginleikarLeiðni og útvíkkunarstuðlar
Framleiðslusjónarmið:
- FormhæfniLágmarksbeygjuradíusar og lengingareiginleikar
- SuðuhæfniSamrýmanleiki við fyrirhugaðar samtengingaraðferðir
- Surface FinishKröfur um útlit og eftirvinnslu
- FramboðAfhendingartími og lágmarks pöntunarmagn
Kostnaðarhagræðingaraðferðir:
- Standard mælarNotkun á auðfáanlegum þykktum
- Algengar málmblöndurForðastu framandi efni ef mögulegt er
- StærðarhagræðingLágmarka úrgang með hreiðri
- Önnur efniAð skoða staðgengla með svipaða eiginleika
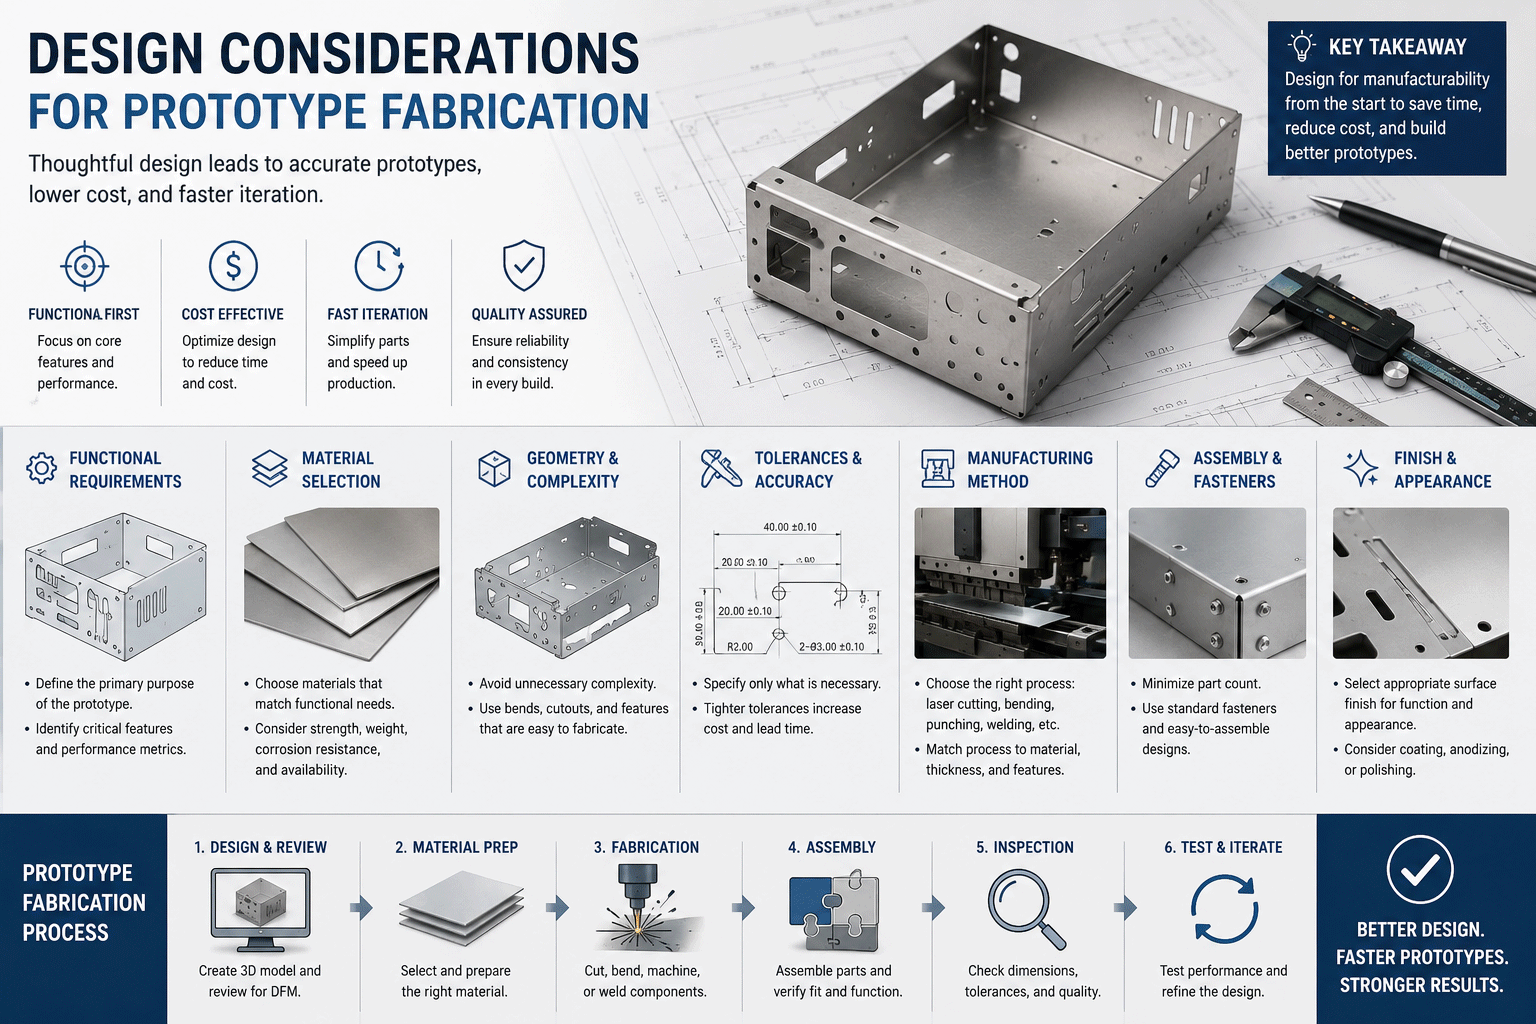
Kafli 4: Hönnunaratriði við framleiðslu frumgerða
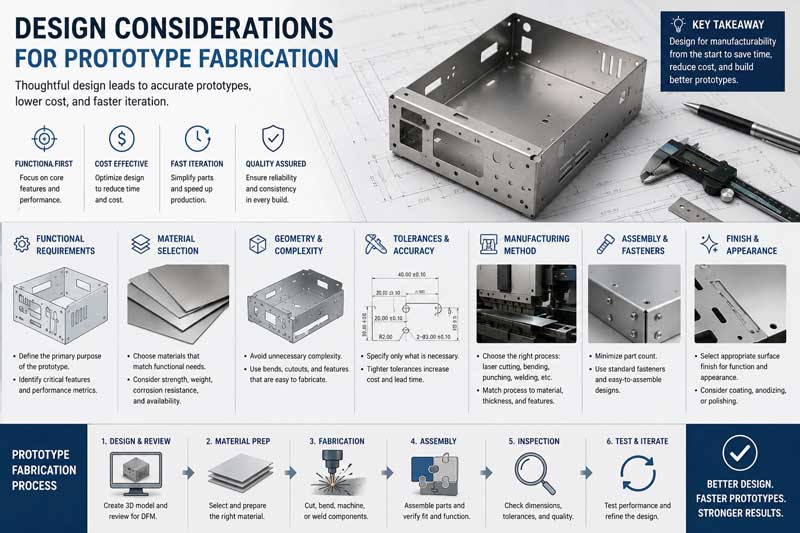
Meginreglur um hönnun fyrir framleiðsluhæfni (DFM)
Lykilreglur DFM:
- Staðla eiginleika
- Notið algengar gatastærðir og beygjuradíusa
- Staðlaðu efnisþykkt þar sem það er mögulegt
- Hönnun fyrir tiltæk verkfæri og getu
2. Bjartsýni fyrir frumgerðarferli
- Hönnun fyrir laserskurð þegar búist er við skjótum breytingum
- Íhugaðu að gata fyrir staðlaða eiginleika í miðlungsmiklum magni
- Áætlun fyrir aðgengi og röð af pressubremsum
- Lágmarka flækjustig
- Minnkaðu fjölda einstakra hluta
- Einfaldaðu samsetningarkröfur
- Staðla festingar og vélbúnað
Mikilvægir hönnunarþættir:
Íhugun um beygjuhönnun
- Lágmarks beygja radíusYfirleitt 1x efnisþykkt fyrir stál, 1.5x fyrir ál
- Beygja léttirRétt léttir á skurðinum til að koma í veg fyrir rifu
- Lengd flansLágmark 4x efnisþykkt auk beygjuradíusar
- Kornstefna: Íhugun á anisótrópískum efnum
Hönnun á holum og útskurði
- Lágmarks gatastærðÞvermál jafnt efnisþykkt (hagnýtt lágmark 0.040″)
- Fjarlægð á brúnLágmark 2x efnisþykkt frá gati að brún
- Rauf MálBreidd jöfn efnisþykkt
- HreiðurnýtniHönnun með bestu mögulegu nýtingu efnis
Mótuð eiginleikahönnun
- Loftræstikerfi og rifRétt bil fyrir verkfæri
- Sökkva og upphleypaStaðlaðar stærðir og dýptir
- Hönnun á faldi og saumumRétt leyfi og heimildir
- Sérstök lögunÍhugaðu framleiðsluhæfni snemma
Leiðbeiningar um vikmörk og forskriftir
Staðlaðar vikmörk frumgerða:
- Línulegar víddir±0.010″ (0.25 mm) fyrir flesta eiginleika
- Staðsetningar hola±0.005″ (0.13 mm) fyrir nákvæmni
- Beygja horn±1° fyrir staðlaðar beygjur
- Flatneskju: 0.010″ á tommu (0.25 mm á 25 mm)
Mikilvægar upplýsingar um eiginleika:
- Kröfur um yfirborðsfrágangTilgreindu ef mikilvægt
- Burr Control: Stefna og hámarks leyfileg burr
- Edge skilyrðiKröfur og aðferðir við afgrátun
- SnyrtifletirSvæði sem krefjast sérstakrar meðhöndlunar
Kafli 5: Framleiðsluferli frumgerðarinnar
Skref-fyrir-skref vinnuferli
1. áfangi: Hönnunarendurskoðun og undirbúningur
- Upphafleg hönnunarmat
- Yfirferð á CAD líkönum og teikningum
- Greining og tillögur um DFM
- Leiðbeiningar um efnisval
- Hagræðing á ferlisvali
2. Tæknileg skjöl
- Gerð framleiðsluteikninga
- Þróun framleiðsluleiðbeininga
- Skjölun um gæðakröfur
- Sérstakar ferlisupplýsingar
2. áfangi: Forritun og uppsetning
- CAD/CAM forritun
- Hreiðurhagræðing fyrir efnisnýtingu
- Myndun og hagræðing verkfæraslóða
- Myndun og staðfesting vélakóða
- Hermun og árekstrarprófun
- Uppsetning vélar
- Efnisval og undirbúningur
- Uppsetning og kvörðun verkfæra
- Hleðsla og staðfesting forrits
- Uppsetningarferli fyrstu greinarinnar
3. áfangi: Framleiðsluaðgerðir
- Skurðaraðgerðir
- Laserskurður eða gataframkvæmd
- Gæðastaðfesting við skurð
- Efnismeðhöndlun og stjórnun
- Úrgangsstjórnun og stjórnun
2. Myndunaraðgerðir
- Uppsetning og forritun á pressubremsu
- Framkvæmd beygjuraðar
- Skoðun og aðlögun í vinnslu
- Auka mótun
4. áfangi: Aukaaðgerðir
- Afgrátun og brúnameðferð
- Handvirk eða sjálfvirk afgræðslu
- Brjóta og slétta brúnir
- Undirbúningur yfirborðs fyrir frágang
- Gæða sannprófun
2. Samsetning og samsetning
- Undirbúningur og framkvæmd suðu
- Uppsetning festinga
- Límtenging þegar þörf krefur
- Undirsamsetningargerð
3. Yfirborðsfrágangur
- Þrif og undirbúningur
- Málverk eða dufthúð
- Húðun eða anóðisering
- Sérstök húðun og meðferðir
5. áfangi: Gæðatrygging og afhending
- Skoðun og prófun
- Staðfesting á stærð
- Virkniprófun
- Efnisvottun
- Skjölun lokið
- Pökkun og sending
- Hönnun verndandi umbúða
- Innifalið skjöl
- Undirbúningur sendingar
- Rakning og afhendingarsamhæfing
Kafli 6: Gæðaeftirlit við frumgerðarframleiðslu
Skoðunaraðferðir
Skoðun fyrstu greinar (FAI)
- Ljúka víddarstaðfestinguAllir eiginleikar mældir og skjalfestir
- Staðfesting efnisStaðfesting á efnisupplýsingum
- Staðfesting ferliStaðfesting á framleiðsluferlum
- DocumentationÍtarlegar skoðunarskýrslur
Gæðaeftirlit í ferli
- Staðfesting uppsetningarStaðfesting á stillingum vélarinnar
- FerlaeftirlitRauntíma eftirlit með gæðabreytum
- SýnisskoðunReglubundin staðfesting á hlutum meðan á framleiðslu stendur
- Tölfræðilegt ferli stjórnaFyrir stærri frumgerðarlotur
Lokaskoðunarreglur
- Sjónræn skoðunYfirborðsgæði og útlitsmat
- VirkniprófunSamsetningar- og rekstrarstaðfesting
- Skjalaskoðun: Ljúka staðfestingu á skráningu
- Samþykki viðskiptavinarYfirferð og samþykkt sýnishorns
Mælibúnaður og aðferðir
Staðlað mælitæki:
- Þykktæmar og míkrómetrarFyrir línulegar víddir
- HæðarmælarFyrir lóðréttar mælingar
- YfirborðsplöturFyrir flatneskju og samsíða
- Mæliblokkir og pinnarTil að staðfesta holu
Ítarleg mælikerfi:
- Hnitamælavélar (CMM)Fyrir flóknar rúmfræðir
- Optískir samanburðartækiTil staðfestingar á prófíl
- Laser skannarFyrir frjálsar yfirborðsflatir
- Flytjanlegar CMM-vélarFyrir stóra eða óþægilega hluti
Sérhæfð frumgerðarmæling:
- ÞrívíddarskönnunFyrir öfuga verkfræði og sannprófun
- Stafrænir gráðubogarFyrir hornmælingar
- YfirborðsgrófleikaprófariTil staðfestingar á frágangi
- Harka prófanirTil staðfestingar á efnislegum eiginleikum
Kafli 7: Umsóknir yfir atvinnugreinar
Loftrými og varnarmál
Kröfur um frumgerð:
- Extreme PrecisionÞröng vikmörk og strangar kröfur
- EfnisþekkingSérstök málmblöndur og samsett efni
- Documentation: Fullkomin rekjanleiki og vottun
- PrófÍtarleg staðfesting á frammistöðu
Dæmigert forrit:
- Burðarvirkisfestingar og festingar
- Flugvélabúnaðarhylki og rekki
- Hitaskjöldur og íhlutir fyrir hitastjórnun
- Prófunarbúnaður og stuðningsbúnaður á jörðu niðri
Þróun lækningatækja
Sérstök atriði:
- Lífsamhæft efniFDA-samþykkt efni og áferð
- Kröfur um hreinlætiSérstök meðhöndlun og vinnsla
- Regulatory ComplianceGögn fyrir umsóknir til FDA
- ÓfrjósemishæfniHönnun fyrir sótthreinsunaraðferðir
Algengar frumgerðir:
- Íhlutir skurðlækningatækja
- Hús og rammar fyrir búnað
- Íhlutir ígræðsluprófunar
- Hlutar greiningarbúnaðar
Consumer Electronics
Þarfir frumgerðar:
- Fagurfræðileg gæðiFrábær yfirborðsáferð
- Passa og kláraNákvæmar samsetningarkröfur
- HitastjórnunAtriði varðandi varmadreifingu
- EMI/RFI hlífðarvörnKröfur um rafmagnsafköst
Forrit:
- Tækjahylki og undirvagn
- Kælikerfi og hitalausnir
- Festingar og innri festingar
- Tengiborð og viðmót
Bifreiðaþróun
Kröfur um frumgerð:
- Próf á endinguÍhlutir fyrir prófanir og staðfestingu
- Form og passaYfirbyggingarplötur og burðarþættir
- EfnisvottunPrófun nýrra efna og ferla
- Staðfesting samsetningarÞróun framleiðsluferla
Dæmigert forrit:
- Festingar og festingarbúnaður
- Prófunarbúnaður og frumgerðir
- Hugmyndabílahlutir
- Sérsniðnir fylgihlutir og breytingar
Iðnaðarbúnaður
Frumgerðaatriði sem þarf að hafa í huga:
- Fall umfram formÁhersla á frammistöðu
- Kröfur um endinguPrófanir við raunverulegar aðstæður
- Hagræðing kostnaðarJafnvægi á milli afkasta og kostnaðar
- FramleiðsluhæfniHönnun fyrir lokaframleiðslu
Forrit:
- Vélhlífar og öryggisbúnaður
- Sérsniðnar festingar og stuðningar
- Íhlutir prófunarbúnaðar
- Frumgerð vélahluta
Kafli 8: Kostnaðarstjórnun og hagræðing
Greining á kostnaðaruppbyggingu
Beinn kostnaður:
- EfniskostnaðurKaup og vinnsla hráefna
- LaunakostnaðurForritun, uppsetning og notkunartími
- Machine TimeNýting og afskriftir búnaðar
- VerkfærakostnaðurSérstök verkfæri eða festingar nauðsynlegar
Óbeinn kostnaður:
- VerkfræðitímiHönnunarendurskoðun og undirbúningur
- Quality AssuranceSkoðun og prófanir
- StjórnunarkostnaðurVerkefnastjórnun og samhæfing
- Kostnaður við aðstöðuRými, veitur og viðhald
Falinn kostnaður:
- Endurvinnsla og leiðréttingarHönnunarbreytingar og breytingar
- Afhending og flutningurSending og meðhöndlun
- SamskiptakostnaðurViðskiptavinafundir og samræming
- Áhættustýring: Viðbragð vegna óvæntra vandamála
Kostnaðarhagræðingaraðferðir
Hönnun fínstilling:
- EfnisvalAð velja hagkvæmt og viðeigandi efni
- Hönnun einföldunAð draga úr flækjustigi án þess að skerða virkni
- StöðlunNotkun algengra eiginleika og vídda
- HreiðurnýtniHámarka nýtingu efnis
Fínstilling á ferli:
- TæknivalAð velja hagkvæmustu framleiðsluaðferðirnar
- Batch OptimizationFlokkun svipaðra aðgerða
- UppsetningarlágmörkunAð stytta skiptitíma
- SjálfvirkniInnleiðing sjálfvirkra ferla þar sem það er hagkvæmt
Verkefnastjórnunaraðferðir:
- Hreinsar forskriftirAð draga úr óvissu og endurvinnslu
- Skilvirk samskiptiHagræða upplýsingaflæði
- Rétt skipulagNægilegur tími fyrir hvert stig
- Viðbragðsstjórnun: Skipulagning fyrir væntanlegar áskoranir
9. kafli: Tímalína og verkefnastjórnun
Dæmigert tímaáætlun verkefnis
Staðlaðar tímalínur fyrir frumgerðasmíði:
- Einfaldir hlutar: 3-5 virkir dagar
- Miðlungs flækjustig: 5-10 virkir dagar
- Flókin samsetning: 10-20 virkir dagar
- Mjög flókin verkefni: 3-4 vikur
Hraðþjónusta:
- Fljótleg frumgerðasmíðiAfgreiðslutími í boði allan sólarhringinn
- ForgangsáætlunHraðari röðun
- Yfirvinnuaðgerðir: Lengri vinnutími og vinna um helgar
- Samhliða vinnslaSamtímis aðgerðir ef mögulegt er
Aðgerðir á mikilvægum slóðum
Hönnunarfasi (1-3 dagar):
- Hönnunarúttekt og DFM greining
- CAD undirbúningur og hagræðing
- Efnisval og innkaupaáætlun
- Val á ferli og skipulagning
Framleiðslufasi (2-10 dagar):
- Forritun og uppsetning
- Skurðaðgerðir
- Myndunaraðgerðir
- Framhaldsrekstur
Frágangur og samsetning (1-5 dagar):
- yfirborðsmeðhöndlun
- Íhlutasamsetning
- Gæðaeftirlit
- Pökkun og undirbúningur
Hröðunaraðferðir
Hröðun hönnunarfasa:
- Fullkomnar og nákvæmar upphafshönnun
- Skjót viðbrögð við tilmælum DFM
- Stafrænar samþykktarferli
- Skýrar samskiptaleiðir
Hröðun framleiðslu:
- Ítarleg tímasetning og skipulagning
- Samhliða rekstrarsamræming
- Skilvirk efnismeðhöndlun
- Fyrirbyggjandi gæðastjórnun
Stjórnsýsluleg hröðun:
- Einfaldari samþykktarferli
- Rafræn skjöl
- Fyrirbyggjandi samskipti
- Skilvirk flutningaáætlun
10. kafli: Yfirborðsáferð og meðferðir
Vélrænn frágangur
Venjulegur frágangur:
- Mill FinishYfirborðsástand eins og það var smíðað
- Bursti Finish: Jafnt stefnubundið kornmynstur
- Bead Blasted: Jafnmjört áferð
- fáðurÝmsar gljáa- og mýktarstig
Sérstök atriði varðandi frumgerð:
- Kostnaður vs. útlit: Að finna jafnvægi milli fagurfræðilegra krafna og fjárhagsáætlunar
- Val á ferli: Að velja viðeigandi frágangsaðferðir
- Áhrif afhendingartíma: Að teknu tilliti til tímalengdar frágangsferlis
- Hagnýtar kröfur: Að uppfylla kröfur um afköst
Efnafræðilegar meðferðir
Umbreytingarhúðun:
- Fosfat húðunFyrir viðloðun málningar og tæringarþol
- Chromate UmbreytingTil að vernda gegn tæringu á áli
- AnodizingSkreytingar og verndandi áláferð
- EfnafilmarTímabundin tæringarvörn
Frumgerðaatriði sem þarf að hafa í huga:
- Lágmarkskröfur um magnMargar aðferðir hafa lágmarksstærðir í lotum
- LeiðtímiTímalengd efnaferla
- LitasamsetningSamræmi milli lotna
- UmhverfisreglugerðKröfur um samræmi
Málning og duftlökkun
Frumgerðamálun:
- úða MálverkSveigjanlegt fyrir lítið magn
- LitasamsetningSérsniðin litaþróun
- Fjölþrepa frágangurGrunn- og yfirlakkkerfi
- Kröfur um grímuFyrir valkvæða húðun
Dufthúðun fyrir frumgerðir:
- Endingargóðar áferðirFrábær slitþol og efnaþol
- Litaval: Fjölbreytt úrval af stöðluðum litum
- Umhverfislegir kostirLítil losun VOC
- Sveigjanleiki í lágmarksmagniBetra fyrir frumgerðir en sumar blautar málningar
Sérhæfð húðun
Hagnýt húðun:
- Teflon/Net-klístrað: Fyrir losunareiginleika
- Leiðandi húðunFyrir EMS/RFI skjöldun
- Slitþolin húðunFyrir notkun með miklu núningi
- HitameðferðirFyrir hitastjórnun
Skreytt áferð:
- Áferð áferðarSérsniðin yfirborðsmynstur
- MálmáhrifHermt eftir útliti málms
- Sérsniðin grafíkMerki og auðkenningarmerki
- TæknibrellurEinstök sjónræn einkenni
11. kafli: Samsetning og samþætting
Aðferðir til að sameina frumgerðir
Vélræn festing:
- SkrúfufestingAlgengast fyrir frumgerðir
- Uppsetning hnoðaFyrir varanlega liði
- Sérstök festingarSérsniðin eða einkaleyfisbundin kerfi
- PressupassanirFyrir nákvæmar samsetningar
Suðuferli:
- TIG suðuHæsta gæði, mest stjórnanlegt
- MIG WeldingHraðari, gott fyrir þykkari efni
- Blettur suðuFyrir samtengingu blaða við blaða
- Laser suðuNákvæm samskeyting með lágmarks aflögun
Límbinding:
- ByggingarlímFyrir sterka límband
- ÞéttiefniTil umhverfisverndar
- Leiðandi límFyrir rafmagnstengingar
- Tímabundin skuldabréfTil samsetningar og prófana
Íhugun um samsetningu frumgerða
Hönnun fyrir samsetningu:
- Aðgengi: Útrýming verkfæra og aðgangur að notanda
- RöðunaráætlunRökrétt samsetningarröð
- Tolerance Stack-ups: Meðhöndlun uppsafnaðra breytinga
- Forvarnir gegn villumHönnunareiginleikar til að koma í veg fyrir ranga samsetningu
Gæði í samsetningu:
- Staðfesting á hæfniAthugun á samhæfni íhluta
- TogstýringRétt herðing festinga
- Staðfesting á jöfnun: Að tryggja rétta staðsetningu íhluta
- VirkniprófunStaðfesting samsetningaraðgerðar
Sérstakar kröfur um samsetningu
Samsetning hreinsherbergis:
- Fyrir læknisfræðileg eða rafræn forrit
- Kröfur um stýrt umhverfi
- Sérstakar meðferðaraðferðir
- Skjölun og staðfesting
Prófunar- og staðfestingarsamsetningar:
- Samþætting mælitækja
- Aðgengi að prófunarstöðum
- Mátunarhönnun fyrir breytingar á stillingum
- Skjalfesting á prófunarstillingum
Kafli 12: Framtíðarstraumar og nýjungar
Tæknileg framfarir
Stafræn framleiðslutækni:
- Gervigreindarstýrð hönnunarhagræðingSjálfvirk DFM greining
- Stafræn tvíburasamþættingRaunveruleg frumgerðasmíði og staðfesting
- Skýbundið samstarfDeiling hönnunar og endurgjöf í rauntíma
- Ítarleg hermunNákvæmari ferlislíkön
Háþróuð framleiðslutækni:
- Hybrid framleiðslaAð sameina samlagningar- og frádráttarferla
- Snjall verkfæriAðlögunarhæfar festingar og verkfærakerfi
- Vélfærafræði sjálfvirkniAukin sjálfvirkni í frumgerðarverkstæðum
- IoT samþættingTengdur búnaður og ferlar
Efnisnýjungar:
- Háþróaðar málmblöndurNý efni með bættum eiginleikum
- Snjall efniEfni með viðbragðseiginleika
- Sjálfbær efniUmhverfisvænir valkostir
- Samsett samþætting: Smíði úr blönduðum efnum
Iðnaðarþróun
Hraðari þróunarlotur:
- Aukin eftirspurn eftir hraðari frumgerðasmíði
- Aðferðafræði fyrir rétt-á-tíma þróun
- Agile aðferðir við þróun vélbúnaðar
- Hraðvirk endurtekningargeta
Áhersla á sjálfbærni:
- Efnisnýting og úrgangsminnkun
- Orkunýtir ferli
- Endurvinnanlegt og sjálfbært efni
- Umhverfisáhrifamat
Lýðræðisvæðing frumgerða:
- Ódýrari aðgangspunktar
- Bætt aðgengi fyrir sprotafyrirtæki
- Áhrif menntunar og framleiðsluhreyfingarinnar
- Þróun með hópfjármögnun
Strategísk áhrif
Hagstæð kostur:
- Hraði á markað sem aðalgreiningarþáttur
- Kröfur um gæði og nákvæmni eru að aukast
- Kostnaðarþrýstingur knýr nýjungar í skilvirkni
- Sérstillingar og persónugervingastefna
Samstarfslíkön:
- Nánara samstarf hönnuða og framleiðsluaðila
- Samþætt hönnunar- og framleiðsluteymi
- Langtíma samstarfsaðferðir
- Samþróunar- og áhættudreifingarlíkön
Kafli 13: Val á samstarfsaðila fyrir frumgerðasmíði
Matarviðmið
Tæknilegir eiginleikar:
- Úrval af framleiðslutækni í boði
- Efnisþekking og vinnsluþekking
- Gæðaeftirlitskerfi og geta
- Verkfræðiaðstoð og hönnunaraðstoð
Viðskiptaþættir:
- Reynsla af svipuðum verkefnum og atvinnugreinum
- Afrekaskrá fyrir afhendingu á réttum tíma
- Gegnsætt verðlagning og samskipti
- Sveigjanleiki og geta til að mæta framtíðarþörfum
Stefnumörkun:
- Skilningur á þróunarmarkmiðum þínum
- Vilji til að eiga samstarf frekar en bara að útvega
- Sveigjanleiki til að taka á móti breytingum
- Möguleiki á langtímasambandi
Þróun samstarfs
Upphafleg trúlofun:
- Mat á tæknilegri getu
- Verkefnisyfirferð og hagkvæmnisgreining
- Meðmælaathuganir og yfirferð eignasafns
- Íhugun tilraunaverkefnis
Sambandsuppbygging:
- Skýrar samskiptareglur
- Árangursmælikvarðar settur á fót
- Samstarf um stöðugar umbætur
- Stefnumótandi áætlanagerð samræming
Niðurstaða: Að breyta hugmyndum í veruleika
Smíði frumgerða úr plötum er eitt mikilvægasta stigið í þróun vélbúnaðarvara. Þetta er sá tími þegar abstrakt hugmyndir verða að áþreifanlegum vörum, þegar hönnun er staðfest gagnvart raunverulegum kröfum og þegar nýjungar taka sín fyrstu skref í átt að markaðsárangri. Í samkeppnisumhverfi nútímans getur hæfni til að framleiða hratt og skilvirkt hagnýtar frumgerðir ráðið því hvaða vörur ná árangri og hvaða vörur ná aldrei á markaðinn.
Þróun tækni í frumgerðarframleiðslu heldur áfram að auka möguleikana. Frá leysiskurðarkerfum sem framleiða flókna hluti á nokkrum klukkustundum til háþróaðrar mótunartækni sem býr til nákvæma íhluti án harðra verkfæra, hafa frumgerðarsmiðir nútímans fordæmalausa getu til að styðja við vöruþróun. Þessar framfarir, ásamt stafrænni hönnun og samvinnutólum, hafa dregið verulega úr þeim tíma og kostnaði sem þarf til að fara frá hugmynd yfir í efnislega frumgerð.
Vel heppnuð frumgerðarsmíði krefst meira en tæknilegrar getu - hún krefst samstarfs, skýrra samskipta og stefnumótunar. Áhrifaríkustu samböndin sameina vörusýn viðskiptavinarins og markaðsþekkingu við framleiðsluþekkingu framleiðandans og ferlaþekkingu. Saman geta þau tekist á við áskoranir frumgerðarþróunar, vegið á milli hraða, kostnaðar, gæða og virkni til að skapa bestu lausnirnar.
Þegar við horfum til framtíðar munu nokkrar lykilreglur leiða til árangursríkrar aðferða við gerð frumgerða:
Snemma samstarf
Að fá samstarfsaðila í framleiðslu snemma í hönnunarferlinu skilar verulegum ávinningi. Sérþekking þeirra í framleiðslu getur upplýst hönnunarákvarðanir, komið í veg fyrir kostnaðarsöm mistök og fínstillt hönnun bæði fyrir frumgerðasmíði og lokaframleiðslu.
Ítarleg nálgun
Notið frumgerðasmíði sem endurtekið námsferli. Hver frumgerð veitir verðmæta innsýn sem leiðir til úrbóta í næstu ítrun og leiðir að lokum til betri lokaafurða.
Heildræn hugsun
Líttu á frumgerðarframleiðslu sem hluta af samþættri vöruþróunarstefnu sem felur í sér hönnun, staðfestingu, prófanir og undirbúning fyrir framleiðslu. Hvert stig upplýsir og hámarkar önnur stig.
Stefnumiðuð fjárfesting
Líttu ekki á frumgerðarframleiðslu sem kostnað heldur sem stefnumótandi fjárfestingu í velgengni vörunnar. Tiltölulega hóflegur kostnaður við ítarlega frumgerðarframleiðslu getur komið í veg fyrir mun dýrari vandamál í framleiðslu eða, verra, á markaðnum.
Fyrir fyrirtæki sem eru tilbúin að hraða þróun vélbúnaðar býður smíði á frumgerðum úr plötum upp á sannaða leið frá hugmynd að veruleika. Með því að sameina hraða, nákvæmni og sveigjanleika gerir það kleift að nýskapa og stjórna áhættu - samsetning sem er nauðsynleg á hraðskreiðum og samkeppnishæfum mörkuðum nútímans.
Ferðalagið frá hugmynd að vöru hefur aldrei verið spennandi eða aðgengilegra. Með réttum samstarfsaðila og aðferðum við framleiðslu frumgerða geta fyrirtæki af öllum stærðum látið nýjungar sínar verða að veruleika, prófað þær við raunverulegar aðstæður, betrumbætt þær út frá áþreifanlegum endurgjöfum og haldið áfram af öryggi í átt að farsælli framleiðslu og markaðssetningu.
Tilbúinn/n að umbreyta vöruhugmyndum þínum í raunverulegan veruleika?
Rétta lausnin fyrir frumgerðasmíði bíður þín — lausn sem vegur vel á móti þínum þörfum varðandi hraða, gæði, magn og fjárhagsáætlun og ryður jafnframt brautina fyrir farsæla framleiðslu og markaðsárangur. Næsta nýjung þín á skilið ekkert minna en samstarf sérfræðinga á leiðinni frá hugmynd að veruleika.
NOBLE er kínversk-breskt samrekstur sem getur stundað sjálfstæða rannsóknir og þróun, framleiðslu og sölu.
Við höfum tvær meginstefnur í rekstri okkar: „Heilsuvörur“ og „Snjallframleiðsla“.
„Care Products“-reksturinn hefur það að markmiði að verða leiðandi framleiðandi á snjöllum umhirðuvörum og þjónustu, með áherslu á snyrtivörur, heilbrigðisþjónustu og öldrunarþjónustu. Eins og er seljum við aðallega háreyðingarvörur með IPL-tækni.
Við höfum mikla reynslu af vinnslu á plötum. Við getum veitt fulla þjónustu, þar á meðal hönnun/framleiðslu/samsetningu/skoðun og prófanir/pökkun til að styðja við ný verkefni þín. Hafðu samband við okkur ef þú hefur einhverjar kröfur. Við erum alltaf til staðar til að þjóna þér. Vinsamlegast deildu með okkur teikningum, þar á meðal 3D teikningum og 2D teikningum.







