
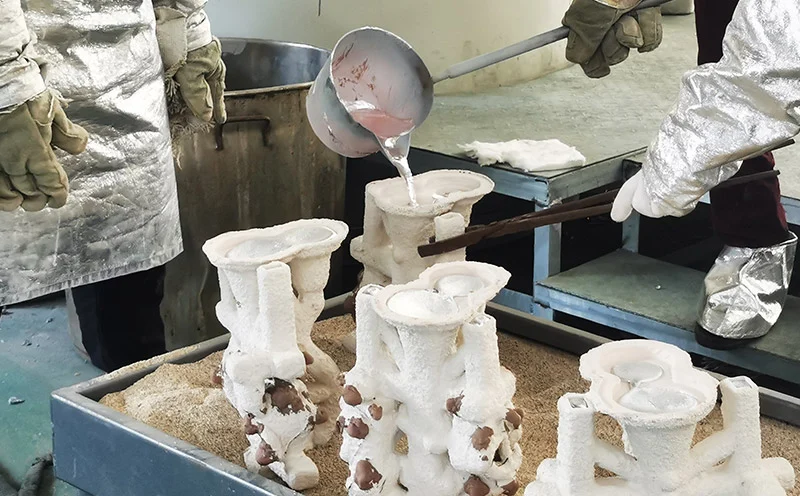
Tómarúmsteypa með vaxtýpu er ekki ný af nálinni. Týnt vaxferlið á sér þúsundir ára sögu. En tómarúmshlutinn er nútímalegur. Oxun á sér stað, svitaholur myndast og að lokum bila íhlutirnir við notkun.
Lofttæmistækni fjarlægir loft og heldur bráðna efninu hreinu. Keramikmótið losar heldur engin lofttegundir. Hlutirnir sem myndast eru þéttir og gallalausir. Af þessum sökum treysta flug-, læknisfræði- og orkuframleiðslugeirinn á lofttæmissteypu með vaxtöpum til að framleiða mikilvæga íhluti.
Hvað er tómarúmstöpuð vaxsteypa?
Skilgreining
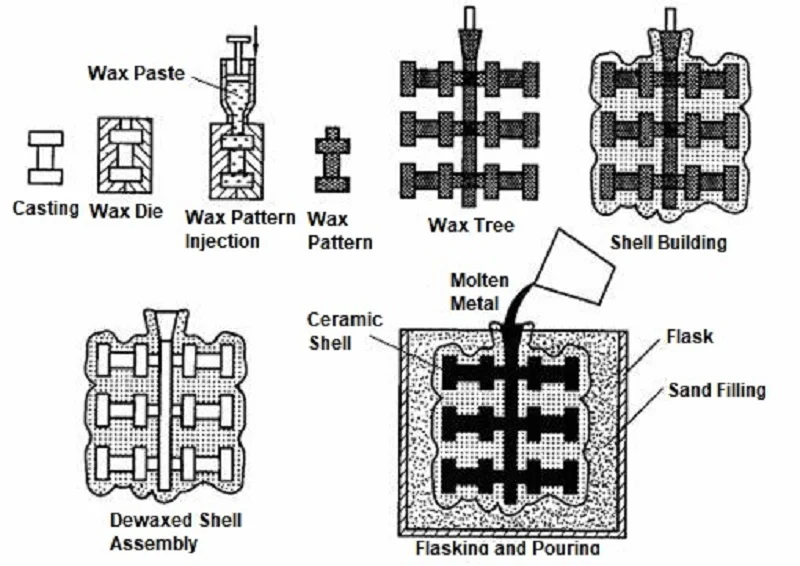
Hlutarnir byrja með vaxmynstri. Þú húðar það með keramik. Þú bræðir vaxið. Þú ert með mót. Þú hellir málmi út í. Það er fjárfestingarsteypa.
Lofttæmd vaxsteypa er í sömu röð. En hellingin fer fram inni í lofttæmdu hólfi. Mótið er tæmt. Málmurinn er bræddur undir lofttæmi. Hellingin fer fram án snertingar við loft. Þessi einfaldi munur breytir öllu.
Af hverju er notað tómarúm
Fjórar ástæður knýja áfram notkun ryksugu
Minnka oxun. Hvarfgir málmar mynda strax oxíð þegar þeir komast í snertingu við loft. Títan, sirkon og súpermálmblöndur eru sérstaklega viðkvæmar fyrir oxun. Lofttæmisumhverfi útilokar súrefnisgjafa og heldur málminum hreinum.
Koma í veg fyrir upptöku gass. Vetni og köfnunarefni geta leyst upp í bráðnu málmi og sloppið út við storknun og myndað gegndræpi. Lofttæmisferlið fjarlægir þessi lofttegundir áður en þær geta valdið vandamálum.
Bætir hreinleika málms. Oxíð og innilokanir myndast við bræðslu undir berum himni; þessi efni festast í steypunni og mynda upphafsstað fyrir sprungur. Lofttæmisbræðsla útrýmir þessum mengunaruppsprettum.
Framleiðið þéttar steypur. Þar sem þær eru ekki poróttar eru steypurnar fullkomlega þéttar. Vélrænir eiginleikar eru bættir, þreytuþol lengist og íhlutir þola erfiðleika við mikilvægar aðstæður.
Bæta vélræna eiginleika. Meiri eðlisþyngd þýðir meiri styrk. Hreinni málmur þýðir betri teygjanleika. Samsetning þessara tveggja þátta skilar afköstum sem loftsteyptir hlutar geta ekki keppt við.
Tómarúmsteypa með vaxtöpum býður upp á alla þessa fimm kosti. Þess vegna hefur hún orðið staðlað ferli fyrir túrbínublöð, lækningaígræðslur og byggingarhluta í geimferðum. Tómarúm er ekki valfrjáls eiginleiki - það er kjarninn í ferlinu.
Skref-fyrir-skref aðferð við tómarúmssteypu með vaxtöpum
Skref 1 – Að búa til vaxmynstrið
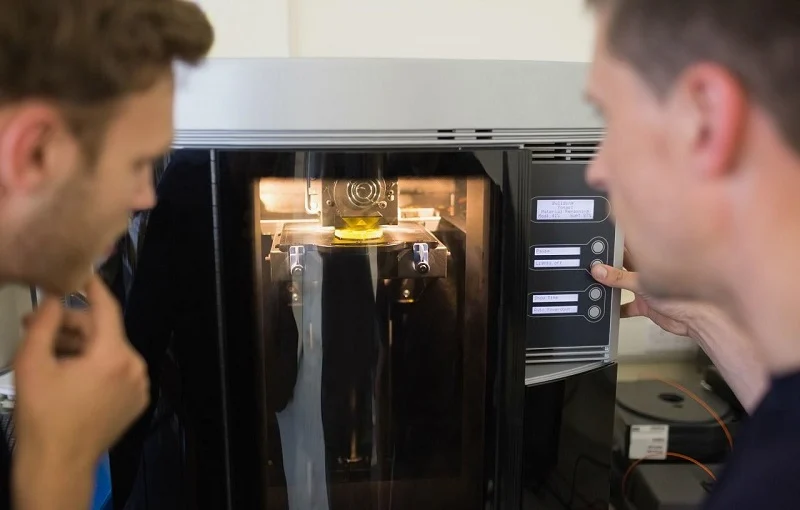
Bræddu vaxi er hellt í málmmót. Mótið hefur verið nákvæmnisvélað. Brædda vaxið fyllir hvert smáatriði og tryggir að vaxmynstrið passi fullkomlega í mótið. Nákvæmnin sem næst á þessu stigi ræður nákvæmni lokasteypunnar.
Margar gerðir eru settar saman á miðlæga grófu. Þessi trélíka uppbygging styður alla hlutana. Stefna og bil á milli hlutanna er afar mikilvægt. Hönnun grófunnar ákvarðar hvernig málmurinn rennur inn í hvert holrými. Óviðeigandi tréhönnun getur valdið ókyrrð í vökvanum. Ókyrrðin fangar gas, sem leiðir til úrgangshluta.
Skref 2 – Smíði keramikskeljarinnar
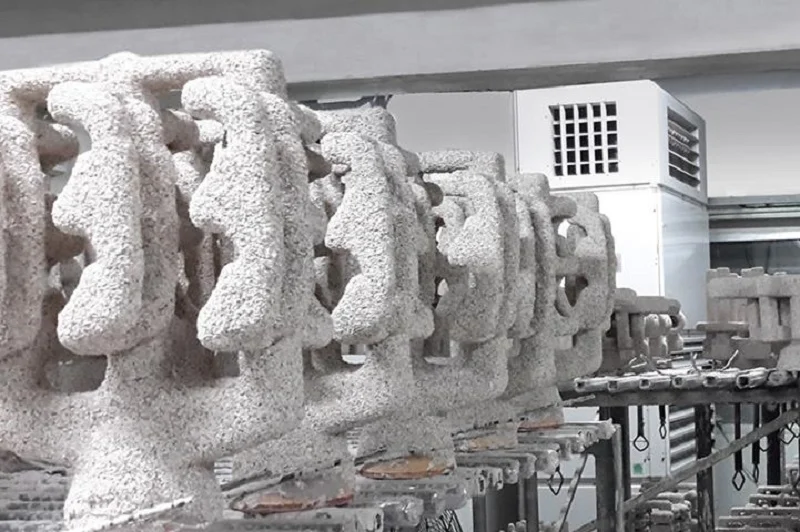
Dýfið vaxmynstrinu í keramikblönduna. Berið síðan gifsduft á blauta yfirborðið. Endurtakið lotuna með því að dýfa því niður og setja á gifsið. Berið næsta lag aðeins á eftir að það fyrra hefur þornað. Staðlað ferli felur í sér sex til átta lög. Þykkari skeljar þola erfiðari steypuskilyrði.
Keramikefni eru valin út frá málmblöndunni.
Kísil er aðalefnið. Það er ódýrt og hentar fyrir fjölbreytt úrval málmblöndur.
Zircon þolir hærra hitastig og er ónæmur fyrir hitaáfalli.
Áloxíð er efnafræðilega stöðugt og hvarfast ekki við flesta málma.
Múllít býður upp á jafnvægi milli styrks og hitastöðugleika.
Yttría er fyrir títan. Það hvarfast ekki við bráðið títan. Þetta er mikilvægt því títan leysir upp flest önnur keramikefni.
Skref 3 – Vaxhreinsun og skothríð
Vaxið verður að fara úr skelinni áður en því er hellt. Sjálfsofnun gerir fyrsta skrefið. Háþrýstigufa bræðir vaxið. Það rennur út um stútinn. Skelin helst óskemmd.
Síðan fer skelin í ofn. Brennsluferlið er á bilinu 800°C til 1000°C. Leifar af vaxi brenna alveg. Keramikið sintrar og styrkist. Skelin verður nógu stíf til að þola helluna.
Síðasta skrefið er forhitun mótsins. Hylkið er hitað upp að helluhita áður en það fer inn í lofttæmishólfið. Heitt málmur sem lendir á köldu skel veldur hitasjokki. Skelin springur. Málmurinn lekur út. Forhitun kemur í veg fyrir það.
Þessi þrjú skref setja upp skelina fyrir lofttæmissteypu með týndu vaxi. Næsta skref - bræðsla og hella - gerist inni í lofttæmishólfinu. Þar er ferlið sannarlega frábrugðið hefðbundinni fjárfestingarsteypu.
Skref 4 – Lofttæmisbræðsla og hella
Forhitaða skelin er sett í lofttæmisklefann. Klefinn er innsiglaður og loftið tæmt. Þrýstingurinn er lækkaður niður í 10⁻² til 10⁻⁴ millibör — sem er næstum því lofttæmisástand.
Lofttæmisbræðsla fer fram í sama lofttæmishólfi. Spóla umlykur deigluna og bræðir málminn. Þar sem bráðni málmurinn kemst ekki í snertingu við súrefni eða köfnunarefni helst hann hreinn.
Tómarúmshelling felur í sér að halla tómarúmshólfinu og deiglunni þannig að bræddi málmurinn renni inn í mótið. Allt ferlið fer fram undir lofttæmi, sem kemur í veg fyrir oxun og gasupptöku og tryggir að málmurinn fylli mótið.
Þetta skref er lykilatriði í lofttæmissteypu með vaxtöpum. Lofttæmi gegnir tveimur mikilvægum hlutverkum: það fjarlægir uppleystar lofttegundir úr bráðna málminum og kemur í veg fyrir að nýjar lofttegundir komist inn. Niðurstaðan er þétt og gallalaus steypa.
Skref 5 – Kæling og storknun
Kæling hefst eftir að hellt er. Hraðinn skiptir máli.
Hröð kæling leiðir til fínni korna — fín korn þýða meiri styrk. Hins vegar getur hitastreita valdið sprungum í þunnveggjum.
Hæg kæling leiðir til grófari korna — grófari korn þýða betri skriðþol við hátt hitastig. Túrbínublöð þurfa þennan eiginleika.
Stefnubundin storknun stýrir stefnu kornanna. Þegar mótið er dregið út úr ofninum er hiti fjarlægður úr öðrum endanum. Kornin vaxa samsíða stefnu útdráttarins. Skriðstyrkurinn eykst þannig.
Einkristallasteypur eru fullkomnar í þessu tilliti. Með aðeins einu korni og engum kornamörkum, rennur kornamörkin ekki við hátt hitastig. Þetta ferli er notað til að framleiða túrbínublöð með ströngustu kröfum. Tómarúmssteypa með vaxtöpum er eina aðferðin til að framleiða slík blöð.
Skref 6 – Fjarlæging og frágangur skeljar
Keramikhjúpurinn er fjarlægður. Aðalhlutinn er brotinn í sundur með vélrænum höggum. Vatnsbuni fjarlægir eftirstandandi lög. Þá kemur hlutinn í ljós.
Hlutinn er skorinn frá stútnum; rekstraraðilar nota venjulega slípihjól eða bandsög til að framkvæma þessa aðgerð. Á þessu stigi er yfirborð stútsvæðisins hrjúft, þannig að rekstraraðilinn fjarlægir umfram efni með vélrænni vinnslu.
Hitameðferð fylgir í kjölfarið. Hitun og kæling eru notuð til að veita hlutanum rétta vélræna eiginleika: styrk, teygjanleika og hörku. Sérstakir þættir eru háðir gerð málmblöndunnar.
Vélræn vinnsla færir mikilvæga fleti í lokastærðir sínar. Þolmörk sem steypan nær ekki eru náð með skurði. Svæði sem þurfa slétt yfirborð eru slípuð.
Skoðun er lokaskrefið. Hún felur í sér víddarprófanir, röntgenskoðun til að finna innri galla, gegndræpisprófanir til að finna sprungur á yfirborði og ómskoðunarprófanir til að finna gegndræpi undir yfirborði. Aðeins hlutar sem standast allar skoðanir eru sendir.
Þessi sex skref skilgreina að fullu allt ferlið við lofttæmissteypu með týndu vaxi frá upphafi til enda. Hvert skref er ómissandi og hefur áhrif á síðari ferli. Lofttæmistækni er alls ekki smáatriði; hún er einmitt það sem gerir kleift að beita þessu ferli með góðum árangri á mikilvægar málmblöndur.
Algengar málmblöndur sem notaðar eru í tómarúmssteypu með týndu vaxi
Ryðfrítt stál
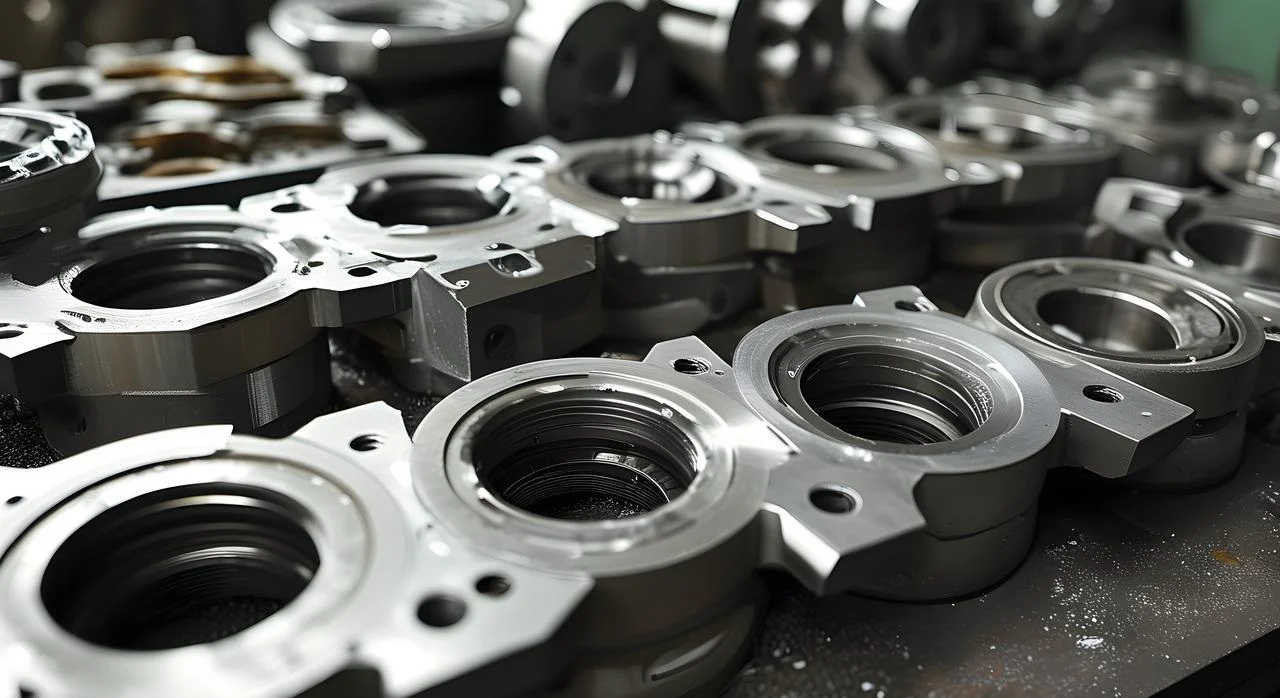
Ryðfrítt stál er aðalefnið. Fyrir hluti sem þurfa tæringarþol og miðlungsstyrk er lofttæmissteypuaðferðin yfirleitt notuð. Dæluhús, lokar og skipabúnaður eru dæmigerð dæmi.
Kosturinn felst í stöðugri gæðum. Lofttæmisumhverfið fjarlægir vetni. Í ryðfríu stáli sem er steypt við andrúmsloftsþrýsting getur vetni valdið nálargötum og gegndræpi. Hlutir sem framleiddir eru með lofttæmissteypu eru af áreiðanlegum gæðum.
Ókostirnir? Ryðfrítt stál hefur ekki eins strangar kröfur um lofttæmisferli og títan. Fyrir hluti með einfalda rúmfræði er lofttæmissteypa hugsanlega ekki hagkvæm.
Tólstál
Verkfærastál er notað í skurðarverkfæri, mót og slithluti. Hátt kolefnis- og málmblönduinnihald gefur því hörku. Hitameðferð er notuð til að ná fram endanlegum eiginleikum þess. Lofttæmissteypuferlið framleiðir hreina örbyggingu sem er laus við oxíð og innifalin efni og sýnir stöðuga hitameðferðarviðbrögð.
Slitþol er aðaleiginleiki þess. Hrein örbygging tryggir jafna karbíðdreifingu og lengir þannig endingartíma íhluta. Þörfin fyrir lofttæmissteypu stafar af súrefnisnæmi þessarar málmblöndu.
Nikkel-undirstaða ofurblendi
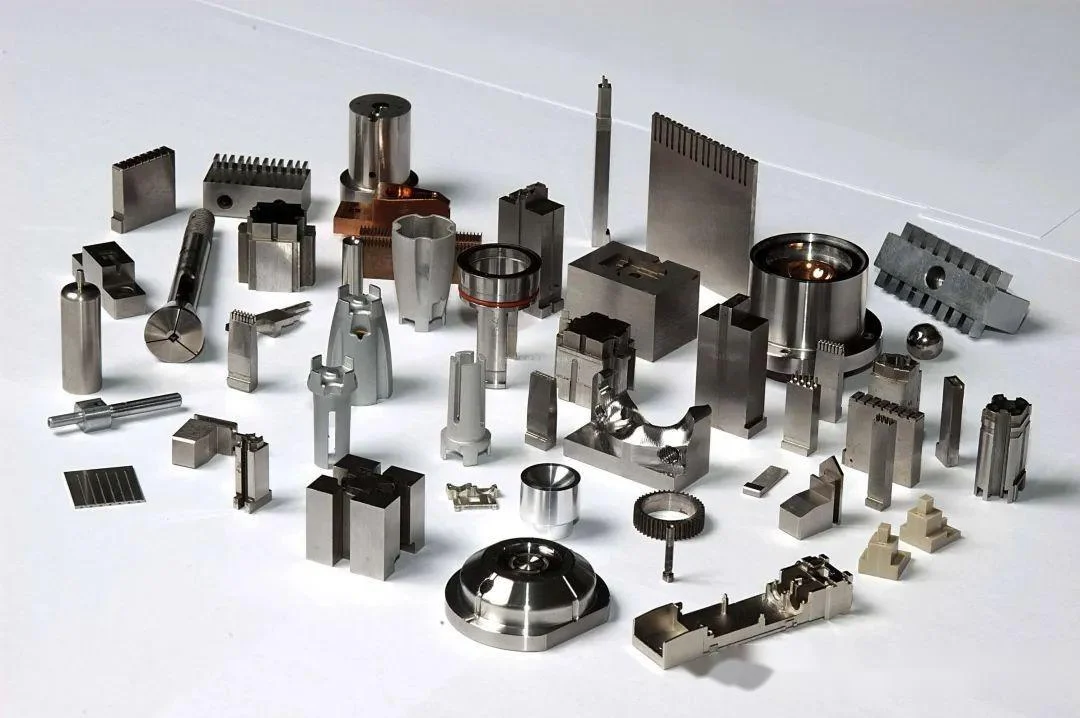
Inconel 718, Waspaloy og René málmblöndur. Þetta eru efni sem þola háan hita og halda styrk sínum við hitastig á bilinu 700°C til 1000°C. Þau eru notuð í túrbínublöð, brunahólf og útblástursstúta.
Afköst þeirra eru einstök: skriðþol, oxunarþol og þreytuþol. Hverjar eru takmarkanirnar? Þau eru dýr, erfið í vinnslu og krefjast lofttæmissteypu.
Tómarúmsteypa með vaxtöpum er staðlaða steypuaðferðin fyrir þessar málmblöndur. Hefðbundin steypa myndi skemma þessar málmblöndur, þannig að lofttæmisaðferðir eru nauðsynlegar.
Kóbalt-undirstaða málmblöndur
Kóbaltmálmblöndur bjóða upp á slitþol og styrk við háan hita. Stellít er algengasta málmblandan. Ventilsæti, hylsun og skurðtæki.
Eiginleikarnir koma frá myndun karbíðs. Krómkarbíð gefa hörku. Málmblöndurnar standast rifnun og tæringu. Iðnaðarnotkun felur í sér dæluhjól, útdráttarform og túrbínublöð.
Títan málmblöndur
Títan er afkastamesti kosturinn. Ti-6Al-4V er staðallinn. Styrkleikahlutfallið er frábært. Lífsamhæfni gerir það tilvalið fyrir ígræðslur.
Krafan um lofttæmissteypu með týndu vaxi er algjör. Títan gleypir súrefni og köfnunarefni úr loftinu. Brotthættingin sem myndast eyðileggur teygjanleika. Lofttæmið verndar bráðna hlutinn. Hluturinn viðheldur eiginleikum sínum.
Álleirar
Ál er sjaldgæfara í lofttæmissteypu. Oxíðfilman er verndandi. En vetnisgegndræpi er vandamál. A356 og AlSi10Mg njóta góðs af lofttæmislosun.
Notkunarsviðin eru afar mikilvæg fyrir þyngd. Loftræstikerfi fyrir flugvélar og fjöðrunarbúnað fyrir bíla. Lofttæmi bætir eiginleika. En kostnaðurinn er oft erfitt að réttlæta. Loftsteypa er yfirleitt nægjanleg fyrir ál.
Af hverju að velja NOBLE fyrir lofttæmda vaxsteypu og nákvæma framleiðslu?
NOBLE sérhæfir sig í nákvæmri framleiðslu á málmum og plasti. Verkið fer til viðskiptavina í ýmsum atvinnugreinum — læknisfræði, flug- og geimferðaiðnaði, bílaiðnaði og öðrum atvinnugreinum. Sérsmíðaðir íhlutir af háum gæðaflokki eru staðalbúnaður.
Heildarframleiðsluþjónusta
Ferlið hefst fyrir framleiðslu. Stuðningur við vöruhönnun greinir vandamál snemma. Úttektir á hönnun fyrir framleiðslu (DFM) hámarka hlutinn fyrir ferlið. Leiðbeiningar um efnisval tryggja rétta málmblönduna fyrir notkunina.
Hraðfrumgerð staðfestir hönnunina áður en verkfæri eru sett í verkfæri. Síðan hefst framleiðsla. Vatnssteypa með tómarúmi býr til flókna, gallalausa málmhluta. CNC-vinnsla færir mikilvæg yfirborð að lokaþoli. Sprautusteypa úr plasti meðhöndlar fjölliðuhluta í miklu magni. Yfirborðsfrágangur bætir tæringarþol og fagurfræði.
Gæðaeftirlit fer fram allan tímann. Samsetning smíðar undirkerfi. Pökkun og flutningar flytja fullunna vöru.
Einn birgir sér um allt þetta. Frá hugmynd til fullunninna hluta. Engin afhending. Engin bil. Einn tengiliður.
Gæði sem þú getur treyst
Gæðakerfið er vottað og skjalfest.
ISO 9001:2015 nær yfir almenna gæðastjórnun. Samræmd ferli. Skjalfest skoðun. Rekjanlegar skrár.
ISO 13485:2016 bætir við þeirri nákvæmni sem krafist er fyrir framleiðslu lækningatækja. Strangari rekjanleiki. Nákvæmari ferlaprófun. Engin frávik.
Í samstarfi við NOBLE
Verkfræðiteymið er til taks til að aðstoða. Efnisval. Bestun framleiðsluhæfni. Frumgerðasmíði. Framleiðsla í fullri stærð. Hafið samband við NOBLE ef þið hafið sérstakar kröfur. Teymið mun útvega réttu lausnina fyrir viðkomandi verkefni.
FAQ
Hvað er tómarúmstöpunarsteypa?
Ferli þar sem bráðið málm er hellt í keramikhjúp undir lofttæmi. Vaxmynstrið bráðnar fyrst. Lofttæmið útrýmir oxun og gasgötmyndun.
Af hverju er lofttæmi notað í fjárfestingarsteypu?
Til að koma í veg fyrir oxun og upptöku gass í hvarfgjörnum málmum og ofurmálmblöndum. Lofttæmið fjarlægir einnig uppleyst gas úr bráðnu efni áður en það storknar.
Hvaða efni er hægt að steypa með lofttæmdri vaxsteypu?
Ryðfrítt stál, verkfærastál, nikkel-byggð ofurmálmblöndur, kóbalt-byggðar málmblöndur, títanmálmblöndur og sumar álgerðir. Ferlið er mikilvægt fyrir efni sem hvarfast við loft.
Hvaða efni er best fyrir keramikskelina?
Það fer eftir málmblöndunni. Kísil og sirkon virka fyrir flest stál. Yttría er notað fyrir títan því það hvarfast ekki við bráðið málm.
Er hægt að steypa títan í lofttæmisfjárfestingu?
Já. Títan verður að vera steypt undir lofttæmi eða óvirku gasi. Allt súrefni sem safnast upp gerir efnið brothætt og eyðileggur teygjanleika þess.
Hver er munurinn á fjárfestingarsteypu og tómarúmssteypu fjárfestingar steypu?
Fjárfestingarsteypa er almenna ferlið. Lofttæmd vaxsteypa er sérstök útgáfa þar sem bræðsla og hella fer fram undir lofttæmi fyrir hvarfgjörn og afkastamikil málmblöndur.
Er lofttæmissteypa með vaxtöpum dýr?
Já. Búnaðurinn, verkfærin og ferlastýringin eru dýr. Fyrir verðmæta og mikilvæga hluti réttlætast kostnaðurinn með gallalausum árangri.
Hvaða atvinnugreinar nota lofttæmisfjárfestingarsteypu?
Flug- og geimferðaiðnaður, lækningatæki, orkuframleiðsla, bílaiðnaður og varnarmál. Allir atvinnugreinar þar sem bilun í hlutum er ekki ásættanleg.







