
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Vaxmynstur er búið til. Keramikblöndur húða það. Vaxið bráðnar. Bræddur málmur hellist inn. Keramikið brotnar af. Fullgerður hluti stendur eftir. Þetta er ferlið við fjárfestingarsteypu — einnig þekkt sem vaxtöpunarsteypa.
Fjárfestingarsteypa á sér langa sögu. Skartgripasmiðir notuðu hana fyrir þúsundum ára. Í dag er þetta nákvæm framleiðsluaðferð sem framleiðir hluti með þröngum vikmörkum og sléttum yfirborðum. Engin eftirvinnsla er nauðsynleg á flestum eiginleikum.
Hvers vegna er fjárfestingarsteypa svona mikið notuð? Þessi aðferð getur tekist á við flóknar rúmfræðir sem ekki er hægt að ná með vélrænni vinnslu, hentar fyrir efni sem erfitt er að smíða eða suða og yfirborðsáferð hennar dregur úr þörfinni fyrir síðari vélrænni vinnslu.
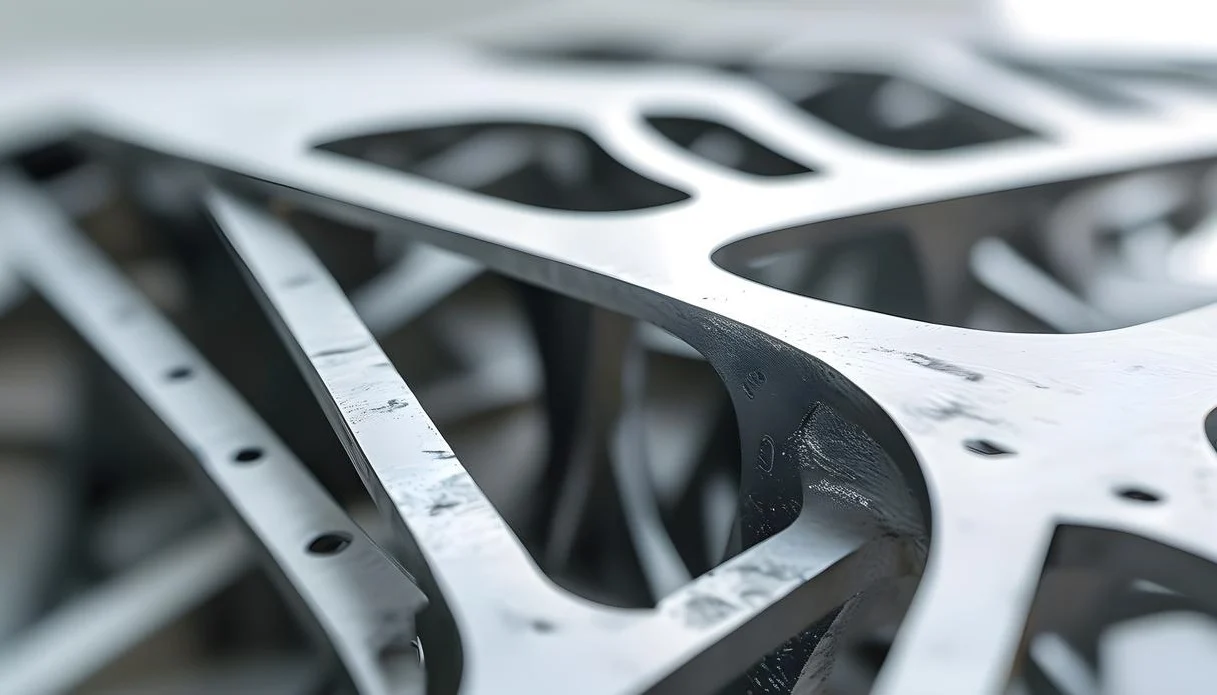
Fjölbreytt iðnaður notar fjárfestingarsteypu. Fluggeirinn notar það fyrir túrbínublöð og burðarvirki; læknisfræðigeirinn notar það fyrir ígræðslur og skurðtæki. Bílaiðnaðurinn notar það fyrir túrbínuhjól og eldsneytiskerfisíhluti. Í iðnaðinum er það notað fyrir loka, dælur og mót.
Hvað er fjárfestingarsteypa?
Skilgreining á fjárfestingarsteypu
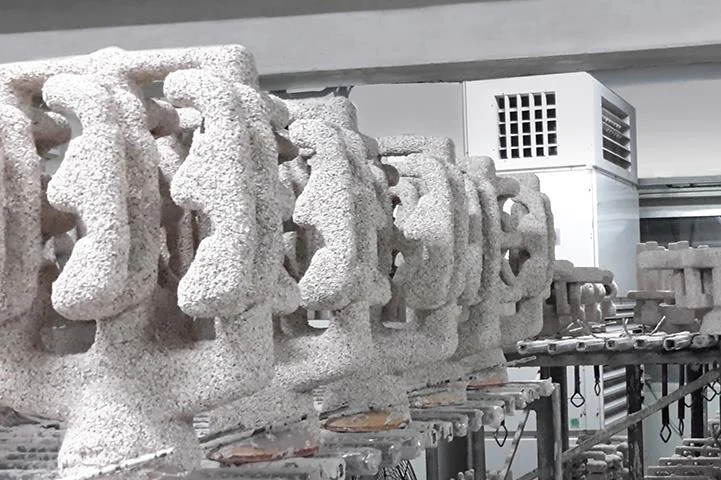
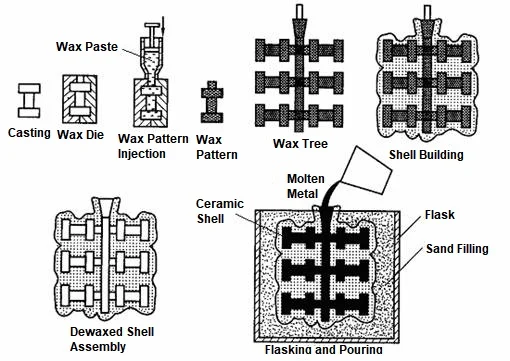
Fjárfestingarsteypa er vaxtöpunarferli. Vaxmynstur er búið til. Keramikmót er smíðað í kringum það. Vaxið bráðnar. Málmur hellist inn. Keramikið brotnar af. Hluturinn situr eftir.
Sagan nær aftur til Forn-Egyptalands og Kína. Skartgripasmiðir notuðu það í gull- og bronsskraut. Iðnaðarframleiðsla hófst á 20. öld. Nafnið „fjárfesting“ þýðir ekki peningar. Það kemur frá gamla franska orðinu „investir“ – að hylja eða umlykja. Keramikskelin umlykur vaxmynstrið. Hugtakið festist í sessi.
Hvernig fjárfestingarsteypuferlið virkar
-
Búðu til vaxmynstur
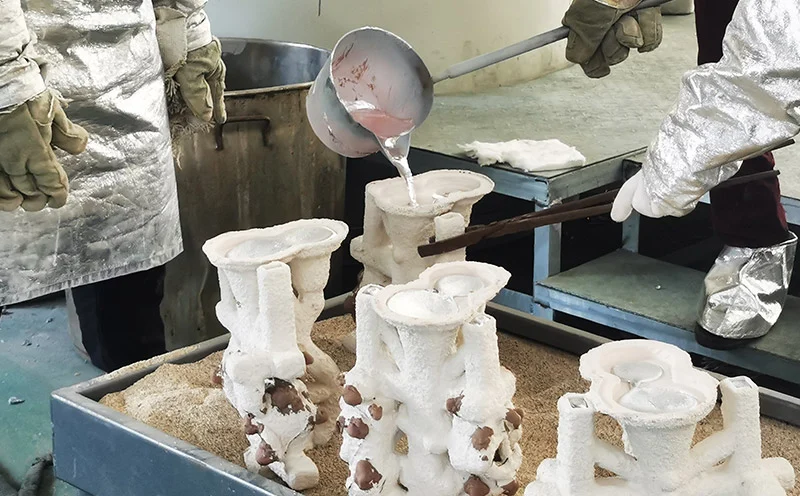
Eftir að málmmótið hefur verið unnið er vaxi hellt í það. Þetta býr til vaxmynstrið. Margar vaxmynstur eru tengdar við miðlæga vaxgöng. Öll samsetningin líkist tré. Þetta „tré“ ákvarðar hversu marga hluta er hægt að framleiða í hverri hellu.
-
Smíða keramikskel
Dýfðu vaxforminu í keramikblönduna. Berðu lag af fínum sandi á – það er að segja gipsi. Endurtaktu þetta ferli eftir að hvert lag þornar. Eftir sex til átta lög mun sterk keramikskel myndast utan um vaxformið.
-
Fjarlægðu vaxið
Skelin er sett í ofninn. Vaxið bráðnar og gufar upp og skilur eftir holrými. Þetta holrými passar nákvæmlega við lögun hlutarins.
-
Hellið bráðnu málmi
Bræddur málmur er helltur í hitaða keramikmót. Fjölbreytt úrval efna er í boði, þar á meðal ryðfrítt stál, kolefnisstál, álmálmblöndur, títanmálmblöndur, nikkel-byggðar ofurmálmblöndur, kóbaltmálmblöndur, brons og messing. Hvert efni hefur sína sérstöku steypubreytur.
-
Kælið og brjótið skelina
Málmurinn storknar. Keramikhjúpurinn brotnar af. Loftþrýstihamrar eða titringsbúnaður vinna verkið. Tréð er sagað. Einstakar steypueiningar aðskiljast.
-
Kláraðu hlutann
Fjarlægið hliðið og göngin. Hitameðferð gæti fylgt í kjölfarið. Vinnið hlutinn með vélrænum aðferðum til að skapa eiginleika sem ekki er hægt að ná fram með steypu einni saman. Pússun bætir yfirborðsáferð. Skoðið hlutinn til að staðfesta mál og heilleika. Á þessum tímapunkti er fjárfestingarsteypan tilbúin og tilbúin til að halda áfram á næsta stig.
Helstu kostir fjárfestingarsteypu
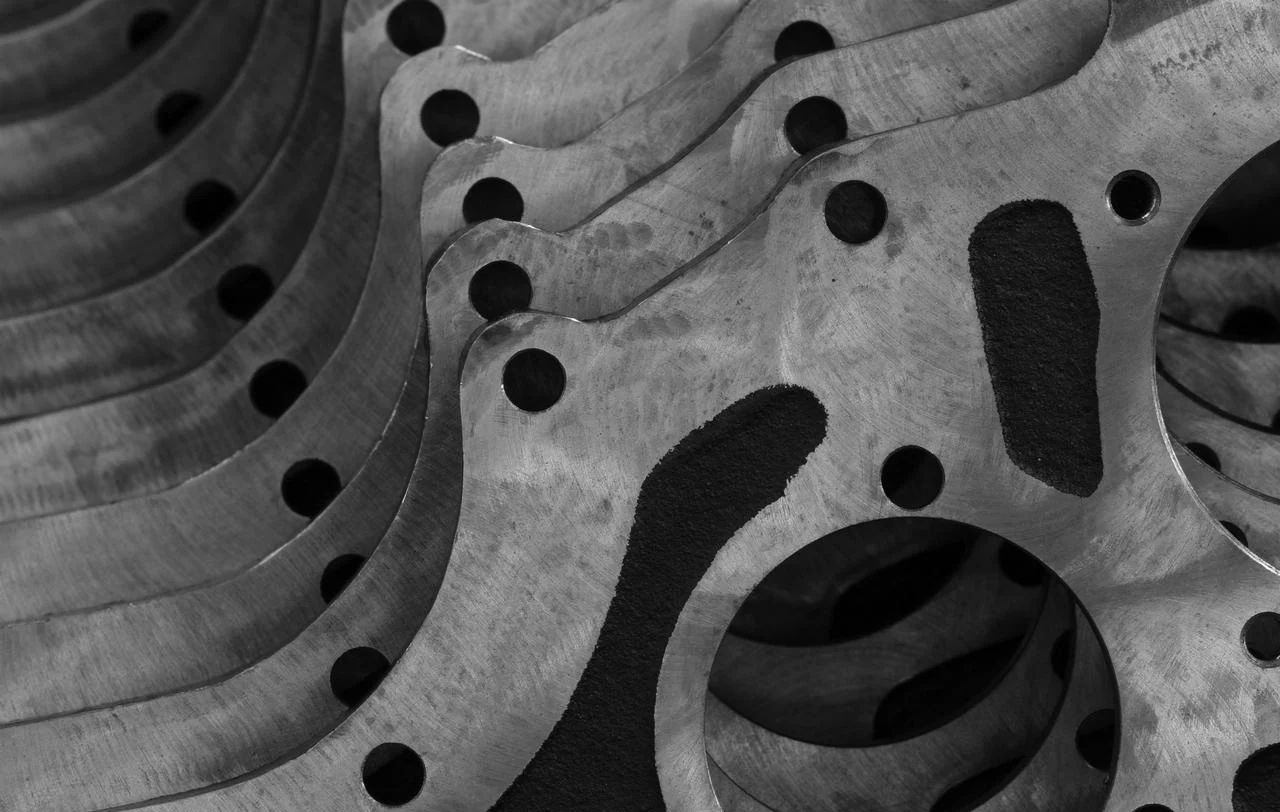
Fjárfestingarsteypa er valin fyrir verðmæta íhluti vegna þess að hún býður upp á nákvæmni sem aðrar aðferðir geta ekki keppt við. Kostir hennar eru margvíslegir og hver þeirra hefur áhrif á kostnað, gæði eða afhendingartíma.
1. Frábær víddarnákvæmni
Nánast fullmótuð framleiðsla þýðir að hlutar eru framleiddir með stærðum sem eru nálægt lokastærðum þeirra. Þetta dregur úr þörfinni fyrir vinnslu, bætir samræmi vörunnar og leiðir til þéttari samsetningar. Þetta býður upp á beinan ávinning fyrir hluti sem krefjast strangra vikmörk - svo sem túrbínublöð og skurðtæki.
2. Yfirmaður Surface Finish
Keramik- og vaxmót eru með slétt yfirborð, sem leiðir til slétts yfirborðs á loka málmhlutanum. Slípun og fæging er haldið í lágmarki, sem gefur betra útlit. Þar að auki, þar sem yfirborðsgalla er lágmarkaður, eykst þreytuþol.
3. Hæfni til að framleiða flóknar rúmfræðir
Fjárfestingarsteypa getur framleitt form sem ekki er hægt að ná með vinnslu. Veggþykktin getur verið allt að 1 millimetri. Innri kælirásir geta myndast. Hægt er að ná fram flóknum beygjum sem annars þyrftu fimm ása vinnslu. Hægt er að meðhöndla undirskornar aðferðir sem annars þyrftu sérhæfð skurðarverkfæri.
Flókin hönnun getur dregið úr framleiðslukostnaði þar sem mörg ferli eru sameinuð í eitt skref. Hluti sem áður hefðu þurft suðu, vélræna vinnslu og samsetningu er nú hægt að steypa sem eitt stykki.
4. Fjölbreytt úrval af steypanlegum málmum
| Járnmálmar | kolefnisstál, ryðfrítt stál, verkfærastál |
| Non-ferrous | ál, messing, brons |
| Hágæða málmblöndur | títan, nikkel ofurmálmblöndur, kóbaltmálmblöndur |
Ferlið virkar með nánast hvaða steypanlegu málmblöndu sem er. Þessi sveigjanleiki er sjaldgæfur í nákvæmnisframleiðslu.
5. Framúrskarandi endurtekningarhæfni
Vaxmynstur eru samræmd. Keramikhjúpsferlið er stýrt. Gæðaeftirlit er strangt. Framleiðslulotur þúsunda eða milljóna hluta halda sömu stærðum. Fjöldaframleiðsla með þröngum vikmörkum er möguleg.
6. Minni kröfur um vinnslu
Þar sem steypuhlutar eru nánast í fullri lögun minnkar vinnslukostnaður. Framleiðsluhraði eykst þar sem minna efni þarf að fjarlægja. Slit á verkfærum minnkar. Launakostnaður lækkar. Það er algengt að hlutar þurfi aðeins frágang — eins og gírstykki, lokahluti og burðarvirki.
7. Betri efnisnýting
Framleiðsla með nærri fullri lögun þýðir minna úrgang. Vélræn vinnsla úr stöngum fjarlægir 80% af efninu, en fjárfestingarsteypa krefst aðeins þess að hliðið og götin séu fjarlægð. Fyrir dýrar málmblöndur - eins og títan og nikkel-byggðar ofurmálmblöndur - er kostnaðarsparnaðurinn verulegur. Með minni málmúrgangi eykur sjálfbærni einnig.
8. Meiri hönnunarsveigjanleiki
Flóknar verkfræðihönnun hefur verið innleidd með góðum árangri. Þyngdarlækkun náðist með því að nota efni aðeins þar sem nauðsyn krefði. Samþætting hluta útilokaði þörfina fyrir suðusamsetningar. Þar sem hlutar eru steyptir í einu lagi frekar en settir saman úr mörgum íhlutum hefur afköst vörunnar batnað. Hönnunarfrelsið sem fjárfestingarsteypa býður upp á er mesti kosturinn.
Takmarkanir fjárfestingarsteypu
Sérhver framleiðsluferli felur í sér málamiðlanir. Fjárfestingarsteypa er engin undantekning. Kostir þess eru raunverulegir, en takmarkanir þess einnig. Að hunsa þessar takmarkanir getur leitt til lélegrar hönnunar hluta og óvænts kostnaðar.
1. Hærri verkfærakostnaður
Vaxsprautunarform eru dýr í vélrænni framleiðslu. Framleiðsla verkfæra krefst nákvæmni og tíma. Upphafsfjárfestingin er veruleg. Kostnaðarendurheimt krefst nægilegs framleiðslumagns. Fyrir hluti í litlu magni getur kostnaðurinn við verkfæri á hvern hluta verið óhóflegur.
2. Lengri framleiðsluhringrás
Hvert stig bætir við tíma í ferlinu. Mótsmíði tekur nokkra daga; lögin verða að fá að þorna á milli notkunar; afvaxun tekur nokkrar klukkustundir; og brennsla mótsins krefst nákvæmrar hitunarferils. Þessu er fylgt eftir af steypu og frágangi. Fjárfestingarsteypa getur framleitt hluti á nokkrum sekúndum. Týnt vaxsteypa tekur hins vegar daga eða vikur. Afgreiðslutíminn er mun lengri.
3. Stærðartakmarkanir
Vaxmynstur eru brothætt. Stór mynstur aflagast undan eigin þyngd. Keramísk skeljar verða þungar og erfiðar í meðförum. Stórar steypur eru óhentugar. Raunhæf stærðarmörk eru um 300 mm í þvermál. Stærri hlutar krefjast sandsteypu eða annarra aðferða.
4. Brotthættni vaxmynstra
Vax beygist. Vax brotnar. Vax afmyndast við hitabreytingar. Geymsla krefst stýrðra aðstæðna. Flutningur krefst vandlegrar umbúða. Varúðarráðstafanir við meðhöndlun eru nauðsynlegar. Skemmt vaxmynstur veldur gallaðri steypu.
5. Næmi keramikskeljar
Sprungur í skelinni eiga sér stað við upphitun eða kælingu. Raki hefur áhrif á keramikbindinguna. Hitaáfall veldur eyðingu. Gæði mótsins eru háð færni notanda og umhverfisstjórnun. Gallar í skelinni flytjast beint á málmhlutann.
6. Hærri kostnaður við einfalda hluti
Fyrir einfaldar rúmfræðir er fjárfestingarsteypa of mikið. Sandsteypa er ódýrari. Vélvinnsla úr stöngum er hraðari. Smíði framleiðir sterkari hluti. Stimplun er hagkvæmari í miklu magni. Fjárfestingarsteypa er ekki hagkvæm fyrir hluti sem hægt er að framleiða með einfaldari aðferðum.
7. Hægari framleiðsluhraði
Margar áföng eru nauðsynlegar. Handvirkar aðgerðir eru nauðsynlegar. Skelbygging er ekki fullkomlega sjálfvirk. Framleiðsluáætlanagerð er flókin. Dælusteypa framleiðir þúsundir hluta á dag. Fjárfestingarsteypa framleiðir í besta falli hundruði. Magnkröfur verða að vera raunhæfar.
8. Hugsanlegir gallar í steypu
Gasgegndræpi myndast þegar uppleyst lofttegundir koma út við storknun. Rýrnun myndar holrúm í þykkum hlutum. Kaldþéttingar eiga sér stað þegar málmstraumar bræða ekki saman. Misrennsli stafa af ófullnægjandi málmflæði. Keramíkin koma frá skeljabrotum. Heitar tár myndast við rýrnun við storknun.
Hver galli hefur orsök. Hver orsök hefur forvarnir. Rétt ferlisstjórnun dregur úr göllum. En fjárfestingarsteypa er ekki gallalaus. Ferlið krefst færni, aga og gæðaeftirlits á hverju stigi.
Fjárfestingarsteypa vs. aðrar steypuaðferðir
Fjárfestingarsteypa vs. Sand Casting
| Þáttur | Fjárfestingarsteypa | Sand Casting |
| Nákvæmni | Þétt (±0.1 mm dæmigert) | Laust (±1.0 mm dæmigert) |
| Yfirborðsmeðhöndlun | Slétt (3.2 µm Ra) | Gróft (12.5 µm Ra) |
| Kostnaður | Hærra á hlut við lágt magn; lægra við hátt magn | Lægra á hlut; betra fyrir stóra hluti |
| Hlutastærð | Takmarkað (~300 mm hámark) | Ótakmarkað (hlutar í metrastærð) |
| Flækjustig | Hátt (þunnir veggir, innri göng) | Lágt til í meðallagi |
Fjárfestingarsteypa vinnur hvað varðar nákvæmni og frágang. Sandsteypa vinnur hvað varðar stærð og upphafskostnað. Valið fer eftir kröfum um íhlut.
Fjárfestingarsteypa vs. Teninga kast
| Þáttur | Fjárfestingarsteypa | Teninga kast |
| Framleiðsla hraði | Hægt (dagar á lotu) | Hratt (sekúndur á skot) |
| Verkfæri | Vaxform, keramikskeljar | Harðstálsdeyjar |
| efni | Breitt úrval (járn, járnlaus, háhita málmblöndur) | Takmarkað við járnlaus efni (ál, sink, magnesíum) |
| Nákvæmni | Mjög há | Hár |
| Umsóknir | Mikilvægir þættir, lágt til miðlungs magn | Neytendahlutir í miklu magni |
Dælusteypa er hraðari. Fjárfestingarsteypa meðhöndlar fleiri efni og flóknari rúmfræði. Krosspunkturinn fer eftir framleiðslumagni og efnisþörf.
Fjárfestingarsteypa vs. vinnsla
| Þáttur | Fjárfestingarsteypa | machining |
| Efnisúrgangur | Lágt (nánast netform) | Hátt (flísframleiðsla) |
| Flækjustig | Hátt (innri eiginleikar innbyggðir) | Takmarkað (aðgangur að verkfærum takmarkaður) |
| Kostnaður | Lægra við háan hljóðstyrk | Lægri við lágan hljóðstyrk |
| Nákvæmni | Gott, en gæti þurft frágang á vélrænni vinnslu | Mjög góð |
| Framleiðslumagn | Hentar fyrir framleiðslulotur | Hentar fyrir frumgerðir og litlar framleiðslulotur |
Fjárfestingarsteypa notar efni á skilvirkan hátt. Vélræn framleiðsla fjarlægir efni sem þegar hefur verið greitt fyrir. Fyrir dýr málmblöndur sparar steypa verulegan kostnað. Fyrir einfalda hluti með þröngum vikmörkum er vélræn framleiðsla enn betri kosturinn. Þessi tvö ferli eru samhæfð, ekki samkeppnishæf. Margar fjárfestingarsteypur eru fullunnin til að ná mikilvægum víddum. Samsetningin býður upp á það besta úr báðum aðferðum.
Atvinnugreinar sem njóta góðs af fjárfestingarsteypu
Fjárfestingarsteypa þjónar iðnaði með strangar kröfur um nákvæmni, efnisheilleika og flókna rúmfræði. Hver iðnaður hefur sínar eigin ástæður fyrir því að velja þessa aðferð.
Aerospace
Blöð túrbóhleðslutækja, burðarhlutar flugskrokks og íhlutir eldsneytiskerfis. Þessir íhlutir verða að þola mikinn hita og sveigjanlegt álag. Fjárfestingarsteypa gerir kleift að framleiða innri kælirásir og þunnveggja mannvirki sem ekki er hægt að ná með vélrænni vinnslu. Nikkel-byggðar ofurblöndur og títan eru staðalefni. Bilun er alls ekki umborin.
Bílar
Hjól fyrir túrbóhleðslutæki. Útblástursgreinar. Eldsneytissprautunaríhlutir. Þyngdarlækkun og hitaþol ráða valinu. Fjárfestingarsteypa skilar nánast fullkomnum formum sem krefjast lágmarks vinnslu. Framleiðslumagn er miðlungs til mikið. Ferlið keppir við smíði og pressusteypu fyrir tilteknar notkunarmöguleika.
Medical
Skurðaðgerðartæki. Bæklunarígræðslur. Tannprotesar. Lífsamhæfni og tæringarþol eru nauðsynleg. Ryðfrítt stál, kóbalt-króm málmblöndur og títan eru steypt með þröngum vikmörkum. Yfirborðsáferð verður að vera slétt til að koma í veg fyrir bakteríuviðloðun. Fjárfestingarsteypa uppfyllir þessar kröfur án óhóflegrar eftirvinnslu.
Olía & Bensín
Ventilhús. Dæluhús. Íhlutir fyrir verkfæri niðri í borholu. Þessir hlutar verða fyrir miklum þrýstingi, ætandi vökvum og slípiefni. Efnisval er mikilvægt. Tvíhliða ryðfrítt stál og nikkelmálmblöndur eru algengar. Fjárfestingarsteypa framleiðir flóknar innri flæðisrásir sem þessir íhlutir þurfa.
Iðnaðarbúnaður
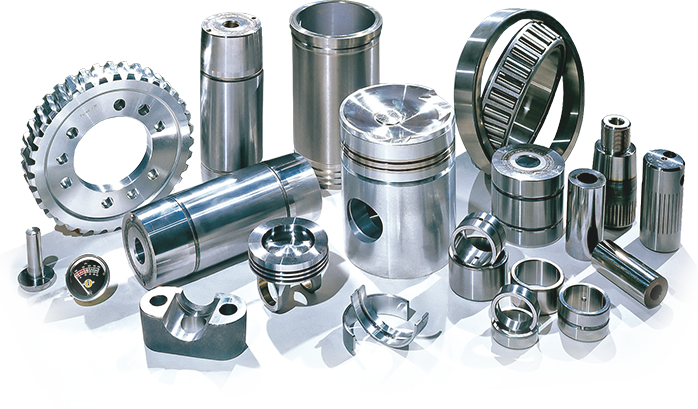
Gírhlutar. Vogarmar. Sveigjusamsetningar. Landbúnaðarvélar. Byggingartæki. Sameining hluta er mikill kostur. Margir íhlutir eru steyptir í eitt stykki. Samsetning er einfölduð. Þyngd er minnkuð. Áreiðanleiki eykst.
Navy
Skrúfur. Dæluhjól. Íhlutir sjávarkerfa. Tæringarþol í saltvatni er nauðsynlegt. Brons, álbrons og tvíþætt ryðfrítt stál eru steypt í rétta lögun. Fjárfestingarsteypa veitir slétta yfirborðsáferð sem dregur úr loftmótstöðu og bætir skilvirkni.
Food Processing
Lokar. Tengihlutir. Dæluíhlutir. Hreinlætishönnun krefst sléttra yfirborða og tæringarþols. Ryðfrítt stál er valið efni. Fjárfestingarsteypa framleiðir hluti án sprungna eða hvassra horna þar sem bakteríur geta falið sig. Yfirborðsáferð uppfyllir kröfur FDA án viðbótar slípunar.
Defense
Íhlutir fyrir skotvopn. Íhlutir fyrir geimferðir. Íhlutir fyrir ökutæki. Hernaðarforskriftir krefjast mikillar áreiðanleika. Heilleiki efnisins er mikilvægur. Fjárfestingarsteypa veitir endurtekningarhæfni og gæðaeftirlit sem varnarmálaáætlanir krefjast.
Power Generation
Túrbínublöð. Íhlutir gastúrbína. Hlutir gufutúrbína. Nauðsynlegt er að nota málmblöndur sem þola háan hita. Fjárfestingarsteypa framleiðir lögun vængjablaða og innri kælikerfi sem gerir kleift að auka skilvirkni. Ferlið er ómissandi fyrir nútíma orkuframleiðslu.
Helstu ástæður fyrir því að velja fjárfestingarsteypu eru mismunandi eftir atvinnugreinum. Fluggeirinn krefst flókinna kælileiða; læknisfræðigeirinn krefst lífsamhæfni og yfirborðsáferðar; bílaiðnaðurinn krefst þyngdarlækkunar; og olíu- og gasgeirinn krefst tæringarþols. Það sem þessar atvinnugreinar eiga sameiginlegt er að afköstin sem þessi aðferð býður upp á eru óviðjafnanleg miðað við önnur ferli.
Hvenær ættir þú að velja fjárfestingarsteypu?
Hvort nota eigi fjárfestingarsteypu fer að miklu leyti eftir nokkrum hagnýtum atriðum. Ef svarið við flestum þessara spurninga er já, þá er þessi aðferð líklega mjög góð lausn.
Flókin rúmfræði
Er erfitt eða ómögulegt að ná lögun hlutarins með vinnslu? Hefur hann innri göng, þunna veggi eða flóknar sveigjur? Í samanburði við aðrar steypuaðferðir hentar fjárfestingarsteypa betur til að takast á við þessa eiginleika.
Nákvæmni kröfur
Þarf hlutinn stranga víddarstýringu? Er yfirborðsáferð mikilvæg fyrir virkni eða útlit? Þetta ferli framleiðir steypur með nánast fullri lögun, sem dregur úr eða útrýmir aukavinnslu.
Dýr efni
Eru títan, nikkel-byggð ofurmálmblöndur eða aðrar dýrar málmblöndur notaðar í hlutnum? Fjárfestingarsteypa lágmarkar efnissóun. Engar flísar myndast og þar af leiðandi minnkar úrgangur. Sparnaðurinn sem af því hlýst nægir til að vega upp á móti kostnaði við mótið.
Miðlungs til mikil framleiðslumagn
Framleiðið þið hundruð eða þúsundir hluta árlega? Kostnaður við mót dreifist yfir alla framleiðslulotuna. Þegar kostnaður á hvern hluta lækkar verður þetta ferli hagkvæmt.
Minnkuð samsetningarskref
Er hægt að samþætta marga íhluti í eina steypu? Fjárfestingarsteypa útrýmir suðusamsetningum og útrýmir þörfinni fyrir festingar, sem dregur úr samsetningartíma og eykur áreiðanleika.
Hágæða yfirborðsáferð
Þarf hlutinn slétt yfirborð til að virka rétt eða uppfylla reglugerðir? Keramikhús geta verið með fíngerðum smáatriðum og hreinu yfirborði, sem lágmarkar þörfina fyrir pússun og slípun.
Hvenær er fjárfestingarsteypa ekki besti kosturinn?
Þessi aðferð hentar ekki í öllum aðstæðum. Í sumum tilfellum þarf aðra nálgun.
Mjög stórir hlutar
Hlutir með þvermál eða lengd sem er meiri en 300 millimetrar henta ekki í þetta ferli. Vaxmynstrið mun afmyndast og keramikhjúpurinn verður fyrirferðarmikill og brothættur. Sandsteypa getur meðhöndlað stóra hluti á lægra verði.
Lítil framleiðslulotur og einföld hlutar
Einfaldar sviga eða flatar plötur krefjast ekki fjárfestingarsteypu. Vélvinnsla úr stöngum er hraðari og sandsteypa er ódýrari. Smíði getur veitt betri vélræna eiginleika. Í framleiðslu í litlum upplögum er ekki hægt að endurheimta mótkostnaðinn sem fylgir fjárfestingarsteypu.
Mjög stórfelld framleiðsla
Með pressusteypu er hægt að framleiða hluti á nokkrum sekúndum, en með fjárfestingarsteypu er hægt að framleiða þá í nokkrar mínútur eða klukkustundir. Fyrir árlega framleiðslu sem fer yfir 100,000 einingar er pressusteypa eða stimplun hagkvæmari. Mismunurinn á framleiðslutíma er úrslitaþátturinn.
Íhlutir sem henta betur til smíða eða vinnslu
Hástyrktar byggingarhlutar eru yfirleitt framleiddir með smíði. Þeir bjóða upp á betri kornbyggingu og lengri þreytuþol. Einfaldir sívalningslaga eða prismabundnir hlutar eru hagkvæmari í framleiðslu með vélrænni vinnslu. Týnt vaxsteypa er ekki kjörferlið fyrir allar notkunarmöguleika.
Þetta ferli er sérhæft og skara fram úr á tilteknum sviðum. Þegar notkun fellur utan þessa gildissviðs eru aðrar aðferðir viðeigandi. Velja ætti ferlið út frá eiginleikum hlutarins, frekar en öfugt.
Af hverju að velja NOBLE fyrir fjárfestingarsteypu og Nákvæmni framleiðsla?
Rétta ferlið skiptir máli. Réttur samstarfsaðili skiptir jafn miklu máli. NOBLE býður upp á meira en framleiðslu. Við bjóðum upp á verkfræði- og framleiðslulausnir frá hugmynd til fullunninnar vöru.
Alhliða framleiðsluþjónusta
NOBLE sér um málm- og plastvinnslu. Víðtæk hæfni. Fjölbreyttar atvinnugreinar. Framleiðsla á einni frumgerð eða stórum fjölda — verkfræði- og framleiðsluteymin vinna náið með viðskiptavinum í gegnum öll stig verkefnisins.
Frá hönnun til samsetningar
Framleiðsla er aðeins hluti af sögunni. NOBLE býður upp á heildarlausnir. Við vinnum saman frá fyrstu hönnunarstigum. Tæknilegar ráðleggingar bæta framleiðsluhæfni, lækka framleiðslukostnað og auka afköst vörunnar.
Samþætt vinnuflæði okkar nær yfir:
- Stuðningur við vöruhönnun
- Verkfræðiskoðun
- Efnisval
- Frumgerðaframleiðsla
- Fjöldaframleiðsla
- Yfirborðsmeðferð
- Þing
- Lokaskoðun
- Pökkun og afhending
Þessi heildstæða aðferð hagræðir þróun. Samræmd gæði eru tryggð í gegnum allt ferlið. Engin göt í afhendingu. Engin ásökun um aðgerðir.
Gæði sem þú getur treyst
Gæði eru grunnurinn að hverju verkefni. NOBLE starfar samkvæmt alþjóðlega viðurkenndum gæðastjórnunarkerfum.
Vottanir okkar innihalda:
- ISO 9001: 2015 - Gæðastjórnunarkerfi
- ISO 13485: 2016 – Gæðastjórnunarkerfi fyrir lækningatæki
Þessar vottanir sýna fram á skuldbindingu okkar við gæði, ferlaeftirlit, rekjanleika og ánægju viðskiptavina í fjölbreyttum atvinnugreinum.
FAQ
Hverjir eru helstu kostir fjárfestingarsteypu?
Mikil víddarnákvæmni, framúrskarandi yfirborðsáferð, hæfni til að framleiða flóknar rúmfræðir, fjölbreytt efnisval og lágmarks efnissóun.
Hverjir eru ókostirnir við fjárfestingarsteypu?
Hár verkfærakostnaður, lengri afhendingartími, stærðartakmarkanir og hægari framleiðsluhraði samanborið við steypu.
Af hverju er fjárfestingarsteypa dýrari?
Verkfæri til að smíða vaxmynstur og keramikskel eru vinnuaflsfrek og tímafrek. Ferlið krefst margra þrepa og hæfra starfsmanna, sem leiðir til kostnaðar á hvern hluta við lágt magn.
Hvaða málmar er hægt að nota í fjárfestingarsteypu?
Kolefnisstál, ryðfrítt stál, verkfærastál, álmálmblöndur, messing, brons, títanmálmblöndur, nikkel-byggðar ofurmálmblöndur og kóbalt-byggðar málmblöndur.
Er fjárfestingarsteypa hentug til fjöldaframleiðslu?
Já, fyrir miðlungs til mikið magn þar sem verkfærakostnaðurinn er afskrifaður yfir stórar framleiðslulotur. Fyrir mjög mikið magn getur steypa verið hraðari og ódýrari.
Hversu nákvæm er fjárfestingarsteypa?
Algeng vikmörk eru ±0.1 mm til ±0.2 mm, allt eftir stærð og lögun hlutarins. Sumir eiginleikar geta haldið þrengri vikmörkum með ferlisstýringu.
Hvaða atvinnugreinar nota almennt fjárfestingarsteypu?
Flug- og geimferðir, bílaiðnaður, læknisfræði, olía og gas, iðnaðarbúnaður, sjávarútvegur, matvælavinnsla, varnarmál og orkuframleiðsla.
Hver er munurinn á fjárfestingarsteypu og sandsteypu?
Fjárfestingarsteypa býður upp á þrengri vikmörk, sléttari yfirborðsáferð og getu til að framleiða flóknar innri eiginleika. Sandsteypa meðhöndlar stærri hluti og hefur lægri verkfærakostnað en framleiðir hrjúfari yfirborð og lausari vikmörk.
Getur fjárfestingarsteypa framleitt þunnveggja hluta?
Já. Hægt er að ná veggþykkt niður í 1 mm. Keramik-skel og vaxmynstur gera kleift að fá þunnar sneiðar án aflögunar.







