
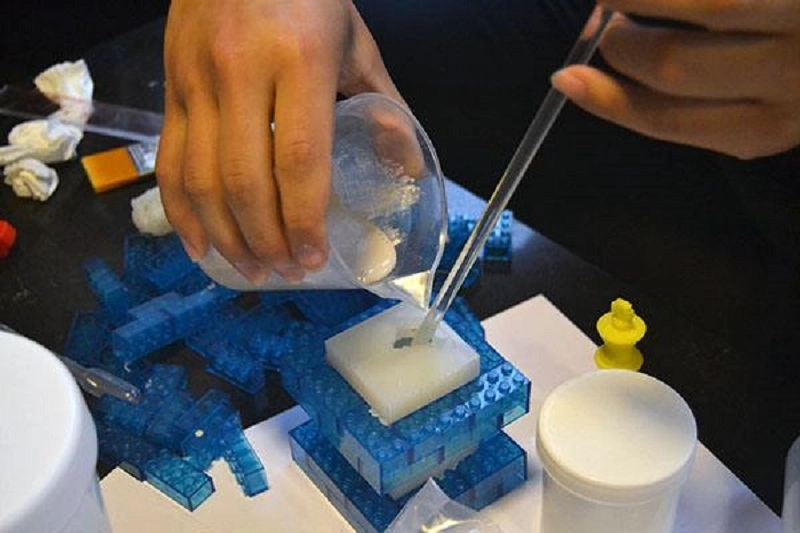
Sílikon lofttæmissteypa er algeng nútímaaðferð sem hentar vel fyrir hraðfrumgerð og framleiðslu í litlum upplögum. Hlutar eru fljótt teknir úr mótum, fá framúrskarandi yfirborðsáferð og efniseiginleikarnir eru í samræmi við eiginleika sílikons í fjöldaframleiðslu.
Hins vegar eru gallar óhjákvæmilegir — svo sem loftbólur, ófullkomin fylling, ófullkomleikar á yfirborði og aflögun. Þetta ferli er tiltölulega viðkvæmt; jafnvel minniháttar breytingar á efnum, mótum eða lofttæmi geta valdið alvarlegum vandamálum.
Algengir gallar í Kísill tómarúmsteypa
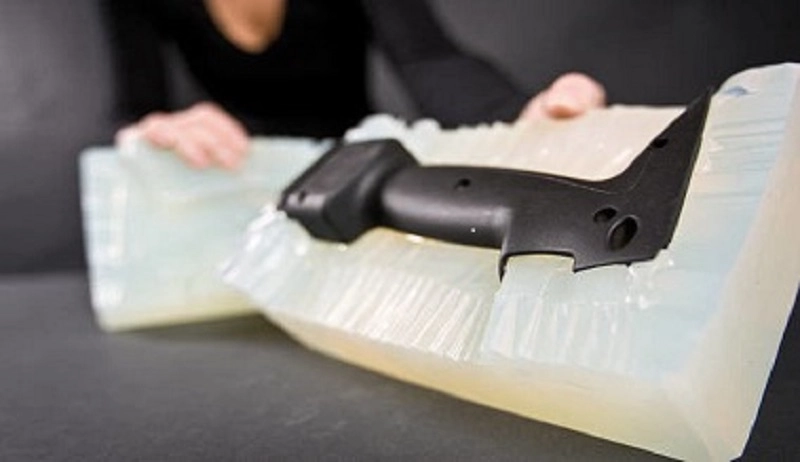
Hefur þú einhvern tíma rekist á galla í kísilsteypu? Dæmi um þetta eru loftbólur, yfirborðsgrófleiki og flökt. Hver þessara galla getur haft áhrif á útlit, stærð, vélræna eiginleika eða framleiðsluhagkvæmni. Að skilja þessa galla er fyrsta skrefið í átt að því að útrýma þeim.
Loftbólur (tómarúm)
Loft myndar holrými í innri lögun. Innri svitaholur veikja styrk hlutarins, en nálargöt á yfirborðinu skerða yfirborðsáferð. Orsakirnar eru nokkrar — ófullnægjandi afgasun, ófullnægjandi geymslutími í lofttæmi og óviðeigandi hönnun loftræstirása mótsins.
Fyrirbyggjandi aðgerðir fela í sér viðeigandi afgasun. Láta þarf plastefnið standa nægilega lengi undir lofttæmi. Mótið verður að vera búið loftræstirásum til að leyfa lofti að sleppa út meðan á fyllingu plastefnisins stendur. Lofttæmisstigið verður að uppfylla kröfur efnisins.
Stutt skot
Þegar þú opnar mótið sérðu að það hefur ekki verið fyllt, hlutinn er ófullkominn og smáatriðin eru léleg. Ástæðan er einföld. Það gæti stafað af of mikilli seigju plastefnisins eða ófullnægjandi efnisinnspýtingu. Einnig gæti blandan hafa byrjað að harðna áður en holrýmið var alveg fyllt.
Að leysa úr ófullkominni fyllingu krefst aðlögunar á ferlinu. Auka efnisrúmmál. Minnka seigju plastefnisins með forhitun. Stytta tímann milli blöndunar og innspýtingar.
Flash
Þunnt lag af plastefni lekur út meðfram aðskilnaðarlínunni. Brúnir hlutarins eru ójafnar og umfram flæði er til staðar. Mygla getur valdið leka. Rangstilling getur leitt til þess að plastefnið flæðir yfir. Of mikill innspýtingarþrýstingur getur neyðt plastefnið til að flæða yfir.
Blossi er einkenni — mótið þitt þarfnast viðhalds. Athuga þarf uppstillingu. Sprautuþrýstingurinn verður að vera í samræmi við efnið og lögunina.
Warpage
Hlutir aflagast eftir að hafa verið teknir úr mótun. Stórir, þunnir hlutar eru viðkvæmastir. Flatir hlutar krullast. Langir hlutar beygja sig. Orsökin er mismunandi herðing eða kælingarálag. Einn hluti harðnar hraðar en annar. Innri spenna dregur hlutinn úr lögun.
Forvarnir beinast að jafnri herðingu. Stillið ofnhitastigið. Tryggið jafna hitadreifingu. Breytið lögun hlutarins til að draga úr umskiptum milli þykkra og þunnra hluta.
Yfirborðsgalla
Rispur. Holur. Grófir blettir. Yfirborðið er ekki slétt. Grunnmynstrið gæti haft ófullkomleika. Yfirborð mótsins gæti verið skemmt. Plastefnið sjálft gæti myndað hrjúft yfirborð.
Lausnin er gæðaeftirlit á hverju stigi. Skoðið aðalmynstrið. Verndið yfirborð mótsins. Hafið eftirlit með ástandi plastefnisins.
Ónákvæmni í víddum
Hlutirnir eru utan þolmörkanna. Göt passa ekki saman. Tengifletirnir passa ekki saman. Þrír þættir valda vandamálinu. Rýrnun sílikonmótsins. Rýrnun plastefnisins. Hitabreytingar við herðingu.
Til að bæta upp þarf raungögn. Mælið rýrnun í mótinu og plastefninu. Stillið stærðir aðalmynstursins í samræmi við það. Stýrið herðingarhitastiginu.
Ófullkomin lækning
Hlutirnir eru mjúkir. Þeir eru klístraðir. Þeir skortir vélrænan styrk. Orsökin er einföld: plastefnið þverbindist ekki að fullu. Rangt blöndunarhlutfall. Ófullnægjandi blöndun. Léleg herðingarskilyrði. Mengun frá losunarefnum fyrir mót.
Lausnin er að aga í ferlinu. Staðfestu hlutfall plastefnisins. Lengdu blöndunartímann. Haltu ofnhita. Hreinsaðu mótið á milli lotna.
Litabreyting
Hlutir úr sömu framleiðslulotu líta ólíkir út. Einn er ljós. Einn er dökkur. Blöndun litarefna er ósamræmd. Lotur plastefnis eru mismunandi. Herðingarskilyrði breyta litnum.
Staðlun virkar. Notið forvigtaðar litarefnispakkningar. Kvörðið blöndunarbúnaðinn. Stýrið herðingarferlinu.
Þessir átta gallar ná yfir flest vandamál í kísilsteypu með lofttæmi. Hvert og eitt hefur sína orsök. Hvert og eitt hefur sína lausn. Næsti hluti sýnir hvernig á að framkvæma þessar lausnir.
Orsakir galla í lofttæmissteypu
Gallar eru einungis einkenni; raunverulegar orsakir liggja dýpra. Ef aðeins er tekið á yfirborðsvandamálum mun vandamálið koma upp aftur; aðeins með því að bera kennsl á rót vandans er hægt að leysa það að fullu. Eftirfarandi fimm flokkar ná yfir flestar orsakir bilana í kísilsteypu með lofttæmi.
Efnisleg málefni
Plastefni er lykillinn að öllu ferlinu. Lélegt plastefni leiðir til ófullnægjandi hluta.
Útrunnið plastefni hefur misst virkni sína, sem leiðir til ófullkominnar herðingar og skilur hlutana eftir mjúka.
Röng blöndunarhlutföll geta valdið ójafnvægi í steikíómetrískum efnum. Of mikill basi gerir hlutana klístraða; of mikið herðiefni gerir þá brothætta.
Rakmengun stafar af röku geymsluumhverfi. Vatn hvarfast við plastefnið og myndar loftbólur sem draga úr vélrænum eiginleikum.
Léleg geymsluskilyrði — hátt hitastig, ljós og loft — geta rýrt eiginleika efnisins jafnvel áður en það fer í mótið.
Ósamrýmanleiki efnis getur leitt til skemmda eða bilunar í límingu milli laga eða innleggja.
Fyrsta skrefið er að skoða efnið. Ef plastefnið er af lélegum gæðum mun ekkert annað hjálpa.
Vandamál með mótahönnun
Mótið ákvarðar lögun hlutarins. Óviðeigandi hönnun mun óhjákvæmilega leiða til lélegrar gæða hlutarins.
Staðsetning hliðsins ákvarðar flæði bráðins efnis. Óviðeigandi staðsetning hliðsins getur valdið ókyrrð. Ókyrrð heldur lofti inni og leiðir til myndunar loftvasa.
Ófullnægjandi loftræsting kemur í veg fyrir að loft sleppi út. Þjappað loft sem kemst ekki út veldur götum í hlutanum.
Röng hönnun á aðskilnaðarlínum getur leitt til þess að hlutinn blikki eða rifni við afmótun.
Léleg mótahönnun getur komið í veg fyrir að plastefnið flæði jafnt, sem leiðir til ófullnægjandi fyllingar og þar af leiðandi aflögunar hluta.
Mót er framleiðslutæki og hönnun þess verður að uppfylla kröfur um ferli.
Villur í ferlisbreytum
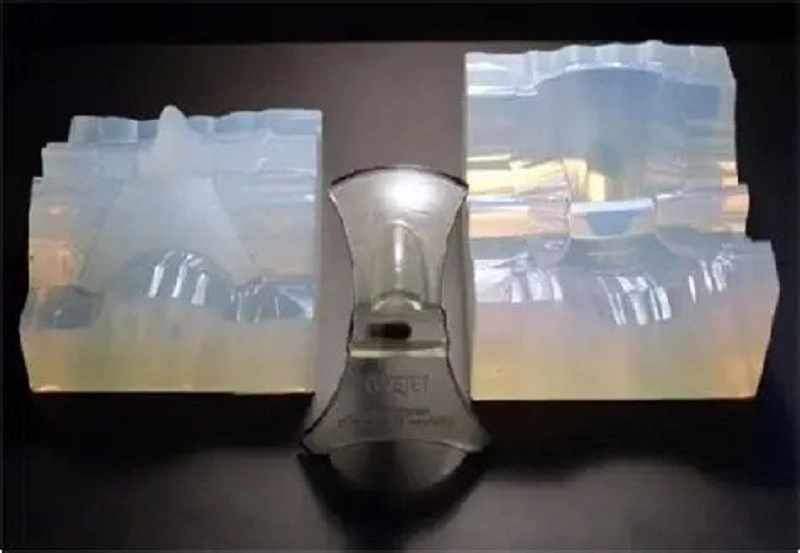
Vélin virkar nákvæmlega samkvæmt leiðbeiningum; rangar stillingar leiða til rangra niðurstaðna.
Er lofttæmið of lágt? Loft sem er fast í plastefninu mun mynda loftbólur.
Er helluhraðinn of mikill? Ókyrrð heldur lofti inni. Helluhraðinn er of hægur. Plastefnið harðnar áður en mótið fyllist.
Ef herðingarhitastigið er of lágt verður viðbrögðin ófullkomin; ef það er of hátt veldur það því að hlutinn brennur.
Ef herðingartíminn er of stuttur mun hlutinn ekki harðna nægilega vel; ef hann er of langur mun mótið skemmast.
Ef hlutinn er tekinn úr mótinu of snemma mun hann rifna; ef hann er tekinn úr mótinu of seint mun hann festast við það.
Hver breyta hefur sitt ákjósanlega bil. Svo lengi sem hún er innan þessa bils verður gæði hlutarins fullnægjandi; þegar hún fer yfir þetta bil munu gallar koma fram.
Rekstrarvillur
Hægt er að sjálfvirknivæða sílikonsteypuferlið, en rekstraraðilinn er samt mjög mikilvægur.
Ef handvirkar aðgerðir eru ekki samræmdar, byrjar vélin frá mismunandi aðstæðum í hvert skipti. Fyrir vikið verða lokahlutar ekki samræmdir.
Ef plastefnið er ekki mælt nákvæmlega verður blöndunarhlutfallið rangt og herðingarniðurstaðan verður ekki eins og búist var við.
Ef plastefnið er ekki blandað rétt saman mun eitthvað af óblönduðu plastefni verða eftir á botni ílátsins. Þetta óblönduða plastefni mun þá renna inn í mótið og hluturinn mun ekki harðna rétt.
Algeng mistök við meðhöndlun eru meðal annars mengun frá húðolíum, notkun of mikils myglulosunarefnis og að verkfæri detta óvart.
Besta leiðin til að forðast þessi vandamál er með viðeigandi þjálfun, stöðluðum verklagsreglum og nákvæmu eftirliti.
Mygluslit
Sílikonmót eru slitþolin. Hver steypuhringrás veldur einhverju sliti.
Fyrsta merkið er blikk. Aðskilnaðarlínan byrjar að slitna og plastefni byrjar að leka úr mótinu. Þá birtast víddarbreytingar. Mótið verður mýkra og byrjar að teygjast. Mikilvægar víddir byrja að breytast.
Þegar yfirborð mótsins slitnar verður yfirborð hlutarins hrjúfara og fínlegir smáatriði tapast smám saman. Samkvæmni hlutarins minnkar einnig. Fyrstu hlutar eru yfirleitt góðir en þeir síðustu geta orðið að rusli.
Til að forðast þessi vandamál skal fylgjast með líftíma mótsins og skipta um mót á réttum tíma. Ekki nota það eftir að það endist.
Þessir fimm flokkar ná yfir helstu orsakir galla í kísilsteypu með lofttæmi. Með því að finna og leysa þessi vandamál á kerfisbundinn hátt er hægt að draga úr tíðni galla, bæta afköst og framleiðsla getur gengið betur.
Hvernig á að koma í veg fyrir galla í kísil tómarúmssteypu
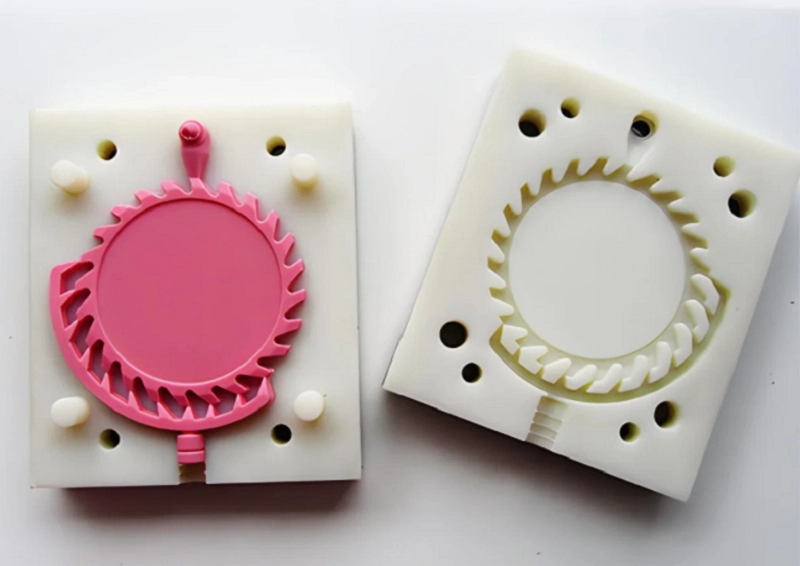
Fyrirbyggjandi aðgerðir kosta mun minna en endurvinna. Með því að leysa rót vandans með því að leysa kerfisbundið vandamál er hægt að auka afköst. Eftirfarandi níu svið fjalla um hagnýtar aðferðir sem hafa reynst árangursríkar í kísilsteypu með lofttæmi.
Bæta gæði aðalmynsturs
Aðalmynstrið skilgreinir allt. Yfirborðsáferð þess verður yfirborðsáferð lokahlutarins og víddarnákvæmni þess ákvarðar lokavikmörkin. Lélegt aðalmynstur leiðir alltaf til lélegra hluta.
Færið meistaramynstrið vandlega frá. Slípið og pússið yfirborðið til að fjarlægja allar rispur.
Hreinsið aðalmynstrið vandlega. Ryk og fingraför geta borist í sílikonmótið og mótið mun flytja þessa galla yfir á alla steypta hluta.
Athugið nákvæmni víddar. Mælið mikilvæga eiginleika og staðfestið að aðalmynstrið uppfylli hönnunarkröfur. Þetta er fyrsta gæðaeftirlitið í framleiðsluferlinu. Ekki hunsa það.
Bjartsýni Móthönnun
Mótið er grunnurinn að öllu ferlinu. Vel hannað mót gerir framleiðsluna mýkri en léleg hönnun leiðir til endurtekinna galla.
Setjið hlið á rétta staði svo að plastefnið flæði vel og komist í veg fyrir ókyrrð sem getur myndað loftbólur.
Bætið við nægilega mörgum loftræstingaropum. Loft verður að sleppa vel út þegar plastefnið fyllir mótið. Léleg loftræsting eða stífluð loftræsting mun loka lofti og valda tómum og loftbólum.
Hannaðu aðskilnaðarlínuna vandlega. Röng staðsetning aðskilnaðarlínunnar getur valdið því að hún bliknar og gert það erfiðara að taka hana úr mótun.
Góð mótahönnun fylgir náttúrulegu flæði plastefnisins í stað þess að þvinga það gegn straumnum.
Undirbúið plastefni rétt
Undirbúningur plastefnis er lykilatriðið til að tryggja samræmda framleiðsluniðurstöðu.
Notið mælikvarða til að fá nákvæma mælingu. Fylgið réttu blöndunarhlutfalli nákvæmlega.
Blandið vel saman. Skafið hliðar og botn ílátsins til að ganga úr skugga um að allt efni sé jafnt blandað saman. Léleg blöndun getur valdið því að sum svæði harðni ekki.
Framkvæmið lofttæmingu með lofttæmi. Haldið plastefninu undir lofttæmi nógu lengi til að fjarlægja uppleyst loft. Það er ekki nóg að fjarlægja yfirborðsbólur. Einnig verður að fjarlægja loftbólur inni í plastefninu.
Farið varlega með efnin. Mengun frá olíu, raka eða gömlu plastefni getur skemmt alla framleiðslulotuna.
Stjórna lofttæmisskilyrðum
Lofttæmi er ekki aðeins notað til að losa um lofttegund heldur einnig til að hjálpa plastefninu að fylla mótið.
Stilltu rétta lofttæmisstigið. Ef lofttæmið er of lágt mun loft festast. Ef það er of hátt getur plastefnið sjóðað og valdið nýjum göllum.
Stjórnið lofttæmingartímanum. Plastefnið ætti að vera undir lofttæmi bæði við afgasun og hellingu. Mótið verður að vera alveg tæmt áður en plastefnið fer inn í mótið.
Viðhalda réttum herðingarskilyrðum
Herðing breytir fljótandi plastefni í fasta hluti. Ef aðstæður eru ekki stjórnaðar rétt gætu hlutar ekki harðnað alveg eða afmyndast.
Stjórnaðu ofnhitastigi. Aðeins nokkurra gráða munur á hitastigi getur breytt herðingarhraða. Ójafn hitastig inni í ofninum getur valdið ójöfnum árangri í hlutunum.
Stilltu réttan herðingartíma. Vanhertir hlutar verða mjúkir og veikir, en ofhertir hlutar geta orðið brothættir.
Fylgist með umhverfisaðstæðum. Rakastig og loftstreymi geta haft áhrif á herðingarniðurstöðuna.
Farið varlega með sílikonmót
Sílikonmót eru tiltölulega brothætt. Óviðeigandi notkun mun flýta fyrir sliti mótsins.
Takið hlutinn varlega úr mótinu. Ekki þrýsta á hann. Notið loftþrýsting eða fjarlægið hlutinn varlega úr mótinu.
Forðist að nota slípiefni til að þrífa mótið. Harðar þrifaðferðir geta skemmt yfirborð mótholsins.
Geymið mót flöt og hrein. Verjið þau gegn ljósi, miklum hita og þrýstingi.
Skoðið mótin reglulega. Athugið hvort þau séu rifin, slitin aðskilnaðarlínur og yfirborðsöldrun séu fyrir hendi. Skiptið um mótin áður en þau byrja að framleiða gallaða hluti.
Hönnun hluta fyrir framleiðsluhæfni
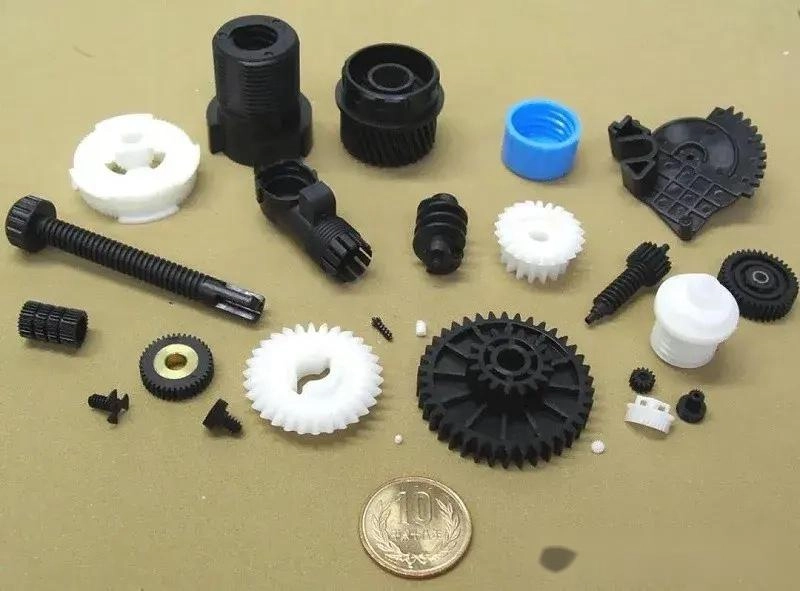
Haldið jafnri veggþykkt. Þykkir hlutar geta minnkað ójafnt en þunnir hlutar fyllast hugsanlega ekki rétt.
Minnkaðu undirskurð. Djúpar undirskurðir auka álag á mótið við afmótun og geta valdið skemmdum.
Bætið við ávölum hornum. Skarp horn skapa álagspunkta og geta lokað lofti.
Bætið flæðisleiðir. Plastefnið verður að ná til allra smáatriða í holrýminu. Hönnunin ætti ekki að hindra flæði plastefnisins.
Staðlaðu verklagsreglur
Skjalfestið hvert skref, þar á meðal undirbúning plastefnis, afgasun, hellingu, herðingu, afmótun og skoðun.
Lestarstjórar. Allir verða að fylgja sömu verklagsreglum. Mismunandi verklagsreglur geta valdið breytingum á gæðum hluta.
Notið ferlastýringu. Stillið ferlabreytur, fylgist stöðugt með þeim og gerið leiðréttingar þegar þær breytast.
Framkvæma reglubundið gæðaeftirlit
Skoðun hjálpar til við að finna vandamál snemma. Því fyrr sem vandamál finnst, því auðveldara er að laga það.
| Sjónræn skoðun | Yfirborðsgalla má venjulega sjá beint, þar á meðal sprungur, gryfjur, blikk og litamun. |
| Málmæling | Mikilvægar víddir verða að vera innan vikmarka. |
| Þyngdarsamanburður | Hlutir með innri holrúm vega minna en heilir hlutar. |
| Samsetningarprófun | Hlutirnir verða að passa rétt saman. Ef þeir gera það ekki getur það bent til breytinga í ferlinu. |
| Virkniprófun | Hlutir verða að uppfylla raunverulegar notkunarkröfur og vera prófaðir við væntanlegar aðstæður. |
Þessar níu forvarnaraðferðir ná yfir allt ferlið við lofttæmissteypu sílikonsins. Notið þær kerfisbundið til að draga úr gallatíðni, auka afköst og gera framleiðslu stöðugri og fyrirsjáanlegri.
Í samstarfi við NOBLE fyrir lausnir í tómarúmssteypu fyrir sílikon
NOBLE sérhæfir sig í málm- og plastvinnslu. Starf okkar snýst ekki bara um að framleiða hluta. Það snýst um að veita heildarlausnir. Viðskiptavinir sem þurfa áreiðanlega, hágæða íhluti og samsetningar að halda kjósa að vinna með okkur.
Við styðjum verkefni frá upphafi, þar á meðal hönnunarstuðning, frumgerðasmíði, framleiðslu, frágang og samsetningu. Öll ferli geta farið fram undir einu þaki.
Verkfræðiþekking okkar, háþróuð vinnslugeta og strangt gæðaeftirlit vinna saman að því að halda öllu ferlinu samtengdu. NOBLE hjálpar viðskiptavinum að breyta hugmyndum í framleiðsluhæfar vörur á skilvirkan hátt.
Alhliða framleiðslugeta frá hönnun til samsetningar
Einn birgir getur séð um alla framleiðslukeðjuna og útrýmir þannig þörfinni á að samhæfa marga framleiðsluaðila.
Hönnunaraðstoð og verkfræðiaðstoð hjálpa til við að hámarka vöruhönnun, bæta framleiðsluhæfni og veita leiðbeiningar um efnisval, sem eykur framleiðsluhagkvæmni.
Frumgerðarþróun styður við hraða staðfestingu. Áður en farið er í fulla framleiðslu er hægt að nota lausnir fyrir lítið magn framleiðslu til að prófa og bæta hönnunina.
Málmvinnsla felur í sér CNC-vélavinnslu , plötusmíði og yfirborðsfrágang. Þessir eiginleikar styðja flóknar mannvirki og þröng vikmörk.
Plastvinnsla nær yfir margar framleiðslutækni, þar á meðal kísillslofttæmissteypu og sprautumótun . Rétt framleiðsluaðferð fyrir plast er valin út frá notkun vörunnar.
Yfirborðsfrágangur og aukavinnsla bæta enn frekar útlit og afköst vöru, þar á meðal húðun, áferð og viðbótar eftirvinnslu.
Samsetning og samþætting lokaafurða tryggir heildarafhendingu. Ekki bara einstakir hlutar, heldur fullunnar samsetningar tilbúnar til notkunar.
Gæðastjórnun vottuð samkvæmt alþjóðlegum stöðlum
ISO 9001:2015 sýnir fram á samræmt gæðastjórnunarkerfi, þar á meðal ferlastýringu, stöðugum umbótum og stjórnun á ánægju viðskiptavina.
ISO 13485:2016 styður framleiðslu lækningatækja með stýrðum ferlum, skjölun, rekjanleika og ströngum gæðakröfum.
Þessar vottanir skilgreina daglegan rekstur NOBLE. Viðskiptavinir í krefjandi atvinnugreinum treysta á þessi kerfi til að tryggja áreiðanlega gæðatryggingu.
FAQ
Hversu marga hluta er venjulega hægt að framleiða úr sílikonmóti?
Sílikonmót framleiðir venjulega 20 til 30 hluta. Einfaldir hlutar geta náð um 40 hlutum. Flóknar hönnunir eða hlutar sem valda meira sliti við afmótun munu stytta líftíma mótsins hraðar.
Líftími mótsins fer einnig eftir hitastigi plastefnisins, herðingarskilyrðum og meðhöndlunaraðferðum. Fylgist með frammistöðu mótsins og skiptið um mót áður en gallar verða tíðir.
Hvað veldur loftbólum í lofttæmissteypu?
Loftbólur myndast venjulega vegna ófullnægjandi afgasunar. Plastefnið verður að vera í lofttæmi nógu lengi til að losa uppleyst loft.
Loft sem festist inni í mótinu er önnur algeng orsök. Léleg loftræsting kemur í veg fyrir að loft sleppi út. Rangar aðferðir við hellingu geta einnig komið lofti inn við flutning plastefnisins.
Er hægt að gera við aflagaða hluta sem eru steyptir í lofttæmi?
Hægt er að gera við suma afmyndaða hluta. Væga aflögun er hægt að leiðrétta með stýrðri upphitun og réttum festingum.
Hins vegar er yfirleitt ekki hægt að gera við hluta með flóknum beygjum eða miklum aflögunum. Fyrirbyggjandi aðgerðir eru betri en viðgerðir. Hafðu stjórn á herðingarhita og forðastu skyndilegar skiptingar á milli þykkra og þunnra hluta.
Hversu nákvæm er kísill tómarúmsteypa?
Algeng víddarvikmörk eru á bilinu ±0.10 mm og ±0.30 mm. Gæði aðalmynstursins ákvarða hámarksnákvæmni sem hægt er að ná. Rýrnun plastefnisins veldur víddarbreytingum og slit á mótinu eykur vikmörk með tímanum.
Af hverju slitna sílikonmót?
Sílikonmót brotna smám saman niður vegna margra þátta.
Endurteknar steypuhringrásir valda vélrænni þreytu. Álag við afmótun getur skemmt yfirborð mótholsins. Efni í plastefninu geta smám saman haft áhrif á virkni sílikonsins og hár hiti getur flýtt fyrir öldrun mótsins.







