
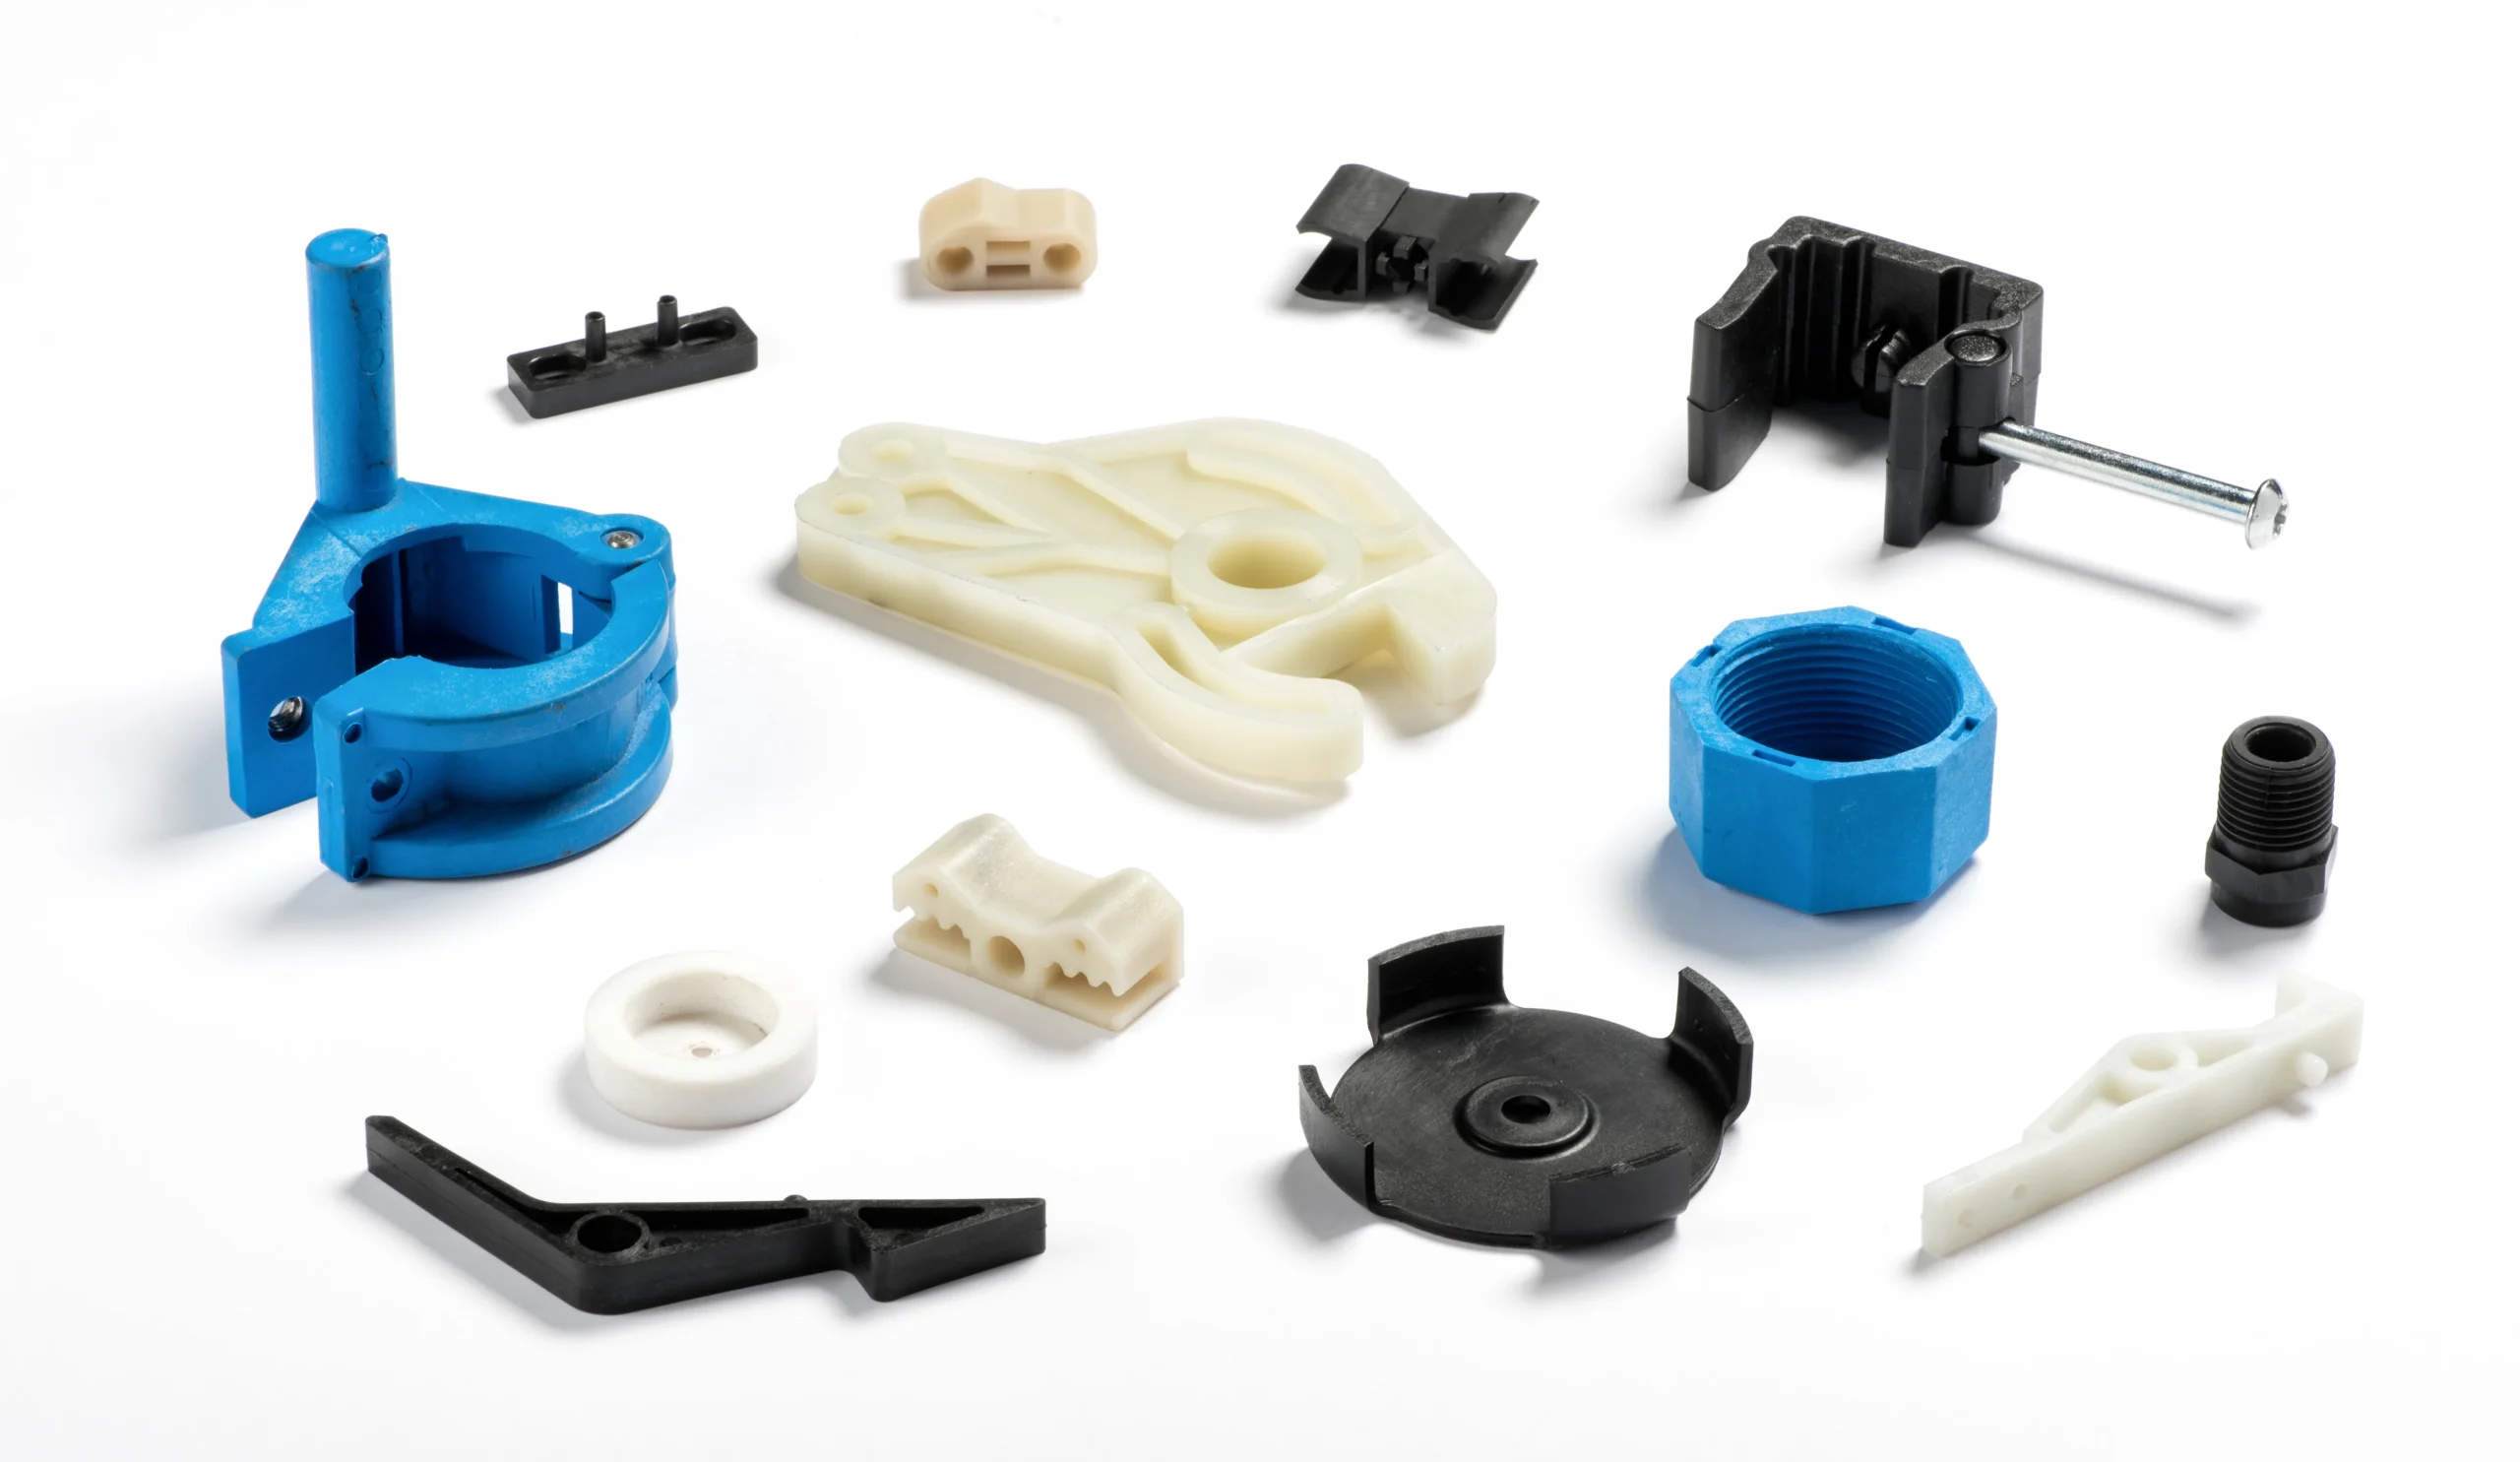
Sprautusteypa með sílikoni er ekki það sama og sprautusteypa með plasti. Plast bráðnar og rennur. Sílikon er vökvi sem hefur verið efnafræðilega storknaður. Vélin blandar saman og hitar sílikonhlutana beint, og síðan storkna þeir. Þú þarft ekki að bræða hráefni eða fara í gegnum kælingarferli.
Þessi grein fjallar um ferlisskref, afköst og atvinnugreinar þar sem lykilþættir eru háðir mótun sílikongúmmís. Þú munt komast að því hvers vegna reglurnar fyrir sílikon eru frábrugðnar þeim sem gilda fyrir plast og hvernig hægt er að beita þessari þekkingu í verksmiðjum.
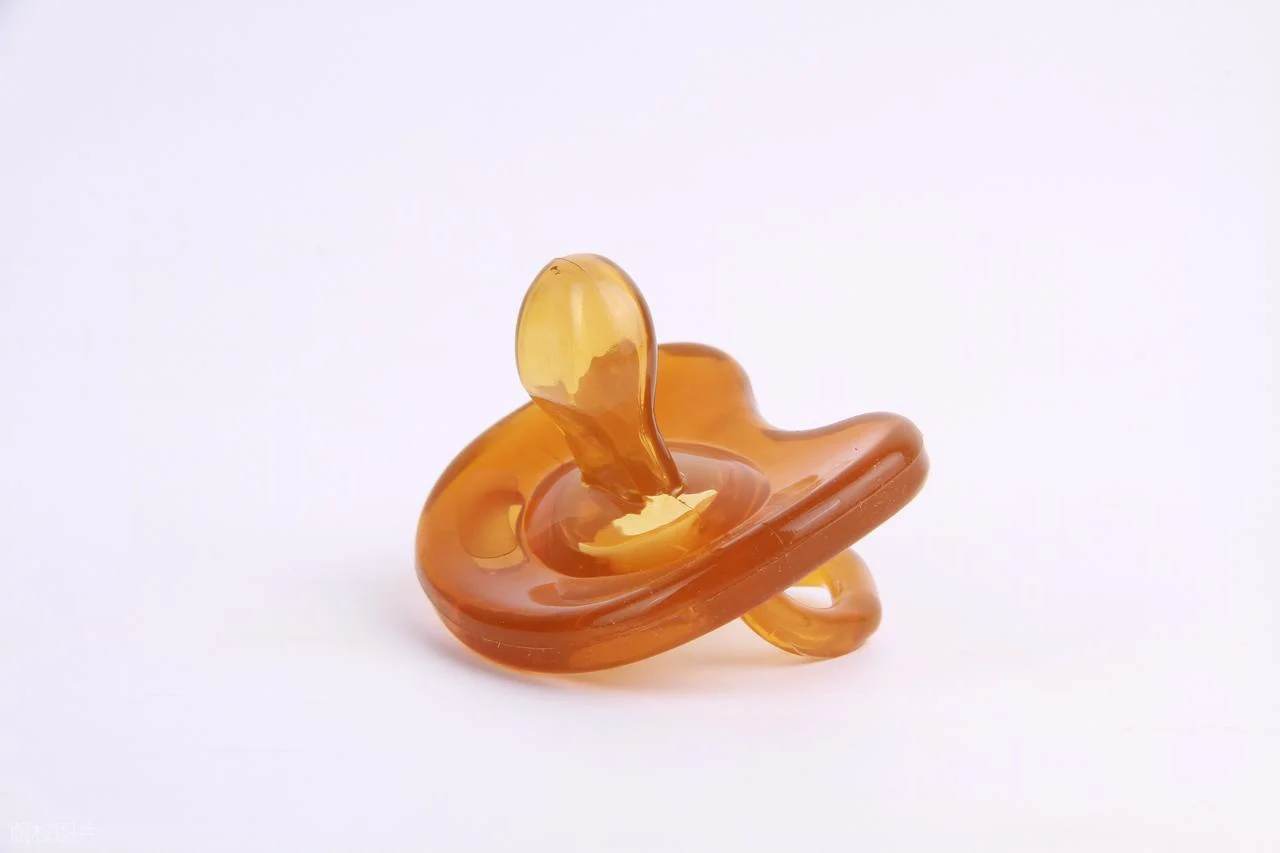
Hvað eru sprautumótaðir kísillhlutar?
Rekstraraðili blandar tveimur vökvum saman. Vélin þrýstir þeim inn í heita mótið. Þá er hægt að storkna hlutana í mótinu og ýta þeim út. Það er kísillsprautusteypa í einni setningu.
Tvær efnisflokkar eru til. LSR er fljótandi sílikongúmmí. Þessi tegund af kísilgeli harðnar hratt. Það er algengt í mótun stórs magns sílikongúmmí. HCR er hágæða gúmmí. Áferð þess er stöðugri en LSR og lítur út eins og deig. Það þarf þjöppunarmótun, ekki sprautumótun. Flestir sprautumótaðir sílikongúmmíhlutar nota LSR vegna þess að ferlið sjálft keyrir sjálfkrafa.
Eiginleikar sílikonsprautumótunar munu endurspeglast í ýmsum tilgangi: sveigjanlegt en rifþolið, hitastöðugleiki á bilinu -50°C til 200°C, efnatregða, lyktarleysi, hlutar jafna sig eftir þjöppun og loft og vökva er hægt að innsigla áreiðanlega.
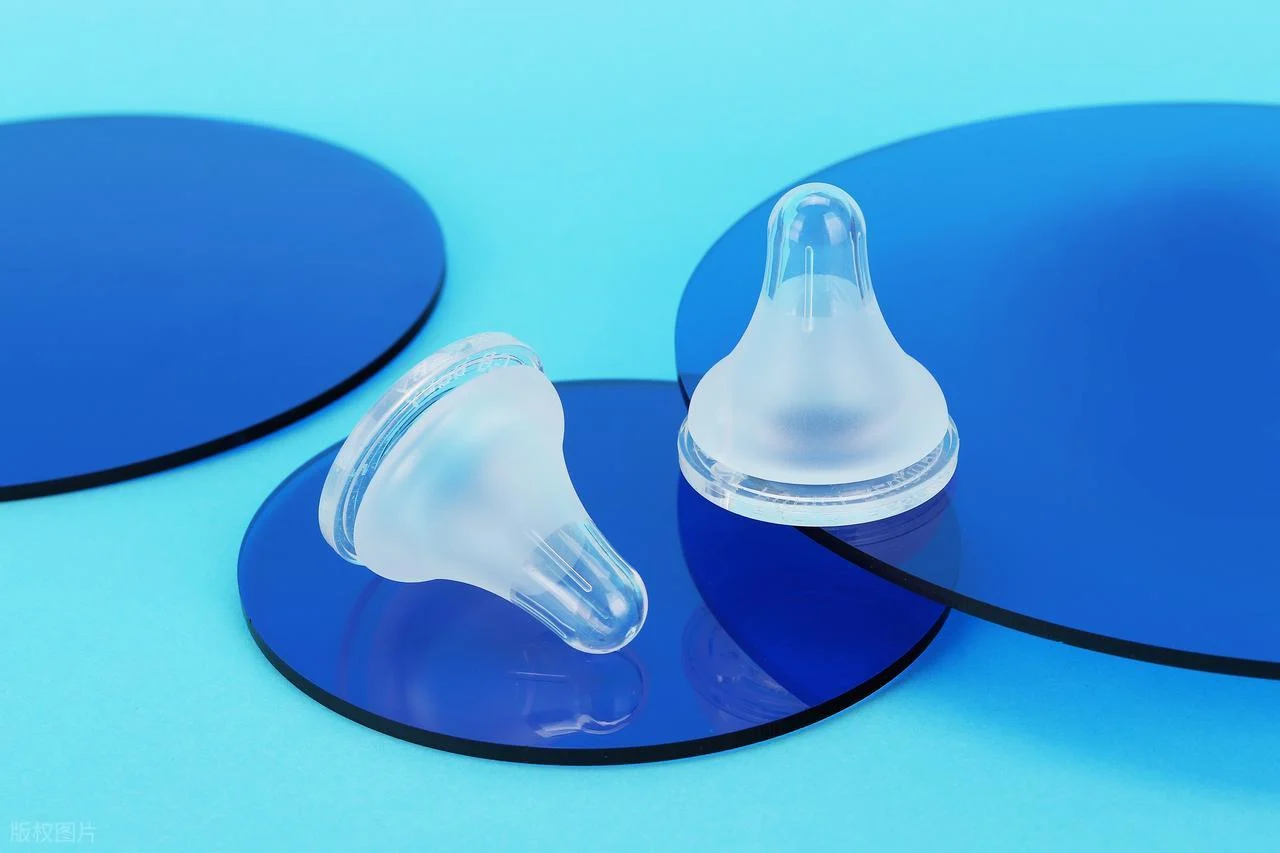
Dagleg dæmi um þetta eru algeng hjá neytendum. Eins og geirvörtur fyrir pela, þéttingar á andlitsgrímur, takkar á eldhúsvogum, þéttingar fyrir espressóvélar og O-hringir fyrir vatnssíur. Allt eru þetta sprautusteyptir sílikonhlutar sem framleiddir eru í stórum stíl. Notandinn hugsar aldrei um framleiðsluaðferðina. Það er góð hönnun.
Sprautumótunarferlið fyrir kísilhluti
Smíði á sprautumótuðum sílikonhlutum fylgir öðrum takti en smíði á plasti. Skrefin eru þau sömu á pappírnum. Smáatriðin eru gjörólík. Við skulum fara í gegnum hvert stig.
1. áfangi: Mótsmíði
LSR-mót er ekki plastmót. LSR-mót þurfa fullkomna þéttingu. Efnið er þunnt, sem gerir það viðkvæmt fyrir leka.
Loftræsting er áskorunin. Of lítil loftræsting og loft festist. Of mikil loftræsting og sílikon lekur út. Að finna jafnvægið er kunnátta mótverkfræðingsins.
CNC-vinnsla sker holrúmin. EDM — raflosunarvinnsla — býr til fínar smáatriði og skarpar horn sem skurðarvélar ná ekki til. Báðar aðferðirnar eru nauðsynlegar.
Kalthlaupakerfi eru staðalbúnaður. Efnið helst kalt á leiðinni frá sprautueiningunni að holrýmisopinu. Síðan lendir það í heitu mótinu og harðnar.
2. áfangi: Undirbúningur og mæling efnis
LSR kemur í tveimur tunnum. Hluti A inniheldur grunnfjölliðuna og platínuhvata. Hluti B inniheldur þverbindiefnið og fylliefnið. Vélin dælir báðum. Kyrrstæður blandari blandar þeim saman í nákvæmu hlutfalli 1:1. Ekkert loft kemst inn. Engin mengun á sér stað.
Sprautueiningin verður köld í stað stofuhita. Ef efnið hitnar byrjar það að harðna fyrr en áætlað er.
Litarefni eða aukefni eru bætt við í blöndunarstiginu. Spraututækið mun stilla litinn, smureiginleikann og örverueyðandi eiginleikana í samræmi við fyrirfram ákveðna staðla.
3. áfangi: Innspýting í mótið
Hitaplast er sprautað inn við mikinn þrýsting — þúsundir PSI. Mótun sílikongúmmís notar lágan þrýsting (nokkur hundruð PSI er nóg). Efnið flæðir auðveldlega. Mótið þarf ekki mikinn klemmukraft.
Kaltrennsliskerfið leiðir blönduðu LSR-efnin að upphituðu holrýmin. Við hliðið hækkar hitastigið. Herðing hefst strax.
Lofttæmisop dregur loft út úr holrýminu fyrir innspýtingu. Engar loftbólur þýða engin holrými. Engin holrými þýða stöðuga vélræna eiginleika. Þetta skref aðskilur gæðahluti frá rusli.
4. áfangi: Herðing (vúlkanisering)
Hiti virkjar viðbrögðin. Hitastig mótsins er á bilinu 150°C til 200°C (300°F til 425°F). Platínuhvatarinn knýr þvertengingu. Kísilkeðjur bindast saman. Vökvinn breytist í fast teygjanlegt efni.
Hringrásartíminn er stuttur. Tíu sekúndur fyrir þunnveggja hluta. Níutíu sekúndur fyrir þykka, flókna lögun. Flestir sprautusteyptir sílikonhlutar harðna á innan við mínútu.
5. áfangi: Mótun og frágangur
Útkast er viðkvæmt. Pinnar myndu stinga í mjúka efnið. Loftblæstri lyfta hlutanum upp úr holrýminu. Útkastsplöturnar ýta jafnt að aftan. Engin merki. Engin skemmd.
Sumir hlutar fara beint í umbúðir. Aðrir þurfa eftirherðingu. Ofninn er keyrður við 150°C til 200°C í tvær til fjórar klukkustundir. Hitinn lýkur þverbindingarferlinu. Vélrænir eiginleikar stöðugast. Þjöppunarstyrkur batnar.
Sjálfvirkni er algeng. Vélmenni draga hluti úr mótinu og setja þá síðan á kæligrindur. Sprautumótun með sílikoni gengur eins og eldur í sinu í mörgum verksmiðjum. Efnið hegðar sér eins og það á að vera. Vélin endurtekur sama hringrásina. Menn þurfa bara að fylgjast með og fylla á.
Helstu kostir þess að nota sprautumótun fyrir kísilhluti
Sprautusteypa með sílikoni er ekki ódýrasta ferlið. Það er ekki hraðasta uppsetningin. En kostirnir réttlæta kostnaðinn fyrir réttu notkunina.
Mikil nákvæmni og flóknar rúmfræði
Frávik niður í ±0.01 mm eru venjubundin. Ekki sérstök. Ekki erfið. Þunnir veggir, hagnýtar undirskurðir og flókin yfirborðseiginleikar koma úr mótinu tilbúin til notkunar.
Lágmarksúrgangur og enginn flass
Lokað mótunarkerfi inniheldur efnið. Lítið umframmagn sleppur út. Hvað þýðir sleppur? Það rifnar auðveldlega af. Flestir sprautusteyptir sílikonhlutar þurfa ekki eftirvinnslu. Hlaupkerfið helst fljótandi. Það er endurnýtt í næstu steypu. Úrgangur er nánast enginn.
Fljótur hringrásartími
Fimmtán til sextíu sekúndur á hverja sprautu. Það felur í sér innspýtingu, herðingu og afmótun. Þykkir hlutar taka lengri tíma. Þunnir hlutar fljúga. Fyrir framleiðslu í miklu magni breytir þessi hraði hagkvæmninni algjörlega.
Fullkomlega sjálfvirkt ferli
Vélin mælir og blandar saman tveimur þáttum í lokuðu ferli. Hlutfallið helst nákvæmt. Mengunarhætta minnkar þar sem enginn rekstraraðili meðhöndlar opið efni. Vinnukostnaður á hvern hlut er mjög lágur. Einn einstaklingur rekur margar vélar.
Framúrskarandi efniseiginleikar
Hitastig frá -50°C til +230°C. Hægt að sjálfsofna. Líffræðilega samhæft við ISO 10993 fyrir læknisfræðilega snertingu. Þolir efni, útfjólubláa geislun og óson. Þrýstingsþol helst lágt. Hluturinn jafnar sig eftir ára pressun.
Lágmarks rýrnun
Eftirhertir hlutar skreppa saman minna en 0.5%. Það er stöðugt. Það er fyrirsjáanlegt. Hönnuðir geta treyst lokastærðunum án þess að þurfa að giska á það.
Samhæft við hreinlætisrými
Sílikonsprautusteypa fer fram í hreinrýmum af ISO flokki 7 eða 8. Engar agnir. Engin mengun. Lækningaígræðslur, lyfjagjafaríhlutir og lyfjaþéttingar eru tilbúnar til sótthreinsunar.
Ofmótunargeta
Vélin getur sprautað LSR beint á plast- eða málminnlegg. Sílikonið binst efnafræðilega við herðingu. Engin lím. Engir grunnar. Stíft handfang með mjúku gripi kemur út sem eitt stykki. Lækningatengi með sílikonþétti yfir málmpinna kemur út fullsamsett. Það er kosturinn við ofursteypingu.
Iðnaður sem notar sprautumótaða kísillhluta
Sprautusteyptir sílikonhlutar birtast alls staðar. Efniseiginleikarnir henta ákveðnum verkefnum betur en nokkur annar valkostur. Hér er hvernig þeir eiga að vera.
Læknisfræði & heilsugæslu
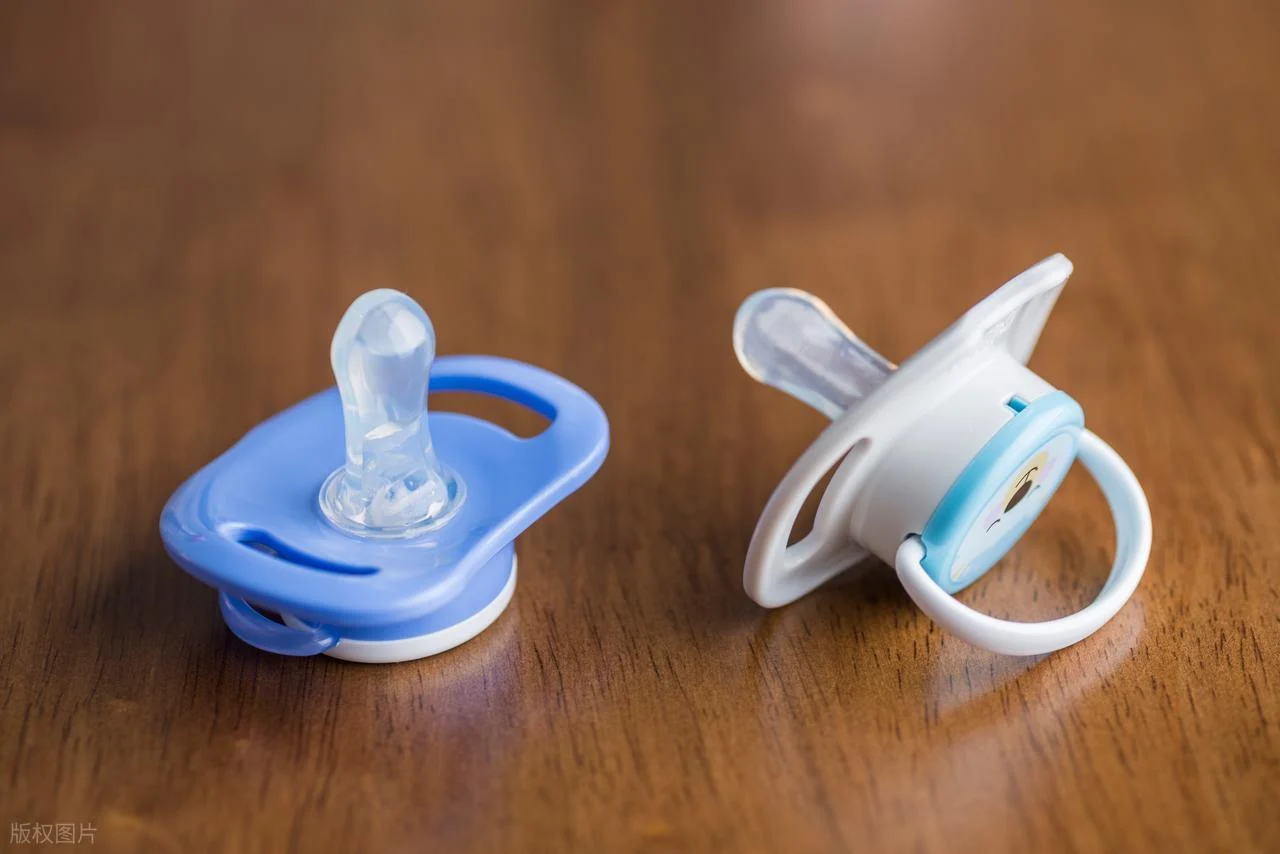
Öndunargrímur þurfa mjúka andlitsþéttingu. Leggir þurfa slétt, lífsamhæft yfirborð. Sprautuþéttingar mega ekki leka eða losa agnir. Íhlutir ígræðanlegra tækja krefjast algjörs hreinleika og langtímastöðugleika. Handföng skurðaðgerðartækja auka þægindi án þess að fella bakteríur. Geirvörtur og snuð fyrir pela eru úr sílikoni því þau eru bragðlaus og án ofnæmisvalda.
Bílar og rafknúin ökutæki
Þéttiefni og pakkningar vélarinnar eru í heitri olíu. O-hringir innsigla vökva og lofttegundir. Þéttiefni fyrir háspennutengi rafbíla vernda rafmagnstengi gegn raka. Titringsdeyfar eru festir á milli málmfestinga. Þéttiefni rafhlöðupakka halda vatni og ryki frá litíumjónarpökkum. Undir vélarhlífinni endist sílikon lengur en gúmmí.
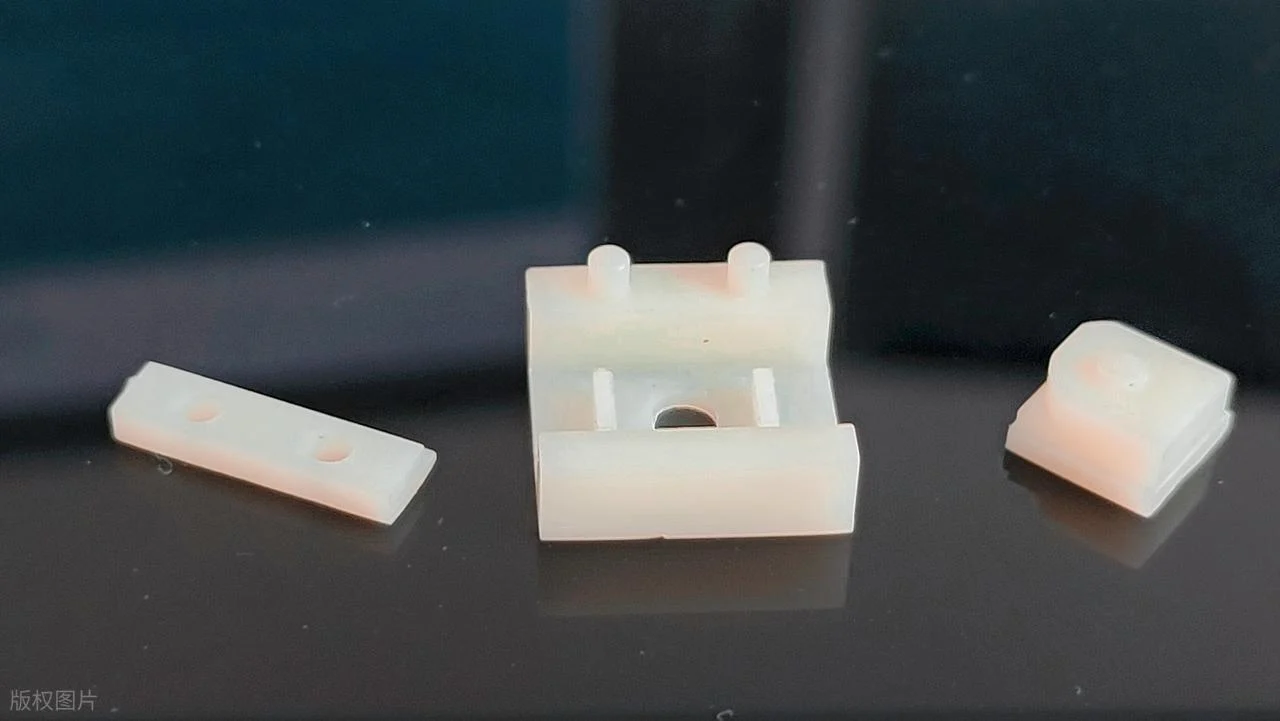
Rafmagnstæki og neysluvörur
Vatnsheldar þéttingar fyrir snjallúr og snjallsíma halda raka frá dýrum raftækjum. Lyklaborð og hnappar þurfa mjúka og jákvæða tilfinningu. Mjúk handföng gera verkfæri og heimilistæki þægileg í meðförum. Verndarhlífar og kapalstjórnunarbúnaður eru úr sílikoni fyrir sveigjanleika og endingu. Hluturinn verður að þola fall. Hann má ekki springa eða rifna.
Matur og barnavörur
Bökunarmottur og spaðlar þola mikinn hita. Ísmolabakkar beygjast án þess að brotna. Innsigli mataríláta skapa loftþéttar lokanir. Pelaþurrkur og bitleikföng fara í munninn. Skylda er að uppfylla kröfur FDA. Engin eitruð aukefni. Engin BPA. Engin ftalöt. Mótun úr sílikongúmmíi uppfyllir þessar reglur.
Iðnaður og geimferðir
Iðnaðarþéttikerfi meðhöndla efni og þrýsting. Himnur stjórna vökvaflæði. Þéttiefni í geimferðum verða fyrir áhrifum af eldsneyti og útfjólubláum geislum í hæðum — flúorsílikon leysir þetta tiltekna vandamál. Þéttiefni í byggingariðnaði eru á milli byggingarplata. Vökvastýringaríhlutir stjórna vatni, lofti og árásargjörnum miðlum. Sameiginlegi þráðurinn er ending. Þessir hlutar bila hægt.
Kísillsprautumótun samanborið við aðrar framleiðsluaðferðir
Ekki þarf að sprauta alla sílikonhluta. Aðrar aðferðir eru til. Hver þeirra hefur sinn stað. Taflan hér að neðan sýnir málamiðlanirnar.
| Þáttur | LSR sprautumótun | Þjöppunarmótun | Flytja mótun |
| Hringrásartími | 15–60 sekúndur | 2-5 mínútur | 1-3 mínútur |
| Sjálfvirkni | Alveg sjálfvirkt | Handvirk eða hálfsjálfvirk | Semi-sjálfvirk |
| Úrgangur | Mjög lágt (kalt hlaup) | Hátt (blikk, yfirflæði) | Miðlungs |
| Hluti flókið | Hátt (undirskurðir, þunnir veggir) | Lágt til í meðallagi | Miðlungs |
| Þolmörk | ±0.01 mm hægt að ná | ±0.1 mm dæmigerð | ±0.05 mm dæmigerð |
| Verkfærakostnaður | Hár | Lágt til í meðallagi | Miðlungs |
| Hentar rúmmáli | Mikil umsvif (10 þúsund–milljónir) | Lítið til miðlungs rúmmál | Lítið til miðlungs rúmmál |
LSR sprautumótun vs Þjöppunarmótun
Þjöppunarsteypa er gamaldags. Formótaður blokk úr heilu sílikongúmmíi (HCR) fer í opið mót. Mótið lokast. Hiti og þrýstingur neyða efnið til að fylla holrúmið. Rekstraraðili snyrtir blikkið handvirkt.
Þjöppun á sílikongúmmíi er ódýr fyrir lítið magn. Verkfærakostnaður er lágur. Einföld form virka vel. En hringrásartíminn er langur. Mikil sóun er á framleiðslu. Sjálfvirkni er erfið. Fyrir flóknar rúmfræði eða mikið magn vinnur sílikongúmmísprautumótun í hvert skipti. Hluturinn kemur út hreinn. Rennukerfið sóar engu.
LSR sprautumótun vs. flutningsmótun
Flutningsstøðun er blendingur. Efnið er í potti fyrir ofan holrýmið. Stempel ýtir því í gegnum stút og inn í mótið. Það harðnar. Rekstraraðili fjarlægir hlutinn og afgangsúrskurðinn.
Kosturinn? Flutningsstóðun meðhöndlar innlegg betur en þjöppun. Efnið rennur inn í holrýmið undir þrýstingi, ekki bara með því að kreista það. Ókosturinn? Úrgangur verður eftir. Innskot og frárennsli eru hert efni sem ekki er hægt að endurnýta. Hringrásartíminn er lengri en í sprautu. Sjálfvirkni er takmörkuð. Fyrir meðalstór magn með innleggjum er flutningsstóðun skynsamleg. Fyrir mikið magn, nei.
LSR sprautumótun vs. 3D prentun sílikons
Þrívíddarprentun á sílikoni er nú til. Tæknin er raunveruleg. En hún er hægfara. Einn hluti tekur klukkustundir. Yfirborðsáferðin er gróf. Vélrænir eiginleikar eru lakari en hjá mótuðum hlutum.
Hvenær á að velja þrívíddarprentun? Frumgerðir. Einstakir hlutar. Hönnun sem breytist í hverri viku. Hvenær á að velja sprautumótun með sílikoni? Framleiðsla. Öll magn yfir nokkur hundruð stykki. Allir hlutar sem krefjast þröngra vikmörka eða slétts yfirborðs. Öll notkun þar sem hlutinn verður að virka áreiðanlega í mörg ár.
Hönnunaratriði fyrir sprautumótaða kísillhluta
Hönnun fyrir sílikonsprautumótun er ekki það sama og hönnun fyrir plast. Reglurnar skarast. En munurinn skiptir máli.
Lágmarks veggþykkt
Þunnir veggir eru í lagi. Sílikon flæðir auðveldlega. Lágmark 0.5 mm virkar fyrir smáa hluti. Stórir hlutir þurfa meira - 1.0 mm til 1.5 mm. Ef farið er þynnra en 0.4 mm gæti efnið ekki fyllt holrúmið áður en herðing hefst. Hætta er á að það verði stutt. Ófullkomnir hlutar.
Dröghorn fyrir afmótun
Sílikon er sveigjanlegt. Það teygist. Það hjálpar. En drögghorn skipta samt máli. Ein til tvær gráður eru venjulega nóg. Fyrir djúp holrými eða áferðarflöt skaltu bæta við fleiri. Þrjár gráður. Kannski fimm. Hluturinn verður að losna án þess að rifna. Móthönnuðurinn mun þakka þér.
Að forðast hvassa horn
Skarpar innri horn auka spennu. Hluturinn rifnar þar. Hann rifnar við afmótun. Hann rifnar við notkun. Bætið við radíus. Lágmark 0.3 mm. 0.5 mm er betra. Mótsmiðurinn getur samt sem áður skorið radíus auðveldara en hvass horn.
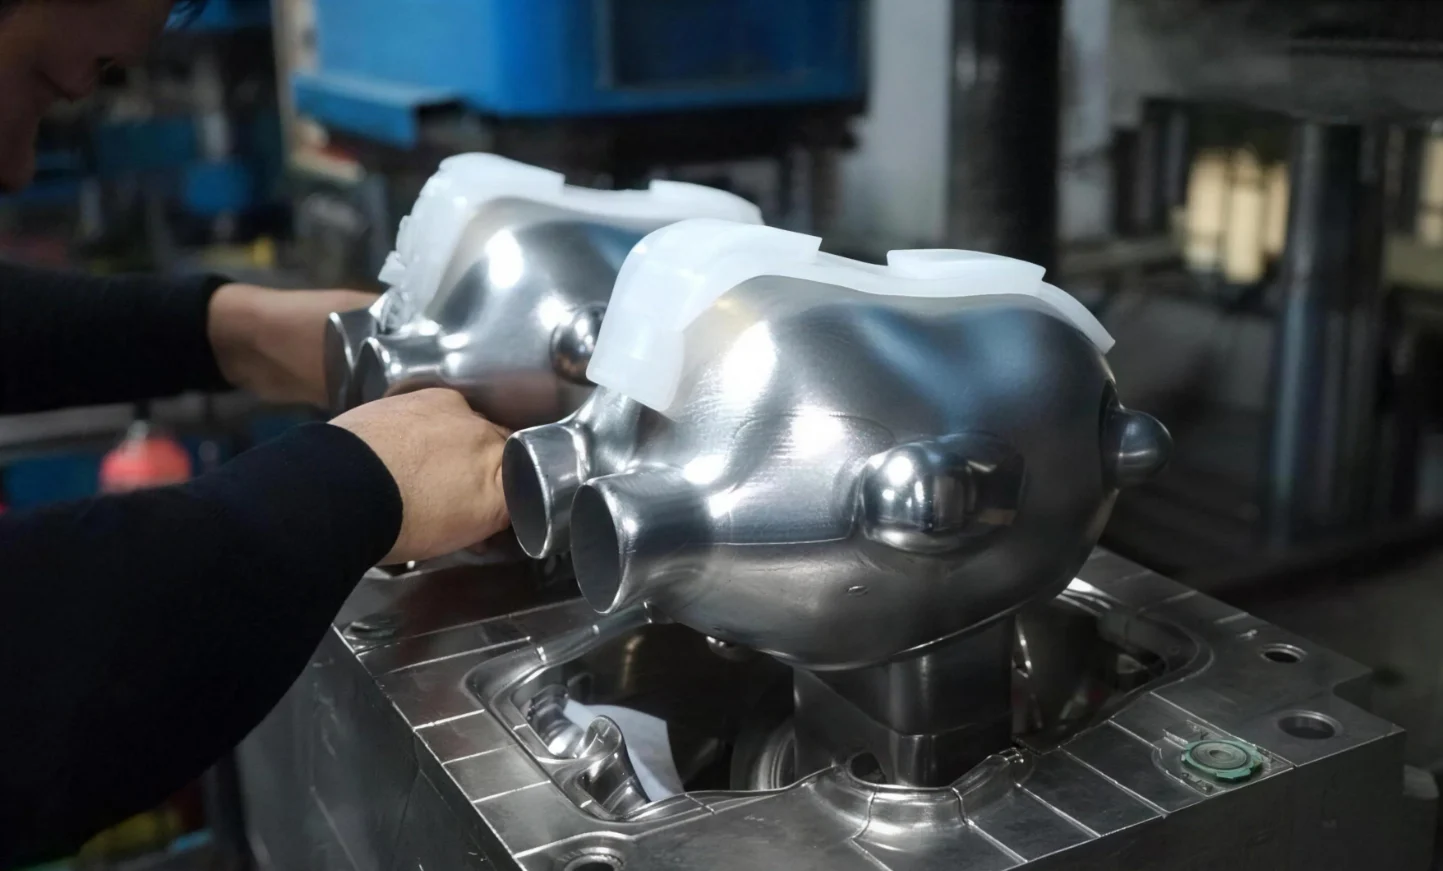
Að samþætta undirskurði
Hér er munurinn á sílikoni og plasti. Undirskurður er ekki sjálfvirkur vandamál. Hluturinn er sveigjanlegur. Hann getur teygst yfir kjarna eða brotnað út úr hola. En það eru takmörk. Undirskurðurinn verður að vera nógu grunnur til að losna án varanlegrar aflögunar. Góð regla? Undirskurðardýpt má ekki vera meiri en helmingur veggþykktarinnar. Prófaðu það í hönnuninni. Hermdu eftir afmótuninni. Ekki giska á.
Staðsetning aðskilnaðarlína
Aðskilnaðarlínan er þar sem móthelmingarnir tveir mætast. Á sílikonhluta myndast þunn flísarlína þar. Hana er venjulega hægt að fjarlægja. En staðsetning skiptir samt máli. Haldið aðskilnaðarlínunni frá snyrtiflötum. Haldið henni frá þéttiflötum. Setjið hana á brún eða horn þar sem auðvelt er að snyrta flísina.
Kröfur um loftræstingu
Sílikon fangar loft. Mótið þarf loftræstingarop - örsmáar rásir sem leyfa lofti að sleppa út þegar efnið fyllir holrúmið. Án loftræstingaropna myndast loftbólur. Hluturinn lítur illa út. Hann gæti bilað í notkun. Loftræstingardýpt er mikilvæg. Of grunnt og loft kemst ekki út. Of djúpt og sílikon lekur út og myndar blikk. Staðlað loftræstingardýpt fyrir sprautusteypta sílikonhluta er 0.01 mm til 0.02 mm. Það er örsmát. Það krefst nákvæmrar mótsmíði.
Fylgdu þessum reglum. Mótið mun virka. Hlutirnir munu losna hreint. Úrgangstíðni helst lág. Hunsaðu þær og mótun kísilgúmmí verður bilanaleit í stað framleiðsluferlis.
Af hverju að velja NOBLE fyrir sprautumótað sílikon og CNC vélrænir íhlutir?
Það er ekki auðvelt að velja framleiðsluaðila. Rangt val kostar tíma og peninga. NOBLE býður upp á sprautumótun sílikons og CNC-vinnslu undir einu þaki.
Margar verksmiðjur sjá eingöngu um framleiðslu. Þær taka teikningar og senda hluti. NOBLE byrjar fyrr. Hönnunarráðgjöf fer fram áður en stál er skorið. DFM endurskoðanir greina vandamál snemma. Samsetning og pökkun klára verkið.
Kjarnaframleiðslugetu okkar
Stungulyf
- Innspýting fljótandi sílikongúmmís (LSR) mótun fyrir læknisfræði, bílaiðnað, rafeindatækni og neysluvörur
- Thermoplastic sprautumótun fyrir stífa íhluti og yfirmótun forrit
- Mótun úr mörgum efnum (LSR ofan á plast- eða málminnlegg)
- Innbyggður mót smíði og viðhald
CNC Machining
- Nákvæmni CNC mölun og CNC beygja fyrir málm- og plasthluta
- Hröð frumgerð og framleiðsla í litlu til miklu magni
- Þröng vikmörk niður í ± 0.005 mm
- Hæfni til að framleiða sérsniðin mótunarverkfæri fyrir sprautumótun
Virðisaukandi þjónusta
- Hönnun fyrir framleiðslu (DFM)endurskoðun og hagræðing
- prototyping til staðfesta hönnun fyrir fjöldaframleiðslu
- Þing of fullunninna íhluta í undireiningar eða heildarvörur
- Umbúðir og flutningum sniðin að þínum kröfum
Vottorð sem skipta máli
NOBLE starfar samkvæmt alþjóðlega viðurkenndum gæðastjórnunarkerfum sem tryggja samræmda, rekjanlega og í samræmi við kröfur framleiðslu.
| vottun | Gildissvið |
| ISO 9001: 2015 | Gæðastjórnun fyrir öll framleiðsluferli, þar á meðal sprautumótun og CNC vinnslu |
| ISO 13485: 2016 | Framleiðsla lækningatækja gæðastjórnun — nauðsynleg fyrir sílikonhluti sem notaðir eru í heilbrigðisþjónustu, skurðaðgerðum og greiningartækjum |
Þessar vottanir þýða að þú getur treyst því að NOBLE afhendi varahluti sem uppfylla strangar reglugerðir, hvort sem þú þjónar læknisfræði-, bíla-, rafeinda- eða iðnaðargeiranum.
FAQ
Mælt er með skemamerkingu fyrir þennan hluta
Er hægt að sprautumóta hvaða sílikon sem er?
Nei. Aðeins fljótandi sílikongúmmí (LSR) með lágri seigju virkar fyrir sprautumótun sílikons. Fast HCR sílikon þarfnast þjöppunar- eða flutningsmótunar í staðinn.
Hversu lengi endast LSR mót?
Rétt smíðað stálmót getur framleitt 500,000 til yfir 1,000,000 hluti. Líftími mótsins fer eftir flækjustigi hluta, núningþoli efnisins og gæðum viðhalds.
Er LSR sprautumótun dýr?
Verkfærakostnaður er hár, en kostnaður á hvern hluta lækkar hratt með hækkandi magni. Fyrir stórar framleiðslulotur verður ferlið mjög hagkvæmt.
Hver er lágmarks pöntunarmagn þitt?
Við höfum enga fasta lágmarksupphæð, en lítið magn undir 1,000 hlutum réttlætir sjaldan fjárfestingu í verkfæri. Margir birgjar kjósa upplag upp á 5,000 til 10,000 hluti eða meira.
Er hægt að ofmóta LSR ofan á plast?
Já. LSR bindist efnafræðilega við ákveðin verkfræðiplast við herðingu. Engin lím er nauðsynleg þegar efnin eru valin rétt.
Er LSR matvælaöruggt og læknisfræðilega öruggt?
Margar LSR-gerðir eru vottaðar samkvæmt FDA-staðlinum fyrir snertingu við matvæli og ISO 10993 til lækninga. Athugið alltaf hvaða gerðir eru vottaðar fyrir viðkomandi notkun.
Hvernig er platínuhert sílikon frábrugðið peroxíðhertu sílikoni?
Platínuhert sílikon notar eðalmálmhvata og framleiðir engar aukaafurðir, sem gerir það hreinna og lífsamhæft. Peroxíðhert sílikon skilur eftir sig snefil af efnaleifum og er sjaldan notað í læknisfræði eða matvælaiðnaði.







