
Hugsaðu um linsuna í myndavél símans þíns eða skynjarann í lækningasjónauka. Þeir eru líklega úr ljósfræðilegu plasti. Þessir íhlutir eru alls staðar. En að smíða þá er svolítið þversagnakennt. Hugmyndin er að gera þá eins tæra og gler. Efnið er alls ekki eins og gler.
Inngangur: Sérstök áskorun ljósfræðilegra plastefna
Hér er kjarninn í vandamálinu. Að vinna úr gegnsæju plasti fyrir ljósfræði er allt önnur saga. Það er ekki eins og að skera málm, þar sem þú þarft að vera sterkur. Það er ekki einu sinni eins og að búa til gróft plasthús. Áskorunin er gegnsæi. Jafnvel minnsti galli - lítill rispa, vottur af hitaþoku eða innri spennupunktur - verður sýnilegur. Það spillir virkilega fyrir áhrifunum. Þú getur ekki bara gert góða skurð. Þú verður að hafa stjórn á öllu ferlinu, frá upphafi til enda. Þetta þýðir að þú þarft heilt kerfi skrefa, „ferliskeðju“. Hvert skref hefur áhrif á það næsta. Eitt mistök í byrjun tryggir bilun í lokin. Þessi handbók mun leiða þig í gegnum þá keðju.
Af hverju er þetta svona erfitt? Vísindin á bak við áskorunina
Stækkunaráhrif ljósplasts
Sérhver blettur og rispa er augljós því ljósið þarf að fara í gegnum það. Að vinna úr gegnsæju plasti er svona, en verra.
Þú ert ekki bara að móta yfirborðið. Þú ert í raun að móta alla leiðina sem ljósið fer í gegnum. Öll vandamál inni í efninu eða á yfirborði þess verða verri.
Ímyndaðu þér litla rispu, á stærð við hár. Það skiptir ekki máli á málmfestingu. Á linsu mun þessi rispa dreifa ljósi. Hún skapar sýnilega móðu eða afmyndaða glampa. Það er galli sem þú getur ekki hunsað.
Hugsaðu nú um hita. Þegar þú ert að skera málm þarftu að hugsa um slit á verkfærum. Þegar þú skerð glært plast hefurðu áhyggjur af efninu sjálfu. Ef það er of mikil núningur hitnar plastið ekki bara. Það getur bráðnað mjög örlítið á skurðpunktinum eða myndað innri spennu. Þessi tvíbrotna spenna er eins og falin linsa inni í linsunni þinni, sem beygir ljós í ranga átt.
Jafnvel uppbygging plastsins er vandamál. Margar ljósfræðilegar plasttegundir eru ókristölluð. Þær hafa ekki korn eins og málmur, en þær geta flætt og breyst undir þrýstingi og hita frá verkfærinu. Þetta getur breytt ljósbrotsstuðlinum á því svæði, sem er nákvæmlega það sem þú ert að reyna að stjórna.
Óvinaþrenning ljósplasts: Hiti, mýkt og streita
Heyrðu, bara svo þú vitir það, þegar þú vinnur með ljósfræðilegt plast, þá glímir þú við þrjár megináskoranir. Þær birtast alltaf saman, og það er bara það besta! Ég veit að það er erfitt, með öllum þessum hita, mýkt og álagi.
Hiti: Þetta er ekki eins og málmur. Plast hefur mun lægra bræðslumark. Núningurinn við skurðinn myndar hita. Verið bara varkár að ofhita ekki, en ekki hafa áhyggjur, við höfum öll lent í því! Það getur fest sig aðeins á verkfærinu öðru hvoru, en það er ekkert alvarlegt. Ekki hafa áhyggjur ef það bráðnar aðeins við skurðbrúnina; þetta er alveg eðlilegt og skilur bara eftir hrjúft, skýjað yfirborð. Því miður getur það einnig valdið örsprungum, sem við köllum sprungumyndun. Þetta eru örsmá sprungur sem þú sérð varla, en þær dreifa ljósi eins og sprungin framrúða.
Mýkt: Gler er brothætt, er það ekki? Það klippist hreint. Ljósplast er teygjanlegt. Það hefur „teygjanleika“. Í stað þess að brotna hreint getur skurðartækið togað og rifið í efnið. Því miður þýðir þetta að yfirborðsáferðin er ekki alveg eins og við vonuðumst eftir. Það eru nokkrar litlar rifur og aflögun, en ég er viss um að við getum unnið í kringum þær. Það er ekki hægt að pússa það út síðar. Grunnurinn er þegar ónýtur.
Innri álag: Þetta er leyni sökudólgurinn. Það er möguleiki að álag hafi myndast í plastefninu vegna mótunarinnar. Þá bætir vinnsluferlið við meira vélrænu og hitauppstreymi. Þetta álag situr ekki bara þar. Það hefur tvo slæma hluti.
- Ekki hafa áhyggjur, þetta veldur bara smávægilegum litabreytingum. Ekki hafa áhyggjur, þetta þýðir bara að álagsplastið beygir ljós í tvær mismunandi áttir, sem getur stundum skapað óskýrar eða tvöfaldar myndir. Þú munt ekki geta séð það fyrr en þú setur hlutinn undir skautað ljós, og þá munu álagsmynstrið líta út eins og geðrænt kort af mistökum þínum.
- Hluturinn getur hægt og rólega snúið eða beygst úr lögun eftir að þú hefur þegar unnið hann í fullkomnar víddir. Það er gagnslaust.
Þú verður að berjast við allt þrennt í einu. Mundu bara að kæla skurðinn til að vinna bug á hitanum. Notaðu mjög beitt verkfæri og haltu fóðruninni fullkominni til að skera mýktina, ekki rífa hana. Og vertu viss um að stjórna öllu ferlinu til að forðast að bæta við nýju álagi á hlutinn. Þetta er mikil jafnvægisleikur.
Grunnurinn fyrst: Að velja rétta ljósplastið
Að velja rétta ljósfræðilega plastið er fyrsta, og líklega mikilvægasta, ákvörðunin í nákvæmnivinnslu. Efnið sem þú velur er lykillinn að lokagæðum hlutarins. Þessi grunnur ákvarðar hversu skýrleika þú getur náð, hvaða vinnsluaðferðir þú verður að nota til að forðast hita og álag og hvernig hlutinn mun standa sig í lokaútgáfu sinni.
Taflan hér að neðan gefur þér yfirlit yfir nokkur af helstu sjóntækjaplastunum til að hjálpa þér að taka upplýsta ákvörðun.
| Efni | Sjónræn skýrleiki (gegndræpi) | Helstu kostir | Helstu gallar | best Fyrir |
| PMMA (akrýl) | 92-93% | Frábær tærleiki, góð veðurþol og UV-þol, auðvelt í vinnslu og hagkvæmt. | Tiltölulega brothætt, mýkra yfirborð (rispast auðveldlega), takmörkuð hitastöðugleiki. | Ómissandi linsur, ljósleiðarar, skjáir, hlífðargluggar og frumgerðir. |
| Pólýkarbónat (PC) | 87-91% | Framúrskarandi höggstyrkur og seigja, góð hitaþol, lágt tvíbrot. | Lægri tærleiki en PMMA/COP, viðkvæmt fyrir rispum, þarfnast vandlegrar þurrkunar fyrir vinnslu. | Öryggislinsur, hlífðarhulstur, bílalýsing og hlutar sem krefjast mikillar endingar. |
| COP (t.d. ZEONEX®) | ~ 92% | Mjög lítil vatnsupptaka (framúrskarandi víddarstöðugleiki), mjög lítil tvíbrot, mikill hreinleiki/lítil óhreinindi. | Hátt verð, viðkvæmt fyrir ákveðnum leysiefnum og getur verið brothætt. | Hánákvæmar linsur (myndavélar, lækningatæki), sjóntækjaíhlutir sem þurfa stöðugleika í röku umhverfi. |
| Ljósfræðilegir pólýesterar (t.d. PET, PLLA) | >83.5% (filma) | Getur verið lífsamhæft og niðurbrjótanlegt, gott fyrir filmur, jafnvægir eiginleikar. | Almennt getur minni sjónskerpa en aðrir valkostir haft meira sjóntap. | Ljósmyndir fyrir skjái, sérhæfð líflæknisfræðileg notkun (t.d. lífbrjótanlegir bylgjuleiðarar). |
Nýjasta framþróunin: Nákvæmar vinnsluaðferðir
Gullstaðallinn: Einpunkts demantsrennsli (SPDT)
Ímyndaðu þér að nota CNC rennibekk sem er mjög nákvæmur. Ekki hafa áhyggjur, hann er ekki með stálblað - hann notar skurðarodd úr einum demantskristalli í staðinn. Þessi demantur er mótaður af ástúð í fullkomlega beittan oddi. Ég get með ánægju sagt þér að vélin sjálf er smíðuð til að vera algjörlega stöðug, einangruð frá titringi og hitasveiflum.
Þú munt undrast hversu vel þessi uppsetning sker plast eins og pólýkarbónat (PC) eða PMMA í svona slétta áferð – það er mælt í nanómetrum! Við erum að tala um yfirborðsgrófleika undir 5 nanómetrum. Það er að komast niður á sameindastig. Skurðflöturinn er eins tær og spegill þegar hann kemur af vélinni. Þú getur stundum sleppt hefðbundnu pússunarferlinu.
Stuðningstækni of Sjónrænt plast
Allt í lagi, við skulum tala um verklega hliðina. Þú getur notað Single Point Diamond Turning (SPDT) fyrir fullkomnar fleti. En hvað ef þú þarft flókið úrval af örsmáum linsum, eða ert að smíða aðalmótið sem mun búa til milljón myndavélalinsur? Þá koma stuðningstæknin inn í myndina.
Örfræsun: Tólið fyrir flókna rúmfræði
Örfræsun er örugglega fjölhæfasti kosturinn fyrir SPDT. SPDT er frábært fyrir slétt, samfelld yfirborð úr ljósfræðilegu plasti, en ef þú þarft að skera skarpar brúnir, djúp holrými eða flókin fylki af eiginleikum, þá ættirðu að nota örfræsingu.
Þessi tækni er mjög mikilvæg til að búa til flóknar ljósfræðilegar byggingar beint, og enn mikilvægari til að vinna úr aðalmótum sem notuð eru í stórum sprautusteypu. Til dæmis notaði rannsóknarteymi karbítverkfæri til að búa til örfræs ljósbrotsmynstur, eins og logagrindur, beint á yfirborð nikkel-fosfór (NiP) mótinnleggja. Þessir öreiginleikar, sem stjórna ljósbroti fyrir öryggi eða sjónræna virkni, voru síðan fullkomlega endurteknir á ljósfræðilega plasthluta.
Áskorunin? Í grundvallaratriðum vil ég bara einfalda hlutina fyrir þig með því að tryggja að þeir séu alltaf á réttum stað! Það er mjög mikilvægt að það sé nægilegt pláss fyrir verkfærið til að hreyfast án þess að lenda í öðrum hlutum mótsins. Þú þarft bara að vera mjög nákvæmur til að búa til ljósfræðilegt plast sem dreifir ekki ljósi. Ekki stressa þig of mikið yfir því að fá það fullkomið á frumeindastigi. Það sem mikilvægara er er að búa til rúmfræði sem er fullkomin og flókin.
Afritunarleið ljósplasts: Frá meistara til milljóna
Hér er helsta iðnaðarvinnuflæðið sem gerir ljósleiðara úr plasti hagkvæmt:
- Búðu til fullkomna meistaramót: Þetta er mikilvægasta, kostnaðarsamasta og tímafrekasta skrefið. Við notum aðferðir eins og afar nákvæma demantsvinnslu (eins og SPDT eða örfræsingu) til að búa til aðalmót, oft úr hertu stáli eða nikkelblöndu eins og NiP, með gallalausri áferð án þess að þurfa að pússa það eftir á. Þetta er „upprunalega mótið“, það sem allar eftirlíkingarnar eru byggðar á.
- Massafritun með mótun: Síðan notum við þetta aðalmót í sprautumótunarvél. Við notum bráðið ljósfræðilegt ljósfræðilegt plast (eins og PC eða PMMA) til að fylla mótið. Þegar það kólnar og storknar tekur það á sig nákvæmlega gagnstæða lögun aðalmótsins og líkir eftir ljósfræðilegu yfirborði.
- NiðurstaðanÞú færð milljónir eins, hágæða ljósleiðara úr plasti á afar lágu verði á hvern hlut.
Lykilatriðið er þessi breyting í hugsun: þú leggur alla þína nákvæmni í mótið . Sérhver plasthluti sem kemur út er næstum fullkomin eftirlíking. Þetta er ferliskeðjan sem setur plastlinsur í alla snjallsíma og bílaskynjara.
Óumdeilanlegt skref: Eftirvinnsla að sjónrænni fullkomnun
Vinna vélarinnar er aldrei síðasta skrefið. Í hvert skipti sem þú skerð hana, jafnvel þótt hún sé fullkomin, þá er alltaf örlítill hluti af ljósfræðilega plastinu sem skemmist örlítið. Það er eins og „skemmt lag“ af spenntu eða rifnu efni. Ef þú stoppar þar færðu móðu og dreifingu. Það er það sem gerir einfalda vél að einhverju einstöku. Hún hefur líka nokkra frábæra eiginleika, eins og speglunarvörn, til að hjálpa þér að sjá betur.
Pólun og sléttun: Að fjarlægja skemmda lagið
Hugmyndin er að fjarlægja skemmda yfirborðið varlega án þess að valda nýjum vandamálum, eins og rispum eða álagi. Þetta er viðkvæm aðgerð, en ég er viss um að við munum gera þetta rétt.
Magnetorheological Finishing (MRF)
Þetta er fremsta aðferðin fyrir nákvæma ljósfræði með háþróaðri tækni. Þú getur hugsað um þetta sem „snjallt“ pússunartæki.
- Hvernig það virkarVélin notar segulmagnaðan vökva, sem er vökvi fylltur segulögnum. Sterkur rafsegul gerir þennan vökva stífan strax og hann breytist í nákvæman fægiborða. Ljóshlutinn er þrýst á þennan borða og færður í gegnum hann. Segulinn, sem er tölvustýrður, getur breytt stífleika vökvans í rauntíma, sem gerir henni kleift að fægja flókin bogadregin yfirborð með mikilli nákvæmni.
- Af hverju það er lykilatriðiÞað pússar án þess að skapa nýjan hita eða spennu. Það fjarlægir efni áreiðanlega og nær oft yfirborðsgrófleika (RMS) niður í ~2.6 nm eða jafnvel lægra. Þessi aðferð getur lagað smávægilegar formvillur frá vinnslu, ekki bara sléttað yfirborðið.
Sérhæfð fægingarslurry
Fyrir flest störf virkar blanda af efnum og vélrænni virkni eins og auðveld leið.
- Hvernig það virkarHeyrðu, þú þarft bara að hella slípiefni yfir hlutinn. Slípið er bara fljótandi blanda af fíngerðum slípiefnum (eins og nanó-demöntum eða ceríum) og það er mjög auðvelt! Efnafræði slípsins er vandlega stillt að tilteknu plasti til að koma í veg fyrir ets eða móðumyndun, sem tryggir fullkomna passun í hvert skipti.
- Hagnýta sjónarmiðiðÞetta er aðgengilegri aðferð en MRF fyrir margar verkstæði. Stjórnunin byggist á samsetningu slurrunnar, þrýstingnum við pússun og tímanum. Hugmyndin er að fjarlægja efnið varlega og jafnt.
fyrir 3D-prentað Hlutar: Dýfingarhúðun
Þrívíddarprentaðar ljósleiðarar eiga við annað vandamál að stríða: lagskipt „stigaþrep“-yfirborð sem dreifa ljósi mjög illa. Það er ekki mjög hagnýtt að pússa hvert og eitt þeirra.
- LausninVið getum húðað það með vísitölusamsvörunarkvoðu. Prentaði hlutinn er dýftur í fljótandi ljósleiðara. Þegar hann er tekinn út festist þunn, einsleit húð á hann. Þessi kvoða rennur og sléttar stigatröppurnar. Þessi kvoða rennur og sléttar stigatröppurnar. Þegar hún hefur harðnað myndar hún fallegt og slétt ytra lag.
- Af hverju það virkarPlastefnið er hannað þannig að ljósbrotstuðullinn sé næstum sá sami og grunnplastið. Þetta gerir húðunina nánast ósýnilega fyrir ljósi sem fer í gegn, þar sem endurkast á viðmótinu er lágmarkað. Þetta er fljótleg og einföld leið til að fá sjónflöt á flókið prentað form.
Mikilvægasta næsta skrefið í ljósplasti: Hagnýtar húðanir
Allt í lagi, við skulum vera skýr. Vinnslunni er lokið hér. Jafnvel besta demantsskorna yfirborðið er ekki fullunnið. Það hefur skemmt lag. Þú verður að fjarlægja það. Eftirvinnsla er ekki ráðlögð. Það er eina leiðin til að fá raunverulegt sjónflöt. Þetta skref bætir einnig við húðun fyrir raunverulega virkni.
Síðasta uppfærslan: Hagnýt húðun
Slípað plastyfirborð er tilbúið en ekki fullgert. Það er enn mjúkt. Það endurkastar of miklu ljósi. Hagnýt húðun er nauðsynleg uppfærsla. Það gerir það endingargott og gerir þér kleift að sjá í fullum lit.
Plasmajónaðstoðuð útfelling (PIAD)
Þetta er fyrir hágæða, marglaga húðun.
- Hvernig það virkarInni í lofttæmishólfi gufa húðunarefni upp. Jónageisli er skotið á hlutinn við útfellingu. Þessi jónaárás þjappar húðunarsameindunum þétt saman.
- NiðurstaðanÞú færð mjög harðar, þéttar og klístraðar filmur. Þær flagna ekki. Þannig býrðu til flóknar, marglaga endurskinsvörn (AR) stafla sem eru nógu endingargóðar fyrir hernaðar- eða geimsjónfræði. Þetta er staðall fyrir afköst.
Atómlagsútfelling (ALD)
Þetta er til að ná mikilli nákvæmni með flóknum formum.
- Hvernig það virkarVið púlsum loftkennd efni inn í hólfið, eitt í einu. Þau hvarfast við yfirborð hlutarins í sjálftakmarkandi hringrásum og byggja upp húðunina, eitt frumeindalag í einu.
- NiðurstaðanHúðunin er fullkomin, alveg einsleit. Hún passar við hvaða form sem er, hvort sem það eru djúpar skurðir, flóknar 3D linsur eða jafnvel nanóholur. Þykktarstýringin er til fyrirmyndar. Hún er hægari en óviðjafnanleg fyrir flóknar rúmfræðir.
AR-plas® plasmaetsun (aðferð án húðunar)
Þessi aðferð er öðruvísi. Hún bætir ekki við lagi. Hún breytir yfirborðinu sjálfu.
- Hvernig það virkarPlasmameðferð etsar efsta lag plastsins. Hún býr til skóg af örsmáum súlum eða svigrúmum – nanóbyggingu sem er minni en bylgjulengd ljóss.
- NiðurstaðanÞessi nanóbygging breytir smám saman ljósbrotsstuðlinum úr lofti í ljósplast. Hún dregur verulega úr endurskini. Þar sem þetta er ekki filma er ekkert sem getur flagnað eða sprungið. Hún er mjög endingargóð og samþætt.
Heildarferlakeðjan
Þetta er öll röðin. Þú getur ekki sleppt skrefi.
Hagnýt leiðarvísir: Hvernig á að skipuleggja verkefnið þitt
Við skulum bara skipuleggja þetta. Það er erfitt að búa til ljósleiðara úr plasti. En það er kerfisbundin áskorun. Þú getur náð tökum á því með því að fylgja skýru skref-fyrir-skref ferli. Hér er handhæg leiðarvísir.
Verkefnisáætlun þín: Skref-fyrir-skref áætlun
Ekki fara beint að vélinni. Skipuleggðu bara aftur á bak frá lokakröfunni.
Skref 1: Skilgreindu fyrst forskriftir þínar. Vertu miskunnarlaus.
Þetta er ekki síðasta skrefið. Þetta er það fyrsta. Gakktu úr skugga um að þú skrifir niður nákvæmar tölur. Þær munu ráða hverri ákvörðun sem þú tekur síðar.
- YfirborðsleysiGakktu bara úr skugga um að þú tilgreinir það í Ra (meðalhrjúfleika) eða RMS. Bara til að staðfesta, er 5 nm Ra ásættanlegt eða þarftu að fara niður í 2 nm? Þetta mun hjálpa þér að ákveða bestu pússunaraðferðina.
- Sjónrænn árangurGeturðu þá skilgreint bylgjufrontsvilluna? Hversu mikið getur ljósið aflagað? Settu einnig mörk fyrir móðu.
- Húðun árangurSettu þér krefjandi markmið. Ég vildi bara athuga – er endurskinsgeta á yfirborði sem er minni en 0.5% fyrir endurskinsvörn? Eða jafnvel lægri?
- UmhverfisþarfirVerður það útsett fyrir miklum hita, raka eða útfjólubláu ljósi? Við skulum skilgreina þetta núna.
Skref 2: Veldu efnið þitt. Notaðu forskriftirnar sem síu.
Tölurnar úr skrefi 1 þrengja valmöguleikana. Ekki bara velja plast, veistu.
- Þarfir í sjóntækjafræðiAthugaðu bara ljósbrotsstuðulinn og Abbe-töluna, vinsamlegast. Passa þau við hönnunina þína?
- Vélrænar og umhverfislegar þarfirEr þetta fyrir endingargott tæki? Þú gætir þurft pólýkarbónat (PC). Ef þú ert að leita að einhverju sem dregur ekki í sig raka gæti sýkló-ólefín fjölliða (COP) verið þess virði að skoða. Ef þú ert að leita að einhverju sem þolir efni er PMMA frábær kostur.
- VélarhæfniHafðu bara í huga að sum efni eru auðveldari að pússa en önnur. Þetta hefur áhrif á kostnað og afhendingartíma.
3. skref: Veldu framleiðsluleið þína. Rúmmál skiptir öllu máli.
Þetta er mjög mikilvægur tími í sögu fyrirtækisins.
- Leið A: Frumgerðir eða framleiðsla í litlu magni (bein vinnsla). Þú munt fræsa og pússa hvern hluta fyrir sig. Notaðu SPDT fyrir slétt yfirborð og örfræsingu fyrir flókin efni. Það er frekar sveigjanlegt en kostar mikið á hvern hluta. Það er fullkomið fyrir rannsóknir og þróun, frumgerðir eða sérsniðin lækningatæki.
- Leið B: Valkostur B snýst um að búa til fullt af eintökum. Þú fjárfestir í fullkomnu aðalmóti (fræst með SPDT/örfræsingu). Síðan notar þú sprautusteypu til að búa til milljónir eintaka. Kostnaðurinn á hvern hluta er lítill. Þetta er fyrir neytendatækni og skynjara í bílum. Upphafskostnaðurinn þinn og tíminn er í mótinu.
Skref 4: Samþætta eftirvinnslu frá upphafi. Ekki sem eftiráhugsun.
Þetta er þar sem verkefni mistakast. Þegar þú ert að setja saman hönnun, tímalínu og fjárhagsáætlun skaltu ganga úr skugga um að þú hafir pússun og húðun með í för með þér.
- Hönnun fyrir þaðHeldurðu að MRF gæti pússað lögun hlutarins þíns? Ég var bara að velta fyrir mér hvort það hafi djúpar rásir sem erfitt er að húða með ALD?
- Fjárhagsáætlun fyrir þaðEftirvinnsla getur kostað jafn mikið og vélræna vinnslun sjálf. Ekki vanmeta þennan kostnað.
- Tímalína fyrir þaðPússun og húðun tekur mikinn tíma. „Fljótleg“ demantsslípun skilar ekki fullkláraðri sjóntækjaslípun.
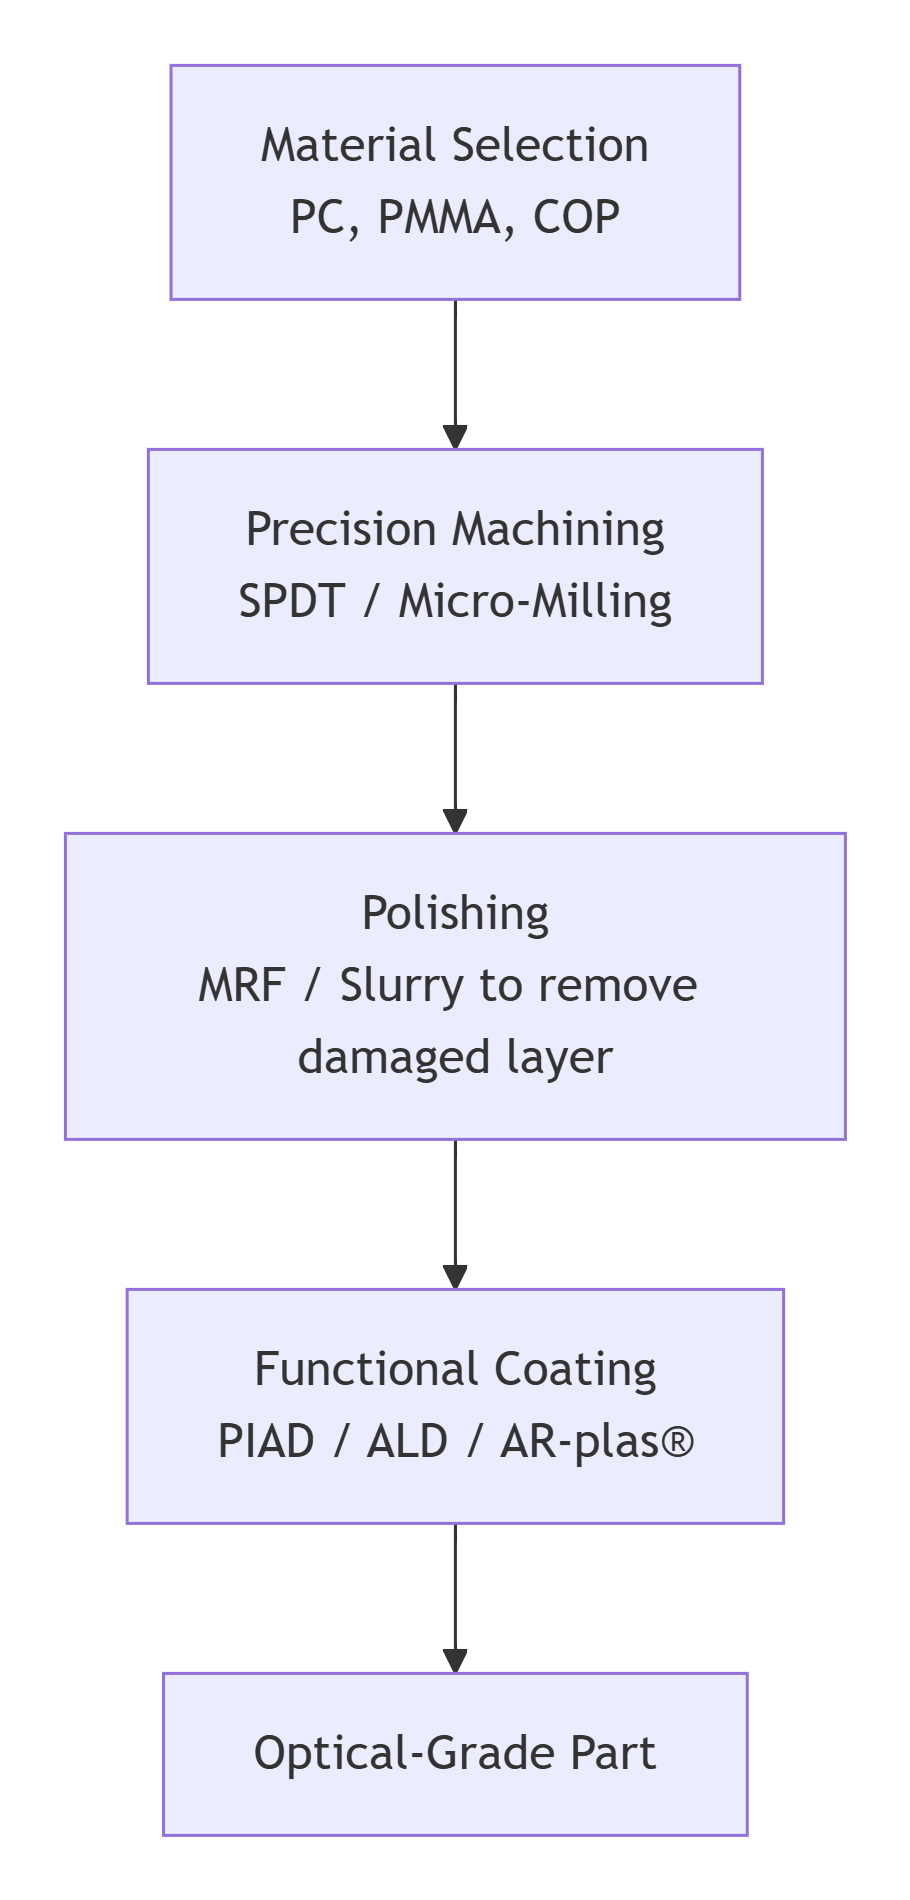
Kjarnaheimspekin: Þetta er ferliskeðja
Þetta er ekki gátlisti. Þetta er keðja. Sérhver hlekkur er háður þeim sem á undan kemur.
Efnið sem þú velur hefur áhrif á hvernig vinnsluferlið er framkvæmt. Vélvinnsluaðferðin ákvarðar gerð skemmda lagsins . Það er það sem við þurfum að skoða þegar við veljum rétta fægingartækni. Loka fægða yfirborðið mun ákvarða hvaða húðunartækni mun festast rétt.
Ef þú brotnar einn hlekk, bilar keðjan. Hluturinn gæti litið rétt út, en hann verður móðukenndur, ljósdreifandi eða húðin flagnar.
En ef þú fylgir keðjunni – ef þú skilgreinir forskriftirnar, velur efnið, velur rétta framleiðsluleið fyrir magnið og hannar fyrir eftirvinnslu frá fyrsta degi – þá geturðu gert það. Þú getur breytt auðu stykki af gegnsæju plasti í áreiðanlegan og afkastamikla sjónbúnað.
Áskorunin er raunveruleg. Leiðin er skýr. Náðu tökum á keðjunni og þú náir tökum á ferlinu.
GÓFLEGI kosturinn í ljósfræðilegri vinnslu
Ferlikeðjan sem við gengum í gegnum er erfið. Hvert skref hefur sína gryfju. Ef þú gerir þetta innanhúss þarftu að fjárfesta í vélum, þekkingu á ferlum og tíma. Það er önnur leið.
Íhugaðu NOBLE kostinn.
Við erum sérhæfður samstarfsaðili sem einbeitir sér að einu: að takast á við flókna áskorunina við að vinna úr ljósfræðilegu plasti. Við sjáum um allt fyrir þig, allt frá fyrstu frumgerðinni til fullrar framleiðslulotu í litlu magni. Flækjustigið er raunverulegt. En með teymi sem veit hvað það er að gera verður það áreiðanlegt og skilvirkt ferli að fá framúrskarandi ljósgæði. Það hættir að vera rannsóknarverkefni og verður staðlað framleiðsluskref.
Teymi okkar faglegra verkfræðinga
Þetta er kjarninn. Verkefnið þitt er ekki falið vélstjóra. Það er undir eftirliti sérstaks teymis. Ljóstæknifræðingar okkar og framleiðsluverkfræðingar vinna saman.
Þeir munu veita þér faglega leiðsögn strax frá upphafi. Fyrst gerum við hönnunargreiningu fyrir framleiðsluhæfni (DFM). Þeir munu skoða líkanið þitt og forskriftir. Þeir munu segja þér hvort radíus sé of hvass til að pússa. Þeir munu líklega leggja til efnisbreytingu til að draga úr tvíbroti spennu. Þessar leiðbeiningar eru til staðar fyrir þig á hverju skrefi, allt frá því að velja vinnsluleið, skipuleggja pússunarferlið til að tilgreina húðunina. Við höfum lausn á öllum tæknilegum áskorunum. Öll vandamál eru leyst af einhverjum sem hefur leyst þau áður.
Fljótur afgreiðslutími
Hraði skiptir máli. Vinnuflæði okkar er ekki hefðbundið verkstæðisáætlun. Það er fínstillt fyrir sjóntæki. Við höfum sérstaka auðlindir fyrir þetta nákvæma verk.
Niðurstaðan er leiðandi afhendingartími í greininni fyrir nákvæma íhluti. Við flýtum fyrir þróunarferlinu þínu. Þú færð virka frumgerðir hraðar. Þú getur hafið tilraunaframleiðslu strax. Þú getur ekki náð þessum hraða með því að skerða gæði. Hann kemur frá rótgrónu, straumlínulagaðri aðferð.
Skilvirk og fyrirbyggjandi samskipti
Þú munt vita hvað er að gerast. Við leggjum áherslu á skýra, samræmda og tæknilega samskipti. Þú munt ekki fá óljósar uppfærslur.
Við upplýsum viðskiptavini um hvert mikilvægan áfanga. Fyrsta hlutinn er skorinn. MRF-pússunarferlið er lokið. Húðunarklefanum er lokið. Mikilvægara er að við vinnum saman af fyrirbyggjandi krafti. Ef verkfræðingar okkar koma auga á hugsanlegt vandamál með vikmörkum við skoðun, munu þeir hafa samband strax með viðeigandi gögnum og tillögu að lausn. Þetta tryggir að lokahluturinn í höndunum þínum uppfyllir allar forskriftir. Engar óvæntar uppákomur koma upp.
Stofnunin: Gæðavottanir
Ferlar eru aðeins eins góðir og kerfið sem stýrir þeim. Skuldbinding okkar er formleg.
Við erum vottuð samkvæmt ISO 9001 og ISO 13485. Þetta er ekki bara veggskjöldur á veggnum; þetta er alvöru hátíð.
- Gæðastjórnunarkerfi okkar er vottað afISO 9001Sérhver aðferð er skjalfest. Sérhver mæling er rekjanleg. Vélar okkar eru kvarðaðar. Ferlar okkar eru stýrðir og endurtekningarhæfir.
- Bara til að láta þig vita, ISO 13485 snýst allt um lækningatæki. Þetta rammaverk er miklu ítarlegra. Það snýst allt um áhættustjórnun, að halda skjölum í lagi og tryggja að allt sé hreint. Það tryggir að íhlutir fyrir skurðtæki eða greiningartæki séu framleiddir samkvæmt ströngustu stöðlum.
Þetta mun veita viðskiptavinum í læknisfræði , flug- og bílaiðnaði raunverulegt traust. Ljósfræðilegir íhlutir ykkar eru ekki framleiddir á tilfallandi hátt. Þeir eru framleiddir samkvæmt vottuðu, endurskoðuðu gæðastjórnunarkerfi. Þetta er síðasta skrefið í framleiðsluferlinu okkar á ljósfræðilegum plasti sem við getum ekki gert málamiðlanir um.
Leiðin að ljósplasti er svolítið erfið. Þú getur farið hana einn eða fengið leiðsögumann sem þekkir allt. Við skulum ræða þarfir þínar.
FAQ
Ég er með hönnun fyrir plastlinsu. Hvert er allra fyrsta skrefið sem ég ætti að taka?
Fyrsta skrefið er endurskoðun á hönnun fyrir framleiðsluhæfni (DFM). Gerðu þetta áður en nokkuð annað er gert. Fullkomin sjónræn hönnun getur verið ómöguleg. Vikmörk gætu verið of þröng. Dregghorna gæti vantað. Efnið gæti verið rangt fyrir vinnslu.
Hver er stærsti misskilningurinn varðandi vinnslu á ljósfræðilegu plasti?
Stærsta mistökin eru að halda að vélin klári verkið. Það gerir hún ekki. Hluturinn kemur aldrei beint af verkfærinu með fullunnu ljósfræðilegu yfirborði. Eftirvinnsla er ekki aukavinna. Hún er skylda. Ljósfræðilegt plast þarfnast sérstakrar pússunar og hagnýtrar húðunar. Allt þetta er gert á fyrsta flokks búnaði. Þau eru hluti af ferlinu. Ef þú sleppir þeim færðu frumgerð, ekki íhlut.
Verkefnið mitt hefur mjög þrönga tímalínu. Hvernig er hægt að klára hlutina hratt án þess að það komi niður á gæðum?
Hraði og gæði koma frá sama stað: stýrðu kerfi. Þau eru ekki málamiðlun. Hraðari tímalínur okkar byggjast á þremur þáttum:
- Fyrirbyggjandi DFM. Við tökumst á við vandamál strax á hönnunarstigi áður en þau leiða til tafa í verksmiðjunni.
- Sérstök stjórnun. Þú hefur skýran tengilið. Samskipti eru skilvirk. Ekkert fer úrskeiðis.
- Innri ferlakeðja. Við gerum allt hér. Nákvæm vinnslu (SPDT), háþróaða fægingu (MRF), virknihúðun (PIAD). Við útvistum ekki skrefunum. Þetta þýðir að þú þarft ekki að bíða eftir öðrum birgjum og þú færð alltaf sömu þjónustuna. Við höfum stjórn á hverju stigi ferlisins, svo þú getur verið viss um að gæðin verða alltaf til staðar.
Af hverju get ég ekki bara notað hefðbundna vélaverkstæði fyrir glæra sjón- og ljósplasthlutana mína?
Venjulegar verkstæði skortir nauðsynlegt umhverfi. Þær eru ekki með titringsdempað gólf eða hreint loft. Þær eru ekki með sömu hágæða verkfæri og eins og einkristalla demantsskurðarvélar. Þær vita í raun ekki mikið um mikilvæg eftirvinnsluskref, eins og segulfræðilega frágang eða þunnfilmuhúðun.
Ef þú prófar þetta í venjulegri verkstæði, þá endar það líklega sem rusl. Hlutirnir verða móðukenndir. Þeir verða rispaðir. Málin verða röng. Þú borgar fyrir sjónrænan plasthlut sem virkar ekki einu sinni eins og hann á að gera.
Hvernig tekst þér að meðhöndla samskipti og uppfærslur í gegnum verkefni sem tengist ljósplasti?
Við sjáum um þetta sjálf. Gott verk krefst skýrrar samskipta. Frá upphafi verður þér úthlutað sérstökum verkfræðingi. Þessi einstaklingur er aðal tengiliður þinn.
Við munum halda þér upplýstum á hverju stigi: þegar efnið er pantað, eftir að fyrsta hluturinn hefur verið skorinn, við pússun, eftir húðun og við lokaskoðun. Þessar uppfærslur innihalda oft ítarlegar skoðunarskýrslur með gögnum.







