
Hvað er Blása mótun
Ef þú ættir efnisbút og vilt búa til eitthvað þunnveggja og holt (eins og flösku), hvernig myndirðu fara að því? Þú gætir skorið það beint úr efninu, en það er svolítið vesen. Það er sóun og hægt. Þú gætir reynt að líma tvo búta saman, en það myndi skilja eftir saum. Þar kemur blástursmótunarferlið inn í myndina.
Blástursmótun er í grundvallaratriðum eins og að blása upp blöðru inni í flösku. Verkfræðingar bræða plast í mjúkt rör í móti og sprauta síðan lofti inn í það. Plastið þenst mjög hratt út og passar vel í mótið. Nú er bara að bíða eftir að það kólni og taka hlutinn út. Þetta ferli framleiðir holan, þunnveggjaðan hlut.
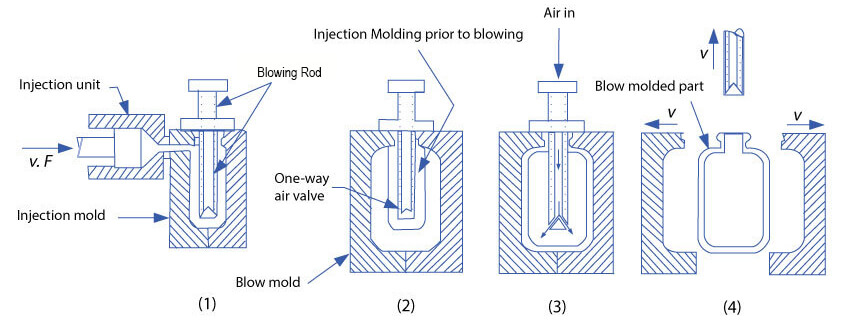
Blástursmótunarferlið: Hvernig það virkar
Tegundir blástursmótunarferla
Blástursmótun er aðallega flokkuð í þrjár gerðir: Útpressunarblástursmótun, sprautublástursmótun og teygjublástursmótun. Ég mun nú gefa stutta yfirsýn yfir hverja gerð.
| Gerð | Hvernig virkar þetta | best Fyrir |
| Extrusion | Kreistu út rör → klemma það → sprengja það í loft. | Stórir og flóknir ílát (könnur, tunnur). |
| Injection | Búðu til forform með fullkomnum hálsi → blástu það upp. | Lítil, nákvæm ílát (pilluglös). |
| Teygja | Búðu til forform → teygðu það → blástu það upp. | Sterkar, gegnsæjar flöskur (gosdrykkir, vatnsflöskur). |
Skref-fyrir-skref yfirlit yfir blástursmótunarferlið
Hvernig virkar blástursmótunarferlið? Í meginatriðum er blástursmótunarferlið notað til að búa til hola plasthluti, eins og gosflöskur, sjampóflöskur eða jafnvel stóra bensíntanka. Meginhugmyndin er einföld: þú tekur heitan, mjúkan plastklump (kallaðan „parison“), setur hann inn í mót og blæs síðan lofti inn í hann eins og blöðru. Plastið þenst út til að passa í mótið, kólnar og þú færð fullunna vöruna.
Algengasta gerðin er kölluð útpressunarblástursmótun. Svona virkar það, skref fyrir skref:
Skref 1: Bræða og kreista plastið út
- Fóðra það: Þeir hella litlum plastkúlum í vél.
- Bræðið það: Vélin hitnar upp og bræðir þessar kúlur þar til þær eru orðnar seigar.
- Mótaðu klumpinn: Brædda plastið er síðan kreist út í gegnum kringlótt gat og myndar heitt, lafandi, holt rör. Þetta rör kallast „parison“.
Þessi málsgrein er upphafspunkturinn. Gæði hennar ráða því hversu góð lokaafurðin verður.
Skref 2: Að grípa plastið í mót
- Mygla opnast: Tveir helmingar mótsins eru opnir og bíða.
- Klumpur fellur niður: Þegar heita plaströrið er nógu langt er það skorið laust.
- Mygla lokar: Tveir helmingar mótsins smella fljótt saman og festa mjúka plaströrið inni í því. Það klemmir saman og innsiglar toppinn (sem verður að flöskuhálsinum) og botninn og fjarlægir umfram plast.
Skref 3: „Blásturs“ hlutinn
- Loftpípa fer inn: Þunn málmpípa (kallað „blásturspinni“) færist niður í innsiglaða flöskuhálsinn.
- Loftdæla: Háþrýstilofti er blásið í gegnum þessa pípu inn í hið fasta, mjúka plast.
- Það bólgnar út: Plastið blæs upp eins og blöðra og þrýstist út á móti köldum veggjum mótsins. Það tekur á sig nákvæmlega lögun mótsins, þar með talið allar smáatriði eða texta.
Skref 4: Kæling og stillt
- Haltu og kældu: Loftþrýstingnum er haldið í smá stund á meðan mótið (sem er með kalt vatn sem rennur í gegnum það) kælir plastið og gerir það hart.
- Láttu loftið út: Þegar plastið er orðið hart losnar loftið út.
Þetta kælingarskref er oft hægasti hluti alls ferlisins. Að gera það hraðara þýðir að þú getur framleitt fleiri flöskur á klukkustund.
Skref 5: Að opna mótið og fá vöruna
Mót opnast: Tveir helmingar mótsins klofna í sundur.
Varan poppar út: Nú tilbúna flaskan er ýtt út.
Smá þrif: Flaskan gæti þurft á lokahöndlun að halda, eins og:
- Snyrting: Skerið af umfram plastbita að ofan og neðan.
- Skreyta: Að bæta við merkimiðum eða prenta á það.
- Gæðaskoðun: Gakktu úr skugga um að það líti vel út og að það séu engar holur eða þunnar blettir.
Þá lokast mótið aftur og allt ferlið endurtekur sig!
Fljótlegt yfirlit yfir aðrar gerðir
Það eru nokkrar aðrar algengar aðferðir:
Sprautublástur
Gott fyrir: Mjög nákvæma, smáa hluti eins og lyfjaflöskur. Hálsinn (opnunin) er mjög snyrtileg og það er enginn saumur.
Hvernig þetta er öðruvísi: Fyrst er nákvæmur tilraunaglaslíkur bútur með flöskuhálsi sprautaður. Síðan, á meðan hann er enn heitur, er hann færður á aðra stöð þar sem hann er blásinn í sína endanlegu lögun.
Stretch Blow Moulding
Gott fyrir: Vatns- og gosflöskur (venjulega úr PET). Það gerir plastið sterkara og tærara.
Hvernig þetta er öðruvísi: Áður en þeir blása loftinu inn teygja þeir plastklumpinn bæði upp og niður og út á við. Þessi „teygja“ gerir plastið miklu sterkara.
Meginhugmyndin í hnotskurn
Þú getur hugsað þér þetta svona: Búðu til mjúkt rör → Festu það í mót → Blástu það upp eins og blöðru → Láttu það kólna og harðna → Taktu út nýju flöskuna þína. Mismunandi aðferðir breyta bara því hvernig þeir búa til fyrsta mjúka rörið, eða hvort þeir teygja það fyrst.
Efni sem notuð eru í blástursmótunarferlinu
Algeng efni
| Raw Material | Helstu einkenni | Algengar umsóknir |
| PET | Mikil tærni, sterk gashindrun, mikil stífni og seigla, endurvinnanlegt. | Drykkjarflöskur, matvælaumbúðir og lyfjaumbúðir. |
| HDPE | Frábær efnaþol, vaxkennt yfirborð, mikill höggþol, ógegnsætt og endurvinnanlegt. | Flöskur fyrir heimilisefni (bleikiefni, þvottaefni), iðnaðarílát og ílát fyrir lækningaefnisvökva. |
| PP | Góð hitaþol, þreytuþol (t.d. fyrir lifandi hjörur) og efnaþol. | Kælivökvatankar fyrir bíla, matvælaílát, hlöður með hjörum og einnota lækningavörur. |
| PVC | Meðfæddur stífleiki, góð skýrleiki og fjölhæfur sveigjanleiki með aukefnum. | Athugaðu: Notkun er minnkandi og sérhæfð, en nær yfir þynnupakkningar og sumar pípulagnir. |
| LDPE | Mikil sveigjanleiki, sterkur og höggþolinn, gegnsær filmuformi. | Kreistuflöskur (t.d. fyrir hunang), slöngur og sveigjanlegar umbúðir. |
Hvernig velurðu þá? Forritið ræður öllu. Þetta er þraut sem við leysum daglega með viðskiptavinum okkar.
Leyfðu mér að gefa þér dæmi úr læknisfræðinni. Ímyndaðu þér sérsmíðaðan útskolunarflösku sem notað er við skurðaðgerðir. Hún getur ekki haft samskipti við viðkvæma vökva sem hún inniheldur. Í þessu skyni er HDPE oft sigurvegarinn. Frábær efnaþol þess tryggir hreinleika vörunnar, sem er mikilvægur þáttur. Efnið er einnig tiltölulega sveigjanlegt, sem gerir hjúkrunarfræðingi kleift að kreista flöskuna af stjórn.
Kostir blástursmótunarferlisins
Hreinskilnislega sagt, þegar við þróum íhluti þurfum við stöðugt að vega og meta marga þætti. Við viljum að þeir séu bæði sterkir og endingargóðir, en samt léttir og flytjanlegir; hagkvæmir án þess að skerða hönnunarheilleika. Þetta er krefjandi áfangi hönnunarferlisins.
En það er einmitt hér sem blástursmótunartæknin sýnir alla sína möguleika. Hjá NOBLE sjá verkfræðingar okkar daglega kosti hennar. Fyrir hola burðarvirki tekst hún á við einstaka áskoranir sem sprautumótun eða CNC-vinnsla á erfitt með að yfirstíga.
Hagkvæm framleiðsla
Blástursmótun er ótrúlega hagkvæm leið til framleiðslu. Að búa til eina frumgerð getur verið eitt, en þegar þú þarft þúsundir, eða jafnvel milljónir, eininga, breytist hagkvæmnin verulega. Kostnaðurinn á hvern hluta lækkar verulega.
Mótin sjálf, þótt þau séu nákvæmnisverkfæri, eru oft lægri upphafsfjárfesting samanborið við aðrar aðferðir sem nota mikið magn. Þetta gerir viðskiptavinum okkar kleift að ráðstafa fjárhagsáætlun sinni betur yfir allt verkefnið.
Hönnun sveigjanleiki
Sveigjanleikinn í hönnun er, í einu orði sagt, einstakur. Hugsaðu þér flóknar útlínur, undirskurð og samþætt handföng — allt mótað í einni svipan. Þessi geta til að sérsníða vinnslu á holum formum er kjarni styrkur þess.
Frá hagnýtu sjónarmiði þarftu ekki lengur að hafa áhyggjur af því hvort hægt sé að framleiða flókna hluti. Hvort sem þú ert að hanna vinnuvistfræðileg handföng fyrir ílát fyrir lækningavökva eða þróa flóknar loftstokka fyrir bílaiðnaðinn, þarftu ekki lengur að setja saman marga íhluti. Þetta er allt einn hluti.
Léttar og endingargóðar vörur
Þú færð vörur sem eru bæði ótrúlega léttar og einstaklega endingargóðar.
Í bílaiðnaðinum þýðir hvert gramm sem sparast betri eldsneytisnýtingu. Blástursmótaður vökvatankur eða loftrás er nógu sterkur til að þola hita og titring vélarinnar en vegur aðeins brot af samsvarandi málmi. Við beitum sömu meginreglu í nákvæmri framleiðslu okkar. Hlutirnir sem myndast standast högg og tæringu og bjóða upp á endingu sem dylur léttleika sinn.
Umhverfisvænir valkostir
Algengustu efnin í blástursmótunarferlinu, eins og HDPE og PET, eru mjög endurvinnanleg. Þetta skapar hringlaga líftíma fyrir vörurnar. Þetta eru frábærar fréttir fyrir fyrirtæki sem taka sjálfbæra faglega vinnslu alvarlega, þar sem þessar orkusparandi aðferðir eru mjög áhrifamiklar. Þær gera þér kleift að ná framleiðslumarkmiðum og vera jafnframt umhverfisvænir.
Áskoranir í blástursmótunarferlinu
Þrátt fyrir alla sína frábæru kosti hefur blástursmótunarferlið sína eigin höfuðverki. Ég hef séð snilldarlega hannaða hluti mistakast í framleiðslu vegna þess að við vanmetum þessar áskoranir. Að skilja þá snýst ekki um að benda á galla; það snýst um að hanna trausta lausn frá upphafi.
Mótahönnun og viðhald
Upphafleg hönnun mótsins krefst næstum listrænnar framsýni. Þú ert ekki bara að skera út hola; þú ert að spá fyrir um hvernig bráðið plast mun flæða, teygjast og kólna undir þrýstingi. Lítilsháttar misræmi í drægnihorninu og hlutinn mun ekki losna.
Slitvandamál eru líka stórt vandamál. Jafnvel hörðustu stálmótin slitna eftir þúsundir hringrása. Að lokum breytir þetta slit smám saman stærð hlutans, sem leiðir til ósamræmis. Þetta er mjög mikilvægt að hafa í huga þegar kemur að nákvæmri framleiðslu og við höfum ekki efni á að hunsa það.
Efnissóun og umhverfisáhrif
Efnisúrgangur er enn svið þar sem NOBLE verður að halda áfram að bæta sig, þar sem það hefur áhrif bæði á kostnað viðskiptavina og umhverfisvernd. Blástursmótun sjálf er mjög skilvirk, en hún er ekki gallalaus.
Þú gætir tekið eftir myndun „halaenda“ eða „brodds“ við samskeyti hráefnisins. Þessi hluti er leifar sem myndast beint við blástursmótunarferlið. Aðferð okkar er tvíþætt.
Í fyrsta lagi fínstillum við forritun parison-efnisins til að nota algjörlega lágmarks efni sem þarf fyrir hvern hluta hlutarins. Í öðru lagi höfum við öflug kerfi til að safna og mala þetta úrgang beint á framleiðslulínunni og færa hlutfall aftur inn í ferlið.
Tækni- og framleiðsluáskoranir
Ósamræmi í veggþykkt er líklega algengasta vandamálið sem við höfum. Þegar þú blásar í mót úr plasti getur þyngdaraflið gert efri hlutana þykkari og neðri hlutana þynnri, sem þarf að laga.
Að auki geta loftbólur eða innfellingar myndast við blástursmótunina. Þessir gallar stafa yfirleitt af mengun efnisins eða raka sem kemst inn á einhverju stigi. Til dæmis getur plastefni sem verður fyrir raka umhverfi orðið fyrir miklum niðurbroti, sem leiðir til myndunar loftbóla sem skerðir styrk lokahluta. Við samþættum þekkingu okkar á CNC-vinnslu hér og notum hana til að búa til og viðhalda fullkomnum mótunarverkfærum sem gefa plastinu gallalausa leið til að fylgja.
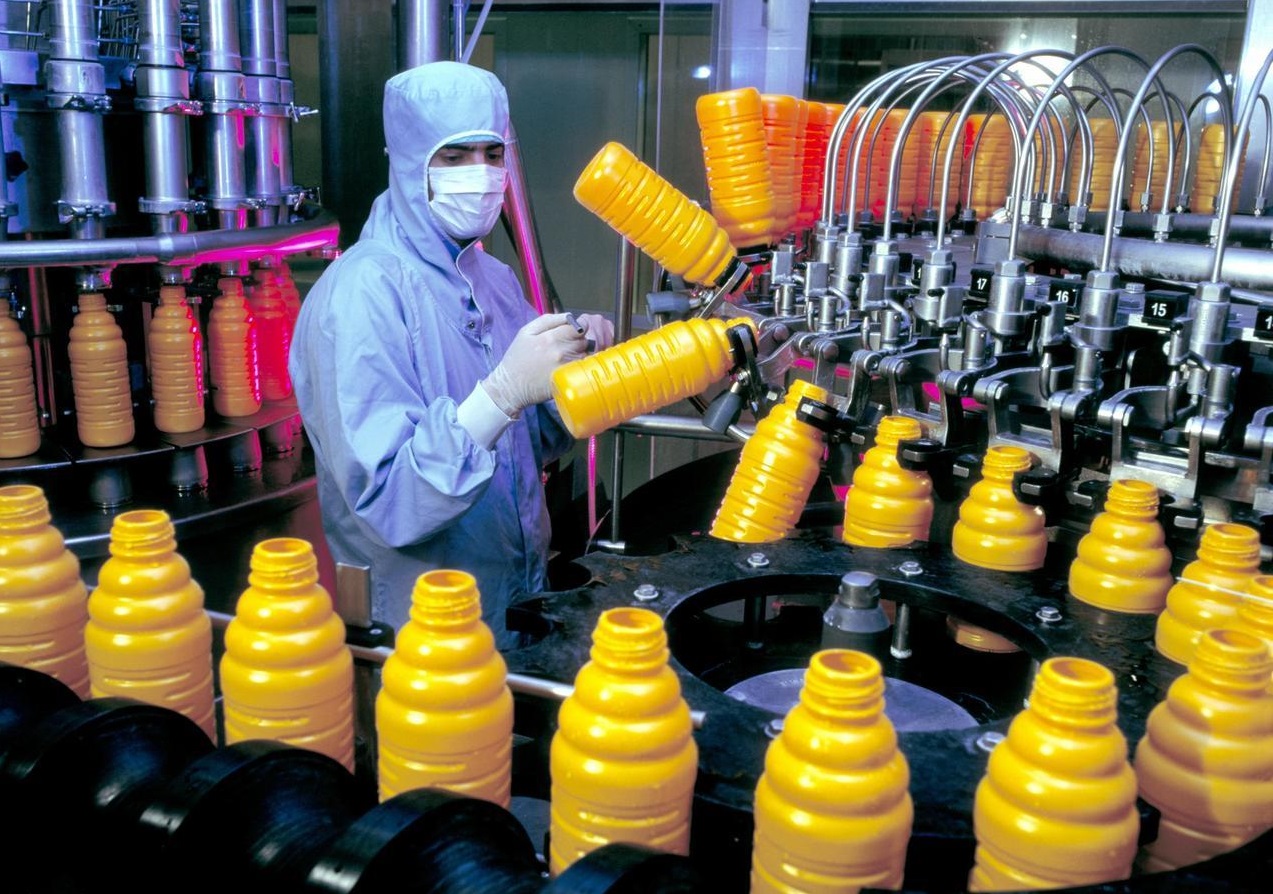
Lykilatriði við val á blástursmótunarferli
Framleiðslumagn og afgreiðslutími
Mikilvægustu atriðin sem þarf að hugsa um eru hversu mikið við getum framleitt og hversu langan tíma það tekur að koma hlutunum til þín. Blásturssteypa sýnir aðeins hversu góð hún er þegar þú ert að framleiða að minnsta kosti nokkur þúsund eintök af einhverju. Fyrstu skrefin, sem eru að hanna og vinna mótin, krefjast mikillar fjárfestingar, bæði tíma og peninga.
Svo ef magn hluta er tiltölulega lítið, þá mæli ég með að þú skoðir aðrar aðferðir (eins og CNC-fræsingu á heilum blokkum). Það er jú hagkvæmara á þennan hátt, er það ekki? Við hjálpum viðskiptavinum okkar að móta þetta jafnvægispunkt.
Kostnaðarsjónarmið
Upphafsfjárfestingin er veruleiki sem þú getur ekki komist hjá. Hágæða mótunarverkfæri eru dýr. En þú verður að líta á þetta sem fjárfestingarkostnað sem er afskrifaður fyrir hverja einustu einingu sem þú framleiðir. Þessi upphafsútgjöld eru það sem kaupir þér langtímasparnað. Hluti númer 10,000 mun kosta brot af hluta númer eitt. Þessi stærðarhagkvæmni er grundvallarfjárhagsvél blástursmótunar.
Efnisval
Við ræddum aðeins um efni áðan. Að velja rétt efni snýst um meira en bara hvort þau henti; það snýst líka um hversu vel blássteyptir hlutar virka allan líftíma sinn. Til dæmis verða lækningatækjahylki að vera lífsamhæf og þola endurteknar sótthreinsunarlotur. Loftræstikerfi í bíl þarf að standast hita undir vélarhlíf og olíugufur. Efni ráða endingu vöru, áþreifanleika og jafnvel kjarnavirkni hennar.
NOBLE framkvæmir reglulega efnissamrýmanleikaprófanir fyrir viðskiptavini í sérsniðnum framleiðslu, þar sem það væri hörmung að uppgötva að ákveðið efni veldur spennusprungum eftir að hafa framleitt fimmtíu þúsund einingar.
Gæðaeftirlit í blástursmótunarferlinu
Vanmetið aldrei, aldrei mikilvægi gæðaeftirlits. Samræmi er heiti blástursmótunarferlisins. Ef þú spyrð mig: „Hvernig tryggir þú að 50,000. hlutinn sé eins og sá fyrsti?“ — þá liggur lykillinn í mótinu.
Við verðum að tryggja að reglulegt viðhald og skoðun sé framkvæmt til að koma í veg fyrir breytingu á vídd eða vídd. Þegar við erum á framleiðslulínunni fylgjumst við alltaf með lykilþáttum eins og hitastigi formiðunar og blástursþrýstingi. Við gerum þetta með því að nota tölfræðilega ferlastýringu. Við framkvæmum einnig eyðileggjandi prófanir á úrtaki af hlutum - við skerum þá opna til að mæla veggþykkt með þykktarmælum.
Blástursmótunarferli vs. snúningsmótun aðferð
NOBLE viðskiptavinir spyrja mig stundum: „Hvers vegna ætti ég að velja blástursmótunarferlið fram yfir snúningsmótun eða aðrar aðferðir?“ Það er frábær spurning. Sannleikurinn er sá að það snýst ekki um hvaða aðferð er betri; það snýst um að finna þá sem hentar þínum þörfum best. Að velja rangt verkfæri er eins og að nota hamar til að herða skrúfu – það klárar verkið, en það er ekki besta leiðin til að gera það. Leyfðu mér að útskýra.
Yfirlit yfir Snúningur mótun
Ímyndaðu þér að setja plastduft í holt mót. Síðan er mótið hitað og snúið hægt eftir tveimur ásum, veltandi í gegnum risastóran ofn. Duftið bráðnar og þekur smám saman innra byrði mótsins, lag fyrir lag, þar til það myndar fastan hluta.
Lykilmunur á blástursmótunarferli og snúningsmótun
-
Ferlasamanburður
Kjarnaferlisfræðin er ólík öllum öðrum. Blástursmótun er eins og að blása upp blöðru inni í flösku. Við byrjum með bráðnu plaströri (parison), klemmum mót utan um það og sprautum síðan háþrýstingslofti til að þrýsta efninu út á móti veggjum mótsins. Það er hraðvirkt og miðar að framleiðslu í miklu magni. Snúningsmótun, hins vegar, felur í sér að efnið er sintrað og byggt upp innan frá og út. Þessi grundvallarmunur ræður öllu sem á eftir kemur.
-
Kostnaður og skilvirkni
Hvað varðar kostnað og skilvirkni eru þau mjög ólík. Blástursmótun er sérstaklega hönnuð fyrir hraða og mikla framleiðslu. Þegar mótið er komið fyrir í vélinni eru framleiðsluferlarnir mældir í mínútum, stundum jafnvel sekúndum. Þetta gerir ferlið afar hagkvæmt fyrir fjöldaframleiðslu.
Snúningssteypa er hins vegar hægari. Hagkvæmur kostur hennar stafar jú ekki af hraða, heldur afar lágum mótkostnaði. Mótin fyrir snúningssteypu eru oft mun ódýrari í framleiðslu en hörðu stálmótin sem þarf til blásturssteypu.
-
Hönnunarsveigjanleiki og margbreytileiki
Það er þegar hlutirnir verða virkilega áhugaverðir að maður fer að sjá kosti sveigjanleika í hönnun. Blástursmótun er frábær fyrir flókin verkefni. En það getur verið svolítið erfitt að fá rétta veggþykkt.
Snúningsmótun er besta leiðin til að fá samræmda veggi. Hægfara, veltandi aðgerðin gerir þykkt hlutarins einsleita, sem er mikill kostur fyrir stóra byggingarhluti eins og efnatönka eða sjóbaujur.
-
Efnishæfni
Annar þáttur sem NOBLE verður að hafa í huga er hentugleiki efnisins. Í blásturssteypu eru almennt notuð efni sem hægt er að pressa út í sterk og endingargóð bráðin formið, þar sem helstu hráefni okkar eru PET, HDPE og PP. Snúningssteypa notar hins vegar aðallega duftpólýetýlen, sérstaklega LDPE og MDPE. Úrvalið er aðeins takmarkaðra. Ef notkun þín krefst sérstakra efna- eða skýrleikaeiginleika PET, þá gæti blásturssteypuferlið verið eini kosturinn.
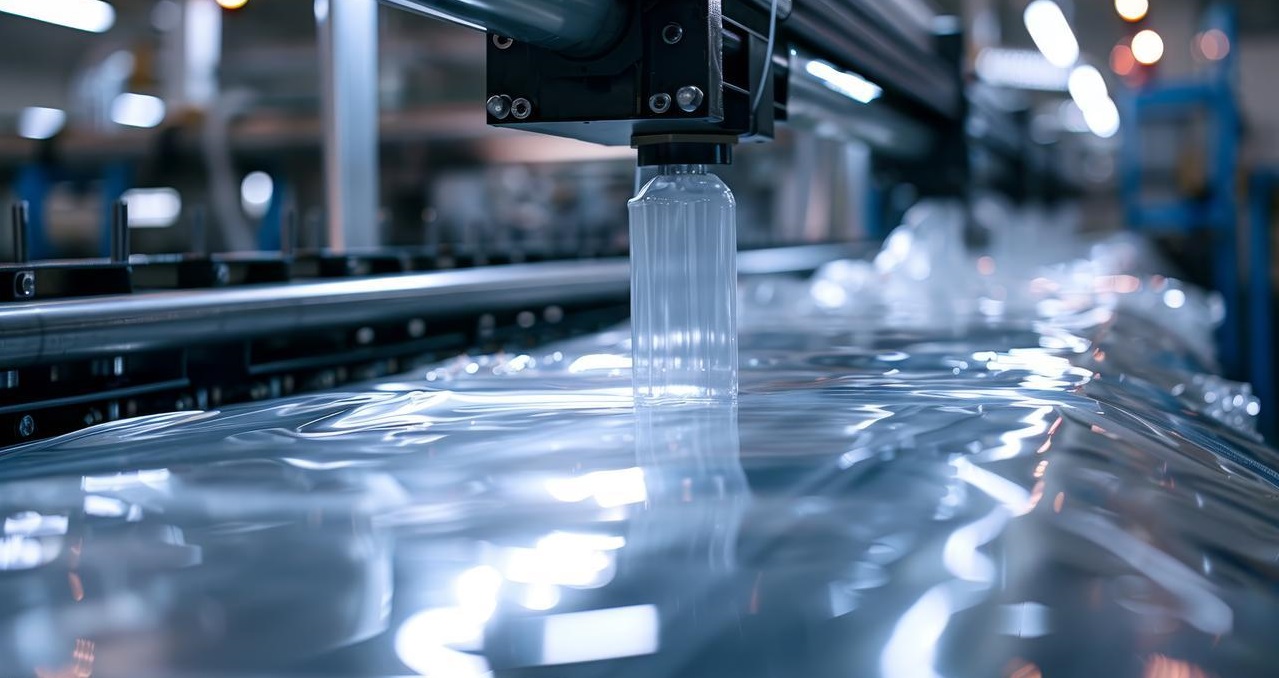
Hvenær á að velja blástursmótunarferlið samanborið við snúningsmótun
Svo, hvenær velurðu annan fram yfir hinn? Ákvörðunartréð er í raun nokkuð skýrt þegar þú veist hvaða spurningar þú átt að spyrja.
- Veldu blástursmótunarferlið þegar: Þú getur valið blástursmótunarferlið þegar þú þarft að framleiða mikið magn, nota flókin form og algeng hitaplast eins og HDPE eða PET. Þetta getur verið hvað sem er, allt frá því að búa til bílahluti til lyfjaflaska eða umbúða fyrir vörur. Þessi aðferð nær jafnvægi milli skilvirkni og flækjustigs í stórfelldri framleiðslu. NOBLE hefur framleitt milljónir hluta og verksmiðjur þeirra eru mjög góðar í þessu vegna þess að þeir leggja mikla peninga í mót.
- Veldu snúningsmótun þegar: Þú þarft mjög stóran, einfaldan, holan hlut með jafnri veggþykkt, en framleiðslumagnið er lítið til meðalstórt. Hugsaðu þér hluti eins og landbúnaðarvatnstanka, kajaka eða stóra iðnaðarílát. Þetta er fullkomið til að tryggja að hlutirnir séu í sömu stærð og lögun, jafnvel þegar þú hefur ekki mikla peninga fyrir dýr verkfæri.
Tegundir blástursmótaðra vara
Þegar maður skilur blástursmótunarferlið fer maður að sjá áhrif þess alls staðar. Blástursmótunarferlið er svo fjölhæft að það er hornsteinn nútíma framleiðslu. Hér hjá NOBLE sjáum við ekki bara hrátt plast; við sjáum möguleika í gríðarlegu úrvali af nauðsynlegum hlutum.
| Vara Flokkur | Dæmi | Dómgreind |
| Plastflöskur og ílát | Drykkjarflöskur, þvottaefniskönnur, matarílát. | Krefst nákvæmrar framleiðslu til að tryggja stöðuga gæði þráðar og veggþykkt. |
| Bílavarahlutir | Loftstokkar, mælaborð, vökvageymar, stuðarar. | Þyngdarlækkun er mikilvæg. Felur oft í sér sérsniðna vinnslu til að sameina hluti. |
| Lækningatæki og umbúðir | Saltvatnsflöskur, lyfjahettuglös, ílát fyrir greiningarvökva. | Krefst hreinleika efnisins og lífsamhæfni; strangrar reglugerðarfylgni; framleiðsla í stýrðu umhverfi. |
| Neytendavörur og leikföng | Sjampóflöskur, snyrtivöruumbúðir, hol leikföng (t.d. vagghestar). | Endingargott og öruggt fyrir notendur; nýtir sér faglega vinnslu til að fá fagurfræðilegar smáatriði. |
Við getum aðstoðað við blástursmótunarferlið
Hjá NOBLE erum við ekki bara einhver kínverskur framleiðandi; við erum teymi sem er til staðar til langs tíma og vinnur náið með þér á hverju stigi ferlisins til að koma hugmyndum þínum í framkvæmd og koma þeim á markað.
Sérþekking okkar í blástursmótunarferlinu
NOBLE sér um allt sem þú þarft frá upphafi til enda. Við höfum einfalda nálgun á því sem við gerum: við gerum það auðvelt að fara frá frumgerð til framleiðslu. Við bjóðum upp á fjölbreytta þjónustu, þar á meðal CNC-vinnslu, sem er frábær til að framleiða fljótt litlar upplagslotur af frumgerðum. Við smíðum mótin fyrir framleiðslu í verksmiðjunni okkar og við höfum mjög strangar gæðaeftirlitsráðstafanir á hverju stigi. NOBLE sér um allt vistkerfið fyrir þig, þannig að þú þarft ekki að eiga viðskipti við marga mismunandi birgja.
Hvernig við getum bætt blástursmótunarferlið þittrocess verkefni
Fyrst förum við djúpt í verkefnið þitt á ráðgjafar- og hönnunarstiginu. Verkfræðingar okkar munu hitta teymið þitt – á netinu eða augliti til auglitis – til að skoða hönnunina þína náið og sjá hvort hún sé í raun möguleg. Við getum komið auga á smáatriði sem viðskiptavinir kunna að hafa misst af, eins og þunnveggja svæði eða galla í afskurði sem gætu komið í veg fyrir að hlutar virki. Þetta hjálpar til við að forðast dýrar mótbreytingar síðar meir.
Af hverju að velja okkur fyrir blástursmótunarþarfir þínar
Svarið liggur í skuldbindingu sem nær lengra en einföld viðskipti.
Við tryggjum að blástursmótunarverkefni þín séu tryggð með óbilandi gæðum, hagnýtri nýsköpun og sjálfbæru verðmæti. Framleiðsluferli NOBLE fylgja ströngum ISO 9001:2015 stöðlum, sem tryggir að allir sprautumótaðir hlutar yfirgefi verksmiðju okkar með stöðugum og áreiðanlegum gæðum.
Við skiljum að vörur sem ekki eru sanngjarnar í verði hindra val viðskiptavina. Sem reyndur framleiðandi hámarkum við framleiðslukostnað með skilvirkum rekstri og leggjum sparnað beint til viðskiptavina án þess að skerða staðla.
Sérhver aðgerð sem við tökum er hönnuð til að tryggja fullkomna ánægju þína. Hver pöntun fær óbilandi athygli, meðhöndluð eins og hún væri okkar fyrsta samstarfsverkefni. Þetta þýðir skýr samskipti, gagnsæ verðlagning og sannarlega móttækilega þjónustu eftir sölu frá NOBLE teyminu. Þegar þú velur NOBLE sem samstarfsaðila fyrir sérsniðnar vinnslu- og blástursmótunarverkefni, þá velur þú teymi sem er jafn skuldbundið velgengni þinni og þú ert. Við skulum hefja samtalið og skapa eitthvað einstakt saman.
Algengar spurningar um blástursmótun
Hvernig skilar blástursmótunarferlið betri árangri en aðrar aðferðir?
Blástursmótunarferlið er mjög skilvirkt fyrir fjöldaframleiðslu á holum íhlutum og það býður upp á mikinn sveigjanleika í hönnun flókinna forma.
Hver er munurinn á útdráttarblástursmótunarferlinu og sprautublástursmótunarferlinu?
Við útpressunarblástursmótun myndast holt rör (parison) og blásið það síðan upp, sem er tilvalið fyrir óreglulegar form eins og ílát. Við sprautublástursmótun er plasti sprautað inn í mót til að mynda nákvæma forform fyrst.
Er hægt að nota blástursmótunarferlið til að framleiða flóknar eða sérsniðnar vörur?
Algjörlega. Blástursmótunarferlið er tilvalið til að framleiða flóknar sérsniðnar rúmfræðir, svo sem samþættar handföng, affasaðar skurðir og tvöfaldar veggjabyggingar. Þessi tækni gerir kleift að búa til samfellda, heila hluti í einni aðgerð, sem útrýmir þörfinni fyrir kostnaðarsama aðskilda hluti og samsetningarferli.
Hvaða efni er hægt að nota í blástursmótunarferlinu?
Þú getur valið úr HDPE, PET, PP og PVC — veldu þann valkost sem hentar þínum þörfum best.
Hvernig ákvarðar NOBLE kostnað við blástursmótaðar vörur?
Kostnaðurinn er fyrst og fremst knúinn áfram af upphaflegri fjárfestingu í mótinu og hráefnisnotkun á hvern hlut.
Er blástursmótunarferlið umhverfisvænt?
Það getur verið, þar sem algengustu efnin eins og HDPE og PET eru mjög endurvinnanleg. Að auki dregur NOBLE úr úrgangi með því að mala og endurnýta framleiðsluúrgang kerfisbundið og þar með minnka heildarumhverfismengun.
Hversu langan tíma tekur blástursmótunarferlið venjulega?
Hönnun og vinnslu mót getur tekið langan tíma og mikla fyrirhöfn, og það getur tekið nokkrar vikur að klára þau, allt eftir þörfum. En þegar mótið er tilbúið og hefur staðist skoðun getum við framleitt fleiri framleiðslulotur mjög hratt. Þetta þýðir að við getum afhent mikið af vörum á engum tíma.
Ef ég er með þröngan fjárhagsáætlun, hvernig get ég nýtt blástursmótunarferlið sem best til að auka skilvirkni?
Við gerum þetta venjulega rétt með því að fylgjast vel með því hvernig mótin eru notuð til að tryggja að veggirnir séu rétt þykkir og að við notum ekki of mikið efni. Við höfum líka strangt kerfi til að annast mótin. Ef það virkar ekki munu verkfræðingar okkar ræða við þig til að finna bestu lausnina fyrir þarfir þínar.







