
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Að velja ranga aðferð til að móta plast getur tvöfaldað kostnað verkefnis og tafið framleiðslu um mánuði. Hluti sem virkar vel í einu ferli verður að martröð í öðru. Mótið springur. Efnið flæðir illa. Hringrásartíminn dregst á langinn.
Þrjár algengar aðferðir eru til fyrir plasthluta. Sprautusteypa , þjöppunarsteypa og snúningssteypa . Hver aðferð virkar á annan hátt. Hver aðferð hentar mismunandi lögun, rúmmáli og efnum.
Hvað er sprautumótun?
Þetta er ferlið sem flestir ímynda sér þegar þeir heyra „plastmótun“. Vél tekur plastkúlur, bræðir þær og sprengir síðan bráðna efnið í lokað málmmót. Plastið fyllir hvert holrými, kólnar og storknar. Síðan opnast mótið og kastar hlutanum út. Hringrásartíminn er stuttur. Þrjátíu sekúndur er algengt fyrir litla hluti.
Hvernig virkar það?
Skrúfa inni í upphitaðri tunnu snýst. Hún bræðir plastkúlurnar. Síðan færist skrúfan áfram eins og stimpill. Hún þrýstir bræddu plastinu í gegnum stút og inn í mótholið. Mótið helst lokað undir klemmuþrýstingi á meðan hlutinn kólnar. Þegar mótið er orðið hart opnast það. Útkastarpinnar ýta hlutnum út. Allur hringrásin endurtekur sig sjálfkrafa. Engin mannleg íhlutun er nauðsynleg á milli hringrása.
Bestu forritin
Sprautusteypa er ríkjandi í framleiðslu á stórum stíl. Flókin rúmfræði. Þröng vikmörk. Samræmdar niðurstöður í milljónum hluta. Hugsið ykkur LEGO kubba. Flöskutappar. Hylkingar lækningatækja. Tengitæki fyrir bíla. Rafmagnsrofa. Sérhver vara sem krefst nákvæmni og mikils magns bendir til þessa ferlis.
Lítil, flókin hlutar virka vel. Þunnir veggir eru mögulegir. Eiginleikar eins og rif, oddar og smellpassar eru auðveldir í notkun. Viðskiptavinir velja sprautusteypu þegar þeir þurfa eins hluta í hundruðum þúsunda.
Helstu kostir
- Hringrásartíminn er stuttur þegar mótið er farið í gang. Fimmtán til sextíu sekúndur á hlut er dæmigert. Nákvæmnin er framúrskarandi. Þolmörk upp á ±0.05 mm eru venjubundin með réttum verkfærum og efni. Yfirborðsáferð kemur beint úr mótinu. Engin eftirfrágangur er nauðsynlegur fyrir mörg forrit. Sjálfvirkni er einföld. Vélmenni geta fjarlægt hluti og sett inn íhluti.
- Efnissóun er lítil. Hægt er að mala niður hlaup og stúta og endurnýta sem endurkvörn. Vinnukostnaður á hvern hlut er lítill þegar vélin er í gangi.
Helstu ókostir
- Kostnaðurinn við verkfæragerð er mjög hár. Stálmót í framleiðsluflokki kostar oft tuttugu þúsund til hundrað þúsund dollara eða meira. Afhendingartími er langur. Átta til sextán vikur fyrir flókin mót eru eðlilegar. Hönnunarbreytingar eftir að mótið er skorið eru dýrar og hægar.
- Sprautusteypa er aðeins hagkvæm í stórum framleiðslulotum. Fyrir minna en fimm hundruð eða eitt þúsund hluta verður verkfærakostnaðurinn á hvern hlut óhóflegur. Þeir sem þurfa litlar framleiðslulotur ættu fyrst að skoða aðrar aðferðir. Fjárfestingin sem þarf í upphafi er raunveruleg. Hún er ekki endurheimtanleg ef varan mistekst á markaðnum.
Hvað er þjöppunarmótun?
Þetta ferli virkar öðruvísi en sprautusteypa. Það er engin skrúfa. Engin háþrýstingsinnspýting. Í staðinn setur einhver fyrirfram mældan magn af efni í opið móthol. Mótið lokast hægt. Hiti og þrýstingur neyða efnið til að flæða í lögun holsins. Síðan harðnar hlutinn. Mótið opnast. Einhver dregur fullunna hlutinn út. Einfaldur búnaður. Lægri þrýstingur. Allt önnur nálgun.
Hvernig virkar þetta
Starfsmaður setur „hleðslu“ af efni — venjulega forform eða mældan klump — inn í holrýmið. Pressan færir efri helminginn niður. Hiti mýkir efnið. Þrýstingur þrýstir því inn í hvert horn mótsins. Fyrir hitahert plast á sér stað efnahvörf. Efnið þverbindist og harðnar varanlega. Fyrir gúmmí eða sílikon er ferlið svipað, en efnið helst sveigjanlegt. Eftir herðingu opnast mótið. Einhver fjarlægir hlutinn og snyrtir af umframfleti.
Hringrásartíminn er lengri en í sprautusteypu. Algengt er að tvær til fimm mínútur séu til staðar. Ekki er hægt að flýta sér með herðingarskrefið.
Bestu forritin
Þjöppunarsteypa virkar vel með efnum sem sprautusteypa á erfitt með að meðhöndla. Hitaherðandi plast eins og fenól, epoxy og melamín. Íhlutir úr náttúrulegum og tilbúnum gúmmíi. Sílikonlyklaborð fyrir rafeindatækni. Stórir, flatir eða létt bognir hlutir eins og rafmagnshús, lok íláta og íhlutir heimilistækja.
Bíladekk eru klassískt dæmi. Gúmmíblandan fer köld í mótið. Hiti og þrýstingur herða hana í lokaform dekksins með mynstri og hliðarveggmerkingum.
Helstu kostir
- Verkfærakostnaður er lægri en við sprautusteypu. Mótin eru einfaldari. Engin flókin rennukerfi eða hliðahönnun. Engin þörf á háþrýstingsklemmubúnaði. Ál- eða jafnvel samsett mót virka fyrir styttri keyrslur.
- Ferlið meðhöndlar trefjastyrkt efni vel. Langir gler- eða kolefnistrefjar haldast óskemmdar. Í sprautusteypu getur skrúfuvirknin brotið trefjarnar og dregið úr styrk. Þjöppunarsteypa varðveitir styrkinguna. Stórir hlutar eru mögulegir.
- Efnissóun er í lágmarki. Þyngd hleðslunnar er reiknuð nálægt lokaþyngd hlutarins. Leifar af efni í holrýminu eru í lágmarki.
Helstu ókostir
- Hringrásartíminn er hægur. Tvær til fimm mínútur á hlut er eðlilegt. Sprautusteypa framleiðir hluti á þrjátíu sekúndna fresti. Mismunurinn leggst hratt upp við mikið magn.
- Vandamálið er að umframefni kreistist út á milli móthelminganna. Einhver þarf að snyrta það af eftir að mótið er tekið úr. Þetta er oft handvirk aðgerð. Launakostnaður bætist við heildarupphæðina.
- Flækjustig hluta er takmarkað. Undirskurður er erfiður. Djúpar rifjur og flóknar línur eru erfiðar í mótun vegna þess að efnið rennur ekki eins og vökvi. Það hreyfist frekar eins og þykkt deig. Þeir sem þurfa flóknar rúmfræðiuppbyggingar ættu að skoða sprautusteypu í staðinn.
- Samræmi getur verið breytilegt. Kunnátta rekstraraðila skiptir máli. Þyngd og staðsetning hleðslunnar hafa áhrif á lokahlutinn. Sjálfvirk kerfi eru til staðar, en margar verksmiðjur reiða sig enn á handvirka hleðslu. Mismunur milli hluta er meiri en í sprautusteypu. Fyrir ónauðsynleg verkefni er þetta í lagi. Fyrir nákvæma læknisfræðilega eða bílaíhluti er þetta áhyggjuefni.
Hvað er snúningsmótun?
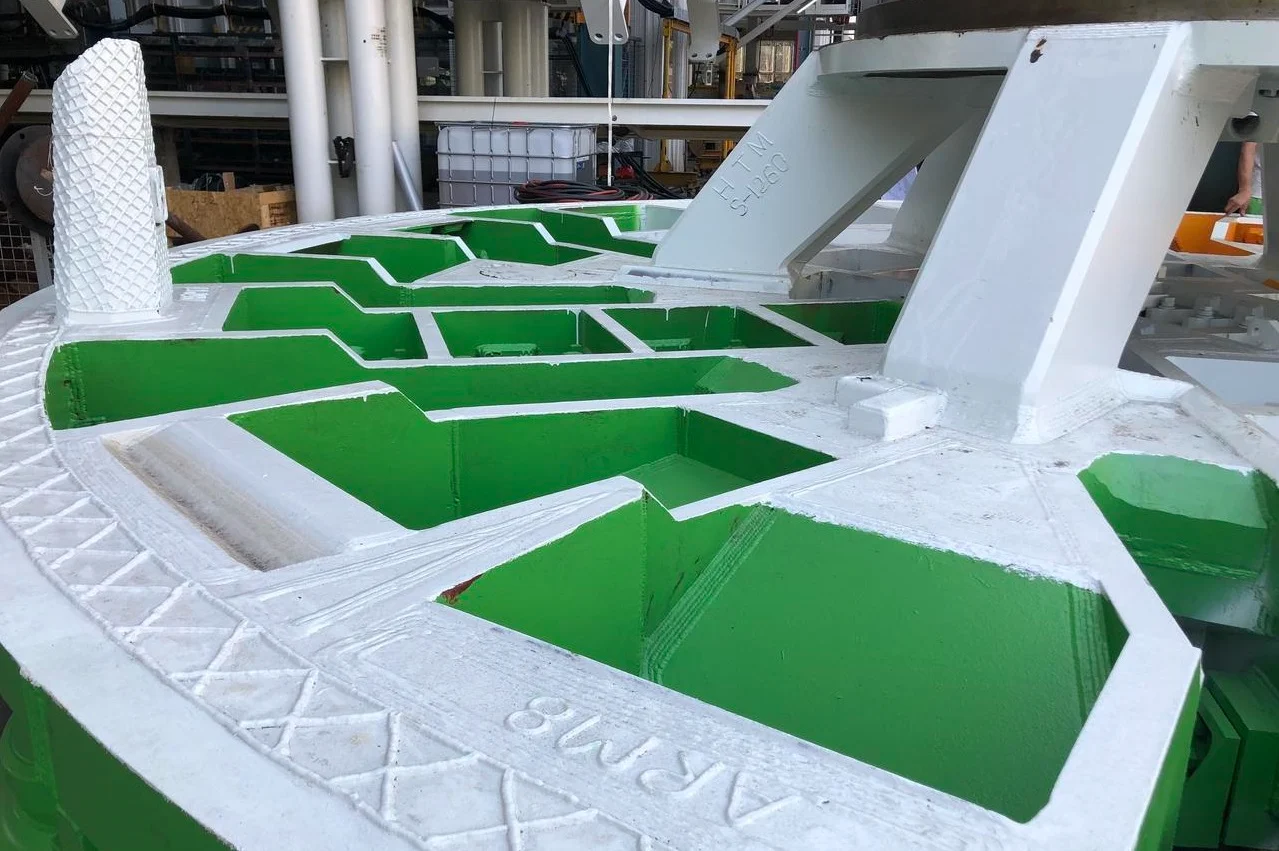
Þetta ferli er næstum því andstætt sprautumótun. Enginn mikill þrýstingur. Ekkert flókið hlaupkerfi. Í staðinn setur rekstraraðilinn plastduft í holt mót. Mótið snýst hægt í ofni. Tveir ásar. Stundum fleiri. Duftið bráðnar og þekur innra yfirborðið jafnt. Síðan færist mótið í kælistöð. Plastið storknar. Rekstraraðili opnar mótið og dregur út holan, samfelldan hluta.
Hvernig virkar þetta
Rekstraraðili opnar mótið, lætur mældu magni af plastdufti í það og lokar því. Mótið fer í ofn. Það snýst tvíása — um tvo hornrétta ása samtímis. Þyngdarafl vinnur verkið. Duftið fellur á heita innra yfirborðið, bráðnar og myndar einsleitt lag. Þegar allt duftið hefur bráðnað og húðað holrýmið færist mótið í kælihólf. Kalt loft eða vatnsúði lækkar hitastigið. Plastið storknar. Mótið opnast. Rekstraraðili fjarlægir fullunna hlutinn.
Hringrásartíminn er langur. Tuttugu til sextíu mínútur eru eðlilegar. Ekki er hægt að flýta fyrir upphitun og kælingu án þess að það komi niður á gæðum.
Bestu forritin
Snúningssteypa virkar vel á stórum, holum, samfelldum hlutum. Hlutum sem þyrftu samsetningu eða flókna kjarna með öðrum ferlum. Kajökum og litlum bátum. Vatnsgeymslutankar frá fimmtíu til fimm þúsund lítrum. Umferðarkeilum. Magnílátum. Hylkjum fyrir lækningatækja sem þurfa slétt innra yfirborð án suðulína. Landbúnaðartankar. Vökvatönkum fyrir bíla.
Helsti kosturinn er að smíða í einu lagi. Engir saumar virðast leka. Engar suðusamsetningar geta bilað. Hluturinn kemur úr mótinu sem ein, samfelld skel. Fólk sem framleiðir vökvameðhöndlunaríhluti eða útivistarbúnað velur oft þessa aðferð.
Helstu kostir
- Kostnaður við verkfærasmíði er lágur samanborið við sprautu- eða þjöppunarsteypu. Mót eru úr plötum eða steyptu áli. Engin þörf er á hástyrktarstáli þar sem ferlið notar lágan þrýsting - venjulega minna en 10 psi. Snúningsmót gæti kostað 500 til 3000 dollara. Sprautumót fyrir sambærilegan hlut gæti kostað tífalt það.
- Hlutirnir eru spennulausir. Enginn mikill þrýstingur þýðir ekkert eftirstandandi innra álag. Þetta er mikilvægt fyrir notkun utandyra þar sem hitastigsbreytingar og útfjólublá geislun valda spennusprungum í sprautumótuðum hlutum. Veggþykktin er jöfn. Snúningurinn dreifir efninu jafnt.
- Hönnunarbreytingar eru auðveldari. Að breyta snúningsmóti er einfaldara en að breyta hertu stáli sprautumóti. Hægt er að laga eða breyta samsettum mótum með venjulegum smíðiverkfærum.
Helstu ókostir
- Hringrásartíminn er mjög langur. Tuttugu til sextíu mínútur á hlut. Sprautusteypa framleiðir einn hlut á þrjátíu sekúndna fresti. Fyrir mikið magn er sá munur gríðarlegur. Snúningssteypa er aðeins skynsamleg fyrir minna árlegt magn eða mjög stóra hluti þar sem margar sprautumót væru óhagstæðar.
- Innra yfirborðið er hrjúft. Ytra byrði hlutarins fær áferð mótsins — yfirleitt slétt ef það er pússað. Innra byrðið er hins vegar eins og það var steypt. Óbræddar agnir og flæðimerki eru algeng. Til að auka sýnileika eða til að tryggja hreinsun á staðnum gæti þurft að ljúka við innra byrðið. Það eykur kostnað og tíma.
- Efnisval er takmarkað. Flest snúningssteypuefni nota pólýetýlen — LLDPE, MDPE, HDPE. Önnur efni eins og nylon eða pólýprópýlen eru möguleg en sjaldgæfari. Fólk sem þarfnast verkfræðiplasts eins og ABS, PC eða styrktra samsettra efna á í erfiðleikum með þetta ferli.
- Þykktarstýring á veggjum er ónákvæmari en sprautusteypa. Markmið upp á þrjá millimetra gæti verið frábrugðið um plús eða mínus hálfan millimetra. Fyrir burðarhluta er þetta í lagi. Fyrir nákvæmnihluti með þröng vikmörk er þetta ekki ásættanlegt.
- Stærð hluta hefur sínar hagnýtu takmörk. Mjög stór mót þurfa gríðarlega ofna og kælihólf. Mögulegt er að fá tíu feta þvermál. Tuttugu fet er sjaldgæft og dýrt. Flestar verksmiðjur einbeita sér að hlutum sem eru mældir í fetum, ekki metrum. Allt sem er stærra verður sérsniðið verkfræðiverkefni með samsvarandi kostnaði.
Líkindi milli þriggja ferla
Við fyrstu sýn líta sprautusteypa, þjöppunarsteypa og snúningssteypa gjörólík út. Mismunandi vélar. Mismunandi hringrásartímar. Mismunandi rúmfræði hluta. En ef við skoðum þetta aðeins dýpra, þá eiga þær fjóra grundvallareiginleika sameiginlega.
- Allar þrjár aðferðirnar nota mót. Sérhver plasthluti byrjar með hola. Sprautusteypa notar lokað, tveggja hluta verkfæri. Þjöppunarsteypa notar opið mót sem lokast undir þrýstingi. Snúningssteypa notar holt, marghluta mót sem snýst. Mótefnið breytist. Stál, ál eða málmplata. Tilgangurinn helst sá sami. Mótið skilgreinir lokaformið. Án þess virkar ekkert af þessum ferlum yfirleitt.
- Öll þrjú krefjast hitameðferðar. Kalt plast flæðir ekki. Það getur ekki tekið á sig hola. Sprautusteypa bræðir efnið í tunnu fyrir sprautun. Þjöppunarsteypa setur hita í gegnum mótplöturnar þegar efnið þjappast saman. Snúningssteypa hitar allt mótið í ofni á meðan það snýst. Aðferðin er mismunandi en nauðsynin ekki. Hiti er óumdeilanlegur í öllum þremur tilfellum.
- Öll þrjú innihalda kælingarfasa. Brætt plast verður að storkna áður en einhver fjarlægir hlutinn. Sprautusteypa kælir hlutinn inni í lokuðu mótinu undir þrýstingi. Þjöppunarsteypa gerir efninu kleift að kólna og harðna á meðan pressan er lokuð. Snúningssteypa færir heita mótið í sérstakan kælihólf. Kælimiðillinn er breytilegur - loft, vatnsþoka eða stundum olía. Eðlisfræðin er það ekki. Plast harðnar þegar það tapar varmaorku. Sérhvert ferli virðir þann veruleika.
- Allar þrjár eru aðferðir til að vinna úr fjölliðum. Þessi ferli móta tilbúnar eða náttúrulegar fjölliður. Hitaplast eins og pólýprópýlen og ABS. Hitaherðandi efni eins og fenól og epoxy. Elastómer eins og gúmmí og sílikon. Hvert ferli meðhöndlar ákveðnar fjölliðufjölskyldur betur en önnur. En öll þrjú eru til staðar til að umbreyta hráum fjölliðuefnum í fullunnar, nothæfar vörur. Þau keppa og bæta hvort annað upp innan sama breiðari flokks framleiðslutækni.
Þessir líkindi skipta máli vegna þess að þeir útskýra mörk þess sem hægt er að ná fram með plastmótun. Munurinn liggur í því hvernig hver aðferð beitir hita og þrýstingi, ekki í grunnskrefunum sjálfum.
Hvernig á að velja rétta mótunarferlið
Valið snýst um þrjár spurningar. Rúmfræði hlutarins. Tegund efnis. Árlegt magn. Svarið þessum spurningum heiðarlega og rétta ferlið verður augljóst.
Hér er einfalt ákvarðanakerfi byggt á samantektinni hér að ofan.
- Milljónir af smáum, nákvæmum hlutum→ Sprautusteypa. Hugsið um flöskutappar, tengibúnað fyrir lækningatæki, LEGO-kubba. Hár verkfærakostnaður. Mjög lágur kostnaður á hvern hluta. Langur afhendingartími fyrir mót. Það borgar sig aðeins í stórum stíl.
- Stórir, flatir, úr gúmmíi eða hitahertum hlutum→ Þjöppunarsteypa. Sílikonlyklaborð, rafmagnshús, þéttingar. Lægri verkfærakostnaður en sprauta. Hægari hringrás. Nauðsynlegt er að klippa fljótt. Virkar vel fyrir trefjastyrkt samsett efni.
- Stórir, holir hlutir úr einu stykki→ Snúningsmótun. Kajakar, vatnstankar, umferðarkeilur. Lágþrýstingsferli þýðir ódýr mót. Mjög langur hringrásartími. Gróft innra yfirborð. Engir saumar eða suðulínur.
Hagnýt athugasemd
Sumir hlutar henta fyrir margar aðferðir. Einfalt kringlótt lok gæti verið þjöppumótað, sprautumótað eða jafnvel snúningsmótað eftir magni og efni. Fólk ætti ekki að gera ráð fyrir að aðeins ein aðferð virki. Fáðu tilboð. Reyndu að reikna út. Ódýrasta mótið þýðir ekki alltaf ódýrasta heildarkostnað verkefnisins. Aftur á móti gæti dýrasta mótið borgað sig upp innan árs ef magnið er nógu mikið.
Ákvörðunarramminn hér að ofan veitir upphafspunkt. Þetta er ekki algild regla. En fyrir flesta plasthluta sem framleiddir eru í flestum verksmiðjum bendir hann í rétta átt.
Um NOBLE – Traustur samstarfsaðili þinn í plastframleiðslu
NOBLE er sérhæfð verksmiðja sem framleiðir plasthluta. Við sérhæfum okkur í nákvæmum mótunarlausnum. Ekki bara eitt ferli. Nokkur. Viðskiptavinir leita til okkar þegar þeir þurfa verkfræðiþekkingu, ekki bara vélaverksmiðju. Við þjónustum atvinnugreinar allt frá neysluvörum til lækningatækja. Sameiginlegi þráðurinn er gæði. Stöðug, mælanleg og skjalfest gæði.
Kjarnavinnslugetu okkar
Stungulyf
Við tökum að okkur stór verkefni fyrir flókna hluti með þröngum vikmörkum. Fjölhola mót lækka kostnað á hlut. Viðskiptavinir fá fleiri hluti í hverri lotu. Viðhald verkfæra á staðnum heldur mótunum gangandi. Aukaaðgerðir eins og innsetningarsteypa og ofsteypa fara fram á sömu hæð.
Þjöppunarmótun
Þetta er okkar sérþekking á hitaherðandi efnum. Fenól, epoxy, melamin. Gúmmíþéttingar og þéttingar. Stóra rafmagnsíhluti sem þurfa hitaþol. Við höfum einnig sérþekkingu á trefjastyrktum samsettum efnum. Langir gler- eða kolefnistrefjar haldast óskemmdir í þrýstimótun.
Snúningur mótun
Stórir, holir, samfelldir hlutar eru okkar sérgrein hér. Vatnstankar. Iðnaðarílát. Landbúnaðartunnur. Verkfærafjárfestingin er lítil samanborið við sprautusteypu. Veggþykktin helst jöfn. Engar suðulínur. Engin samsetning margra helminga.
Viðbótargeta
Frumgerðasmíði til að staðfesta hönnun. CNC-vinnsla fyrir aukahluti. Frágangur og samsetning . Pökkun og flutningar. Viðskiptavinir þurfa ekki að stjórna fimm mismunandi söluaðilum. Við sjáum um alla keðjuna frá hráefni til tilbúinrar vöru.
Vottanir – Gæði sem þú getur treyst á
ISO 9001:2015 ISO 9001:2015
Gæðastjórnunarkerfi okkar uppfyllir kröfur viðskiptavina og reglugerða á stöðugan hátt. Stöðugar umbætur eru ekki slagorð. Þær eru innbyggðar í öll ferli. Endurskoðunarferlar eru til staðar. Leiðréttingaraðgerðir eru skjalfestar. Ekkert sleppur í gegn án endurskoðunar.
ISO 13485:2016 ISO 13485:2016
Þetta er alþjóðlegur staðall fyrir framleiðslu lækningatækja. Strang áhættustýring. Fylgni við reglugerðir. Vöruöryggi frá hönnun til framleiðslu. Ekki allar verksmiðjur hafa þessa vottun. Við höfum hana.
Hvers vegna að eiga í samstarfi við NOBLE?
- Allur stuðningur. Við aðstoðum við efnisval. Við aðstoðum við hönnun mótanna. Við sjáum um framleiðslu og flutninga. Einn tengiliður. Engin ágreiningur milli birgja.
- Gæðatrygging. Skoðun á meðan á vinnslu stendur greinir vandamál snemma. Víddarskýrslur veita sönnun. Fullur rekjanleiki efnis þýðir að hægt er að rekja hvern hluta aftur til hráefnisvottorðs.
- Tilraunaframleiðsla í litlu magni fyrir klínískar rannsóknir eða markaðsprófanir. Fjöldaframleiðsla í stóru magni fyrir rótgrónar vörur. Við skiptum á milli sprautu-, þjöppunar- og snúningssteypu eftir þörfum hvers hlutar. Viðskiptavinir þurfa ekki þrjá mismunandi birgja.
- Traust eftirlitsaðila. ISO-vottanir okkar draga úr áhættu fyrir framboðskeðjuna. Endurskoðendur sjá vottanirnar og snúa sér að öðrum spurningum. Þeir sem bera ábyrgð á gæðum og reglugerðum geta sofið betur vitandi að NOBLE er á lista yfir birgja.
FAQ
Hvaða mótunarferli er ódýrast fyrir framleiðslu í litlu magni?
Snúningssteypa. Mótin eru ódýr. Úr plötum eða steyptum álum. Engin þörf á hástyrktarstáli. Lágur þrýstingur þýðir einfaldari smíði.
Er hægt að búa til hola hluti með sprautumótun?
Já, en með fyrirvörum. Gassprautusteypa notar köfnunarefni til að búa til holar rásir. Kjarnaútdráttaraðferðir nota útdraganlega pinna til að fjarlægja efni úr þykkum hlutum. Báðar aðferðirnar auka flækjustig og kostnað við verkfærið. Fyrir sannarlega hola, samfellda hluti - hugsið um vatnstank eða kajak - er snúningssteypa betri kosturinn.
Er þjöppunarsteypa eingöngu fyrir hitaþolnar efni?
Aðallega, en ekki eingöngu. Hitaplast eins og fenól, epoxy og melamín eru algengustu efnin. Þau harðna við hita og þrýsting. Viðbrögðin eru óafturkræf. Hins vegar virka sum hitaplast einnig með þrýstimótun. Pólýetýlen með ofurháa mólþyngd er gott dæmi. UHMWPE flæðir ekki vel í spraututunnu. Þrýstimótun mótar það í blöð, stengur og einfalda hluti.
Hvaða ferli gefur sterkustu hlutana?
Sprautusteypa framleiðir almennt mesta styrk og nákvæmni fyrir ófyllt hitaplast. Samræmd bræðslumark. Hár pakkningarþrýstingur. Þéttir, holrýmislausir hlutar. Hins vegar er þjöppunarsteypa betri fyrir trefjastyrkt samsett efni. Langir gler- eða kolefnistrefjar haldast óbreyttar vegna þess að engin skrúfuvirkni brýtur þær. Niðurstöðurnar hafa betri stífleika og höggþol. Fyrir burðarvirki með samfelldri trefjastyrkingu skilar þjöppunarsteypa betri árangri en sprautusteypa í hvert skipti.







